
chap5 SYSWELD焊接模拟范例——T型接头
5
模拟流程
3 – 通过Welding Wizard焊接向导定义焊接问题
应输入以下数据
组件材料属性参数 移动热源(迹线、速度、强度) 热/力边界条件 初始温度和材料组织成分 求解器参数
借助材料库、函数库和专用组名来建立要求解的问题 所有输入数据都存放在工程文件中,可导入、修改和保 存
Copyright © ESI Group, 2012. All rights reserved.
39
1 6 2 4
3 5
Copyright © ESI Group, 2012. All rights reserved.
40
热影响区
熔融区
Copyright © ESI Group, 2012. All rights reserved.
94
1
Perform the solution of the problem
模拟的稳态计算部分在当前的PC机上需约半小时
95
重启瞬态计算以模拟 焊接结束时及冷却
96
1 2 3
97
1 – 重启过程restart procedure名, 对第一个重启名为 projectName-1, 第二个重启名为ProjectName-2, 以此类推
6
模拟流程
模拟向导会话保存后:
从材料库和函数库中提取出所需要的材料 属性和函数 得到可由求解器解析的命令文件 <PROJECT_NAME>_*.DAT (也称“工程 文件 ” ) ,该文件包括材料属性应用、载 荷和网格约束以及问题求解顺序。
7
模拟流程
4 – 问题的有限元求解
焊接向导会话后,可通过输入面板定义焊接问题,并 提供计算所需的数值参数 用户应知道的是这些参数保证了连续性和精度,但没 顾及到精度(计算时间),必须根据材料和工艺来调 节。 在此背景下,网格文件和工程文件顺序载入,求解器 逐行的解析并执行写在工程文件中的命令。
7 8
9 – 热源显示以供检查
热源定义
35
1
计算完后,能量方程参数更新,施加在结构上的总能量作 为计算更新的输入参数 (4500 W)
36
1 2 3 4 5
6
7 – 写入输入的热源参数并进行计 算,自动生成后处理的温度云图, 用户可以和实验结果进行比较
37
检查结果
38
温度云图
热影响区 熔融区
10
HSF热源校核
1 - 建立网格 2 – 加载材料库 2 - 定义工艺过程参数(热源,材料) 3 - 检查热源 4 - 运行模拟 5 - 检查结果 6 - 保存热源到函数库 7 - 保存库
11
网格划分
12
切换到焊接向导 (Welding Advisor)
13
1 2 3 5 4
41
修改热源参数
2 -编辑参数
3 – 替换原参数
4 -重新计算,进行 对比,直到和实际 相一致
1 – 选择热源函数
42
保存热源到函数库
43
3
4 – 查看数据库内容
1 2 – 保存热源函数到 函数库 保存了两个函数 : 对标准焊接 对焊接线媒体使用
6
1
2
4
3
5 -保存热源参数到工作目录 下函数库文件中,文件名 (如hsf.fct)
49
3D单元组——组件
C2_3D BEAD C1_3D
50
1D单元——定义热源
起始节点STARTNODES 参考线REFERENCE
1D 单元组 ,用于定义热源的 局部坐标系
STARTLMS
迹线TRAJECTORY
1D单元组定义热源迹线
终止节点STOPNODES
51
2D单元组——热交换面
SKIN
71
加载网格
加载网格
名为HSF_DATA100.TIT
72
焊接向导界面操作
73
计算类型
2
1 稳态计算选项,针对线 性焊接迹线
74
材料性质
3 1 2 5
4
6 7 -选择材料S355J2G3的 热物性参数
75
材料性质
1
4 –定义组C1_3D的材料属性 2 3 -选择钢S355J2G3的力 学属性
84
检查保存在项目文件中 的工艺数据
85
1 2
3 4
5 6
86
1
87
1
2
88
2
1
3 4 5
期望的功率为 4500W
89
1 2
3
4 5
6 7 8
显示定义的热源
90
1 2
3
边界条件的定义
91
检查材料属性
2
3
1
92
问题的求解
93
问题的求解
1
2
点击Solve 导入TJOINT 项目
67
加载函数库
加载函数库
68
加载函数库
加载工作目录下函数库 文件 hsf.fct
69
检查函数库内容
点击 ‘See content’查看数据库内容 散热函数‘CONVECTIVE AND RADIATIVE LOSSES mm’ 和热源函数 ‘SOURCE_TTS (Medium)
70
加载网格
焊接CAE
焊接模拟范例 ——T型接头
主讲:匡唐清 华东交通大学机电工程学院材料工程系
主要内容
研究对象 模拟流程 模拟方法 热源校核 焊接向导设置及求解 后处理
研究对象
T型接头焊接模拟 材料 – steel s355j2g3
3
模拟流程
1 – 焊接模拟的准备
在使用焊接顾问前已提供了网格,网格定义了结构几 何形状,并应包含组(定义迹线的1D单元,定义热交 换的2D单元) 提供了材料数据并存入材料数据库 提供了热交换系数、热源和变量数据并存入函数数据 库
45
热源校核
热源校核完成,保存到函数库中供 Welding Wizard焊接向导使用
46
T型接头前处理
47
网格定义
48
网格说明
在使用Welding Wizard焊接向导前,在当前数据 库中应该已有网格及节点或单元组
3D单元组定义组件 2D单元组定义与环境的热交换面 1D单元组定义热源迹线 节点组
2
3
98
焊接操作描述
1
2
3
99
1
2 3
对瞬态焊接模拟, 无需施加常数温度
100
1 2 3
激活Postprocessing以 使在分析结束时计算 结果能自动转为后处 理文件
4 5 7 6
为分析的瞬态计算部 分指定求解参数文件 *.par
101
问题求解
1
2
点击Solve导入 TJOINT-1项目
4
模拟流程
2 – 工艺参数调节:
在 SYSWELD 中,热源由函数表示,该函数定义 了施加在结构单元上的能量密度 该数据不是与工艺数据(电流强度、电压等)直 接关联,需要调整以反映工艺中制件上实际的热 循环。 可利用专用工具Heat input fitting tool热输入拟合 工具来进行热源校核
5
6 7
8
82
保存项目
所有工艺参数都保存在项目文件 TJOINT.prj 中,通过向导Wizard自 动生成SYSWELD的输入数据
83
文件保存
随项目TJOINT一起保存的文件有:
TJOINT_MESH_DATA1000.ASC: ASCII格式的网 格,包括所有计算所需的组 TJOINT_METALLURGY.DAT: 该文件包含依赖 于温度和相的相变动力学属性和热材料属性 TJOINT_HT.DAT: 该文件添加热属性和载荷到网 格 TJOINT_HT_C.DAT: 执 行 热 - 金 相 分 析 的 文 件 TJOINT_MECH.DAT:该文件添加力学属性和载荷 到网格 TJOINT_MECH_C.DAT:执行力学分析的文件
27
1
2 4 3
5
6 –把材料性质赋值给接头组件
28
1 2 重复前面操作定义 组 C2_3D和BEAD的材料
29
热源参数
30
1
3 4
2
5 –热源参数和热源能量定义
31
分析与热源参数拟合
32
1 2 3
4
5 – 热源定义的输入数据存 储并执行计算
33
1 2
3 4 – 默认的热源函数 号 5 6
8
模拟流程
5 – 后处理和结果分析
求解完成后,自动生成后处理文件 可查看整个工艺过程中材料的热历程和组织 转变,以及变形、反应、应力、应变、塑性 应变及其他与材料行为有关的结果。 SYSWELD Post-Processor 为后处理专用工 具
9
焊接模拟方法
在SYSWELD中可以进行两类模拟
1 2
17
1 2
3
4
18
1
2 – 自动生成2D网格并显示
19
20
1
2
21
2
3
1
22
2
1
23
1 – 由2D网格自动生成3D网格并显示
24
1
25
加载材料数据库
SYSWELD之T型接头建模及网格划分

Visual-MeshV3.0Tutorial 13:CAD for ‘T’ Weld JointVTS-3.0-ME-AT-12This working document and related know-how herein provided by ESI Group subject to contractual conditions are to remain confidential. The client shall not disclose the documentation and/or related know-how in whole or in part to any third party without the prior written permission of ESI GroupCopyright © ESI Group, 2007. All rights reserved.Prerequisites:It is recommended to have familiarity with the basic features of Visual Mesh.Objective:In this tutorial you will learn how to use Surface and Curve options in Visual Mesh effectively to created CAD model which will represent a Weld JointDescription:In Visual Mesh there are many CAD (Surfaces and Curves) generation and editing methods. We have send some of the CAD editing features in previous tutorials. In the following tutorial you will learn to generate Surfaces and Curves on a new model which will be representation of the weld model, a ‘T’ Joint.Outline:Loading Model ............................................................................... 错误!未定义书签。
钢结构t型焊接案例

钢结构T型焊接案例一、背景介绍在建筑和工程领域中,钢结构被广泛应用于各种建筑物和设施中。
钢结构的焊接是常见的连接方式之一,其中T型焊接是一种常见的焊接方法。
本文将通过一个具体的钢结构T型焊接案例,来探讨T型焊接的工艺、优缺点以及应用范围。
二、T型焊接的工艺T型焊接是将两个钢材以T字形相交,通过焊接将其连接在一起的一种焊接方法。
T型焊接的工艺流程如下:1. 准备工作在进行T型焊接前,首先需要进行准备工作。
这包括清理钢材表面的污垢和氧化物,以保证焊接接头的质量。
同时,还需要确认焊接接头的设计和尺寸,以确保焊接的准确性。
2. 定位和固定将两个钢材按照设计要求进行定位,并使用夹具或其他固定装置将其固定在合适的位置。
这样可以确保焊接接头的位置准确无误。
3. 焊接准备在进行焊接前,需要进行一系列的准备工作。
首先是选择合适的焊接电极和焊接材料。
然后,根据焊接接头的尺寸和材料厚度,确定焊接电流和电压。
最后,进行焊接设备的调试和预热,以确保焊接的质量。
4. 焊接操作进行T型焊接时,需要将焊接电极放置在焊接接头的交叉处,并通过电弧将两个钢材熔化并连接在一起。
在焊接过程中,需要注意保持稳定的焊接速度和电极与焊接接头的距离,以避免焊接缺陷的产生。
5. 焊后处理焊接完成后,需要对焊接接头进行后处理。
这包括去除焊渣和焊接接头上的氧化物,并对焊接接头进行打磨和清洁。
同时,还需要对焊接接头进行质量检查,以确保焊接的质量。
三、T型焊接的优缺点T型焊接作为一种常见的焊接方法,具有以下优点和缺点:1. 优点•T型焊接的连接强度高,能够承受较大的拉力和压力。
•T型焊接的焊接接头结构简单,易于制造和安装。
•T型焊接适用于不同材料和厚度的钢材连接。
2. 缺点•T型焊接容易产生焊接变形和应力集中,需要进行后续处理来消除这些问题。
•T型焊接的焊接接头容易受到应力集中和腐蚀的影响,需要进行定期维护和检查。
四、T型焊接的应用范围T型焊接广泛应用于各种建筑和工程领域中,包括以下方面:1. 建筑结构T型焊接常用于建筑结构中的梁、柱和框架的连接。
T型接头模拟

SYSWELD – Welding Wizard
32
1
4
Copyright © ESI Group, 2006. All rights reserved.
5
2 3
6
ESI Group Learning Solutions
SYSWELD – Welding Wizard
33
求解
整个模拟求解自动完成。
SYSWELD – Welding Wizard
11
加载函数库
Copyright © ESI Group, 2006. All rights reserved.
加载工作目录下函数库 文件 hsf.fct
ESI Group Learning Solutions
SYSWELD – Welding Wizard
Copyright © ESI Group, 2006. All rights reserved.
ESI Group Learning Solutions
SYSWELD – Welding Wizard
34
2
ESI Group Learning Solutions
SYSWELD – Welding Wizard
5
载入材料数据库
Copyright © ESI Group, 2006. All rights reserved.
6
加载材料库
Copyright © ESI Group, 2006. All rights reserved.
加载材料库
ESI Group Learning Solutions
SYSWELD – Welding Wizard
7
加载材料库
SYSWELD中文教程T型

(使用软件版本,sysweld2010,pam-assembly2009,weld-planner2009)一、软件安装说明软件包括,sysweld2010,pam-assembly2009,weld-planner2009,其中pam-assembly2009,weld-planner2009统一叫做WeldingDE09,安装基本相同,点击setup,所有选项默认,点击next按钮,直到安装完成,点击finish。
所有安装完毕后,重启计算机,在桌面上出现ESI GROUP 文件夹,所有软件的快捷方式都在此文件夹内。
二、基本流程中小件焊接过程模拟分析的步骤是CAD->网格划分(Visual-mesh)->热源校核(sysweld软件中的Heat Input Fitting)->焊接向导(sysweld软件中的welding wizrad)->求解(sysweld slover)->后处理观察结果(sysweld)网格网格划分是有限元必需的步骤。
Sysweld的网格划分工具采用visual-mesh。
版本使用的是Visual –mesh界面见下图对于形状简单的零件,可以在visual-mesh里面直接建立模型,进行网格划分,对于复杂的图形,需要先在CAD画图软件中画出零件的3维几何图形,然后导入visual-mesh软件进行网格划分。
Visual-mesh的菜单命令中的Curve,Surface,Volume,Node是用来创建几何体的命令,接下来的1D,2D,3D是用来创建1维,2维,3维网格的命令。
对于一个简单的焊接零件,网格创建的步骤为:建立节点nodes生成面surface网格生成a)生成2D mesh 用于生成3D网格b)拉伸3D mesh 用于定义材料赋值及焊接计算c)提取2D mesh表面网格用于定义表面和空气热交换d)生成1D 焊接线,参考线用于描述热源轨迹添加网格组a)开始点,结束点,开始单元用于描述热源轨迹b)装夹点用于定义焊接过程中的装夹条件下面以T型焊缝网格划分为例,说明visual-mesh的具体用法,常用快捷键说明:按住A移动鼠标或者按住鼠标中键,旋转目标;按住S移动鼠标,平移目标;按住D移动鼠标,即为缩放;按F键(Fit),全屏显示;选中目标,按H键(Hide),隐藏目标;选中目标,按L键(Locate),隐藏其他只显示所选并全屏显示;Shift+A,选中显示的全部内容;鼠标可以框选或者点选目标,按住Shift键为反选;在任务进行中,鼠标中键一般为下一步或者确认。
基于SYSWELD的T型接头GMAW焊接热过程模拟及其应用
焊接热过程贯穿整个焊接过程,一切焊接物理化学过 程都是在热过程中发生和发展的。焊接温度场决定了焊接 应力场和应变场,还与冶金、结晶、相变过程以及焊缝成 型有着不可分割的联系。因此,焊接热过程是影响焊接质 量和生产效率的主要因素之一,焊接热过程的准确计算和 测量是进行焊接冶金分析、焊接应力应变分析和对焊接过 程控制的前提。
焊接速度 /(mm/s)
4.5 3.6 3.0 2.6 2.25 2.0
焊接线能量 /(kJ/cm)
9.90 12.37 14.84 17.13 19.79 22.26
根据上述方法确定的焊接线能量对热源参数影响规律
如图 4 所示。图 4(a)、(b)分别为焊接线能量对热源深 度 b 和半宽 a 的影响,由焊接速度和半宽 a 就可以根据图 4 (c)、4(d)确定出热源长度方向的尺寸 c1 和 c2。
设计 与 研 究
1
基于 SYSWELD 的 T 型接头 GMAW 焊接热过程模拟及其应用
卢庆亮 1 曹永华 1 杨 云 1 栾守成 1 左增民 2 华 鹏 3 孙俊生 3
(1. 济南重工股份有限公司,济南 250109;2. 菏泽广泰耐磨制品股份有限公司,菏泽 274600; 3. 山东大学 材料学院,济南 250061)
三维双椭球热源模型把熔池设为两个半椭球的组合体, 其尺寸和形状由参数 c1、c2、a 和 b 来限定,如图 2 所示, 而这些参数根据实际焊缝横截面和焊缝表面波纹的实测数 据确定。
而使得熔池的尺寸变小。因此,计算时“设定”熔池的尺
寸应该比实测大。计算和试验测试结果表明,由实际焊缝
横截面和焊缝表面波纹测得的实际熔池尺寸增加 5% ~ 10%
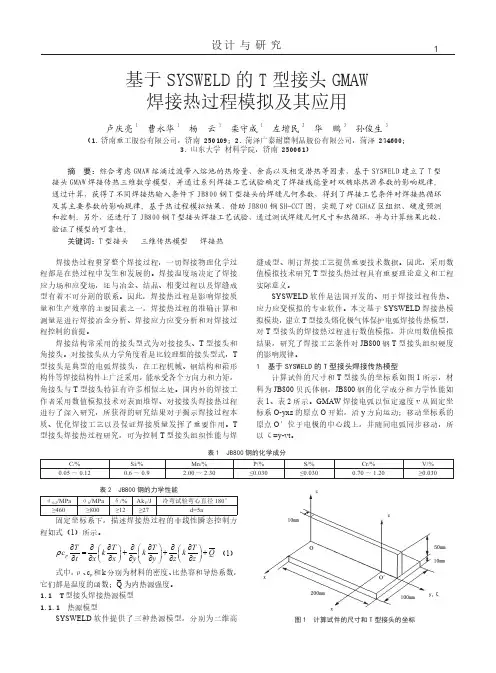
计算试件的尺寸和 T 型接头的坐标系如图 1 所示,材 料为 JB800 贝氏体钢,JB800 钢的化学成分和力学性能如 表 1、表 2 所示。GMAW 焊接电弧以恒定速度 v 从固定坐 标系 O-yxz 的原点 O 开始,沿 y 方向运动;移动坐标系的 原点 O′位于电极的中心线上,并随同电弧同步移动,所 以 ζ=y-vt。
T型接头焊接模拟实例教程

OK,保存热源数据,并开始计算 在工作路径下产生材料金相属性文件 METALLURGY.DAT
4.2.5 结果查看
计算完后在工作路径 Input 下产生文件 HSF_DATA100.TIT, HSF_TRAN100.TIT, HSF_POST100.fdb 返回 Process 可发现 Qf 和 Qr(双椭球前后半球单位体积输入能量)根据输入的功率按原输入的比例 进行了相应调整
选 006-008,Display,显示 7.5s 时刻的热影响区形貌(006 为温度,007 为热影响区等值面,008 为几 何边界)
选 009-011,Display,显示 7.5s 时刻的截面温度(009 为温度,011 为几何边界)
4.2.6 热源校核
将模拟的焊缝与实际焊缝相对照,根据实际情况调整 Process 里面的参数(修改方法:点击 Process 下 面框中的文字,然后修改项的数据,修改后,点击 Replace 即可替换掉以前的值),修改后继续点击 OK 计 算,观察结果,直到焊缝的熔池及热影响区与实际情况相符合为止。确定热源参数后点击 Save 保存
在视图区看见该热源的效果,由此可见截面内熔池形状及热影响区大小。
查看后处理结果 PostprocessingTime-Space Functions 时-空函数 选择函数号 Function number 1000,要查看的时间 7.5s
OK 后可查看到 7.5s 时热源所在位置
PostprocessingPost DB…
4) 5)
进入热源校核界面 ApplicationWelding AdvisorToolsHeat Input Fitting
4.2.1 接头几何模型构建 4.2.1.1 2D 网格
T形接头组合焊缝及角焊缝焊脚K的选取
T形接头组合焊缝及角焊缝焊脚K的选取根据国标GB/T3375“焊接术语”规定,T形接头的焊缝型式有两种:一种是不开坡口的叫角焊缝(见图1);一种是开单边V形或K形坡口的没有焊脚的焊缝叫对接焊缝(见图2)考虑到应力传递和应力集中的问题,一般都要有一个焊脚,如图3所示,这种焊缝是由对接焊缝加角焊缝组成的,所以也叫组合焊缝。
有关角焊缝的外形尺寸名称见图4(a为凸形角焊缝,b为凹形角焊缝)。
图1 图 2 图 3图2所示的对接焊缝是很少采用的,因为这种接头断面变化太大,在拐角处将引起很大的应力集中,易导致接头的脆性破坏和疲劳破坏。
图1所示的角焊缝的受力比较简单,就是通过两侧角焊缝的焊缝计算厚度(即焊喉)来传递应力——通过该断面的抗剪应力传递接头的剪应力和拉、压应力,它的焊脚K是这样确定的:图41 角焊缝焊脚K的选取(1)接头焊缝传递拉、压应力按等强度计算:[σ]×t=2×0.7K[τ] ①式中:t ——垂直板板厚 mm[σ]——钢材抗拉、压许用应力 MPa[τ]——钢材抗剪切许用应力 MPaK——焊脚 mm∵[τ]=0.7[σ] ②将②式代入①式得:[σ]×t=2×0.7K×0.7[σ]则:t=0.98K一般按K=t选取。
⑵接头焊缝传递剪应力按等强度计算:[τ] ×t=2×0.7K[τ] ③则:t=1.4K即:K=0.714t一般按K=0.7t选取。
(3)梁柱系腹板受压区的加劲板的T形接头角焊缝这种接头主要是为防止梁柱腹板受压区失稳而设置的,它的焊缝一般不作受力计算,通常按加劲板板厚的0.5~0.6倍选取,一般不小于6mm。
角焊缝的设置不外乎以上三种形式,但我们发现不少设计图纸选取的焊脚尺寸普遍偏大,象水工闸门主梁、底梁、边梁的劲板,板厚14mm,角焊缝焊脚取到K=124,如果按上限控制,K可以焊到16mm,这不仅加大了热影响区尺寸、加大了焊接应力和变形,还浪费了材料和工时,并且对强度没有任何好处。
t型接头焊接应力应变数值模拟分析
t型接头焊接应力应变数值模拟分析摘要:本文针对T型接头焊接,采用数值模拟分析其焊接处应力应变特性。
建立相应有限元模型,利用有限元分析软件ANSYS Workbench计算T型焊接处应力应变分布。
结果表明:T型焊接处应力的最大值出现在焊接处中心,越靠近接头端越低;焊接处变形的最大值出现在焊接处中心,越靠近接头端变形越小。
研究结果可为T型接头焊接工艺设计提供参考。
关键词:T型接头;焊接;应力;应变;ANSYS1言T型接头焊接是现今应用最为广泛的一种焊接形式。
T型接头的结构特性使焊接处受到较大的应力、应变,而焊接处的应力应变分布是T型接头焊接可靠性的关键,对T型接头的使用有着重要的意义。
随着焊接技术的发展,数值模拟分析及应力应变检测工具的建立与发展,有助于深入分析T型接头焊接结构的应力应变分布问题。
2验原理与方法2.1限元模型建立T型接头的结构模型,采用有限元分析软件ANSYS Workbenchv17.2进行数值模拟。
T型接头的焊接处,设置节点约束条件,模拟焊接处铆接表面的结合状态。
坐标系采用Coordinate Systems(本针坐标系),将原点设置在T型焊接处中心。
采用Structural Mechanics构力学模块,将材料设定为Q235钢,材料参数如下:密度为7800 kg/m3,泊松比0.3,模量2.06e+11 N/m2,屈服强度指数210 MPa,塑性模量8.58e+09 N/m2。
2.2值模拟分析选取T型接头焊接处直径为50 mm,接头长度为200 mm,焊接处的半径为25 mm,在模型网格优化后,采用ANSYS Workbench软件进行数值模拟,计算出T型焊接处的应力应变分布。
间断应力应变分布图如Figure 1示。
3果分析3.1接处应力分析Figure 1示:T型焊接处应力分布分为圆形与旋转六边形;T型焊接处应力的最大值出现在焊接处中心,越靠近接头端越低;处于焊接处中心的应力最大值为2.17e+09 N/m2。
T形接头焊ppt课件
立角焊时焊条角度
精品课件
30
天津中德职业技术学院
5)合理运用焊钳方法 握焊钳有正握法和反握法(如图下 图所示)两种,一般在操作方便的情况下均用正握法。当 焊接部位距地面较近使焊钳难以摆正时采用反握法。正握 法在焊接时较为灵活,活动范围大,尤其立焊位置时便于 控制焊条摆动的节奏。
a) b)正握法
c)反握法
a
b
c
熔池形状与熔池温度的关系 a) 正常 b)温度稍高 c)温度过高
精品课件
36
天津中德职业技术学院
(2)盖面焊 ’
1)盖面焊施焊前,应清除根部焊道焊渣 和飞溅,焊缝接头局部凸起处需打磨平整。
2)在试板最下端引弧,焊条角度同根部 焊,采用小间距锯齿形运条方法,横向摆 动向上焊接,如图立焊时运条方法所示。
mm内的油、锈、飞溅。
精品课件
10
天津中德职业技术学院
五、操作要点
1、起头引弧点的设定
精品课件
11
天津中德职业技术学院
2、焊道分布
本节施焊为二层 三道焊。如图所示
焊道分布图
精品课件
12
天津中德职业技术学院
3、根部焊
(1) 焊条角度和运条方法 根部平角焊的焊条 角度如图所示。根部焊道在试板左侧引弧,采用 直线运条方法短弧焊接,较大的焊接电流向右施 焊,焊接速度要均匀,电弧对准顶角,压低电弧, 顶角和两侧试板熔合好。
精品课件
3
天津中德职业技术学院
• 学习目标及技能要求:
• 角接接头的焊脚尺寸决定焊接层数和焊道数量。一般当焊脚下尺寸在 8㎜以下时,采用单层焊;焊脚下尺寸大于8㎜时,采用多层多道焊。 焊条直径视板厚不同在直径3.2—5㎜之间选取。
焊接机器人操作技术电子教案20(5.3 板T形接头平角焊实例)
学习目标:1、熟悉焊件和装配与定位焊2、掌握机器人编程和焊接一焊件的端面与另一焊件的表面构成直角或近似直角的接头,称为T形接头。
这种接头的用途仅次于对接接头,特别在船体中约70%的接头是T形接头。
5.3.1 焊件分析1. 焊接结构焊件结构与主要尺寸规格如图5-9所示。
焊件材质为低碳钢Q235,焊接位置为平角焊。
2. 技术特点焊接机器人焊接T形平角焊时,若操作不当极易产生咬边、未焊透、焊脚下坠等缺陷。
因此,施焊时,除了正确选择焊接工艺参数外,还要根据焊件后和焊脚尺寸来控制焊丝角度。
以等厚度平角焊为例,一般焊丝与水平板的夹角为4050,控制焊枪倾角为1025。
5.3.2 装配与定位焊由于横板两侧均需要焊接,且薄板结构容易熔透,因此装配时立板与横板之间未预留间隙。
从横板两侧进行定位焊,定位焊长度为3~5mm。
在定位焊时,选用焊丝型号为H08Mn2SiA,直径为ø1.0mm,采用松下TA-1400型焊接机器人进行定位焊,如图5-10所示。
5.3.3 编程根据T形平角焊焊件结构特点,规划焊接机器人所需运行轨迹,进而确定机器人示教轨迹和示教点,如图5-11所示。
P1—P2—P3区间为空走区间,其中示教点P1为机器人初始位置,示教点P2为焊接接近点,示教点P3为焊接开始点。
P3—P4区间为焊接区间,其中示教点P4为焊接结束点。
P4—P5—P6区间为空走区间,其中P6点要与P1点重合。
按照图5-6所示T形平角示教轨迹进行示教编程后,示教器主窗口中生成示教再现程序,如表5-5所示。
表5-5 板T形平角焊示教程序操作人员要对示教程序进行再现操作,观察机器人是否按照示教轨迹运行,如提示示教错误或发现示教不理想,应及时修改程序。
5.3.4 机器人焊接(1)确定主要焊接工艺参数根据焊件材质、焊件厚度、焊接位置等因素,确定主要焊接工艺参数,如焊接电流、焊接电压及焊接速度等。
具体见表5-6。
表5-6 板T形平角焊工艺参数(2)焊接角度在直线焊接区间内,从焊接开始点P3的位置与角度可看出焊枪姿势和焊接角度。