
数控车工高级工练习图纸知识讲解
9.1数控车削(高级)技能实训示例练习一一、实训目的(1)能根据零件图的要求,合理编制加工程序。(2)保证零件的加工精度及表面粗糙度。(3)培养学生综合应用的思考能力。二、加工操作步骤参见GJLX一01图,加工该零件时一般先加工零件左端,然后调头加工零件右端。加工零件左端时,编程零点设置在零件左端面的轴心线上。加工零件右端时,编程零点设置在零件右端面的轴心线上。1.零件左端加工步骤(1)夹零件毛坯,伸出卡盘长度50mm。(2)钻孔(Φ20X29mm)。(3)车端面。(4)粗、精加工零件左端轮廓至尺寸要求。(5)粗加工内孔。(6)精加工内孔至尺寸要求。(7)回参考点,程序结束。2.零件右端面加工步骤(1)夹Φ40外圆。(2)车端面保证零件总长。(3)粗加工零件右端轮廓。(4)精加工零件右端轮廓至尺寸要求。(5)切槽5X1.5至尺寸要求。(6)粗、精加工螺纹至尺寸要求。(7)回换刀点,程序结束。三、注意事项(1)工作需调头加工,注意工件的装夹部位和程序零点设置的位置。(2)合理选择刀具、切削用量,提高零件加工质量。(3)注意圆弧坐标点的计算。四、工量具准备通知单序号名称规格数量备注1千分尺0—25mm12千分尺25—50mm13游标卡尺0—150mm14螺纹千分尺0—25mm15内径表18—35mm16刀具端面车刀17外圆车刀2副偏角大于30°8螺纹车刀60°19切槽车刀1宽4mm,长20mm10镗孔车刀1孔径Φ18,长36mm11钻头1Φ2012其他辅具1.垫刀片若干、油石等。132.铜皮(厚0.2mm,宽25mmx长60mm)。143.其他车工常用辅具。15材料45钢Φ50X103mm一段16数控车床CYNCP400-50017数控系统Fanuc-0i
刀具选择表1号刀2号刀3号刀4号刀5号刀端面刀外圆粗、精车刀切槽、切断刀螺纹刀镗孔刀
五、加工参考程序O0001(零件左端)
N05T0101M03S600G0X100Z100(主轴正转、换1号刀)N10G0X52Z0N15G1X-1F0.2(车端面)N20G0X100Z100N25T0505N30G0X19Z2(循环起点)N35G71U1R1(内孔粗加工循环)N40G71P45Q80U-0.5W0.1F0.3N45G0X32N50G1Z0F0.1N55X30Z-1N60Z-9N65X26Z-16N70Z-24N75X20N80Z-29N85G0X100Z100(返回换刀点)N90M05N95M00(暂停、测量、补偿)N100M03S1000T0505N105G0X19Z2N110G70P45Q80(内孔精加工循环)N115G0X100Z100(返回换刀点)N120M05N125M00N130M03S600T0202(换2号刀车外圆)N135G0X52Z2(循环起点)N140G71U1R1(外圆粗加工循环)N145G71P150Q180U0.5W0.1F0.3N150G0X37N155G1Z0F0.1N160X40Z-1.5N165Z-24N170X46N175X48Z-25N180Z-40N185G0X100Z100N190M05N195M00N200M03S1000T0202N205G0X52Z2N210G70P150Q180(外圆精加工循环)N215G0X100Z100N220M05(返回换刀点)N225M30;(程序结束、机床复位)
调头加工O0002(零件右端)
N05T0101M03S600G0X100Z100(主轴正转、换1号刀)N10G0X52Z0(循环起点)N15G1X-1F0.2(车端面)N20G0X100Z100N25T0202(换2号刀)N30G0X52Z2(循环起点)N35G73U10R15(外圆轮廓粗加工循环)N40G73P45Q110U0.5W0.1F0.3N45G0X21N50G1Z0F0.1N55X23.8Z-1.5N60Z-25N65X24N70Z-30N75G2X28Z-44R10N80G1Z-52N85X30N90G3X40Z-57R5N95G1Z-64N100X46N105X48Z-65N110G0U5N115X100Z100(返回换刀点)N120T0303S400(切槽)N125G0X25Z-25N130G1X21F0.15N135G0X25N140Z-24N145G1X21F0.15N150Z-25N155G0X100N160Z100N165M05N170M00(暂停、测量、补偿)N175M03S1000T0202N180G0X52Z2N185G70P45Q110(外圆轮廓精加工循环)N190G0X100Z100N195T0404S700(换4号刀)N200G0X26Z2(循环起点)N205G92X23Z-22F1.5(螺纹切削固定循环)N210X22.725N215X22.425N220X22.125N225G0X100Z100;(返回换刀点)N230M05N235M30;(程序结束、机床复位)练习一零件图检测项目技术要求配分评分标准检测结果得分
外圆与内
1Ф48048.0009.0++Ra1.64/1超差0.01扣2分,降级扣1分2Ф400039.0−Ra1.64/1超差0.01扣2分,降级无分3Ф40048.0009.0−−Ra1.64/1超差0.01扣3分,降级扣1分
编程时间:60分钟操作时间:120分钟
其余
日期签字练习
编号GJLX一01
制图
审核练习
项目数控车实训
标准
培训单位比例1∶1材料:45#Ф50×103数量重量:学号图号:01孔4Ф280033.0−Ra1.64/1超差0.01扣2分,降级扣1分
5Ф240033.0−Ra1.64/1超差0.01扣2分,降级扣1分6Φ30(内孔)Ra1.64/2超差0.01扣2分,降级扣1分7Φ25(内孔)Ra1.64/2超差0.01扣3分,降级扣1分圆弧8R10Ra3.22/1超差无分,降级无分
9R5Ra3.22/1超差无分,降级无分
螺
纹10螺纹大径Ra3.21/1超差无分,降级无分
11螺纹中径Ra3.24/2超差0.02扣2分,降级无分12螺纹牙型角1超差无分13螺纹底径1超差无分
其它
14长度100±0.101超差无分15长度251超差无分,降级无分16长度24±0.05(内孔)2超差无分,降级无分17退刀槽Ra3.22超差无分,降级无分18倒角去毛刺1不符无分19零件编程40安全规程
20劳动保护用品正确使用不符:扣总分5分21安全操作规程违反:扣5分/次总配分100总得分加工开始:时分停工工时:计划加工时间:120规格:φ50×103材料:45#日期年月日加工结束时分:停工原因:实际加工时间:鉴定单位监考:检测:评分:审核:
练习二
一、实训目的(1)能根据零件图的要求,合理编制加工程序。(2)熟悉非圆曲线的参数方程。(3)掌握数控车非圆曲线成形面的编程与加工的基本方法(4)培养学生综合应用的思考能力。二、加工操作步骤参见GJLX一02图,加工该零件时一般先加工零件左端,然后调头加工零件右端。加工零件左端时,编程零点设置在零件左端面的轴心线上。加工零件右端时,编程零点设置在零件右端面的轴心线上。1.零件左端加工步骤(1)夹零件毛坯,伸出卡盘长度50mm。(2)钻孔(Φ20X25mm)。(3)车端面。(4)粗、精加工零件左端轮廓至尺寸要求。(5)粗加工内孔。(6)精加工内孔至尺寸要求。(7)回参考点,程序结束。2.零件右端面加工步骤(1)夹Φ42外圆。(2)车端面保证零件总长。(3)粗加工零件右端轮廓。(4)精加工零件右端轮廓至尺寸要求。(5)切槽5X2至尺寸要求。(6)粗、精加工螺纹至尺寸要求。(7)回换刀点,程序结束。三、注意事项(1)工作需调头加工,注意工件的装夹部位和程序零点设置的位置。(2)合理选择刀具、切削用量,提高零件加工质量。(3)注意椭圆坐标点的计算与编程。(4)注意加工时零件的装夹部位。四、工量具准备通知单序号名称规格数量备注1千分尺25—50mm12游标卡尺0—150mm13螺纹千分尺25—50mm14内径表18—35mm15刀具端面车刀16外圆车刀2副偏角大于30°7螺纹车刀60°18切槽车刀1宽4mm,长20mm
数控高级教学PPT第二章
第一节 数控车床加工工艺路线的拟定
(3)刀具的选择与安装 (4)编制数控加工程序 (5)试切削、试运行并校验数控加工程序
试切削一方面用来对加工程序进行最后的校验,另一方面用来 校验工件的加工精度
(6)数控加工 (7)工件的验收与质量误差分析
PPT文档演模板
数控高级教学PPT第二章
第一节 数控车床加工工艺路线的拟定
PPT文档演模板
数控高级教学PPT第二章
第二章 数控车床的加工工艺
目录
第一节 数控车床加工工艺路线的 拟定 一、数控加工概述 二、加工阶段的划分 三、加工顺序的安排 四、加工路线的确定 第二节 数控车床用刀具系统 一、数控车削刀具的特点 二、数控车削刀具的分类 三、数控车削刀具的材料 四、机械夹固式车刀简介 五、常用数控车刀的刀具参数 六、数控车刀在数控机床刀架上 的安装要求 七、切削用量的选用
PPT文档演模板
数控高级教学PPT第二章
第一节 数控车床加工工艺路线的拟定
(2)工序划分的方法 1)按所用刀具划分 2)按安装次数划分 3)按粗、精加工划分 4)按加工部位划分
3.工步的划分方法
通常情况下,可分别按粗、精加工分开,由近及远的加工 方法和切削刀具来划分工步。
再划分工步时,要根据零件的结构特点、技术要求等情 况综合考虑
数控高级教学PPT第二章
第一节 数控车床加工工艺路线的拟定
5.梯形螺纹的加工与测量
(1)梯形螺纹的加工方法
图2-9 高压内排削钻的工作过程 1-深孔钻 2-封油头 3-排屑外套管
1)直进法。采用此种方法加工梯形螺纹时,螺纹车刀的三面都 参加切削,导致加工排屑困难,切削力和切削热增加,刀尖磨 损严重。
PPT文档演模板
数控车工(高级)理论知识辅导资料

1对刀具寿命要求最高的是(D )。
简单刀具可转位刀具精加工刀具自动化加工所用的刀具 D2当机件具有倾斜机构,且倾斜表面在基本投影面.上投影不反映实形,可采用( A )表达。
斜视图前视图和俯视图后视图和左视图旋转视图 A百分表的示值范围通常有: 0~ 3mm , 0~ 5mm和(B)三种。
0~ 8mm 0~ 10mm 0~ 12mm 0~ 15mm B3( C )是工件定位时所选择的基准。
设计基准工序基准定位基准任意正或负值 C主轴加工采用两中心孔定位,能在一次安装中加工大多数表面,符合(D)原则。
单选题基准统基准重合自为基准同时符合基准统-和基准重合 D4 G代码表中的00组的G代码属于(A)。
单选题非模态指令模态指令增量指令绝对指令 A5 刃磨端面槽刀时,远离工件中心的副后刀面的R半径应(C )被加1槽外侧轮廓半径。
大于等于小于小于等于 C6读零件图首先看( D )。
单选题后视图剖视图和主视图尺寸标题栏 D7加工如齿轮类的盘形零件,精加工时应以( B )做基准。
外形内孔端面外形,内孔,端面均不能 B8不属于球墨铸铁的牌号为( D )。
QT400-1 8 QT450-10 QT700-2 HT250 D9螺纹M40x3的中径尺寸是(D)mm。
单选题40 36.75 38.5 38.05 D10千分尺微分筒转动-周,测微螺杆移动( D )mm。
0.1 .0.01 1 0.5 D11指定恒线速度切削的指令是( C )。
单选题G94 G95 G96 G97 C下列指令中( D )可用于内外锥度的加工。
G02 G03 G92 G90和G94 D12fanuc系统中程序段N25( C )X50 Z-35 12.5F2 ;表示圆锥螺纹加工循环。
G90 G95 G92 G93 C13可选用( B )来测量孔的深度是否合格。
游标卡尺深度千分尺杠杆百分表内径塞规14粗加工时,应取( C )的后角,精加工时,就取(C )后角。
数控加工培训及考证 2.1.1 数控车工中级认识零件图(知识页)
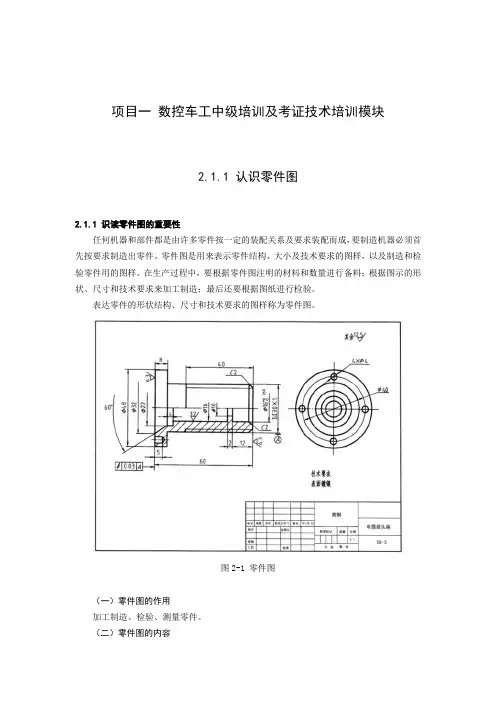
项目一数控车工中级培训及考证技术培训模块2.1.1 认识零件图2.1.1 识读零件图的重要性任何机器和部件都是由许多零件按一定的装配关系及要求装配而成,要制造机器必须首先按要求制造出零件。
零件图是用来表示零件结构、大小及技术要求的图样,以及制造和检验零件用的图样。
在生产过程中,要根据零件图注明的材料和数量进行备料;根据图示的形状、尺寸和技术要求来加工制造;最后还要根据图纸进行检验。
表达零件的形状结构、尺寸和技术要求的图样称为零件图。
图2-1 零件图(一)零件图的作用加工制造、检验、测量零件。
(二)零件图的内容(1)表达零件的结构形状。
(2)确定各部分的大小和位置。
(3)加工、检验达到的技术指标。
(4)零件名称、材料及必要签署等。
(三)零件图的技术要求(1)尺寸公差极限偏差互换性是指在制成的统一规格的一批零(部)件中,任取一件,不需要做任何挑选或修配,就能与有关零(部)件装配在一起,且符合设计和使用要求。
图2-2尺寸公差允许尺寸的变动范围,简称公差。
基本尺寸是设计人员根据实际使用要求通过计算得到的。
上偏差和下偏差统称为极限偏差。
图2-3“基本尺寸+上偏差”称为最大极限尺寸,它是加工零件时允许的最大尺寸。
“基本尺寸+下偏差”称为最小极限尺寸,它是加工零件时允许的最小尺寸。
确定偏差的一条基准直线称为零基准线或零线。
表示公差大小和相对零线位置的区域(画剖面线的矩形线框)称为公差带。
尺寸公差=︱最大极限尺寸-最小极限尺寸︱=︱上偏差-下偏差︱同一精度的公差,尺寸越小,公差值越小;尺寸越大,公差值越大。
零线:在公差带图(公差与配合图解)中确定偏差的一条基准直线,即零偏差线。
通常以零线表示基本尺寸。
尺寸公差带(简称公差带):在公差带图中,由代表上、下偏差的两条直线所限定的区域。
2.1.2 配合基本尺寸相同的、相互结合的孔和轴公差带之间的关系,称为配合。
根据使用的要求不同,孔和轴之间的配合有松有紧,因而国标规定配合分三类:即间隙配合、过盈配合和过渡配合。
数控高级工内部培训资料1
一、安全操作规程
1.进入实训中心必须穿戴好紧身工作服和合适工作鞋(不 能穿拖鞋或高跟鞋),长发要压入帽内,严禁戴手套操作。
2.工作场地严禁打闹,上机床操作前严禁饮酒,如发现反 常现象或身体不适(如头晕等)不能上机床操作。
3.数控机床开关机顺序一地要按照机床说明书的规定操作, 开机后必须完成返回机床参考点操作。
数控高级工考证实训 加工图纸
数控高级工考证实训
程序总结
1、加工主程序
O0001
程序名
G90 G54 G40 G49 G80
程序固定格式
M03 S1500
主轴正转/1500转/分钟
G00 Z100
X0 Y-35
下刀点定位
Z30
M98 P0002 L5
调用O0002子程序5次
G90 G00 Z100
绝对坐标快速到Z100
M30
数控高级工考证实训
2、 开粗加工子程序
O0002
G91 G00 Z-31
G90 G41 G01 X0 Y-25 F500 D1
X-20
G02 X-25 Y-20 R5
G01 Y10
X-20
G03 X-10 R5
G01 Y15
G02 X10 Y15 R10
G01 Y10
立铣刀(φ18,2刃)
5
S370
F110
数控铣高级考证实训
典型零件加工工艺分析
7
N17 钻4-M8底孔至φ6.8
麻花钻(φ6.8)
v=20m/min S950
f=0.15mm/rev F140
8
N18 镗φ32孔至φ31.7
镗刀(φ31.7)
数控车床加工程序综合实例相关知识PPT课件( 31页)

任务1 典型零件的加工
任务目标
能对典型零件进行综合分析 达到中级数控车工的要求
任务引入
零件为数控车床加上的典型零件,该零件的毛坏尺寸为45mm x85mm,材料为45钢。本任务要求学生能够熟练地确定零件的加工 工艺,正确地编制零件的加工程序,并完成零件的加工
一、确定工件的装夹方式及工艺路线
•
二、加工时注意事项
1.选择外圆车刀时,副偏角一定要足够大,以免在加工特形面时与工件发生 干涉现象 2.掉头装夹时,一定要用铜皮把已经加工好的外螺纹包住,以免夹伤螺纹牙 顶. 3.切槽子程序中的Z方向的数值要用增量方式。
任务3 配合零件的加工1
任务目标
能对复杂零件进行综合分析 能够掌握配合零件的加工工艺和方法 达到高级数控车工的要求
•
5、人生每天都要笑,生活的下一秒发生什么,我们谁也不知道。所以,放下心里的纠结,放下脑中的烦恼,放下生活的不愉快,活在当下。人生喜怒哀乐,百般形态,不如在心里全部淡然处之,轻轻一笑,让心更自在,生命更恒久。积极者相信只有推动自己才能推动世界,只要推动自己就能推动世界。
•
6、人性本善,纯如清溪流水凝露莹烁。欲望与情绪如风沙袭扰,把原本如天空旷蔚蓝的心蒙蔽。但我知道,每个人的心灵深处,不管乌云密布还是阴淤苍茫,但依然有一道彩虹,亮丽于心中某处。
谢 谢!
•
5、世上最美好的事是:我已经长大,父母还未老;我有能力报答,父母仍然健康。
•
6、没什么可怕的,大家都一样,在试探中不断前行。
•
7、时间就像一张网,你撒在哪里,你的收获就在哪里。纽扣第一颗就扣错了,可你扣到最后一颗才发现。有些事一开始就是错的,可只有到最后才不得不承认。
数控车工G80使用PPT课件

.
例:应用圆锥面切削循环功能加工图示零件。 …… G01 X65 Z2 G80 X60 Z-35 I-5 F0.2 X50 G00 X100 Z200
.
F30 F26 50
F35 F100 40
.
例3
F 30
F 28
F 35
20 50
.
• 圆锥面内(外)径切削循环
• 格式: G80 X(U)__Z(W)__ I___F__; • 说明: • X、Z:绝对值编程时,为切削终点C 在工件坐标系下的坐标; • 增量值编程时,为切削终点C 相对于循环起点A 的有向距离,图形中
用U、W 表示。 • I:为切削起点B 与切削终点C 的半径差。其符号为差的符号(无论是
.
F 35 F90 20
例2.如图3.3.32,用G80指令,加工简单园柱零件。
F 30
F 28
F 35 F 80
20
50
10
.
例2 (G80) %1008 T0101 M03 S500 G00 X80Z10 G00 X40 Z3 G80 X31 Z-50 F100 G80 X30 Z-20 Z3 X28 G01 Z-20 F80 X30 Z-50 G00 X36 X80 Z10 M05 M30
%1008 T0101 M03 S500 G00 X100Z40 G00 X40 Z5 G80 X31 Z-50 I-2.2 F100 G00 X100 Z40 T0202 G00 X40 Z5 G80 X30 Z-50 I-2.2 F80 G00 X100 Z40 M05 M30
• 例3.如图3.3.29 所示,用G80 指令编程, 点画线代表毛坯。
数控车工-普车操作图纸大全
外圆车削(一)要求:车削一定要在熟悉车床之后进行并首先会刃磨外圆车刀。
D L Ra1Ø45—00.10142±0.50 6.32Ø40—00.10140±0.30 3.2序号质检内容配分评分标准1 外圆公差30 超0.02扣5分2 外圆RX6.3 20 降一级扣10分3 长度公差10 超差不得分4 倒角二处5×2 不合格不得分5 平端面二处5×2 不合格不得分6 接刀痕 5 接刀痕大扣分7 工件完整 5 不完整扣分8 安全文明操作10 违章扣分材料毛坯时间第三次课件请保留阶台车削(二)序号质检内容配分评分标准1 外圆公差三处10x3 超0.01扣2分2 外圆Ra3.2 三处6x3 降一级扣3分3 长度公差三处4x3 超差不得分4 倒角二处3x2 不合格不得分5 平端面二处4x2 不合格不得分6 清角去锐边四处2x4 不合格不得分7 工件完整 5 不完整扣分8 安全操作10 违章扣分材料毛坯时间45 Ø50x14545 Ø50x150多阶台车削(三)序号质检内容配分评分标准1 外圆公差六处5x6 超0.01扣2分,超0.02不得分2 外圆Ra3.2 六处3x6 降一级扣2分3 长度公差六处3x6 超差不得分4 倒角二处2x2 不合格不得分5 清角去锐边十处10 不合格不得分6 平端面二处2x2 不合格不得分7 工件外观 6 不完整扣分8 安全文明操作10 违章扣分此件用上次课件改制材料毛坯时间45一夹一顶车削(四)序号质检内容配分评分标准1 外圆公差四处8x4 超0.01扣2分,超0.02不得分2 外圆Ra3.2 四处4x4 降一级扣2分3 长度公差四处3x4 超差不得分4 倒角二处3x2 不合格不得分5 清角二处2x3 不合格不得分6 平端面二处3x2 不合格不得分7 中心孔 5 不合格不得分8 工件外观7 不完整扣分9 安全文明操作10 违章扣分要求:会正确使用A.B型中心钻。