
常用钢号推荐选用的焊接材料
JB /T 47 09 -20
00
JB /T 47 09 -20
00
精品文档
JB/T4709 — 2000
表2 常用钢号分类分组
5.2 坡口制备
5.2.1 碳素钢和标准抗拉强度下限值不大于540MPa的强度型低合金钢可采用冷加工方法,也
可米用热加工方法制备坡口。
5.2.2 耐热型低合金钢和高合金钢、标准抗拉强度下限值大于540MPa的强度型低合金钢,宜
采用冷加工方法。
若采用热加工方法,对影响焊接质量的表面层,应用冷加工方法去除。
5.3 焊接坡口应保持平整,不得有裂纹、分层、夹杂等缺陷,形式和尺寸应符合相应规定。
5.4 坡口表面及两侧(以离坡口边缘的距离计焊条电弧焊各10mm埋弧焊、气体保护焊各20mm
电渣焊各40mr)应将水、铁锈、油污、积渣和其它有害杂质清理干净。
5.5 为防止沾附焊接飞溅,奥氏体高合金钢坡口两侧各100mm范围内应刷涂料。
5.6 焊条、焊剂按规定烘干、保温,常用焊材烘干温度及保持时间见表4;焊丝需去除油、锈;
保护气体应保持干燥。
5.7 预热
5.7.1 根据母材的化学成份、焊接性能、厚度、焊接接头的拘束程度、焊接方法和焊接环境
等综合考虑是否预热,必要时通过试验确定。
常用钢号推荐的预热温度见表5。
5.7.2 不同钢号相焊时,预热温度按预热温度要求较高的钢号选取。
5.7.3 采取局部预热时,应防止局部应力过大。
预热的范围为焊缝两侧各不小于焊件厚度的 3
倍,且不小于 100mm。
常用焊接材料选用明细

常用焊接材料选用明细焊接是一种常见的金属加工方法,通过熔化母材和填充材料,使其融合在一起形成牢固的连接。
在选择焊接材料时,需要考虑多个因素,如母材的材质、焊接过程的特性以及所需的焊接强度等。
下面将介绍几种常用的焊接材料及其选用明细。
1.铁素体不锈钢焊接材料铁素体不锈钢焊接材料主要用于焊接含铁素体不锈钢的结构件,如304、321、316L等。
选用明细如下:-母材为304、321、316L等铁素体不锈钢时,选择相同或类似成分的焊丝,如ER308、ER321、ER316L等。
-当焊接不锈钢与低合金钢时,选择焊丝ER307、ER309L等。
-焊接厚度较大的构件时,可选择焊丝ER309L、ER310、ER312等。
2.铝合金焊接材料铝合金焊接材料主要用于焊接铝合金构件,如6061、5083、7075等。
选用明细如下:-母材为铝合金时,选用相同或类似成分的焊丝,如ER4043、ER5356等。
-焊接高强度铝合金时,可选择焊丝ER5183、ER5556等。
3.钛合金焊接材料钛合金焊接材料主要用于焊接钛合金构件,如Ti-6Al-4V等。
选用明细如下:-母材为钛合金时,选择相同或类似成分的焊丝,如ERTi-6Al-4V等。
4.镍合金焊接材料镍合金焊接材料主要用于焊接镍合金构件,如Hastelloy、Inconel 等。
选用明细如下:-母材为镍合金时,选择相同或类似成分的焊丝,如ERNiCr-3、ERNiCrCoMo-1等。
5.碳钢焊接材料碳钢焊接材料主要用于焊接碳钢构件,如Q235、A36等。
选用明细如下:-母材为普通碳钢时,选择相同或类似成分的焊丝,如ER70S-6等。
-焊接高强度碳钢时,选择焊丝ER80S-G等。
6.高合金钢焊接材料高合金钢焊接材料主要用于焊接高合金钢构件,如P91、P92等。
选用明细如下:-母材为高合金钢时,选择相同或类似成分的焊条,如E9015-B9等。
总的来说,选择焊接材料时需要考虑母材的材质、焊接条件和要求的焊接强度等。
常用钢材的焊接材料推荐表

E43XX
GB/T8110:
ER49-X
GB/T10045:
E43XTX-XGB/T17493:
E43XTX-X
GB/T5293:
F4XX-H08A
Q235
Q275
Q235GJ
Q235q
Q235NH
Q265GNH
Q295NH
Q295GNH
ZG275-485H
T5117:
E43XX
注:1被焊母材有冲击要求时,熔敷金属的冲击功不应低于母材规定;
2母材厚度不小于25mm时,宜采用低氢型焊接材料;
3表中X对应焊材标准中的相应规定;
a耐候钢的焊接材料除力学性能外,还应满足与母材相匹配的耐候要求;
b仅适用于厚度不大于35mm的Q345q钢及厚度不大于16mm的Q370q钢;
c仅适用于厚度不大于16mm的Q420q钢。
E50XX
GB/T5118:
E50XX-X
GB/T8110:
ER49-XER50-X
GB/T10045:
E43XTX-XE50XTX-XGB/T17493:
E43XTX-X
E49XTX-X
GB/T5293:
F4XX-H08A
GB/T12470:
F48XX-H08MnA
Q355
Q390
Q345GJ
Q390GJ
F5XX-H10Mn2
GB/T12470:
F48XX-H08MnA
F48XX-H10Mn2
F48XX-H10Mn2A
Q420
Q420GJ
Q420q
Q415NH
-
GB/T5118:
E5515、16-X
常用钢号推荐选用的焊接材料介绍
2—铸铁(包括球墨铸铁0
3—纯镍
4—镍铁
5—镍铜
6—铜铁
表示同一焊缝金属化学成分等级中的不同牌号,对于同一药皮类型焊条,可以有10个牌号,由0,1,2…9顺序排列
0--不属已规定的类型;
1--氧化钛型(直流或交流)
2--氧化钛钙型(直流或交流)
3--钛铁矿型(直流或交流)
4--氧化铁型(直流或交流)
E34
HJ260
H0Cr21Ni10Ti
E347-15
A137
00Cr17Ni14Mo2(316L)
E316L-16
A022
0Cr17Ni12Mo2(316)
E316-16
A202
H0Cr19Ni12Mo2
HJ260
H0Cr19Ni12Mo2
E316-15
A207
7—含Cr≈15%含Ni≈35%
8—Cr-Mn-N不锈钢
9—含Cr≈18%含Ni≈18%
表示同一焊缝金属主要化学成分等级中的不同牌号,对于同一药皮类型焊条,可以有10个牌号,由0,1,2…9顺序排列
堆焊
焊条
D
表示堆焊焊条的用途,组织或焊缝金属主要成分;
1—不规定,
2—普通常温用,
3—普通常温用及常温高锰钢型,
5--纤维素型(直流或交流)
6--低氢钾型(直流或交流)
7--低氢钠型(直流)
8--石墨型(直流或交流)
9--盐基型(直流)
Z408
镍及
镍合金
焊条
Ni
表示焊缝金属主要化学成分组成类型;
1—纯镍
2—镍铜
3—因康镍合金
表示同一焊缝金属主要化学成分组成类型中的不同牌号,对于同一药皮类型焊条,可以有10个牌号,由0,1,2…9顺序排列
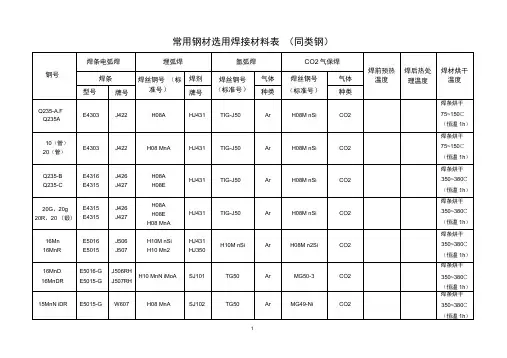
常用钢材焊材选用表
350~380C
(恒温1h)
20G、20g 20R、20(锻)
E4315
E4315
J426
J427
H08A
H08E
H08 MnA
HJ431
TIG-J50
Ar
H08M nSi
CO2
焊条烘干
350~380C
(恒温1h)
16Mn
16MnR
E5016
E5015
J506
J507
H10M nSi
H10 Mn2
Ar
J427.J507
E5016
J507
380C1.5h
I+(川+1.)
E4315
J427
H08A
HJ431
H10M nSi
Ar
J427.J507
I+(m+2.)
E5015
J507
H08 MnA
380C1.5h
碳素钢与耐热型
I+W
E4315
J427
H08A
H08 MnA
HJ431
H10M nSi
Ar
Ar
A022.A212
150C1h
00Cr19Ni10
E308L-16
A002
H00Cr21Ni10
HJ260
H00Cr21Ni10
Ar
A002
150C1h
1Cr13
E410-16
G202
G202
150C1h
1Cr6Si2Mo
E5MoV-15
R507
焊条烘干380~420C(恒温1.5h)
RQTSi505
EZC
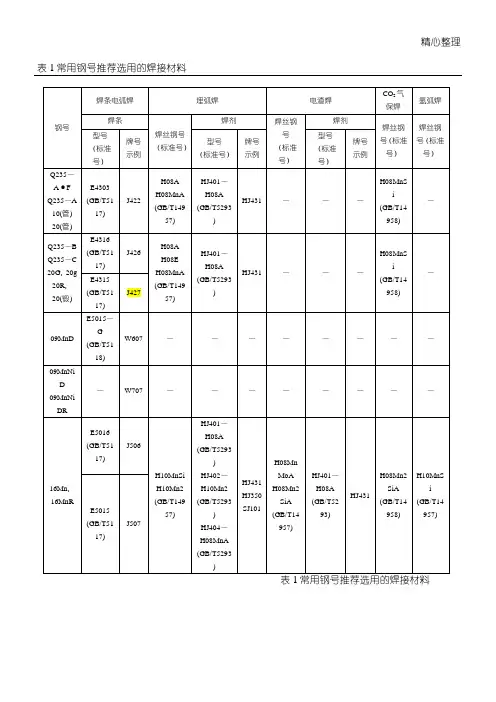
常用钢号推荐选用的焊接材料
精心整理表1常用钢号推荐选用的焊接材料
JB/T4709—2000
表2常用钢号分类分组
清理干净。
5.5为防止沾附焊接飞溅,奥氏体高合金钢坡口两侧各100mm范围内应刷涂料。
5.6焊条、焊剂按规定烘干、保温,常用焊材烘干温度及保持时间见表4;焊丝需
去除油、锈;保护气体应保持干燥。
5.7预热
5.7.1根据母材的化学成份、焊接性能、厚度、焊接接头的拘束程度、焊接方法
和焊接环境等综合考虑是否预热,必要时通过试验确定。
常用钢号推荐的预热温度见表5。
5.7.2不同钢号相焊时,预热温度按预热温度要求较高的钢号选取。
5.7.3采取局部预热时,应防止局部应力过大。
预热的范围为焊缝两侧各不小于
焊件厚度的3倍,且不小于100mm。
表
表3不同
钢号相焊推荐选用焊接材料表
表3不同钢号
相焊推荐选用焊接材料表
)
JB/T4709—2000
表4常用焊材烘干温度及保持时间
JB/T4709—2000
表5常用钢号推荐的预热温度
5.9组对定位
5.9.1组对时,坡口间隙、错边量、棱角度等应符合规定。
5.9.2尽量避免强力组装,定位焊缝间距要符合规定。
5.9.3焊接接头拘束度大时,推荐采用抗裂性能更好的焊条施焊。
5.9.4定位焊缝不得有裂纹,否则应清除重焊。
如存在气孔、夹渣时亦应去除。
5.9.5熔入永久焊缝内的定位焊缝两端应便于接弧,否则应予修整。
6焊接
6.1焊前应按接头编制焊接工艺规程(推荐表格见附录B),焊工应按图样、工艺文件、技术标准施焊。
常用焊接材料选用明细

常用焊接材料选用明细
不得出现雷同
一、钢材、铁材和有色合金的焊接材料
1、钢材
(1)碳钢:
常用焊型:动电弧焊、气体保护焊及二氧化碳焊;
其余常用焊接材料:AWSE7018、ER70S-G、ER80S-G等。
(2)合金钢:
常用焊型:动电弧焊、气体保护焊及二氧化碳焊;
其余常用焊接材料:型号为AWSE7016、E70S-W、ER80S-B2、ER80S-G 等焊丝。
2、铁材
常用焊型:气体保护焊及二氧化碳焊;
其余常用焊接材料:型号为AWSECY712、ER80S-D2等合金铁焊丝。
3、有色合金
(1)铝合金:
常用焊型:氩弧焊、气体保护焊及二氧化碳焊;
(2)镍合金:
常用焊型:氩弧焊、气体保护焊及二氧化碳焊;
(3)镍铬合金:
常用焊型:氩弧焊、气体保护焊及二氧化碳焊;
(4)钛合金:
常用焊型:氩弧焊及气体保护焊;。
常用钢材焊材选用表(钢材焊材对照表)
常用钢材选用焊接材料表(同类钢)常用钢材选用焊接材料表(同类钢)常用钢材选用焊接材料表(同类钢)常用钢材选用焊接材料表(异种钢)常用钢材选用焊接材料表(异种钢)常用钢材选用焊接材料表(异种钢)常用钢材选用焊接材料表(异种钢)常用钢材选用焊接材料表(异种钢)锅炉常用钢材钢号分类表容器常用钢材分类表容器常用钢材分类表(续)器常用钢材分类表(续)焊接材料选用标准2016-0518(代替2011-0816)151617181920焊接材料选用表中的注解(1) E4303(J422)焊条只适用于第一类压力容器中的非重要结构件.(2)序号2-3项钢号工件如果焊后需进行正火温度范围内热加工时,埋弧自动焊选用H10Mn2焊丝。
(3)SJ101烧结焊剂可用于序号5-7项钢号工件壳体纵、环缝窄间隙埋弧自动焊。
(4)E5515-G(J557) 焊条适用于焊后需进行正火温度范围内热加工的5项钢号的工件。
(5)序号5项钢号工件如果焊后需进行正火温度范围内热加工时,埋弧自动焊焊丝选用H08MnMoA焊丝;序号5-6项钢号当工件板厚≥60mm时,电渣焊选用H10Mn2MoA焊丝。
(6)序号6-7项,9项钢号工件,如果焊后需进行正火温度范围内热加工时,手弧焊选用E6015-D1(J607)焊条,埋弧自动焊选用H08Mn2MoA焊丝。
(7)序号11项钢号工件如果焊后需进行正火温度范围内热加工时,手弧焊应选用E7015-D2(J707)焊条,埋弧自动焊选用H08Mn2NiMoA焊丝,电渣焊选用焊丝原则:当壳体进行正火+回火热处理时选用H10Mn2NiMoA焊丝当壳体进行淬火+回火热处理时选用H10Mn2MoA焊丝(8)序号13项钢号工件,如果焊后需进行正火温度范围内热加工时,手弧焊应选用E7015-G(J707Ni)焊条,埋弧自动焊选用H10Mn2NiMoA焊丝。
(9)E7015-G(J707Ni)焊条亦适用于低温容器和要求冲击韧性高的重要结构。
表1 常用钢号推荐选用的焊接材料
E6015—G (GB/T5118)
10Ni3MoVD
E6015—D1 (GB/T5118)
J607 J607 J607RH J607RH
表 1 常用钢号推荐选用的焊接材料
埋弧焊
焊丝钢号 (标准号)
焊剂
型号 (标准号)
牌号示例
焊丝钢号 (标准号)
电渣焊
焊剂
型号 (标准号)
牌号示例
—
—
—
—
—
—
H08Mn2MoA HJ402—H10Mn2
焊条
型号 (标准号) E5515—B1 (GB/T5118)
牌号 示例
R207
E5515—B2 (GB/T5118)
R307
表 1 常用钢号推荐选用的焊接材料
埋弧焊
焊丝钢号 (标准号)
焊剂 型号 (标准号)
牌号 示例
焊丝钢号 (标准号)
H13CrMoA (GB/T14957)
HJ402—H10Mn2 (GB/T5293)
J422
H08A
HJ401—H08A
HJ431
(GB/T14957) (GB/T5293)
J427
E4303 (GB/T5117)
E4315 (GB/T5117)
J422
H08A
HJ401—H08A
H08MnA
HJ431
(GB/T5293)
J427
(GB/T14957)
E4315 (GB/T5117)
H0Cr21Ni10Ti (YB/T5092)
H0Cr19Ni12Mo2 (YB/T5092)
H00Cr19Ni12Mo2 (YB/T5092)
—
常用钢材焊材选用表
E316-16
、
E316-15
A202
A207
H0Cr19Ni12
Mo2
HJ260
H0Cr19Ni12
Mo2
Ar
?
150℃1h
250℃1h
常用钢材选用焊接材料表 (同类钢)
钢号
焊条电弧焊
\
埋弧焊
氩弧焊
CO2气保焊
焊前预热温度
焊后热处理温度
焊材烘干温度
焊条
焊丝钢号
(标准号)
?
焊剂
Ⅶ
Ⅶ+1
1Cr18Ni9Ti
GB/T3280、GB/T4237、JB4728
0Cr18Ni9Ti
GB/T3280、GBT4237、GB13296、GB/T14976、JB4728
0Cr18Ni10TI
GB/T3280、GBT4237、GB13296、GB/T14976、JB4728
00Cr19Ni10
Ⅲ+Ⅳ
E5003
J502
150-250℃
'
650-700℃
J502
150℃1h
E5015
J507
J507
380℃1-2h
强度型低合金钢与耐热型低合金钢焊接
Ⅱ+Ⅴ
E5015
J507
\
200-300℃
760℃±10℃
J507
380℃1-2h
E5515-G
-
J557
200-300℃
760℃±10℃
J557
焊后热处理温度
焊材烘干温度
焊条
焊丝钢号
$
(标准号)
焊剂
常用钢材焊材选用表(钢材焊材对照表)
常用钢材选用焊接材料表(同类钢)常用钢材选用焊接材料表(同类钢)常用钢材选用焊接材料表(同类钢)常用钢材选用焊接材料表(异种钢)常用钢材选用焊接材料表(异种钢)常用钢材选用焊接材料表(异种钢)常用钢材选用焊接材料表(异种钢)常用钢材选用焊接材料表(异种钢)锅炉常用钢材钢号分类表容器常用钢材分类表容器常用钢材分类表(续)器常用钢材分类表(续)焊接材料选用标准2016-0518(代替2011-0816)151617181920焊接材料选用表中的注解(1) E4303(J422)焊条只适用于第一类压力容器中的非重要结构件.(2)序号2-3项钢号工件如果焊后需进行正火温度范围内热加工时,埋弧自动焊选用H10Mn2焊丝。
(3)SJ101烧结焊剂可用于序号5-7项钢号工件壳体纵、环缝窄间隙埋弧自动焊。
(4)E5515-G(J557) 焊条适用于焊后需进行正火温度范围内热加工的5项钢号的工件。
(5)序号5项钢号工件如果焊后需进行正火温度范围内热加工时,埋弧自动焊焊丝选用H08MnMoA焊丝;序号5-6项钢号当工件板厚≥60mm时,电渣焊选用H10Mn2MoA焊丝。
(6)序号6-7项,9项钢号工件,如果焊后需进行正火温度范围内热加工时,手弧焊选用E6015-D1(J607)焊条,埋弧自动焊选用H08Mn2MoA焊丝。
(7)序号11项钢号工件如果焊后需进行正火温度范围内热加工时,手弧焊应选用E7015-D2(J707)焊条,埋弧自动焊选用H08Mn2NiMoA焊丝,电渣焊选用焊丝原则:当壳体进行正火+回火热处理时选用H10Mn2NiMoA焊丝当壳体进行淬火+回火热处理时选用H10Mn2MoA焊丝(8)序号13项钢号工件,如果焊后需进行正火温度范围内热加工时,手弧焊应选用E7015-G(J707Ni)焊条,埋弧自动焊选用H10Mn2NiMoA焊丝。
(9)E7015-G(J707Ni)焊条亦适用于低温容器和要求冲击韧性高的重要结构。