
斯沃数控仿真软件操作指导书
斯沃数控机床调试与维修仿真软件说明书

共享知识分享快乐南京斯沃斯沃数控机床调试与维修仿真软件说明书南京斯沃软件技术有限公司2009/07版本前言南京斯沃软件技术有限公司是一支专业从事可视化软件开发的队伍。
主要提供CAD/CAM、数控仿真的推广和应用。
面向企业的新产品开发和创新设计,提供贴近用户个性化需求的产品整体设计、技术咨询。
根据客户要求进行专业CAD/CAM的软件开发,以及数控系统、面板仿真的开发,缩短新产品研发周期,降低改型设计开发成本,提高产品设计质量。
随着数控机床的广泛使用,数控机床维修技术人才的需求已迫在眉睫,庞大的市场需求与掌握专业技能人才的奇缺使得数控维修工程师更是“一将难求”。
南京斯沃软件技术有限公司为配合学校培养该专业人才,开发出数控机床调试与维修仿真软件(以下简称维修仿真软件)。
该软件是以数控机床电气及多年从事数控维修教学教授、专家的教学经验,利用计算机三维虚拟现实技术、将数控机床结构、电气元器件布局调试以及故障排查过程等通过微机活灵活现地显示出来。
数控维修软件适合本科、高职、高专、技校等不同层次人才培养的需求,适用于数控技术、机电一体化、数控设备与维修、自动控制、工业自动化等相关专业,是国内第一款专业化程度非常高的维修仿真软件。
斯沃维修仿真软件直观、安全、易学易用、上手快、经济性好。
通过本软件可以学到数控机床的电气安装、数控系统参数调试、交流伺服参数调试、变频器参数调试、数控机床故障诊断与维修技术以及PLC编程等专业技术。
同时本软件可以丰富教师的教学手段、提高学生的学习兴趣,增强学生的实际动手能力,无疑是投资少、见效快的必选软件。
南京斯沃软件技术有限公司2009年7月目录第一章维修仿真软件介绍 (5)1.1功能介绍: (5)1.2软件安装及主要界面: (6)1.3软件基本操作: (10)1.3.1各个模块界面介绍 (10)1.3.2文件操作 (10)1.3.3加载标准模板 (11)1.3.4视图操作 (12)1.3.5选择元器件、端子连线与拾取操作 (13)1.3.6元器件、连线的删除 (14)1.3.7元器件、连线的布局 (14)1.3.8故障设置 (14)1.3.9故障模板文件处理 (15)1.3.10三种模式 (15)1.3.11其他 (18)第二章斯沃数控服务器 (21)2.1试用版启动界面 (21)2.2网络版启动界面 (21)第三章主要电气元件介绍 (27)3.1电力拖动电气库 (27)3.2西门子802C铣床电气库 (28)3.3 FANUC 0iMate MC电气库 (29)第四章各模块电气实验 (30)4.1电力拖动实验 (30)4.2西门子802C铣床实验 (33)4.3 FANUC 0iMate MC实验 (37)第五章机械结构 (44)第六章故障设置与排查举例 (46)6.1系统轴参数故障 (46)第一章维修仿真软件介绍1.1功能介绍:随着数控机床的广泛使用,随之而来的数控机床生产厂家和数控机床使用厂家对数控机床电气、电气安装、故障诊断和维修的技术人才的需求以迫在眉睫。
斯沃数控仿真对刀说明

→
如图 1→输入 z0→
→T01 刀 Z 轴对刀完毕。 测量直径(假设测量得直径φ →输入测量的直径 X96.17→
③ 试切外圆→X 方向不动,沿 Z 方向退出→工具条中 96.17)→ 进入参数输入界面,按 →
→T01 刀(外圆刀)X 方向对刀完毕。 2、T02 刀(割刀)对刀 ① 换 T02 刀(割刀)→碰工件端面→Z 方向不动,沿 X 方向退出→ → →光标移到 2 号刀补→输入 z0→ 进入参数 →T02 刀 Z 轴
测量直径(假设测量得直径φ →出现图 2, 按 →
出现图 4,输入 96.17→
→T1 刀(外圆刀)X 方向对刀完毕。
9
操作编程手册
SIEMENS 802S/c 对刀
2、T2(割刀)对刀 模式→ ,出现图 5:
图5 输入 “M6 T02” →按
图6 即可换成 T2 刀→碰工件端面→Z 方向不动, 沿 X 方向退出→ → →出现图 6
1
进入参
操作编程手册
FANUC 0i 对刀
数输入界面,按 轴对刀完毕。 ②
→
→光标移到 3 号刀补→输入 z0→
→T03 刀 Z
试切外圆→X 方向不动,沿 Z 方向退出→工具条中 进入参数输入界面,按 →
测量直径(假设测量得直径 →光标移到 3 号刀补→输入测
φ94.67)→
量的直径 X94.67→
图2
② 按
→
如图 2→输入 z0→
→
→T01 刀 Z 轴对刀完毕。 测量直径(假设测量得直径φ
③ 试切外圆→X 方向不动,沿 Z 方向退出→工具条中
96.17)→
进入参数输入界面,按
→
→输入测量的直径 X96.17→
斯沃数控仿真软件铣床教程
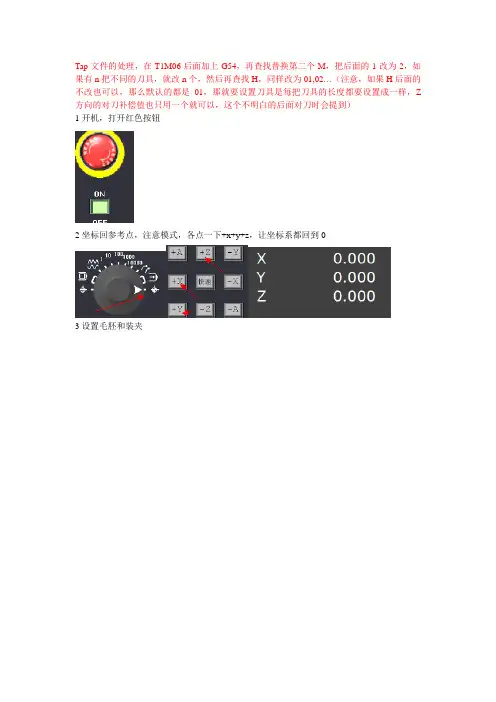
Tap文件的处理,在T1M06后面加上G54,再查找替换第二个M,把后面的1改为2,如果有n把不同的刀具,就改n个,然后再查找H,同样改为01,02…(注意,如果H后面的不改也可以,那么默认的都是01,那就要设置刀具是每把刀具的长度都要设置成一样,Z 方向的对刀补偿值也只用一个就可以,这个不明白的后面对刀时会提到)1开机,打开红色按钮2坐标回参考点,注意模式,各点一下+x+y+z,让坐标系都回到03设置毛胚和装夹4设置刀具,机床操作-刀具管理(例如要添加的是直径10的端铣刀,双击刀具修改半径和刀长,确定,再点击添加到1号刀位)同样的道理再添加一把球头刀到2号刀位5装刀输入m06t01再依次点击以下按钮最终效果6导入程序选择所有文件,找到tap文件导入,输文件名要以字母o开头再加三个数字,完成程序读入7对刀(方法1)对刀的具体操作大家应该都会,我就详细说一下关于坐标系补偿和刀具补偿的问题例如该工件长宽高各为180x180x45,坐标系建在箭头位置,所以刀具所处的位置应该为工件坐标系中的x坐标为180+刀具半径5,即185,所以出入x185,再点击测量,注意不是输入,是测量Y方向是一样的道理Z方向就不一样了,注意该处输入的是0前面没有字母z,然后点击输入,注意不是测量修改刀具补偿值记下z的坐标值结果得到因为Z方向可能每把刀具的长度不一样,所以每把刀具都有不同的补偿值(例如该示例中端铣刀长100,球铣刀长120,所以补偿值应该相差20左右)所以有几把刀就要在Z方向对几次到,输几次补偿值(若每把刀具长度都一样,开头提到的H01也没有改的那就只用对一次补偿值)下面对球头刀的补偿值和前面的装刀一样,只是输入的是m06t02,换上球头刀后直接对Z方向得到结果至此对刀完成。
8启动程序开始加工可以看到如果对刀正确,刀具轨迹就在工件上,再点击下面按钮就ok了对刀方法2X方向对到后点下面按钮得到x坐标值为-305.02再加上工件长180+刀具半径5,方向是负的,所以工件坐标原点在机床坐标系的坐标应该是-305.02-180-5= -490.02,所以在坐标补偿处要输入-490.02然后点击的是输入,而不是测量Y方向和x方向一样。
斯沃指导书
ns——循环程序中第一个程序段的顺序号;
nf——循环程序中最后一个程序段的顺序号;
Δu——径向(X轴方向)的精车余量(直径值),
Δw——轴向(Z轴方向)的精车余量;
f、s、t——F、S、T代码
注意:ns→nf程序段中即使指令了F、S、T功能,对粗车循环也无效。
图1-34端面粗车循环G72
M03 S1000
G43H01z50
G98 g73 z-30 R1 q2 f200
G80 g0 z50
M05
M30
第四步设置毛坯,菜单:工件操作→设置毛坯,设置参数如图6所示。设置工件装夹:工件操作→工件装夹,根据情况选择其中的一种方式,本例选择平口钳装夹,并点 上向键,调整工件上下位置。
第五步刀具设置,菜单:机床操作→刀具管理,界面如图7所示。选择刀具数据库中004号刀,点击刀具库管理中修改按钮,将直径改为20。再选择刀具数据库中004号刀,点击添加到刀库按钮,选择1号刀位。点确定按钮,完成刀具设置。
如图1-37所示为用G73粗车循环和G70精车循环的例子。
图1-37 G73、G70加工例图
N100 Y-20.0;(刀具沿Y轴负向移动20)
N110 X-50.0;(刀具沿X轴负向移动50)
N120 Z60.0;(刀具沿Z轴正向抬起60)
N130 G40 X-30.0 Y-30.0:(刀具沿X轴负向、Y轴负向各移动30,取消刀具半径补偿)
M99;
附5常用车削复合固定循环
它应用于切除非一次加工即能加工到规定尺寸的场合。主要在粗车和多次加工切螺纹的情况下使用。如用棒料毛坯车削阶梯相差较大的轴,或切削铸、锻件的毛坯余量时,都有一些多次重复进行的动作。每次加工的轨迹相差不大。利用复合固定循环功能,只要编出最终加工路线,给出每次切除的余量深度或循环次数,机床即可自动地重复切削直到工件加工完为止。它主要有以下几种:
数控仿真软件操作指导书

数控仿真软件操作指导书一、实训目的1. 通过数控仿真软件操作,掌握数控面板上各个功能键的功能。
2. 通过编写数控加工程序,加深理解数控加工的G代码功能。
3. 掌握数控机床的操作方法、加工过程及步骤。
二、实训内容1.介绍数控车床、数控铣床及加工中心的特点及类型。
2.介绍数控车床、数控铣床及加工中心的基本组成及其功能。
3.通过数控仿真软件观察车床、铣床及加工中心的加工过程。
4.介绍数控车床、数控铣床及加工中心的典型样件的加工方法。
5.数控加工手动编程操作。
三、实训设备计算机、多媒体教学软件、宇龙数控仿真软件四.实训内容1、机床准备2、对刀3、设置参数4、手动操作5、数控程序输入6、自动加工方式7、MDI模式根据本校的实际情况,采用天津宇龙仿真软件,着重学习FANUC 0i 数控系统的操作与编程。
FANUC 0i铣床、车床、卧式加工中心标准面板在机床操作面板上,置光标于旋钮上,点击鼠标左键,旋钮逆时针转动,点击鼠标右键,旋钮顺时针转动。
进行模式切换。
1 机床准备1.1 激活机床点击启动按钮,此时机床电机和伺服控制的指示灯变亮。
检查急停按钮是否松开至状态,若未松开,点击急停按钮,将其松开。
1.2 机床回参考点检查操作面板上回原点指示灯是否亮,若指示灯亮,则已进入回原点模式;若指示灯不亮,则点击按钮,转入回原点模式。
在回原点模式下,先将X轴回原点,点击操作面板上的按钮,使X轴方向移动指示灯变亮,点击,此时X轴将回原点,X轴回原点灯变亮,CRT上的X坐标变为“0.000”(车床变为390.00)。
同样,再分别点击Y轴,Z轴方向移动按钮,,使指示灯变亮,点击,此时Y轴,Z轴将回原点,Y轴,Z轴回原点灯变亮,。
此时CRT界面如图1-2-1所示。
图1-2-12 对刀数控程序一般按工件坐标系编程,对刀的过程就是建立工件坐标系与机床坐标系之间关系的过程。
下面具体说明车床对刀的方法。
其中将工件右端面中心点(车床)设为工件坐标系原点。
GSK广州数控仿真软件操作与编程说明书

南京斯沃软件技术有限公司开发的,发那科(FAISHI)、广州数控(GSK)、华中世纪星 (HNC)、北京凯恩帝(KND)、大连大森(DASEN)、南京华兴(WA) 数控 车铣及加工中心仿真软件,是结合机床厂家实际加工制造经验与高 校教学训练一体所开发的。通过该软件可以使学生达到实物操作训 练的目的,又可大大减少昂贵的设备投入。
5
操作编程手册
2.1.2 网络版启动界面
斯沃数控仿真软件操作
图 2.1-2
(1) 在左边文件框内选择网络版 (2) 在右边的第一个条框内选择所要使用的系统名称 (3) 在 User 里选择用户名,输入密码 (4) 在 Remember Me 和 Remember My Password 中进行选择 (5) 输入服务器的 IP 地址 (6) 点击 Sign in 进入系统界面 (7) 启动SSCNCSRV.exe,进入SERVER主界面,如下图:
1.2 斯沃数控仿真软件的功能
斯沃数控仿真软件_内部教学资料_
第三章 FANUC 0i 操作3.1 FANUC 0i机床面板操作机床操作面板机床操作面板位于窗口的右下侧,如下图所示,主要用于控制机床运行状态,由模式选择按钮、运行控制开关等多个部分组成,每一部分的详细说明如下:图2.1-1 FANUC 0i(铣床)面板图2.1-2 FANUC 0i(车床)面板AUTO:自动加工模式。
EDIT:用于直接通过操作面板输入数控程序和编辑程序。
MDI:手动数据输入。
INC: 增量进给。
HND:手轮模式移动台面或刀具。
JOG:手动模式,手动连续移动台面和刀具。
DNC:用232电缆线连接PC机和数控机床 ,选择程序传输加工。
REF:回参考点 。
数控程序运行控制开关程序运行开始;模式选择旋钮在“AUTO”和“MDI”位置时按下有效,其余时间按下无效。
程序运行停止;在程序运行中,按下此按钮停止程序运行。
机床主轴手动控制开关手动开机床主轴正转手动开机床主轴反转手动停止主轴手动移动机床台面铣床按钮 车床按钮单步进给倍率选择按钮选择移动机床轴时,每一步的距离:×1为0.001毫米,×10为0.01毫米,×100为0.1毫米,×1000为1毫米。
置光标于按钮上,点击鼠标左键选择。
进给速度(F)调节旋钮调节程序运行中的进给速度,调节范围从0~120% 。
置光标于旋钮上,点击鼠标左键转动。
主轴转速度调节旋钮调节主轴转速,调节范围从0~120%。
把光标置于手轮上,选择轴向,按鼠标左键,移动鼠标,手轮顺时针转,相应轴往正方向移动,手轮逆时针转,相应轴往负方向移动。
机床空运行按下此键, 各轴以固定的速度运动。
手动示教在刀库中选刀按下此键, 刀库中选刀。
程序编辑锁定开关置于“”位置,可编辑或修改程序。
程序重启动由于刀具破损等原因自动停止后,程序可以从指定的程序段重新启动。
机床锁定开关按下此键,机床各轴被锁住,只能程序运行。
M00程序停止程序运行中,M00停止。
GSK广州数控仿真软件操作与编程说明书
斯沃数控仿真软件对刀操作图文教程
斯沃数控仿真软件对刀操作图文教程一、安装一把外圆刀机床管理——刀具管理——选择一把外圆刀——添加到01号刀位上——确定一、编写一个测试对刀所用的程序1、注意屏幕上有一个图标这个很小,很不起眼,请认真找一下。
2、找到之后,点击之后出现以下图片3、点击一下,左侧出现以下图片4、点击注意是“新程序”右边的那个空白按纽,直接点“新程序”是没有反应。
点完之后出现以下图片你用键盘输入程序名,一般是几位字母。
如:然后按下然后你就进入程序编写界面用键盘输入(注意,如果输入时无反应,则是因为你没有激活当前界面,激活方法很简单,点击一下此界面就表示激活)然后你再点一下(这个按纽还记得吧,在上几步中出现过,它的作用是“程序管理”)看看程序管理中有没有出现你刚才输入的程序名“YYY”到此为止,你的程序输入己经完成了。
二、机械回零操作1、点击以下按纽2、再分别点击+Z和+X,3、屏幕中出现以下图片就说明机械回零操作完成了。
三、对刀操作1、先点击“视图管理”——“二维显示”2、点击“机床管理”——“快速定位”3、看到刀尖己经到了以下位置就说明成功了。
4、先点击一下此按纽出现以下图片5、再点击一下“测试刀量”(注意是空白的那个按纽)6、然后点击7、出现以下图片用键盘上的方向键,将光标调到输入0,然后点击当这个0数据发生变化就说明操作成功。
8、然后点击出现以下图片用键盘上的方向键,将光标调到输入0,然后点击当这个0数据发生变化就说明操作成功。
到此为止,对刀操作就完成了。
四、自动循环加工1 、点击这个按纽,表示进入自动状态2、点击这个按纽,表示开始自动加工。
3、如果没有关闭仓门就无法加工,关闭仓门的方法:点击左侧面板上这个按纽5、看到以下红线,就说明对刀完全正确。
斯沃数控仿真广数车床操作和编程
1.2.1控制器
1.实现屏幕配置且所有的功能与FANUC工业系统使用的CNC数控机床一样。
2.实时地解释NC代码并编辑机床进给命令。
3.提供与真正的数控机床类似的操作面板。
4.单程序块操作,自动操作,编辑方式,空运行等功能。
5.移动速率调整,单位毫米脉冲转换开关等。
图1.2-1 GSK980TC窗口
图2.1-3
(8)单击工具栏中的“用户状态”图标,将会显示所有用户的状态,如下图
图2.1-4
(9)在用户状态列表中选择一个用户,然后点击工具栏上的"设置教师机"图标
★直接调入UG、PRO-E、Mastercam等CAD/CAM后置处理文件模拟加工
★Windows系统的宏录制和回放
★AVI文件的录制和回放
★工件选放、装夹
★换刀机械手、四方刀架、八方刀架
★基准对刀、手动对刀
★零件切削,带加工冷却液、加工声效、铁屑等
★寻边器、塞尺、千分尺、卡尺等工具
★采用数据库管理的刀具和性能参数库
斯沃数控仿真软件具有FANUC、SINUMERIK、MITSUBISHI、广州数控GSK、华中世纪星HNC、北京凯恩帝KND系统、大连大森DASEN编程和加工功能,学生通过在PC机上操作该软件,能在很短时间内掌握各系统数控车、数控铣及加工中心的操作,可手动编程或读入CAM数控程序加工,教师通过网络教学,可随时获得学生当前操作信息,根据学生掌握的情况进行教育,既节省了成本和时间,从而提高学生的实际操作水平。
图1.2-2 GSK980T窗口
图1.2-3 GSK990M窗口
★国内第一款自动免费下载更新的数控仿真软件
★真实感的三维数控机床和操作面板