
生产过程巡检记录
复称
原料品类
内包材外包材运行正常与否异物检查状况色泽形态气味有无杂质生产日期/批次g/包装袋净含量是否符合封口状况正常运行与否Feφ0.8Cuφ1.2不锈钢φ1.5陶瓷φ1.5外箱名称生产日期
备注
QC:审核:
生产过程巡检记录
年 月 日
时间
温度℃
金属探测器投料情况封口X光机分装领料装箱
装箱规格
(包/箱)
项
目
名
称
IPQC巡检记录表

IPQC巡检报表
机型:
订单号:
生产单位:
巡查日期:
序 号
巡检内容
00- 13:30- 14:30- 15:30- 16:3010:00 11:00 11:50 14:30 15:30 16:30 17:40
加班
1 接触PCBA及电子元器件的员工必须佩戴静电环,是否有进行静电环检测
异常描述:
异常处理方法:
效果确认:
备注: 每1小时巡查一次(根据实际需求可增加巡查次数),巡查区域包括生产车间、仓库,内容符合打√,不合格打×
检 查
7 补焊和分板是否有伤及线路板,是否有连焊、锻焊、漏焊
8 测试位是否有SIP指导书,是否有按SIP规定进行操作
9
测试人员是否对测试良品及不良品进行标识和记录,不良品是否放置在 红色不良品容器盘内
10 电烙铁接地测试是否符合标准要求
11 产品老化时,是否有按标准要求进行老化,是否有做老化记录
12 产品在老化过程中,是否有无死灯、灯闪烁等不良现象
13 生产线是否有乱堆机现象,半成品、成品是否按要求正确摆放
14 产品外观是否有变形、刮花、刮伤、尺寸不符合等不良现象
15
标贴和包装方式是否符合标准要求,标贴内容印刷是否正确,是否有脏 污、破损、印刷不良现象
16 产品装箱时是否有漏装、混装、多装、标识错误等现象 17 有无特采物料在线使用,重点跟进时有无异常
2
作业指导书是否正确合理,相关文件是否受控,临时修改的受控文件, 修改人员是否签名。
3 是否在产品生产时进行了首件制作和测试,测试是否已通过。
4 所用物料是否与BOM单相符,不符项是否有ECN或相关文件支持。
5 作业员是否严格按照SOP规定方法进行操作。
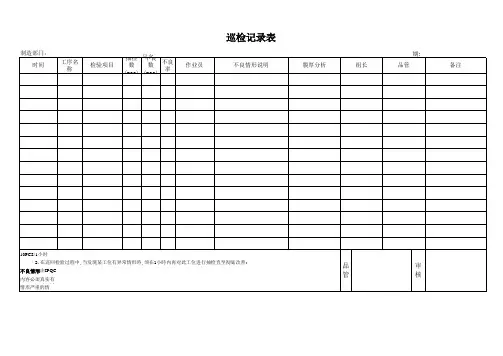
巡检记录表
品 管
审 核
ห้องสมุดไป่ตู้
巡检记录表
制造部门: 时间 工序名 称 检验项目 抽检 不良 不良 数 数 率 (pcs) (pcs) 品名规格: 作业员 不良情形说明 膜厚分析 组长 品管 日期: 备注
备注 1.抽样数10PCS/1小时 2.在巡回检验过程中,当发现某工位有异常情形時,须在1小時內再对此工位进行抽检直至彻底改善; 3.作业员、不良情形由IPQC填写,原因分析、改善对策由生管组长填写,生产主管审核; 4.以上填写內容必須真实有效;生产单位提出的改善对策IPQC必須追踪改善效果及落实狀況; 5.针对不良情形严重的情況,IPQC须开出« 制程异常处理单» 由品管主管审核后转生产单位改善.
车间巡检流程

车间巡检流程引言概述:车间巡检是指对生产车间进行定期巡查和检查,以确保设备和工作环境的安全性和正常运行。
车间巡检流程的有效执行可以提高生产效率、减少事故风险和维护设备的寿命。
本文将详细介绍车间巡检流程的五个部份。
一、巡检前准备1.1 制定巡检计划:根据车间的特点和设备的使用情况,制定巡检计划,明确巡检的频率和内容。
1.2 确定巡检人员:根据巡检计划确定巡检人员,确保其具备相关知识和经验,能够熟练操作巡检设备。
1.3 准备巡检工具和设备:根据巡检计划,准备好所需的巡检工具和设备,例如测量工具、检测仪器等。
二、巡检过程2.1 开始巡检:巡检人员按照巡检计划开始巡检工作,先从车间的入口开始,逐个区域进行巡查。
2.2 检查设备运行状态:巡检人员子细观察设备的运行状态,检查是否存在异常声音、异味或者漏油等现象。
2.3 测量和检测:使用相应的测量工具和检测仪器对设备的关键参数进行测量和检测,确保其在正常范围内。
三、记录和报告3.1 记录巡检结果:巡检人员将巡检过程中发现的问题和异常情况记录下来,包括设备的故障、维修需求、安全隐患等。
3.2 分析问题原因:对于发现的问题,巡检人员进行初步分析,找出问题的原因,并记录下来。
3.3 编写巡检报告:根据巡检结果和问题分析,巡检人员编写巡检报告,详细描述巡检过程、发现的问题和建议的解决方案。
四、问题处理4.1 分类问题优先级:根据巡检报告中记录的问题和建议,对问题进行分类和优先级排序,确定处理的紧急程度。
4.2 制定处理方案:针对不同的问题,制定相应的处理方案,明确责任人和处理时间,并将其记录在巡检报告中。
4.3 跟进和落实:负责问题处理的人员跟进处理方案的执行情况,确保问题得到及时解决,并在巡检报告中记录处理结果。
五、改进措施5.1 定期评估巡检流程:定期对车间巡检流程进行评估,分析巡检效果和存在的问题,提出改进措施。
5.2 培训和提升巡检人员能力:根据巡检评估结果,为巡检人员提供培训和学习机会,提升其专业知识和技能水平。
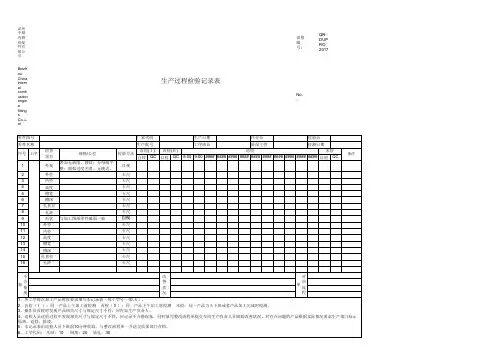
生产过程检验记录表 (试行版)
滨州中顺内燃机配件有限公司 Binzhou China internal combustion engine fittings Co.,Ltd
生产过程检验记录表
厂家代码 生产批号 生产日期 工序班长 首检(Ⅱ) 自检 QC号 工序 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 检查 项目 外观 外径 内径 高度 槽宽 槽深 孔直径 孔距 形状 外径^ 内径^ 高度^ 槽宽^ 槽深^ 孔直径^ 孔距^ 与加工图纸零件截面一致 规格/公差 表面无缺陷、裂纹;分母线平 整;圆弧过度光滑、无棱边。 检验方法 目视 卡尺 卡尺 卡尺 卡尺 卡尺 卡尺 卡尺 目视 卡尺 卡尺 卡尺 卡尺 卡尺 卡尺 卡尺
表格编号: QR- DUPRO 2017 No.: 检验员 检测日期 末检 QC 备注
8:00 9:00 #### #### #### #### #### #### #### #### #### #### 自检
不 对 改 合 应 善 格 流 状 现 程 况 象 单 1、各工序每次加工产品时按要求填写本记录表(每个型号一张\天)。 2、首检(Ⅰ ):同一产品上午加工前检测 首检(Ⅱ):同一产品下午加工前检测 末检:同一产品当天下班或者产品加工完成时检测。 3、操作员首检时发现产品相关尺寸与规定尺寸不符,应告知生产负责人。 4、巡检人员巡检过程中发现相关尺寸与规定尺寸不符,应记录不合格现象,同时填写整改流程单提交车间生产负责人并跟踪改善状况。对存在问题的产品根据实际情况要求生产部门标示隔 离、返修、报废。 5、本记录表由巡检人员下班前10分钟收取,与整改流程单一并送交质保部门存档。 6、工序代码: 压制:10 倒角:20 钻孔:30
巡检员检验工序未记录
巡检员检验工序未记录摘要:1.巡检员检验工序概述2.未记录的原因分析3.对生产管理的影响4.解决方案及建议正文:巡检员检验工序未记录的情况在生产管理中并不鲜见,这可能会对生产流程和产品质量带来一定的影响。
那么,为什么会出现这种情况,它对生产管理又会产生怎样的影响呢?我们又应该采取怎样的措施来解决这一问题呢?首先,我们需要了解巡检员检验工序的基本情况。
巡检员是生产过程中的一道重要质检关卡,他们负责对产品进行随机抽检,确保产品质量符合标准。
然而,如果巡检员的检验工序未记录,那么就无法对产品的质量进行有效的追踪和分析,可能会导致一些质量问题被忽视,从而影响产品的整体质量。
那么,为什么会出现巡检员检验工序未记录的情况呢?这可能有多种原因,比如巡检员的工作量大,导致无法及时记录;或者记录工具不便捷,使得巡检员不愿意记录;再者,可能是因为公司的管理流程不完善,没有对巡检员的记录工作进行有效的监督。
无论是什么原因,巡检员检验工序未记录对生产管理的影响都是显而易见的。
它可能会导致生产过程中的质量问题无法及时发现和处理,从而影响产品的质量和公司的声誉。
同时,这也可能会影响到公司的生产效率,因为如果无法对巡检员的工作进行有效的监督和管理,可能会导致巡检员的工作效率低下。
那么,我们应该如何解决这个问题呢?首先,我们可以通过提高巡检员的工作效率,减少他们的工作量,从而让他们有足够的时间来记录检验工序。
其次,我们可以优化记录工具,使得巡检员能够方便快捷地进行记录。
最后,我们还需要完善公司的管理流程,对巡检员的工作进行有效的监督和管理。
总的来说,巡检员检验工序未记录是一个需要我们重视的问题。
监控自动化设备巡检记录

监控自动化设备巡检记录一、背景介绍监控自动化设备是现代化生产过程中的重要组成部分,它能够实时监测和控制生产过程中的各种参数和状态,确保生产过程的安全和稳定运行。
为了保证监控自动化设备的正常运行,需要进行定期的巡检和维护工作,及时发现和解决潜在问题,确保设备的可靠性和稳定性。
二、巡检记录的目的巡检记录是对监控自动化设备进行定期巡检的过程中所发现问题、解决情况以及设备运行状态的详细记录。
通过巡检记录的编写和整理,可以及时了解设备的运行情况,为设备维护和故障排除提供依据,确保设备的安全和稳定运行。
三、巡检记录的内容1. 设备信息记录巡检设备的基本信息,包括设备名称、型号、编号等,以便于对设备进行准确的标识和定位。
2. 巡检日期和时间记录巡检的具体日期和时间,以便于追溯巡检的时效性和及时性。
3. 巡检人员信息记录进行巡检的人员姓名、岗位和联系方式,以便于后续的沟通和协调。
4. 巡检内容详细记录巡检过程中所进行的各项检查和测试,包括但不限于以下内容:- 设备外观检查:检查设备外观是否完好无损、是否有松动、脱落、变形等情况。
- 电气连接检查:检查设备的电气连接是否正常,是否有松动、腐蚀、断路等情况。
- 传感器检查:检查设备的传感器是否正常工作,是否有损坏、误差超标等情况。
- 控制系统检查:检查设备的控制系统是否正常运行,是否有报警、故障等情况。
- 数据采集检查:检查设备的数据采集是否正常,是否有数据丢失、重复等情况。
- 系统软件检查:检查设备的系统软件是否正常运行,是否有错误、崩溃等情况。
5. 巡检结果根据巡检内容所发现的问题和异常情况,记录巡检结果,包括但不限于以下内容:- 设备正常:巡检过程中未发现任何问题或异常情况。
- 设备异常:巡检过程中发现设备存在问题或异常情况,需要进行进一步的维修和处理。
- 设备故障:巡检过程中发现设备出现故障,需要进行紧急维修和处理。
6. 巡检措施和建议根据巡检结果,记录对设备问题和异常情况所采取的措施和建议,包括但不限于以下内容:- 维修措施:针对设备问题和异常情况,记录采取的维修措施和处理方法。
热水器过程巡检记录表
4 二次燃气气压 气压符合要求
接 线
1
联接
各接线端子联接正确、牢固; 线扎、布线正确、牢固、整齐;
贴 纸
1
清1
洁2
面板、纸箱
外壳 附件
各贴纸内容、数量正确;贴牢固,位置正确, 无偏斜、无破损; 面板、底板清洁干净;
无灰尘、无杂物;
1
印 章
2
3
包1
装2Biblioteka 其1 它2各部件 整机
包装箱 封箱 附件
各工序的检验合格印齐全、清晰、正确; 合格证、生产日期、检验员; 燃气种类、型号、生产日期、使用地区及其 它 封; 箱胶带贴牢固、平整; 说明书、螺钉包、花洒包、排烟管无错、无漏 放;
2
火排与联动阀
火排端正、螺钉牢固无滑牙、螺钉带弹性垫圈 、紧固螺钉次序正确
3
水箱进、出口 联接管对正、联接螺母拧紧、无滑牙 联接
组 装
4
水箱、集烟罩 位置端正、螺钉牢固无滑牙 、底板
5 水、气接头 安装端正、螺钉牢固无滑牙、有过滤网、有防
6
电源线 尘 夹盖 持牢固、接地线牢固、有花垫圈
7
面板及控制板
螺钉牢固、无滑牙、无烂钉头、螺钉一致、带 平垫圈
8 脉冲、点火针 安装牢固、点火针端正对准无破裂
检查及调整水箱、火排、点火针外观和位置; 高压水(1.0-1.5MPa),水路无漏水,水箱无变 形; 气密性检查,用明火检测整气路是否漏气;
检查点火、传火(反复3次)性能是否正常;
整1 机 性 能 检 测
备 注
生产日期:
检验结果
编号: 日期: 2020 版本: A/0
不良原因 处理方法
质检员:
审核:
巡检情况记录表
巡检情况记录表
1. 背景
巡检是为了发现和解决问题而定期进行的活动。
通过巡检,我们可以及时了解和掌握各个领域的工作情况,及时发现问题,并采取相应的措施进行处理。
本记录表旨在记录巡检过程中发现的问题和解决措施,以便于后续分析和改进。
2. 巡检内容
巡检的内容应包括但不限于以下方面:
- 设备运行情况
- 安全隐患排查
- 生产过程质量监控
- 设备维护保养情况
- 人员工作状态等
4. 使用指南
- 每次巡检时,填写记录表中的时间、巡检内容、问题描述和解决措施。
- 如果有多个问题需要记录,可在下方追加新的行。
- 在解决措施一列中,尽量详细描述具体的处理方式。
- 巡检记录表应妥善保存,方便后续回溯和分析。
以上是《巡检情况记录表》的编写指南和格式样例,希望能对您的工作有所帮助。
如有任何疑问或需要进一步指导,请随时与我联系。
车间巡检记录表(试运行)
7.监督并指导生产员是否按照操作流程操作机器,有无按照规定打开机器、关闭机器,暴力操作机器、擅自更改机器信息。
9.监督并指导生产员工生产卫生情况,有无将掉到地上的原辅料再次放到原辅料使用、捡完地上的东西后进行手消毒、打扫卫生后继续生产按手清洗流程消毒。
10.监督并禁止生产过程中有安全隐患的一切行为。
11.监督并禁止生产过程中存在带入异物隐患的一切行为。
14.监控生产过程中未使用完的原辅料是否按要求存放,有无不同原辅料混放情况。
15.检查更衣间是否按时打扫,更衣间内东西摆放整齐,水杯、杂物是否在柜子上乱放。
卫生检查
1.每天生产检查卫生,记录扣分情况。告知生产员工进行整改后,验证效果,再次出现这种情况,处以加倍处罚。
1.核对原料供应商及批次,是否符合先进先出。
2.检查灌装过程中产品净含量是否合格。
3.检查灌装过程中,瓶内是否有异物。
4.检查生产过程中重要CCP点是否符合
操作规范性检查
1检查并监督生产员工是否按照公司要求穿戴发网、工作服。
2.检查并监督生产员是否按照公司洗手流程洗手消毒。
4.检查并监督生产员工是否按照规定流程对机器进行清洗消毒。
品控科车间巡检记录表
巡检车间:日期:巡检员:
检查项目
是否符合
备注
包装完整性检查
1.检查包装文字、图案是否正确、清洗、完整,有无明显色差、重影、异斑。
2.检查产品内外包装一切标签是否符合标准。
3.检查包装喷码日期、生产批次、机器号等追溯信息是否正确,有无花码、错码等情况。
4.检查包装密封性是否良好。
பைடு நூலகம்生产参数核对检查
问题描述
各工序制程巡检记录表
EMI车间泡棉成型/手贴工序制程巡检记录表
日期 :
〈一〉、巡查确认要求
1、检验依据:检验文件
2、抽样频率/频数:20PCS/次/1H ,其中尺寸检测:5pcs/次;
3、合格判定:Ac:0 Re:1
〈二〉、检查依据
□工序卡
□ 生产工单
□图纸
□样板
□ 设备操作说明书
□ 生产计划单 □作业指导书
1工序卡生产工单图纸样板生产计划单作业指导书检验标准书相关件机台模具工艺参数尺寸规格mm划表示检验项目合格划表示项目不合格划o表示不合格已处理ok深圳市联创力科技有限公司过胶工序制程巡检记录表日期一巡查确认要求二检查依据三制程巡检记录序号巡检时间生产数量抽检数量客户物料编号工单号作业人员材料作业方法产品外观功能特性过程状况不良数量判定处置备注101112131415161718审核
9
10 பைடு நூலகம்1
12
13
14
15 16
17
18
说 明
划"√"表示检验项目合格,划"×"表示项目不合格,划"O"表示不合格已处理OK
审 审核:
组
组长:
时间:
□检验标准书 □相关件
〈三〉、制程巡检记录
序号
巡检时 间
生产数量
抽检数 量
客户
物料编号
工单号
作业人员
机台/模 具
材料
作业方法 产品外观
尺寸规格(mm)
功能特 性
过程状况
不良数量
表单编号:LCL-QR-QC-08-A/0
判定 处置
备注
1
2
3 4 5 6 7 8