
活套在高速线材生产中的应用
活套在高速线材生产中的应用
摘要 本文主要介绍了高速线材生产过程中活套的工作原理,控制思想以及活套的调试和故障处理。
1 前言
保证连轧制过程正常进行的条件是各机架在单位时间内的“秒流量”完全相等。但在轧制过程中,由于坯料尺寸的波动,轧件温度的波动,轧辊孔型的磨损因素存在,以及计算和调整的误差等,从理论上确定的轧辊转速往往不能实现各架轧机金属秒流量相等,而会出现堆钢或拉钢现象。为避免轧制过程中的堆、拉钢,就必须对各机架的轧辊转速进行动态调节,使轧制过程尽可能良好地实现金属秒流量相等。
轧辊转速的动态调节方式有微张力控制和活套控制2种。高速线材厂1~11#机架采用微张力轧制,11#~精轧机采用活套控制,其中11#与12#、12#与13#、14#与15#、15#与16#/16#与17#之间采用立活套,13#与14#、17#与精轧机之间采用水平活套。
2 活套的作用于组成
通过自动控制系统调节相邻机架的速度,使机架之间产生“多余”轧件,这些“多余”轧件在起套装置辅助支撑下形成并动态保持弧形的套装物,这个套状物就称为活
套。
活套可以实现无张力轧制。所谓无张力轧制,即是在轧制过程中,机架间轧件不存在堆拉关系。这是通过改变活套存储量来实现的,当相邻两机架间轧件受拉时,套量减小,可起缓冲作用,防止机架间产生张力,免使轧件断面拉缩,影像轧件尺寸的精度,另一方面可以吸收过量的轧件,防止堆钢事故发生。但活套的套量调节范围是有限的,当相邻机架速度匹配过分不合理或其他原因而引起套量偏差太大。自动控制系统将来不及或无法调节。
活套按形状可分为水平活套和立活套,水平活套主要用于机架间跨度较大的场合。活套包括活套台、导槽、四个支撑辊、起套辊及活套扫描仪几部分。其中支撑辊、起套辊起着轧件的导向和支撑作用。结构简图1所示
3 活套控制原理
活套控制是通过改变与活套有关的机架速度来实现的。活套等于活套入口处轧件速度与出口轧件速度之差的积分,当入口速度大于出口速度时,套量就增加,反映在套高逐渐升高,反之套量就逐渐减少,套高降低,相等时套量、套高不变。套高是由活套扫描仪来测量的。活套扫描仪根据其输出与套量成线性关系的原理测量出套高实际值,并与套高设定值进线比较,然后根据其偏差,通过速度调节系统改变活套上游机架速度,并逆向级联调节上游所有机架速度直到这
条钢的尾部。
活套调节有2种,即基本的比例调节和附加的积分调节,
1) 比例调节为暂态调节,作为正常的PI调节的一部分,它快速补偿受控机架的活套误差和将速度给定的变化量传递到上游直到紧贴加热炉机架。这种调节是对每条钢在起套至收套的过程中起作用,至钢的尾端终止。进行比例调节时,对每条钢而言,机架速度变化的最大值为实际速度的10%,如果活套扫描器检测到轧废,机架的一般会减速,其变化量等于以上最大值即10%,在活套调节被碎断命令封锁或轧废处置完后,其速度变化量将完全消失。
图2 活套控制原理见图
2)积分调节对速度给定进行永久修正,以消除活套稳定增长的误差。调节器慢速修正活套前后两个机架间的级联速比。为了避免活套起套和收套时的暂态调节被保存、只在钢的中间部分才能积分调节。进行积分调节时,对每条钢而言,机架转速度变化的最大值为实际速度的6%。如果活套扫描器,检测到轧废,机架的一般会减速。如果活套调节积分部分已封锁或限幅,或者轧废命令快速介入(在调节器存储全部修正量前),则完全可以避免转速下沉。但这种调节效果不能与暂态比例调节叠加。积分调节对暂态调节的部分自学习是其独有的特点。
活套控制原理2见图
4) 活套控制过程
轧机、活套、扫描仪现场布置如图3所示
现以11#活套为例来讲述活套从起套到落套的控制过程。
整个活套控制过程的时序如图4所示
4.1 起套
当11#机架前活套扫描仪检测到头部到来时,延时t秒,自动控制系统送出一个起套信号给电磁阀,起套延时的确定保证轧件刚好咬入12#机架时起套辊启动。12#有钢信号到来时,打开调节窗口,活套上游相邻的11#机架升速,使11#、12#之间产生“多余”轧件以生成活套。根据电机的动态特性,当轧件咬入12#机架时,电机会产生一个动态降速,但
是事先给予12#机架以2~4%的动态速降补偿,可以认为基本上不会因动态速降而使钢咬入时产生太多“多余”轧件。
实际影响活套起套有以下2个因素;
1) 下游机架冲击速降补偿影响
所谓速降补偿就是当机架空载时,电机速度给定增加△V,抵消轧件咬钢时的动态速降,防止出现堆钢现象。实际生产中很难做到全补偿,若出现欠补,则轧件进入机架有一定困难时,反而有助于“自然”套量的形成及减小活套调节器的工作量。
2) 11#机架和12#机架实际断面面积与理想断面面积的差异的影响。
假设冲击速降补偿正好补偿机架咬钢时的速降,则影响活套形成的主要取决于11#机架和12#机架的轧件的断面面积。若认为12#机架全补偿,且12#机架轧件断面面积为理想断面面积,则活套的形成只与11#机架轧件断面面积有关。
4.2) 稳态调节
起套完成后,延时进入活套稳态控制阶段。整个过程是采用一个PI调节器进行控制,系统按逆向级联控制的方向把PI调节器的输出叠加到相邻上游11#机架的速度给定值上,并且按逆轧制方向改变与轧件有关的上游其他机架的速度关系。PI控制的关键在于正确确定比例增益P和积分增益I,P的大小反映了当活套高度变化时,套量变化的大小,P
越大,套高较小变化,就会引起速度较大的变化。
4.3)收套阶段
当轧件尾部离开10#轧机时,即进入收套阶段,11#轧机按一定斜坡速度,同时起套辊落下。收套过程与起套过程刚好相反,共用一套PI参数,整个收套过程必须在轧件离开11#轧机前完成。
5。.1 活套调试
活套调试主要确定以下内容,套高、PI参数、活套给定斜坡和各类延时。
5。.1 套高的设置
活套套高的设定没有固定的公式,主要依据以下2条。
1) 活套形成后轧件没有张力,呈自由状态;
2) 根据活套支撑辊间的距离和调节起套辊的高度,使套形近似于正弦波。
5。.2起套过程中PI参数的整定
热负荷试车期间,所有活套都先不投入,等全线轧制顺利后,再按顺序从前至后一个个地投入活套进行调试,这主要考虑到活套调节系统的先后顺序,同时前面的活套先调试成功,可以提供尺寸精度较好的轧件给后续活套,有利于准确确定后续活套的P和I,
起套过程中要求动态响应快,故P增益较大,稳态响应中要求静态稳定性较好,P增益相对小些。以11#活套为例,
暂态过程比例增益P=90,积分增益I=25,稳态过程比例增益P=30,积分增益I=5。
5。.3 活套给定斜坡和各类延时
出现此类情况按现场实际情况给定。
5 活套故障分析
活套产生故障的原因有多个方面,电气、机械、工艺等方面都有可能导致活套故障,归纳起来有以下几种情况。
6。.1活套起套辊不起套
1)热金属检测器、活套扫描仪有故障,不能检测,
2)活套扫描仪受震动,检测口没对准,不能检测。
3)冷却起套辊的冷却水气太大,影响扫描仪检测灵敏度。
4)电磁阀线包烧坏或或者电磁换向阀堵塞,
5)现场气压低。
处理方法: 其中前3种情况在扫描仪有故障的情况下,可将下游有钢信号与上游有钢信号连锁,改成与上游活套扫描仪开关量连锁,这样活套起套辊不起套,活套也形不成,可有效避免堆钢。
6.2 起套辊不落套
1)区域前热检或扫描仪由于冷却水未开,可导致有钢信号常来,没有落套命令;
2)落套线包烧坏或电磁换向阀堵塞,汽缸不灵活。
处理方法;针对第二种情况,可将双线包电磁换向阀改成单
线包弹簧自动复位换向阀,可避免因落套线包烧坏而不落套的电气故障。
6.3 活套头部起套较高
1) 冲击速降补偿量偏小;
2) 椭圆孔压下太多,下道次圆孔型进口咬入角较大。
3) 起套参数中P增益偏大。
4) 6.4 活套不稳
1) 机械导轮啦死,
2) 活套所处机架电机速度波动;
3) 套高设置过高;
4) 起套I增益偏小,导致套量不稳。
6.5 钢头部或尾部啦瘦;
主要原因是套高设置偏小,导致轧件存在过大的张力。
6.6 活套落套时甩尾、打结
1) 收套时调节窗口打开延时过长,活套落套给定斜坡过长;
2) 套形不对,活套扫描仪未检测到活套的最高点,套高检测我0时,实际上还有余套存在。
处理方法: 可通过调整起套辊高度和活套扫描仪位置来解决,让套形近似成正玄波,活套扫描仪检测套形最高处。
7 结语
在鄂钢的轧材系统中,热轧带钢厂、棒材厂和高速线材厂都
使用了活套控制,虽然控制方式不尽相同,但控制思想是一致的。活套控制是一个动态的较为复杂的控制过程,活套的精确控制是建立在传动系统良好的动态响应及轧线精确的物料跟踪基础上的,对有效避免堆钢,提高成品质量尤为重要。
Profibus-DP总线在安钢高速线材自动控制系统的应用
6科技资讯
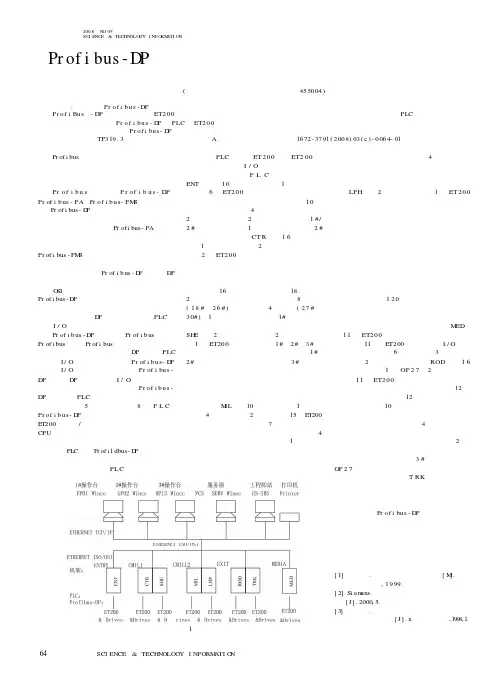
科技资讯SIN&TNOLOGYINFORMTION2008NO.09SCIENCE&TECHNOLOGYINFORMATION工程技术Profibus是目前国际上通用的现场总线标准之一,以其独特的技术特点、严格的认证规范、开放的标准、众多厂商的支持和不断发展的应用行规,已成为最重要的现场总线标准。Profibus协议包括Profibus-DP、Profibus-PA、Profibus-FMS三个主要部分。Profibus-DP为主站和从站之间采用轮循的通讯方式,主要应用于制造业自动化系统中单元级和现场级通信;Profibus-PA为电源和通信数据通过总线并行传输,主要用于面向过程自动化系统中单元级和现场级通讯;Profibus-FMS定义了主站和主站之间的通讯模型,主要用于自动化系统中系统级和车间级的过程数据交换。Profibus-DP是按照DP传输协议标准的一种开放的总线系统,它采用了OSI模型的物理层、数据链路层。物理上Profibus-DP可以是双绞组成的网络系统也可以是光缆组成的网络统或者由双绞线和光缆组成的网络系统。DP传输协议允许在PLC和分布I/O设备之间进行快速、循环的数据交换。Profibus-DP主要包括Profibus主站、Profibus从站、Profibus网络部件、人机界面设备及工程及诊断工具,主站DP设备把PLC和分布I/O设备连接。并通过Profibus-DP同分布I/O设备交换数据和监控Profibus-DP。从站DP设备即分布I/O设备准备好传感器和执行器的数据,以便通过Profibus-DP被传送给PLC。安钢高速线材机组自动化控制系统配置5个机架,包含8个PLC,Profibus-DP总线通过光缆或双绞线联接各ET200站、交/直流传动装置和其它设备。各CPU之间的通信通过工业以太网进行。控制系统网络图见下图每个PLC通过Profildbus-DP总线和所带的设备连接和通信,并按照系统要求完成各自的功能。下面介绍每个PLC所带的设备和功能。每个PLC都带有ET200站,ET200站都是对不同现场的I/O信号进行操作,功能是相同的,对每个PLC不再单独介绍。ENT:带有10套交流变频器、1个绝对值编码器和6个ET200站。主要控制从冷坯输送辊道到加热炉保温辊道之间的设备,由10套交流变频装置分别对4组冷坯输送辊道电机、2组入炉辊道电机、2组出炉辊道电机、1#/2#上料台架控制,1个绝对值编码器对2#上料台架定位控制。CTR:带16套直流传动、1套交流变频器、2套中压交流变频装置和2个ET200站。控制整个轧线,是控制系统最重要部分和核心,通过微张控制、活套控制来调整个机架速度,以保证每个机架速度匹配和产品的质量,通过16套直流装置来控制前18架轧机,2套中压交流变频装置来控制精轧机8架机架(18#~26#)和减定径机4架机架(27#~30#),1套交流变频装置控制1#夹送辊。主要控制有:微张控制、活套控制、顺序跟踪。SHE:带2套直流传动装置、2套交流变频器和1个ET200站。主要包括1#、2#、3#飞剪和碎断剪的控制,两套直流装置控制1#、2#飞剪,两套交流变频装置控制3#飞剪和碎断剪。飞剪的工作方式为起停式,系统的主要功能包括加速控制、剪切控制和剪刃的再定位,当接受到剪切命令时,飞剪从停止位启动进行剪切,剪切结束又回到停止位等待下一次剪切。MIL:带10套交流传动、1套急停系统、4套辊缝显示、2套遥控器和15个ET200站。控制轧线的辅助设备,7套交流变频装置控制粗中轧立式机架的立辊提升装置,另外4套交流变频器控制其它辅助设备。1套急停系统控制整个轧线的急停,当现场发生紧急情况时,操作人员可以通过操作箱或操作台按下急停按钮,这样本区域和与之相关的区域都要通过急停系统立即停车。4套辊缝显示单元分别显示两组预精轧机、精轧机、减定机的辊缝大小。当个别机架需要换辊或辊缝调整时,可以用换辊遥控器在现场进行操作。LPH:带2套交流变频器和1个ET200站。两套交流变频装置分别控制吐丝机和吐丝机前夹送辊。夹送辊用于给线材提供一恒定张力以防水箱中的线材在吐丝过程中抖动,夹送辊还控制当线材尾部离开最后一架轧机后线材通过吐丝机的速度。吐丝机由旋转结构组成此旋转结构用于线材出料的旋转路径,在正常运行过程中,吐丝机与穿过它的线材速度成一定比率的速度连续运行。吐丝机每转一周在冷却线上吐一圈,线圈的尺寸由在丝机旋转一圈所需时间里穿过它的线材长度决定。吐丝机还包括头部定位功能即保证线圈头部在120度范围内以防止卡钢,以及振动功能即吐丝机的速度发生矩齿状变化,线圈直径也发生变化,使集卷筒内线圈高度降低,通常用于较大规格线材。MED:带11个ET200站。控制整个轧线的液压和润滑,由11个ET200站对现场的I/O信号进行操作分别控制6个液压站、3个稀油润滑系统和2个油气润滑系统。ROD:带16套交流变频器、1个OP27、2个绝对值编码器、11个ET200站。控制轧线的出口区,包括斯太尔摩辊道速度和温度控制,由12套交流变频装置分别控制12段斯太尔摩辊道电机,从入口段到10段每段区域都有级联,级联是向下顺调,通过级联可以使线圈进入集卷筒时达到合适的速度。由4套交流变频装置分别控制集卷区内的线环分配器、线卷托盘升降、芯棒旋转、运输小车设备。2个绝对值编码器分别对芯棒旋转和线卷托盘升降进行准确定位使用。在3#操作台可通过OP27显示芯棒旋转角度、线卷托盘升降高度和小车的水平距离。TRK:主要对每个轧件进入上料台架开始到卸卷站的全过程进行跟踪,以便随时了解产品的生产情况,达到对生产的数量和质量的控制。经过几年来的生产证明,Profibus-DP现场总线完全符合安钢高速线材生产线自动化水平高、现场设备多、控制系统复杂的特点。同时降低了成本、减少现场了走线、提高了控制系统的快速性和准确性。参考文献[1]阳宪惠.现场总线技术及其应用[M].清华大学出版社,1999.[2]Siemens.安钢线棒材自动化控制系统设计[J].2000,5.[3]潘莹玉.现场总线技术及其在电站综合自动化系统中的应用[]x电力系统通信,,Profibus-DP总线在安钢高速线材自动控制系统的应用朱庆利(安阳钢铁股份有限公司河南安阳455004)摘要:简要介绍Profibus-DP总线在安钢高速线材自动控制系统的应用。安钢高速线材生产线一级自动化是由西门子设计的,通过ProfiBus-DP现场总线技术把ET200站、直流传动装置、交流变频装置和其它设备按照各自的功能挂在不同的PLC上,所有的控制信号和数据都通过Profibus-DP在PLC和ET200站、直流装置、交流变频装置和其它设备之间通信。关键词:高线自控系统Profibus-DP总线应用中图分类号:TP319.3文献标识码:A文章编号:1672-3791(2008)03(c)-0064-01
第七篇高速轧机主控台控制操作技术...
第七篇 高速轧机主控台控制操作技术 第一章 主控台操作分工与操作技术素质要求 主控台是控制全轧线生产的中心操作室,是全厂的中央信息处理站,在高速线材轧机
的连轧控制中,主控台对轧制的正常顺利进行起着关键作用。下面以某钢厂高速线材轧机
的主控台为例进行介绍。
一、主控台所管辖的区域设备
主控台所管辖的区域设备有:
(1)粗轧机组、中轧机组、预精轧机组、精轧机组以及夹送辊、吐丝机。
(2)粗轧机组后的飞剪、预精轧机组前的事故卡断剪、精轧机组前的飞剪、事故卡
断剪及轧制平台下的事故碎断剪。
(3)轧线上所有活套控制器。
(4)轧制平台下载运废料的振动运输机。
二、主控台的职能与控制对象
主控台的职能与控制对象有:
(1) 设定、调用、修改轧制程序。
(2) 控制上述所有轧制区设备的动作及运行。
(3) 监控轧制区的轧制过程,实现轧制工艺参数和程序控制最优化。
(4) 控制轧机各机组的轧辊冷却水开与闭。
(5) 组织、协调轧制生产工艺,保证生产的正常进行。
(6) 担负轧制生产线的日常生产信息传递,进行轧制区物料跟踪方面的操作。
(7) 有关生产数据报表的记录与汇总。
(8) 监视全生产线的机械、电气、能源介质供应系统的设备运行状况与故障显示。
三、主控台与生产调度室及各操作台(点)的分工和关系
1、主控台与生产调度室的关系
主控台主要负责生产线上轧制生产的组织与协调,即偏重于轧钢生产人员本身的内部
指挥;生产调度室主要负责轧制生产的总体指挥与协调,它的任务有:与公司总调系统的
对口联系,与水、电、风、气等外部能源介质供应单位的联系,对高速线材厂(车间)3
个专业(轧钢、电气、机修)的指挥与协调,即偏重于轧钢外部的联系。
2、主控台与各操作台(点)的关系
根据高速线材生产工艺流程特点,一般说来,轧制生产线上配置有 5个操作台:入炉 操作台(负责原料区原料的入炉与计量);加热出钢操作台(负责加热炉加热工艺操作和
出钢操作);主控台(负责轧制区的轧制生产工艺操作和轧钢生产协调);冷却控制台(负
高速线材连轧机速度设定及张力调节的方法@张志刚新疆八一
2002年第2期新任钢铁,急 82期
高速线材连轧机速度设定及张力调节的方法
张志刚(新班八一钥铁集团公司高速线材厂)姚3 6
摘典介绍高速线材连轧机速度设定基本原则和针对不同生产情况下轧机速度调节方法。关健词连轧机线速度张为孔到辊纷
1概述
高速线材连轧机速度设定和张力调节十分重
要,轧机速度直接影响产品质量和生产效率。生产中
如果轧机速度设定和张力调节不当,可引起堆钢、拉
断钢和产品质t事故,严重时甚至可损坏设备。重点
介绍在开发新品种、生产中换品种、换槽、调节辊缝、
钢坯温度变化等情况下轧机速度设定、张力调节的
原则和方法。
2轧机速度设定和张力调节
连轧机轧制最基本的规律就是各架次秒流量相
等即SV二恒a,式中,S为轧件截面积,V为轧件线速
度。这一规律也是轧机速度设定的理论依据。轧件线
速度是重要的工艺参数,电机转速是重要的控制参
数,两者关系如下:
:二(60ivX 100)/(aD,)
式中,,—电机转速,r/min;
,—轧件线速度,m/s; 1),—轧辊工作辊径,mm;
t-减速比。 在设备选定后,为常数,电机转速只与轧件线速
度和轧辊工作直径有关。轧辊工作直径是指轧件实
际速度所对应的轧辊轧植某处的直径,它的大小比
辊环直径小。在孔型设计时,有详细的计算公式(一
般用等效矩形法)。当物入工作辊径和线速度后,电机转速通过计算机运算自动生成,传动调速系统根
据此值控制电机运转。 试轧新品种,生产中换品种、换槽、调整辊缝、钢
坯断面变化及温度变化情况下分别介绍如何进行轧
机速度设定和调节。2. 1试轧新品种
试轧新品种时,初始设定各机架轧制速度的依
据是轧制程序表,因为它是孔型设计优化计算的结
果,是依据无堆拉连轧条件下计算出的理想速度值。
但轧制第一根钢时,为了保证钢坯顺利通过轧机,防
止因轧辊打滑和料形误差导致堆钢事故,要求各架
次之间存在一定张力轧制。因此相邻机架的上游机
架速度要适当降低。一般速降在2%一5%,粗轧机组和中轧机组速降在2写-5%,精轧机组速降在1.500
高速线材无孔型轧制实践

总第186期 2011年第6期 河北冶4"-
HEBEI METALLURGY Total l86 2011。Number 6
高速线材无孔型轧制实践
侯红杰,李连江 (中钢集团工程设计研究院有限公司石家庄设计院,河北石家庄050021) 摘要:具体介绍了XP钢铁公司高速线材在粗、中轧进行无孔型试轧的工艺特点、试验方案、参数设计 等。无孔型轧制实施后,在节能降耗、提高生产效率等方面均取得显著效果。 关键词:无孔型轧制;高速线材;实践 中图分类号:TG335.6 文献标识码:B 文章编号:1006—5008(2011)06—0032—02
PRACTICE OF NON—PASS ROLL G OF HIGH—SPEED WIRE
Hou HongJie,Li Lianjiang (Sh ̄iazhuang Design Institute,Engineering Design and Research Institute Co.,Ltd.,SINOSTEEL,Shiji— azhuang,Hebei,050021) Abstract:It is introduced the technology feature,test plan,parameters design of non—pass rolling in rough and intermediate rolling of high—speed wire in XP Iron and Steel Company.That gets obvious effect in sav— ing energy,reducing consumption and raising productivity. Key Words i non—pass rolling;high~speed wire;practice
1 前言 40余年来,无孔型轧制技术通过国内外钢铁企 业的不断实践,取得很大进展,并已成为能优化棒线
高速线材轧机精轧辊环碎辊原因分析
⑨⑨ 年第固期 总第 @@期 高速线材轧机精轧辊环碎辊原因分析 高速线材轧机精轧辊环碎辊原因分析 天津天钢集团有限公司高速线材厂 崔宏武 王炳霞 张宝民 [摘要] 天钢高速线材厂自1995年试生产以来,每年都会出现精轧辊环碎辊的情况,文章主要对造成辊环碎辊原因、改 进措施,进行了详细的论述分析,措施实施后降低了碎辊数量,降低了生产成本,提高了经济效益。 关键词 线材轧机辊环 材质 辊缝磨损 碎辊 分析 Cause Analysis on Roll Ring Cracks in High-Speed Wire Rod Mill High-Speed Wire Rod Mill of Tianjin Tiangang Group Co.,Ltd Cui Hongwu Wang Bingxia Zhang Baomin Abstract Since starting up in 1995,the roll ring cracks always occur every year in High-speed Wire Rod Mill of Tianjin Tiangang Group Co.,Ltd.The cause of roll ring cracks and improvement measurement are related and anaysed. By implementing measurement,the cracks are decreased,the production cost reduced and economic benefit improved. Key words wire rod mill roll ring materials roll gap tear and wear crack analysis l前言 高速线材轧机以其精确的孔型设计,合理的张力 及活套控制,无扭高速连续轧制方式及足够的轧机刚 性和采用小辊径耐磨的碳化钨辊环,保证了产品的断 面精度,因其轧制速度较高,生产效率比普通轧机相 比有了较大幅度地提高,最终使生产成本大幅度地下 降。 高速线材轧机精轧内一般都采用碳化钨为主的 硬质合金辊环,碳化钨硬质合金辊环由于具有良好的 热传导性能,在高温下硬度下降少,耐热疲劳性能好, 耐磨性好,强度高等特点,因此被普遍地应用在高速 线材轧机的精轧机内使用。 2碳化钨辊环简介 碳化钨辊环用粉末冶金的方式生产,且与钢或铁 轧辊在任何方面都无联系,它是用一种复杂的方法将 提炼的碳化钨颗粒与像水泥一样的粘结剂混合,这种 粘结剂通常是钴,但在某些应用中也有加入0.5%一 1.0%的镍和铬作为粘结剂的,它会大大提高硬质合金 辊环的热疲劳性和耐腐蚀性,在其被热烧结之前经过 精磨、混合和装配,在粉末混合后加热时被挤压成形。 生产碳化钨硬质合金辊环,一般有热压、冷压、热等静 压、冷等静压四种工艺方法。其中以热等静压生产出 的辊环致密性最好,强度最高,耐磨性也好。但因其工 艺过程复杂,故成本较其它三种高。 随着高速线材轧机速度提高,轧制节奏加快,在 实际的生产过程中,由于对精轧内各架辊环所选用的 材质重视程度不够以及对精轧内辊环的安装、清洁以 及对辊环的使用维护不够,常常出现精轧内辊环发生 崩辊现象,这样必然造成非计划时间的停车,产量的 下降,生产成本的增加,严重地影响了企业的效益。 3造成精轧辊环碎辊原因分析 3.1精轧内各架辊环材质选择不当 目前的高速线材精轧机组一般由8架至10架轧 机组成。而各架轧机所承受的轧制力及冲击力是不同 的,并且随着轧制道次的增多,辊环的转速也会有较 大地提高,对辊环的磨损也会随之增大。因此,在选择 各架轧机辊环的材质时就应该将各架所承受的轧制 力和冲击力及耐磨性能要充分地考虑进去。否则,由 于材质选择不当,会造成精轧内崩辊现象的发生,而 且造成崩辊的原因不易被找准。就精轧内各架轧机来 说,前面的机架,因轧件断面尺寸较大,而且变形量 大,辊环受到的轧制负荷和冲击力较大。因此,精轧机 组的前几架轧机的辊环应考虑采用强度指标高、耐热
安钢超级钢线材生产实践

安钢超级钢线材生产实践
曹树卫 李子林 陈四平 郭博 刘敏(安阳钢铁集团有限责任公司)摘要 安阳钢铁集团有限责任公司于2004年4月在其高速线材轧机上进行了Ф8mm~Φ10mm超级钢线材的研发与试验,经过近两年的努力,获得了较为理想且先进的大批量轧制超级钢线材的工业化生产技术。该技术具有晶粒细化效果明显、操作方便可靠、工艺适应性强、便于工业化大生产等技术特点,安钢采用该项技术已成功地开发生产了铁素体晶粒尺寸在4~6μm的HRB400超级钢线材,这些超级钢线材显微组织为铁素体+珠光体,抗拉强度和屈服强度分别达到590MPa和420MPa以上,延伸率达到30%以上,具有生产成本低、使用寿命长、产品性能好等优点,具有显著的经济效益和市场竞争力。关键词 高速线材轧机 晶粒细化 控轧控冷PRODUCTIONPRACTICEOFULTRA-STEELWIREOFANYANGSTEELCaoShuwei LiZilin ChenSiping GuoBo LiuMin(AnyangIron&SteelGroupCo.,Ltd)ABSTRACT Anyangiron&steelgroupCo.Ltdhasproceededwiththedevelopmentandtestofφ8mm~φ10mmultra-steelwireonitshigh-speedwirerodmillinApril2004.Throughouttwoyears’effort,wehavedevelopedafairlyidealandadvancedindustrializedoperatingtechniquetoproduceultra-steelwireinagreatquantity.Thistechniqueisprovidedwithsuchfeaturesashighergrainrefinement,convenientlyreliableoperationandhighprocessversatility.Anyangsteelhassuc2cessfullyadoptthistechniquetodevelopferritesizebetween4~6μmonHRB400ultra-steelwire,ofwhichthemicro2structureisferriteandpearlite.Thetensilestrengthreachedabove590MPa,andtheyieldstrengthreachedabove420MPa,andtheelogationreachedabove30%.Meanwhile,ithassuchadvantagesaslowerproductioncost,longerservicelife,andhigherproductproperty,aswellas,greateconomicbenefitsandmarketcompetitiveness.KEYWORDS high-speedwirerodmill finegrainsize controlledrollingandcooling0 前言新一代钢铁材料对产业升级具有较强带动作用,是推动钢铁行业结构调整、产品更新换代、提高钢铁行业技术水平的一次革命。超级钢(亦称为超细晶粒钢)作为强度高、寿命长、节能省材的新一代绿色钢铁材料,1998年和2001年相继被列入“国家重点基础研究发展规划项目(973)”和“国家高技术研究发展计划(863计划)”项目,目标是将占我国钢产量60%以上的碳素结构钢、低合金钢和合金结构钢的强度及寿命提高一倍[1]。本项目研究前,安钢生产的Ⅲ级钢筋采用钒铁微合金化工艺,即利用添加合金元素钒与钢中的碳(氮)等元素形成的化合物产生沉淀,起到强化和细化晶粒的作用,使钢材得到要求的强度和韧性。但是,随着近年来国内钒铁(氮)等合金价格的大幅度攀升,使得生产HRB400钢筋企业的成本成倍增加。鉴于此,安钢于2004年4月,由技术中心牵头,成立了超级钢线材工业化生产研发小组,开始在安钢具有国际领先水平的摩根第六代高速线材轧机上,进行400MPa超细晶粒钢筋盘条的研究开发和工业化生产实践。1 试制条件试轧在安钢高速线材轧机上进行。安钢高线是安钢“九五”规划中产品结构调整的重点工程,该工程广泛采用国内外先进技术与装备。加热炉为引进日本中外炉关键燃烧装置的步进梁式加热炉,具有加热质量好,加热成本低的特点。全线共有30架轧机,实现了小延伸精密轧制,其中粗中轧H、V轧机14架,顶交45°预精轧机4架、精轧机8架、减定径机4架,“8+4”机组为美国摩根第六代轧机,机组机架呈45°V型布置,可实现全线无扭轧制;机架间采用微张力或活套控制。设计最大速度140m/s,最大轧制速度120m/s,保证轧制速度112m/s,属于当今世界领先水平。全线配有6个活套,3台飞剪和2台在线自动 2007年 2月河 南 冶 金 Feb. 2007 第15卷 第1期HENANMETALLURGY Vol.15 No.1
轧钢工操作600问及答案
轧钢工操作600问及答案
1、()用来将轧辐支持在轧辑轴承内A,辐颈B.辐身C.辐面D,辐头正确答
案:A
2、Z )用于万向接轴的叉头连接。A,扁头轴头B.梅花轴头C.带键槽的或 圆柱形轴头D,圆锥形轴头正确答案:B
3、()轧机的各机架间互不干扰,易实现机械化和自动化A.横列式B ,顺 序式C.连续式D .布棋式正确答案:B
4、()指的是轧钢过程中第一块钢进入轧机到第二块钢进入轧机的延续时 间A .轧制节奏B .纯轧时间C.总的轧制时间D .轧制间歇时间正确答案:A 5、()作用是迅速减小被轧金属的断面积A .延伸孔型B .粗轧孔型C •成品 前孔D ,成品孔正确答案:A
6、《安全生产法》规定的安全生产管理方针是()A.安全第一,预防为主 B.安全为了生产,生产必须安全C.安全生产人人有责D.安全宣教挂图正确 答案:A
7、1150初轧机中,1150指的()A.轧辐名义直径B.辐身长度C,轧件尺寸
D.辐身长度正确答案:A
8、16Mn表示平均含碳量为()之十六,含镒量在1.2~1.6%之间的低合金 钢A.万分B.千分C,百分D.百万分正确答案:A
9、40#钢按碳含量划分的属于()A.低碳钢B.中碳钢C.高碳钢D.共析钢正 确答案:B
10、45#钢的平均含碳量是()o A. 0. 0045B. 0. 045C. 0. 45D. 0. 00045 正确答 案:A
11"()方式的工艺会使金属轧制时获得更大的宽展A.自由宽展B.强迫宽 展C.限制宽展D.任意宽展正确答案:B
12、()可能引起棒材出现耳子。A .金属在孔型中过盈充满B .金属在孔型 中欠充满C.钢坯尺寸小D.轧件温度偏高正确答案:A
13、()起重机械的操作员不需持有合格证书?A・汽车吊B.龙门吊C .天车 吊D.葫芦吊正确答案:D
14、()是在型钢的表面的鳞片状缺陷,有的与钢材连在一起,有的不与 钢材连在一起。A.夹杂B.分层C.折叠D.结疤正确答案:D
油气润滑系统在榆钢高线轧机中应用论文
油气润滑系统在榆钢高线轧机中的应用
摘要:介绍了油气润滑的原理及特点,以及在榆钢高线车间轧机导位和活套轴承润滑的应用情况,并对油气润滑技术的应用进行了探讨。
关键词:油气润滑线材轧机 应用
中图分类号: tg333.51 文献标识码: a 文章编号:
application of oil-air lubrication system in wire rod mill
for yuzhong steel corporation
cheng jie
(beris engineering and research corporation, qingdao
266555)
abstract:describe the principle and feature of oil-air
lubrication and the application of bearing lubrication for
roller guard & mill looper used in yuzhong steel wire
department. discussed the further application of oil-air
lubrication technology
keywords:oil-air lubrication wire rod millapplication
一、前言
榆钢高线厂轧机滚动导位、轧机活套工作轴承原采用干油润滑,实际使用中该润滑方式故障率高,润滑效果不好致使轴承消耗量大,更换轴承和维护工作量都很大,运行成本高,严重制约机组生产,为适应冶金设备高速、重载、长寿命的要求,决定采用油气润滑改造原干油润滑。
二、技术参数及工作原理
2.1润滑对象 工作辊用圆锥滚子轴承 (39套)
2.2油气润滑系统主要技术参数
轴承共耗油量:496 ml/h
最大供油压力:100bar
压缩空气耗量:108m3/h
一线材厂(高速线材)机械设备安装工程施工方案
- 1 - 1、工程概况
业主名称:
工程名称:
设计单位:
生产规模
首钢高速线材车间生产规模为35万t/a,产品规格为Ф5.5~16.0光面线材。全部以盘卷状态交货,最大卷重1520㎏。生产钢种为普碳钢、优质碳素结构钢及低合金钢。
1.1 主要工程设备
工程范围及内容:1号轧机至吐丝机的机械设备、液压润滑系统及机体工艺水管道的安装。
工程主要设备包括:
粗中轧区设备 19台套 重约855.9吨;
精轧区设备 8台套 重约260.7吨;
液压润滑站设备 13台套 重约111.8吨;
其它(泵、风机等) 重约4.0吨;
工艺导卫及导槽 重约60吨;
液压润滑管道 重约34.8吨;
合 计 约1463吨。
1.2 生产工艺
- 2 - 1.2.1 工艺流程
连铸坯
上料台架
测长、称重
加热
高压水除磷
粗轧机机组轧制
飞剪切头(碎断)
中轧机机组轧制
飞剪切头(碎断)
预精轧机组轧制
穿水冷却
飞剪切头(碎断)
精轧机组轧制 穿水冷却
夹送、吐丝
散卷冷却
集卷
翻卷挂钩
P&F运输线
取样、检查
压紧打捆
称重、挂牌
卸卷
吊运入库 - 3 - 1.2.2 基本工艺参数
年产量 35万吨
产品规格 5.5~16.0
轧机型式 28架单线全连续高速无扭线材轧机
轧机规格 Φ600/Φ450/Φ350/Φ285/Φ230/Φ170
厂房面积 约2万平
车间设备总重量 约1463吨
1.2.3 生产工艺流程简述
由炼钢车间运入的连铸坯在原料跨钢坯架内一字码放。根据生产要求,电磁吊车将钢坯成排吊运至上料台架上,每次吊运量一般为8根。
上料台架的步进机构将钢坯向前步进,钢坯逐根滑落到入炉辊道上。钢坯在入炉辊道上运行至升降挡板处测长、称重,超长、超短及超弯钢坯由废钢剔除机构剔除,并在废钢收集槽中收集,合格钢坯通过炉内入炉悬臂辊送入加热炉内加热。
80万吨高速线材生产线工程方案设计
80万吨高速线材生产线工程方案设计
摘要
本设计是依据鞍钢线材厂设计的年产量 80 万吨的高速线材车间工艺。典型产品为Q235、 Φ6.5mm 的线材。设计说明书包括文献综述,车间工艺设计,专题三个部分。在综述部分叙述了线材的基本知识和当前线材生产的状况。设计部分主要包括产品方案及工艺流程的设计及制定、 生产设备的选择、 工艺参数的计算及校核、年产量计算、车间平面布局设计及图纸绘制,还有技术经济指标
关键词 : 高速线材;生产方案;孔型设计;校核;帘线钢目录
任务书 .................................................................................................................. 错误!未定义书签。
摘要 ........................................................................................................................ 错误!未定义书签。
第1章 绪论 ....................................................................................................................................... 1
1.1 线材生产的基本知识 ................................................................................... 1
1.1.1 线材的定义 ............................................................................................................................ 1