
手机结构设计检查表
1.1. 结构堆叠详细设计checklist 结构堆叠设计 CHECKLIST (设计要点,红色为必检) 项目名称 日 期
检查清单填写要求: 1、“Y,N,N/A”栏目的填写: 2、“对应措施的举证/权衡考虑因素”栏目的填写: Yes
表示考虑并遵循了该项要求; 当标记“Yes”表示考虑并遵循了该项要求; No.表示未考虑或未遵循该项要求; 当标记“No” 表示未遵循该项要求时应填写原因或权衡因素; N/A该项要求对项目不适用。 当标记“N/A”时不填写,不考虑
序 号 检 查 内 容 结果
壳体相关结构 装配件
组装性(总序)
1 干涉检查 2 壳体外观面与ID STP图档比较。 3 堆叠是否最新。 4 所有PROE横截面检查。只看截面,其他的问题后面细看。 5
3 重新按照产线顺序装配一次。可装配性,每个零件如何装配,是否有问题。 同时检查相关零件是否有问题。间隙 装配等.
4 零件固定=预定位卡扣+2定位+固定。是否有过定位(如位置精度要求不高,可不用定位)
5 卡扣电池盖可拆性,张口粘胶电池盖,粘胶区是否足够是否起翘粘胶面是否同一个平面(不是一个平面易起翘) 6 天线装配 7 装配顺序。根据装配的容易性决定,比如MIC是否好装, TP是否好装 ,USB口是否凸出,两边是否都凸出,能否装进去。间隙要留够。
8 壳体之间的固定及定位应该有螺丝+每侧面4个卡扣+顶面两卡扣+周边唇边
9 镁合金作为屏蔽罩四周要加螺丝压死,因为导电胶有弹性顶开壳体,导致屏蔽效果变差
10 按键和卡托等处是否漏光,加贴遮光麦拉。 11 白色壳体透光 12 二级外观面是否美观,尽量一个大平面,PCB被包起来,防盐雾。 13 零件组装配合面≥ 14 TP和LCM出线位置是否导致壳体强度不足。 15 ESD考虑 16 零件位置按照组装顺序排列 17 零件名称标准化 18 外观孔是否露胶。(发白)
间隙 1 TP与主按键,单边间隙 2 侧键与壳体,单边间隙 3 摄像头镜片与壳体,单边间隙 4 A B c壳间隙0 5 电池盖与B壳边缘间隙0,里面间隙,与镜片间隙 可靠性测试问题 1 结构强度问题,变形。屏水波纹 2 盐雾测试,耳机孔,USB孔,主按键,治具定位孔等开孔。屏的器件是否有孔,易被腐蚀。加硅胶套密封。 3 静电ESD测试,金属部分是否都有接地,是否预留导电布接地位置 5 整机散热是否足够石墨片空间 6 单体壳料镜片
壁厚 1 Preo壁厚XY方向检查侧壁,平均肉厚(Z向)。电池盖≥,尽量厚结实保护电池。小特征检查。为了便于量产,尽量加大肉厚。电池仓肉厚以上。主板两侧以上。前壳筋条,电池盖
细小特征处理,便于量产. 3 细小段差≤处理。
3 外观面最薄局部=倍*均匀壁厚(外观A级面),塑胶壁厚大面积最薄,局部最薄,5*5=25面积,镁合金,转角处局部(非外观A级面),
4 外观面壁厚必须顺滑过渡(过渡斜角的长度于深度的比≥5:1) 5 壳体强度是否足够,尽量大。
止口 21 唇边(止口)设计:凸台两边拔模斜度3°,两边必须直斜面,否则反止口不好做。 凸台头部厚度大于,凸台底部厚度大于(尽量厚结实), 凸台倒角以利装入。有效配合
22 唇边(止口)的宽度(1/2壁厚左右),手机高度~,数通~,止口之间的配合间隙,配合面5度拔模。止口上部非配合面间隙。
BOSS螺丝柱设计
1 螺丝布置是否合理BOSS螺丝柱侧边4-6个,螺丝间距30 MM以内。螺丝柱加支撑筋条(支撑筋条。上下压住。注意缩水,容易折断。
2 螺丝,缩合长度5牙以上.螺丝种类尽量少。颜色区分 3 自攻螺丝柱:外径*内径 自攻牙:,保证有效锁合5牙, 铜螺母螺丝柱:外径*内径 机械牙:,保证有效锁合5牙 镁合金螺丝柱:外径(最小否则易裂开)*内径,机械牙:,保证有效锁合5牙
3 自攻牙螺柱禁止切割,易锁裂。
4 螺钉头的高度是多少(是否会高出壳体螺线支撑塑胶壁厚至≧金属支撑厚度≧螺钉头直径(要大于)
5 是否能满足,扭力>拉力>150N 6 螺丝头拉胶塑料的厚度螺柱底部留深熔胶空间(金属)。 7 螺丝种类尽量少,防止混乱 铜螺母 1 铜螺母长度一般(最短,太短拉不住)
卡扣 1 卡扣布置是否合理卡勾(每侧边3个,上下2个) 能不能脱模,卡勾是否有足够的变形量,是否有拆卸后退空间。(螺丝柱中间夹卡扣)卡勾间距25 MM以内。上下前后卡扣都要有。
2 卡扣导入方向有无圆角或斜角 3 卡勾中间不能夹结构不便做斜顶,而且容易包胶拉伤 4 卡扣的卡合量,前后壳卡合量,电池盖卡合量抠手位附近4卡勾卡合量,其他的 5 卡勾走斜顶空间7mm 6 卡扣XY平面方向避让间隙
反止口(反止筋)
1 反止筋配合尺寸,布置是否合理 2 反止口(防鼓筋,反止筋)最小厚度,反止口与卡勾距离8mm以上。反止筋有效配合以上。拔模3 两边各4个,上下各2个
Z向间隙 筋条 1 筋厚,电池盖筋条 拔模角 1 外观面,配合面等必须拔模。 2 外观面拔模3°,最小°,壳体内表面°,止口3°,反止口3°,电池仓1°,前壳LENS槽°,按键和壳体1°平行拔模,最小°,镁合金屏框3°,镁合金电池仓2°,镁合金按键处°,
3 其他-°。标准拔模角1° 定位柱设计 1 定位柱分为圆形和矩形的,推荐矩形结构可靠,利用侧边定位。
热熔柱 1 直径,凸出
按键(KEY)(按键行程方向有无干涉)
1 按键行程方向,所有的地方无干涉 2 外观设计间隙:主按键,侧键,五向键(外观面间隙)(拔模后尺寸,按键和壳体配合面1°平行拔模,以减少外观间隙)尽量做矮减少间隙
3 内部避让间隙 3 按键最多偏心,否则手感不好。 4 按键四周是否都有支撑,会不会歪斜。 5 金属侧键点胶间隙预留 6 主按键设计是否ok 倒角 1 模具默认圆角 2 外观面是否刮手,最小 3 前后壳电池盖等内表面倒易于装配 34 A壳尽量少做大面积穿孔,不影响产品外观前提下多多考虑ESD防护问题 39 容易装反的部件是否有防呆 43 后摄装饰件与电池盖周圈间隙,不活动件~,活动件~, 44 壳体加强筋是否足够 壳体漏光 1 壳体有缺口,屏或者灯会漏光出来。加黑色麦拉 2 白色壳体会透光,屏加贴黑色麦拉或者壳体加色粉。
FPC是否与壳体干涉,是否易拉断,转角有
2 FPC是否与壳体干涉,是否易拉断,转角有 2 侧键FPC,固定加筋条压住,防止没有贴好,侧键偏心。 3 如果是P+R,唇边厚度Rubber厚度Rubber头尺寸(截面/厚度) 3 侧键头部距DOME/SIDE SWITCH的距离 4 侧键是否易掉出 5 侧键突出壳体高度(不要超过以防跌落侧摔不过) 7 侧键是否考虑卡键问题。 8 侧键装配是否考虑防呆设计 点胶 区域 1 点胶工艺限制,窄边框要求≥。
2 点胶凸台尽量大,靠外边,避开TP-FILM上面的走线。
镁合金 1 强度问题:是否有最薄弱区。缺口强度最弱。 2 燕尾槽拉胶结构,结构是否牢固,燕尾槽必须倒角能发现能否拉住好的问题。优先长城点少用燕尾槽。
结构优先级 1 壳体强度>拉胶>封胶
LENS镜片
1 粘胶宽度最好大于,点胶面≥
2 表面硬度是否足够(2H/3H…)(PC硬化3H,PMMA退火硬化4H) 3 镜片低于壳体避免磨损 4 镜片厚度最薄,康宁玻璃 模具相关 薄钢,尖钢 1 薄钢和尖钢检查。镁合金BOSS加胶填充。
拔模 1 拔模检查倒拔模/出不了模。必须拔模的位置:外观面,按键配合面, 倒扣 1 ID外观面是否有倒扣拔模斜度3度以上 分型面 1 分型面是否合理(是否会影响外观,滑块是否容易让壳体变形) 滑块 1 滑块行程是否≥7mm(~+倒扣距离+~≥7mm) 拉胶 1 滑块侧壁要留间隙做钢料,否则易拉胶。 电子器件相关
PCBA 1 器件间隙检查,器件与屏蔽罩和壳体 Z向间隙,XY方向 (包含贴散热膜空间) 2. 壳体与屏蔽罩Z向间隙,XY方向 (包含贴散热膜空间) 3. 壳体与主板Z向间隙(屏正面0,背面),XY方向 2 PCB板左右,上下支撑+定位+固定。 PCB板对角加2个卡勾作预固定(作用:1.预定位防止装配时,主板掉下来。2.防止主板上下晃动)或者螺丝锁合,以免在生产流水作业时,主板震动脱落,须要做二次组装。
3 PCBA装入壳体时是否与螺钉柱等高的结构有干涉,装配工艺是否合理
4 PCB上所有电子元器件与螺钉柱,支架,壳体等的间隙手机≧,避免干涉或防止跌落测试不过。
(完整版)手机结构设计手册(内部资料)

手机结构手设计手册目录赛微电子网整理第1章绪论 (4)1.1 手机的分类 (4)1.2 手机的主要结构件名称 (5)1.3 手机结构件的几大种类 (5)1.4 手机零件命名规则 (5)1.5 手机结构设计流程 (11)第2章手机壳体的设计和制造工艺 (12)2.1 前言 (12)2.2 手机常用材料 (12)2.2.1 PC(学名聚碳酸酯) (12)2.2.2 ABS(丙烯腈-丁二烯-苯乙烯共聚物) (13)2.2.3 PC+ABS(PC与ABS的合成材料) (13)2.2.4 选材要点 (13)2.3 手机壳体的涂装工艺 (14)2.3.1 涂料 (14)2.3.2 喷涂方法 (15)2.3.3 涂层厚度 (15)2.3.4 颜色及光亮度 (15)2.3.5 色板签样 (15)2.3.6 耐磨及抗剥离检测 (15)2.3.7 涂料生产厂家 (16)2.4 手机壳体的模具加工 (16)2.5 塑胶件加工要求 (16)2.5.1 尺寸,精度及表面粗糙度的要求 (16)2.5.2 脱模斜度的要求 (17)2.5.3 壁厚的要求 (17)2.5.4 加强筋 (17)2.5.5 圆角 (18)2.6 手机3D设计 (18)2.6.1 手机3D建模思路 (18)2.6.2 手机结构设计 (19)第3章按键的设计及制造工艺 (26)3.1 前言 (26)- I -赛微电子网整理- -II 3.2 P +R 按键设计与制造工艺 (26)3.3 硅胶按键设计与制造工艺 (27)3.4 PC (IMD )按键设计与制造工艺 (28)3.5 Metal Dome 的设计 (28)3.5.1 概述 (28)3.5.2 Metal Dome 的设计 (29)3.5.3 Metal Dome 触点不同表面镀层性能对比 (29)3.5.4 Metal Dome 技术特性 (29)3.6 手机按键设计要点 (30)第4章 标牌和镜片设计及其制造工艺 (33)4.1 前言 (33)4.2 金属标牌设计与制造工艺 (33)4.2.1 电铸Ni 标牌制造工艺 (33)4.2.2 铝合金标牌制造工艺 (35)4.3 塑料标牌及镜片设计与制造工艺 (36)4.3.1 IMD 工艺 (36)4.3.2 IML 工艺 (38)4.3.3 IMD 与IML 工艺特点比较 (39)4.3.4 注塑镜片工艺 (39)4.3.5 IMD 、IML 、注塑工艺之比较 (42)4.4 平板镜片设计与制造工艺 (42)4.4.1 视窗玻璃镜片 (42)4.4.2 塑料板材镜片 (42)4.5 镀膜工艺介绍 (43)4.5.1 真空镀 (43)4.5.2 电镀 俗称水镀 (44)4.5.3 喷镀 (44)第5章 金属部件设计及制造工艺 (45)5.1 前言 (45)5.2 镁合金成型工艺 (45)5.2.1 镁合金压铸工艺 (45)5.3 金属屏蔽盖设计与制造工艺 (46)5.3.1 屏蔽盖材料 (46)手机结构手设计手册目录赛微电子网整理5.3.2 设计要求 (46)5.4 弹片设计要点 (47)5.4.1 冷轧碳素钢弹片 (47)5.4.2 不锈钢弹片 (47)5.4.3 磷青铜弹片 (47)5.4.4 铍青铜弹片 (47)5.5 螺钉、螺母及弹簧设计要点 (48)5.5.1 螺钉 (48)5.5.2 热压螺母 (48)5.5.3 弹簧 (49)第6章手机结构设计相关测试标准 (51)6.1 环境条件试验方法 (51)6.1.1 低温试验 (51)6.1.2 高温试验 (51)6.1.3 潮热试验 (52)6.1.4 温度冲击试验 (52)6.1.5 振动试验 (52)6.1.6 跌落试验 (53)6.1.7 盐雾试验 (53)6.2 涂层耐磨和抗剥离检测 (54)6.2.1 耐磨检测 (54)6.2.2 涂层附着力检测——抗剥离检测 (55)6.2.3 设计和检测注意事项 (55)6.3 拟订的J耐磨检测方案 (55)6.3.1 涂层耐磨检测(第一方案) (55)6.3.2 涂层耐磨检测(第二方案) (56)6.3.3 涂层附着力检测 (56)- III -赛微电子网整理- - IV第1章 绪论1.1 手机的分类随着国内通信业的迅猛发展,国内手机行业的竞争也日趋白热化,国内外各手机厂商纷纷推出不同样式、功能的手机。
结构设计规范(结构设计评估检查表)
共5页,第1页
结构设计评估检查表
是否已采用制图法对关联零部件的相互关系进行了检查(间隙、干涉、机罩的开闭、检查、加润滑油、调整等) 加 工 尺 寸 是否正确记入了用于固定、搬运时的尺寸 是否记入了可动部分的行程(动作范围) 累计尺寸是否无误 是否标出了整体尺寸 是否正确表示了占有空间的大小 是否考虑了公差(尺寸的允许误差) 是否有不必要过严公差要求(并包含配合公差) 对表面粗糙度是否做了指定 表面粗糙度是否合适,是否有要求过严现象 是否考虑了形位公差(平行度、垂直度、圆柱度等) 所设公差是否合乎制作误差及组装误差要求 是否考虑了加工基准面 重 量 重量是否满足基本性能要求 零件的重量是否限制在适合搬运的20kg以下 机械性质(拉伸强度、刚性、硬度、比重)是否合适 加工性能(切削性、焊接性、延伸性)是否没问题 材 料 是否足够的耐腐蚀性,不够时,是否指定了表面处理 是否考虑了尽可能从库存品中选择材料 没有库存品的场合,所选择的材料是否能弄到手 是否无意中指定了特殊的材料(高价、无库存、加工性差) 是否可以弯曲 是否焊接 钣 金 焊接指定有否遗漏 、 焊 是否考虑了焊接变形 接 是否考虑了钣金公差 是否考虑了防止应力集中问题 机械加工是否可能 是否考虑了用什么样的机械加工的问题(用现有设备加工是否可能)(是否有未经验过的机械加工之处)
共5页,第4页
法
结构设计评估检查表
是否标记出第三象限法 比例是否无误 是否有设计者、制图者的签字 零件名称是否贴切并已记入 是否已记入零件号、图号 是否以记入材质、热处理及其他特殊事项和重量 是否指定了一般加工误差
共5页,第5页
结构设计评估检查表
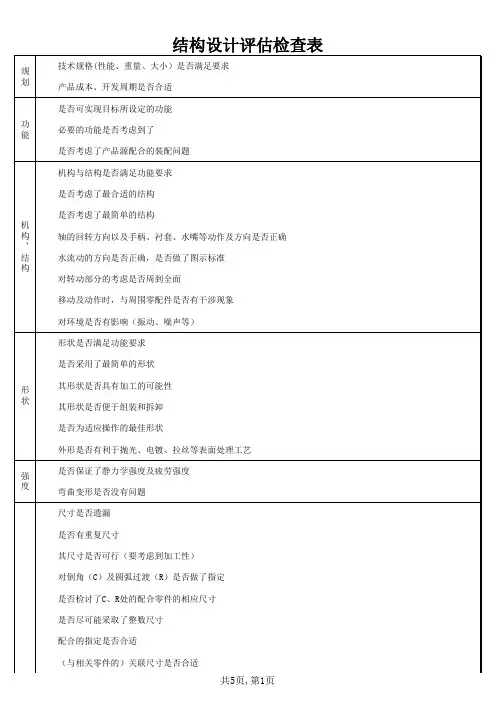
规 划 技术规格(性能、重量、大小)是否满足要求 产品成本、开发周期是否合适 是否可实现目标所设定的功能 功 能 必要的功能是否考虑到了 是否考虑了产品源配合的装配问题 机构与结构是否满足功能要求 是否考虑了最合适的结构 是否考虑了最简单的结构 机 构 、 结 构 轴的回转方向以及手柄、衬套、水嘴等动作及方向是否正确 水流动的方向是否正确,是否做了图示标准 对转动部分的考虑是否周到全面 移动及动作时,与周围零配件是否有干涉现象 对环境是否有影响(振动、噪声等) 形状是否满足功能要求 是否采用了最简单的形状 形 状 其形状是否具有加工的可能性 其形状是否便于组装和拆卸 是否为适应操作的最佳形状 外形是否有利于抛光、电镀、拉丝等表面处理工艺 强 度 是否保证了静力学强度及疲劳强度 弯曲变形是否没有问题 尺寸是否遗漏 是否有重复尺寸 其尺寸是否可行(要考虑到加工性) 对倒角(C)及圆弧过渡(R)是否做了指定 是否检讨了C、R处的配合零件的相应尺寸 是否尽可能采取了整数尺寸 配合的指定是否合适 (与相关零件的)关联尺寸是否合适
结构设计规范检查表

机型:
阶段:
日期:
NO 检查项目
参考标准
自检 他检
1
螺钉种类要求尽量少且尽可能使用已有的螺丝
2
பைடு நூலகம்避位、限高处理
3
总体
装配防错设计
4
装配可操作性(提高效率)
5
辅料种类控制
6
同一平台衍生机型尽量保持设计一致
7
安装螺钉时电批嘴是否会与机身五金、软线路板等存在干涉
8
按钮装配考虑更换性,尽量避免采用死扣方式
14
距PCB元件高度>3.0mm),避免增加剪脚工序来控制干涉、短路问题
15 避位、限高 主板等与PCB的电容、电感等元件不能发生干涉
处理
16
五金支架不能压到PCB线路
17
LED、LCD漏光防护措施
18
减少螺钉种类
19 装配防错设计 相似的物料要增加模印
20
每处按钮、装饰块增加不同骨位防止装错
21
部分元件以组件方式来料录入BOM
22
附件包装:附件包装来料包好,减少低附加值加工,利于生产集成化
23 来料改善
24
25
问题点描述
对策
责任人
完成 时间
效果 验证
9
按钮采用连钮方式
10
装配可操作性 (提高效率)
打螺钉、装排线的位置尽可能采用结构避位,减少贴3M胶工序,控制辅料成本
11
输出线使用外部插接方式,在PCB上使用插座连接
12
PCB宽度需要考虑邮票孔尺寸
13
用于上接触型插座的排线增加白色加强板
大的插件料管脚结构处需避位,规定PIN脚高度(PIN脚距PCB的高度<2.0mm,底盖
产品结构设计检查表

产品结构设计检查表检查项目检查确认点1.装配问题 模拟实际组装检查零件固定和干涉(PROE建立简化模型):①检查螺钉柱的个数和位置(减少螺钉数)②检查卡勾的个数和位置③定位柱定位安装④防鼓肋(防止零件鼓出或凹陷)⑤唇边⑥零件组装的时候会不会干涉其他零件螺钉问题:①机械牙锁合要大于3个②自攻牙锁合要大于3个③螺钉帽是否干涉其他件④螺钉尾是否有足够空间(MIN0.5)对产品上线时的效率,如生产线的装配人数需尽量少,且每个工位的装配尽量简单装配尽量简单2.干涉问题 结构件之间的干涉检查电子件之间的干涉检查结构件和电子件之间的干涉检查3.单个零件结构的合理性 拔模检查进行壁厚分析检查①看壁厚是否过厚引起缩水②壁厚是否均匀,是否平缓过度(倒C角或者R角)③壁厚是否过薄。
过薄的壁厚不容易打满。
零件结构强度是否足够。
结构强度能强一定让它强。
①过高的螺钉柱加Rib②零件强度比较弱的加Rib(Rib尽量做薄防止缩水。
常取0.8mm)③片状的螺钉过孔柱一定要加Rib。
加强其强度。
卡勾检查(参考设计规范)①卡勾卡合面的大小0.6~1mm,卡勾之间的间隙0.1~0.2mm.②卡勾倒C角外观倒角倒C角:定位柱螺钉柱卡勾便于零件安装按键行程是否足够是否会出现熔接痕。
两股料流汇合处出现熔接痕。
翘翘板式按键按的时候会不会碰到侧壁。
4.零件模具问题 在产品的结构设计过程中,应充分考虑模具的成本和寿命.尽量①减少模具的复杂性②减少斜顶③减少滑块④尖角利边⑤对插位斜顶问题:①有没有斜顶,是否可以通过切割塑胶材料来取消斜顶②斜顶是否有足够的退出空间③斜顶是否会干涉其他特征有没有倒扣,切除倒扣部分对平板及透明件的设计应充分考虑模具的浇口.5.成本问题 尽量降低成本6.共用问题 能共用其他机种零件的尽量共用,以降低成本。
7.外观问题 R角是否能完美的做成。
分模线是否影响外观是否需要美工线8.其它问题 运动机构件一定要把他的运动全过程都画出来,以减少错误。
手机硬件设计Checklist-1

人工检查
15
FPC的设计应该保证每4~8根信号线就有一个地线, 如果有些信号的电流比较大,或者频率比较高,还 需要额外的包地线。
基带硬件 PCB
电源模块 布局布线 设计
原理图设 计
人工检查
对于有串联滤波网络的接口,除非滤波网络有特殊
ESD/EMI防
16
要求,并且滤波网络有足够的通流能力。否则防护 器件应该放在滤波网络和连接器之间,避免防护器
基带硬件 各种接口 原理图 功能模块
各种接口 功能模块
人工检查
电路中的MLCC电容耐压需要满足以下要求:当工作
27
电压大于等于5V时,所选电容要求降额达到60%,低 于5V,电容降额要求达到80%。Polymer钽电容耐压 要求:电压降额要求满足80%。电感、磁珠等的温升
基带硬件 原理图
电源管理 模块
计
11
ห้องสมุดไป่ตู้
防护器件要放在接口最入口处,但和射频天线冲突
时,可以适当调整。比如串联电感到Speaker,可以 把电感放在防护器件和Speaker之间,但必须考虑电 感的防静电能力,并且电感要放在Speaker附近,周
基带硬件 PCB
围没有其他可能间接放电的静电路径(地除外)
ESD/EMI防 护电路布 局布线设 计
序号
设计准则
主题 子主题 技术类别 检查方式
1
如果充电底座接口没有防呆结构设计防止正负极反 基带硬件 电源管理
接,则接口电路设计应该包含防反接保护电路
原理图 模块
原理图设 计
人工检查
2
在固定台手机中,要在听筒螺旋线接口处使用TVS或 基带硬件 音频功能
者对地并接电容进行防护;
手机结构件外观检验标准

手机结构件外观检验标准手机结构件外观检查及测试规范目次前言.............................................................. 错误!未定义书签。
1 范围 (1)2 引用标准 (1)3 定义 (1)3.1 不良缺陷定义 (1)3.2 手机测量面的定义 (1)IV测量面:只有在拆卸手机时才能看到的零件表面。
(1)3.3 缺陷代码对照表 (1)4 手机检验条件及环境 (2)5 整机装配检验 (2)6 喷漆件检验 (2)6.1 喷漆件外观检验 (2)6.2 附着力测试 (4)6.3 耐磨性测试 (4)6.4 耐醇性测试 (5)6.5 硬度测试 (5)6.6 耐化妆品测试 (5)6.7 耐手汗测试 (5)6.8 温度冲击试验 (5)6.9 膜厚测试 (5)6.10 底材颜色与油漆颜色要求 (5)6.11 特别说明: (5)7 塑料件检验 (6)8 镜片检验 (6)8.1 镜片外观检验 (6)8.2 耐磨性测试 (7)8.3 硬度测试 (7)8.4 抗冲击性测试 (7)8.5 抗霉菌测试 (7)9 按键检验 (8)9.1 按键外观检验 (8)9.2 弹力测试 (10)9.3 寿命测试 (10)9.4 耐磨性测试 (10)9.5 耐醇性测试 (10)10 塑料电镀件(外观件)检验 (10) 10.1 外观检验 (10)10.2 镀层厚度 (10)10.3 附着力测试 (10)10.4 耐磨性测试 (11)10.5 耐醇性测试 (11)10.6 硬度测试 (11)10.7 耐手汗测试 (11)10.8 温度冲击测试 (11)10.9 盐雾测试 (11)11 塑料电镀件(内部件)检验 (12) 11.1 外观检验 (12)11.2 镀层厚度测试 (12)11.3 电阻值测试 (12)11.4 附着力测试 (12)11.5 温度冲击测试 (12)11.6 平面度 (12)12 导电漆检验 (12)12.1 导电漆外观检验 (12)12.2 附着力测试 (13)12.3 电阻值测试 (13)12.4 膜厚测试 (13)12.5 温度冲击测试 (13)13 导电胶检验 (13)13.1 导电胶外观检验 (13)13.2 电阻值测试 (14)13.3 附着力测试 (14)13.4 胶的弹性测试 (14)13.5 温度冲击测试 (14)14 五金件检验 (14)14.1 五金件外观检验 (14)14.2 镀层厚度 (14)14.3 镀层硬度 (14)14.4 附着力测试 (15)14.5 盐雾试验 (15)14.6 可焊性试验 (15)14.7 镶件螺母的拉力及扭矩测试 (15)14.8 翻盖(翻盖轴)及翻盖接听按键的寿命测试 (15)15 橡胶件检验 (15)15.1 橡胶件外观检验 (15)15.2 硬度测试 (15)15.3 寿命测试 (15)16 印刷检验 (15)16.1 外壳上印刷的外观检验 (15)16.2 镜片及键盘上印刷的外观检验 (17)16.3 附着力测试 (19)16.4 耐醇性测试 (19)16.5 耐磨性测试 (19)17 显示屏(LCD)外观检验 (19)18 电池检验 (20)18.1 外观检验 (20)18.2 电池卡扣的寿命 (20)18.3 跌落试验 (20)18.4 电池标贴 (20)18.5 电池PCB板的检验(仅适用于电极触点为金手指的情况)(20)18.6 PHS手机的电池检验 (20)19 充电器(座充)检验 (20)19.1 外观检验 (20)19.2 充电器标贴 (20)19.3 人机界面 (20)19.4 金属插头及接触簧片镀层附着力的测试 (20)19.5 金属插头及接触簧片镀层耐腐蚀性的测试 (20)19.6 插头连接强度 (21)19.7 跌落试验 (21)20 耳机检验 (21)20.1 外观检验 (21)20.2 耳机插头与插座之间的插拔寿命 (21)20.3 耳机的插拔力 (21)20.4 抗急拉伸强度 (21)20.5 跌落试验 (21)20.6 导线疲劳弯曲强度 (21)20.7 盐雾试验 (21)21 天线检验 (21)21.1 外观检验 (21)21.2 安装强度 (21)21.3 跌落试验 (22)21.4 天线上五金件的耐腐蚀性测试 (22)21.5 天线上五金件的镀层附着力测试 (22)22吊绳穿孔的拉力试验 (22)23 前壳上按键孔位置的压力试验 (22)24 按键短路的压力试验 (22)25各阶段所需的检验项目 (22)25.1 各阶段测试说明 (22)25.2 封样流程说明 (22)25.3 各阶段所需的检验项目 (23)各阶段所需的检验项目见表19。
手机、平板类产品检查验收表
塑壳
13 印刷的字符、图案大小应合理,颜色应协调。 印刷的字符、图案的形状应清晰,线条粗细、深浅应均 14 匀,对位应准确。 印刷的文字内容应符合实际配置,英文拼写应正确,LOGO 15 应使用标准字体。 16 印刷应印在UV涂层下。 6 7 8 五金 9 10 11 12 13 14 15 16 17 18 1 2 3 4 IML
5 IML 6 7 8 9 10 1 2 3 4 5 塞子 6 7 8 9 10 11 1 2 3 4 5 镜片 6 7 8 9 10 11 12 1 2 3 4 5
IML上的字符、图案应符合设计图纸(图形、色彩及工 艺),或与已承认的样品一致。 IML上的字符、图案大小应合理,颜色应协调。 IML上的字符、图案的形状不能有变形,折角处不能有拉 伸导致图案变形。 IML上的字符、图案的形状应清晰,线条粗细、深浅应均 匀,对位应准确。 IML上的文字内容应符合实际配置,英文拼写应正确, LOGO应使用标准字体。 IML上的图案是否按照设计到边出血。 塞子的形态应符合原设计,表面应平整,曲面应光顺,线 条应挺拔。 塞子的表面材质、工艺应符合工艺说明。 塞子标示是否正确,方向是否正确 塞子颜色应接近壳体。 塞子塞入后应和壳体保持平整,不能有明显断差、缝隙, 应符合质量标准。 塞子边缘不能有毛边、刮手等不良。 塞子应注塑饱满,不能有缩水、缺角。 塞子插入后应固定紧密、不松动,应设计定位柱插入插口 以定位。 塞子定位柱应不易折断,拔取应方便,转动应顺滑。 外置T卡标示应正确,标示大小、颜色、轮廓应清晰,但 不能有突兀感。 塞子不能干涉到充电器及耳机插头插入。 镜片 镜片的形状应符合原设计,装配后不能有弯曲变形。 镜片应和壳体保持平整,不能有明显断差、缝隙,缝隙应 均匀,应符合质量标准。 镜片上的字符、图案应符合设计(图形、色彩及工艺), 或与已承认的样品一致。 镜片上的字符、图案大小应合理,颜色应协调。 镜片上的字符、图案的形状应清晰,线条粗细、深浅应均 匀,对位应准确。 镜片上的文字内容应符合实际配置,丝印涉及摄像头规格 的(如:2.0M、VGA等)是否符合实际的BOM规格,英文拼 写应正确,LOGO应使用标准字体。 镜片上的图案是否按照设计到边出血。 镜片高出或低于壳体的尺寸不能超过设计尺寸0.1mm,镜 片边缘不能尖锐刮手。 屏幕镜片若设计为锖镀的,颜色要尽量接近黑屏的效果。 屏幕镜片的透光区域和屏幕显示区域应对位准确,透光区 域应尽可能加大。 摄像头镜片透光区应足够大,不能产生黑影。 镜片开孔处不能有毛边。 按键 按键的形态应符合原设计,平面应平整,曲面应光顺,线 条应挺拔。 按键整体缝隙应均匀、紧密,应小于0.15mm。 按键应高出机壳至少0.4mm,超过0.4的边缘应该设计斜面 。 按键的表面及边缘不能有尖锐形状导致刮手或手感不舒服 。 按键表面不能有切槽,不能积累灰尘易脏。
手机点检表
信息中心 信息中心 信息中心 信息中心
152
待办备份
信息中心
153
记事本备份
信息中心
154 手机备份 155
录音备份
信息中心
音乐、视频备份
信息中心
156
文件资料备份
信息中心
157
聊天软件中的聊天记录备份
信息中心
158
账号、密码备份
信息中心
159 160 备注
软件备份 手机桌面的整理方法备份
信息中心 信息中心
信息中心 信息中心 信息中心 信息中心 信息中心
版本
设置
使用
收费
信息中心 信息中心 信息中心 信息中心 信息中心
版本
设置
使用
收费
信息中心 信息中心 信息中心 信息中心 信息中心 信息中心
版本
设置
使用
收费
信息中心 信息中心 信息中心 信息中心 信息中心 信息中心
版本
设置
使用
收费
信息中心 信息中心 信息中心 信息中心 信息中心 信息中心
充电功能 USB功能
93 94 95 34 35 36 37 38 39 40 41 42 43 44 45 46 47 48 49 50 51 52 手机资料 □ 手机记事本的整理 □ 手机里短信的整理 □ 整理手机里的照片
□用携程无线查看目的地的银行,菜馆等信息 □记录和登记入住酒店附近的商业服务店面的信息 □利用谷歌地图查看周边的地理信息 分类: □个人家庭 □产品设计 □拍摄文本的资料 □设施资料 □设备资料 □将照片备份到服务器 □对短信进行备份 □文本资料 □对短信息进行整理,找总经理确认 □短信信息的维护 □将总经理确认完毕的短信进行任务代办录入系统 □对录入系统的代办进行追办、落实各责任人追办结束 □将手机短信备份到服务器 □将经理的记事本的内容进行整理 □将整理后的内容找总经理确认,确保内容正确 □将总经理确认完毕的内容进行任务代办录入系统 □对录入系统的代办进行追办、落实各责任人追办结束 □将记事本备份到服务器 □对通讯录人员信息的更新 分组:□家人 □朋友 □高管 □股份职能 □秘书 □信 息中心 □乳制品业务 □烘焙食品业务 □烘焙连锁-新疆 □烘 焙连锁-北京 □集团副食 □家人:爸爸/妈妈/王艺锦/岳父/大哥/大嫂/二哥/二嫂/琛琛/ 李娜 □朋友: □高管:张超/李景迁/姚雪/张贻报/许文/贾勇军 □股份职能:康春丽/侯明刚/李娟娟 □秘书:冯凡/高龙 □ 手机通讯录的维护 □信息中心:张邦友/陆贇/冯波/马超/李金鹏/韩洪泉/杨学鹏 □乳制品业务: □烘培食品业务: □烘培连锁—新疆: □烘培连锁—北京: □集团副食: □对通讯录的照片的更新 □将通讯录备份到服务器 微信/联系人 分组:□家人 □朋友 □高管 □股份职能 □秘书 □信 息中心 □乳制品业务 □烘焙食品业务 □烘焙连锁-新疆 □烘 焙连锁-北京 □集团副食 版本 □携程无线 □飞常准 □今日头条 □我查查 商务软件 □58同城 □Vmware view □万能记事本 □生活百事通 设置 使用 收费
结构设计检查表checklist
钣金件一般情况下,对于一条边的一部分弯折,为了避免撕裂和畸变,应设计止 裂槽或切口。切口宽度一般大于板厚t,切口深度一般大于1.5t。 钣金弯折件的弯折区应避开零件突变的位置,弯折线离突变形区的距离L应大于 两倍的弯折半径r,即L≥2r。 铆装螺母中心到弯折边内侧的距离L应大于铆装螺母外圆柱半径R与弯折内角半径 r之和,即L>R+r。 压铸件凡是在壁与壁的连接处(模具分型面部位除外)都应设计圆角,不仅有利 于压铸成型,避免应力及产生裂纹,并可以延长模具寿命,当压铸件需要电镀或 涂覆时,圆角可以防止镀(涂)料沉积,获得均匀镀(涂)层。压铸件圆角一般 取:1/2壁厚≤R≤壁厚 锌铝合金压铸件最小的铸造斜度一般取:外表面1°;内表面1.5°;型芯孔(单 边)2°
13
其它
评审时间
相关 批准人 文档 状态 名称
评审记录 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免
□ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免
□ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免 □ 是 □ 否 □ 免
编号 器件编码 001 002 003 004 005 006 A06/A07 A06/A07 A06/A07 A06/A07 A06/A07 A06/A07
手机整机结构设计规范范本
手机结构配合间隙设计规范(版本V1.0)变更记录目录变更记录⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯目录⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯前沿⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯第一章手机结构件外观面配合间隙设计1.1 镜片(lens)⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯1.2 按键(keys)⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯1.3 电池盖(batt-cover) ⋯⋯⋯⋯⋯⋯1.4 外观面接插件(USB.I/O等)⋯⋯⋯⋯1.5 螺丝塞⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯1.6 翻盖机相关⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯.⋯⋯⋯⋯⋯. ⋯1.7 滑盖机相关⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯.⋯⋯⋯⋯⋯. ⋯第二章手机机电料配合间隙设计⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯2.1 听筒(receiver) ⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯.⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯..⋯2.2 喇叭(speaker)⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯.⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯2.3 马达(motor) ⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯.⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯2.4 显示屏(LCM)⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯.⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯. ⋯2.5 摄像头(camera) ⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯.⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯2.6送话器(mic)⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯.⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯2.7 电池(battery) ⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯.⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯2.8 USB/IO/Nokia 充电器⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯.⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯.. ⋯2.9 连接器⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯.⋯⋯⋯⋯⋯⋯⋯..⋯⋯⋯⋯⋯⋯⋯⋯2.10 卡座⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯.⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯2.11 灯(LED)⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯.⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯2.12 转轴⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯.⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯2.13 滑轨⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯.⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯前沿随着公司的不断发展,设计队伍的不断壮大,新机型越来越多,为了避免以往错误的再次发生,提高前端设计统一性、高效性,归纳总结了以后设计经验,模具生产制造,生产线装配生产中案例经验,希望在大家设计时能给予参考.由于人员及接触面有限,难免有遗漏和不完善之处,希望大家能及时指出并反馈我归纳更新.相信在大家的共同努力下(HQ)的High Quality能更好的体现,推出更多的精品工程.1.1 镜片(lens):1) .lens 是平板切割: A=B=0.07mm。