
折弯板展开长度计算
钢板折弯展开长度的电子表格
中广核大厦楼梯踏步板为8mm折弯,同时存在3种不同的折弯形式,为防止钢板下料折弯后与图纸相符,必须准确计算折弯展开长度。
为实现技术创效,分厂决定对钢板折弯展开进行计算,如果采用手工计算,工作量大,且容易出错。
为此,编制专用的计算表格进行试算。
EXCEL电子计算表格是当代工程师普遍学习和使用的计算工具,由于其程序编写简单,计算过程清晰,适用性好,可以大量减轻计算工作量,深受工程技术人员的欢迎。
本计算表格在编写时,主要根据折弯板的板厚,及折弯的角度和折弯后的长度,折弯点的数量。
根据图纸的参数和数据,可以计算出折弯板展开的长度。
计算过程符合《金属板料压弯工艺设计规范》。
通过不断积累方便灵活,有针对性的计算表格,可以使我们的工作快捷,标准化程度更高,施工更规范。
3种折弯展开的计算方法

3种折弯展开的计算方法
90°折弯(一般折弯)
1 (如图二),由于我们常用的折弯上模的尖角通常小于0.5,所以折弯内圆弧R可以视为定值,因此折弯拉伸系数的影响因素主要取决于折弯下模槽宽V和材料厚度t。
展开长度的计算公式为(1):L=L1 +L2- 2t +系数a (1)
2 折弯系数a的计算公式为(2):
a = -0.075V+ 0.72t -0.01 (2)
其中:V—下模槽宽;t—材料厚度
3 为方便计算将展开长度的计算公式简化为(3):
L=L1+L2-系数C (3)
注:简化系数C = (2t - 系数a)见表2。
4 多次折弯展开长度的计算公式为(4):
L=L1+L2+Ln-(n-1)C (4)
其中:n—折弯次数
表2 90度折弯系数C
反折压平(双折边)
1 如图三,双折边是两层钢板重叠在一起的折弯形状,通常用来起加强作用,因此2.0mm以上的板很少见压死边。
它需要用特殊折弯模具成形,而且要分为两道以上的工序才能成形。
2 双折边的展开长度计算公式为(5):
L=L1 +L2-系数C (5)
3 系数C的经验值见表3。
表3 系数C经验值(一)
钝角折弯
1 (如图四)我们常用的钝角折边通常为135度、150度,展开长度计算公式为(6):
L=L1 +L2-系数C (6)
2 系数C的经验值(二)见表4。
表4 系数C经验值(二)。
折弯板料展开公式

对折弯曲
L=a+b+
4
一次弯两个角
L=a+b+c+
5
一次弯三个角
L=a+b+c+d+
分两次弯三个角
L=a+b+c+d+t
6
一次弯四个角
L=a+2b+2c+t
分两次弯四个角
L=a+2b+2c+
表4-1系数k的值
r/t
0~
~
~2
2~3
3~4
4~5
k
~
~
~
~
~
~
1、当r> 时的弯曲件长度
当r> 时,弯曲件变形
时的厚度基本不变,可以按中性
层展开长度计算弯曲件长度。弯
曲件长度包括直线部分和圆弧部
图4-5r> 时的弯曲件长度
分长度之和如图4-5所示,即
L= l1+ L2+(πα/180)ρ
= l1+ L2+(πα/180)(r+kt)
板料展开计算经验公式
计算弯曲件的展开长度就是计算弯曲件的中性层的长度,在塑性变形时,中性层向弯曲件的内侧移动,如图4-4所示,此时计算中性层半径的大小可按下式计算:
ρ = r + kt
式中 ρ—中性层半径(mm);
r—弯曲内半径(mm);
k—中性层位置系数,见表4-1;
t—材料厚度;
图4-4中性层位置
式中 L——弯曲件展开总长度(mm);
α——弯曲中心角(°)
2、当r<时的弯曲长度。
当r<时,弯曲件变形时的厚度会变薄,这使得弯曲件的长度发生变化,此时计算弯曲件的展开长度,可以按表4-2中的计算公式进行计算。
折弯展开计算公式
折弯展开计算公式
1.V型折弯计算公式:
V型折弯是最简单的一种折弯方式,常见于薄板的折弯加工。
展开长度的计算公式如下:
展开长度=折弯线长度×π×弯曲角度/180
其中,折弯线长度指的是两个折弯边缘之间的直线距离,弯曲角度指的是两个折弯边之间的夹角,π是一个常数,约等于3.14
2.U型折弯计算公式:
U型折弯是将平板折弯成U形的一种方式,常见于制作箱体或管道。
展开长度的计算公式如下:
展开长度=π×R×弯曲角度/180+2×t×弯曲角度/180
其中,R是U型折弯的半径,t是平板的厚度。
3.槽型折弯计算公式:
槽型折弯是在平板上制作一条槽,将其折弯成一种特定形状的方式,常见于制作复杂曲线形状的零件。
展开长度的计算公式如下:展开长度=(2×L×e/h+π×R)×弯曲角度/180
其中,L是槽的长度,e是槽的宽度,h是平板的厚度,R是槽的曲率半径。
需要注意的是,这些折弯展开计算公式只是一种近似的计算方法,实际折弯过程中还会受到材料的弹性变形、弯曲工具的半径等因素的影响,因此在实际应用中还需要根据实际情况进行调整和修正。
板材折弯的计算公式
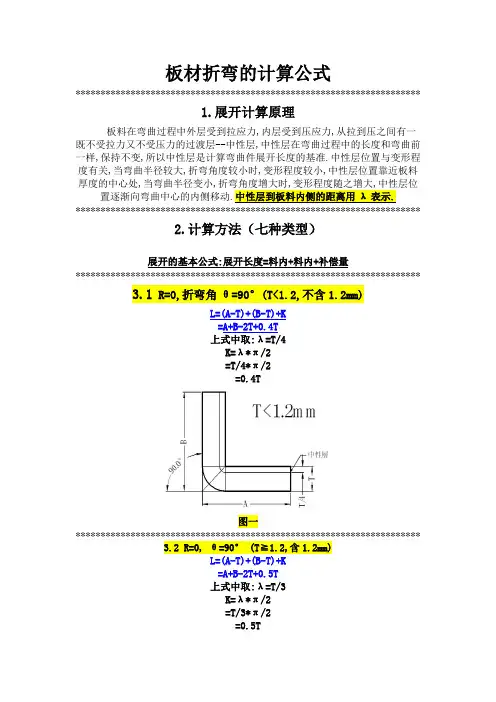
板材折弯的计算公式*********************************************************************1.展开计算原理板料在弯曲过程中外层受到拉应力,内层受到压应力,从拉到压之间有一既不受拉力又不受压力的过渡层--中性层,中性层在弯曲过程中的长度和弯曲前一样,保持不变,所以中性层是计算弯曲件展开长度的基准.中性层位置与变形程度有关,当弯曲半径较大,折弯角度较小时,变形程度较小,中性层位置靠近板料厚度的中心处,当弯曲半径变小,折弯角度增大时,变形程度随之增大,中性层位置逐渐向弯曲中心的内侧移动.中性层到板料内侧的距离用λ表示.*********************************************************************2.计算方法(七种类型)展开的基本公式:展开长度=料内+料内+补偿量*********************************************************************3.1 R=0,折弯角θ=90°(T<1.2,不含1.2mm)L=(A-T)+(B-T)+K=A+B-2T+0.4T上式中取:λ=T/4K=λ*π/2=T/4*π/2=0.4T图一*********************************************************************3.2 R=0, θ=90° (T≧1.2,含1.2mm)L=(A-T)+(B-T)+K=A+B-2T+0.5T上式中取:λ=T/3K=λ*π/2=T/3*π/2=0.5T图二*********************************************************************3.3 R≠0 θ=90°L=(A-T-R)+(B-T-R)+(R+λ)*π/2当R ≧5T时λ=T/21T≦R <5T λ=T/30 < R (实际展开时除使用尺寸计算方法外,也可在确定中性层位置后,通过偏移再实际测量长度的方法.以下相同)图3*********************************************************************3.4 R=0 θ≠90°λ=T/3L=[A-T*tan(a/2)]+[B-T*tan(a/2)]+T/3*a(a单位为rad,以下相同)图4*********************************************************************3.5 R≠0 θ≠90°L=[A-(T+R)* tan(a/2)]+[B-(T+R)*tan(a/2)]+(R+λ)*a当R ≧5T时λ=T/21T≦ R <5T λ=T/30 < R图5*********************************************************************3.6 “Z”型折1.(1)当C≧5时,一般分两次成型,按两个90°折弯计算.(考虑到折弯冲子的强度)L=A-T+C+B+2K(2)当3T<C<5时:L=A-T+C+B+K(3)当C≦3T时<一次成型>:L=A-T+C+B+K/2图6******************************************************************************************************************************************3.7 “Z”型折2.C≦3T时<一次成型>:L=A-T+C+B+D+K图七*********************************************************************。
冲压折弯展开计算
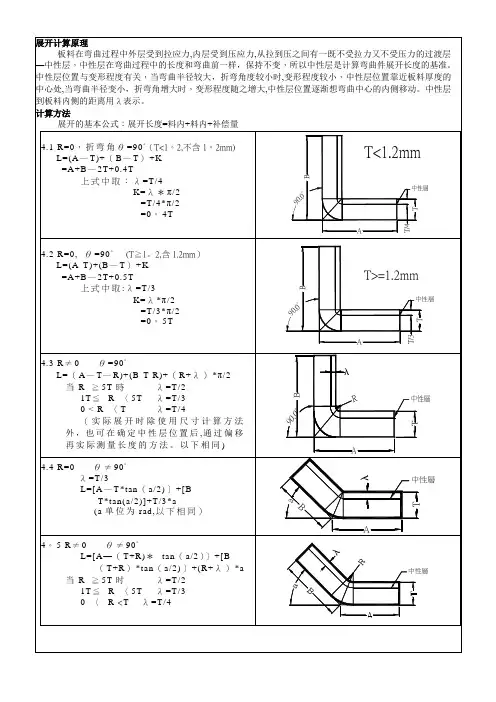
当 R ≧5T 時
λ =T/2
1T≦ R 〈5T λ=T/3
0 < R 〈T
λ =层位置后 ,通过偏 移
再实际测量长度的方法。以下相同)
4.4 R=0 θ≠90° λ =T/3 L=[A— T*tan( a/2)] +[B
-T*tan(a/2)]+T/3*a (a 单位为 rad,以 下相 同)
B+0.2T
4.13 侧冲压平 图 ( a) : 展 开 长 度 L=A+B— 0。 4T 图(b): 压线 位置尺寸 A—0.2T 图 (c) : 90°折 弯 处 尺 寸 为 A+1。 0T 图(d): 侧冲压平后 的产品形狀
L=A+B-0.4T A-0.2T
4。14 综合计算如图: L=料內+料內+补偿量 =A+B+C+D+中性層弧(AA+BB+CC) (中性层弧长均按 “中性层到板料內侧距 离λ=T/3”來计算)
A
B
G
C
D
EF
D
R
135.0°
45.0°
h D
T
1
4.10 压缩抽形 1 (Rd≦1。 5T) 原则:直边 部分按弯曲 展开,圆角部分按
拉 伸 展 开 ,然 后 用 三 点 切 圆 (PA-P— PB) 的 方 式作一段与兩直边和直径为 D 的圆相切的圆 弧.
当 Rd≦ 1.5T 时 ,求 D 值 计 算 公 式 如 下:
展开的基本公式:展开长度=料内+料内+补偿量
4.1 R=0, 折 弯 角 θ =9 0°(T<1。2,不含 1。2mm) L=(A— T)+( B— T) +K =A+B— 2T+0.4T 上 式 中 取 : λ =T/4 K=λ * π/2
90度带圆弧折弯展开计算公式

90度带圆弧折弯展开计算公式引言在金属加工行业中,折弯是一项常见的工艺,而90度带圆弧折弯又是其中的一种常见形式。
本文将介绍如何计算90度带圆弧折弯的展开长度以及相关的公式。
1.基本概念在进行90度带圆弧折弯展开计算之前,我们先了解一些基本概念:折弯角度(A)-:指金属板材在折弯后的角度,本文中为90度。
带圆弧(R)-:指折弯处的圆弧,其半径用R表示。
折弯长度(L1)-:指金属板材在未进行折弯前,待折弯边缘之间的距离。
展开长度(L2)-:指金属板材在折弯后展开后的边缘长度。
2.折弯展开计算公式根据上述基本概念,我们可以得到90度带圆弧折弯展开计算的公式如下:L2=L1+π*R*(A/180)其中,π表示圆周率,可以近似取3.14。
3.实例演算为了更好地理解折弯展开计算公式的应用,我们以一个具体的实例进行演算。
假设有一块长度为100厘米,宽度为20厘米的金属板材需要进行90度带圆弧折弯,圆弧半径为5厘米。
我们来计算其展开长度。
首先,根据公式,计算出折弯长度L1:L1=2*(100+20)-(2*5*π)=240-(10*3.14)≈206.86厘米接着,代入公式进行计算,得到展开长度L2:L2=206.86+(3.14*5*(90/180)=206.86+15.7=222.56厘米因此,这块金属板材在进行90度带圆弧折弯后的展开长度为222.56厘米。
4.注意事项在使用上述公式进行计算时,需要注意以下几点:角度单位-:公式中的角度单位为度,需要将角度转换为弧度进行计算。
圆弧方向-:根据具体的实际要求,圆弧的方向可以是顺时针或逆时针。
折弯边缘-:在计算折弯长度L1时,需要考虑折弯边缘的数量和长度。
结论通过本文的介绍,我们学习了如何计算90度带圆弧折弯展开的长度。
只要掌握了相关的公式,就能够准确进行折弯展开的计算。
希望本文能为读者在金属加工行业中的工作提供一些帮助!。
各类板材折弯展开计算公式
1 目的
统一展开计算方式,做到展开的快速准确.
2 展开计算原理
板料在弯曲进程中外层受到拉应力,内层受到压应力,从拉到压之间有一既不受拉力又不受压力的过渡层--中性层,中性层在弯曲进程中的长度和弯曲前一样,维持不变,因其中性层是计算弯曲件展开长度的基准.中性层位置与变形程度有关,当弯曲半径较大,折弯角度较小时,变形程度较小,中性层位置靠近板料厚度的中心处,当弯曲半径变小,折弯角度增大时,变形程度随之增大,中性层位置慢慢向弯曲中心的内侧移动.中性层到板料内侧的距离用λ表示.
3计算方式
展开的大体公式:
展开长度=料内+料内+补偿量
备注:
a标注公差的尺寸设计值:取上下极限尺寸的中间值作为设计标准值.
b孔径设计值:一样圆孔直径小数点取一名(以配合冲头加工方便性),例:取.
有特殊公差时除外,例:Φ+取Φ.
c 产品图中未作专门标注的圆角,一样按R=0展开.
附件一:常见抽牙孔孔径一览表
说明:
1以上攻牙形式均为无屑式.
2抽牙高度:一般均取H=3P,P为螺纹距离(牙距).
3.内径:M3 Φ2.75 M3.50 Φ3.20 M 4 Φ#6-32 Φ。
板材折弯计算公式
一、展开计算原理板料在弯曲过程中外层受到拉应力,内层受到压应力,从拉到压之间有一既不受拉力又不受压力的过渡层--中性层,中性层在弯曲过程中的长度和弯曲前一样,保持不变,所以中性层是计算弯曲件展开长度的基准.中性层位置与变形程度有关,当弯曲半径较大,折弯角度较小时,变形程度较小,中性层位置靠近板料厚度的中心处,当弯曲半径变小,折弯角度增大时,变形程度随之增大,中性层位置逐渐向弯曲中心的内侧移动.中性层到板料内侧的距离用λ表示.二、计算方法展开的基本公式:展开长度=料内+料内+补偿量1、 R=0,折弯角θ=90°(T<1.2,不含1.2mm);图一L=A+B-2T+0.4T2、R=0, θ=90° (T≧1.2,含1.2mm);图二L=A+B-2T+0.5T图一图二3、R≠0 θ=90°;图三L=(A-T-R)+(B-T-R)+(R+λ)*π/2当R ≧5T时λ=T/21T≦R <5T λ=T/30 < R (实际展开时除使用尺寸计算方法外,也可在确定中性层位置后,通过偏移再实际测量长度的方法.以下相同)4、R=0 θ≠90°;图四λ=T/3L=[A-T*tan(a/2)]+[B-T*tan(a/2)]+T/3*a(a单位为rad,以下相同)图三图四5、R≠0 θ≠90°;图五L=[A-(T+R)* tan(a/2)]+[B-(T+R)*tan(a/2)]+(R+λ)*a当R ≧5T时λ=T/21T≦R <5T λ=T/30 < R6、 Z折1;图六计算方法请示上级,实际计算时可参考以下几点原则:(1)当C≧5时,一般分两次成型,按两个90°折弯计算.(要考虑到折弯冲子的强度) L=A-T+C+B+2K(2)当3T<C<5时:L=A-T+C+B+K(3)当C≦3T时<一次成型>;L=A-T+C+B+K/2图五图六7、 Z折2;图七C≦3T时<一次成型>:L=A-T+C+B+D+K图七。
折弯展开尺寸计算
折弯展开系数:
折弯系数就是板材在折弯以后被拉伸的长度.材料不同,板厚不同,采用的折弯模具不同,折弯系数也不同。
折弯展开系数就是有经验的模具设计师,根据多年的设计经验反复验证而总结出来的数据化的东西,后来的模具设计师可以直接套入计算公式就可以得到折弯结构的展开平板尺寸了。
基于此点,冲压折弯展开系数就是为了模具设计师计算展开尺寸而总结的,不管是哪个模具设计者都可以加以利用。
折弯展开尺寸计算:
一,R角相对壁厚很小的情况下按照折弯扣除算比如1个厚度扣除1.75(每个公司的一般根据具体经验定)2个厚度扣除3.5等。
二,R角很大时,以中位线(即内外两条线的中心线)作为展开尺寸。
钣金折弯跟展平时,材料一侧会被拉长,一侧被压缩,受到的因素影响有:材料类型、材料厚度、材料热处理及加工折弯的角度。
PROE折弯系数计算公式:
PROE在进行钣金的折弯和展平时,会自动计算材料被拉伸或压缩的长度。
计算公式如下:
L=0.5π×(R+K系数×T)×(θ/90)
L:钣金展开长度(Developed length)
R:折弯处的内侧半径(Inner radius)
T:材料厚度
θ:折弯角度
Y系数:由折弯中线(Neurtal bend line)的位置决定的一个常数,其默认值为0.5(所谓的“折弯中线”)。
可在config中设定其默认值initial_bend_factor
在钣金设计实际中,常用的钣金展平计算公式是以K系数为主要依据的,范围是0~1,表示材料在折弯时被拉伸的抵抗程度。
与Y 系数的关系如下
Y系数=(π/2)×k系数。
折弯展开尺寸的计算
折弯展开尺寸的计算在工程设计和制造中,折弯是一种常见的加工工艺。
折弯可以通过给材料施加外力来改变其形状,并且可以在不断发展的折弯机和工艺技术的帮助下实现更加复杂和精确的加工。
在折弯过程中,我们通常需要计算展开尺寸,以便确定折弯前材料的初始形状和尺寸。
这对于精确地制定折弯程序和加工设备非常重要。
下面将介绍几种常用的折弯展开尺寸计算方法。
1.弯曲公式法弯曲公式法是应用最广泛的计算折弯展开尺寸的方法之一、根据该方法,可以通过测量折弯角度、材料的弹性模量和材料的弯曲半径来计算展开尺寸。
公式:展开长度=弧长x弯曲角度/弧度其中,展开长度是指经过折弯后的材料长度,弧长是指折弯前材料的长度,弯曲角度是指折弯的角度,弧度是指弯曲角度转换成弧度制的值。
2.数值模拟法数值模拟法是一种利用计算机模拟折弯过程来计算展开尺寸的方法。
该方法可以通过建立有限元模型,在计算机上模拟材料的变形和力学行为,从而得到折弯后的展开尺寸。
数值模拟法需要根据材料的性质和折弯机的参数来进行参数化建模,并在模拟过程中进行实时监测和调整。
该方法可以提供更加准确和可靠的展开尺寸计算结果,尤其适用于复杂形状的折弯件。
3.经验公式法经验公式法是一种基于经验的折弯展开尺寸计算方法。
该方法通过观察和总结实际折弯件的加工经验,建立适用于特定材料和折弯机的公式。
经验公式法可以根据折弯角度、材料的机械性能和折弯件的几何形状来计算展开尺寸。
虽然经验公式法在计算精度上可能不如其他方法,但它具有操作简便和实用性强的优点。
总结:以上是几种常用的折弯展开尺寸计算方法,其中弯曲公式法、数值模拟法和经验公式法是应用较广的方法。
在实际应用中,我们可以根据具体情况选择合适的方法,以确保折弯件的加工质量和精度。
无论使用哪种方法,都需要在计算展开尺寸之前进行材料的实际测量和力学性能测试。
此外,工作人员还应熟悉折弯设备的操作原理和规范要求,以确保折弯过程的安全和稳定。
通过正确计算折弯展开尺寸,我们可以更好地控制材料的形状和尺寸,从而提高制造效率和产品质量。