
焊接中常用的运条角度
立焊时,使用电流过大或焊条向前移动速度太慢,会使熔池过热,金属液不能很快凝固,将导致焊缝咬边或产生点焊瘤;电弧过长、电流太小,会使熔池温度过低,产生夹渣和未焊透缺陷。因此,立焊应采用适当的运条角度和适宜的运条方法,使用较小的电流,短弧焊接,以利焊缝成形。正确的向上立焊的焊条方位如图1-25所示。
仰焊
仰焊时,熔池倒悬在焊件下面,焊缝成形困难,容易在焊缝表面产生焊瘤,背面产生塌陷。焊接时,为使熔滴金属在短时间内由焊条过渡到熔池中去,必须使用最短的电弧长度、较小直径的焊条、稍快的焊接速度及合适的焊接电流;多层次焊接时,可采用月牙形和锯齿形运条方式焊接。为控制熔池面积,摆幅不宜太大,焊道应薄一些,以防止产生焊接缺陷。图1-27所示为正确的仰焊的焊条方位。
角焊接头平焊
根据角接接头的坡口形式,采用不同的施焊方法,包括控制焊缝热输入、短弧焊、电弧偏向竖板一边等,以保证焊缝两侧的熔化程度相同。
搭接平焊
为避免产生焊缝单边、咬边、顶角焊不透或焊缝夹渣等缺陷,应根据两板的厚薄来调整焊条的角度,同时电弧要偏向厚板一边,以便使两边熔透均匀。焊条倾角过大或过小都会使焊缝成形不良。
横焊
横焊时,熔化金属在重力作用下发生流淌,操作不当易在上侧产生咬边,下侧因熔滴堆积而产生焊瘤或未焊透缺陷。施焊时应选择较小直径的焊条,配合恰当的焊条角度和运条方法,以短路过渡形式进行焊接。多道焊接运条的角度还应针对焊缝所在位置,适当改变焊条角度,以使电弧推力对熔滴产生承托作用,才能获得高质量的焊缝。横焊的焊条方位如图1-26所示。
焊接中常用的运条角度
———————————————————————————————— 作者:
—————————————————————————度,你真知道吗
T形接头平焊
焊条在焊接方向上的倾角为65°一80°,电弧的指向应偏向厚板,以使两板加热温度相等。焊接多层道焊时,还应根据焊道位置及板厚调整焊条角度,以保证焊缝良好成形。ﻫ图1-22 a中,给出立板与平板板厚比分别为1、1:2、 1:3时的运条角度。图1-22b中,给出等厚板、三层焊道时的各焊道合适的运条角度。图1-22c中,是船形焊时合适的运条角度。
焊接运条法
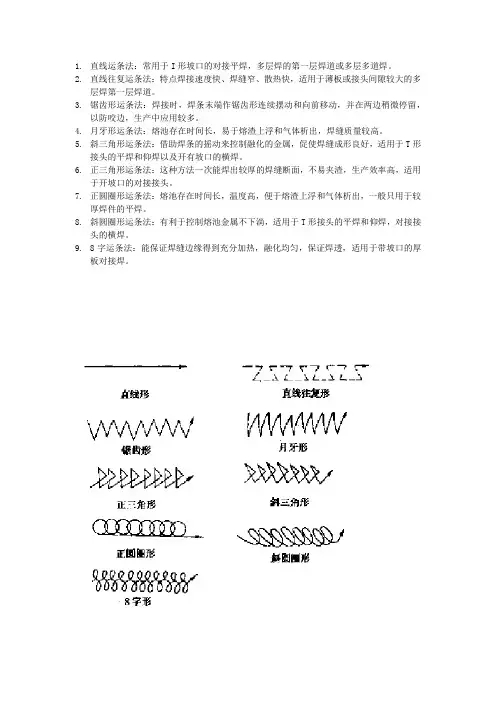
1.直线运条法:常用于I形坡口的对接平焊,多层焊的第一层焊道或多层多道焊。
2.直线往复运条法:特点焊接速度快、焊缝窄、散热快,适用于薄板或接头间隙较大的多
层焊第一层焊道。
3.锯齿形运条法:焊接时,焊条末端作锯齿形连续摆动和向前移动,并在两边稍微停留,
以防咬边,生产中应用较多。
4.月牙形运条法:熔池存在时间长,易于熔渣上浮和气体析出,焊缝质量较高。
5.斜三角形运条法:借助焊条的摇动来控制融化的金属,促使焊缝成形良好,适用于T形
接头的平焊和仰焊以及开有坡口的横焊。
6.正三角形运条法:这种方法一次能焊出较厚的焊缝断面,不易夹渣,生产效率高,适用
于开坡口的对接接头。
7.正圆圈形运条法:熔池存在时间长,温度高,便于熔渣上浮和气体析出,一般只用于较
厚焊件的平焊。
8.斜圆圈形运条法:有利于控制熔池金属不下淌,适用于T形接头的平焊和仰焊,对接接
头的横焊。
9.8字运条法:能保证焊缝边缘得到充分加热,融化均匀,保证焊透,适用于带坡口的厚
板对接焊。
焊接基础知识-焊接位置
Positions位置
1G 2G 3G 5G 6G 6GR
• 1F • 2F • 2FR • 4F • 5F
ห้องสมุดไป่ตู้ 1G Position 1G位置
管子转动,焊条总 是在上面,采split bead或摆动的技术 都是可以接受的。
Pipe rotated, Electrode is always at the top Either a split bead or weave technique may be used
Bead Placement - bottom to top
1、角焊缝/坡口焊缝-纵 向(在紧密的地方可以 采用较小的摆动) 2、焊道位置-从底到上
Fill Pass 填充路径(焊道) Root Pass 打底路径
Cover Pass 盖面路径 Hot Pass 热影响区
Weld Pass
当采用Split bead技术时,所有的工作从底到上的顺 序
WELDING POSITIONS 焊接位置
According to Codes the welding position is essential variable, re-qualification is required to the welders if the are conducting welding to the position they are not qualified based on the codes
管子的轴线是水平的,焊接 时垂直的,焊接前进的方向 是向上或向下,摆动的技术 是最好的。
6G Position 6G 位置
Pipe axis is fixed in position at a 45 degree incline. The position includes flat, horizontal, vertical, and overhead welds.
初级焊工题库及答案
初级焊工题库及答案一、单选题(共40题,每题1分,共40分)1、一般手弧焊机的负载持续率为()A、0.8B、50%左右C、1D、60%左右正确答案:D2、作为碳素工具钢,含碳量一般应为()。
A、>2.1%B、<0.25%C、<0.55%D、>0.7%正确答案:D3、碳素工具钢、含碳量一般应为()。
A、小于0.6%B、0.6-0.7%C、大于0.7%D、小于0.7%正确答案:C4、低碳钢焊接时,其焊接性()oA、不好B、一般C、极差D、良好正确答案:D5、识读()时,应与阅读工艺卡或工艺规程相结合。
A、焊接装配图B、现场工艺规程C、阅读工艺卡D、工艺规程正确答案:A6、16MnR焊接一般选用()焊条A、J427B、J507C、Λ102D、R307正确答案:B7、06Cr19Ni10焊接一般选用()焊条A、J427B、A102C、R307D、J507正确答案:B8、锅炉压力容器的焊接质量与结构设计,材料选择,工艺规程有关,还与()有直接关系。
A、锅炉压力容器的工作状况B、锅炉压力容器的使用环境C、焊工操作技能和工作责任心D、锅炉压力容器的安装位置正确答案:C9、焊接时,若焊条直径变大则焊接电流()。
A^变小B、变大C、不变正确答案:B10、为防止触电和火灾事故,焊接电缆的中间接头不得超过()A、2个B、4个C、5个D、3个正确答案:A11、手工电弧焊时对焊接区域所采取的保护方法是()oA、渣保护B、混合气体保护C、气保护D、气一渣联合保护正确答案:D12、焊接接头其实是指()。
A、焊缝B、焊缝和热影响区C、焊缝、熔合区和热影响区D、焊缝和熔合区正确答案:C13、通过回火能提高钢的()。
A、韧性B、化学稳定性C、抗氧化性D、耐腐蚀性正确答案:A14、手工鸨极氮弧焊一般只适于焊接厚度()的焊件。
A^<10mmB、<6mmC、<12mmD^<8mm正确答案:B15、在优质碳素结构钢中S、P含量一般为()oA、≤0.05%B、W0.04%C、≤0.025%D、≤0.035%正确答案:D16、补焊工艺应与原焊缝施焊工艺()。
焊接常用的运条方法
焊接常用的运条方法
焊接常用的运条方法有以下几种:
1. 直线运条法:通过将焊条在焊缝中直接来回运动,完成焊接过程。
适用于直线焊接。
2. 绕圆运条法:通过将焊条在焊缝周围呈环形运动,完成焊接过程。
适用于圆弧形焊接。
3. 颤动运条法:焊条在焊缝中颤动运动,达到熔池与母材的翻转和混合,提高焊缝质量。
适用于厚板焊接。
4. 快速运条法:焊条以较快的速度在焊缝中运动,快速熔化母材和焊条,适用于高速焊接。
5. 摆动运条法:焊条采用左右或上下摆动运动,增加焊缝的宽度,提高焊接质量。
适用于多层焊接和大断面焊接。
6. 间断运条法:焊条间断运动,控制熔池形貌和尺寸,保证焊接质量。
适用于对焊接位置有要求的场合。
7. 自由运条法:焊条根据焊接操作者的经验和技能进行自由运动,适用于复杂形状的焊接。
需要根据具体的焊接项目和要求选择适合的运条方法,以获得高质量的焊接接头。
平角焊运条手法和角度

平角焊运条手法和角度
平角焊(也称作对接焊)是焊接工艺中的一种基本形式,通常用于管板、平板对接等场合。
在进行平角焊时,运条手法和角度的选择对于保证焊接质量和效率至关重要:
1. **焊条角度**:
- 在传统的手工电弧焊(SMAW)中,焊条与焊接面的夹角通常被设定为45度,即焊条尖端分别与垂直于板件表面的上下两侧保持45度角,同时焊条与熔池前方的角度大约为70度左右,以确保良好的药皮熔化和防止夹渣。
2. **运条手法**:
- 直线行驶法:焊条不做摆动,沿焊缝直线推进,适合较窄或要求较高的位置,电弧高度一般保持在约2毫米左右。
- 画圆法(正圆或斜圆):焊条在焊接过程中做小幅度的圆形轨迹运动,可以在母材上侧稍作停顿,让铁水充分熔入,减少未熔合现象。
3. 对于氩弧焊(GTAW)、气体保护焊(GMAW/CO2/MIG MAG 等二保焊)中的平角焊操作:
- 运枪方法:通常采用锯齿形摆抢或者小幅摆动,目的是均匀加热,控制熔深和熔宽,并减少飞溅。
- 左焊法(右至左):适用于需要较小余高、较大宽度且飞溅少的情况,便于观察焊缝及稳定焊接过程。
- 右焊法(左至右):产生较大的余高和较小的宽度,虽然飞溅可能较多,但能够获得更深的熔深。
无论何种焊接方法,平角焊时都应注意保持合适的焊接速度、电弧长度以及预热温度,以确保焊接质量符合工艺要求。
钣金焊接工艺知识分享!五分钟了解焊接技术
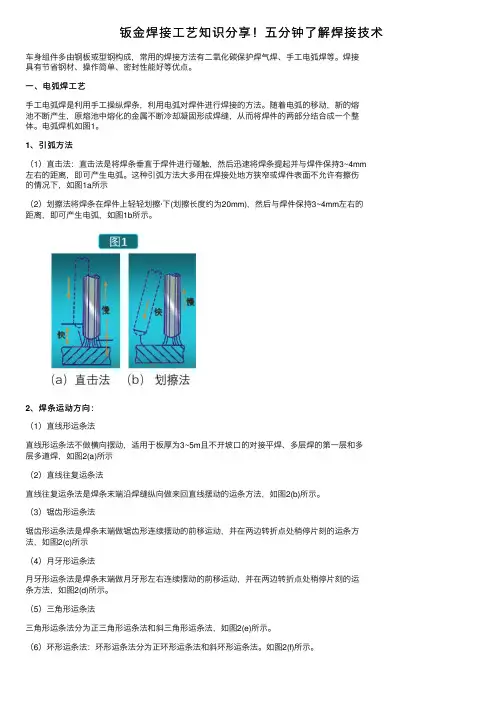
钣⾦焊接⼯艺知识分享!五分钟了解焊接技术车⾝组件多由钢板或型钢构成,常⽤的焊接⽅法有⼆氧化碳保护焊⽓焊、⼿⼯电弧焊等。
焊接具有节省钢材、操作简单、密封性能好等优点。
⼀、电弧焊⼯艺⼿⼯电弧焊是利⽤⼿⼯操纵焊条,利⽤电弧对焊件进⾏焊接的⽅法。
随着电弧的移动,新的熔池不断产⽣,原熔池中熔化的⾦属不断冷却凝固形成焊缝,从⽽将焊件的两部分结合成⼀个整体。
电弧焊机如图1。
1、引弧⽅法(1)直击法:直击法是将焊条垂直于焊件进⾏碰触,然后迅速将焊条提起并与焊件保持3~4mm左右的距离,即可产⽣电弧。
这种引弧⽅法⼤多⽤在焊接处地⽅狭窄或焊件表⾯不允许有擦伤的情况下,如图1a所⽰(2)划擦法将焊条在焊件上轻轻划擦·下(划擦长度约为20mm),然后与焊件保持3~4mm左右的距离,即可产⽣电弧,如图1b所⽰。
2、焊条运动⽅向:(1)直线形运条法直线形运条法不做横向摆动,适⽤于板厚为3~5m且不开坡⼝的对接平焊、多层焊的第⼀层和多层多道焊,如图2(a)所⽰(2)直线往复运条法直线往复运条法是焊条末端沿焊缝纵向做来回直线摆动的运条⽅法,如图2(b)所⽰。
(3)锯齿形运条法锯齿形运条法是焊条末端做锯齿形连续摆动的前移运动,并在两边转折点处稍停⽚刻的运条⽅法,如图2(c)所⽰(4)⽉⽛形运条法⽉⽛形运条法是焊条末端做⽉⽛形左右连续摆动的前移运动,并在两边转折点处稍停⽚刻的运条⽅法,如图2(d)所⽰。
(5)三⾓形运条法三⾓形运条法分为正三⾓形运条法和斜三⾓形运条法,如图2(e)所⽰。
(6)环形运条法:环形运条法分为正环形运条法和斜环形运条法。
如图2(f)所⽰。
3、焊接位置(1)平焊平焊可分为平对接焊和平⾓接焊焊件厚度⼩于6mm时,通常采⽤不开坡⼝的平对接焊,此时宜⽤直径φ3~φ4mm焊祭进⾏短弧焊接,并使熔池深度达到板厚的2/3,焊缝宽度达到5~8mm,施焊运条⽅法为直线形;当焊件厚度⼤于6mm时,则应⾤⽤开坡⼝的平对接焊,分为多层焊或多层多道焊,如图3所⽰平⾓接焊主要是指T形接头和搭接接头的焊接。
气保焊横焊运条手法和角度
气保焊横焊运条手法和角度
气保焊横焊运条手法和角度是在气保焊过程中应用的一种技术。
气保焊是一种常用的焊接方法,它使用气体保护剂来保护焊接区域,以防止氧气和其他污染物与焊接材料发生反应。
在气保焊横焊运条过程中,焊工需要掌握正确的手法和角度,以确保焊接质量和效率。
以下是一些常用的手法和角度:
1. 手法:
- 垂直焊接手法:焊工将焊枪垂直放置在工件上方,沿着焊接线路进行运动。
这种手法适用于较窄的焊缝,可以提供较高的焊接速度和较强的焊缝填充能力。
- 水平焊接手法:焊工将焊枪水平放置在工件上方,沿着焊接线路进行运动。
这种手法适用于较宽的焊缝,可以提供较好的焊缝外观和较低的焊接应力。
2. 角度:
- 焊枪角度:焊工应根据焊接材料的厚度和焊接线路的形状选择合适的焊枪角度。
一般来说,较薄的材料适合较小的焊枪角度(约为15度),而较厚的材料适合较大的焊枪角度(约为45度)。
- 斜角度:焊工在焊接过程中可以倾斜焊枪,以便更好地看清焊缝和操作焊接区域。
然而,需要注意避免过大的倾斜角度,以免焊缝填充
不充分或引起焊接变形。
除了正确的手法和角度外,焊工还应注意以下事项:
- 确保焊接区域的清洁和无油污,以免影响焊接质量。
- 控制焊接速度和电弧长度,以确保焊缝的填充均匀和稳定。
- 注意焊接过程中的保护措施,避免因氧气和其他污染物进入焊接区域而导致焊接缺陷。
总之,掌握气保焊横焊运条的正确手法和角度对于确保焊接质量和效率至关重要。
焊工应根据实际情况选择合适的手法和角度,并注意其他相关因素,以获得理想的焊接结果。
焊接常用运条方法[业界优制]
扶风书屋
8
❖未被熔渣覆盖而显露的明亮清 澈的铁水部分就是我们常说的 “溶池形状”。
❖通过观察熔池形状,我们就能
判断焊接过程中温度的高低(焊
接电流的大小)、温度的分布
(电弧在焊缝中位置、停留时间、
焊条角度等),以便控制和调整
运条。
扶风书屋
9
❖ 焊接时,若发现熔渣与铁水距离很进或全部覆盖 了铁水,说明将要产生熔渣超前现象,如不及时 克服,将会产生夹渣缺陷。
扶风书屋
17
❖(2)直线往复运条法:这种运条方法焊接
时,焊条沿焊缝的纵向做来回摆动,特点
是焊接速度快,焊缝窄而低,散热快。适
用于薄板和接头间隙较大的多层焊的第一
层焊。
扶风书屋
18
❖(3)锯齿形运条法:这种运条方法焊接时,
焊条做锯齿形连续摆动及向前移动,并在两边稍
停片刻,摆动的目的是为了得到必要的焊缝宽度,
池中去的,这种保护不好的熔滴中有不少
气体。如果这些熔滴在施焊中得不到二次
熔化,其内部气体就会残留在焊道中形成
气孔。
扶风书屋
5
❖不开坡口的对接平焊,直线形运 条,短弧焊接。
❖起头焊接,在板端内(焊缝上) 10~15MM处引弧后,立即将电 弧移向焊缝起焊处(借助弧光找 到)。
❖拉长电弧预热1~2S,随即压低 电弧,采用直线运条法向前施焊。
扶风书屋
11
另一种间接方法是采用引弧板,即在焊 前装配一块金属板,从这块板上开始引弧, 焊后割掉(图2)。采用引弧板,不但保证了起 头处的焊缝质量,也能使焊接接头始端获得 正常尺寸的焊缝,常在焊接重要结构时应用。
(图2)
扶风书屋
12
3.运条
在正常焊接阶段,焊条一般有三个基 本的运动,即沿焊糸中心线向熔池送进, 沿焊接方向移动及焊条的摆动。
金属焊接中二氧化碳气体保护焊与手工电弧焊的区别与实际应用
金属焊接中二氧化碳气体保护焊与手工电弧焊的区别与实际应用发布时间:2023-02-07T02:43:22.114Z 来源:《福光技术》2023年1期作者:王波[导读] 无气二保焊也称自保焊,本文主要从实际应用的角度介绍以上两种焊接方法的区别和技术特点,及如何更好掌握这两种焊接方法。
中国石油乌鲁木齐石化公司检维修中心新疆乌鲁木齐 830019摘要:本文主要介绍了二氧化碳气体保护焊与手工电弧焊的区别,介绍范围包括焊接原理、焊接设备、焊接用的工具、焊接耗材及所适用的加工材料;分析了两种焊接方法的实理原理、生产成本、生产效率等;并在此基础上简单描述了如何掌握好两种焊接方法的枝术要领。
关键词:二保焊;电弧焊;焊接;设备;原理;效率目前行业中运用较多的焊接方法是二氧化碳气体保焊(以下简称二保焊)和手工电弧焊(以下简称电弧焊)两种,二保焊根据焊丝耗材的不同又可分为充气二保焊和无气二保焊,无气二保焊也称自保焊,本文主要从实际应用的角度介绍以上两种焊接方法的区别和技术特点,及如何更好掌握这两种焊接方法。
1 二氧化碳气体保护焊技术的应用特点二氧化碳气体保护焊焊接时所形成的熔池面积较小且其对周边区域的热影响较小从而使得焊缝质量得以提高。
此外相较于焊条电弧焊来说二氧化碳气体保护焊的熔化速度和熔化系数都较高,加之二氧化碳气体保护焊的电弧热量较为集中从而使得二氧化碳气体保护焊的焊接效率大为提高。
尤其是采用二氧化碳气体保护焊技术在焊接后无须进行清理工作。
在确保焊接质量的同时有效地提高了焊接速度。
二氧化碳气体保护焊技术能够应用于任何一个位置的焊接且有助于控制焊接状况。
2 手工电弧焊技术的应用特点传统的电弧焊于上世纪六十年代出现,如今已在工业生产的诸多领域得到应用。
电弧焊主要包括熔化级和非熔化级电弧焊,被焊金属在高温电弧的作用下熔化,使之达到分子间结合而形成焊接接头。
其优点如下:弧焊设备成本低,装置操作简单,适用于多种形式的焊接要求。
焊接高级工技能鉴定题库
焊接高级工技能鉴定题库焊接高级工技能鉴定题库一、单项选择1、以下有关对工作认真负责的说法正确的是(A)。
A、焊接过程中注意层间清理B、焊接工作结束后,焊机留给别人关闭C、焊接工作完成数量越多越好,质量并不重要D、焊接中焊条头随意丢弃2、焊接从业人员应刻苦钻研业务,认真学习专业知识,重视(A),努力提高劳动者素质。
A、岗位技能训练B、人际交往C、管理素质提高D、焊接质量3、凡是已制订好的焊工工艺文件,焊工在生产中(A)。
A、必须严格执行B、必要时进行修改C、可以灵活运用D、根据实际进行发挥4、文明生产的具体要求不包括(D)。
A、技术熟练B、相互学习C、纪律严明D、能说会道5、A0图纸的标准尺寸即宽(B)×长(L)是(C)。
A、600×1200B、594×841C、841×1189D、594×11896、装配图是表达机器或部件的(C)、结构形状和装配关系的图样。
A、加工工艺B、尺寸大小C、工作原理D、加工精度7、假象画法中,在装配图上,当需要表达本部件与相邻部件的装配关系时,可用(C)画出相邻部分的轮廓线。
A、虚线B、单点化线C、双点化线D、细实线8、关于咬边下列说法不正确的是(B)。
A、选择正确的焊接电流及焊接速度可以防止咬边B、为防止咬边的产生,焊接时电弧要拉的长一些C、为防止咬边的产生,焊接时要掌握正确的运条方法和运条角度D、以上说法均不正确9、焊接立焊、横焊、仰焊时,为了防止焊瘤的产生应采用(A)。
A、较小的焊接线能量B、交流焊接电源C、直流反接法D、较大的直径焊条10、由于焊缝金属的收缩,在根部焊道每一侧产生的浅的沟槽称为(C)。
A、咬边B、缩沟C、内凹D、气孔11、防止冷裂纹措施有选用(A)焊条;焊条、焊剂严格按规定烘干;提高焊缝金属的塑性;选择合理的焊接工艺;改善结构的应力状态,降低焊接应力。
A、低氢型B、酸性C、铁素体不锈钢D、马氏体不锈钢12、(A)不是防止未熔合的措施。