
去毛刺除披锋清夹缝倒角洗净一次完成
去毛刺、除披锋、清夹缝、倒角、洗净一次完成价格特优—质保六年—终身维护科技改变你的生产工艺:科技为你实现去毛刺自动化;科技为你提高经济效益,专业铸就品质;品质铸就品牌。
有毛刺找国林;国林为你解决精密去毛刺困惑。
公司专注于五金件表面处理研究事业的最前沿,我司专业提供磁力抛光机,磁力研磨机,磁力去毛刺机,精密去毛刺设备,振动研磨机,离心光饰机,螺旋光饰机,烘干机等各种研磨抛光设备与研磨材料。
价格便宜,质量保证,专业解决精密内孔去毛刺,表面光亮,除油去污等问题。
磁力抛光机工作原理:1、研磨速度快,平均一次研磨时间约5分至15分钟左右,配双价格槽替换工件快,可在机器运转中交换研磨零件。
2、操作简单,绝对安全,一人可操作数台机器。
3、成本低,不锈钢针为半永久性磨材,消耗极低、唯一的耗材为研磨液。
4、无污染,研磨液是含97%水分,姑无毒性及发生火灾之虞,完全符合环保排放标准。
5、研磨完成后,工件好处理,可用筛网,筛桶,电磁力,或分离机轻易将工件及不锈钢针分离。
6、不锈钢针有直径0.2—5mm至1.2—10mm可供选择。
磁力去毛刺机优点:1、相比其他布伦抛光机等抛光设备,磁力去毛刺机可批量工件抛光处理,完成抛光后可用筛网批量和钢针分离开来,大幅度提高工作效率和效果。
2、磁力去毛刺机针对小五金件,小饰品等死角,内孔处理效果极佳。
可达到清除灰尘,去除毛刺,提高产品表面光亮度,这是其他类型抛光设备无法比拟的特点。
3、磁力去毛刺机操作简单,可一人同时操作多台设备,节约成本。
4、磁力去毛刺机采用抛光液和钢针,再加上适当自来水来批量抛光工件,其钢针为半永久性耗材,磨损少。
磁力抛光机去毛刺工艺是机械与化学相结合的方法,是用一种叫去毛刺磁力研磨机产品。
突破传统振动抛光理念,采用磁场特有的能量传导不锈钢针磨材产生高速旋转运动,碰撞脆弱的毛刺部位,达到高效率的去除毛刺、毛边、峰边、使产品表面及内部同时除毛刺、抛光、洗净,使用后的产品一新,让人眼前一亮。
产品品质直线提升。
磁力抛光机一次性完成精密零件(包括CNC,加工中心,数控车床,车床件,车削件,螺丝,压铸件,冲压件,自行车等加工的产品)表面及内孔去毛刺并达光亮,可以适用于不锈钢件去毛刺、铜件去毛刺抛光、铝合金去毛刺抛光、锌合金去毛刺抛光、钛合金去毛刺、硬塑胶去毛刺、轻铁类金属等非导磁性产品去毛刺抛光。
行业适应范围非常广泛。
例如首饰工艺品行业,电子,通信,机械,医疗,航空航天等。
这个方法简便,不需要专业人员操作。
可对构造非常复杂的工件(例如:内角孔)或者容易受损的零件或者易弯曲的零件去除毛刺而不损坏工件,以得到更精密的工件。
跟传统的去毛刺方法相比更容易,更省钱,更省力工件质量大大改善。
去毛刺是指去除工件表面极细小的显微金属颗粒,这些颗粒被称为毛刺。
它们是在切割、磨削、铣削及其他类似的切削加工过程中形成的。
为提高质量和使用寿命,有必要去除所有金属精密件上的毛刺。
工件表面、锐角和棱边必须达到极高的金属洁净度,必要时还应适用于非电镀和电镀金属。
去毛刺的传统工艺为机械供应,如磨削、抛光及其他具有不同自动化程度的工艺。
被处理工件的质量经常得不到保证:生产成本和人员费用非常高。
使用去毛刺磁力研磨机出毛刺工艺,将工件放入有研磨材料的桶中研磨3—5分钟。
就能去除精密零件所有的细小毛刺,使工件表面精密度。
用去毛刺磁力研磨机进行除去毛刺不仅环保而且能节约大量的生产和人员费用。
磁力抛光机功能1、调频:用户可根据自身工件大小来调节抛光机运行速度,批量抛光,效果更佳。
2、正反转控制:用户按照自身需求,设定工件抛光正转为多长时间,反转为多长时间,提高抛光效率。
3、定时关机:根据工件大小,材质的不同,用户可设定工件抛光的时间段,时间到了抛光机自动停止运行,给用户带来更大的方便。
以上是磁力抛光机的简单介绍,如果您对产品的价格、厂家、型号、图片有什么疑问,请联系我们获取磁力抛光机的最新信息。
修理维护:一年保修,终身维护排除故障1:抛光桶漏水,底刺有抛光针可用钳子去除,加点上胶水2:计时器不闪动,未按启动开关,按即可计时。
3: 抛光桶里的水过热时请及时换水(正常水温范围在50°C)。
4: 机器震动大,检查机器每个角是否在受力位置,调整长短。
5:指示正常,但机器不工作,检查电压是否低于220V;抛光针放置是否过量。
使用注意事项1.机器在正常运转时,不可将抛光桶取出,或将手放入抛光桶内,以防损坏机器和伤手。
工件抛光结束后,应及时烘干处理,效果更佳。
2.不要将水及杂物放入放置抛光桶的柜架内,机器在停用时要搞好清洁卫生。
每次抛光结束后,如间隔一两天不使用,应把抛光钢针清洗干净,置放在干燥地方储存,方便下次继续使用。
3.在运行中如发现有异常应立即停机,查明原因后方可投入运行。
如有不明原因者,可与供应厂商取得联系,解决故障。
一般情况下,电气设备是有各种开关、按钮、按触器等多元器件通过导线连接而组成的。
它们在运行中经常会发生各种各样的故障,当遇到故障时切忌无目的地乱找,这样不仅不能迅速排除故障,相反还会扩大故障而造成严重事故。
一般机床电气故障产生的原因,大致可分为两大类:(1)自然发展的故障:电气元件经长期使用,必然会产生触头烧损,开关、电动机等可动部分机械磨损,以及各种元器件、导线绝缘老化等自然现象,这些现象如不能有计划地预防或加以排除,就会影响电气设备正常运行。
(2)人为的故障:系指电气设备受到不应有的机械外力破坏,以及元器件质量不好活因操作不当等原因而造成人为的、不应有的故障。
供求关系是一个行业能否快速发展的前提。
目前来看,市场需求是很大,而供应方面却略显不足,尤其是拥有核心知识产权,产品质量过硬的企业不多,行业整体缺乏品牌效应。
在需求旺盛的阶段,行业需求巨大,发展前景好,这是毋庸置疑的。
但如何保持行业的健康,稳定且可持续发展,需要业内企业的共同努力,尤其需要吃毛求疵的研发精神,进一步提高生产工艺,降低成本,正真解决客户的实际困难,严把质量关,提高最可靠的产品。
国林研磨抛光设备材料有限公司创建多年来,一直处于表面处理技术的前沿。
公司拥有强大的设计、制造、研发能力,拥有机械精加工中心和表面处理技术开发中心。
公司下设:光整研磨抛丸设备厂、光整研磨材料厂和光整研磨助剂厂。
式融光整光饰抛丸设备、磨料磨具、磨液位一体的成套制造有限公司。
企业以精湛的制造工艺、完善的售后服务体系,提供尽善尽美的表面处理技术。
本公司本着诚信、重质、求实、创新之经营宗旨。
坚持以满足用户需求为奋斗目标。
以用户的建议和意见为鞭策,不断改进工艺,扩大品种规格,不断完善企业的质量管理体系,并提供完善的设计、开发生产、咨询、销售、安装调试、零部件供应及技术培训等全方位服务。
公司全体员工真诚欢迎各界朋友光临指导。
苏州国林研磨抛光机械有限公司是一家专业磁力抛光机、磁力研磨机、去毛刺机、全自动去毛刺设备、精密去毛刺抛光机研发、研磨材料、抛光材料生产、及销售一体的高新企业、目前公司主要从事磁力抛光机精密零件抛光设备、表面处理设备、去毛刺设备的研发创新!主要产品有:磁力抛光机,磁力研磨机,去毛刺机,平面研磨机、双面研磨机、振动研磨机、滚筒研磨机、精密五金抛光机、硬塑料去毛刺设备、去内孔去毛刺、去毛刺机械化、机器代替手工去毛刺等。
公司目前旗下有专业的工程师团队,常年全力研发最新抛光去毛刺设备。
公司一贯坚持“质量第一,用户至上,优质服务,信守合同”的宗旨,凭借着高质量的产品,良好的信誉,优质的服务为客户解决精密零件去毛刺难题;受到广大客户的青睐;现公司产品磁力抛光机、磁力研磨机、去毛刺设备是目前国内不平面五金抛光、清洗、去毛刺最佳设备、主要以抛光不留死角、不损坏工件、效率高、成本低的优势;解决了一系列抛光研磨去毛刺问题!目前在长三角以及珠三角地区与众多客户建立了良好的信誉;也为众多客户解决了实质性的问题!苏州国林研磨专业生产磁力抛光机,磁力研磨机,精密去毛刺设备,平面研磨机、数显双面研磨机、振动研磨机,离心光饰机,螺旋光饰机,烘干机等各种研磨抛光设备与研磨材料。
价格便宜,质量保证,专业解决精密内孔去毛刺,表面光亮,除油去污等问题。
设备工作原理:国林磁力抛光机是巧妙应用超强的电磁力达到神奇磁场力量,传导细小的研磨不锈钢针(可以使用3-5年),产生高速跳跃流动,调头等动作,在工件内孔、死角、夹缝表面摩擦,一次性高效达到抛光、清洗去除毛刺等精密研磨效果。
产品用途:1.成品去除毛刺; 2.表面锈蚀处理;3.成品表面抛光;4.打磨洗净工作;5.去除氧化薄膜(不会损害工件表面形状)适用行业产品。
6.首饰工艺品,硬质塑料,塑胶。
7.自动车床零件,CNC 加工件。
8.压铸、冲压零件。
9.弹簧、弹片零件。
10.电子、通信零件。
11.紧固件,精密五金零件等等设备特点。
12.实现除毛刺,倒角,抛光,洗净等多重功效。
13.对于不规则状零件,孔状、管状等死角,夹缝等均可抛光。
14.定制时间,加工速度快捷,操作简单安全。
15.可变频率调节,满足各种抛光需求。
16.抛光去毛刺无死角。
17.结束提醒,可提醒抛光完成,可一人操作多台。
18.电压、电流、频率、时间均可监控,简洁明了。
19.抛光过程无需人工干预利用其独特的磁场分布,产生强劲平稳的磁感效应,使磁力钢针与工件进行全方位, 多角度地充分研磨,达到快速除锈,去除毛刺批锋,除去氧化薄膜及烧结痕迹等功效。
尤其对形状复杂,多孔夹缝,内外螺纹等工件,更加能显示其神奇妙用。
并且,不伤及工件表面,不影响工件精度。
让工件瞬间变得光滑整洁,焕然一新。
设备简要说明: 1.研磨速度快,平均一次研磨时间约5分至20分钟左右,配双加工槽替换工件快,可在机器运转中交换研磨零件。
2.操作简单,绝对安全,一人可操作数台机器。
3.成本低,不锈钢针为半永久性磨材,消耗极低,唯一的耗材为研磨液。
4.无污染,研磨液是含97%水份,故发生火灾之虞,完全符合环保排放标准。
5.研磨完成后,工件好处理,可用筛网,筛筒,电磁力,或分离机轻易将工件及不锈钢针分离 6.不锈钢针有直径0.2-5MM至1.2-10MM可供选择。
国林研磨产品用途介绍:1.成品去除毛刺。
2.表面锈蚀处理。
3.成品表面抛光。
4.打磨洗净工作。
5.去除氧化薄膜(不会损害工件表面形状)适用行业产品。
6.首饰工艺品、硬质塑料、塑胶。
7.自动车床零件、CNC加工件。
8.压铸、冲压零件。
9.弹簧、弹片零件。
10.电子、通信零件。
11.紧固件、精密五金零件等等设备特点。
12.实现除毛刺、倒角、抛光、洗净等多重功效。
13.对于不规则状零件、孔状、管状等死角、夹缝等均可抛光。
14.定制时间、加工速度快捷、操作简单安全。
15.可变频率调节、满足各种抛光需求。
16.抛光去毛刺无死角。
去毛刺除披锋清夹缝倒角洗净一次完成
去毛刺、除披锋、清夹缝、倒角、洗净一次完成价格特优—质保六年—终身维护科技改变你的生产工艺:科技为你实现去毛刺自动化;科技为你提高经济效益,专业铸就品质;品质铸就品牌。
有毛刺找国林;国林为你解决精密去毛刺困惑。
公司专注于五金件表面处理研究事业的最前沿,我司专业提供磁力抛光机,磁力研磨机,磁力去毛刺机,精密去毛刺设备,振动研磨机,离心光饰机,螺旋光饰机,烘干机等各种研磨抛光设备与研磨材料。
价格便宜,质量保证,专业解决精密内孔去毛刺,表面光亮,除油去污等问题。
磁力抛光机工作原理:1、研磨速度快,平均一次研磨时间约5分至15分钟左右,配双价格槽替换工件快,可在机器运转中交换研磨零件。
2、操作简单,绝对安全,一人可操作数台机器。
3、成本低,不锈钢针为半永久性磨材,消耗极低、唯一的耗材为研磨液。
4、无污染,研磨液是含97%水分,姑无毒性及发生火灾之虞,完全符合环保排放标准。
5、研磨完成后,工件好处理,可用筛网,筛桶,电磁力,或分离机轻易将工件及不锈钢针分离。
6、不锈钢针有直径0.2—5mm至1.2—10mm可供选择。
磁力去毛刺机优点:1、相比其他布伦抛光机等抛光设备,磁力去毛刺机可批量工件抛光处理,完成抛光后可用筛网批量和钢针分离开来,大幅度提高工作效率和效果。
2、磁力去毛刺机针对小五金件,小饰品等死角,内孔处理效果极佳。
可达到清除灰尘,去除毛刺,提高产品表面光亮度,这是其他类型抛光设备无法比拟的特点。
3、磁力去毛刺机操作简单,可一人同时操作多台设备,节约成本。
4、磁力去毛刺机采用抛光液和钢针,再加上适当自来水来批量抛光工件,其钢针为半永久性耗材,磨损少。
磁力抛光机去毛刺工艺是机械与化学相结合的方法,是用一种叫去毛刺磁力研磨机产品。
突破传统振动抛光理念,采用磁场特有的能量传导不锈钢针磨材产生高速旋转运动,碰撞脆弱的毛刺部位,达到高效率的去除毛刺、毛边、峰边、使产品表面及内部同时除毛刺、抛光、洗净,使用后的产品一新,让人眼前一亮。
机械零件去毛刺的四大方法

精品资料
2.化学(huàxué)去毛刺
精品资料
将清洗干净的金属零件放到化学溶 液(50℃)中,零件表面金属将以 离子形式转到溶液中。这些离子聚 集在工件表面,经化学反应形成一 层电阻大、电导率小的黏液膜,保 护工件表面不被腐蚀(fǔshí),而毛 刺突出于表面,化学作用会将毛刺
精品资料
根据零件结构,制作与零件形状相 似的专用夹具(工具阴极),用黄 铜或紫铜等导电好的材料制成,不
加工部位涂环氧树脂(huán yǎnɡ shù zhī)进行隔离保护。常用的电解 液有NaCl、NaNO2>和NaNO>3等溶
液。
精品资料
ቤተ መጻሕፍቲ ባይዱ
此法适用(shìyòng)于有色、黑色 金属零件,特别适用(shìyòng)于形 状复杂的零件及用机械、手工方法 难以去除的内孔、交叉孔及内表面 的毛刺,能去除特硬零件如钼、镍、
专用高温去毛刺(máocì)机床。
精品资料
此法去毛刺适用于任何结构形状的 金属、塑料、橡胶零件,特别是形 状复杂而用手工(shǒugōng)又难去
除毛刺的零件。
精品资料
操作过程中,根据不同零件的材料 选择合适的氢氧混合比(指密封室 中氢气和氧气(yǎngqì)的摩尔质量 比),钢、合金钢、铜对混合气不 敏感,氢氧混合比在2:1~2:2范围均 可,铝合金的略高于2:1。其次要 选择充气压力(指密封室内混合气 压力),一般来说,钢、合金钢充 气压力高,黄铜次之,铝合金更低。
位和大小等进行(jìnxíng)选择。
精品资料
用此方法,零件(línɡ jiàn)变形小, 设备简单,易操作,磨料来源广,
经济性好,但大毛刺难去除。
tuo45di81hi 去毛刺(máocì)机
去毛刺作业指导书
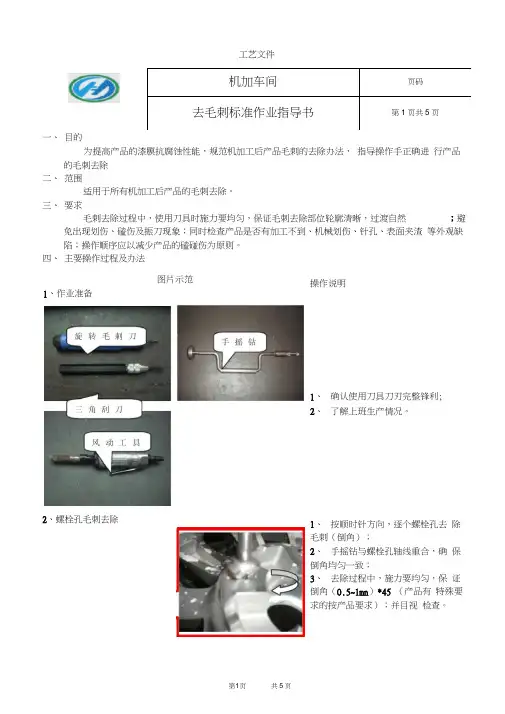
工艺文件一、 目的为提高产品的漆膜抗腐蚀性能,规范机加工后产品毛刺的去除办法, 指导操作手正确进 行产品的毛刺去除 二、 范围适用于所有机加工后产品的毛刺去除。
三、 要求毛刺去除过程中,使用刀具时施力要均匀,保证毛刺去除部位轮廓清晰,过渡自然 ;避 免出现划伤、磕伤及振刀现象;同时检查产品是否有加工不到、机械划伤、针孔、表面夹渣 等外观缺陷;操作顺序应以减少产品的磕碰伤为原则。
四、 主要操作过程及办法操作说明1、 确认使用刀具刀刃完整锋利;2、 了解上班生产情况。
1、 按顺时针方向,逐个螺栓孔去 除毛刺(倒角);2、 手摇钻与螺栓孔轴线重合,确 保倒角均匀一致;3、 去除过程中,施力要均匀,保 证倒角(0.5~1mn )*45 (产品有 特殊要求的按产品要求);并目视 检查。
机加车间 页码去毛刺标准作业指导书第1页共5页图片示范2、螺栓孔毛刺去除1、作业准备1、 选用合适的手摇钻操作, 避免因钻头过大划伤轮辋;2、 操作时手摇钻与气门孔轴 线重合;3、 去除过程中均匀施力,确 保倒角轮廓线均匀一致,倒 角 0.5mm K 45。
(产品有特殊要 求 的按产品要求);去除后用 P240#砂纸打磨,保证过渡圆 滑无尖角。
1、 检查气门孔是否划窝;2、 用旋转毛刺刀去除气门孔 背面划窝产生的毛刺,并用 P240#砂纸打磨,保证毛刺去 除干净。
气门孔背面有铸窝的产品, 用旋转毛刺刀或三角刮刀清 除铸窝周边毛刺,并用P240# 砂纸打磨一遍,保证过渡圆 滑无尖角。
1、 将产品平放在工作台上, 左手把住外轮缘,右手用旋 转毛刺刀或三角刮刀清除气 门孔沉孔周边毛刺,确保去 除后轮廓线均匀一致;2、 倒角尺寸:0.5mm< 45° 无尖角现象。
3.气门孔毛刺去除一一1)不划窝产品背面毛刺去除2)划窝产品背面毛刺去除3)背面铸窝毛刺去除4)气门孔沉孔毛刺去除1、 操作者首先确认气门孔 毛 刺去除质量,并检查气门孔 是 否划窝(需要划窝产品);2、 右手持旋转毛刺刀按顺 序 清除毛刺:每个法兰面减重 窝 —排水槽—轮辐减重窝;3、 操作过程中,毛刺去除 部 位要轮廓线均匀一致,无尖 角 现象;4、 操作完成后应再次确认 气 门孔位置(气门孔应回到开 始 位置),避免操作漏项。
一种去除窄槽内多孔口毛刺的倒角刀
一种去除窄槽内多孔口毛刺的倒角刀
虞迅伟
【期刊名称】《机械工程师》
【年(卷),期】2000(000)011
【摘要】介绍了在窄槽和小孔相交时形成多个孔口的情况下,如何运用专用刀具一次性完成多个孔口的倒角去毛刺工艺,并介绍了专用刀具的结构和工作原理.
【总页数】1页(P28-28)
【作者】虞迅伟
【作者单位】无锡威孚股份有限公司江苏无锡 214031
【正文语种】中文
【中图分类】TG729
【相关文献】
1.大行星架行星轮轴孔口倒角刀设计 [J], 祁子为
2.数控车加工中螺纹倒角处毛刺的去除方法分析 [J], 陈飞飞
3.槽内孔口简易倒角方法 [J], 徐林峰
4.齿轮钻过油孔同时去除槽内毛刺的夹具设计 [J], 奚苗;刘心民;
5.去除薄壁环零件孔口毛刺的夹具设计 [J], 薛志茂
因版权原因,仅展示原文概要,查看原文内容请购买。
学习_化学基础3PTH部分

3. PTH 的详细的流程
膨松
去钻污
中和
除油
微蚀
预浸
活化
加速
沉铜
3.2.1 膨松
膨松孔内树脂、降低树脂聚合物间的键合能,使其 形成疏松的结构,以利于KMnO4咬蚀成微观粗糙的 表面。
3.2.2 去钻污
高锰酸钾的强氧化性,在高温及强碱的条件 下,与树脂发生化学反应,而分解溶去
主反应:C(树脂)+4MnO4-+4OH- →CO2 +4MnO42-+2H2O
化学沉铜液的成份及其作用
铜盐:主要用CuSO4 . 5H2O(253A) 络合剂:最常用的有酒石酸钾钠,EDTA . 2Na 等
(253E) 还原剂:虽有很多还原剂,但真正能用于生产实际
的只有甲醛最理想。这主要是甲醛具有优良的还原 性能可以有选择的在活化过的基体表面自催化沉积 铜。 PH值调节剂:甲醛在强碱条件下才具有还原性, 为此必须在溶液中加入适量的碱,最常用的是 NaOH。 添加剂:添加剂的作用是稳定化学沉铜液不产生自 然分解,另外可以改善化学镀铜层物理性能,改变 化学镀铜物理属性,改变化学沉铜速率。
化学沉铜缸药水组分失调 活化液浓度低(效果差) 加 速过度 去钻污过度
钻孔内层断裂或剥离 孔内气泡去除不尽 沉铜速率低
5.4 咬蚀量
咬蚀量是反映去钻污程度的一个最重要的参数,咬 蚀量必须适中,过大引起沉铜效果差,钉头等缺陷,咬 蚀量小,引起内外层短路,以及可靠性差等问题,咬蚀 量的大小与高锰酸钾 锰酸钾 氢氧化钠等药水的浓度, 再生器效果,温度等因素密切相
镀铜缸各成分的主要作用
CuSO4.5H2O:主要作用是提供电镀所需Cu2+及提 高导电能力。
机加工铜铝件内孔去毛刺工艺
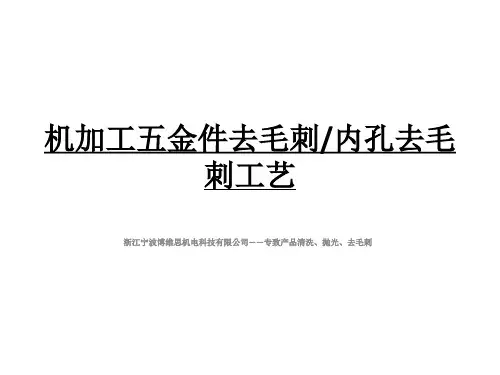
磁针去毛刺机图片
磁针去毛刺机的优势
• 四合一功能设备:产品清洗、抛光、去毛刺、内孔抛光 去毛刺一次性大批量完成设备 • 说明: • 1.研磨速度快,平均一次研磨时间约3分至20分左右, 替换工件快,可在机器运转中替人可操作数台 机器。 • 3.成本低,不锈钢针为半永久性磨材,消耗极低,唯一 的耗材为研磨液。 • 4.无污染,研磨液是含90%水分,故无毒性及发生火灾 之虑,完全符合环保排放标准。 • 5.研磨完成后,工件好处理,可用筛网、筛筒或分离机 轻易将工件及不锈钢针分离。
磁针去毛刺机的用途
• • • • • • • 用途: >去除毛边精密研磨。 >金饰业打磨洗净工作。 >成品表面抛光处理。 >去除氧化薄膜工作。 >锈蚀去除处理。 >烧结痕迹处理。
磁针去毛刺机使用行业
• 适合行业产品: • >走心、走刀、CNC自动车床零件。 • >精密弹簧、弹片零件。 • >锌、铝压铸零件。 • >航天、医疗零件。 • >精密冲压零件。 • >电子、计算机、通信零件。 以及其他各类五金电子行业
磁针研磨去毛刺的特点
• 特点: • >轻铁类金属、非铁类金属、硬质塑料等精密零件 成品,去除毛边、倒角、抛光、洗净等精密研磨 • 工作一次完成。 • >不规则状零件、孔内、管内、死角、夹缝等皆可 研磨加工。 • >加工速度快,操作简易安全,成本低,无须任何 耗材。 • >成品加工后绝不变形,绝不损伤表面,绝不影响 精度。 • >机种齐全,可设计专用机种。
机加工五金件去毛刺/内孔去毛 刺工艺
浙江宁波博维思机电科技有限公司——专致产品清洗、抛光、去毛刺
典型的机加工内孔毛刺
去毛刺作业指导书知识分享
工艺文件
机 加 车 间
页码 去 毛 刺 标 准 作 业 指 导 书
第1页 共5页
一、目的
为提高产品的漆膜抗腐蚀性能,规范机加工后产品毛刺的去除办法,指导操作手正确进行产品的毛刺去除。
二、范围
适用于所有机加工后产品的毛刺去除。
三、要求
毛刺去除过程中,使用刀具时施力要均匀,保证毛刺去除部位轮廓清晰,过渡自然;避免出现划伤、磕伤及振刀现象;同时检查产品是否有加工不到、机械划伤、针孔、表面夹渣等外观缺陷;操作顺序应以减少产品的磕碰伤为原则。
四、主要操作过程及办法
图片示范
操作说明
1、作业准备
1、确认使用刀具刀刃完整锋利;
2、了解上班生产情况。
2、螺栓孔毛刺去除
1、按顺时针方向,逐个螺栓孔去除毛刺(倒角);
2、手摇钻与螺栓孔轴线重合,确保倒角均匀一致;
3、去除过程中,施力要均匀,保证倒角(0.5~1mm )*45(产品有特殊要求的按产品要求);并目视检查。
旋 转 毛 刺 刀
三 角 刮 刀
手 摇 钻
风 动 工 具
铣 刀
1 2 2)划窝产品背面毛刺去除
3)背面铸窝毛刺去除
4)气门孔沉孔毛刺去除
5. 帽口接刀处毛刺去除
6. 帽槽毛刺去除
8. 正面轮辐毛刺去除
9.窗口毛刺去除1)用风动铣刀铣削窗口
12. 正面精车产品正面凹槽毛刺去除
13. 正面精车产品螺栓孔沉孔边缘。
去毛刺机的工艺流程介绍
冷冻修边机以及去毛刺设备去毛 刺机已广泛用于机械制造去毛刺、 电子零部件去毛刺、仪表仪器去 毛刺、轻工、钟表零件去毛刺、 军工航天、纺织器材专件去毛刺、 汽车零部件去毛刺、轴承行业、 医疗器械、精密件去毛刺、粉末 冶金、五金冲压去毛刺、工艺品、 工具等多种行业领域。
对于中小型精密工件去毛刺、去 飞边、倒角、除锈、去氧化皮、 去除加工纹痕、抛光、精抛光、 镜面抛光等性能显著提高,可完 全取代或超越昂贵的进口去毛刺 抛光设备,国内众多生产型企业 广泛推 广于中小型零件批量生产加工, 完全取代了落后的传统去毛刺工 艺,去毛刺效率、效益显著提高。 入板→四刷(2上2下)摆动→高压 水洗(30Kg/cm2)→循环水洗→ 市水洗→吸干→吹干→烘干→出板
该橡胶去毛边机主要用于印制电 路板去除钻孔毛刺,表面氧化层 及净化板面的专用设备。 30Kg/cm2的高压清洗泵,能彻底 去除钻孔毛刺和表面的污物,是 保证PCB板孔化质量的关键设备。
去毛刺机 gih5678wei
去毛刺设备去毛刺机广泛用于中 小精密零件去毛刺、去飞边、倒 棱角、除锈、去氧化皮、电镀前 处理、及去除加工刀纹等,该去 毛刺设备去毛刺机在去毛刺的同 时具有抛光增亮、清洗新能。
特别适合一些形状复杂、微型精 密零件、异型易变形薄臂、薄片、 窄缝等零部件去毛刺的难题。去 毛刺设备去毛刺机最大优点是, 在去毛刺的同时,不改变工件尺 寸精度,外观及手感显著提高, 而且具有抛光增亮等功能。精抛 光后工件表面可达镜面光亮。
零件人工去毛刺倒角的操作流程
零件人工去毛刺倒角的操作流程1.检查零件表面是否有毛刺和锐角,确保安全操作。
Check if there are burrs and sharp angles on the surface of the parts to ensure safe operation.2.戴上手套和护目镜,确保人身安全。
Wear gloves and goggles to ensure personal safety.3.准备去毛刺和倒角所需的工具和设备,包括打磨机、砂纸、锉刀等。
Prepare the tools and equipment needed for deburring and chamfering, including grinder, sandpaper, file, etc.4.将零件固定在工作台上,确保稳固。
Fix the parts on the workbench to ensure stability.5.对零件进行初步去毛刺,使用锉刀将较大的毛刺去除。
Debur the parts preliminarily, using a file to remove larger burrs.6.利用打磨机对零件表面进行粗磨,去除毛刺和锐角。
Use a grinder to rough grind the surface of the parts, removing burrs and sharp angles.7.检查零件表面的光洁度,确保去毛刺和倒角均匀。
Check the smoothness of the surface of the parts toensure uniform deburring and chamfering.8.用细砂纸对零件表面进行精细打磨,使其达到光滑状态。
Use fine sandpaper to fine grind the surface of the parts to make it smooth.9.再次检查零件的光滑度和倒角情况,确保符合要求。
平时难得一见的倒角去毛刺知识,太专业太给力了!
平时难得一见的倒角去毛刺知识,太专业太给力了!
倒角:一般是为了便于零件装配,在零件端部做出倒角。
去毛刺:去除在零件棱边所形成的刺状物或飞边。
在机械加工中,由于倒角和去毛刺的工序基本是同时进行的,因而“倒角去毛刺”也形成了一个固定的机械词汇。
倒角去毛刺这个工序看起来简单,但却直接影响到产品的品质和加工效率。
在金属加工中,因为受限于各种不规则形状的零件,在抛光、倒角和去毛刺中由于位置形状复杂多变、区域多且不规则、倒角边复杂等原因,会面临许多棘手的问题。
下面看看这个视频:一次进入,倒角加去除前后毛刺
钻孔、倒角、去毛刺一体刀
滚光刀具
内凹槽加工刀具
单次加工工序即可完成钻孔、倒角和去毛刺,有没感觉吊炸天?来源:金属加工微信联盟_机工刀具世界, 转载请注明。