
数控铣削加工零件图(内部专用)
识读铣刀头中轴的零件图
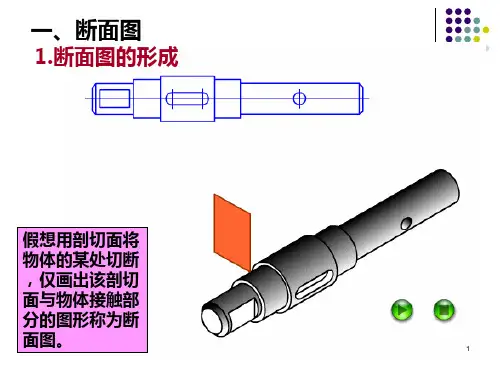
注意 当剖切平面通过回 转面形成的孔、凹 坑的轴线时,该结 构按剖视绘制
3
A A-A
B B-B
标注
A
B
标注内容与剖 视图相同
① 配置在剖切符号延长线上的不对称的移出断面,或 按投影关系配置的对称的移出断面,可省略字母。
② 配置在其他位置的对称的移出断面图,可省略箭
头。
③ 配置在剖切线的延长线上的对称的移出断面,可省
6
例1.在画有十字中心线处画出轴的两个移出 断面图,并根据规定进行标注。
A
AA
A
7
二、局部放大图
将机件的部分结构用大于原图形所采用的比例 画出。8Βιβλιοθήκη 画局部放大图需注意的几个问题
1.局部放大图可以画成视图 、剖视图或断面图,它与被 放大部分所采用的表达方法 无关;
2.绘制局部放大图时,应在视 图上用细实线圈出放大部分, 并将局部放大图配置在被放大 部位的附近;
略标注。
4
例 表示肋断面的形状 点划线(剖切面) 必须垂直轮廓线
由两个相交的剖切面剖切 得出的断面,中间应断开
5
(2)重合断面图
画法
断面轮廓线为细实线 当视图中轮廓线与重合
断面图的图形重叠时, 视图中的轮廓线仍应连 续画出,不可间断。
标注
不对称重合断面图 须标注剖切线及箭头
对称的重合断面图 均不标注
3.同一机件上有几个放大部位时,则需用罗马数字顺序注
明,并在局部放大图上方注出相应的罗马数字及所采用的
比例;
4.局部放大图中标注的比例为放大图尺寸与实物尺寸之比
,而与原图所采用的比例无关。
9
三、简化画法
1.当机件上有若干相同的结构要素并按 一定的规律分布时,只需画出几个完整的结 构要素,其余的用细实线连接或画出其中心 位置。
数控加工工艺编程零件图5

零件图5
一、零件图
二、工件的装及方式及工艺路线的确定
1.选取工件端面中心为工件坐标系
2.选取三爪卡盘夹具进行装夹
3.制定加工路线
(1)先加工左端,用三爪卡盘夹装右端毛坯料,在左端留出50mm的棒料进行加工。
用钻头钻φ18,深20mm的孔,外圆车刀平左端面,再车φ40mm和φ46mm的外圆。
最后用镗刀镗φ20的内孔和R5的倒圆。
(2)然后加工右端,用三爪卡盘夹装φ40mm的外圆尾端。
进行右端面加工,用外圆车刀加工φ20mm、φ30mm 和R8mm的圆弧,用切槽刀车φ20mm的两个槽,用螺纹刀车M24X2-6g的螺纹。
最后再修毛刺。
三、填写相关工艺卡片
1.确定加工工艺,填写数控工艺卡,见表1-1
表1-1 数控加工工艺卡
2. 切削用量及刀具选择见表1-2
表1-2 切削用量及刀具选择
三、编写加工程序
1.零件左端加工程序见表1-3
表1-3 零件左端加工程序
2.零件右端加工程序见表1-3
表1-4 零件右端加工程序。
数控车床加工件零件图及编程程序
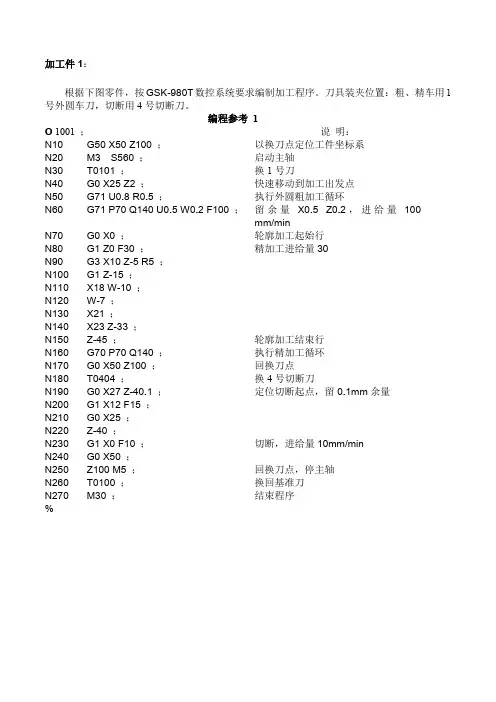
加工件1:根据下图零件,按GSK-980T数控系统要求编制加工程序。
刀具装夹位置:粗、精车用1号外圆车刀,切断用4号切断刀。
编程参考 1O 1001 ;说明:N10 G50 X50 Z100 ;以换刀点定位工件坐标系N20 M3 S560 ;启动主轴N30 T0101 ;换1号刀N40 G0 X25 Z2 ;快速移动到加工出发点N50 G71 U0.8 R0.5 ;执行外圆粗加工循环N60 G71 P70 Q140 U0.5 W0.2 F100 ;留余量X0.5 Z0.2,进给量100mm/minN70 G0 X0 ;轮廓加工起始行N80 G1 Z0 F30 ;精加工进给量30N90 G3 X10 Z-5 R5 ;N100 G1 Z-15 ;N110 X18 W-10 ;N120 W-7 ;N130 X21 ;N140 X23 Z-33 ;N150 Z-45 ;轮廓加工结束行N160 G70 P70 Q140 ;执行精加工循环N170 G0 X50 Z100 ;回换刀点N180 T0404 ;换4号切断刀N190 G0 X27 Z-40.1 ;定位切断起点,留0.1mm余量N200 G1 X12 F15 ;N210 G0 X25 ;N220 Z-40 ;N230 G1 X0 F10 ;切断,进给量10mm/minN240 G0 X50 ;N250 Z100 M5 ;回换刀点,停主轴N260 T0100 ;换回基准刀N270 M30 ;结束程序%加工件2:下图为待加工零件,材料:φ25铝合金棒料;粗、精车用1号外圆车刀,切断用4号切断刀;换刀点定在X50,Z100,请根据GSK-980T系统要求编制加工程序。
编程参考2O 1002 ;说明:N10 G50 X50 Z100 ;以换刀点定位工件坐标系N20 M3 S560 ;启动主轴N30 T0101 ;换1号刀N40 G0 X25 Z2 ;快速移动到加工出发点N50 G71 U0.8 R0.5 ;执行外圆粗加工循环N60 G71 P70 Q140 U0.5 W0.2 F100 ;留余量X0.5 Z0.2,进给量100mm/minN70 G0 X4.307 ;轮廓加工起始行N80 G1 Z0 F30 ;精加工进给量30N90 G3 X8.268 Z-1.722 R2 ;N100 G1 X12 Z-15 ;N110 W-5 ;N120 X14 ;N130 G2 X23.5 Z-30 R15 ;N140 Z-45 ;轮廓加工结束行N150 G70 P70 Q140 ;执行精加工循环N160 G0 X50 Z100 ;回换刀点N170 T0404 ;换4号切断刀N180 G0 X26 Z-36 ;定位切槽起点N190 G1 X18 F10 ;切槽N200 G4 X4 ;槽底暂停4秒N210 G0 X26 ;N220 Z-40.1 ;定位切断起点,留0.1mm余量N230 G1 X12 F15 ;N240 G0 X20 ;N250 Z-39 ;退刀至倒角起点N260 G1 X16 Z-40 F10 ;车尾端倒角N270 X0 F10 ;切断,进给量10mm/minN280 G0 X50 Z100 ;N290 M5 ;回换刀点,停主轴N300 T0100 ;换回基准刀N310 M30 ;结束程序%加工件3:工件如下图所示,材料:φ25铝合金棒料;粗、精车用1号外圆车刀,60°螺纹刀装在3号刀位,切断用4号切断刀;换刀点定在X50,Z100,请根据GSK-980T系统要求编制加工程序。
第五章铣削

2、梳形螺纹铣刀铣削
在这种方式中,工件工件旋转超过一圈即可加工出
全部螺纹,生产率高。但加工精度低,一般用于加工短
而螺距不大的三角螺纹。
第五章铣削
3、旋风铣削
旋风铣就是安装在普通车床上的高速切削动力头, 用装在 高速旋转刀盘上的硬质合金成型刀,从工件上铣削出螺纹的 螺纹加工方法。因其銑削速度高(速度达到400m/min)加工 效率高。并采用压缩空气进行排屑冷却。加工过程中切削飞 溅如旋风而得名—旋风铣。
1、注意安全,整个实验过程中不允许车床 通电,不允许将手伸进车床内部。 2、不能用手触摸车床内部的齿轮、离合器 等,不能让任何杂物掉入车床内部,以免 损坏车床。 3、整个实验过程中要按实验老师的要求完 成实验。
第五章铣削
3rew
演讲完毕,谢谢听讲!
再见,see you again
2020/12/11
第五章铣削
2、铣床附件
铣床主要附件有回转工作台、万 能分度头等。 (1)回转工作台
回转工作台是铣床上的主要部署工 具之一,它可以辅助铣床完成各种曲线 零件,例如:各种齿轮的曲线板,零件 上的圆弧等,以及需要分度零件,如齿 轮、多边形等的铣切和分度刻线等零件, 又应用于插床和刨床以及其他机床。
第五章铣削
立式升降铣床外观图 1-主轴;2-工作台
第五章铣削
(3)龙门铣床
龙门铣床是具有门式框 架和卧式长床身的铣床。龙 门铣床加工精度和生产率均 较高,适合在成批和大量生 产中加工大型工件的平面。 龙门铣床由立柱和顶梁构成 门式框架。横梁可沿两立柱 导轨作升降运动。横梁上有 1~2个带垂直主轴的铣头, 可沿横梁导轨作横向运动。 两立柱上还可分别安装一个 带有水平主轴的铣头,它可 沿立柱导轨作升降运动。这 些铣头可同时加工几个表面。 每个铣头都具有单独的电动 机、变速机构、操纵机构和 主轴部件等。加工时,工件 安装在工作台上并随之作纵 向进给运动。大型龙门铣床 (工作台6×22米)的总重 量达850吨。
第四章数控铣削加工工艺ppt课件

精选课件ppt
38
第二节 数控铣削用刀具
(4)镗孔刀刀头 分为粗镗刀刀头和精镗刀刀头。
粗镗刀刀头
精镗刀刀头
精选课件ppt
39
第二节 数控铣削用刀具
9.铣螺纹用刀具
a)整体螺纹铣刀
b)带组合倒角的整体螺纹铣刀
c)带可换刀片的螺纹铣刀及可换刀片
精选课件ppt
40
第二节 数控铣削用刀具
铣螺纹的加工工艺
具有较大的通用性和经济性,适用于尺寸较小的方形 工件的装夹。
a)螺旋夹紧式 b)液压式正弦规 c)气动式精密
通用平口钳
平口钳
平口钳
精选课件ppt
d)液式压精密 平口钳
2
第一节 数控铣床/加工中心上的零件装夹
2.压板
适用于中型和大型工件。
压板安装工件所用工具
压板在立式数控铣床应用
压板在卧式加工中心上的应用
倒 角 铣 削
45°倒角铣刀
精选课件ppt
加工内容
43
第二节 数控铣削用刀具
加工内容
选 槽 择 粗切削铣刀 粗切削铣刀 立铣刀 铣刀 削具
球形端铣刀
立铣刀 粗切削铣刀 粗切削铣刀 圆刃端铣刀
精选课件ppt
44
第二节 数控铣削用刀具
型 腔 铣 削
选 择 球形端铣刀 球形端铣刀 八角铣刀 刀 具
加工内容
精选课件ppt
51
第二节 数控铣削用刀具
铣刀后角选择参考数值
精选课件ppt
52
第二节 数控铣削用刀具
(3)刃倾角的选择原则和数值 1)铣削硬度较高的工件时,可选取绝对值较大的负刃
倾角。 2)粗加工时,可取正刃倾角。 3)工艺系统刚度不足时,不宜取负刃倾角。 4)为了使圆柱铣刀和立铣刀切削平稳轻快,切屑容易
数控铣削加工工艺分析
针方向铣削,图6-3所示即为铣刀在水平面内的切入进给路线。深度进给有
两种方法:一种是在XOZ平面(或YOZ平面)来回铣削逐渐进刀到既定深度;另 一种方法是先打一个工艺孔,然后从工艺孔进刀到既定深度。
④孔2-φ6H8,表面粗糙度为Ral.6,选择“钻-铰”方案。
⑤孔 φ18 和6-φ10 ,表面粗糙度为 Ra12.5,无尺寸公差要求,选择“钻孔- 锪 孔”方案。
⑥螺纹孔2-M16-H7,采用先钻底孔,后攻螺纹的加工方法。
数控技术
章目录 上一页 下一页 返回 退出
—— 5.1 概述 6.2 箱盖类零件的加工工艺分析
数控技术
章目录 上一页 下一页 返回 退出
表6-2 平面槽形凸轮数控加工工序卡片
产品名称或代号
单位名称 工序号 ××× 工步号 1 2 6 4 5 6 7 8 9 10 11 编制 工步内容 A面定位钻φ 5中心孔 (2处) 钻φ 19.6孔 钻φ 11.6孔 铰φ 20孔 铰φ 12孔 φ 20孔倒角1.5×45° 一面两孔定位,粗铣凸 轮槽内轮廓 粗铣凸轮槽外轮廓 × × × ××× 程序编号 ××× 夹具名称 螺旋压板 卡 子 ××× 车 间 使用设备 XK5025/4 主轴转速 r· min-1 / 进给速度/ mm· min1 背吃刀量 /mm
数控技术
章目录 上一页 下一页 返回
退出
—— 5.1 概述 6.2 箱盖类零件的加工工艺分析
2)选择加工方法 (1)上、下表面及台阶面的粗糙度要求为 Ra3.2,可选择“粗铣精铣”方案。
主要内容
(2)孔加工方法的选择
数控铣床的操作与编程-
3.1.4 控制软件界面与菜单结构 图3-5 控制软件环境界面
(1) 加工方式。显示系统当前的运行方式。随着机械 操作面板上的工作方式选择开关的切换而改变。加工方 式有自动、校验、手动、步进、急停和手动回参考点等 。 (2) 加工程序。显示自动加工时,当前正在执行的程 序行内容并随程序的运行而更新。
工作台横向最大行程(Y轴)
220 mm
铣头升降台最大行程(Z轴)
480 mm
主轴孔锥度
莫氏3号
最大钻孔直径 最大平铣刀直径 最大立铣刀直径 主轴转速级数 主轴转速范围 各轴最大快移速度 最小设定单位 编程尺寸范围 联动轴数 插补功能 参考点功能
32 mm 50 mm 28 mm 6 85~1600 r/min 1500 mm/min 0.001 mm (99 999.999 mm 3 直线(空间)、圆弧(平面) 有
床鞍的纵、横向导轨面均采用了贴塑面,提高了导 轨的耐磨性,消除了低速爬行现象。
ZJK7532-1型数控钻铣床的主传动是由主电机经 三级齿轮传动传递到主轴,采用传统的齿轮箱及其机械 式的换挡变速方式,换挡变速应在机床停止运转时靠手 工进行。主轴转速范围为85~1600 r/min,共有6级变化 ,见表3-1。可通过改变主轴箱正面的高低挡(H、L)及 各挡级数(1、2、3级)来实现。
数控铣床的操作与编程-.ppt
3.1 数控铣床及其组成
3.1.1 数控铣床的类型及基本组成 1.数控铣床的类型
(1) 数控仿形铣床。通过数控装置将靠ห้องสมุดไป่ตู้移动量数 字化后,可得到高的加工精度,可进行较高速度的仿 形加工。进给速度仅受刀具和材料的影响。
(2) 数控摇臂铣床。摇臂铣床采用数控装置可提高 效率和加工精度,可以加工手动铣床难以加工的零件 。
数控加工工艺编程零件图4
零件图4
一、零件图
二、工件的装及方式及工艺路线的确定
1.选取工件端面中心为工件坐标系
2.选取三爪卡盘夹具进行装夹
3.制定加工路线
(1)先加工左端,用三爪卡盘夹装右端毛坯料,在左端留出70mm的棒料进行加工。
外圆车刀平左端面,再车φ28mm和φ35mm以及φ42的外圆。
切倒角和倒圆。
切槽刀切5x2mm的槽。
螺纹刀切螺纹。
(2)然后加工右端,用三爪卡盘夹装φ35mm的外圆尾端。
进行右端面加工,用外圆车刀加工φ25mm之后再加工R10mm和R16mm的圆弧以及φ38mm和φ42mm的连接处,然后切出右端1:7斜度的圆锥台,最后再修毛刺。
三、填写相关工艺卡片
1.确定加工工艺,填写数控工艺卡,见表1-1
表1-1 数控加工工艺卡
2. 切削用量及刀具选择见表1-2
表1-2 切削用量及刀具选择
三、编写加工程序
1.零件左端加工程序见表1-3
表1-3 零件左端加工程序
2.零件右端加工程序见表1-3
表1-4 零件右端加工程序。
数控铣削加工编程图例
数控铣削加工编程图例练习题1零件图如图所示,完成下面工作任务:•选择加工用刀具;用表格说明刀具所用于的加工部位;•在图中画出刀具走刀路线;•编写加工程序。
练习题2零件图如图所示,编写加工程序。
•粗加工用φ 30平底铳刀,刀具长度130mm,留Imm精加工余量; •精加工用φ 10平底铳刀,刀具长度110mm技术要求未注尺寸公差按照ITl2加工和检验匚练习题3如图所示,完成下面任务:•对零件加工进行工艺设计•编写零件加工程序⅛⅛ I 80x i 50∣45mJ W列45*i练习题4如图所示,完成下面任务: •对零件加工进行工艺设计 •编写零件加工程序13*±L ¢5「LS占十Wl练习题5如图所示,完成下面任务:•对零件加工进行工艺设计•编写零件加工程序20⅛a 140x100x46mm练习题6如图所示,完成下面任务:•对零件加工进行工艺设计•编写零件加工程序如图所示,完成下面任务:•对零件加工进行工艺设计•编写零件加工程序如图所示,完成下面任务:•对零件加工进行工艺设计•编写零件加工程序A-A编写零件加工程序«0+0.03 2×^10H8其余穿80 -0()s -≡^ 0.03」册一25 _ IKa材料:45钢92h9 IOOP l ( -30 902 P 0) P l { -y. 549. -29. 379) 巴(25,3 K. 153)P t (25 J 8. 153) P S ( -9.549,29,379)技术姿求未注尺寸公劳按照n ∣2加丄和检验编写零件加工程序月F16q s=0_。
数控铣削加工编程图例
如图所示,完成下面任务:
·对零件加工进行工所示,完成下面任务:
·对零件加工进行工艺设计
·编写零件加工程序
练习题5
如图所示,完成下面任务:
·对零件加工进行工艺设计
·编写零件加工程序
练习题6
如图所示,完成下面任务:
·对零件加工进行工艺设计
·编写零件加工程序
练习题7
数控铣削加工编程图例
练习题1
零件图如图所示,完成下面工作任务:
·选择加工用刀具;用表格说明刀具所用于得加工部位;
·在图中画出刀具走刀路线;
·编写加工程序.
练习题2
零件图如图所示,编写加工程序.
·粗加工用φ30平底铣刀,刀具长度130mm,留1mm精加工余量;
·精加工用φ10平底铣刀,刀具长度110mm
如图所示,完成下面任务:
·对零件加工进行工艺设计
·编写零件加工程序
练习题8
如图所示,完成下面任务:
·对零件加工进行工艺设计
·编写零件加工程序
练习9
编写零件加工程序
练习10
编写零件加工程序