
直螺纹技术交底.doc
钢筋剥肋滚压直螺纹连接技术交底
1.施工准备
1.1材料准备
1用于施工的钢筋是经过进场检验的钢筋。
应符合《钢筋混凝土用热轧带肋钢筋》GB1499的要求。
2钢筋端头进行预处理,将弯头矫直或切除,要求钢筋端面与钢筋轴线基本垂直。
1.1.3钢筋连接用套筒由承包方供给,由工厂加工,是经过检验合格的,必须有出厂合格证。
经型式检验确定的材料。
机具准备
1.2.1 平头工具通常采用砂轮锯(即无齿锯)。
1.2.2必要时用角磨机打磨突起、毛刺、损坏的丝头、扣头。
1.3加工设备
1钢筋剥肋滚压直螺纹机,检查设备完好,按规定的钢筋规格调试好设备。
1.3.2丝头加工时采用水溶性切削液,严禁用机油,严禁不加切削液加工。
2.操作工艺
2.1. 工艺流程
2.1.1钢筋丝头加工:钢筋端面平头→剥肋滚压螺纹→丝头质量检验→带帽保护(必要时带套筒保护)→丝头质量抽检→存放待用。
2.1.2钢筋连接:钢筋就位→拧下钢筋保护帽或套筒保护盖→丝头旋入套筒→接头拧紧→自检→作标记→施工检验。
2.2操作要点
2.2.1钢筋端面平头,宜采用砂轮切割机或其它专用切断设备,严禁气割。
2.2.2剥肋滚压直螺纹,操作者自检丝头质量。
2.2.3带保护帽防止螺纹被磕碰或被污染。
2.2.4质量检验部门对丝头质量进行抽检。
2.2.5按规格型号及类型进行分类存放。
2.2.6钢筋就位,钢筋与套筒规格必须一致,使用扳手或管钳等工具将连接接头拧紧。
要求两个钢筋丝头在套筒中间位置相互顶紧,接头拧紧力矩不应小于企标Q/JY16规定值。
2.2.7对已经拧紧的接头作标记与未拧紧的接头区分开。
单边外露丝扣长度不应超过2P(P为螺距)
2.2.8对施工完的接头进行质量检验。
2.2.9参加丝头加工及连接施工的人员必须进行技术培训,经考核合格并颁发上岗操作证,方可上岗操作。
2.2.10进行高处作业或带电作业的操作人员,应遵守国家颁布的有关安全技术规程要求。
3质量要求。
钢筋丝头及接头的质量检验应符合行业标准《钢筋机械连接通用技术规程》JGJ107及企业标准《钢筋剥肋滚压直螺纹连接技术规程》Q/JY16有关规定。
3.1丝头检验:
3.1.1螺纹牙形及直径:目测并用螺纹环通、止规进行检验。
要求牙形完整,牙顶宽度大于0.3P的不完整丝扣累计长度不得超过两个螺纹周长。
环通规能顺利旋入螺纹,环止规旋入量不应超过3P(P为螺距)。
3.1.2丝头长度:用卡尺或专用量规,其长度应为标准型套筒长度的1/2,其公差为+2P(P为螺距),锁母型接头加长端丝头长度应符合设计要求。
3.1.3操作工人每加工10个丝头用环通、止规检查一次,外观检验应逐个进行,丝头表面不得有影响接头性能的损坏及锈蚀。
3.1.4经自检合格的接头,应由质检员随机抽样进行检验,以一个工作班内生产的丝头为一检验批,随机抽检10%,且不得少于10个。
当合格率小于95%时,应另抽取同样数量的丝头重新检验,当两次检验总的合格率不小于95%时,该批产品为合格。
否则,加工该批丝头的设备应停止加工,查明原因并解决后再继续加工丝头,同时应对该批钢筋丝头逐个进行检验,合格者方可使用。
对不合格丝头进行分析处理。
3.2接头现场检验及验收
3.2.1外观质量检验:
a接头拧紧后单边外露丝扣长度不应超过2P。
b自检合格的钢筋接头,应由现场质检员随机抽样进行检验,在同一施工条件下采用同一批材料的同等级、同型式、同规格接头以连续生产的500个为一个检验批,进行检验和验收,不足500个也按一个检验批计算。
c在每一个检验批中随机抽取15%检验其外观,其合格率不应小于95%,当小于95%时应另抽取同样数量的接头重新检验,当两次检验的总合格率不小于95%时,该批产品为合格,若合格率仍小于95%时则应对全部接头逐个检验,合格者方可使用,检验出的不合格接头应按要求重新连接,重新连接后仍无法满足要求时,在此种不合格的接头中抽取3个试件进行抗拉强度试验,若抗拉强度均符合规定要求时该批接头叛为合格,若有一个试件的抗拉强度低于规定值,则该批中的不合格接头,应会同设计、监理单位商定处理并记录存档。
3.2.2 拧紧力矩检验
a拧紧力矩不应小于下列规定
b按3.2.1.b规定组批,按15%抽检,按3.2.1.c进行检验
c用力矩扳手进行抽检。
3.2.3单向拉伸抗拉强度试验
a按检验批进行,同一施工条件下采用同一批材料的同等级、同型式、同规格接头,以连续生产的500个为一个检验批进行检验和验收,不足500个也按一个检验批计算。
b对每一检验批接头应于正在施工的工程结构中随机截取三个接头试件做单向拉伸抗拉强度试验。
c当三个接头试件抗拉强度均符合《钢筋机械连接通用技术规程》JGJ107-2003中表3.0.5中的要求时该验收批评为合格。
如有一个试件的抗拉强度不符合要求,应再取六个试件进行复检。
复检中仍有一个试件的强度不符合要求,则该验收批判定为不合格。
d在现场连续检验十个检验批,其全部单向拉伸试验一次抽样合格时,检验批接头数量可扩大为1000个。
e钢筋剥肋滚压直螺纹接头的单向拉伸试验破坏形式有三种:钢筋母材拉断,套筒拉断、钢筋从套筒中滑脱,只要满足强度要求,任何破坏形式均可判断为合格。
f现场截取抽样试件后,原接头位置的钢筋允许采用同等规格的钢筋进行搭接、连接或采用焊接及其它机械连接方法补偿。
g对抽检不合格的接头检验批,应由建设方会同设计等有关方面研究后提出处理方案。
4成品保护
4.1钢筋连接用套筒放入包装箱存放在库房内,不得露天存放,防止雨淋潮湿。
4.2加工好的丝头,带好保护帽或套筒防止磕碰螺纹,防止污物损坏螺纹。
4.3加工设备尽量放置在防雨篷内,下雨天保护电机及电器部分不受潮湿和雨水浸蚀。
直螺纹连接技术交底
直螺纹连接技术交底咱们今天就来好好唠唠直螺纹连接这门技术!这东西在建筑施工里可太重要啦,搞不好那可会出大问题的哟!我记得有一次去一个工地,看到工人们在进行钢筋连接的操作。
那场面,真是热火朝天。
但是仔细一看,我发现了一些不对劲的地方。
有几个工人在做直螺纹连接的时候,步骤明显不对,手法也很生疏。
我当时就着急了,赶紧上去给他们指出来。
先来说说直螺纹连接的准备工作吧。
钢筋的端部得切平整了,不能有马蹄形或者挠曲的情况。
就像咱们切菜一样,要是菜切得歪歪扭扭的,炒出来也不好看不是?而且啊,还得把钢筋端部的铁锈、油污啥的都清理干净,不然这连接能牢固吗?然后就是加工丝头啦。
这可是个精细活儿,丝头的长度、螺距都得严格按照设计要求来。
有个小窍门,加工的时候可以适当多留一点长度,万一后面检测不合格,还有修改的余地。
我那次在工地上看到一个工人,丝头加工得太短了,结果一检测,全部不合格,只能重新加工,浪费了不少时间和材料。
加工好了丝头,接下来就是连接钢筋啦。
连接的时候,一定要把钢筋的丝头对准套筒,然后用扳手拧紧。
可别小看这个拧紧的动作,力度得适中,不能太松也不能太紧。
太松了,达不到连接强度;太紧了,又可能会损坏丝头。
有一回,一个新手工人用力过猛,把丝头都拧坏了,那叫一个尴尬呀!还有啊,连接完成后,一定要进行质量检查。
检查丝头外露的长度是不是符合要求,用扭矩扳手检查拧紧扭矩值是不是达标。
这就好比咱们做完作业要检查一样,不检查怎么知道对不对呢?总之,直螺纹连接这技术看着简单,其实里面的门道可多着呢!大家一定要认真对待,每一个步骤都不能马虎。
不然,等到出了问题,那可就麻烦大啦!就像我在那个工地上看到的,如果一开始大家都能严格按照技术要求来操作,就不会有后面那些返工的麻烦事儿了。
所以啊,各位工友们,咱们可得把直螺纹连接技术掌握好,做出高质量的工程来!。
直螺纹套筒连接施工技术交底
(3)钢筋滚丝,由于钢筋剥肋滚轧在同一台滚丝机上一次完成,钢筋在剥肋完成后依次进给完成滚轧过程。加工简单、方便、普通工人一般经过一小时培训就可掌握加工技术。每台班可加工300-500个丝头,为确保加工质量,对加工完成的丝头要求操作人员按如下规程进行自检:目测牙型饱满,牙顶宽超过0.75mm,秃牙部分累计长度不超过1/2螺纹周长。
(7)重量:450g
2、准备工作:
将机床安装平稳,机床主轴轴心线应处于水平位置,如有倾斜,只能夹钳方向低于水平位置,但不低于5º.
清理各部附着物,检查各部连接是否松动,是否齐全。
减速机加油到要求位置,推荐使用“工业极压齿轮油”,3-6个月更换一次。
加入切削液,把切削液倒入水盘中,流入水箱。
3、试车:
(4)按要求调定机床直径和长度,并夹紧钢筋。
(5)开启水泵,逆时针扳动进给手柄,使主机启动并平稳前进,当滚丝轮接触钢筋后,仍需给手柄一定的力,使其能自动按螺纹前行两个或三个螺距后再去掉手柄力,使其自动进给。
(6)当完成丝头滚轧长度后,机床会自动停车,启动反转按钮,滚丝头返回,当滚丝头即将离开丝头时,给手柄加一定的力顺时针摇到初始位置,机床停车。
三、施工操作工艺
1、钢筋加工,其工序为:钢筋除锈、调直→钢筋端头切平→将钢筋端头送入套丝
机卡盘开口内→车出直螺纹丝头→测量和检验丝头质量→合格的按规定力矩值拧上直螺纹套筒,在两端分别拧上保护盖和帽→编号、成捆分类、堆放.
2、钢筋连接;其工序为:钢筋就位→回收待连接钢筋上的密封盖和帽→用手拧上钢筋→按
(2)加工完的直螺纹钢筋丝头应用专用工具进行检查,丝头尺寸应釆用专用直螺纹量规检查,通规能顺利旋入并达到要求的拧入长度,止规旋入不得超过3P。抽检数量10%,检验合格率不应小于95%,检查合格后按规格及使用部位分类码放,丝头用塑料帽盖好,加以保护。
钢筋直螺纹套丝技术交底
Hessen was revised in January 2021为了保证工程质量,按时完成工程任务,达到安全生产文明施工,特进行技术交底:本工程需套丝钢筋规格如下:1.梁钢筋:直径≥16mm 的钢筋采用直螺纹套筒连接。
2.柱(含暗柱)钢筋:直径≥16mm 的钢筋采用直螺纹套筒连接。
3.基础底板钢筋:采用直螺纹套筒连接。
1.劳动组织⑴.依据作业量大小及工期要求,现场设两个钢筋套丝班组,一个班组配备一套钢筋剥肋滚丝机,人员 3—4 人。
⑵.操作人员必须经专业培训后方可上岗。
⑶.施工人员应经过三级安全教育,并经体检合格后方可上岗。
2. 机械准备主要机具:直辊式直螺纹套丝机、止环规、通环规、丝头卡板、止塞规、通塞规、工作扳手等。
3.材料要求⑴钢筋:①钢筋的级别、直径必须符合设计要求及国家标准《钢筋混凝土用热轧带肋钢筋》()及《钢筋混凝土用余热处理钢筋》(GB13014-91)的要求,应有出厂质量证明(材质单)及进场复试报告。
②钢筋端部应用无齿锯切割平直,不得用钢筋切断机进行切断。
任何影响钢筋插入和连接的铁锈、油污、砂浆以及马蹄、飞边、毛刺应予以清除和修磨。
⑵连接套筒应符合以下要求:①连接套筒选用 45 号优质碳素结构钢或其他经型式检验确认符合要求的钢材,套筒表面应有生产批号标识,并有厂家提供的产品合格证,合格证内容应包括适用钢筋直径和接头性能等级、套筒类型、生产单位、生产日期以及可追溯产品原材料力学性能和加工质量的生产批号。
②滚压直螺纹接头连接用套筒的规格与尺寸见下表:钢筋直径螺纹直径套筒外径套筒长度16 ×2 25 4518 M19×29 5520 M21 ×31 6022 M23×33 6525 M26×3 39 7028 M29×3 44 80③连接套筒应分类包装存放,不得混淆和锈蚀。
4. 技术准备⑴组织施工人员学习规范和直螺纹钢筋连接接头行业标准,掌握技术交底的要 求。
基础钢筋直螺纹套筒连接技术交底
交底内容:
一、作业准备
1、材料要求
表1 材料计划表
序号
名称
规格/型号
单位
数 量
备注
1
钢筋
C16
t
65.17
2
钢筋
C18
t
44.25
3
钢筋
C20
t
114.28
4
钢筋
C22
t
357.69
5
钢筋
C25
t
65.17
6
钢筋
C28
t
55.02
7
钢筋
C32
t
79.70
8
套筒
内径16
个
1000
9
套筒
内径18
个
500
(3)钢筋采用机械连接时,螺纹接头应检验拧紧扭矩值,检验结果应符合要求。
表3.1 直螺纹接头安装时最小拧紧扭矩值
钢筋直径(mm)
≤16
18~20
22~25
28~32
36~40
50
拧紧扭矩(N.m)
100
200
260
பைடு நூலகம்320
360
460
2、一般项目
(1)对接头进行全数外观检查,钢筋旋入套筒后,要求每端外露不超过2丝扣。
3、环境保护
(1)夜间施工严禁用扳手敲打钢筋,产生噪声污染。
钢筋直螺纹套筒连接技术交底
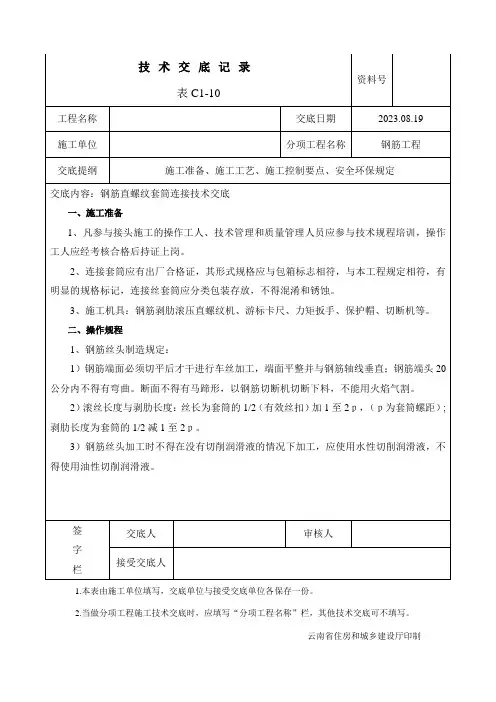
1.本表由施工单位填写,交底单位与接受交底单位各保存一份。
2.当做分项工程施工技术交底时,应填写“分项工程名称”栏,其他技术交底可不填写。
云南省住房和城乡建设厅印制筑业软件581.本表由施工单位填写,交底单位与接受交底单位各保存一份。
2.当做分项工程施工技术交底时,应填写“分项工程名称”栏,其他技术交底可不填写。
云南省住房和城乡建设厅印制筑业软件581.本表由施工单位填写,交底单位与接受交底单位各保存一份。
2.当做分项工程施工技术交底时,应填写“分项工程名称”栏,其他技术交底可不填写。
云南省住房和城乡建设厅印制筑业软件581.本表由施工单位填写,交底单位与接受交底单位各保存一份。
2.当做分项工程施工技术交底时,应填写“分项工程名称”栏,其他技术交底可不填写。
云南省住房和城乡建设厅印制筑业软件581.本表由施工单位填写,交底单位与接受交底单位各保存一份。
2.当做分项工程施工技术交底时,应填写“分项工程名称”栏,其他技术交底可不填写。
云南省住房和城乡建设厅印制筑业软件581.本表由施工单位填写,交底单位与接受交底单位各保存一份。
2.当做分项工程施工技术交底时,应填写“分项工程名称”栏,其他技术交底可不填写。
云南省住房和城乡建设厅印制筑业软件581.本表由施工单位填写,交底单位与接受交底单位各保存一份。
2.当做分项工程施工技术交底时,应填写“分项工程名称”栏,其他技术交底可不填写。
云南省住房和城乡建设厅印制筑业软件581.本表由施工单位填写,交底单位与接受交底单位各保存一份。
2.当做分项工程施工技术交底时,应填写“分项工程名称”栏,其他技术交底可不填写。
云南省住房和城乡建设厅印制筑业软件 58工程名称 交底日期 2023.08.19 施工单位分项工程名称钢筋工程交底提纲施工准备、施工工艺、施工控制要点、安全环保规定交底内容:钢筋直螺纹套筒连接技术交底见图4-1~图4-4。
图4-1 标准型接头安装 图4-2 正反丝扣型接头安装六、成品保护1、 钢筋丝扣加工完毕,堆放时必须在丝扣上套上塑料保护帽,防止丝扣破坏。
直螺纹加工技术交底
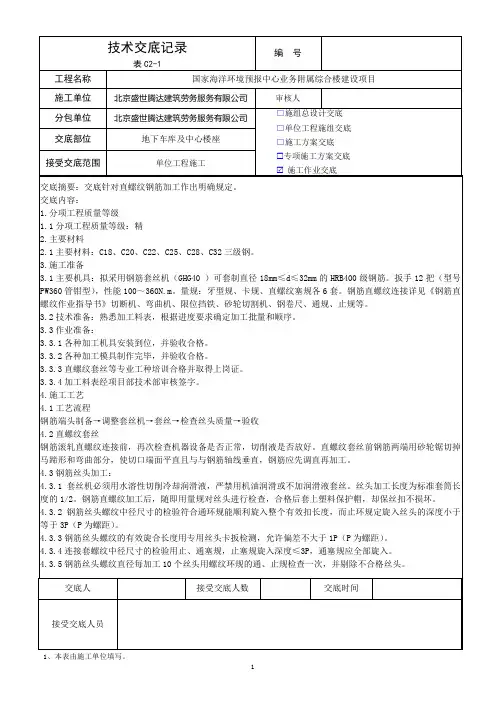
8.5机械加油时底部必须用油盆接好,防止污染大地。
8.6擦机械的油砂,严禁到处乱丢,装袋丢到垃圾站。
5.5由套筒生产厂家提供各种规格钢筋接头的型式检验报告,包括接头单向拉伸试验、高应力反复拉压试验和大变形反复拉压试验。
5.6接头单体试件试验。每种规格接头,每500个为一批,不足500个也作为一批,每批取3个试件作单向拉伸试验。现场连续检验10个验收批,其全部单向拉伸试件一次抽样均合格,验收批接头数量可扩大为1000个。
5.10操作人员必须站在砂轮片运转切线方向的旁侧。
5.11夜间施工,应有充足的照明。
7.文明施工要求:
7.1现场加工出的半成品钢筋必须分类码放,注明标识(规格、尺寸、根数)。
7.2对于检验不合格的钢筋及时撤出,码放到指定区域防止混用。
8.环保要求:
8.1在加工场所产生的垃圾、废屑必须按工完场清和一日一清的规定执行,要及时收集,存放在固定地点,统一清运到北京市规定的垃圾集中地。
5.7滚压直螺纹接头技术提供单位应提交有效的型式检验报告。
5.8钢筋连接作业开始前及施工过程中,应对每批进场钢筋进行接头连接工艺检验,工艺检验符合下列要求:
(1)每种规格钢筋的接头试件不应少于3根。
(2)钢筋母材抗拉强度试件不少于3根,且应取自接头试件的同一根钢筋。
5.9接头的现场检验应进行应进行外观质量检查和单向拉伸试验。
6.3搬运钢筋,两人应协调配合。
6.4吊运钢筋时,禁止长短料混吊。
6.5进入现场的钢筋机械在使用前,必须经项目工程部、安全部检查验收,合格后方可使用。操作人员需持证上岗作业,并在机械旁挂牌注明安全操作规定。
6.6钢筋机械必须设置在平整、坚实的场地上,设置机棚和排水沟,防雨雪、防砸、防水浸泡。机械必须接地,操作工必须穿戴防护衣具,以保证操作人员安全。
钢筋直螺纹安全技术交底
钢筋直螺纹安全技术交底咱今天要说的是钢筋直螺纹这一块儿的安全技术交底。
这事儿可重要着呢,搞不好就容易出岔子,所以大家伙都得认真听,仔细记。
我先跟您唠唠为啥这钢筋直螺纹这么重要。
前阵子我去一个工地视察,就看到有个工人操作的时候不太规范。
那场面,真让人捏一把汗!当时啊,机器轰鸣,尘土飞扬,大家都忙得热火朝天。
我就瞧见一个年轻的小伙子,可能是刚入行不久,在操作钢筋直螺纹加工设备的时候,手套都没戴好,袖口还松松垮垮的。
这要是一不小心,那衣服袖子被卷进机器里,后果可不堪设想!咱们先来说说加工钢筋直螺纹的设备使用安全。
这设备启动前,您可得仔仔细细检查一遍,看看电源有没有接好,开关是不是正常,传动部件有没有松动啥的。
可别觉得这是小事儿,万一有个啥毛病没发现,一开机,那可能就是一场“灾难”。
还有啊,操作设备的时候,您得全神贯注,不能开小差。
就像开车不能玩手机一样,操作这机器也得一心一意。
另外,设备运行的时候,可千万别把手伸进去调整啥的,哪怕您觉得就动一下没啥问题,那也不行!很多事故就是在这种“觉得没啥”的瞬间发生的。
再说说钢筋直螺纹连接施工过程中的安全注意事项。
连接钢筋的时候,得保证工作区域整洁干净,不能有乱七八糟的杂物绊倒人。
而且,两个人配合的时候,一定要有默契,喊“一二三”一起使劲,别一个用力一个放松,那样不仅连接不好,还容易伤人。
有一次,我看到两个工人在连接钢筋直螺纹,其中一个突然松了手,另一个没反应过来,差点闪了腰。
这还算轻的,要是砸到脚或者其他地方,那得多遭罪啊!所以说,配合很重要,安全意识更重要。
另外,在高处进行钢筋直螺纹连接作业时,一定要系好安全带。
这安全带就像是您的“保命绳”,别嫌麻烦不系。
我曾经听说过一个案例,有个工人在高处作业,觉得自己技术好,就没系安全带,结果一个不小心踩空了,从高处摔了下来,那后果,真是让人痛心疾首。
还有,使用的工具也得摆放整齐,用完了就放回原处,别随手乱扔。
万一有人不小心踩到或者碰到,摔倒受伤,那多不值当。
直螺纹技术交底
≥7
20
50
27~30
≥8
22
60
29.5~32.5
≥9
25
66
32~35
≥9
四、成品保护
成型钢筋应按指定地点摆放,用垫木垫放整齐,防止钢筋变形、锈蚀、油污
五、安全交底:
1、进入现场的钢筋机械在使用前,必须报有关合格证、操作工证件等原件及复印件检查验收合格后方可使用。操作人员需持证上岗作业,并在机械旁挂牌注明安全操作规定。
3)、调整剥肋挡块及滚压行程开关位置,保证剥肋及滚压螺纹的长度符合丝头加工尺寸的规定。
4)、丝头加工时应使用水性润滑液,不得使用油性润滑液。
3、钢筋丝头加工完成、检验合格后,要用专用的钢筋丝头保护帽或连接套筒对钢筋丝头进行保护,以防螺纹在钢筋搬动或运输过程中被损坏或污染。
4、使用扳手或管钳对钢筋接头拧紧时,只要达到力矩扳手调定的力矩值即可。
(4)连接钢筋时,一定要先将待连接钢筋丝头拧入同规格的连接套之后,再用力矩扳手拧紧钢筋接头;连接成型后用红油漆作出标记,以防遗漏。
(5)力矩扳手不使用时,将其力矩值调为零,以保证其精度。
7、检查钢筋连接质量:
(1)检查接头外观质量应有完整丝扣外露,且单边外露的有效螺纹不得超过2P(P为螺距),钢
审核人
三、施工工艺
1、工艺流程:
预接:钢筋端面平头→剥肋滚压螺纹→丝头质量检验→利用套简连接→接头检验;
现场连接:钢筋就位→拧下钢筋保护帽和套筒保护帽→接头拧紧→作标记→质量检验。
2、钢筋丝头加工:
1)、按所需的钢筋规格调整试棒并调整好滚丝头内孔最小尺寸。
2)、按钢筋规格更换涨刀环,并按规定的丝头加工尺寸调整好剥肋直径尺寸。
钢筋直螺纹连接施工技术交底
4.钢筋表面的污垢等清理干净。
四、操作工艺
1.工艺流程:
1.1钢筋丝头加工:
加工前检查、就位→(剥肋)滚轧丝头→丝头质量自检→带帽保护→丝头质量抽检→存放待用
⑴利用滚丝机上的设备台钳夹持钢筋,夹持时要注意:
A.设备必须停止转动,并已在最后端。
1.4用力矩扳手按规定的接头拧紧力矩数对接头进行抽检。梁、柱构件按接头数的15%;基础、墙构件,每100个接头为一个验收批(不足100个也为一个验收批),每批抽检3个接头。抽检的接头应全部合格,如有一个不合格,该批应逐个检查并拧紧。
1.5接头的现场检验按验收批进行。在同一施工条件下采用同一批材料的同等级、同形式、同一验收批,必须在工程结构中截取三个试件做抗拉强度试验,按设计要求的接头等级进行评定。
33
3.0
C28
65 mm
12扣
35.5
3.0
C32
75 mm
13.5扣
40.5
3.0
七、成品保护
1.锁母与套筒在运输和储存时应防止锈蚀和污染,套筒应有保护盖,盖上应标明套筒的规格。现场分批验收,并按不同规格分别存放。
2.对加工好的丝头,应用专用的钢筋丝头保护帽或连接套筒将钢筋丝头进行保护,防止螺纹被磕碰或被污染。
⑶钢筋剥肋滚丝
A.加工丝头时,应采用水溶性切削液,操作前切削液应已开始循环充分,在滚丝头出水口未出水时严禁进行加工。
B.若采用直接滚轧直螺纹工艺时,应使用钢筋直接滚丝机。可在台钳夹紧,切削液已循环充分后,开始扳动进给手柄,使滚丝头进入滚丝位置。刚开始,进给要舒缓平穏,在滚丝头进入钢筋端部后,滚丝头自动进给滚丝,即可松开手柄,由设备自行完成操作。滚压到设定长度后,限位开关断电,设备自动停机并延时反转,将螺纹钢筋退出滚丝头,扳动进给手柄后退,减速机退到极限位置,停机。然后移开台钳,取出钢筋,完成螺纹的加工。
直螺纹套筒连接施工技术交底
审核人 交底人 接受交底人
1. 本表由施工单位填写,交底单位与接受交底单位各存一份。
工程名称 ****工程 交底日期 2022年4月21日
施工单位 ****公司
分项工程名称
钢筋工程
交底提要
2#楼直螺纹套筒连接施工技术交底
4.2直螺纹接头钢筋加工前,应釆用无齿锯对钢筋端部进行切割(切割长度≤30mm ),以保证端头加工平整,无扭曲、无毛刺;丝头加工时 应使用水性润滑液不得使用油性润滑
液。
4.3加工完的直螺纹钢筋丝头应用专用工具进行检查,丝头尺寸应釆用专用直螺纹量
规检查,通规能顺利旋入并达到要求的拧入长度,止规旋入不得超过3P 。
抽检数量10%,检验合格率不应小于95%,检查合格后按规格及使用部位分类码放,丝头用塑料帽盖好,加以保护。
直螺纹检查-环止规
直螺纹检查-环通规
套筒类型
检查项目 量具、检具名称
检查方法 直螺纹套筒
外观
目测
外观尺寸
游标卡尺或专用量具 不少于两个方向进行测量 螺纹中径 通端螺纹塞规 应与套筒工作内螺纹旋合通过 止端螺纹塞规 允许与套简工作内螺纹两端的螺纹部
分旋合,旋合量应不超过三个螺距
螺纹小径
光面卡规和游标卡尺
不少于两个方向进行测量
接头质量进行检查验收,并抽取10%的接头进行拧紧扭矩校核,合格的以红点标记。
4.5连接钢筋时,应对正轴线将钢筋拧入连接套内,然后用力矩扳手拧紧。