
高炉的结构详解
高炉的结构详解
高炉是炼铁生产的主要设备,它具有产量大、生产率高和成本低的优点,这是其他炼铁方法无法比拟的。
随着炼铁工业的迅速发展,炼铁的不断强化,高炉日趋大型化,有效容积已从近1500立方米增加到5000立方米左右,日产生铁量达到或超过1万吨,同时采用高压炉顶、高风温、综合喷吹和电子计算机控制等新技术,利用系数不断提高,焦比不断降低,可是高炉炉衬工作条件随之发生了重大变化,使其使用寿命降低较多,一般只有5─6年。特别是高炉炉身下部及炉腰、炉腹部委,其寿命就更为短暂。这就说明,炼铁技术的飞跃发展要求耐火材料必须发生重大变革,否则很难石英现代炼铁工艺的要求。
我过高炉距离原冶金部确定的一代炉龄8年不中修,单位炉容产铁量5000吨每立方米的目标要求还有一定的距离。这与高炉各部委耐火材料的选择,耐火材料的各种性能有很大关系。耐火材料寿命不断提高,将直接影响高炉下一代的寿命。所以,一个稳产、高产、顺行的高炉,没有性能优异的耐火材料做坚强的后盾是不行的。
世界各国的炼铁工作者为了提高高炉炉龄,做了大量的工作。主要是进行高炉解体破损调查,探讨炉衬损坏机理,提高砖衬的指令并创造新品种;砌筑综合炉衬;改变或改进冷却系统的结构和材质;加强维护操作和采用不定形耐火材料等。因此,炼铁方面的新技术,耐火材料的新品种不断涌现,由于采用上述新技术措施,目前大、中型高炉炉衬的使用寿命普遍有所提高。
高炉是冶炼生铁的主体设备。他有耐火材料砌筑成竖式圆筒形的炉体,外有钢板炉壳加固密封,内嵌冷却壁保护。高炉内部工作空间的形状称为高炉内型,它有炉喉、炉身、炉腰、炉腹、炉缸5段组成。高炉的大小用有效容积来表示,所谓的有效容积就是自出铁口中心线到大料钟下降位置下缘这段有效高度范围内的内部工作空间的体积。
要完成高炉生产,除高炉本体外,还必须有其他的附属设备。
1、 供料系统,包括贮矿槽、过筛、输送、称量及上料机等一系列设备。
2、 送风系统,包括鼓风机、加湿和脱湿装置、热风炉及一系列管道阀门等设备,主要是连续不断地供给送风。
3、 除尘系统,包括粗除尘、半精除尘、精细除尘等设备。其主要任务是保证回收高炉煤气,使其含尘量降到15毫克每立方米,以资利用。
4、 渣、铁处理系统,包括炉前出铁场设备、渣铁运输设备、铸铁机生铁炉外处理设备、水渣场机器设备等。主要任务是及时处理渣铁,保证高炉正常运行生产。
5、 燃料喷吹系统,包括燃料的制备、贮存、空压机、高压泵和一系列管道阀门输送等。其任务是喷入燃料,降低焦炭消耗。
可见,高炉是一个庞大复杂的设备组合,是一个有上述系统组成的联动机。
一、高炉的构造
由于高炉及其所属系统是一个庞大的系统,每一个环节缺一不可。包括:高炉冷却设备及结构,风口、渣口 及结构,炉顶装料系统及结构,高炉5段式内型。
(一)高炉内型
高炉冶炼过程包含着很复杂的物理化学变化。炼铁原料从高炉炉顶加入后,经过余热、铁氧化物的分解和还原、焦炭的燃烧及造渣等一系列过程之后才能获得生铁,当然每个过程不?--*铝⒌摹?br /> 高炉冶炼过程包括原料准备、鼓风加热、煤气清洗、冶炼过程控制以及炼铁产品处理等环节。高炉冶炼过程的连续性和周期性,决定了高炉的每一个环节出现故障都将会影响整个炼铁生产。
在混凝土基础上设有耐热混凝土基墩,以降低基础混凝土热负荷,并防止烧坏混凝土基础。炉体采用整体钢壳,
可以保证耐火砌体各层操作平台,热风围管也吊挂在横梁上。炉顶有上料设备系统、炉缸部分有渣铁处理系统,还有
送风系统、原料系统、除尘系统等。
高炉比较完善的形式结构是5段式:炉喉、炉身、炉腰、炉腹、炉缸。其中,炉喉、炉腰、炉缸军委圆筒形,而
炉身和炉腹则分别为上小下大和上大下小的圆锥台。5段式的炉型结构既满足了炉料下降时受热膨胀而引起体积增大的
需要,同时又适应了炉料的还原熔化以及选渣过程,也适应了煤气上升过程中冷却收缩的情况。实践已经证明,5段式
作为一个现代炉型结构满足了炼铁生产的要求,并取得了明显的效果。
高炉内型作为一个外部条件对冶炼过程确实有很大的影响,现就内型各段在冶炼过程中的特征表现及作用分述如
下:
炉喉:主要起着保护炉衬,合理布料和限制煤气灰被气体大量带出的作用。在这里形成煤气流的3次分布,从炉喉煤气曲线可以从另一侧面看出高炉的冶炼行为。其炉喉形状大小随高炉使用原料条件的变化而变化。一般炉喉直径与炉腰直径之比为0.69-0.72,其高度在3m以内。正常生产时,炉喉的温度为400─500℃。由于炉料的撞击和摩擦比较剧烈,钢砖一般选用铸钢件。
炉身:主要起着炉料的余热、加热、还原和造渣的作用。在这里发生了一系列的物理化学变化。为了是炉料顺利下降和煤气不断上升,炉身要有一定的倾斜度,以利于边缘煤气有适当发展。当炉身角太大的时候,边缘煤气不发展,便会发生悬料事故,造成高炉不顺行;反之,炉身角太小,大量的煤气会从边缘跑掉,煤气能量利用变差,矿石就得不到充分的加热和还原,以致焦化比升高。因此,合适的炉身角很重要。小高炉的料柱低,为了充分利用煤气的热能和化学能,炉身角应稍大些;反之炉身角应稍小些。
炉腰:起着缓冲上升煤气流的作用。炉料在这里已部分还原造渣,透气性较差,故炉腰直径有逐渐扩大之势。炉腰高的则不易过高,大高炉一般为2m左右,如某1000立方米高炉,其炉腰高度仅616mm。另外,因为炉腰部位的物料冲刷严重,所以炉腰是高炉的一个重要环节。
炉腹:连接着炉缸和炉腰。其上大下小,也正适应气体体积增加和炉料变成渣铁后体积缩小的需要。炉腹,的倾斜度也应适宜。为了改善此处炉料的透气性,炉腹角也又扩大趋势,一般大中型高炉的炉腹角度在80─82度之间。另外,炉腹部位温度很高,并有大量的熔渣形成,所以渣蚀严重,又是高炉部位的一个薄弱环节。
炉缸、炉底:主要起着燃烧焦炭和储存渣铁的作用。随着炼铁强度提高,炉缸直径也在扩大。炉缸部位工作环境最为恶劣。特别是风口区温度是高炉内温度最高的地方,内衬除受高温作用外,还受渣铁的化学侵蚀和冲刷。炉底主要收到渣铁特别是铁水的侵蚀。其实形成一般为蒜头状炉底。由于炉缸、炉底内衬的侵蚀不易修补,所以炉缸、炉底寿命的长短往往决定着一代高炉寿命的长短。
(二)冷却设备及结构
高炉冷却是形成保护性渣皮、铁壳、石墨层的重要条件,它降低耐火炉衬本身的温度,给以直接的保护。它还保护了炉壳等结构件的强度。
高炉用的冷却介质有:水、风、汽水等混合物。最普遍用的是水,它导热率大,热容量大,便于运送,成本便宜。风比水导热性差,在热流强度大时冷却器易过热,故多用在冷却强度不太大的地方。使用风冷的成本比水贵,但安全可靠,故高炉炉底多用空气冷却。用汽水混合物冷却的优点是,汽化潜热较大,可以大量节省水,又可回收抵押蒸汽,在高炉上正在大量使用。
水冷设备有喷水冷却,冷却壁和冷却水箱等专用冷却设备,业有风口、渣口、热风阀等专用设备的冷却。
喷水冷却结构轻便,简单易行,我国大中型高炉多作为备用冷却手段,小高炉用的较多。国外在大中型高炉下部,有采用炉壳内砌碳砖外喷水冷的,效果也不错。一般喷水孔直径5─8mm,喷射方向宜向上倾斜45─60度,炉腹的喷水还要设置数圈防溅板,其下缘距炉壳的缝隙不大于10─15mm。
1、 冷却壁
冷却壁是高炉冷却系统重要的冷却设备,它主要用在高炉炉身、炉腰、炉腹、炉缸等部位,它的使用效果、寿命长短直接关系到高炉的正常生产及下一代寿命。所以,各国普遍注重冷却壁材质的选择、结构的改进等工作,目的都是为了延长冷却壁的使用寿命。
冷却壁是包在炉衬外面,用螺栓固定在炉壳上的壁形冷却器。它用HT15─33灰铸铁铸入20号钢的冷拔无缝钢管,钢管外径为34─44.5mm、壁厚4.5─6mm,做成中心间距为100─200mm的蛇形管,一般铸铁保护层厚度为25─30mm,所以光面冷却壁的厚度通常为80─110mm。水管的引出部分必须铸入保护套管,并和炉壳焊接,以防开库后冷却壁上胀把水管切断。
为了避免铸造时高温铁水对钢管渗碳而导致脆裂,要在管壁除锈后涂上石英粉涂层,再放入铸型,铁水温度以降到1220℃一下再浇铸为宜。对光板冷却壁由于铸铁导热性良好,水管不必布置过密。
光板冷却壁一般是用在炉缸部位,经多数高炉使用验证,能够满足要求。
2、 镶砖冷却壁
它与光板冷却壁比较,耐磨、耐冲刷,易于生产渣皮。一般镶砖的面积约为50%左右,厚度150─230mm,过薄易于脱落,过厚导致铸铁筋与铸铁板之间铸造应力太大而开裂,且热流一旦波动时会烧坏铁筋。镶砖冷却壁的热工方面,铸造筋的表面温度是一个重要参数,一般以不大于500℃为宜,热流越大,镶砖越厚,镶砖面节越大,导致铸铁筋温度升高而烧坏。故一般镶砖冷却壁多于炉腹、炉腰、炉身下部。
日本对冷却壁的研究开发经历了第一代、第二代、第三代、第四代过程。
这种改进对冷却壁的冷却的较大炉子起了促进作用。新日铁从原始的冷却壁至第二代是增强角冷却和强制水冷替代汽冷。新日铁冷却壁第二代做了如下改进:(1)冷却壁内的水管弯曲半径尽量缩小;(2)使用铁素体球墨铸铁代替高铬铸铁;(3)镶砖材质由黏土砖改为高铝砖;(4)将支撑砌体的T形部位用单独系统的水管冷却,经过实际应用后,冷却壁4个角部损坏有所改善,但是上、下段冷却壁间损坏仍较多。
第三代冷却壁的主要特点是:添加了一个段的耐火材料支撑台和一个螺旋管底座,用来防止前管故障。同时增加了角部水管,增加了背部蛇形管,铸在冷却壁内的耐火材料改为SiC质。第四代把斜肋条延长,用耐火材料就地浇铸。
我国宝钢3号高炉除炉腹上部、炉腰和炉身下部4段冷却壁由新日铁制造外,其余14段冷却壁均由宝钢设计和制造,从炉底至炉喉的18段冷却壁按照不同区域的工作条件和工艺要求,采用了不同的结构型式:
(1) 炉底、炉缸砌筑了导热性良好的碳砖,因此这部分的冷却设备采用了高冷却强度的新式横型冷却壁、铁口冷却壁、风口冷却壁。
(2) 炉腹、炉腰和炉身中、下部热负荷高、温度波动大、热震剧烈、碱金属侵蚀严重,?--*ぷ魈跫畈慰嫉那颍圆捎昧诵氯仗谌淙幢冢辉诼硐虏坎捎昧舜固ǖ牡谌偷谒拇淙幢凇?br /> (3) 炉身上部砌体因受炉料的磨损以及装料时温度波动而遭到损坏。因此,炉身上部也采用了冷却壁。
镶砖冷却壁用途多而广,它是大多数高炉的主要冷却部件。因此,它格外受到炼铁工作者的高度重视,也随之成为人民研究的主要内容之一。
3.冷却水箱
冷却水箱也叫冷却板,是埋设在高炉衬砖之内的冷却器,材质上以铸铁居多,铸钢的、钢板焊的也有,以前则多用青铜铸成内部水路以铸入水管的较多,也有空腔的、隔板的等。在外形上有扁平卧式的,也有支梁式的(实际是楔形冷却水箱)。
冷却水箱一般也是用HT15-33铸成,卧室的厚度为75─110mm,内铸钢管的管径为44.5mm,壁厚为6mm的冷拔无缝钢管。安装时距炉内砖衬工作表面的距离为:炉身上部230mm、炉身下部345mm。冷却水箱上下有填充层以允许砖衬膨胀。这种冷却器冷却强度大,故可以维持较厚的砖衬,它插入砖衬中,故和砖的接触面较大,冷却效果好,同事也能支承砌体。其同谁方式多用密闭式。冷却水箱固定在炉壳上,虽然采用了交错布置的排列方法,但插入密度仍不宜过大,以免影响炉壳的强度。为了防止从冷却水箱周围露煤气而采用了密封装置,简单的办法就是把冷却水箱插入固定在炉壳上的支架外壳之中,其间隙填充用石棉加水玻璃。
3000立方米炼铁高炉设计
3000立方米炼铁高炉设计
炼铁高炉简介
炼铁高炉是一种用于将铁矿石转化为生铁的设备。它是冶金领域中最为重要的设施之一。高炉利用高温反应,将铁矿石内的氧化铁还原为金属铁,并同时将一部分杂质排出,从而得到高纯度的生铁。
基本原理
炼铁高炉的基本原理是利用燃料和高温下的炉料还原反应来将铁矿石转化为铁。矿石在高炉内逐渐下降,而燃料从顶部供给,经过燃烧产生的高温和还原性气体使矿石中的氧化铁还原为金属铁,并与一部分杂质形成渣滓排出。
功能
炼铁高炉的主要功能是生产高纯度的生铁以及副产品,如炉渣和煤气。生铁是铁合金的一种,可以用于制造各种钢铁产品。炉渣是矿石中的杂质经过还原反应排出后形成的固体物质。煤气是在高炉过程中产生的燃烧气体,可以用来发电或作为燃料。
参考文献
炼铁高炉](https:___炼铁高炉)
高炉基本原理](/item/高炉基本原理/xxxxxxx)
高炉尺寸与结构:
考虑高炉容量为3000立方米,确定高炉内直径和有效高度。
确定高炉冷却壁面的结构和材料,确保高炉能承受高温和高压的环境。
冶炼过程与工艺:
设计高炉的冶炼过程,包括料层结构、燃烧过程、矿石还原和熔化等。
确定高炉内煤气分布、温度分布等重要参数。
热工与能量平衡:
进行高炉的热工计算,包括燃料燃烧产生的热量、矿石还原吸收的热量等。
确保炉内能量平衡,合理利用热能。
高炉操作与控制:
设计高炉的操作系统和自动控制系统。
考虑高炉内参数监测、温度控制、煤气处理等。
环保与排放控制:
设计高炉的烟气处理系统,控制烟气中的污染物排放。
考虑高炉的废渣处理和排放标准,确保环保要求。 安全与可靠性:
设计高炉的安全措施和紧急停炉系统,确保操作人员和设备的安全。
提高高炉的可靠性,减少事故风险。
请注意,以上仅列出了设计3000立方米炼铁高炉时需要考虑的要点,详细设计和计算需要进一步深入。3000立方米炼铁高炉设计请注意,以上仅列出了设计3000立方米炼铁高炉时需要考虑的要点,详细设计和计算需要进一步深入。3000立方米炼铁高炉设计
土高炉炼铁法

土高炉炼铁法
土高炉炼铁法是一种传统的铁矿石冶炼方法,广泛应用于古代和中世纪的欧洲地区。它是一种间接冶炼法,通过将铁矿石与木炭一起加热,使其在高温下发生化学反应,最终得到铁。
土高炉的结构通常由砖石建造而成,外形呈圆柱形,底部较宽,顶部较窄。炉体内部分为多个区域,包括炉缸、炉腹和炉喉等。炉缸是炉体最底部的区域,用于放置燃料和铁矿石。炉腹是炉体中部的区域,用于燃烧木炭并产生高温。炉喉是炉体顶部最窄的区域,用于排放废气和收集铁水。
土高炉的操作过程通常分为以下几个步骤:
1. 准备工作:将铁矿石和木炭按一定比例混合,并将其装入炉缸中。同时,确保炉体的通风良好,以便燃烧过程中的废气排放。
2. 点火:在炉缸底部点燃一小堆木炭,通过加入氧气促进燃烧。随着燃烧的进行,火焰会逐渐蔓延到整个炉缸。
3. 加热:当炉缸内的木炭燃烧起来后,需要继续加入更多的木炭,并将其燃烧至高温。高温下的炉腹能够使铁矿石中的铁氧化物还原为金属铁。
4. 过程控制:在整个炼铁过程中,需要控制炉腹的温度、通风和燃料的供应,以确保反应顺利进行。同时,需要定期检查炉体的状态,并根据需要进行调整。
5. 收集铁水:当铁矿石中的铁完全还原为金属铁后,会在炉底形成一层液态铁水。通过炉喉的出口,将铁水收集到铁水槽中。然后,将铁水倒入铸造模具中,进行铸造。
土高炉炼铁法的优点是操作相对简单,且设备成本较低。然而,由于炉体温度不够高,炼铁效率较低,产量有限。此外,由于燃料使用木炭,会导致大量的森林砍伐和环境污染。
总之,土高炉炼铁法是一种古老而传统的铁矿石冶炼方法,虽然在现代工业中已经被更高效的冶炼方法取代,但它在历史上扮演了重要的角色,为人类的发展和文明进步做出了贡献。
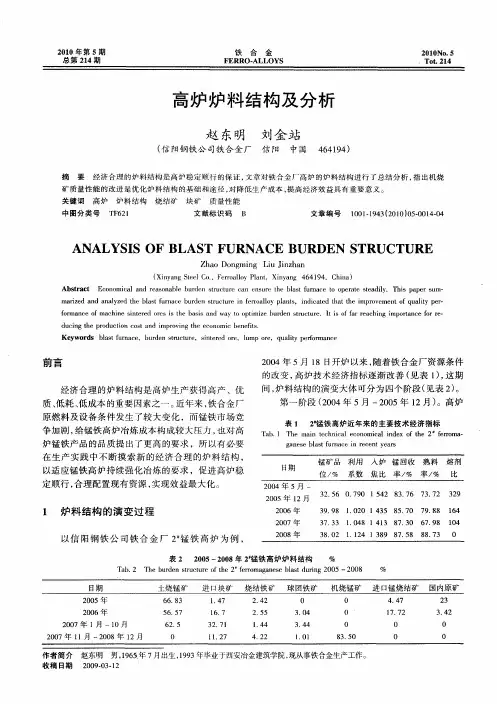
高炉炉料结构及分析
2010年第5期 总第214期 铁合金 FERRo.ALLoYS 2010NO.5 Tot.214 -__.I Cj 同 炉炉料结构及分析 赵东明 (信阳钢铁公司铁合金厂 刘金站 信阳中国464194) 摘要经济合理的炉料结构是高炉稳定顺行的保证,文章对铁合金厂高炉的炉料结构进行了总结分析,指出机烧 矿质量性能的改进是优化炉料结构的基础和途径,对降低生产成本,提高经济效益具有重要意义。 关键词高炉炉料结构烧结矿块矿质量性能 中图分类号TF621 文献标识码 B 文章编号 1001 1943(20l0 J05—0014—04 ANALYSIS OF BLAST FURNACE BURDEN STRUCTURE Zhao Dongming Liu Jinzhan (Xinyang Steel Co.,Ferroalloy Plant,Xinyang 464 1 94,China) Abstract Economical and reasonable burden structure can ensure the blast furnace to operate steadily.This paper sum— mafized and analyzed the blast furnace burden structure in ferroalloy plants,indicated that the improvement of quality per・ formance of machine sintered ores is the basis and way to optimize burden structure.It is of far reaching importance for re— ducing the production cost and improving the economie benefits. Keywords blast furnace,burden structure,sintered ore,lump ore,quality pertbrmance 刖旨 经济合理的炉料结构是高炉生产获得高产、优 质、低耗、低成本的重要因素之一。近年来,铁合金厂 原燃料及设备条件发生了较大变化,而锰铁市场竞 争加剧,给锰铁高炉冶炼成本构成较大压力,也对高 炉锰铁产品的品质提出了更高的要求,所以有必要 在生产实践中不断摸索新的经济合理的炉料结构, 以适应锰铁高炉持续强化冶炼的要求,促进高炉稳 定顺行,合理配置现有资源,实现效益最大化。 1 炉料结构的演变过程 以信阳钢铁公司铁合金厂2 锰铁高炉为例, 2004年5月18日开炉以来,随着铁合金厂资源条件 的改变,高炉技术经济指标逐渐改善(见表1),这期 间,炉料结构的演变大体可分为四个阶段(见表2)。 第~阶段(2004年5月一2005年12月)。高炉 表1 2 锰铁高炉近年来的主要技术经济指标 Tab.1 The Inain technical economical index of the 2 ferroma— ganese blast furnace in recent years
高炉炉体系统设计
高炉炉体系统设计 (blast furnace proper system design)
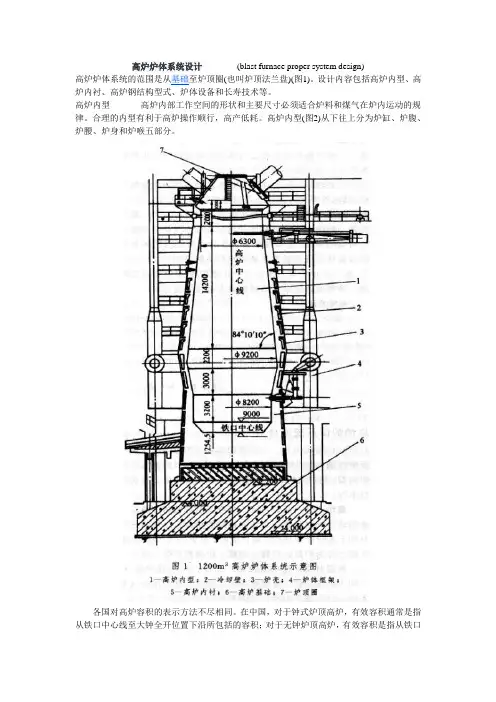
高炉炉体系统的范围是从基础至炉顶圈(也叫炉顶法兰盘)(图1)。设计内容包括高炉内型、高炉内衬、高炉钢结构型式、炉体设备和长寿技术等。
高炉内型 高炉内部工作空间的形状和主要尺寸必须适合炉料和煤气在炉内运动的规律。合理的内型有利于高炉操作顺行,高产低耗。高炉内型(图2)从下往上分为炉缸、炉腹、炉腰、炉身和炉喉五部分。
各国对高炉容积的表示方法不尽相同。在中国,对于钟式炉顶高炉,有效容积通常是指从铁口中心线至大钟全开位置下沿所包括的容积;对于无钟炉顶高炉,有效容积是指从铁口中心线至炉喉上沿之间的容积。欧美诸国把从风口中心线至料线之间的容积称为工作容积。日本把从铁口底端至料线之间的容积称为内容积。料线位置,日本定在大钟全开位置底面以下一米的水平面上,美国一般定在炉喉高度的一半处。对于高炉内型各部尺寸的合理比例及算法,是雷得布尔(A.jejeyp)在他1878年出版的著作里首次提出的。巴甫洛夫(M.A.ПaBJoB)在考察了许多高炉内型和分析了雷得布尔的算法后,提出用下式表示全高(H)与有效容积(Vu)的关系:H= n (Vu )1/3 。式中n是大于2.85的数字,并且H:D的比值愈高,n的数值愈大。有效容积按要求的生铁日产量和利用系数求出后,用上式可求出全高H。炉腰直径D可按公式D =(Vu
/0.54H) 1/2 求出,然后再决定内型其它尺寸。巴氏建议选择炉缸直径应以燃烧强度(每小时每m2 炉缸面积燃烧的焦炭量,用kg表示)为出发点。美国莱斯(Owen Rice)在计算燃烧强度时所指的炉缸面积是从风口前端起6f t 环状带的面积。拉姆(A.H.Pamm)在分析前苏联高炉内型尺寸时指出:内型每个尺寸都是与有效容积成一定方次的函数,建议用经验公式x=cVn u 计算内型各部分尺寸x,式中n和c对内型各部分尺寸是固定的系数。高炉内型主要与原、燃料条件和操作制度有关。合适的内型来源于生产实践,实际上高炉内型的设计大都是根据冶炼条件类似的同级高炉的生产实践进行分析和比较确定。中国高炉内型计算方法和统计数据见表1。
高炉热风炉构造
高炉热风炉构造
高炉热风炉是高炉系统中的一个重要组成部分,它的主要作用是将空气加热后送入高炉内,为高炉内的燃烧提供氧气,从而促进铁矿石的还原反应,使铁矿石得以转化为铁水。下面我们来详细了解一下高炉热风炉的构造。
高炉热风炉主要由炉体、燃烧器、热交换器、风机、烟气处理设备等组成。其中,炉体是高炉热风炉的主体部分,它由炉壳、炉衬、炉门、炉排等组成。炉壳是高炉热风炉的外壳,它通常采用钢板焊接而成,具有良好的密封性和耐高温性能。炉衬是高炉热风炉的内衬,它通常采用高温耐火材料制成,能够承受高温和腐蚀的侵蚀。炉门是高炉热风炉的出入口,它通常采用水冷式结构,能够有效地防止高温气体泄漏。炉排是高炉热风炉的支撑和传热部件,它通常采用金属材料制成,能够承受高温和压力的作用。
燃烧器是高炉热风炉的燃烧部件,它通常采用燃气或燃油作为燃料,通过点火器点火后,产生高温火焰,将空气加热。热交换器是高炉热风炉的传热部件,它通常采用管式结构,将燃烧产生的高温烟气和空气进行传热,使空气得以加热。风机是高炉热风炉的送风部件,它通常采用离心式结构,能够将加热后的空气送入高炉内。烟气处理设备是高炉热风炉的尾气处理部件,它通常采用除尘器、脱硫器等设备,能够有效地净化烟气,保护环境。
高炉热风炉是高炉系统中不可或缺的一个组成部分,它的构造和性能直接影响到高炉的生产效率和产品质量。因此,在高炉热风炉的设计和制造过程中,需要充分考虑各种因素,确保其能够稳定、高效地运行,为高炉生产提供有力的支持。
高炉组成
高炉组成
高炉及主要组成简述
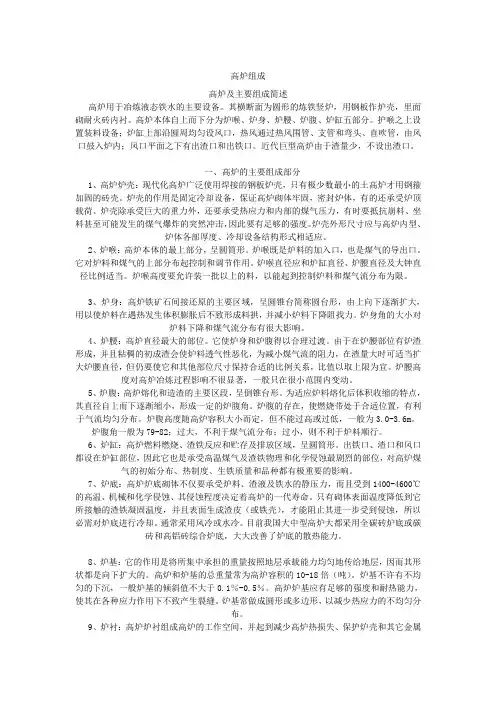
高炉用于冶炼液态铁水的主要设备。其横断面为圆形的炼铁竖炉,用钢板作炉壳,里面砌耐火砖内衬。高炉本体自上而下分为炉喉、炉身、炉腰、炉腹、炉缸五部分。护喉之上设置装料设备;炉缸上部沿圆周均匀设风口,热风通过热风围管、支管和弯头、直吹管,由风口鼓入炉内;风口平面之下有出渣口和出铁口。近代巨型高炉由于渣量少,不设出渣口。
一、高炉的主要组成部分
1、高炉炉壳:现代化高炉广泛使用焊接的钢板炉壳,只有极少数最小的土高炉才用钢箍加固的砖壳。炉壳的作用是固定冷却设备,保证高炉砌体牢固,密封炉体,有的还承受炉顶载荷。炉壳除承受巨大的重力外,还要承受热应力和内部的煤气压力,有时要抵抗崩料、坐料甚至可能发生的煤气爆炸的突然冲击,因此要有足够的强度。炉壳外形尺寸应与高炉内型、炉体各部厚度、冷却设备结构形式相适应。
2、炉喉:高炉本体的最上部分,呈圆筒形。炉喉既是炉料的加入口,也是煤气的导出口。它对炉料和煤气的上部分布起控制和调节作用。炉喉直径应和炉缸直径、炉腰直径及大钟直径比例适当。炉喉高度要允许装一批以上的料,以能起到控制炉料和煤气流分布为限。
3、炉身:高炉铁矿石间接还原的主要区域,呈圆锥台简称圆台形,由上向下逐渐扩大,用以使炉料在遇热发生体积膨胀后不致形成料拱,并减小炉料下降阻找力。炉身角的大小对炉料下降和煤气流分布有很大影响。
4、炉腰:高炉直径最大的部位。它使炉身和炉腹得以合理过渡。由于在炉腰部位有炉渣形成,并且粘稠的初成渣会使炉料透气性恶化,为减小煤气流的阻力,在渣量大时可适当扩大炉腰直径,但仍要使它和其他部位尺寸保持合适的比例关系,比值以取上限为宜。炉腰高度对高炉冶炼过程影响不很显著,一般只在很小范围内变动。
5、炉腹:高炉熔化和造渣的主要区段,呈倒锥台形。为适应炉料熔化后体积收缩的特点,其直径自上而下逐渐缩小,形成一定的炉腹角。炉腹的存在,使燃烧带处于合适位置,有利于气流均匀分布。炉腹高度随高炉容积大小而定,但不能过高或过低,一般为3.0-3.6m。炉腹角一般为79-82;过大,不利于煤气流分布;过小,则不利于炉料顺行。
3000立方米炼铁高炉设计 2
未知驱动探索,专注成就专业
1
3000立方米炼铁高炉设计
引言
炼铁高炉是铁矿石还原为纯铁的重要设备。本文旨在设计一座3000立方米的炼铁高炉,满足生产需求。本文将介绍高炉的结构设计、工艺参数、热工计算及关键设备的选型等内容。
1. 高炉结构设计
1.1 高炉外形
高炉外形通常为圆筒形,整体呈锥形结构。炉身上部为炉缸,下部为炉腰,最底部为炉脚。根据不同的工艺要求,高炉还包括炉尘槽、风箱、煤气管道等附属设备。
1.2 炉缸结构
炉缸是高炉上部圆筒形结构,由耐火材料砌筑而成。为了保护炉体不受烟渣和高温侵蚀,炉缸内覆盖有耐火砖。 未知驱动探索,专注成就专业
2
1.3 炉腰结构
炉腰位于炉身的中部,是高炉内部高温区域的关键部位。为了保证炉腰的强度和耐火性能,通常采用多层环状砌筑结构。
1.4 炉底结构
炉底是高炉的最底部,负责收集和排出铁水。为了保证炉底的气密性和耐火性能,通常采用镁砖或碳砖砌筑。
2. 工艺参数
2.1 炉温控制
炉温是炼铁过程中的重要参数。合理控制高炉炉温可以提高生产效率和产品质量。通常控制在1400℃ - 1600℃之间。
2.2 煤气成分
高炉燃烧煤炭产生的煤气是生产过程中的重要能源。煤气成分包括一氧化碳、二氧化碳和氮气等。合理控制煤气成分可以提高高炉的燃烧效率。 未知驱动探索,专注成就专业
3
2.3 炉况控制
炉况是指高炉内部的气体流动和料层状态。合理控制炉况可以提高高炉的产量和矿石还原效率。
3. 热工计算
3.1 热平衡计算
炉内各部位的热平衡是高炉正常运行的基础。通过热平衡计算,可以确定高炉各部位的热量输入和输出。
3.2 燃烧计算
高炉燃烧系统是高炉能量平衡的关键部分。通过燃烧计算,可以确定煤气的生成量、热值,从而合理控制燃料的投入。
3.3 物料平衡计算
物料平衡计算是研究高炉冶金过程的重要手段。通过对进出料的物料量及成分进行计算和分析,可以评估高炉的运行状态。 未知驱动探索,专注成就专业
高炉有效容积的定义
高炉有效容积的定义
高炉是冶金行业中常用的设备,用于将铁矿石还原为铁。而高炉有效容积是衡量高炉生产能力的一个重要指标。本文将对高炉有效容积进行定义和解析。
高炉有效容积是指高炉在一定条件下能够容纳的炉料的体积。它是高炉设计和运行的重要参数之一,直接影响高炉的生产能力和经济效益。
高炉有效容积与高炉的内部结构有关。通常,高炉由上部、中部和下部组成。上部主要包括炉缸、炉喉和炉身。中部是高炉的主要部分,包括炉腹、炉腰和炉腿。下部是高炉的底部,包括炉底和铁口。
在高炉运行过程中,铁矿石、焦炭和石灰石等炉料通过高炉顶部的料斗进入高炉炉缸,然后通过炉喉进入炉身。在炉身内,炉料逐渐下降,并在高温下发生化学反应,最终得到铁和炉渣。铁通过铁口排出,炉渣则通过炉底的渣口排出。
高炉有效容积是指炉料在高炉内部能够自由下降的空间。它与高炉的内部尺寸、形状以及炉料的物理性质有关。高炉的设计和改造需要根据高炉有效容积来确定合适的尺寸和形状,以确保炉料能够充分下降,并保证高炉的正常运行。
高炉有效容积的大小直接影响高炉的生产能力。如果高炉有效容积较小,炉料下降的空间有限,会导致炉料堆积在炉顶或炉中部,影响高炉正常生产。因此,高炉有效容积的大小需要根据高炉的设计和运行要求进行合理确定。
高炉有效容积的计算通常采用几何法或数值模拟方法。几何法是通过高炉内部的尺寸和形状参数来计算高炉有效容积。数值模拟方法则是利用计算机模拟高炉内部流动和化学反应等过程,从而得到高炉有效容积。
高炉有效容积的确定需要考虑多个因素。首先是炉料的物理性质,包括炉料的粒度、密度和流动性等。不同的炉料在高炉内部的下降速度和堆积特性有所不同,因此需要根据具体情况来确定高炉有效容积。其次是高炉的内部结构和操作参数,包括炉身直径、炉腹和炉腰的形状以及炉温、风量和炉压等。这些参数对高炉的炉料下降和流动有着重要影响,需要进行综合考虑。最后是高炉的生产要求,包括产量、炉渣排出和铁口操作等。高炉有效容积需要满足这些要求,以确保高炉的正常运行和高效生产。
高炉大小与炉料结构
关于高炉主要工艺的建议
1、原燃料条件的质量要求
集中体现在:强度与稳定性。为此,焦炉要7m左右的顶装 干熄
焦,烧结机要360以上的大烧结,才能满足高炉对强度的要求。稳定
性体现在数量稳定、质量稳定,只有稳定原燃料才有稳定的炉况和稳
定的铁水质量,保证炼铁指标的先进和后道工序的质量稳定。
2、铁钢连接问题
采取铁路一罐制,在工艺上比较稳妥,在安全上有保证,在运行
成本上有优势。最重要的是安全。4座高炉的铁水,应该最好能够到
达任意一座转炉。
3、渣处理系统
渣处理系统的高效、稳定运行直接关系着高炉的稳定和安全,因
此,选择成熟、可靠是必须考虑的。INBA是目前在大型高炉上使用
的最成熟、最稳定、高效的渣处理系统,应重点考虑。
高炉大小与炉料结构
高炉大小对原燃料质量的要求,主要体现在焦炭质量和炉料结
构上。2000级与3000级以上高炉对原燃料质量要求对比如下。
一、焦炭
焦炭质量好坏对高炉生产稳定顺行、炉缸寿命和技术经济指标至
关重要。对2000m3以上大型高炉的影响更大。其质量评价指标除了
化学成分、粒度外,更重要的是其常规力学性能和高温冶金性能,2000
级与3000级以上高炉对焦炭质量要求对比如下表: 化学成分 常温性能 高温性能
A S M40 M10 CSR CRI
2000级 ≤13 ≤0.7 ≥82 ≤7.5 ≥62 ≤28
3000级 ≤12.5 ≤0.5 ≥85 ≤7.0 ≥65 ≤25
要满足3000级高炉对焦炭的要求,生产上最好是7m的顶装焦炉
干熄焦工艺,其焦炭强度好,水分稳定,相应对炉况的影响就小。如
果没有干熄焦,槽下要考虑上焦炭中子测水装置,以便自动补偿。
二、原料条件
生矿比例 烧结矿转鼓 粒级(5-10)
2000级 ≤15 ≥72 ≤25
3000级 ≤10 ≥76 ≤17
原料条件中,最主要的:
⑴烧结矿的强度:必须符合表中要求,为此,必须是与其相匹配
的大烧结机;
⑵生矿比例:长期的高生矿(>15%)配比,势必会使炉况逐渐恶
详细到哭高炉炼铁工艺的系统组成大系统让你更了解高炉
详细到哭!高炉炼铁工艺的系统组成!10大系统让你更了解高炉!
高炉炼铁工艺的系统组成:原料系统、上料系统、炉顶系统、炉体系统、粗煤气及煤气清洗系统、风口平台及出铁场系统、渣处理系统、热风炉系统、煤粉制备及喷吹系统、辅助系统(铸铁机室及铁水罐修理库和碾泥机室)。高炉炼铁主要工艺流程如图1-1所示。
一.原料系统
(1)原料系统的主要任务。负责高炉冶炼所需的各种矿石及焦炭的贮存、配料、筛分、称量,并把矿石和焦炭送至料车和主皮带。原料系统主要分矿槽、焦槽两大部分。矿槽的作用是贮存各种矿石,主要包括烧结矿、块矿、球团矿、熔剂等,其矿槽槽数及大小应根据各矿种配比及贮存时间确定,一般烧结矿贮存时间不小于10h,块矿、球团矿、熔剂等贮存时间相对更长一些。贮焦槽的作用是贮存焦炭,其槽数及大小根据焦比和贮存时间确定,一般焦炭贮存时间在8?12h。(2)矿槽和焦槽的形状及结构。一般上部为正方体或长方体钢筋混凝土结构,下部为平截锥体钢筋混凝土结构或钢结构。也有的厂矿槽和焦槽为全钢结构。焦矿槽一般设有耐磨衬板,主要有铸铁衬板、铸钢衬板、合金衬板、陶瓷橡胶衬板、铸石衬板等。其中,铸石衬板采用的最为广泛。(3)原料来源及槽上运输方式。烧结矿、球团矿、焦炭分别来自烧结厂、球团厂、焦化厂,块矿、熔剂等来自原料厂,运输方式有胶带运输机、汽车、火车和吊车等,后两者已很少见了,用胶带运输机的高炉最多。(4)原料系统的工艺流程。焦炭、烧结矿等原料应根据高炉炉料的配比及贮存时间的要求由皮带机等输送到焦、矿槽,焦、矿槽槽下根据高炉料批按程序组织供料,供料时,槽下给料机将炉料输送至振动筛进行筛分,合格粒度的炉料进入称量漏斗称量,返矿、返焦,由皮带或小车输送到返矿槽或返焦槽,再由皮带机或汽车运至烧结厂或焦化厂。炉料在称量斗按料批大小进行称量后,由主供矿、供焦皮带输送至料车或主皮带,再输送至炉内。为了节约焦炭资源,返焦一般还进行二次筛分,将5mm以上的焦丁回收利用,随烧结矿一起进入炉内,代替部分焦炭。(5)焦、矿槽的布置形式。焦、矿槽的布置形式多种多样,采用斜桥料车上料的高炉其焦槽与矿槽一般采用一列式布置,也可以是并列式布置。采用皮带上料的高炉,其焦槽、矿槽之间一般采用并列式布置,各自形成独立系统。就焦槽、矿槽本身而言,可以是一列式,也可以是共柱并列式,实际情况以一列式布置为主。(6)现代高炉焦矿槽的技术特点:1)完善的筛分设施,槽下设置高效的筛分系统,不但焦炭、烧结矿槽下设置振动筛,许多高炉甚至在球团和块矿槽下也设置有振动筛,尽量减少粉矿、粉焦进入炉内给高炉带来不利影响。2)烧结矿分级入炉,烧结矿分级入炉能大大改善高炉透气性。现代新设计的高炉一般均考虑了烧结矿分级入炉技术,大部分设计在烧结厂进行分级,矿槽均配置有相应粒度等级的矿槽。极个别高炉考虑的是在槽下直接进行烧结矿分级。3)焦丁回收,将焦筛下的筛下物进行二次筛分,将5mm以上的焦丁进行回收,既可改善炉内气流分布,又可节约宝贵的焦炭资源,可谓一举两得。4)先进的称量系统,现代高炉焦矿槽均设置有先进可靠的称量系统,对于斜桥料车上料的高炉,一般均采用集中与分散称量相结合的称量方式。对于采用皮带上料的高炉,若采用集中转运站,一般采用集中与分散称量相结合的称量方式。若取消集中转运站,则一般采用分散称量方式,两种称量方式均进行自动补偿。5)全面的除尘设施,槽上槽下各扬尘点均设置抽风除尘,确保焦矿槽的环保达到国家标准。