
起重锻造卸扣基础知识
9 验证力 proof force, (Fe) 对成品卸扣进行试验时所施加的作用力 见6.3
10 额定起重量 极限工作载荷 working load limit, (WLL) 卸扣在正常使用条件下设计规定承受的最大质量
目前较好的卸扣一般都是用合金钢材质,改变了过去普通 碳钢的历史。国标卸扣包括一般起重用卸扣、船用卸扣和普通 卸扣。选择卸扣时应注意安全系数,一般有4倍、6倍和8倍的。 卸扣使用时一定要严格遵守额定载荷,过度频繁使用和超载使 用都是不允许的。
a
2
1 卸扣 shackle 由扣体和销轴装配而成的组合体
a
4
a
5
a
6
a
7
a
8
a
9
a
10
a
11
a
12
a
13
a
14
a
17
a
18
a
19
a
20
a
21
一般起重用锻造卸扣
荣保军编辑
a
1
卸扣(Shackle)概述:
索具的一种。国内市场上常用的卸扣,按生产标准一般分为国 标、美标、日标三类;其中美标的最常用,因为其体积小承载 重量大而被广泛运用。按种类可分为G209(BW),G210(DW), G2130(BX),G2150(DX).按型式可分为弓型(欧米茄形)弓型 带母卸扣和D型(U型或直型)D型带母卸扣;按使用场所可分 为船用和陆用两种。安全系数有4倍、5倍、6倍,甚至8倍。其 材质,常见的有碳钢、合金钢、不锈钢、高强度钢等。表面处 理一般分为镀锌(热镀和电镀)、涂漆、镀达克罗 (Dacormet)。 市场上常见美标卸扣规格为0.33T、0.5T、0.75T、1T、1.5T、 2T、3.25T、4.75T、6.5T、8.5T、9.5T、12T、13.5T、17T、 25T、35T、55T、85T、120T、150T。(目前世界上最大的卸 扣可达到1000T以上,其中瑞典GUNNEBO重型卸扣可达 1200T,美国CROSBY卸扣可达1500T。国内的也可以做到 1500T其技术含量达到世界先进水平) 卸扣的材质和使用:
11 工作载荷 working load, (WL) 卸扣在某一特定工况可以承受的最大质量
a
3
弓型(圆型)卸扣代号B
D型(U型)卸扣代号D
卸扣 型式 1 卸扣按其扣体形状分为下列两种型式:
a) D形卸扣,代号为D; b)弓形卸扣,代号为B。 2 卸扣的销轴型式分为下列几种 a) W型:带环眼和台肩的螺纹销轴; b) X型:六角头螺栓、六角螺母和开口销; c) Y型:沉头螺钉; d) Z型:在不削弱卸扣强度的情况下采用的 其他形式的销轴
2 扣体 body 由一定截面的棒材经弯曲锻制而成 两端带有同轴环眼
3 扣顶 crown 扣体顶部
4 环眼 eyes 扣体端部与销轴配合的一对同轴孔
5 销轴 pin 与扣体配合 穿过环眼的圆截面销
6 D 形卸扣 dee shackle 扣顶呈半圆形的卸扣
7 弓形卸扣 bow shackle 扣顶呈大半个圆形的卸扣
3-卸扣
第三章卸扣
卸扣又称为卸甲,卡环等,它是起重作业中最为广泛使用的连接工具,常常用来连接起重滑车、滑车组、吊环、钢丝绳的固定,各种设备和构件捆扎时作为连接点,有时也用作钢丝绳与钢丝绳之间的连接等。
卸扣一般都采用锻造的,不允许用铸造的方法来制造,锻造卸扣的材料常用20号或25号钢、锻造后须经过热处理,以消除卸扣在锻造过程中的内应力,并增加卸扣的韧性。
一、卸扣的受力计算
估计公式:Q≈6d2
式中 Q —允许使用的负荷重量(公斤)
d —卸扣弯环部分直径(毫米)
例:使用一只卸扣直径为26毫米,求它的允许使用拉力是多少?
使用拉力Q ≈ 6d2≈ 6×262≈ 4056公斤
二、卸扣形式
常用卸扣有:D形(直形)卸扣、C形(圆形)卸扣及特殊的宽体卸扣,其中最常用的为前二类。
1. D形合金钢卸扣尺寸见下图及表一。
表一:
2.C形合金钢卸扣尺寸见下图及表二。
表二:
三、常用大卸扣的规格尺寸
本表常用大卸扣的主要尺寸是根据安装队现有卸扣测量而得,由于本公司的卸扣使用场地较为分散,故在测量中可能有遗漏,望今后发现有表中没列出的规格,能互通情报,以便进行补充,尽量做得比较完整。
四、卸扣使用的注意事项
1、卸扣在安装横销时,螺牙旋足后,应向放松方向旋半牙,防止螺
牙旋紧受力后横销旋不动。
2、卸扣在安装后,钢丝绳受力时应仔细检查,受力点是否在横销上,
如发现受力点在卸扣本体上应作及时调整,防止受力后卸扣变
形。
3、卸扣在使用过程中,必须注意其方向性,如卸扣的使用方法有误,
会影响起重作业的顺利进行。
卸扣索具质量要求与锻造工艺范本(2篇)

卸扣索具质量要求与锻造工艺范本一、引言卸扣索具是一种用于吊装、起吊和固定货物的重要设备。
其质量要求直接关系到吊装操作的安全性和可靠性。
锻造工艺是制造卸扣索具的关键环节,对其质量和性能有着很大的影响。
本文将详细探讨卸扣索具的质量要求以及与锻造工艺相关的范本。
二、卸扣索具的质量要求1. 强度要求卸扣索具在使用中承受的载荷往往很大,因此其强度是一个非常重要的指标。
首先,卸扣索具需要具备足够的静态强度,能够在不发生永久形变的情况下承受额定载荷。
其次,卸扣索具还需要具备足够的动态强度,能够承受瞬时冲击载荷而不发生断裂或破损。
最后,卸扣索具还需要具备足够的疲劳强度,能够在长期使用过程中承受循环载荷而不发生疲劳破坏。
2. 抗腐蚀性能要求卸扣索具常常处于恶劣的工作环境下,如海水、酸碱介质等,因此其抗腐蚀性能也是一个重要的指标。
卸扣索具应采用耐腐蚀性能良好的材料,并经过表面处理或覆盖保护层,以提高其抗腐蚀能力。
同时,卸扣索具应定期进行维护和检查,以及及时更换受损或腐蚀的部件。
3. 尺寸精度要求卸扣索具的尺寸精度直接关系到其装配与使用的可靠性。
卸扣索具的各个零部件应符合设计要求的尺寸精度,并具备良好的与其他部件配合的能力。
同时,制造卸扣索具的工艺应保证其尺寸精度的稳定性,以确保不会由于加工误差导致装配和使用的困难。
4. 寿命要求卸扣索具的寿命要求主要包括使用寿命和设计寿命。
使用寿命是指卸扣索具能够承受一定次数的使用,过了该寿命后需要进行维修或更换。
设计寿命是指卸扣索具在正常使用条件下能够达到的寿命,通常由设计人员根据使用要求和材料特性确定。
卸扣索具的寿命要求是保证其安全可靠运行的重要条件。
三、卸扣索具的锻造工艺范本1. 材料选择卸扣索具常用的锻造材料有碳素钢、合金钢、不锈钢等。
材料的选择应根据卸扣索具的使用环境和工作条件来确定。
一般情况下,选择材料时应考虑其强度、韧性、耐腐蚀性和焊接性能等因素。
2. 锻造工艺卸扣索具的锻造工艺应确保零件的尺寸精度和力学性能的满足。
起重吊装作业中“卸扣”安全检查步骤、报废标准以及安全使用要求
起重吊装作业中“卸扣”安全检查步骤、报废标准以及安全使用要求
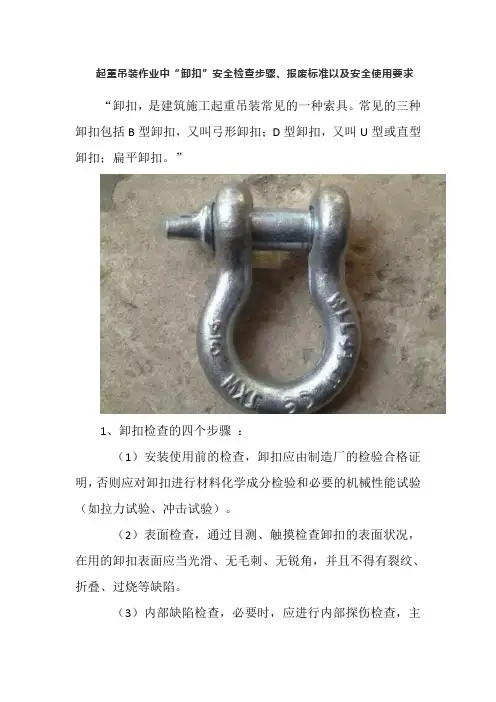
“卸扣,是建筑施工起重吊装常见的一种索具。
常见的三种卸扣包括B型卸扣,又叫弓形卸扣;D型卸扣,又叫U型或直型卸扣;扁平卸扣。
”
1、卸扣检查的四个步骤:
(1)安装使用前的检查,卸扣应由制造厂的检验合格证明,否则应对卸扣进行材料化学成分检验和必要的机械性能试验(如拉力试验、冲击试验)。
(2)表面检查,通过目测、触摸检查卸扣的表面状况,在用的卸扣表面应当光滑、无毛刺、无锐角,并且不得有裂纹、折叠、过烧等缺陷。
(3)内部缺陷检查,必要时,应进行内部探伤检查,主。
卸扣使用注意事项

卸扣使用注意事项
1.卸扣必须是锻造的,一般是用20号钢锻造后经过热处理而制成的,以便消除残余应力和增加其韧性,不能使用铸造和补焊的卡环。
2.使用时不得超过规定的荷载,应使销轴与扣顶受力,不能横向受力,横向使用会造成扣体变形。
3.吊装时使用卸扣绑扎,在吊物起吊时应使扣顶在上,销轴在下,使绳扣受力后压紧销轴,销轴因受力,在销孔中产生摩擦力,使销轴不易脱出。
4.不得从高出向下抛投卸扣,以防止卸扣落地碰撞而变形或内部产生损伤及裂纹。
卸扣的报废
卸扣出现一下情况之一时,应以报废:
1.裂纹;
2.磨损达原尺寸的10%;
3.本体变形达原尺寸的10%;
4.横销变形达原尺寸的5%;
5.螺栓坏丝或滑丝;
6.卸扣不能闭锁;。
卸扣索具质量要求与锻造工艺

卸扣索具质量要求与锻造工艺卸扣索具是一种用于吊装、牵引和固定重物的重要工具,其质量要求和锻造工艺对其使用寿命、安全性和可靠性起着重要的影响。
本文将从两个方面对卸扣索具的质量要求和锻造工艺进行探讨。
一、卸扣索具的质量要求1.强度要求:卸扣索具在使用过程中必须能够承受预定的最大荷载而不发生破坏。
因此,其强度要求要符合国家标准或相关行业标准。
2.硬度要求:卸扣索具的硬度要求直接影响其耐磨性和使用寿命。
硬度过高会导致易断裂,硬度过低会导致易变形和磨损。
因此,卸扣索具的硬度要求应在一定范围内。
3.表面处理要求:卸扣索具的表面处理是保证其防腐蚀性和美观度的关键。
常用的表面处理方法有镀锌、镀镍、喷涂等。
不同工况下的卸扣索具需要选择合适的表面处理方式。
4.尺寸精度要求:卸扣索具的尺寸精度要求对于其组装和使用起到决定性作用。
尺寸精度过大或过小都会导致无法正确组装或使用。
因此,卸扣索具的尺寸精度要求应符合相关标准。
5.可靠性要求:卸扣索具是一种用于重要应用领域的工具,其质量必须非常可靠。
因此,在设计和制造卸扣索具时,应考虑其可靠性,采用合理的工艺和材料,确保其在使用过程中不发生故障和意外。
二、卸扣索具的锻造工艺卸扣索具的锻造工艺对于确保其质量和性能具有重要作用。
以下是常见的卸扣索具锻造工艺:1.锻造材料的选择:卸扣索具常用的材料有碳钢、合金钢等。
在选择锻造材料时,应根据卸扣索具的使用条件和要求确定合适的材料,确保其强度和耐磨性。
2.锻造工艺的设计:卸扣索具的锻造工艺应根据其形状和大小等因素进行合理的设计。
应考虑到锻造材料的特性和性能,选择合适的锻造温度和锻造力度,确保卸扣索具的形状和尺寸精度。
3.热处理工艺的应用:在卸扣索具的制造过程中,常常需要进行热处理以提高其硬度和强度。
常用的热处理方法有淬火、回火等。
热处理工艺的应用能够改善卸扣索具的性能和质量。
4.测量和检验:在卸扣索具的锻造过程中,应进行测量和检验,以确保卸扣索具的形状和尺寸精度符合要求。
《卸扣吊环吊索等》课件

4.4 吊绳
吊绳是一种用于吊索和吊装的绳子,常由合成 纤维或金属制成。
4.5 吊具保养
吊具保养包括定期检查、清洁和润滑,以确保 其安全和可靠性。
五、注意事项
1 5.1 安全注意事项
使用卸扣、吊环、吊索等设备时要注意安全,遵循相关操作规程。
2 5.2 使用注意事项
使用前请阅读相关说明,并按照指示正确操作各类设备。
《卸扣吊环吊索等》PPT课件
提供详细的卸扣吊环吊索等知识,以引导观众建立基础知识。通过图片和图 表直观地展示各类产品和应用,使整个演示更具吸引力。
一、卸扣
1.1 卸扣定义
卸扣是指解开连接物体的扣子或链条,将物体分离。
1.2 卸扣分类
卸扣根据用途和结构分类,例如扣子、链条、钮扣等。
1.3 卸扣应用
卸扣广泛应用于服装、配饰、箱包、装饰等各个领域。
二、吊环
2.1 吊环定义
吊环是用于提升和悬挂重物的环 形装置。
2.2 吊环类型
吊环根据材料和构造分类,例如 合金钢吊环、铸铁吊环等。
2.3 吊环应用
吊环广泛应用于起重设备、机械 制造、航空航天等行业。
三、吊索
1
3.1 吊索定义
吊索是用于承载重物的绳索,常用于吊装和运输。
2
3.2 吊索材料
吊索使用多种材料制造,包括钢丝绳、合成纤维绳等。
3 5.3 维修注意事项
定期检查和维护卸扣、吊环、吊索等设备,及时修复或更换损坏部件。
六、总结
6.1 本章小结
本章介绍了卸扣、吊环和吊索 等起重设备的定义、分类和应 重设 备的重要性和使用注意事项。
6.3 问题与解答
如果您有任何问题,请随时提 问,我们会尽力为您解答。
锻造索具系列解析
注意:最好不要成角 度使用
吊钩系列
美式羊角抓钩
美式货钩
美式眼形滑钩 美式羊角滑钩 美式眼形抓钩 美式羊角抓钩
环眼吊钩
鼻形钩
S钩
直柄吊钩
吊钩最佳使用方式
严禁尖载、背载
严禁侧载、夹载
温度的影响
温度℃
等级
-40~200
200~300 300~350 350~400 极限工作载荷的百分率
吊环的分类
圆吊环
梨形环
吊环的分类
长吊环
欧式长吊环 欧式组合环
吊环螺钉
花篮螺丝
CC
UU
OU
UC
OC
OO
链条卸扣
用于链条连接的专用卸扣
锻造索具系列
锻造索具分类
高强度卸扣 高强度吊钩 吊环 吊环螺钉 链条卸扣 花篮螺丝
卸扣系列
卸扣定义:卸扣是由扣体和销轴装配而成的组合体,是一 种用于装卸与起升货物时连接起升工具和货物的索具配件。
卸扣的分类
根据材质可分为:M4级、S6级和T8级
根据扣体可分为:D型卸扣和B型卸扣;销轴形式 分为W型和X型
体、潮湿、高温环境中存放。 应存放在通风、干燥的地方存放。
报废标准:
产品出现下列情况之一,应更换部件或报废。
曲超过10°时,应更换部件或报废。 锈蚀和磨损超过名义尺寸10%时,应更换部件或报废。 经探伤有裂纹时,应更换部件或报废。 发生明显变形时,应报废。 肉眼看出有裂纹和裂痕时,应更换部件或报废。
注: 0.5t--150t的卸扣是模锻而成,150吨以上的卸扣 是自由锻而成
卸扣的特性:
0.5t-300t 2倍不变形,4倍不破断。 500t 1.5倍不变形,4倍不破断。 800t 以上1.33倍静载试验不变形,4倍不破
卸扣索具质量要求与锻造工艺
卸扣索具质量要求与锻造工艺卸扣索具是一种用于连接和固定物体的工业设备,通常用于起重机械、工业机械、建筑工地等场所。
卸扣索具的质量关系到使用者的安全,因此其质量要求十分高。
本文将结合锻造工艺,探讨卸扣索具的质量要求。
卸扣索具的质量要求1. 强度和韧性卸扣索具在工作时需要承受巨大的张力,因此需要具有足够的强度和韧性。
强度和韧性是指卸扣索具可以承受的最大力和拉伸程度,这取决于材质和加工工艺。
2. 硬度卸扣索具也需要具有一定的硬度,以防止断裂或变形。
过低的硬度会导致弯曲或塑性变形,而过高的硬度则会导致脆性断裂。
3. 表面质量卸扣索具的表面质量也很重要。
表面平整度和光洁度都需要达到标准,以便更好地连接和固定物体。
此外,表面需要进行防腐处理,以延长卸扣索具的使用寿命。
4. 尺寸精度卸扣索具的尺寸精度也非常重要。
由于卸扣索具要与其他设备进行配合,因此需要保证尺寸的精度,以便更好地完成任务。
锻造工艺卸扣索具常常采用锻造工艺制作。
锻造是利用锻压机将热态或冷态金属材料施加压力,使其在模具中发生塑性变形而成形的加工工艺。
锻造可以使材料的纤维结构朝着力的方向排列,提高其强度和韧性,同时也可以消除材料中的内部缺陷。
通过锻造工艺,卸扣索具可以获得更好的强度和韧性。
锻造不仅可以提高卸扣索具的物理性能,还可以提高其表面质量和尺寸精度。
锻造工艺可以使卸扣索具的整体性能更加均匀,避免出现裂纹和毛刺等缺陷,提高其使用寿命和安全性。
卸扣索具的质量要求高,需要具有足够的强度和韧性,硬度、表面质量和尺寸精度都需达到标准。
采用锻造工艺可以提高卸扣索具的物理性能、表面质量和尺寸精度,从而更好地满足使用的要求。
关于卸扣,这些你必须知道
关于卸扣,这些你必须知道
那么正确的卸扣使用方法是怎样的呢,下面的视频很生动地解释了:为什么卸扣还有正反使用之说!
以我们常用的U型卸扣为例示意,为便于说明,对卸扣的组成做如下定义,见下图:
我们知道,卸扣是最常用的一种索具,吊装必备,使用最为频繁,卸扣相对简单,但也更容易出现问题。
目前,主要使用卸扣的方式有如下三种:三种方式哪一种是正确的,哪一种是错误的呢?我们逐一来说明
先说第一种,卸扣横向受力,我们说这种使用方式是不对的,卸扣的正确受力如下图所示:
第一种受力方式,钢丝绳的力作用于扣体上,这极容易造成卸扣变形,从而使吊物脱落(因试验工具有限,无法展示将卸扣最终拉变形的画面)。
大型机械设备和小型机具设备说明书大全集领取。
第二种受力方式,在提拉钢丝绳的过程中,钢丝绳作用在卸扣销轴上的摩擦力极容易将销轴转出,从而使吊物脱落而发生危险。
第三种受力方式,销轴在固定端,起吊过程不产生转动,很好保证卸扣连接的紧固,所以是正确的。
卸扣的报废标准:
出现以下情况之一时,应予以报废:
①裂纹
②磨损达原尺寸的10%
③本体变形达原尺寸的10%
④横销变形达原尺寸的5%
⑤螺栓损坏或滑牙
⑥卸扣不能闭锁。
起重吊装卸扣使用方法
起重吊装卸扣使用方法起重吊装卸扣使用方法起重吊装卸扣是一种用于吊装和卸载货物的工具,通常用于建筑、制造业、航空业等领域。
正确使用起重吊装卸扣可以确保安全和高效的操作。
下面将介绍起重吊装卸扣的使用方法。
一、选择合适的吊装卸扣在选择吊装卸扣时,应考虑以下因素:1. 重量:根据需要搬运的货物的重量选择合适的吊装卸扣。
2. 尺寸:根据货物的大小选择合适的吊装卸扣。
3. 质量:选择质量可靠、符合标准要求的吊装卸扣。
二、检查吊装卸扣在使用前必须对吊装卸扣进行检查,以确保其安全可靠。
以下是检查步骤:1. 检查状况:检查是否有裂纹、变形或其他损坏情况。
2. 操作杆:检查操作杆是否灵活,并且能够正常收放。
3. 锁定机构:检查锁定机构是否牢固可靠,并且能够正常锁定和解锁。
4. 标志:检查是否有正确的标志和说明书。
三、使用吊装卸扣在使用吊装卸扣时,应注意以下事项:1. 安全操作:在使用前必须了解并遵守安全操作规程。
2. 吊装位置:确定吊装位置,并且确保吊装卸扣能够完全覆盖货物。
3. 负载限制:确定吊装卸扣的负载限制,不要超过其负载限制。
4. 操作杆:使用操作杆打开或关闭吊装卸扣。
5. 锁定机构:在将货物放置到合适位置后,必须锁定吊装卸扣以确保货物不会掉落或移动。
6. 调整:如果需要调整吊装卸扣的位置,请先放下货物再进行调整。
四、维护和保养在使用后,应对吊装卸扣进行维护和保养,以延长其寿命并确保其安全可靠。
以下是维护和保养步骤:1. 清洁:清洁吊装卸扣表面上的污垢和灰尘。
2. 润滑:对于需要润滑的部件,请使用适当的润滑剂进行润滑。
3. 存储:将吊装卸扣存放在干燥、通风和无腐蚀性气体的地方。
4. 检查:定期检查吊装卸扣是否存在损坏或其他问题,并及时进行维修或更换。
总结正确使用起重吊装卸扣可以确保安全和高效的操作。
在使用前必须对吊装卸扣进行检查,以确保其安全可靠。
在使用时应注意安全操作、确定吊装位置、负载限制、操作杆和锁定机构等事项。