
皮带轮造型及数控加工工艺工序卡片
辅助
时间
单件
时间
工
步
号
工步名称及内容
加工表面尺寸
切削用量
直径或宽度
长度
加工计算长度
切深mm
进给量
Mm/r
转速或
双行程数
r/s
切速m/s
走刀次数
1
去毛刺
编制
设计
审核
批准
描图
校对
机械加工工序卡片
共8张
第8张
产品代号
零(部)件代号
零(部)件名称
皮带轮
工序号
9
设备
材料
名称
名称
45钢
型号
硬度
200HBS
45钢
型号
X62
硬度
200HBS
夹具名称、编号
专用夹具
刀具
量具
辅具
名称
规格
名称
规格
名称
规格
键槽铣刀
技术等级
工时定额
班产量
准备及
终结时间
工作地点
服务时间
基本时间
辅助
时间
单件
时间
工
步
号
工步名称及内容
加工表面尺寸
切削用量
直径或宽度
长度
加工计算长度
切深mm
进给量
Mm/r
转速或
双行程数
r/s
切速m/s
走刀次数
第3张
产品型号
零(部)件代号
零(部)件名称
皮带轮
工序号
3
设备
材料
名称
卧式车床
名称
45钢
型号
CK6140
硬度
200HBS
夹具名称、编号
三爪卡盘
刀具
量具
辅具
名称
规格
名称
规格
名称
规格
车刀
45、90°车刀
游标卡尺
0.02
技术等级
工时定额
班产量
准备及
终结时间
工作地点
服务时间
基本时间
辅助
时间
单件
时间
工
步
号
工步名称及内容
三爪卡盘、A型中心钻45°车刀
3
粗精车外圆
夹φ165毛坯外圆,钻M10的螺纹孔
机加工车间
三爪卡盘、45°车刀
粗车φ160、φ82、φ55外圆
机加工车间
三爪卡盘、45°车刀
精车φ160、φ82、φ55外圆
机加工车间
三抓卡盘、90°车刀
4
车大端孔
夹φ165车大端面及φ160外圆,控制总长
机加工车间
CK6140卧式车床
加工表面尺寸
切削用量
直径或宽度
长度
加工计算长度
切深mm
进给量
Mm/r
转速或
双行程数
r/s
切速m/s
走刀次数
1
粗车φ160圆柱面,保证长度3
Φ58
3
2.5
1.25
0.52
2.0
0.59
3
2
粗车φ85圆柱面,留余量0.3mm,,并保证长度分别为55mm
Φ58
103
2.5
1.25
0.52
2.0
0.59
1
3
三爪卡盘、45°车刀
钻孔φ20,扩孔至φ38,控制深度
机加工车间
三爪卡盘、钻头
粗精车孔φ38,倒角
机加工车间
专用夹具,、内孔车刀
5
钻攻大端螺孔
钻M10螺纹通孔;攻M10螺孔通
机加工车间
Z3040摇臂钻床
专用夹具、φ10钻头、
M10-7h丝锥
6
铣键槽
铣10mm键槽合格
机加工车间
X62卧式铣床
专用夹具、键槽铣刀
夹具名称、编号
三爪卡盘
刀具
量具
辅具
名称
规格
名称
规格
名称
规格
车刀
45°
游标卡尺
0.02
技术等级
工时定额
班产量
准备及
终结时间
工作地点
服务时间
基本时间
辅助
时间
单件
时间
工
步
号
工步名称及内容
加工表面尺寸
切削用量
直径或宽度
长度
加工计算长度
切深mm
进给量
Mm/r
转速或
双行程数
r/s
切速m/s
走刀次数
1
保证总长度为90mm
45°车刀
游标卡尺
0.01
技术等级
工时定额
班产量
准备及
终结时间
工作地点
服务时间
基本时间
辅助
时间
单件
时间
工
步
号
工步名称及内容
加工表面尺寸
切削用量
直径或宽度
长度
加工计算长度
切深mm
进给量
Mm/r
转速或
双行程数
r/s
切速m/s
走刀次数
1
车端面及Φ160外圆到Φ160 控制总长在80mm
4.2
0.1
0.52
产品名称
车床
零件名称
皮带轮
第1页
材料牌号
45钢
毛坯种类
模锻件
毛坯外形尺寸
φ165X90(mm)
每毛坯
件数
1
每台件数
1
备注
工序
号
工序名称
工序内容
车间
工段
设备
工艺装备
(夹具、刀具)
工时/s
准终
单件
1
锻造毛胚
各边留3—5mm加工余量
锻工车间
2
粗车
夹φ165毛坯外圆,车小端面钻中心孔
机加工车间
CK6140卧式车床
双行程数
r/s
切速m/s
走刀次数
1
钻M10螺纹底孔至φ10,通;
4.2
0.1
0.52
3.83
1.13
1
2
攻M10螺孔通
Φ18
2.5
1.25
0.52
3.83
1.13
1
编制
设计
审核
批准
描图
校对
机械加工工序卡片
共8张
第6张
产品型号
CA6140
零(部)件代号
零(部)件名称
皮带轮
工序号
8
设备
材料
名称
卧式铣床
名称
编制
设计
审核
批准
描图
校对
机械加工工序卡片
共8张
第2张
产品型号
零(部)件代号
零(部)件名称
皮带轮
工序号
2
设备
材料
名称
卧式车床
名称
45钢
型号
CK6140
硬度
200HBS
夹具名称、编号
三爪卡盘
刀具
量具
辅具
名称
规格
名称
规格
名称
规格
车刀
45°
游标卡尺
0.01
技术等级
工时定额
班产量
准备及
终结时间
工作地点
服务时间
1
铣10mm键槽至10
Φ10
1
1
0.063
1.0
0.39
1
编制
设计
审核
批准
描图
校对
机械加工工序卡片
共8张
第87张
产品代号
零(部)件代号
零(部)件名称
皮带轮
工序号
8
设备
材料
名称
名称
45钢
型号
硬度
200HBS
夹具名称、编号
刀具
量具
辅具
名称
规格
名称
规格
名称
规格
铣刀
工时定额
班产量
准备及
终结时间
工作地点
服务时间
Φ40
1
0.5
0.3
6.33
1.79
1
8
精车台阶面
0.3
6.33
2.33
1
编制
设计
审核
批准
描图
校对
机械加工工序卡片
共8张
第4张
产品型号
零(部)件代号
零(部)件名称
皮带轮
工序号
4
设备
材料
名称
卧式车床
名称
45钢
型号
CK6140
硬度
200HBS
夹具名称、编号
三爪卡盘
刀具
量具
辅具
名称
规格
名称
规格
名称
规格
车刀
粗车φ58圆柱面保证长度为27mm
Φ58
34
2.5
1.25
0.52
2.0
0.59
1
4
粗车台阶面
0.3
6.33
0.76
1
5
精车φ85圆柱面,保证长度2
Φ55
1
0.5
0.3
6.33
1.79
1
6
精车φ85外圆至φ82 ,并保证长度分别为55mm
Φ47
1
0.5
0.3
6.33
1.79
1
7
精车φ58外圆φ55 圆柱面,保证长度为27
夹具名称、编号
刀具
机械加工工艺过程及工序卡片

日期
机械加工工艺过程卡片
浙江联强数控机床股份有限公司
机械加工工艺过程卡片
产品型号
CL6140
零件图号
20029
产品名称
卧式车床
零件名称
拨叉
共2页
第2页
材料牌号
HT200
毛坯种类
铸件
毛坯外形尺寸
每件毛坯可制件数
1
每台件数
1
备注
工序号
工序名称
工序内容
车间
工段
设备
工艺装备
工时
准终
单件
11
钻
模钻孔Φ10H7至Φ9.9mm,铰孔至Φ10H7
Φ80mm铣刀,精度0.02mm、量程0~150mm游标卡尺
10
钻
模钻孔Φ10.2mm至零件图尺寸Φ10.2mm
机加工
Z515
Φ10.2mm钻头、精度0.02mm、量程0~150mm游标卡尺,Φ1~Φ13mm钻头夹
设计(日期)
审核(日期)
标准化(日期)
会签(日期)
标记
处数
更改文件号
签字
日期
标记
处数
更改文件号
卧式车床
CL6140
1
夹具编号
夹具名称
切削液
工位器具编号
工位器具名称
工序工时
准终
单件
工步号
工步内容
工艺装备
主轴转速
/(r/min)
切削速度
/(m/min)
进给量/(mm/r)
切削深度/mm
进给
次数
工步工时
机动
辅助
1
用单动卡盘装夹右端面车床35mm处,找正左端面,车左端面16mm至16.5mm
数控加工工艺与编程课程设计加工工艺过程卡片(空白表格)
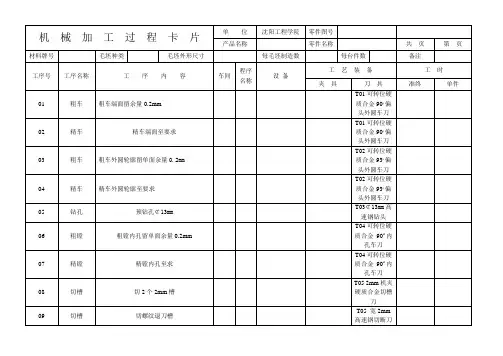
精镗
精镗内孔至求
T04可转位硬质合金90º内孔车刀
08
切槽
切2个2mm槽
T05 2mm机夹硬质合金切槽刀
09
切槽
切螺纹退刀槽
T05宽2mm高速钢切断刀
10
车
车螺纹
T06可转位硬质合金外螺纹刀
11
切断
切断
T07宽4mm高速钢切断刀
设计(日期)
审核(日期)
标准化(日期)
会签(日期)
标记
处数
更改标记
更改文件号
日期
签字
T01可转位硬质合金90º偏头外圆车刀
03
粗车
粗车外圆轮廓留单面余量0.2mm
T02可转位硬质合金93º偏头外圆车刀
04
精车
精车外圆轮廓至要求
T02可转位硬质合金93º偏头外圆车刀
05
钻孔
预钻孔¢13mm
T03¢13mm高速钢钻头
06
粗镗
粗镗内孔留单面余量0.2mm
T04可转位硬质合金90º内孔车刀
机 械 加 工 过 程 卡 片
单 位
沈阳工程学院
零件图号
产品名称
零件名称
共页
第页
材料牌号
毛坯种类
毛坯外形尺寸
每毛坯制造数
每台件数
备注
工序号
工序名称
工 序 内 容
车间
程序
名称
设备
工 艺 装 备
工
粗车
粗车端面留余量0.2mm
T01可转位硬质合金90º偏头外圆车刀
02
精车
精车端面至要求
数控车(四级)工艺卡片

一.数控加工工艺卡片
二.数控刀具卡片
一.数控加工工艺卡片
二.数控刀具卡片
一.数控加工工艺卡片
二.数控刀具卡片
一.数控加工工艺卡片
二.数控刀具卡片
一.数控加工工艺卡片
二.数控刀具卡片
一.数控加工工艺卡片
二.数控刀具卡片
一.数控加工工艺卡片
二.数控刀具卡片
一.数控加工工艺卡片
二.数控刀具卡片
一.数控加工工艺卡片
二.数控刀具卡片
试题代码:1.2.2一.数控加工工艺卡片
二.数控刀具卡片
一.数控加工工艺卡片
二.数控刀具卡片
一.数控加工工艺卡片
二.数控刀具卡片
一.数控加工工艺卡片
二.数控刀具卡片
一.数控加工工艺卡片
二.数控刀具卡片
一.数控加工工艺卡片
二.数控刀具卡片
一.数控加工工艺卡片
二.数控刀具卡片。
皮带轮造型及数控加工工艺工序卡片
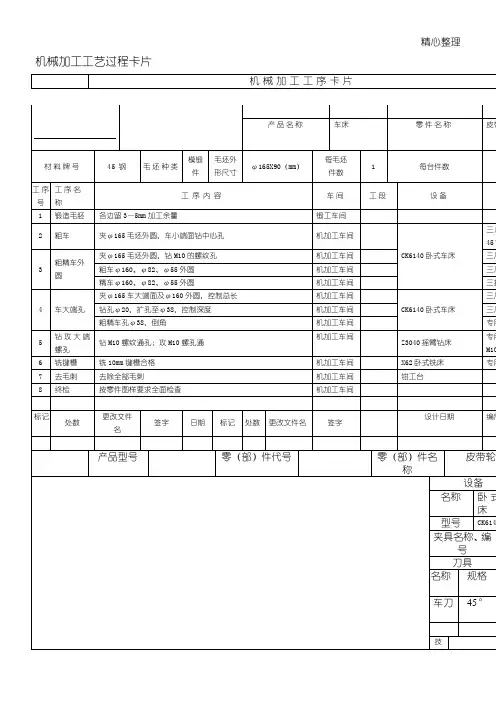
产品型号
零(部)件代号
零(部)件名称
皮带轮
工序号
3
设备
材料
名称
卧式车床
名称
45钢
型号
CK6140
硬度
200HBS
夹具名称、编号
三爪卡盘
刀具
量具
辅具
名称
规格
名称
规格
名称
规格
车刀
45、90°车刀
游标卡尺
0.02
技术等级
工时定额
班产量
准备及
终结时间
工作地点
服务时间
基本时间
辅助
时间
单件
时间
工
步
号
工步名称及内容
粗车φ58圆柱面保证长度为27mm
Φ58
34
2.5
1.25
0.52
2.0
0.59
1
4
粗车台阶面
0.3
6.33
0.76
1
5
精车φ85圆柱面,保证长度2
Φ55
1
0.5
0.3
6.33
1.79
1
6
精车φ85外圆至φ82 ,并保证长度分别为55mm
Φ47
1
0.5
0.3
6.33
1.79
1
7
精车φ58外圆φ55 圆柱面,保证长度为27
基本时间
辅助
时间
单件
时间
工
步
号
工步名称及内容
加工表面尺寸
切削用量
直径或宽度
长度
加工计算长度
切深mm
进给量
Mm/r
转速或
双行程数
机械加工工艺卡片(整理)
零件名称
共
页
第
页
材料牌号
毛坯种类
毛坯外形尺寸
每毛坯件数
每台件数
备注
工
序
号
工
段
设备
工艺装备
工时
准终
单件
设计(日期)
校对(日期)
审核(日期)
标准化(日期)
会签(日期)
标记
处数
更改文件号
签字
日期
标记
处数
更改文件号
签字
日期
机械加工工艺过程卡片
产品型号
零件图号
产品名称
零件名称
共
页
第
页
材料牌号
毛坯种类
毛坯外形尺寸
每台件数
备注
工
序
号
工名
序称
工序内容
车
间
工
段
设备
工艺装备
工时
准终
单件
设计(日期)
校对(日期)
审核(日期)
标准化(日期)
会签(日期)
标记
处数
更改文件号
签字
日期
标记
处数
更改文件号
签字
日期
机械加工工艺过程卡片
产品型号
零件图号
皮带轮工艺分析及工艺卡

皮带轮工艺分析及工艺卡皮带轮是一种用于传动机械能的旋转组件,广泛应用于各种机械设备上。
在皮带轮的制造过程中,需要经历多道工序才能完成。
以下将对皮带轮的工艺进行分析,并列举相关的工艺卡。
首先是原材料的准备。
通常情况下,皮带轮采用铸铁、镀金属等材料制造。
首先需要对原材料进行筛选、分类和质量检验,确保符合生产要求。
然后进行加热处理,提高材料的可塑性和强度。
接下来是模具制造。
为了保证皮带轮的准确尺寸和外形,需要制造专用的模具。
首先进行模具设计,确定模具的结构和尺寸。
然后使用合适的材料制造模具,在制造过程中还需要进行抛光和磨削等加工工序,确保模具表面的光滑度和平整度。
然后是铸造工艺。
将加热处理后的材料倒入模具中,经过冷却和固化形成皮带轮的毛坯。
在铸造过程中需要控制好浇注温度、浇注速度和砂芯的质量等参数,确保铸件内部结构的均匀性和致密性。
接下来是去毛刺和修整。
在皮带轮的铸造过程中,难免会产生毛刺和杂质。
为了保证表面的光滑度和精度,需要对铸件进行去毛刺和修整处理。
可以使用割刀、砂轮和刷子等工具进行加工,去除铸件表面的毛刺和粗糙度。
然后是加工工艺。
经过去毛刺和修整后,皮带轮的毛坯已经基本达到设计的要求。
接下来需要进行加工工艺,包括车削、铣削、钻孔和切割等工序。
通过这些加工工艺,可以使皮带轮达到精度和尺寸要求,并完成孔径和键槽等特殊结构的加工。
最后是表面处理。
为了保护皮带轮表面不受氧化和腐蚀,可以进行镀层处理。
常用的表面处理方法包括镀铬、喷涂和阳极氧化等。
通过表面处理,不仅可以提高皮带轮的耐腐蚀性和耐磨性,还可以改善外观效果。
综上所述,皮带轮的制造过程包括原材料准备、模具制造、铸造、去毛刺修整、加工和表面处理等工艺。
每一道工序都需要严格控制参数和质量要求,以确保最终产品的质量和性能。
以下是皮带轮的工艺卡:工艺名称:皮带轮铸造工艺工艺编号:001工艺内容:材料加热处理,模具设计与制造,铸造(包括浇注、冷却和固化),去毛刺修整,加工(车削、铣削、钻孔和切割),表面处理(镀铬、喷涂和阳极氧化)等。
数控加工实用工艺卡片、刀具卡片样板
180
2866
0.20
573.2
3
T03
球头铣刀
8
给各孔点窝
H03
D03
80
3184
0.10
318.4
Z-3.0
4
T04
钻头
11
钻孔
H04
D04
80
2316
0.20
463
Z-40.0
11
T11
铰刀
16
铰4×φ16mm孔
H11
D11
15
298
0.16
48
Z-20.0
××零件机械加工工艺规程卡
08数控02-姓名-学号
N200
G40G00X52.
G40G00X52
取消刀具左补偿,快速退刀
××零件数控加工工艺卡
08数控02班-姓名-学号
零件号
零件名称
材料
热处理状态
毛坯尺寸
加工程序号
设备型号
设备名称
夹具编号
第1页
0001
45#
调质
150mm×150mm×100mm
O0001
XK713
数控铣
0001
补偿
切削参数
顺序号
刀具
机械加工工艺规程卡片
产品型号
零(部)件图号
共 页
第 页
产品名称或代号
零(部)件名称
材料牌号
45#
毛坯种类
圆棒料
毛坯外形尺寸
200mm×200mm×100mm
每件毛坯可制件数
3
每台件数
1
备注
工序号
工序名称
工序内容
机械加工工艺过程卡片及工序卡
机械加工工序卡片
产品型号零件图号
产品名称零件名称共3页第2页
车间工序号工序名称材料牌号
机加工
20车B端
毛坯种类毛坯外形尺寸每毛坯可制件数每台件数
1
设备名称设备型号设备编号同时加工件数
数控车床CAK4085Dj
1
夹具编号夹具名称切削液
液压软爪
检具编号检具名称
工序工时(分)
准终单件
游标卡尺,内径表,圆角规,
工步号工步内容工艺装备主轴转速切削速度进给量切削深度
进给次数
工步工时r/min m/min mm/r mm基本帮忙
1车P部台湾亚肯外圆车刀8002000.251
2车内孔并倒C1角台湾亚肯硬质合金刀杆8002400.3 1.81
设计(日期)校对(日期)审核(日期)尺度化(日期)会签(日期)
标识表记标帜处数
更改
文件号
签字日期
标识表记
标帜
更改
文件号
签字日期
机械加工工序卡片
产品型号零件图号
产品名称零件名称共3页第3页。
机械加工工艺过程卡片及工序卡
校对(日期)
审核(日期)
标准化(日期)
会签(日期)
标记
处数
更改
文件号
签字
日期
标记
更改
文件号
签字
日期
材料牌号
机加工
20
车B端
毛坯种类
毛坯外形尺寸
每毛坯可制件数
每台件数
1
设备名称
设备型号
设备编号
同时加工件数
数控车床
CAK4085Dj
1
夹具编号
夹具名称
切削液
液压软爪
检具编号
检具名称
工序工时(分)
准终
单件
游标卡尺,内径表,圆角规,
工步号
工步内容
工艺装备
主轴转速
切削速度
进给量
切削深度
进给次数
工步工时
r/min
工序名称
材料牌号
机加工
30
车A端
毛坯种类
毛坯外形尺寸
每毛坯可制件数
每台件数
1
设备名称
设备型号
设备编号
同时加工件数
车床
SKT200Z
1
夹具编号
夹具名称
切削液
液压软爪
Байду номын сангаас检具编号
检具名称
工序工时(分)
准终
单件
圆角规
工步号
工步内容
工艺装备
主轴转速
切削速度
进给量
切削深度
进给次数
工步工时
r/min
m/min
mm/r
m/min
mm/r
mm
基本
辅助
1
车P部
数控加工实用工艺卡片、刀具卡片样板
刀具
1
外圆车刀
90°
把
1
2
中心钻
A2
只
1
3
麻花钻
φ10mm
把
1
4
内孔车刀
φ16×35mm
把
1
5
内螺纹车刀
60°
把
1
××零件法那克系统与华中世纪星系统数控加工程序
程序编号
O0001、O0002
程序段号
法那克程序内容
华中世纪星程序内容
动作说明
N10
G40G97G99
G40G95G97
取消刀补,每转进给,取消恒线速度加工
N20
M03S600
M03S600
主轴正转,转速600rpm
N30
T0101
T0101
换1号粗车刀,设工作坐标系
N40
M08
M08
打开切削液
N50
G41G00X46.Z2.
G41G00X46Z2
设置刀具左补偿,快速进刀至循环起点
N60
G01Z-30.F0.3
G01Z-30F0.3
粗车φ45外圆,背吃刀量2mm
更改文件号
签字
日期
标记
处数
更改文件号
签字
日期
(mm)
备注
(程序编号)
1
铣M面
T01
20×20
JT50-XM32-105
600
0.3
1.5
自动
(O0003)
5
粗铣130槽,留余量0.5
T05
20×20
600
0.25
2
自动
(O0004)
编制