
LED工艺流程图(简单介绍)
LED工艺流程图LED封装LED封装技术大都是在分立器件封装技术基础上发展与演变而来的,但却有很大的特殊性。
一般情况下,分立器件的管芯被密封在封装体内,封装的作用主要是保护管芯和完成电气互连。
而LED封装则是完成输出电信号,保护管芯正常工作,输出:可见光的功能,既有电参数,又有光参数的设计及技术要求,无法简单地将分立器件的封装用于LED。
LED的核心发光部分是由p型和n型半导体构成的pn结管芯,当注入pn 结的少数载流子与多数载流子复合时,就会发出可见光,紫外光或近红外光。
但pn结区发出的光子是非定向的,即向各个方向发射有相同的几率,因此,并不是管芯产生的所有光都可以释放出来,这主要取决于半导体材料质量、管芯结构及几何形状、封装内部结构与包封材料,应用要求提高LED的内、外部量子效率。
常规Φ5mm型LED封装是将边长0.25mm的正方形管芯粘结或烧结在引线架上,管芯的正极通过球形接触点与金丝,键合为内引线与一条管脚相连,负极通过反射杯和引线架的另一管脚相连,然后其顶部用环氧树脂包封。
反射杯的作用是收集管芯侧面、界面发出的光,向期望的方向角内发射。
顶部包封的环氧树脂做成一定形状,有这样几种作用:保护管芯等不受外界侵蚀;采用不同的形状和材料性质(掺或不掺散色剂),起透镜或漫射透镜功能,控制光的发散角;管芯折射率与空气折射率相关太大,致使管芯内部的全反射临界角很小,其有源层产生的光只有小部分被取出,大部分易在管芯内部经多次反射而被吸收,易发生全反射导致过多光损失,选用相应折射率的环氧树脂作过渡,提高管芯的光出射效率。
用作构成管壳的环氧树脂须具有耐湿性,绝缘性,机械强度,对管芯发出光的折射率和透射率高。
选择不同折射率的封装材料,封装几何形状对光子逸出效率的影响是不同的,发光强度的角分布也与管芯结构、光输出方式、封装透镜所用材质和形状有关。
若采用尖形树脂透镜,可使光集中到LED的轴线方向,相应的视角较小;如果顶部的树脂透镜为圆形或平面型,其相应视角将增大。
一般情况下,LED的发光波长随温度变化为0.2-0.3nm/℃,光谱宽度随之增加,影响颜色鲜艳度。
另外,当正向电流流经pn结,发热性损耗使结区产生温升,在室温附近,温度每升高1℃,LED的发光强度会相应地减少1%左右,封装散热;时保持色纯度与发光强度非常重要,以往多采用减少其驱动电流的办法,降低结温,多数LED的驱动电流限制在20mA左右。
但是,LED的光输出会随电流的增大而增加,目前,很多功率型LED的驱动电流可以达到70mA、100mA甚至1A级,需要改进封装结构,全新的LED封装设计理念和低热阻封装结构及技术,改善热特性。
例如,采用大面积芯片倒装结构,选用导热性能好的银胶,增大金属支架的表面积,焊料凸点的硅载体直接装在热沉上等方法。
此外,在应用设计中,PCB线路板等的热设计、导热性能也十分重要。
1、产品封装结构类型自上世纪九十年代以来,LED芯片及材料制作技术的研发取得多项突破,透明衬底梯形结构、纹理表面结构、芯片倒装结构,商品化的超高亮度(1cd以上)红、橙、黄、绿、蓝的LED产品相继问市,如表1所示,2000年开始在低、中光通量的特殊照明中获得应用。
LED的上、中游产业受到前所未有的重视,进一步推动下游的封装技术及产业发展,采用不同封装结构形式与尺寸,不同发光颜色的管芯及其双色、或三色组合方式,可生产出多种系列,品种、规格的产品。
LED产品封装结构的类型如表2所示,也有根据发光颜色、芯片材料、发光亮度、尺寸大小等情况特征来分类的。
单个管芯一般构成点光源,多个管芯组装一般可构成面光源和线光源,作信息、状态指示及显示用,发光显示器也是用多个管芯,通过管芯的适当连接(包括串联和并联)与合适的光学结构组合而成的,构成发光显示器的发光段和发光点。
表面贴装LED可逐渐替代引脚式LED,应用设计更灵活,已在LED显示市场中占有一定的份额,有加速发展趋势。
固体照明光源有部分产品上市,成为今后LED的中、长期发展方向。
2、引脚式封装LED脚式封装采用引线架作各种封装外型的引脚,是最先研发成功投放市场的封装结构,品种数量繁多,技术成熟度较高,封装内结构与反射层仍在不断改进。
标准LED被大多数客户认为是目前显示行业中最方便、最经济的解决方案,典型的传统LED安置在能承受0.1W输入功率的包封内,其90%的热量是由负极的引脚架散发至PCB板,再散发到空气中,如何降低工作时pn结的温升是封装与应用必须考虑的。
包封材料多采用高温固化环氧树脂,其光性能优良,工艺适应性好,产品可*性高,可做成有色透明或无色透明和有色散射或无色散射的透镜封装,不同的透镜形状构成多种外形及尺寸,例如,圆形按直径分为Φ2mm、Φ3mm、Φ4.4mm、Φ5mm、Φ7mm等数种,环氧树脂的不同组份可产生不同的发光效果。
花色点光源有多种不同的封装结构:陶瓷底座环氧树脂封装具有较好的工作温度性能,引脚可弯曲成所需形状,体积小;金属底座塑料反射罩式封装是一种节能指示灯,适作电源指示用;闪烁式将CMOS振荡电路芯片与LED管芯组合封装,可自行产生较强视觉冲击的闪烁光;双色型由两种不同发光颜色的管芯组成,封装在同一环氧树脂透镜中,除双色外还可获得第三种的混合色,在大屏幕显示系统中的应用极为广泛,并可封装组成双色显示器件;电压型将恒流源芯片与LED管芯组合封装,可直接替代5—24V的各种电压指示灯。
面光源是多个LED管芯粘结在微型PCB板的规定位置上,采用塑料反射框罩并灌封环氧树脂而形成,PCB板的不同设计确定外引线排列和连接方式,有双列直插与单列直插等结构形式。
点、面光源现已开发出数百种封装外形及尺寸,供市场及客户适用。
LED发光显示器可由数码管或米字管、符号管、矩陈管组成各种多位产品,由实际需求设计成各种形状与结构。
以数码管为例,有反射罩式、单片集成式、单条七段式等三种封装结构,连接方式有共阳极和共阴极两种,一位就是通常说的数码管,两位以上的一般称作显示器。
反射罩式具有字型大,用料省,组装灵活的混合封装特点,一般用白色塑料制作成带反射腔的七段形外壳,将单个LED管芯粘结在与反射罩的七个反射腔互相对位的PCB板上,每个反射腔底部的中心位置是管芯形成的发光区,用压焊方法键合引线,在反射罩内滴人环氧树脂,与粘好管芯的PCB板对位粘合,然后固化即成。
反射罩式又分为空封和实封两种,前者采用散射剂与染料的环氧树脂,多用于单位、双位器件;后者上盖滤色片与匀光膜,并在管芯与底板上涂透明绝缘胶,提高出光效率,一般用于四位以上的数字显示。
单片集成式是在发光材料晶片上制作大量七段数码显示器图形管芯,然后划片分割成单片图形管芯,粘结、压焊、封装带透镜(俗称鱼眼透镜)的外壳。
单条七段式将已制作好的大面积LED芯片,划割成内含一只或多只管芯的发光条,如此同样的七条粘结在数码字形的可伐架上,经压焊、环氧树脂封装构成。
单片式、单条式的特点是微小型化,可采用双列直插式封装,大多是专用产品。
LED光柱显示器在106mm长度的线路板上,安置101只管芯(最多可达201只管芯),属于高密度封装,利用光学的折射原理,使点光源通过透明罩壳的13-15条光栅成像,完成每只管芯由点到线的显示,封装技术较为复杂。
半导体pn结的电致发光机理决定LED不可能产生具有连续光谱的白光,同时单只LED也不可能产生两种以上的高亮度单色光,只能在封装时借助荧光物质,蓝或紫外LED管芯上涂敷荧光粉,间接产生宽带光谱,合成白光;或采用几种(两种或三种、多种)发不同色光的管芯封装在一个组件外壳内,通过色光的混合构成白光LED。
这两种方法都取得实用化,日本2000年生产白光LED达1亿只,发展成一类稳定地发白光的产品,并将多只白光LED设计组装成对光通量要求不高,以局部装饰作用为主,追求新潮的电光源。
3、表面贴装封装在2002年,表面贴装封装的LED(SMD LED)逐渐被市场所接受,并获得一定的市场份额,从引脚式封装转向SMD符合整个电子行业发展大趋势,很多生产厂商推出此类产品。
早期的SMD LED大多采用带透明塑料体的SOT-23改进型,外形尺寸3.04×1.11mm,卷盘式容器编带包装。
在SOT-23基础上,研发出带透镜的高亮度SMD的SLM-125系列,SLM-245系列LED,前者为单色发光,后者为双色或三色发光。
近些年,SMD LED成为一个发展热点,很好地解决了亮度、视角、平整度、可*性、一致性等问题,采用更轻的PCB板和反射层材料,在显示反射层需要填充的环氧树脂更少,并去除较重的碳钢材料引脚,通过缩小尺寸,降低重量,可轻易地将产品重量减轻一半,最终使应用更趋完美,尤其适合户内,半户外全彩显示屏应用。
表3示出常见的SMD LED的几种尺寸,以及根据尺寸(加上必要的间隙)计算出来的最佳观视距离。
焊盘是其散热的重要渠道,厂商提供的SMD LED的数据都是以4.0×4.0mm的焊盘为基础的,采用回流焊可设计成焊盘与引脚相等。
超高亮度LED产品可采用PLCC(塑封带引线片式载体)-2封装,外形尺寸为3.0×2.8mm,通过独特方法装配高亮度管芯,产品热阻为400K/W,可按CECC 方式焊接,其发光强度在50mA驱动电流下达1250mcd。
七段式的一位、两位、三位和四位数码SMD LED显示器件的字符高度为5.08-12.7mm,显示尺寸选择范围宽。
PLCC封装避免了引脚七段数码显示器所需的手工插入与引脚对齐工序,符合自动拾取—贴装设备的生产要求,应用设计空间灵活,显示鲜艳清晰。
多色PLCC封装带有一个外部反射器,可简便地与发光管或光导相结合,用反射型替代目前的透射型光学设计,为大范围区域提供统一的照明,研发在3.5V、1A驱动条件下工作的功率型SMD LED封装。
4、功率型封装LED芯片及封装向大功率方向发展,在大电流下产生比Φ5mmLED大10-20倍的光通量,必须采用有效的散热与不劣化的封装材料解决光衰问题,因此,管壳及封装也是其关键技术,能承受数W功率的LED封装已出现。
5W系列白、绿、蓝绿、蓝的功率型LED从2003年初开始供货,白光LED光输出达1871m,光效44.31m/W绿光衰问题,开发出可承受10W功率的LED,大面积管;匕尺寸为2.5×2.5mm,可在5A电流下工作,光输出达2001m,作为固体照明光源有很大发展空间。
Luxeon系列功率LED是将A1GalnN功率型倒装管芯倒装焊接在具有焊料凸点的硅载体上,然后把完成倒装焊接的硅载体装入热沉与管壳中,键合引线进行封装。
这种封装对于取光效率,散热性能,加大工作电流密度的设计都是最佳的。
其主要特点:热阻低,一般仅为14℃/W,只有常规LED的1/10;可*性高,封装内部填充稳定的柔性胶凝体,在-40-120℃范围,不会因温度骤变产生的内应力,使金丝与引线框架断开,并防止环氧树脂透镜变黄,引线框架也不会因氧化而玷污;反射杯和透镜的最佳设计使辐射图样可控和光学效率最高。
LED的生产工艺流程及其设备ppt课件

LED衬底材料制作--研磨和蚀刻
晶面研磨
通以特定粒度及粘性的研磨液,加 外研磨盘的公转和自转,达到均匀 磨平晶片切片时留下的锯痕、损伤 等不均匀表面。
晶片蚀刻
蚀刻的目的在于除去先前各步机械 加工所造成的损伤,同时获得干净 且光亮的表面,刻蚀化学作用可区 分为酸性及碱性反应。
晶片研磨机
LED衬底材料制作--退火与抛光
按着淀积过程中发生化学的种类不同可以分为热解法 、氧化法、还原法、水解法、混合反应等。
LED外延制作--CVD的优缺点
CVD制备的薄膜最大的特点是致密性好、高效率、良好的台阶 覆、孔盖能力、可以实现厚膜淀积、以及相对的低成本;
缺点是淀积过程容易对薄膜表面形成污染、对环境的污染等 常压CVD(APCVD)的特点是不需要很好的真空度、淀积速度
蓝宝石衬底紫外LED
LED生产工艺流程
蓝宝石衬底白光LED
LED生产工艺流程
所举例子只是一种LED制作工艺, 不同的厂家都有自己独到的一套制作工 艺,各厂家所使用的设备都可能不一样 ,各道工序的作业方式、化学配方等也 不一样,甚至不同的厂家其各道制作工 序都有可能是互相颠倒的。
但是万变不离其宗,其主要的思想 都是一样的:外延片的生长(PN结的 形成)---电极的制作(有金电极,铝电 极,并形成欧姆接触)---封装。
LED外延制作--液相外延的缺点
当外延层与衬底的晶格失配大于1%时生ቤተ መጻሕፍቲ ባይዱ长发生困难。
由于生长速率较快,难以得到纳米厚度 的外延材料。
外延层的表面形貌一般不如汽相外延的 好。
LED外延制作液相外延的生长原理
LED外延制作
液相外延示意图
LED外延制作
实 际 液 相 外 延 设 备
LED显示屏生产循环流程图

财务经理 仓库主管 财务部 产成品库 半成品库 原材料库 制造二部 (模块车间) 制造一部 (装配车间) 计划部
开始
制造部经理
总经理
质检部
合同项目任
生产任务单
生产计划表
审批
审批
领料单
领料单
审批
出库单
出库单
生产
生产
生产日报表 登记账卡 登记账卡日生产计划达成率分析报告生产日报表
日生产计划达 成率分析报告
生产循环流程图总经理财务经理仓库主管财务部产成品库半成品库原材料库计划部质检部制造部经理制造二部模块车制造一部装配车开始生产任务单生产计划表领料单领料单入库单出库单完工完工记账合格检验生产生产检验合格书出库单入库单入库入库月末盘点月末在产品盘月末盘点盘点表盘点表盘点表盘点表核对一致审批审批审批审批记账处理处理处理处理处理结束月末盘点盘点表审批审批登记账卡登记账卡审批处理方案审批生产循环流程图财务经理仓库主管财务部产成品库半成品库原材料库制造二部模块车间制造一部装配车间计划部制造部经理总经理质检部开始生产任务单生产计划表领料单领料单入库单出库单完工完工记账合格检验生产生产检验合格书出库单入库单入库入库定期盘点定期在产品盘定期盘点盘点表盘点表盘点表盘点表核对定期盘点盘点表审批审批登记账卡登记账卡登记账卡登记账卡审批生产日报表生产日报表审阅审阅日生产计划达成率分析报告生产月报表生产月报表审批日生产计划达成率分析报告月生产计划达成率分析报告月生产计划达成率分析报告审批合同项目任务书核对一致审批审批审批记账处理处理处理处理处理结束处理方案审批审批
生产月报表
生产月报表
审阅
审批
审阅
月生产计划达
月生产计划达
N
完工
LED灯管_工艺流程图
LED 工艺流程图LED 工艺流程图LED 工艺流程图LED 封装LED 封装技术大都是分立器件封装技术基础上发展与演变而来的但却有很大的特殊性。
一般情况下,分立器件的管芯被密封在封装体内,封装的作用主要是维护管芯和完成电气互连。
而LED 封装则是完成输出电信号,维护管芯正常工作,输出:可见光的功能,既有电参数,又有光参数的设计及技术要求,无法简单地将分立器件的封装用于LEDLED 核心发光局部是由p 型和n 型半导体构成的pn 结管芯,当注入pn 结的少数载流子与多数载流子复合时,就会发出可见光,紫外光或近红外光。
但pn 结区发出的光子是非定向的即向各个方向发射有相同的几率,因此,并不是管芯产生的所有光都可以释放出来,这主要取决于半导体资料质量、管芯结构及几何形状、封装内部结构与包封材料,应用要求提高LED 内、外部量子效率。
惯例Φ5mm 型LED 封装是将边长0.25mm 正方形管芯粘结或烧结在引线架上,管芯的正极通过球形接触点与金丝,键合为内引线与一条管脚相连,负极通过反射杯和引线架的另一管脚相连,然后其顶部用环氧树脂包封。
反射杯的作用是收集管芯侧面、界面发出的光,向期望的方向角内发射。
顶部包封的环氧树脂做成一定形状,有这样几种作用:维护管芯等不受外界侵蚀;采用不同的形状和材料性质( 掺或不掺散色剂) 起透镜或漫射透镜功能,控制光的发散角;管芯折射率与空气折射率相关太大,致使管芯内部的全反射临界角很小,其有源层产生的光只有小部分被取出,大部分易在管芯内部经多次反射而被吸收,易发生全反射导致过多光损失,选用相应折射率的环氧树脂作过渡,提高管芯的光出射效率。
用作构成管壳的环氧树脂须具有耐湿性,绝缘性,机械强度,对管芯发出光的折射率和透射率高。
选择不同折射率的封装资料,封装几何形状对光子逸出效率的影响是不同的发光强度的角分布也与管芯结构、光输出方式、封装透镜所用材质和形状有关。
若采用尖形树脂透镜,可使光集中到LED 轴线方向,相应的视角较小;如果顶部的树脂透镜为圆形或平面型,其相应视角将增大。
LED工艺流程PPT课件

Power Power per unit area Power per unit solid angle
Radiometry Watt (W) W/m2 W/sr
Photometry lumen (lm) lm/m2 = lux (lx)
Photometry is just like radiometry except that everything is weighted by
33
钝化层去胶
丙酮
34
中道终测检验
35
减薄
36
划片
37
裂片
38
扩膜
39
▪ 划片,裂片工作流程图
划片前晶片背面
划片后背面
划片后,侧视图 裂片后,侧视图
扩膜后,正视图
40
测试分检
41
测试机
42
Hale Waihona Puke LED:What’s inside?
A packaged LED
Different parts of an LED
P 欧姆接触
电子空穴 复合发光
蓝宝石或碳化硅 7
MOCVD外延
p-GaN
N-GaN 缓冲层
蓝宝石
MQW 8
MOCVD机台
9
金属离子
第一步 清洗
有机物
10
第二步n区光刻
11
爆光机
12
刻蚀
Cl2+Bcl3+Ar
13
Plasmalab System 133
14
去胶
3#液
15
p电极蒸发
16
epoxy dome
bond wires
semiconductor chip
LED球泡生产工艺流程图_ppt
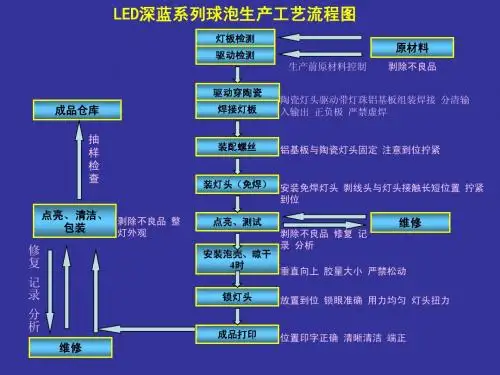
灯板检测 驱动检测 生产前原材料控制 驱动穿陶瓷
原材料
剥除不良品
成品仓库 抽 样 检 查 点亮、清洁、 剥除不良品 整 包装 灯外观
焊接灯板
陶瓷灯头驱动带灯珠铝基板组装焊接 分清输 入输出 正负极 严禁虚焊
装配螺丝
铝基板与陶瓷灯头固定 注意到位拧紧
பைடு நூலகம்
装灯头(免焊) 安装免焊灯头 剥线头与灯头接触长短位置 拧紧 到位 点亮、测试 安装泡壳、晾干 4时 锁灯头 剥除不良品 修复 记 录 分析 垂直向上 胶量大小 严禁松动 放置到位 锁眼准确 用力均匀 灯头扭力
维修
修 复 记 录 分 析
维修
成品打印
位置印字正确 清晰清洁 端正
LED灯具生产工艺流程图

控
制程巡检
点
作业规范 √
录 首件记录表 制程巡检规范
√
质 控
工艺文件 制程巡检
检制验程(测巡试检)规日范报
√
表
点
作业规范 √
√
2/4
检验 NG 品处理
返修 返修 返修
返修 返修 返修 返修
返修 返修 返修
返修 矫正 返修
返修 返修 返修 返修 返修 返修 返修
返修 返修 返修
xxxxxxx照明电器有限公司
自检 1.2.3.4.5.6.7
目测 线检 1.2.3.4.5.6.7
目测
目测
目测 测试
目测 测量
目测 测量
目视 专用治
具
首检 巡检 自检 线检 首检 巡检 自检 线检 首检 巡检 自检 线检 首检 巡检 自检 线检 首检 巡检 自检 线检 首检 巡检 自检 线检
1.3件/次 1:20件/次/2小时,2:1次/4小时 1 1
√ 检制验程(测巡试检)规日范报
√
表
点 尺寸全检 作业规范 √
3.外观全
√
波峰焊制程巡检
检
表
抽检: 1. 依<<设计 工艺文件
工艺文件 制程巡检 作业规范
√
√
>>特殊要
√
求
制程巡检规范
ห้องสมุดไป่ตู้
巡检: 依 <<制程巡 检规范>>
工艺文件 制程巡检 作业规范
√
√
每2小时一
√
烙铁温度测试记
次制程抽
√
质
检
工艺文件
√
矫正 矫正 矫正
返修 返修 返修
LED生产工艺流程图
准备 酒精
准备 无尘布 装玻璃 准备 螺丝 装中环 电批
准备 面环
准备 螺丝 装面环 电批
准备 卡簧
准备 螺丝 装卡簧 墨眼片 测试 准备 驱动 老化 不良返工 功率仪 自动老化线 墨镜片 测试 不良返工 功率仪 打包装 打包机 电批
准备 酒精
准备 无尘布
入库
LED筒灯生产工艺流程图
准备 DC线 剥线 剪线 准备 焊锡丝 DC线 加锡 准备 散热器 穿线 准备ቤተ መጻሕፍቲ ባይዱ焊锡丝 COB加锡 准备 硅脂 涂导 热硅脂 电铬铁 焊COB 焊锡丝 电铬铁 斜口钳
电铬铁
准备 螺丝
准备 支架
锁支架 墨镜片 测试 准备 螺丝 准备 压线扣 装压 线扣
电批
不良返工 功率仪 电批
led制造工艺流程及细节
浅谈LED制造工艺流程及细节随着20世纪90年代,人类对氮化物LED的发明、LED的效率有了非常快的发展。
随着相关技术的发展,在不久的未来LED会代替现有的照明灯泡。
近几年人们制造LED芯片过程中首先在衬底上制作氮化镓(GaN)基的外延片,外延片所需的材料源(碳化硅SiC)和各种高纯的气体如氢气H2或氩气Ar等惰性气体作为载体之后,按照工艺的要求就可以逐步把外延片做好。
接下来是对LED-PN 结的两个电极进行加工,并对LED毛片进行减薄,划片。
然后对毛片进行测试和分选,就可以得到所需的LED芯片。
由于制作LED芯片设备的造价都比较昂贵,同时也是生产的一个投资重点,具体的工艺做法,不作详细的说明。
下面简单介绍一下LED生产流程图,如下:LED生产流程图(流程工艺) (使用设备)测试芯片 芯片分选机¦ ¦排支架 ( 把芯片固定在支架座)芯片扩张机¦ ¦点 胶 点胶机 显微镜¦QC ¦固 晶 倒膜机 扩晶机 显微镜 固晶座¦QC ¦(*白光 ) 固晶烘烤 烘箱 150C/2H ¦ ¦ ¦配荧光粉 焊 线 (芯片焊两个电极) 自动焊线机 超声波焊线机 ¦ ¦ ¦点荧光粉 *二焊加固锒胶 点胶机 显微镜¦ ¦(QC白光) ¦烘烤150C/1H -- *锒胶烘烤 烘箱 电子称 抽真空机 点胶机 显微镜¦ ¦*支架沾胶 ( 支架沾胶)点胶机 烤箱 120C/20min¦ ¦(下面说明植入工艺) 植入支架 -- 灌胶机 ---- 自动灌胶机短 烤 -- 烘 箱离 模 -- 脱模机 ¦¦长 烤 烘箱 130C/6H¦ ¦- 切 一切模具(冲床)¦ ¦测试点数 LED电脑测试机¦ QC ¦全切 冲压机及全切模¦ QC ¦分光分色 LED分选机¦ QC ¦封口包装 封口机入库一、工艺说明(植入支架)LED外型环氧树脂封装主要有以下几步:模条预热--吹尘--树脂预热--配胶--搅拌--抽真空--灌胶入支架。
所用物料:支架、LED芯片、锒胶绝缘胶(解冻,搅拌)、晶片(倒膜,扩晶)、金线、锒胶、荧光粉、胶带包装、模条(铝条,合金)、导热硅脂、焊接材料、树脂(AB胶或有机硅胶)、各种手动工具、各种测试材料(如万用表、示波器、电源等)。
LED工艺流程图(简单介绍)
LED工艺流程图LED封装LED封装技术大都是在分立器件封装技术基础上发展与演变而来的,但却有很大的特殊性。
一般情况下,分立器件的管芯被密封在封装体内,封装的作用主要是保护管芯和完成电气互连。
而LED封装则是完成输出电信号,保护管芯正常工作,输出:可见光的功能,既有电参数,又有光参数的设计及技术要求,无法简单地将分立器件的封装用于LED。
LED的核心发光部分是由p型和n型半导体构成的pn结管芯,当注入pn结的少数载流子与多数载流子复合时,就会发出可见光,紫外光或近红外光。
但pn结区发出的光子是非定向的,即向各个方向发射有相同的几率,因此,并不是管芯产生的所有光都可以释放出来,这主要取决于半导体材料质量、管芯结构及几何形状、封装内部结构与包封材料,应用要求提高LED的内、外部量子效率。
常规Φ5mm 型LED封装是将边长0.25mm的正方形管芯粘结或烧结在引线架上,管芯的正极通过球形接触点与金丝,键合为内引线与一条管脚相连,负极通过反射杯和引线架的另一管脚相连,然后其顶部用环氧树脂包封。
反射杯的作用是收集管芯侧面、界面发出的光,向期望的方向角内发射。
顶部包封的环氧树脂做成一定形状,有这样几种作用:保护管芯等不受外界侵蚀;采用不同的形状和材料性质(掺或不掺散色剂),起透镜或漫射透镜功能,控制光的发散角;管芯折射率与空气折射率相关太大,致使管芯内部的全反射临界角很小,其有源层产生的光只有小部分被取出,大部分易在管芯内部经多次反射而被吸收,易发生全反射导致过多光损失,选用相应折射率的环氧树脂作过渡,提高管芯的光出射效率。
用作构成管壳的环氧树脂须具有耐湿性,绝缘性,机械强度,对管芯发出光的折射率和透射率高。
选择不同折射率的封装材料,封装几何形状对光子逸出效率的影响是不同的,发光强度的角分布也与管芯结构、光输出方式、封装透镜所用材质和形状有关。
若采用尖形树脂透镜,可使光集中到LED的轴线方向,相应的视角较小;如果顶部的树脂透镜为圆形或平面型,其相应视角将增大。
LED工艺流程(精)
LED生产工艺及封装技术一、生产工艺1.工艺:a) 清洗:采用超声波清洗PCB或LED支架,并烘干。
b) 装架:在LED管芯(大圆片)底部电极备上银胶后进行扩张,将扩张后的管芯(大圆片)安置在刺晶台上,在显微镜下用刺晶笔将管芯一个一个安装在PCB或LED支架相应的焊盘上,随后进行烧结使银胶固化。
c) 压焊:用铝丝或金丝焊机将电极连接到LED管芯上,以作电流注入的引线。
LED直接安装在PCB上的,一般采用铝丝焊机。
(制作白光TOP-LED需要金线焊机)d) 封装:通过点胶,用环氧将LED管芯和焊线保护起来。
在PCB板上点胶,对固化后胶体形状有严格要求,这直接关系到背光源成品的出光亮度。
这道工序还将承担点荧光粉(白光LED)的任务。
e) 焊接:如果背光源是采用SMD-LED或其它已封装的LED,则在装配工艺之前,需要将LED焊接到PCB 板上。
f) 切膜:用冲床模切背光源所需的各种扩散膜、反光膜等。
g) 装配:根据图纸要求,将背光源的各种材料手工安装正确的位置。
h) 测试:检查背光源光电参数及出光均匀性是否良好。
包装:将成品按要求包装、入库。
二、封装工艺1. LED的封装的任务是将外引线连接到LED芯片的电极上,同时保护好LED芯片,并且起到提高光取出效率的作用。
关键工序有装架、压焊、封装。
2. LED封装形式LED封装形式可以说是五花八门,主要根据不同的应用场合采用相应的外形尺寸,散热对策和出光效果。
LED 按封装形式分类有Lamp-LED、TOP-LED、Side-LED、SMD-LED、High-Power-LED等。
3. LED封装工艺流程4.封装工艺说明1.芯片检验镜检:材料表面是否有机械损伤及麻点麻坑(lockhill)芯片尺寸及电极大小是否符合工艺要求电极图案是否完整2.扩片由于LED芯片在划片后依然排列紧密间距很小(约0.1mm),不利于后工序的操作。
我们采用扩片机对黏结晶片的膜进行扩张,是LED芯片的间距拉伸到约0.6mm。