
西格玛质控图 及理解
Westgard-Sigma质控规则
Westgard-Sigma质控规则是将原来的Westgard质控规则和摩托罗拉所创的Sigma(西格玛)质量控制进行有机结合,形成的一种SQC新的分析方法,对于实验室评价来说,将是一种更快、更简单的分析工具。
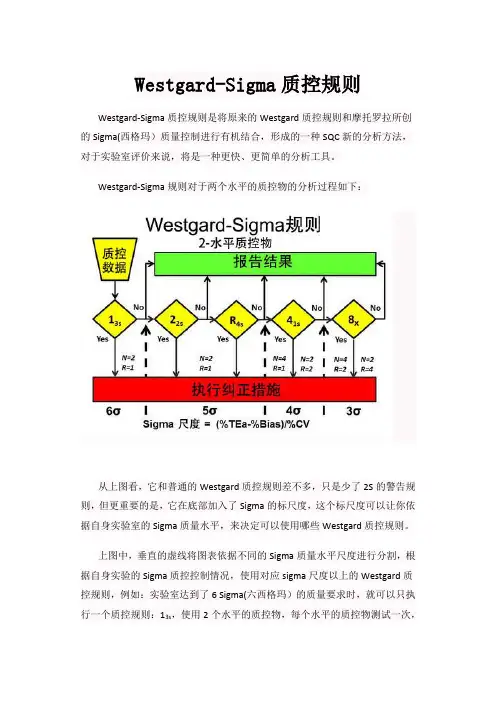
Westgard-Sigma规则对于两个水平的质控物的分析过程如下:
从上图看,它和普通的Westgard质控规则差不多,只是少了2S的警告规则,但更重要的是,它在底部加入了Sigma的标尺度,这个标尺度可以让你依据自身实验室的Sigma质量水平,来决定可以使用哪些Westgard质控规则。
上图中,垂直的虚线将图表依据不同的Sigma质量水平尺度进行分割,根据自身实验的Sigma质控控制情况,使用对应sigma尺度以上的Westgard质控规则,例如:实验室达到了6 Sigma(六西格玛)的质量要求时,就可以只执行一个质控规则:13s,使用2个水平的质控物,每个水平的质控物测试一次,下图中的N=2 R=1表示的是:需要分析两个质控水平,并且每个水平测试一次。
如下图:
实验室达到了5 Sigma(五西格玛)的质量要求时,需要同时分析三个质控规则:13s、22s、R4s,使用2范围水平的质控物,每个水平测试一次。
如下图:
实验室达到了4 Sigma(四西格玛)的质量要求时,就需要分析四种Westgard质控规则:13s、22s、R4s、41s,为了更好的评价试验结果,需要同时测试4个水平的质控物,每个水平测试1次,或者是只分析测试两个水平的质控物,但需要每个水平测试2次,使用41s质控规则可以检查贯穿两次测试的其他质控规则,同时建议分析日间每个质控水平的复孔测试和监视日内的两个水平的四次测试情况。
如下图:
若实验室达不到4 Sigma(四西格玛)的质量要求,就需要更多的质控规则,包括8x质控规则,同时需要使用4个水平的质控物,每个测试2次,或者使用两个水平的质控物,每个测试4次,如下图:
当然,若使用的是三个水平的质控物是也可以使用类似的分析方法,分析过程基本一致,只是所使用的Westgard质控规则有细微差别。
如
下图:
在现实中的使用:
基于对Sigma水平的质量评估,现在大多数的高水平全自动分析系统能过让多数的测试项目达到5或者6 Sigma的水平,对于6sigma(六西格玛)的水平,意味着在Levey-Jennings质控图上,我们只需要监视平均值±3SD水平,使用两个水平的质控品每个进行单次测试,就能可靠的反应出医学上重要的误差;对于5 Sigma(五西格玛)水平,我们就需要多规则质控:13s/R4s/22s,也是使用两个水平的质控品每个进行单次测试,对于少数5 Sigma水平也没达到的测试项目,我们就需要分析更对的质控规则,41s以及8x,也需要测试更多个水平的质控物进行测试或者是一个水平的质控需要进行更多次的测试。
对于一些POCT项目,本身就达到很高的Sigma控制水平,甚至有些项目只需要操作者按照生产商的说明书进行质控分析,而不需要专门的实验室培训,这样就很难去分析其Sigma质量水平,这一类中的大多数医疗器械仍然需要严格的质量控制,若这类的医疗器械需要基于Sigma水平分析,最好是直接使用多质控规则:13s/22s/R4s/41s。
上图中的TEa表示允许总误差(the allowable Total Error),Bias表示准确度(偏差,accuracy),CV即精密度(precision)
所需数据
靶值:多次(>20次)测量所得结果的平均值作为靶值
标准差:运用EXCEL公式STDEV计算出结果
CV值(精密度):标准差/ 均值
准确度(偏差即Bias):本次试验所得结果–靶值
%Tea:允许总误差(一般采用CLIA’88的要求)
Sigma尺度=(%Tea-%Bias)/ %CV
Sigma计算结果:
σ≥6 可以只执行一个13s质控规则
5≤σ<6 需要分析三个质控规则:13s、22s、R4s
4≤σ<5 需要分析四种Westgard质控规则:13s、22s、R4s、41s
3≤σ<4 需要分析更多Westgard质控规则:13s、22s、R4s、41s、8X <3 无可选的质控规则。
六西格玛 管理图概念及解释方法
DATA类型
计量型DATA (测定/计量型DATA)
缺点DATA (数 /计数型DATA - DPU)
不良品DATA (范畴型 计数型DATA 合格/不合格, Go-NoGo )
部分群大小
部分群大小
部分群大小
n=2-5
N=6~
n=1
一致
变化
一致
变化
X bar R
X bar s
UCL
● ● ● ● ● ● ● ● ● ● ●
●
CL
●
●
●
●
● ● ●
●
●
●
LCL
Proprietary to Samsung Electronics Company
Control – 管理图的概念和解释方法 - 14
Rev 2.0
管理限界线的计算
在设定管理限界线幅度时,考虑计算上的方便 利用标准偏差的3倍数
S (Statistical): 受统计性资料和分析技法的帮助 P (Process) : 确认Process引起变动的原因和能力状态 C (Control) : 为了能让已知的Process目标达成,从
而适用PDCA Cycle让持续地Process 完成改善的管理活动。
Proprietary to Samsung Electronics Company
工程管理用管理限界线的计算
采取如上所示措施以后,消除脱离点重新计算管理限界线 (没有采取措施时,按原有状态保留。)
值得的管理脱离
品质特性数率,强度等其值越大为好时,而且脱离管理上限时, 好好调查其原因,并作为品质改善的线索。
Proprietary to Samsung Electronics Company
6西格玛简介9.ppt

每20年仅1例
每小时2,000件
每年35件
2020/10/21
3Sigma
如果全世界各行各业都以达到3Sigma 为 合乎要求,则有如下的结果:
• 每个星期5,000次医疗事故。 • 每小时有20,000 封信送错地方或丢失
。 • 每月有7个小时的停电, • 每天有15分钟会饮到不安全的水。
2020/10/21
在任何检查点发现的缺陷数 DPU= ——————————————
通过该检查点的单位数
• 对任何一个检查点都可计算其DPU • 可对全过程做DPU的求和计算。进行求和计算时,可称为每个
单位中的总缺陷数,或TDU • DPU反映每个单位中缺陷的个数多少,但不反映缺陷的严重程
度
2020/10/21
单位缺陷数的计算
正态分布曲线
-6 -5 -4 -3 -2 -1 +1 +2 +3 +4 +5 +6
68.26% 的个体 95.44% 的个体 99.73%的个体 99.9937%的个体 99.999943%的个体 99.9999998%的个体
2020/10/21
• Z=USL-LSL/2σ
六西格玛意味着在一百万个出错机会中 不多于3.4个缺陷
20/10/21
在制造中应用六西格玛方法的效果 是什么?
• 自1987年以来由于质量优良,MOTOROLA公 司已达到5.6个西格玛水平(20失误/百万), 其节省下来的费用已达110亿美元。
2020/10/21
实施6西格玛带来节省的费用和增加的收益
2020/10/21
6西格玛管理概念
寻求同时增加顾客满意和企业经济增长的 经营战略途径。
Westgard-Sigma
Westgard-Sigma质控规则Westgard-Sigma质控规则是将原来的Westgard质控规则和摩托罗拉所创的Sigma(西格玛)质量控制进行有机结合,形成的一种SQC新的分析方法,对于实验室评价来说,将是一种更快、更简单的分析工具。
Westgard-Sigma规则对于两个水平的质控物的分析过程如下:从上图看,它和普通的Westgard质控规则差不多,只是少了2S的警告规则,但更重要的是,它在底部加入了Sigma的标尺度,这个标尺度可以让你依据自身实验室的Sigma质量水平,来决定可以使用哪些Westgard质控规则。
上图中,垂直的虚线将图表依据不同的Sigma质量水平尺度进行分割,根据自身实验的Sigma质控控制情况,使用对应sigma尺度以上的Westgard质控规则,例如:实验室达到了6 Sigma(六西格玛)的质量要求时,就可以只执行一个质控规则:13s,使用2个水平的质控物,每个水平的质控物测试一次,下图中的N=2 R=1表示的是:需要分析两个质控水平,并且每个水平测试一次。
如下图:实验室达到了5 Sigma(五西格玛)的质量要求时,需要同时分析三个质控规则:13s、22s、R4s,使用2范围水平的质控物,每个水平测试一次。
如下图:实验室达到了4 Sigma(四西格玛)的质量要求时,就需要分析四种Westgard 质控规则:13s、22s、R4s、41s,为了更好的评价试验结果,需要同时测试4个水平的质控物,每个水平测试1次,或者是只分析测试两个水平的质控物,但需要每个水平测试2次,使用41s质控规则可以检查贯穿两次测试的其他质控规则,同时建议分析日间每个质控水平的复孔测试和监视日内的两个水平的四次测试情况。
如下图:若实验室达不到4 Sigma(四西格玛)的质量要求,就需要更多的质控规则,包括8x质控规则,同时需要使用4个水平的质控物,每个测试2次,或者使用两个水平的质控物,每个测试4次,如下图:当然,若使用的是三个水平的质控物是也可以使用类似的分析方法,分析过程基本一致,只是所使用的Westgard质控规则有细微差别。
westgard质控方法常用质控规则

westgard质控方法常用质控规则一、西格玛质控方法介绍西格玛质控方法是一种常用的质控方法,它是通过计算样本分析结果与已知参考值之间的差异来评估实验室的准确性和精密度。
该方法在临床实验室中广泛应用,可以有效地监测实验室仪器、试剂和操作过程的稳定性和一致性。
二、Westgard质控方法介绍Westgard质控方法是一种基于西格玛质控原理的质控方法,由美国医学技术专家James Westgard提出。
该方法通过设定不同水平的质控规则来评估实验室分析结果的准确性和精密度。
根据不同规则的设定,可以对不同类型的误差进行监测和纠正。
三、常用Westgard质控规则1. 1S规则:当一个样本结果超出平均值±1个标准差时,需要重复检测该样本,并将其与其他样本一起进行分析。
2. 1S/2S规则:当一个样本结果超出平均值±2个标准差时,需要重复检测该样本,并将其与其他样本一起进行分析。
如果再次超出平均值±2个标准差,则需要进行进一步的检查。
3. 2S规则:当一个样本结果超出平均值±2个标准差时,需要重复检测该样本,并将其与其他样本一起进行分析。
如果再次超出平均值±2个标准差,则需要进行进一步的检查。
4. R4s规则:当连续4个样本中有任何一个结果超出平均值±2个标准差或连续两个样本结果超出平均值±3个标准差时,需要进行进一步的检查。
5. 4S规则:当一个样本结果超出平均值±3个标准差时,需要重复检测该样本,并将其与其他样本一起进行分析。
如果再次超出平均值±3个标准差,则需要进行进一步的检查。
6. 10X规则:当一个样本结果超出平均值±3个标准差或者是比其他所有样本结果都高(或低)10倍以上时,需要进行进一步的检查。
四、Westgard质控方法实施流程1. 确定质控品选择适合实验室分析项目的质控品,并根据其生产商提供的参考范围和稳定性信息来制定质控计划。
六西格玛图文解说

六西格玛图文解说六西格玛(Six Sigma)是一种管理策略和质量管理方法,其目的是通过减少变异性,提升产品和服务的质量和效率。
六西格玛图(Six Sigma chart)是一种用于表达六西格玛过程性能的图表,它可以帮助管理者和团队成员更好地理解和分析过程中的变异性。
本文将介绍六西格玛图的基本概念、常见类型和使用方法。
六西格玛图的概述六西格玛图是一种可视化工具,用于展示过程的性能和变异性。
它通过图表的形式,将过程中的数据点进行统计分析,帮助我们识别出问题的根本原因,从而采取相应的措施进行改善。
六西格玛图通常由两个重要的轴线组成:X轴表示观测值或测量结果,Y轴表示观测值的频率或概率分布。
六西格玛图的类型直方图直方图是最基本和常见的六西格玛图类型之一。
它用于显示数据的分布情况。
直方图通过将观测值分成若干个区间,并统计每个区间内数据点的数量来表示数据的分布情况。
直方图可以帮助我们了解数据的中心趋势、分散程度以及可能存在的异常值。
散点图散点图用于展示两个变量之间的关系。
它将每个数据点以点的形式表示在坐标轴上。
通过观察数据点的分布情况,我们可以判断两个变量之间是否存在相关性。
散点图通常被用于识别可能存在的异常值或离群点。
箱线图箱线图也是一种常用的六西格玛图类型。
它展示了数据的五个统计特征:最小值、最大值、中位数、上四分位数和下四分位数。
箱线图通过箱体和须线的形式,直观地展示了数据的分布情况。
箱线图可以帮助我们了解数据的离散程度和异常值的存在情况。
概率图概率图是一种用于表示数据分布的六西格玛图类型。
它通过连接各个数据点并绘制曲线来表示数据的分布情况。
概率图通常用于评估数据是否符合某种特定的分布模型,如正态分布。
通过对数据分布的了解,我们可以更好地进行过程性能的分析和控制。
六西格玛图的使用方法使用六西格玛图的过程通常包括以下几个步骤:1.收集数据:首先,我们需要收集相关的数据,并确保数据的准确性和完整性。
数据的质量和可靠性对六西格玛图的分析结果至关重要。
西格玛的概念和作用

六西格玛的概念和作用1、六西格玛的概念六西格玛是一套系统的、集成的业务改进方法体系,是旨在持续改进企业业务流程,实现客户满意的管理方法。
它通过系统地、集成地采用业务改进流程,实现缺陷的过程设计(design for six sigma,DFSS),并对现有过程进行过程界定(define)、测量(measure)、分析(analyze)、改进(improve)、控制(control)——简称DMAIC流程,消除过程缺陷或无价值作业,从而提高质量和服务、降低成本、缩短运转周期,达到客户完全满意,增强企业竞争力。
(1)六西格玛的统计含义σ是一个希腊字母,读作“西格玛”,在数理统计中表示“标准差”,是用来表征任意一组数据或过程输出结果的离散程度的指标,是一种评估产品和生产过程特性波动大小的参数。
西格玛质量水平则是将过程输出的平均值、标准差与质量要求的目标值、规格限联系起来进行比较,是对过程满足质量要求能力的一种度量。
西格玛水平越高,过程满足质量要求能力就越强;反之,西格玛水平越低,过程满足质量要求的能力就越低。
六西格玛质量水平意味着百万出错机会(DPMO)中不超过个缺陷。
如图1-1所示的正态分布中,当上下规格限之差为12σ(±6σ),且过程无漂移,即实际分布中心与规格中心重合时,低于下规格限LSL和高于上规格限USL的面积(概率)均为,总缺陷概率为十亿分之二。
图中μ为正态分布的中心值,M为规格中心,σ为标准差。
但实际上,过程输出质量特性的分布中心与规格中心重合的可能性很小,对于典型的制造过程,由于影响过程输出的基本质量因素(人、机、料、法、环、测)的动态变化,过程输出的均值出现漂移是正常的,如图1-2所示。
在计算过称长期运行中出现缺陷的概率时,一般考虑将上述正态分布的中心向左或向右偏移σ,此时一侧的缺陷为,另一侧因数量级极小可忽略不计,总缺陷概率为百万分之,如图1-3所示。
图1-1 过程特性分布图(无漂移)图1-2 长期过程绩效(短期过程合成图)图1-3 过程输出特性正态分布图(±σ漂移)因此通常所说的六西格玛质量水平代表,是考虑了过程在长期运行中,分布中心相对规格中心漂移±σ后出现缺陷的概率。
临床检验六西格玛质量管理临床实验室质量控制的发展六西格玛
临床检验六西格玛质量管理王治国卫生部临床检验中心1临床实验室质量控制的发展•第一代Shewhart控制图、Levey –Jennings 质控图•第二代Westgard多规则控制图•第三代选择或设计特定的质控规则•第四代全面质量管理(TQM)•第五代六西格玛质量管理(Six Sigma )•第六代等效质量控制(EQC)•……•Future 风险管理(risk management)2•六西格玛(6σ)管理法起源于美国20世纪80年代兴起的一场质量革命,最早应用于摩托罗拉公司,取得了令人瞩目的成绩。
以后逐步推广到通用电气(GE)、IBM等一些著名跨国公司,至20世纪90年代形成一股6σ风暴。
进入21世纪以后,6σ管理法仍然是非常有影响的质量管理理念。
3•作为一种降低缺陷的方法,6σ在实践中得到了不断的充实和发展。
•新6σ方法:由沟通、培训、领导艺术、团队合作、度量和以顾客为中心等价值观驱动,旨在提高企业竞争力和变革企业文化。
•传统的6σ被广泛地运用于改善产品的质量,尤其适用于生产制造业,是以降低缺陷和减少变异为核心的。
而新6σ是一个领导力管理程序,是关于总体业务改进的方法4•6σ质量管理是建立在传统质量管理基础上的,传统的质量管理方法和工具仍然是6σ管理的重要工具。
6σ管理特别强调测量的作用,强调用顾客满意的方式,用提高竞争力和追求卓越的方法测量公司的业绩。
这点与我们传统的管理模式与方法是根本不同的。
5六西格玛的基本概念•σ在数理统计中表示“标准差”,表征任意一组数据或过程输出结果的离散程度的指标,是一种评估产品和生产过程特性波动大小的统计6•σ质量水平则是将过程输出的平均值、标准差与顾客要求的目标值、规格界限相联系,是对过程满足顾客要求能力的一种度量。
•σ水平越高,过程满足顾客要求的能力就越强;反之,亦然。
•六西格玛管理中提到的6 σ代表的是质量水平,意味着100万次机会中有3.4个缺陷的可能。
过程质量控制3西格玛
过程质量控制3西格玛过程质量控制是指通过对生产或服务过程中产生的质量特征进行监测和分析,以及采取控制措施来确保产品或服务质量符合规定要求的一种管理手段。
3西格玛则是一种通过统计方法来减少过程中不合格品产生率的管理方法,其核心思想是将生产过程的变异降至最低水平,以提高产品、服务的质量和客户满意度。
一、3西格玛的基本原理3西格玛方法强调要对过程进行全面的分析和优化,以消除造成质量问题的根本原因。
通过收集和分析大量的过程数据,确定关键影响因素,并采取相应的控制措施来降低过程的变异性,从而提高生产效率和质量稳定性。
3西格玛方法主要包括DMAIC(Define、Measure、Analyze、Improve、Control)五个步骤,即定义、测量、分析、改进和控制。
1. 定义阶段:明确问题、目标和范围,确定项目的关键要素和指标,确保团队对问题的理解达成一致。
2. 测量阶段:收集数据、建立统计模型,对现有过程进行详细分析,确定过程中的关键特性和关联因素,为问题的深入分析奠定基础。
3. 分析阶段:通过数据分析和统计方法,确定过程中的瓶颈和问题点,找出影响质量的主要因素,为改进措施的制定提供依据。
4. 改进阶段:根据分析结果,制定改进方案和实施计划,优化过程流程和控制措施,消除潜在风险,提升过程效率和稳定性。
5. 控制阶段:建立持续改进的机制和控制系统,监控生产过程并及时调整,确保过程的稳定性和可控性,实现质量持续改进。
二、3西格玛在过程质量控制中的应用3西格玛方法在过程质量控制中具有显著的效果和价值,能够有效降低不合格品率、提高产品质量和生产效率,增强企业竞争力和客户满意度。
通过3西格玛方法的应用,企业可以实现以下几个方面的改善:1. 降低成本:通过3西格玛方法,企业能够识别并消除造成产品质量问题的根本原因,避免不必要的浪费和重复加工,降低生产成本和质量风险。
2. 提高产品质量:通过对生产过程的深入分析和优化,3西格玛方法能够改善产品的稳定性和一致性,减少产品缺陷和不合格率,提高产品品质和可靠性。
六西格玛图文解说解读
六西格玛是一项以数据为基础,追求几乎完美的质量管理方法,通过消除变异和缺陷来实现零差 错率。六西格玛可解释为一百万个机会中有3.4个出错的机会,即合格率是99.99966%,而三个 西格玛的合作率只有93.32%。六西格玛的管理方法重点是将所有的工作作为一种流程,采用量 化的方法分析流程中影响质量的因素,找出最关键的因素加以改进从而达到更高的客户满意度。 六西格玛是在九十年代中期开始从一种全面质量管理方法演变成为一个高度有效的企业流程设计、 改善和优化技术,并提供了一系列同等地适用于设计、生产和服务的新产品开发工具,继而与全 球化、产品服务和电子商务等战略齐头并进,成为全世界追求管理卓越性企业最为重要的战略举 措。它的目标从最初的追求百万分之三点四的差错率,已发展到追求全球同行业的NO.1。并被 企业作为取得企业核心竞争力的一项关键战略,成为全世界追求管理卓越性的企业核心竞争力的 一项关键战略,成为全世界追求管理。 追求管理卓越性的企业最为重要的战略举措。六西格玛逐步发展成为以顾客为主体来确定企业战 略目标和产品开发设计的标尺并追求持续进步的一种质量管理哲学。经实践证明六西格玛是当今 引领人们进行质量革命最有效的方法,也是最具实践性的有效方法,它被世界也很多顶级企业和 管理者认同,是人们长期以来管理思想的结晶。
六西格玛管理具有Top-down的特点,无论是战略还是战术,管理的推行、项目的执行、资源的配备、 信息的传递等等,六西格玛管理不可忽视领导的作用,只有领导从思想上接受和认识了六西格玛,六 西格玛才能取得成果
劣质成本
对劣质成本的认识,我们的流程中存在很多的浪费和变异,很多就在我们的身边,但我们以往没有将它揭示出来, 或者传统的财务报表根本就无法显示,六西格玛旨在找出成本的黑洞,减少浪费和变异,在增加企业效益的基础上 获得顾客满意
西格玛图文解说
客户体验优化
运用西格玛方法对客户体验进行深入分析,提升客户 满意度和忠诚度。
业务流程改进
运用西格玛方法对服务流程进行分析和优化,提高服 务效率。
金融业
风险管理
运用西格玛方法对金融风险进行量化分析和评估,降低风险损失。
投资决策
运用西格玛方法对投资数据进行统计分析,提高投资决策的科学 性和准确性。
根据改进方向,制定具体的改进方案,包括所需的资源、人员和时 间等。
改进
实施改进方案
按照改进方案逐步实施改进措施,确 保改进的有效性和可持续性。
监控与调整
在改进过程中,对实施效果进行实时 监控,并根据实际情况对改进方案进 行调整。
控制
标准化操作
将改进后的操作或流程标准化,确保 其在未来也能够得到有效执行。
西格玛水平越高,意味着过程 变异越小,过程能力越强。
西格玛的起源与发展
起源于20世纪20年代的美国贝尔实验 室,用于研究过程变异和可靠性。
随着全球化市场竞争加剧,西格玛逐 渐成为企业追求卓越质量、降低成本 和提高顾客满意度的有效工具。
1986年,摩托罗拉公司提出六标准差 (6σ)概念,将西格玛水平与过程控 制和改进相结合。
3
降低售后服务成本
高质量的产品可以减少售后服务的需求,降低售 后维修、退换货等成本。
增强客户满意度
提高产品性能
西格玛管理关注产品性能的提升,以满足客户需求为导向, 提高客户对产品的满意度。
增强客户信任
高质量的产品和服务可以增强客户对企业的信任,提高客户 忠诚度。
拓展市场份额
优质的客户体验可以帮助企业拓展市场份额,增加客户数量 。