
第1章 六西格玛管理概论
六西格玛方法论:DMAIC/DFSS
阶段一:测量 第一步:选择质量关键点; 第二步:确定质量标准; 第三步:确证测量系统。
输入
过程
输出
阶段二:分析 第四步:当前质量水平及潜能; 第五步:明确质量提高目标; 第六步:找出影响品质的因素。
阶段三:提高 第七步:筛选出关键的潜在因素; 第八步:优化关键因素之间的关系; 第九步:定出运作的界限。
关键输入变量/关键输出变量 KPIV’s & KPOV’s 长期/短期绩效(偏移和飘移) 潜在最佳值 单元缺陷值 机会 每百万机会中的缺陷 隐藏工厂 直通合格率
6σ管理关注的六个主题 真正关注顾客
预防性的积极管理 无边界的通力合作
追求卓越但容忍失败 以数据和事实作为驱动 把流程的改进作为成功的关键
•帮助对产生缺陷的过程领域或步骤以及他们对
整个 过程的关系影响有更好的了解。 •指出那些改进效果较明显的领域。 •通过测量改进对过程不同部分的影响来研究 整个过程。
RTY强调过程每一步骤的能力
—而不只是最终结果
World Class Quality Pty Ltd Slide 31
DPMO分析
单件产品缺陷率DPU:
80
1987 对Six Sigma 本质的书籍
哈利
90
00
2000 都彭价值创出 为中心的Six Sigma
哈利和林塞曼
1994 DMAIC 战略
哈利
2005 海尔集团导入 Six Sigma
1988
Motorola
玛考姆 堡得理奇 授予品质经营奖
1994 爱立信导入 Six Sigma
哈利和思特劳
六西格玛的统计含义
Z=
U(L)SL
x
目标
规格限(顾客的要求)
缺陷 可能性
要 想 减 少 缺 陷
1σ
μ
3σ
减少的不 良可能性
1σ μ
6σ
六西格玛的统计含义
图示六西格玛水平( 6 )
事件的概论积分:曲线 下的总面积 = 100 %
x
均值
拐点
1
-6
-5
-4
-3
-2
-1
+1
+2
Slide 33
DMPO知识小结
• DPMO机会数、缺陷数
• DPMO=(缺陷数/机会数)×1000000
World Class Quality Pty Ltd
Slide 34
6 Sigma 术语
Terminology and Concept Six Sigma 关键术语和概念
- 干净的杯子 - 遵守会议时间 - 会议时必要的器材 - 出席率100% 为什么会有这样的差异?
- 舒适的椅子和洗手间较近 - 会议资料提前发放 - 休息时要有吸烟场所
测量
2、预防性的管理
• 真正做到预防性管理是创造性和有效变革的保 证 • 以动态的、积极的、预防性的管理风格取代被 动的管理习惯,把缺陷消灭在萌芽状态 • 力争“第一次就把事情做好” • 预防即意味着在事情发生之前采取行动,而不 是忙于救火 • 询问做事的理由而不是因为惯例就盲目地遵循
-战略 (Stratagem): 是追求卓越的产品和服务的公司 经营战略
-哲学(Philosophy) : 一种新的工作思维方式,重视品 质的组织文化
Six Sigma发展
1987 Six Sigma 采用
Motorola
“六西格玛是一个业务系统,该系统以事实 和数据为依据,以顾客为中心,通过过程管 理和改进达到永续成功。”
• YRT=Y2×Y5×Y7×YFP=0.98×0.99×0.95×0.95=0.87
6 • 近似计算 YRT=e-d/u=e-13/100=0.878 其中d=总缺陷数=13 u=产品数=100
World Class Quality Pty Ltd
Slide 30
流通合格(直通)率(RTY)
•暴露并指出隐含成本较多的“隐藏的工厂”。
World Class Quality Pty Ltd Slide 32
DPMO分析
DPO乘以100万或106即为每百万次机会缺陷率
(DPMO)
本例中DPMO=3/5000 × 106=600
DPU表示单件水平上的能力。DPO(及DPMO) 则测量机会水平上的能力
World Class Quality Pty Ltd
1、真正关注顾客
•用顾客的眼睛看世界 客户满意 •建立以顾客为中心的经营方针 •识别顾客关注的CTQ并执行相关改善项目
生 产 产 品 领 设 6 项目 域 计 材料采购 非生产领域 (服务领域)
后 勤
顾客
准时送达?
例) 会议的期望
主管部门 与会者 - 又热又好的咖啡 - 迅速的服务
- 又热又好的咖啡
个产品不能准时发出。
FTY
(First Time Yield) -首次产出合格率
基于合格/不合格(计数型数据) 的FTY/RTY度量指标
Throughput Yield)-流通合格率:是 一个产品或一项服务顺利通过整个过程而没有返 工和缺陷的概率。
RTY(Rolled RTY=FTY1FTY2FTYn
顾客要求的规范限USL是从接 电话之日起5个工作日内,过 程的缺陷是备件超过5天发出。
对这次电话订货来说,有4个缺 陷机会,因为每一个备件都可能 延迟发出。
如果该电话销售部门6个月内共收到电话订
货20个,每个订货4件,其中未能准时发货的 5件。那么,该过程的:DPU?DPO?DPMO?
DPU (Defect Per Unit) -单位缺陷数。是过程的“缺陷”数 量与过程输出的“单位”数量比。平均每个单位上有多少缺陷。 DPU=5/20=0.25—表示平均每次订货中 计算式为: DPU=缺陷总数 /单位总数 有0.25 件产品不能准时发出 DPO (Defect Per Opportunity) -单位机会缺陷数。是过程输 DPO=5/(204)=0.0625 —表示不能准 出的“缺陷”的数量与过程输出的“缺陷机会数”之比。计算 式为:DPO= 缺陷总数/缺陷机会总数 时发货的产品占发出的所有产品的 6.25% DPMO (Defect Per Million Opportunity) -百万缺陷机会缺 DPMO=0.06251000000=62500 —表示 陷数。是过程输出的“缺陷”的数量与过程输出的“缺陷机会 如果发出 1000000 个产品的话,将有 62500 数”之比乘以 1000000 。计算式为: DPMO=DPO´1000000
六西格玛水平
1 次错误 < 2 次投诉 每61年1次 帐目不平 1.8 秒钟停机
6Sigma是 1987年 摩托罗拉开始的统计用语, 把6Sigma(99% )设定为企业经营目标是这次运动的出 的“好” 不够打高分的资格 发点。
3
Sigma概念理解
-尺度(Metric) : 数据统计上 (100万个当中 3.4个缺 陷的水平) -技法(TOOL) : 为减少流程散布,减少或者消除不良的 科学管理技法,统计技法等工具
基于缺陷数据(计点型数据)的
DPU/DPMO度量指标
基于合格/不合格(计数型数据)的
FTY/RTY度量指标
21
6西格玛数字
好结果 坏结果
YIELD
31% 69.2% 93.32% 99% 99.379%
DPMO
690,000 308,537 66,807 10,000 6,210 233
LEVEL
缺陷:返工1个
缺陷:清洁5个 缺陷5个
秘密工厂
(不合格品)
World Class Quality Pty Ltd
Slide 28
流通合格(直通)率的例子
缺陷:不合格品2个
缺陷:返工1个
缺陷:清洁5个缺陷5个
World Class Quality Pty Ltd
Slide 29
流通合格率(直通率)
Y=f(X)
阶段四:控制 第十步:确定控制系统; 第十一步:验证控制效果; 第十二步:实施控制。
认识问题
定义问题
测量问题
分析问题
改善问题 达成控制 操作标准化 与运作相整合
Y=f(X1、X2、X3、X4、X5、X6)
6SIGMA管理常用度量指标
基于平均值/标准差(连续型数据)的Z
(西格玛水平)
5
PPM < LSL PPM > USL PPM Total
10
Observed Performance * 0.00 0.00
25
* 1.73 1.73 PPM < LSL PPM > USL PPM Total
30
* 1.77 1.77
Exp. "Within" Performance
Exp. "Overall" Performance
–式中:FTYi是各子过程的首次产出合格率, n是子过程的个数。
FTY = 1 - DPU
直通率分析 和 DPMO分析
直通率----RTY( Rolled Throughput Yield) DPMO
World Class Quality Pty Ltd
Slide 27
传统合格率的例子
缺陷:不合格品2个
1 2 3 4 5 6 7 8 9 10 基本关系方程式 对什么重要 Y=f(x) CT’s (Quality Cost & Delivery)= Satisfaction Long Term & Short Term Performance (Shift & Drift) Entitlement DPU Opportunities (Successes Vs.Defects) DPMO Hidden Factory Rolled Throughput Yield
六西格玛管理概述
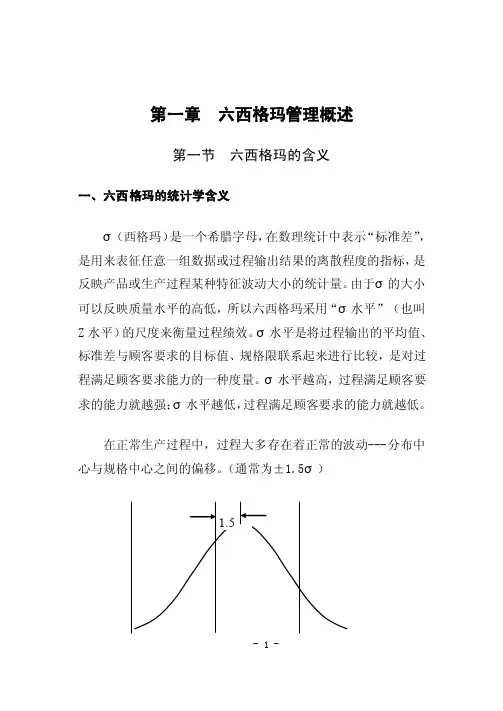
第一章六西格玛管理概述第一节六西格玛的含义一、六西格玛的统计学含义σ(西格玛)是一个希腊字母,在数理统计中表示“标准差”,是用来表征任意一组数据或过程输出结果的离散程度的指标,是反映产品或生产过程某种特征波动大小的统计量。
由于σ的大小可以反映质量水平的高低,所以六西格玛采用“σ水平”(也叫Z水平)的尺度来衡量过程绩效。
σ水平是将过程输出的平均值、标准差与顾客要求的目标值、规格限联系起来进行比较,是对过程满足顾客要求能力的一种度量。
σ水平越高,过程满足顾客要求的能力就越强;σ水平越低,过程满足顾客要求的能力就越低。
在正常生产过程中,过程大多存在着正常的波动---分布中心与规格中心之间的偏移。
(通常为±1.5σ)- 1 -按1.5σ的偏移计算和缺陷数及合格率之间的关系如下表所示:如果不考虑中心偏移(即认为分布中心与规格中心重合),则σ水平与合格率关系如下表所示:- 2 -第二节太钢的全员六西格玛工作一、太钢六西格玛管理的战略定位和目标六西格玛管理是太钢基本的经营战略,六西格玛理念是太钢的经营哲学。
(一)总体要求1、公司不能不推行六西格玛;2、公司不能允许不推行六西格玛的干部和员工。
(二)六西格玛管理在公司的定位1、经营理念和企业文化的最重要内涵;2、落实核心价值观、提升以质量为主的综合竞争力、实现战略目标的主要路径;3、企业管理创新和经营绩效改善的最重要方法;4、引领公司走出当前经营困境的极具现实意义的重要举措。
(三)目标1、主要岗位6σ知识普及率和主要工序6σ方法应用覆盖率达到80%以上,使六西格玛成为全员的自觉行动和日常工作习惯,实现企业文化的落地生根;2、形成太钢特色的以六西格玛为核心的管理创新体系;- 3 -3、实现公司综合竞争力的快速提升。
二、六西格玛管理的核心理念(一)关注顾客——六西格玛的关注点和企业存在的价值企业依存于顾客,获得高的顾客满意度和忠诚度是企业所追求的主要目标。
第1章 六西格玛管理概论(含补充参考答案)
27
1.2 六西格玛的概念和作用
6 Sigma
2.六西格玛的管理含义
(3)科学的问题解决方法体系:在方法层面强调系统集成与创新,是 一整套业务改进方法体系。
(4)六西格玛管理文化:企业文化是一个企业拥有的核心理念和价值 观。企业实施六西格玛,需要打造顾客导向、持续改进、勇于变革、 数据说话的六西格玛管理文化。
只有15%是由员工造成的。戴明质量战略的核心就是使用统计质 量控制来识别变异的特殊原因和偶然原因。
10
1.1.1 质量概念的演进和质量管理的6发展Sigma
戴明管理14要点: (1)制定改进产品和服务的目标和实施的计划,致力于超过竞争对手。 (2)采用新的质量管理思想。 (3)停止依靠大量检验来提高质量。 (4)不要仅凭价格选择供应商,要以总成本最低为目标。 (5)发现问题并致力于改进工作体制。 (6)采用现代的在岗培训方法。 (7)提升领导能力,采用新的领导方式。 (8)消除员工的畏惧感。
六西格玛水平是指在上下规格限内容纳12σ,且实际分布中心与规格 中心重合时,低于下规格限和高于上规格限的面积(概率)均为 0.001ppm,总缺陷率为十亿分之二。
LSL
μ=M
USL
0.001ppm
0.001ppm ±6σ
23
1. 2 六西格玛的概念和作用
6 Sigma
1.六西格玛的统计含义
正态分布的中心向左或向右偏移1.5σ,一侧的缺陷率为3.4ppm,另 一侧可忽略不计。因此,通常所说的六西格玛质量水平代表3.4DPMO ,即每百万次缺陷机会有3.4次缺陷。
2
1.1 六西格玛管理的发展
6 Sigma
1.1.1 质量概念的演进和质量管理的发展 1.质量概念的演进 (2)质量概念中客体的演进 质量概念中的客体是指“满足什么要求的质量”。 符合性质量:满足标准或规范要求。 适用性质量:满足顾客要求的程度,关键看对顾客是否适用。 顾客及相关方综合满意的质量:大质量概念,综合满足顾客、股东、 员工、供应商及合作伙伴、社会等利益相关方的程度。
六西格玛管理概论
六西格玛管理概论
六西格玛管理是一种综合的管理理论,于1985年由威廉·克罗
姆·西格玛 (W. Edwards Deming) 提出,该理论旨在帮助企业通过改进
程序来提高生产效率、减少成本,获得更大的利润。
六西格玛管理可以看
做是一组质量管理的六个关键方面,它们源自顾客对产品和服务质量的要求。
第一个是质量计划,即确定产品需求并制定相应的质量标准和质量控
制程序。
第二个是供应商管理,让供应商工作有效和高效地,提供优质、
有效的零部件和服务。
第三个是测量控制,包括产品检测、检验、测试,
及时发现产品质量问题。
第四个是过程控制,追踪并记录工艺过程以及基
于实验设计和范围控制的过程变量,以及对关键过程变量的改进,以达到
客户的期望。
第五个是员工培训,确保员工拥有良好的技能和必要的知识,以加强产品和服务质量。
第六个是管理体系,确保质量管理系统的完整性、实施性和有效性。
01_六西格玛管理概论
全面质量管理阶段
全面质量管理(Total Quality Control,TQC) 全面质量管理最先由美国通用电气公司的费根堡提出,后经 日本企业发展创新提出全公司质量管理,首创了质量管理小 组方法、田口方法、5S管理(整理、整顿、清洁、清扫和素 养)、全面生产维护、质量功能展开和丰田生产方式等。 质量管理手段已不再局限于数理统计,而是全面地运用各种 管理技术和方法。 零缺陷,明确需求、做好预防、一次做对、科学衡量。 1987年,ISO9000;6 Sigma;TQM。
LSL µ =M USL
-1.5σ
+1.5σ
3.4ppm
3.4ppm
±6σ
西格玛水平与缺陷率之间的关系
(分布中心漂移±1.5σ )
西格玛水平 1.0 2.0 3.0 4.0 5.0 6.0
百万机会缺陷数 , Defects Per Million Opportunity
DPMO 690,000 308,700 66,810 6,210 233 3.4
存在的两个主要问题:
1、“死后验尸”; 2、全数检验,成本太高。
统计质量控制阶段
统计质量控制(Statistical Quality Control,SQC)酝酿于20世 纪20-30年代,形成与40-50年代。 特征:数理统计方法与质量管理相结合。 过程控制,预防性控制与事后相结合的管理方式。
的发展及实践经验的基础上产生的,是由项目管理技术、统计分析技术、 现代管理方法等综合而成的系统方法。
六西格玛设计模式(DFSS)
6西格玛管理培训课件boyachunli
专才
专才
才
才
认证 企业文化
由质量大奖评 由认证机构进行认 企业内部主导并得到 委会评估 可,取认证证书为通 客户认可
过
以宣导方式推 以宣导方式推广 广
以黑带改善项目带动 整个企业文化
改善幅度
逐步改善
通过定期的体系监 突破性改善 督检查来实施改善
第二节 6西格玛管理法简介
乙选手
甲选手
誰的成績好呢?
谁较有潜力呢?
定义
工具/方法
定义 Define
1、 确定改进活动的目标 2、高层次目标可以是组织的 战略目标,如高的投资回报 率和市场份额 3、在作业层目标可以是增加 某个制造部门的产出 4、在项目这一级,项目可以 是降低缺陷率和增加产出率
1、 头脑风暴 2、 柏拉图 3、 质量功能展开 4、 流程图 5、 质量成本 6、 因果图
后来由摩托罗拉公司于80年代提出了一套具 体方法---- 6西格玛管理。从70年代到80年代, 摩托罗拉在同日本的竞争中失掉了收音机和电视 机的市场,后来又失掉了BP机和半导体市场 , 1985年公司濒临倒闭。从20世纪80年代末90年代 初开始,在其CEO的领导下,摩托罗拉开始了6σ 西格玛质量之路,摩托罗拉的产品残次品率大幅 度降低,从4σ提高到5.5σ ,节约了22亿美元。
改进 Impro进过程或体系。运用新 方法、新观点、新理论、, 勇于创新,大胆开拓。 2、应用项目管理、目标管理 等工具,用统计方法来确认 这些改进
控制过程或体系。通过修订 激励机制、方针、目标告示 使改进后的体系或过程制度 化。避免问题的再发生。
1 、 质量功能展 开 2 、试验设计正交 试验
AB公司一季度产品交付时间波动图
A公司 B公司 14 12 10
第一章六西格玛管理概论
合成
偏移±1.5σ
LSL µ=M -1.5σ +1.5σ USL
3.4ppm
3.4ppm
± 6σ
西格玛水平与缺陷率之间的关系
(分布中心漂移± 1.5σ ) 西格玛水平 1.0 2.0 3.0 4.0
百万机会缺陷数 , Defects Per Million Opportunity
《六西格玛管理》
教材:中国质量协会组织编写 何桢 主编 第三版 中国人民大学出版社
李红娟 2015.9.18
必须摒弃的两种学习态度
1 、无所谓的态度--“既然被安排来学习就学 吧!至于六西格玛真的有吗,我才不相信呢?迟 早也和TQM、ISO9000一样,过一阵风就没…” 2 、畏惧的态度--“听说六西格玛要运用到很 多统计学的知识,还有很多数据呀,分析呀,我 的基础很差,肯定是听天书,难呀…”
必须渗透的两种意识
1 、危机意识--随着市场垄断加剧,分析家认 为未来的市场将会出现“只有第一,没有第二” 的局面,换言之,如果做不到“行业第一”的位 置,将面临的就是被淘汰…
2 、共同荣辱意识--全员的齐心协力,给公司 带来效益,公司效益的增长,为员工带来更多福 利;培训也是公司提供给成员的一种福利,它可 以提高员工的市场竞争力,那么,员工也应该用 所学的技能知识进行实践,共同为提高公司的市 场竞争力而努力!!!
人类社会的质量活动可以追溯远古
时代,而现代意义上的质量管理活
动则是从20世纪初开始的。
质量管理历经百年发展,各种方法
风生水起、纷至沓来。六西格玛管 理是质量管理在20世纪末最具魅 力的新发展之一。
质量概念的演进
什么是质量?您个性化的理解?
六西格玛简介第一章:
质量管理发展史
工业革命前:产品质量由各个工匠或手艺人自己控制。 1875年:泰勒制诞生——科学管理的开端。最初的质量 管理——检验活动与其他职能分离,出现了专职的检验 员和独立的检验部门。
1925年:休哈特提出统计过程控制(SPC)理论———应 用统计技术对生产过程进行监控,以减少对检验的依赖。 1930年:道奇和罗明提出统计抽样检验方法。 1940年:美国贝尔电话公司应用统计质量控制技术取得 成效;美国军方在军需物资供应商中推进统计质量控制 技术的应用;美国军方制订了战时标准Z1.1、Z1.2、 Z1.3——最初的质量管理标准。三个标准以休哈特、道 奇、罗明的理论为基础。
JIT—准时化生产、Kamben —看板生产、Kaizen—质 量改进、QFD—质量功能展开、田口方法、新七种工具
由于田口博士的努力和贡献,质量工程学开始形成并 得到巨大发展。
1979年:英国制定了国家质量管理标准BS5750——将军 方合同环境下使用的质量保证方法引入市场环境。这 标志着质量标准不仅对军用物资装备的生产,而且对
戴明、朱兰、费根堡姆的全面质量管理理论在日本被 普遍接受。日本企业创造了全面质量控制(TQC)的质 量管理方法。统计技术,特别是“流程图”、“直方 图”、“因果图”、“检查单”、“散点图”、“排列 图”、“控制图”等被称为“老七种”工具的方法,被 普遍用于质量改进。
1960年中:北大西洋公约组织(NATO)制定了AQAP质量管 理系列标准——AQAP标准以MIL-Q-9858A等质量管理标 准为蓝本。所不同的是,AQAP引入了设计质量控制的要 求。
Improve改進
Analysis分析
D:Define M:Measure A:Analysis
定义:辨认需改进的产品或过程,确定 项目所需的资源。
最新-六西格玛绿带手册-PPT文档资料
将零散无逻辑的信息,按亲和性逐步归类,使对象清晰、明确 亲和图③
在关系错综复杂的因素中,厘清最终、根本或关键因素
关联图④
绘制网络图以安排和优化计划,识别和管理关键路线
网络图⑤
可供选择的事物互有优缺,将评判项目和备选事物画矩阵图。 矩阵图⑥
团队发展阶段② 1. 形成期(不完全理解团队任务) 2. 震荡期(个体主义思考) 3. 规范期(关注团队目标的实现) 4. 执行期(高度凝聚,可更多授权)
团队激励target③ 1. Truth 事实 2. Accountable 负责 3. Respect 尊重 4. Growth 成长 5. Empowered (授权) 6. Trust 信任
关键绩效指标
6
基于绩效指标,可确保真正对组织有益处的工作得到改进; 20%的绩效指标产生80%的结果,需从中提取关键绩效指标;
Copyright 2019 FPI inc, all right reserved
第2章
六西格玛项目管理
–
① 2.过程绩效指标;3.项目选择
离散型数据 过程绩效指标
管理变革
六西格玛是一种变革,管理变革目的是取得相关方支持与承诺,并促使全体员工接
受新的系统或流程。对项目涉及人员进行必要的教育培训,改变心态并提升以适应变革
。
8
Copyright 2019 FPI inc, all right reserved
第2章
六西格玛项目管理
–
① 6.项目管理工具
将笼统主题分解或分层,不断增加细节,使之明确易理解和解决 树图②
项目可管理 • 问题要明确,即定义好和坏的标准及测量方法; • 问题的范围应清晰可控⑧ • 项目得到管理层支持和批准
精益六西格玛概论-1
全员广泛参与+步骤200M170M 300M600M450M1,000M450M1,300M199695199719981999 3,000个项目11,000个项目37,000个项目47,000个项目σ6远静n质量的统计尺度n管理或改进工具n持续改进方法论n经营管理的哲学σ6远静不是说水深平均4米吗?SSM0m e T i6914623085386680762102333.4123456DPMO σ水平30.8%69.1%93.32%99.379%99.9767%99.99966%合格率(%)σ6远静000,000,1DPMO ies/UnitOpportunit dpuu 合格率以单位品为检测对象测量改进分析控制?界定营销和市场部总监,对讲机业务的助理总经理,在一次高管会议上案而起:“摩托罗拉真正的问题是我们的产品质量低劣!”。
质量问题每年导致损6SIGMA 六西格玛水平诞生σ6远静36GEMS LightSpeed TM CT 扫描仪工作目标为客户创造一个价值链!VENDOR DELIVERY计划差机器停机质量问题生产线不平衡批量大缺乏环境整理设置时间过长供应商交付运输时间长工程变更库存不准交流问题精益六西格玛整合将会提供有意义并切实的业务成果!Define1、Y水平的确认1.1 何谓测量?在测量阶段,我们要测量什么?1.2 测量结果可靠吗?1.3 现在的过程到底处于何种水平?2、流程分析。
(六西格玛管理)西格玛培训教材优质
(六西格玛管理)西格玛培训教材第一章6西格码概述六西格玛起源与发展20世纪90年代在美国兴起的六西格玛管理,如汹汹火焰在全世界燃烧。
推行六西格玛企业的名单如同世界500强企业的排名,六西格玛不仅在这些优秀企业扎下了根,而且还经受了时间的考验。
一时间六西格玛成了全世界管理界的热门话题。
六西格玛是什么呢?简单说,六西格玛是衡量质量水平的一种“公制单位”,因为六西格玛水平的质量意味着即是你的产品均值与目标值还存在一点偏离(1.5σ),你的产品差错率也尽为百万分之3.4。
目前世界上真正实现了六西格玛质量的企业并不多,六西格玛质量水平就成了企业追求完美的一个象征。
六西格玛是在全面质量管理基础上发展起来的一种有效的管理方法,它指导企业“选出正确的人选”,采用“正确的方法”来做“正确的事”。
把人(具有黑带等资格的人)的力量、流程(DMAIC)的力量和技术方法的力量“三流合一”紧密结合,成为一种持续改进和突破的有效方法。
六西格玛管理围绕着质量做“文章”,通过提高质量来满足顾客需求,保证企业稳定市场占有率甚至增加市场份额,但它又不是为了提高质量而提高质量,六西格玛在提高质量的同时降低了成本,给企业增加利润。
六西格玛的实践彻底打破了传统的“提高质量就意味着增加成本”的老观念。
当然六西格玛还有更重要的作用,那就是改变企业的文化,注入创新的“基因”,使企业持续保持活力。
一、六西格玛起源与发展六西格玛起源于摩托罗拉。
许多人可能还记得上世纪八十年代,日本产品凭借着高质量、低成本横扫全球,美国的制造企业也持续遭受打击,市场竞争的战火就在美国企业的家门口燃烧,摩托罗拉也遭受重创,最让他们难以接受的是日本一家企业从他们手中收购一家电视机厂后,迅速用日本管理模式治理和运作,很快使产品质量发生了极大的变化,电视机的缺陷率只有摩托罗拉管理时期的1/20,摩托罗拉不得不承认自己的质量在衰退,管理已落伍。
于是,他们走上了艰辛的质量改进之路,通过制定质量战略,采取改进措施,来满足顾客需求。