
低温钢用焊接材料
电焊条 MIG/MAG 焊丝 TIG 焊丝 药芯焊丝
埋弧焊丝
LB‐26V Z‐6V
MG‐S50
LB‐7018‐1
NB‐1
LB‐52NS LB‐62L NB‐2 NB‐A52F NB‐A52V
NB‐1SJ LB‐88LT
MG‐S50LT MG‐T1NS MG‐S1N
TG‐S50
TG‐S1N TG‐S60A
DW‐55E DW‐A55E DW‐A55ESR
DW‐50LSR
DW‐55L DW‐A55L DW‐55LSR DW‐A55LSR MX‐55LF
MF‐38/US‐36
MF‐38/US‐49A
PF‐H55S/US‐49A PF‐H55S/US‐255 PF‐H55LT/US‐36 PF‐H55LT/US‐40 PF‐100H/US‐36LT PF‐H55AS/US‐36J PF‐H80AK/US‐255
低温钢用焊接材料
低温钢是制造-40~-253℃低温下工作的焊接结构的专用钢材。作为低温用钢,最主 要的要求是:在低温工作条件下具有足够的强度、塑性和韧性;具有良好的制造工艺 性能;对应变时效脆性和回火脆性的敏感性要小,以便在结构制成之后,保证钢材和 焊接接头区的脆性转变温度低于最低工作温度,因而具备足够的抗断裂能力,达到安 全使用的目的。
PF‐H80AS/US‐80LT
NB‐3J
MG‐S3N
TG‐S3N
PF‐H203/US‐203E
Байду номын сангаас
NI‐C70S NI‐C1S
TG‐S709S TG‐S9N
DW‐N70S DW‐709SP
PF‐N3/US‐709S PF‐N4/US‐709S
使用温度
‐30℃ ‐40℃ ‐50℃
‐60℃
‐80℃ ‐100℃ ‐196℃
特殊材料Cr-Mo钢、低温钢的焊接
特殊材料Cr-Mo钢及低 特殊材料Cr-Mo钢及低 温钢的焊接
目录
一、Cr-Mo钢焊接 1. Cr-Mo钢材料的特点及应用 2.Cr-Mo钢接头的特殊要求 3.Cr-Mo钢焊接的特点 二、低温钢焊接 1.低温钢材料的特点及应用 2.低温钢的焊接特点 3.焊接工艺特点
3.3采用较小的焊接热输入量,这是避免 焊缝和热影响区不会形成粗大的结晶组 织而使低温冲击严重降低的关键工艺措 施,具体要求如下: (1)焊接电流不宜过大。 (2)尽量采用窄焊道,不摆动的多层多 道焊。 (3)宜采用快速多道焊,以减轻焊道过 热,并通过薄层多道焊的重热作用细化 晶粒。
3.4要避免弧坑、未焊透及咬边等缺陷。 这些缺陷造成应力集中,是引起低温条 件下造成脆性破坏的源泉,所以低温容 器不允许任何咬边缺陷存在。
2.3接头的组织稳定性 耐热钢焊接接头在制造 过程中,特别是厚壁接头将经受长时间多次热 处理,在运行过程中将长期受高温高压的作用, 接头各区不应产生明显的组织变化及由此引起 的脆变或软化。 2.4接头的抗脆断性 虽然耐热钢压力容器大多 数是在高温下工作,但当压力容器和管道制造 完工后将在常温下进行设计压力1.25倍压力的 水压试验。在安装检修完后,要经历水压试验 及冷启动过程。因此,耐热钢焊接接头亦应具 有一定的抗脆断性。 2.5接头的物理均一性 耐热钢焊接接头应具有 与母材基本相同的物理性能。焊缝金属的热膨 胀系数和热导率应基本一致,这样就可避免接 头在高温运行过程中的热应力。
低温钢性能的主要指标是低温韧性, 包括低温冲击韧性和韧脆转变温度。低 温钢必须具有较低的韧脆转变温度。材 料的低温冲击韧性越高,韧脆转变温度 越低,则其低温韧性越好。 为了达到上述目的,低合金低温钢 一般通过合金元素的固溶强化、晶粒细 化,并通过正火或正火加回火处理来细 化组织晶粒、均化组织,从而获得良好 的低温韧性。
低温钢焊条选用及说明
J556Ni、W607H J557Ni、W606Ni J556Ni、W606Ni
C
Mn
Si
0.12 0.60-1.60 0.9
0.12 1.25
0.908 0.40-1.40 0.5
0.1
1.25
0.6
0.1
1.25
0.6
0.1
1.6
0.6
P
0.03 0.03 0.03 0.03 0.03 0.03 0.03
E5015-N5 W807
低氢钠型,直流反接
500 E5016-N5 W806Ni E5018-N5 W806Fe
低氢钾型,交直流两用。 铁粉低氢钾型,交直流两 用,高效焊接。
E5015-N7 W107
低氢钠型,直流反接
500 E5016-N7 W106Ni E5018-N7 W106Fe
低氢钾型,交直流两用。 铁粉低氢钾型,交直流两 用,高效焊接。
680 ENi6620 Ni327
低氢钠型,直流反接
三、焊条化学成份及力学性能:
见表 2 及表 3。
表 2:焊条熔敷化学成份
焊条型号
对应牌号
E5015-N1 E5016-N1 E5028-N1
E5018-N2
E5515-N3 E5516-N3 E5516-3N3
J507R、W607 J506R J506FeR
E5518-N3 J556NiFe、W606Fe 0.1
1.25
0.6 0.03 0.03 1.1-2.0
E5015-N5 E5016-N5 E5018-N5 E5015-N7 E5016-N7 E5018-N7
ENi6620
W807 W806Ni W806Fe W107 W106Ni W106Fe
常用金属材料的焊接(低温用钢、高锰钢、时效钢、耐热钢)讲诉
常用金属材料的焊接(低温用钢、高锰钢、时效钢、耐热钢)41 试述Ni9低温用钢的焊接工艺。
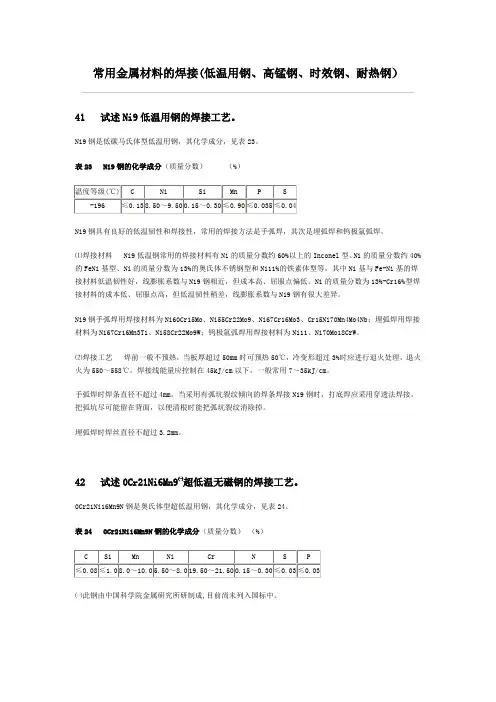
Ni9钢是低碳马氏体型低温用钢,其化学成分,见表23。
表23 Ni9钢的化学成分(质量分数)(%)Ni9钢具有良好的低温韧性和焊接性,常用的焊接方法是手弧焊,其次是埋弧焊和钨极氩弧焊。
⑴焊接材料 Ni9低温钢常用的焊接材料有Ni的质量分数约60%以上的Inconel型、Ni的质量分数约40%的FeNi基型、Ni的质量分数为13%的奥氏体不锈钢型和Ni11%的铁素体型等,其中Ni基与Fe-Ni基的焊接材料低温韧性好,线膨胀系数与Ni9钢相近,但成本高、屈服点偏低。
Ni的质量分数为13%-Cr16%型焊接材料的成本低、屈服点高,但低温韧性稍差,线膨胀系数与Ni9钢有很大差异。
Ni9钢手弧焊用焊接材料为Ni60Cr15Mo、Ni55Cr22Mo9、Ni67Cr16Mo3、Cr15Ni70Mn4Mo4Nb;埋弧焊用焊接材料为Ni67Cr16Mn3Ti、Ni58Cr22Mo9W;钨极氩弧焊用焊接材料为Ni11、Ni70Mo18CrW。
⑵焊接工艺焊前一般不预热,当板厚超过50mm时可预热50℃,冷变形超过3%时应进行退火处理,退火火为550~558℃。
焊接线能量应控制在45kJ/cm以下,一般常用7~35kJ/cm。
手弧焊时焊条直径不超过4mm。
当采用有弧坑裂纹倾向的焊条焊接Ni9钢时,打底焊应采用穿透法焊接,把弧坑尽可能留在背面,以便清根时能把弧坑裂纹消除掉。
埋弧焊时焊丝直径不超过3.2mm。
42 试述0Cr21Ni6Mn9㈠超低温无磁钢的焊接工艺。
0Cr21Ni16Mn9N钢是奥氏体型超低温用钢,其化学成分,见表24。
表24 0Cr21Ni16Mn9N钢的化学成分(质量分数)(%)㈠此钢由中国科学院金属研究所研制成,目前尚未列入国标中。
0Cr21Ni16Mn9N钢焊接时的主要问题是防止出现热裂纹、降低低温韧性和预防碳化物析出。
低温焊接要求

不锈钢A312TP316L、A182E316、A403WP316L TG316L(ER316L-16)RNY316(E316L-16)(150-200)℃x1h 100-150℃环境温度低于0℃时预热50℃,否则不预热≤150℃不要求不锈钢A312 Gr TP 321-S6 TGS-347+A132/137 ER347 (150-200)℃x1h 100-150℃环境温度低于0℃时预热50℃,否则不预热≤150℃不要求蒙乃尔Monel-M ASTM-B165、B366-WPNC TGML(ERNiCu-7)环境温度低于0℃时预热50℃,否则不预热≤150℃不要求异种钢18-8、A312TP304、和碳钢、合金钢TG309(ER309)RNY309(E309-16)(150-200)℃x1h 100-150℃以碳钢和合金钢来选择≤200℃备注1、对碳钢和耐热钢(Cr-Mo)、碳钢和低温钢(镍合金钢A333-3)组成的异种接头焊接材料和预热及热处理规范,从Cr--Mo钢和Ni为依据进行选择。
2、如图纸和技术资料有具体要求,以图纸和资料为准。
3、对来不及进行热处理的接头,焊后应立即进行(300-350)℃x15min后热处理。
选择焊条的原则同类钢材焊接一、考虑因素为焊件物理、化学性能和化学成分选择原则:1.根据等强度观点,选择满足母材力学性能的焊条,或结合母材力学性能的焊条,或强合母材的可焊性,改用非强度而焊接性好的焊条,但考虑焊缝结构型式,以满足等强度等刚度要求2.便其合金成分符合或接近母材3.母材含碳、硫、磷有害杂质较高时,应选择抗裂性和抗气孔性能较好的焊条.建议选用氧化钛钙型,、钛铁矿型焊条.如果尚不能解决,可选用低氢型焊条二、考虑因素为焊件的工作条件和使用性能时选择原则:1.在承受动载荷和冲击载荷情况下,除保证强度外,对冲击韧性、延伸率匀有较高的要求,应依次选用低氢型、钛钙型和氧化铁型焊条2.接触腐蚀介质的,必须根据介质种类、浓度、工作温度以及区分是一般腐蚀还是晶间腐蚀等,选择合适的不锈钢焊条3.在磨损条件下工作时,应区分是一般还是受冲击磨损,是常温还是百高温下磨损4.非常温条件下工作时,应选择相应的保证低温或高温力学性能的焊条三、考虑因素:焊件几何开头的复杂程度、刚度大小,焊接坡口的制备情况和焊接位置时选择原则:1.形状复杂或大厚度的焊件,焊缝金属在冷却时收缩应力大,容易产生裂缝,必须选用抗裂性强的焊条,如低氢型焊条高韧性焊条或氧化铁型焊条2.受条件限制不能翻转的焊件,须选用能全位置焊接的焊条3.焊接部位难以清理的焊件,选用氧化性强、对氧化皮和油垢不敏感的酸性焊条,以免产生气孔等缺陷四、考虑因素为施焊工地设备时选择原则:1.在没有直流焊机的地方,不宜选用限用直流电源的焊条,而应选用交直流电源的焊条.某些钢材(如珠光体耐热钢)需焊后消除热处理,但受设备条件限制(或本身结构限制)不能进行热处理时,应改用非母体金属材料焊条(如奥氏体不锈钢焊条),可不必焊后热处理五、考虑因素为改善焊接工艺和保护工人身体健康时选择原则:1.在酸性焊条和碱性焊条都可以满足要求的地方,就尽量采用酸性焊条六、考虑因素:劳动生产率和经济合理性时选择原则:1.在使用性能相同的情况下,应尽量选择价格较低的酸性焊条,而不用碱性焊条,在酸性焊条中又以钛型、钛钙型为贵,根据我国矿藏资源情况,应大力推广钛铁矿型药皮的焊条型、钛钙型为贵,根据我国矿藏资源情况,应大力推广异种钢、复合钢板一、一般碳钢和低合金钢的焊接原则:1.应使焊接接头的强度大于被焊钢材中最低的强度2.应使焊接接头的塑性和冲击韧性不低于被焊接钢材3.为防止焊接裂缝,应根据焊接性较差的母材选取焊接工艺二、低合金钢和奥氏体不锈钢的焊接1.一般选用含铬镍比母材高,塑性、抗裂性较好的奥氏体不锈钢焊条2.对于不重要的焊件,可选用与不锈钢相应的焊条三、不锈钢复合钢板的焊接1.推荐使用基层、过渡层、复层三种不同性能的焊条2.一般,复合钢板的基层与腐蚀性介质不直接接触,常用碳钢、低合金钢等结构钢,所以基层的焊接可选用相应等级的结构钢焊条3.过渡层处于两种不同的材料的交界处,应选用含铬镍比复合钢板高,塑性、抗裂性较好的奥氏体不锈钢焊条4.复合层直接与腐蚀性介质接触,可选用相应的奥氏体不锈钢。
低温碳钢的焊接要点

通常把-10--196。
C的温度范围称为〃低温〃(我国从-40。
C算起),低于-196。
C时称为〃超低温〃。
低温钢主要是为了适应能源、石油化工等产业部门的需要而迅速发展起来的一种专用钢。
低温钢要求在低温工作条件下具有足够的强度、塑性和韧性,同时应具有良好的加工性能,主要用于制造・20~・253。
C低温下工作的焊接结构,如贮存和运输各类液化气体的容器等。
1、焊接方法及热输入的选择常用的焊接方法有焊条电弧焊、埋弧自动焊、铝极氮弧焊、熔化极气体保护焊。
低合金低温用钢焊接时,为避免焊缝金属及近缝区形成粗大组织而尽量不摆动,采用窄焊道、多道多层焊,焊接电流不宜过大,宜用快速多道焊以减轻焊道过热,并通过多层焊的重热作用细化晶粒。
多道焊时,要控制道间温度,应采用小的热输入施焊,控制在20KJ∕cm以下。
如果需要预热,应严格控制预热温度及多层多道焊时的道间温度。
焊接线能量也叫焊接热输入,是单位长度焊缝得到的焊接电弧热量。
公式E=U∙I∕v(焦耳/厘米)其中U:电弧电压(伏特),I:焊接电流(安培),v:焊接速度(厘米/分)。
焊接线能量是影响焊接接机械头性能的重要因素。
当焊接电流、电弧电压增大时,焊接线能量增大,当焊接速度减小时,焊接线能量增大。
对于低温钢,焊接线能量过大,接头韧性的下降更为严重,使压力容器在低温状况下运行时易发生瞬间的破坏。
所以焊接时,要严格控制焊接电流、电弧电压、焊接速度,保证焊接接头的各项性能指标。
2、低温钢的焊接特点及其工艺措施低温钢由于含碳量低,其淬硬倾向和冷裂倾向小,具有良好的焊接性。
但是过大的焊接线能量会使焊缝及热影响区形成粗晶组织而使低温韧性大为降低,结构的突变及制造中的强力组对会使结构的局部产生高的应力,从而增大设备在低温状态下的脆性破坏。
为此,在焊接过程中应做到以下几点:⑴采用小的焊接线能量,最大限度的减少过热,防止在焊接接头上出现粗大的组织。
焊条电弧焊常采用12-15KJ∕cm,埋弧焊通常为20KJ∕cm o为此焊条电弧焊尽量不用φ5焊条,埋弧自动焊多选用φ3.2焊丝,焊条电弧焊每层约2mm,埋弧自动焊约2.5mm o⑵采用直焊道,多道快速压焊。
低温钢用焊接材料

高丽熔接棒不锈钢用焊接材料
焊条
品名
类型
AWS型号
焊道金属化学成分(%)
金属化学成分
主要用途
C
Si
Mn
Cr
Ni
Mo
抗拉强度
延伸率(%)
焊条
KST-307-15
E307-15
0.06
0.78
4.68
18.5
9.3
0.6
650
48
适合于焊接不同的钢铁,如连接奥式体锰钢和碳钢铸件<, ;, TR>
抗拉强度
延伸率
MIG/TIG焊丝
KW-T61
ERNi-1
0.03
0.30
0.30
93.0
Ti:30
450
29
镍及镍合金用焊接
KW-T82
ERNiCr-3
0.03
0.03
2.98
19.8
Nb:2.3 Fe:2.1
640
36
适合于镍-铬-铁合金的焊接,适合于碳钢,不锈钢的焊接
KW-T625
ERNiCrMo-3
830
22
-29℃
适合于焊接压力容器、桥梁、压力钢管用790 N/mm2级高拉力钢
K-7018
E7018
0.07
0.57
0.97
480
570
30
-29℃
适合于焊接桥梁、建筑物、压力容器用490 N/mm2级高拉力钢
K-7028LF
E7028
0.07
0.52
0.98
470
550
31
-18℃
平焊和横向角缝焊接的熔敷系数很高,如同490N/mm2级高拉力钢的深槽式结合
3.5ni低温钢的焊接工艺
3.5ni低温钢的焊接工艺
3.5Ni低温钢是一种常用于低温工况下的钢材,通常用于制造低温容器、储罐和管道等设备。
在焊接3.5Ni低温钢时,需要选择合适的焊接工艺以确保焊缝的质量和性能。
以下是一种常用的焊接工艺:
1. 焊接材料选择:选择适合焊接3.5Ni低温钢的电焊条或焊丝。
常用的焊接材料有E8018-C3型电焊条和ER80S-Ni2型焊丝。
2. 预热:对于较厚的工件,在焊接前需要进行预热处理。
预热温度一般为150°C至250°C,可以提高焊接接头的可塑性和减少焊接应力。
3. 焊接方法:常用的焊接方法有手工电弧焊、埋弧焊和气体保护焊(如TIG焊)。
具体选择哪种焊接方法,取决于焊接材料的厚度、焊接位置和要求。
4. 接头准备:在焊接之前,需要将接头表面清理干净,去除油脂、锈蚀和其他污染物。
可以采用机械清理、喷砂或
刮削等方法。
5. 焊接参数:根据焊接材料和工件厚度确定合适的焊接电流、电压和焊接速度。
焊接参数的选择对焊缝质量和性能具有重要影响。
6. 焊后处理:焊接完成后,需要进行后续的热处理和冷却过程。
这可以通过退火、正火和淬火等方法来改善焊接接头的组织和性能。
需要注意的是,焊接3.5Ni低温钢时应严格按照相应的焊接规范和标准操作。
此外,还应注意焊接过程中的安全措施,如佩戴防护眼镜和手套,确保人身安全。
低温钢材料焊接作业操作规 程
200 ℃。每条焊缝应一次焊完,若中断, 应采取缓冷措施。 (2) 焊件表面严禁电弧擦伤, 收弧应将弧坑填满并用砂轮磨去缺
陷。多层焊的各层间接头要错开。 (3) 严格控制线能量, 采用小电流、低电压、快速焊。直径3.2 mm
的W707Ni 焊条每根焊接长度必须大于8cm。 (4) 必须采用短弧、不摆动的操作方式。 (5) 必须采用全焊透工艺, 并严格按照焊接工艺说明书和焊接工艺
2) 焊接工艺 详细的焊接工艺方法详见焊接工艺指导书即WPS。焊接中, 对直径
小于76.2 mm 的管道采用I 型口对接, 全氩弧焊接; 对于直径大于 76.2 mm 的管道开V 型坡口,采用氩弧打底多层填充的氩电联焊的方法 或全氩弧焊的方法。具体做法按照业主批准的WPS中管径和管壁厚度的 不同而选用相应的焊接方法。 3) 热处理工艺 (1) 焊前预热
9Ni钢通常要通过淬火一回火或者两次正火一回火热处理,以最 高限度地提高它的低温韧性。但是这种钢材的焊缝金属就没法像上述 那样进行热处理。因此倘若用鉄素体系焊接材料就很难获得具有足以 跟母材相匹敌的低温韧性的焊缝金属。目前采用的主要是高镍系焊接 材料。这样的焊接材料敷焊的焊缝都市完全奥氏体组织的,虽然它存 在强度比9Ni钢母材低和价格非常昂贵的缺点,但是对它来讲,脆性 破断已不再是严重的问题。
当环境温度低于5 ℃时需对焊件进行预热, 预热温度为100 ~ 150 ℃; 预热范围是焊缝两侧各100 mm; 用氧乙炔焰(中性焰) 加 热, 测温笔在距焊缝中心50 ~ 100 mm 处测量温度, 测温点均匀分 布, 以更好地控制温度。 (2) 焊后热处理
为了改善低温钢的缺口韧性,一般采用的材料都已经调质处理,焊 后热处理不当,常常会使其低温性能变坏,应当引起足够的重视。因此 除了焊件厚度较大或拘束条件很严酷的条件外,低温钢通常都不进行焊 后热处理。如CSPC新增LPG管线的焊接即不需进行焊后热处理。如在一 些项目中确需进行焊后热处理,焊后热处理的加热速率、恒温时间及冷 却速率必须严格按按以下规定执行:
焊条的分类、选用及使用管理措施
焊条的分类、选用及使用管理措施一、焊条的分类1、按焊条的用途分类(1)碳钢焊条主要用于强度等级较低的低碳钢和低合金钢的焊接。
(2)低合金钢焊条主要用于低合金高强度钢、含合金元素较低的钼和钴钼耐热钢及低温钢的焊接。
(3)不锈钢焊条主要用于含合金元素较高的钼耐热钢和钴钼耐热钢及各类不锈钢的焊接。
(4)堆焊焊条用于金属表层的堆焊,其熔敷金属在常温或高温中具有较好的耐磨性和耐蚀性。
(5)铸铁焊条专用于铸铁的焊接和补焊。
(6)镍和镍合金焊条用于镍及镍合金的焊接、补焊或堆焊。
(7)铜及铜合金焊条用于铜及铜合金的焊接、补焊或堆焊,也可以用于某些铸铁的补焊或异种金属的焊接。
(8)铝及铝合金焊条用于铝及铝合金的焊接、补焊或堆焊。
(9)特殊用途焊条用于在水下进行焊接、切割和管焊接等。
2、按焊条药皮熔化后的熔渣特性分类焊接过程中,焊条药皮熔化后,按所形成熔渣呈现酸性或碱性,把焊条分为碱性焊条(熔渣碱度≥1.5)和酸性焊条(熔渣碱度≤1.5)两大类。
酸性焊条和碱性焊条的工艺性能与焊缝金属性能的比较见下表。
酸性焊条和碱性焊条的工艺性能与焊缝金属性能比较酸性焊条不适宜焊接合金元素较多的材料。
碱性焊条的塑性、韧性和抗裂性均好于酸性焊条,故在重要构件的焊接中一般采用碱性焊条。
二、对焊条的要求与选用原则1、对焊条的基本要求焊条在焊接过程中应具有良好的工艺性能和保证焊后焊缝金属具有所需的力学性能、化学成分或特殊性能。
为此,对焊条提出如下要求:(1)电弧应容易引燃,在焊接过程中电弧燃烧平稳,再引弧容易。
(2)药皮应均匀熔化,无成块脱落现象。
药皮的熔化速度应稍慢于焊芯的熔化速度,使焊条熔化端部能形成喇叭形套筒,有利于金属熔滴过渡和造成保护气氛。
(3)在焊接过程中,不应有过多的烟雾或过大、过多的飞溅。
(4)保证熔敷金属具有一定的抗裂性、所需的力学性能和化学成分。
(5)保证焊缝成形正常,焊渣清除容易。
(6)焊缝射线探伤应不低于GB/T3323—2005《金属熔化焊焊接接头射线照相》所规定的Ⅱ级标准。
焊接材料大全
一、铝及铝合金焊接材料应用纯铝焊丝ER1100性能特点:纯铝焊丝,铝含量≥99.5%,有极好的抗腐蚀性能,很高的导热与导电性能,以及极好的可加工性能。
对经阳极化处理的材料,需要配色时十分理想,推荐用于焊接1000系列铝合金。
典型化学成份:Si≤0.03、Cu≤0.002、Zn≤0.013、Fe≤0.18 、Mn≤0.003,AL 余量用途广泛用于铁路机车、电力、化学、食品等行业。
铝硅合金焊丝ER4047性能特点:本品为含硅12%的合金焊丝,适合焊接各种铸造及挤压成型铝合金。
低熔点及良好的流动性使母材焊接变形很小。
典型化学成份:Si 12、Mg≤0.10、Fe≤0.80、Cu≤0.03、Zn≤0.20、Mn≤0.15,AL余量用途:焊接或堆焊轻质合金加工业。
铝硅合金焊丝ER4043性能特点:本品为含硅5%的合金焊丝,适合焊接铸铝合金典型化学成份:Si 5、Mg≤0.10、Fe≤0.04、Cu≤0.05 ,AL余量用途:船舶、机车、化工、食品、运动器材、模具、家具、容器、集装箱铝镁合金焊丝ER5356性能特点:本品为含镁5%的合金焊丝,是一种用途广泛的通用型焊材,适合焊接或表面堆焊5%镁的铸锻铝合金,强度高,可锻性好,有良好的抗腐蚀性。
本品也能为经阳极化处理的焊接提供良好的配色。
典型化学成份:Mg 5、Cr 0.10、(Fe+Si)0.3、Cu≤0.05、Zn 0.05、Mn 0.15、Ti 0.1,AL余量用途:自行车、铝滑板车等运动器材,机车车厢、化工压力容器、兵工生产、造船、航空等行业。
铝镁合金焊丝ER5183性能特点:本品为含镁3%的合金焊丝,适用于焊接或表面堆焊同等级的铝合金材料。
典型化学成份:Mg 3.5,Cr 0.2,Fe 0.15,Cu≤0.05, Zn 0.10,Mn 0.05,Ti 0.1,AL余量用途:化工压力容器、核工业、造船、制冷行业、锅炉、航空航天工业等三、CrMo耐热钢、低温钢焊接材料一、不锈钢手工焊条二、不锈钢药芯焊丝三、不锈钢实芯焊丝一、镍及镍合金焊材镍及镍合金焊材广泛应用于如离岸钻井平台,陆基或船基燃汽轮机,各种航天、航空发动机的高温燃烧室、核电、热电厂的相关设备、汽车的新型排气系统、军用武器装备以及石油精炼及各种化工设备等。