
2-2框式水平仪测量导轨直线度误差报告
框式水平仪测量导轨直线度误差报告
贾文鹏孟齐志王瑜
(北京科技大学机械工程学院 100083)
摘要:正确使用框式水平仪对导轨进行测量,通过端点法和最小包容区域法对所测数据处理,获得导轨的直线度误差。
关键词:框式水平仪导轨端点法最小包容区域法直线度误差
Report for the Straightness of a Guide Measured with
Frame Style Levels
Jia Wenpeng Meng Qizhi Wang Yu
(University of Science and Technology Beijing, School of Mechanical
Engineering, 100083)
Abstract Measuring a guide with frame style levels correctly. Processing data by endpoint method and minimum envelope zone method, and then obtaining the straightness error of the guide.
Key words Frame type levels guide endpoint method minimum envelope zone method straightness error
1.实验目的及要求
1.1.了解跨距法测量原理。
1.2.了解框式水平仪的基本原理及使用方法。
1.3.掌握给定平面内直线度误差值得评定方法,及直线度测量方法。
1.4.掌握端点法计算、作图数据处理方法,以及最小包容区域法数据处理方法。
2.实验设备
2.1.被测对象
被测导轨。
2.2.量具量仪
框式水平仪。
2.2.1.分度值:0.02mm/m
2.2.2.实际倾斜值:分度值X被测件长度X偏差格数
3.测量原理分析
框式水平仪是由正方形基座、主水准器和副水准器组成。
水准器是一个封闭的玻璃
管,管内装有酒精或乙醚,并留有一定长度的气泡。
玻璃管内表面制成一定曲率半径的圆弧面,外表面刻有与曲率半径相对应的的刻线。
当水平仪倾斜一定角度时,气泡将相对于刻线移动一段距离。
水平仪的刻线原理如图1所示。
假定平板处于水平位置,在平板上放置一根长1m 的平行平尺,平尺上水平仪的读数为零(即处于水平状态)。
如果将平尺的一端垫高
0.02mm,相对于平尺与平板成4″的夹角。
如果气泡移动的的距离为1格,则水平仪的
精度为0.02/1000。
图1 水平仪的刻线原理
根据水平仪的刻线原理可以计算出被测平面两端的高度差,其计算公式为:
△h=iLN
其中,△h—被测平面两端高度差
i—水平仪的测量精度(即度值),单位mm/m
L—水平仪节距,单位mm
N—水准器气泡的偏移格数
则定义直线度误差计算公式为:
直线度误差=△h/1000=iLN/1000
4.实验步骤
4.1.测表面总长,并选定若干距离(节距)均匀的测点(0、1、2、…、n),根据节距调节桥板中
心距。
4.2.依次将桥板移至0-1、1-2、2-3、…等位置,并分别记下读数值a1、a2、a3、…等。
4.3.在导轨的平面上对框式水平仪进行调零对正,使得水准器中的气泡在两条长刻度线之
间。
4.4.依次顺测(从首点到终点)、回测(从终点到首点)各一次,回测时桥板不能调头。
各
测点两次读数的平均值作为该点测量数据。
4.5.分别用两种方法评定导轨直线度:两端点法和最小包容区域法。
5.原始数据
表1 水平仪测量导轨直线度误差采集数据
导轨的长度:约1.4m
水平仪分度值:0.02mm/m
6.实验结果及结果分析
6.1.实验结果
6.1.1.端点法
连接折线图的首末端点,再将该直线向上平移至折线的最高点,向下平移至折线的最低点,这两条直线将数据点包络在内。
则两条平行直线沿纵轴方向的长度即为利用端点法得到的水准器气泡的偏移格数N。
图2 端点法处理数据的图像
由图2可知,N=5.42。
故而,利用端点法得到的导轨直线度误差为
iLN/1000=0.02X200X5.42/1000=0.0217mm=21.7μm
6.1.2.最小包容区域法
利用Origin软件的拟合工具,根据最小二乘的原则将采集的原始数据点的最小二乘直线拟合出来,再将该直线向上平移至折线的最高点,向下平移至折线的最低点,使这两条直线将数据点包络在内。
则两条平行直线沿纵轴方向的长度即为利用端点法得到的水准器气泡的偏移格数N。
图3 最小包容区域法处理数据的图像
由图3可知,N=5.94。
故而,利用最小包容区域法得到的导轨直线度误差为
iLN/1000=0.02X200X5.94/1000=0.0238mm=23.8μm
6.2.结果分析
以上分别利用端点法和最小包容区域法对同一条导轨的直线度误差进行计算,因为处理图像数据的方法有区别,因而得到的结果△h是不相同的。
在理论计算的情况下,由于最小包容区域法计算得到的直线度误差较为精确,故而采用最小包容区域法进行直线度误差的评定;但在工程实际中,工厂里的师傅需要综合精确度和生产效益两因素,考虑到端点法计算结果的误差实际上是满足要求的,故而采用端点法进行直线度误差的评定。
7.注意事项
7.1.测量前
要保证被测导轨表面清洁。
使用水平仪时,须要保证水平仪工作面和工件表面的清洁,以防止脏物影响测量的准确性。
7.2.测量过程中
第一,保证直线移动。
移动水平仪的过程中,须将水平仪前侧的棱边对准被测导轨
的一条边,顺延该边进行移动,保证水平仪的直线移动。
第二,保持桌面的平整和稳定,
7.3.测量结束
将框式水平仪卧放在桌面上,以免跌落。
8.思考题
8.1.两端点连线法和最小包容区域法评定直线度误差各有什么特点?
答:两端点连线法:测量方法简单,但精度较低。
最小包容区域法:测量方法较为复杂,测量精度高,但用计算机软件求解更加便捷。
8.2.导轨直线度测量时,当两端点连线法和最小包容区域法评定所得结果不一致产生争议
时,以哪种方法评定方法的结果为准?
答:应以最小包容区域法所得结果为准,因其测量精度高,误差小,测量结果更接近真实值。
8.3.若本试验改用一个指示表测量,那么数据处理有何不同?
答:指示表法是通过指示表在测量基准上沿被测直线移动,以测量基准体现被测直线的理想直线,按选定的布点读取由指示表值反映出的测量数据,经过数据处理评定出误差值。
具体测量方法为用导轨作为测量基准,并将被测直线的两端调整至与测量基准等高且平行。
测量时将被测直线等分为若干段,指示表在导轨上沿被测直线方向等距移动,指示表的示值为测点相对于测量基准的X坐标值,用两端点连线法即可求出被测零件的直线度误差。
8.4.车床导轨直线度误差对加工工件的精度有何影响?
答:导轨在水平面的直线度误差会使得车刀相对于工件回转轴线在加工平面的法线方向上产生微小位移,其值包含导轨的直线度误差,即此时刀尖在水平面的运动轨迹不是一条直线,降低了工件的精度。
参考文献
[1]周兆元,李翔英.互换性与测量技术基础[M] .第3版.北京:机械工业出版社,2011.
[2]张元,郝灵波.浅谈用框式水平仪测量导轨直线度误差[J] .中国高新技术企业,2011(10):26-27.。
典型机床导轨在水平垂直面内直线度误差的测量方案
6.8)}=0.020mm。
3 测量和计算
3.1 测量流程 测量流程见图 3。
3.2 测量步骤 淤根据该机床尺寸及导轨尺寸进行分
析,因导轨长度为 7380mm,因此将测量分 29 档。于测量
前应先清洁导轨台面,可以用气枪将台面吹干净后并擦拭
· 76 ·
内燃机与配件
图 3 测量流程图
33
32
31 31 31 31 31 31 31 31
在同一水平面内;于接通电源后,将反射镜座靠近自准直
仪的主体,使反射镜正对物镜,使十字线像出现在目镜现
场的正中;盂仔细地沿测量方向移动反射镜座,在各预定
测量位置上读数,并进行数据处理[6-7]。
2.2.2 数据计算例题
淤数据。用分度值为 1义的光学自准直仪和跨距为
250mm 的桥板测量,共测十档,读数为:
large equipment, according to the size and accuracy requirements of the assembly, it is necessary to use other measuring instruments
different from the platform measurement to ensure the accuracy of the machine tool in the assembly. parameter. To this end, the "
陈一铭 CHEN Yi-ming
(上海科技管理学校,上海 200433)
(Shanghai Science and Technology Management School,Shanghai 200433,China)
实验2用合像水平仪测量导轨直线度误差
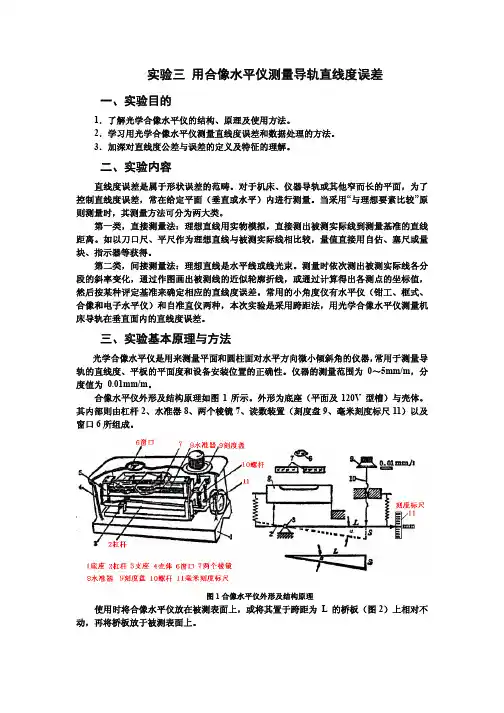
图 4 被测导轨的近似轮廓曲线
将误差值 fi(格)按下式折算成线性值 f (µm): f = cLfi (µm)
式中:c 为水平仪分度值(0.01mm/m);L 为使用的桥板跨距 mm。
由于本实验用合像水平仪底座(200mm)作为跨距,因此,实际分度值为:
f =0.01×200/1000=0.002mm
i
∑ ∆ai = ai − a 。将相对差 ∆ai 作为简化读数,计算累积值 ∆ai 。本例取 a =25.0 格(注: j =1
a 值可取任意数)。如:测点 i=5: 该测点的读数平均值 a5 = 25.7 ,相对差 ∆a5 = a5 − a = 25.7 − 25.0 = +0.7 a1 + ∆a2 + ∆a3 + ∆a4 + ∆a5 = 1.5 + 2.9 + 0.2 + (−1.8) + 0.7 = +3.5 j =1
图 1 合像水平仪外形及结构原理
使用时将合像水平仪放在被测表面上,或将其置于跨距为 L 的桥板(图 2)上相对不 动,再将桥板放于被测表面上。
图 2 桥板
通过两光学棱镜将气泡两端像的一半多次反射,可从窗口看到汽泡两端的半边像。如
果被测表面无直线度误差,此时水准器上的汽泡处于两棱镜的中间位置,气泡两端的半边
思考题
1. 目前部分工厂用作图法求解直线度误差时,仍沿用以往的两端点连线法,即把误差 折线的首点(零点)和终点连成一直线作为评定标准,然后再作平行于评定标准的两条包 容直线,从平行于纵坐标来计量两条包容直线之间的距离作为直线度误差值。
1) 以例题作图为例,比较按首尾两端点连线和按最小条件评定的误差值,何者合理? 为什么? 2)假若误差折线只偏向两端点连线的一侧(单凸、单凹),上述两种评定误差值的方 法的情况如何? 2. 用作图法求解直线度误差值时,如前所述,总是按平行于纵坐标计量,而不是垂直 于两条平行包容直线之间距离,原因何在?
宁波技师学院导轨直线度误差的测量报告

宁波技师学院导轨直线度误差的测量报告
班级 06数控(六)2 姓名伊敏峰日期 2012.2.15 得分一.实验目的
1.学习并掌握框式水平仪、合像水平仪的使用方法。
2.学习导轨直线度测量与形位误差的检测方法。
3.为日后检验导轨提供帮助。
二.实验设备(或仪器)
1.C6136导轨一台
2.框式水平仪2台
3.合像水平仪1台
4.检测桥板1套
三.实验步骤
1.操作要点
①操作时身体不得接触任何被测量工件及与被测工件直接接触的工件,以
免增加误差。
②在读取数值时,合像水平仪中间两瓣水准泡必须重合。
③水平仪移动时必须平稳。
2.操作步骤
①在导轨上放上桥板。
②在桥板上放上框式水平仪。
③调平导轨保证其两端±0.04。
④把框式水平仪换上合像水平仪进行测量并记录。
3.注意事项:测量中导轨不得有震动,移动的水平仪不能掉头。
4.记录表
5.数据处理:计算法
作图法
△=inl=0.01/1000*[49.3-(-20.1)]*200=0.138
四.结论:通过对该导轨测量计算直线度误差为0.14大与国家标准±0.02/1000mm不符合要求。
水平仪测量导轨直线度误差数据的处理方法
科技风2017年8月下机械化工D O I:10. 19392/ki. 1671-7341.201716143水平仪测量导轨直线度误差数据的处理方法戴国东江苏省常州技师学院江苏常州213017摘要:在机床导轨的制造、装配、检修过程中,经常要对导轨精度进行检查和测量。
特别要对导轨直线度误差进行检查和测定,并对测量数据要进行数据处理,以便求出导轨直线度线性误差值。
本文对水平仪测量导轨直线度误差数据的处理方法作详尽论述。
关键词:水平仪;直线度误差;曲线图;数据处理1用水平仪测量导轨直线度误差的方法如下首先初步调平导轨,将导轨分段,用水平仪依次首尾相接逐段测量,并记录下各段的误差读数,注意正、负和零。
其次,在平面直角坐标系中,根据导轨各段的测量读数作误差曲线图,作图时横坐标为导轨长度,纵坐标为水平仪误差读数,每后一段的读数必须在前一段读数的基础上叠加上去,并确定最大误差的位置和格数。
或直接根据导轨各段原始读数采用计算法确定最大误差的位置和格数。
然后根据公式.=n •i • 1将最大误差格数(角值)换算成线性误差值(毫米)。
公式中:.一一导轨直线度线性误差值'm m);n—最大误差格数;i—水平仪精度;1—-导轨分段测量长度(mm)。
2在进行上述过程时,要注意下列几方面问题'1)作误差曲线第一段应从坐标原点)O*开始,其余各段依次首尾相连,当格数为“ + *时,线段向上倾斜“/”;格数为“2时,线段向下倾斜“\*;格数为“〇*时,线段平行于X轴。
(2)首尾连线“12”,一定从原点开始,通过尾点。
图1为正确作法,图)为错误作法。
(3)曲线图中最大误差格数一定是曲线最高点在垂直于水平坐标(X轴)方向上两平行线间的格数,也就是y轴方向的格数,而不是两平行线间距离的格数,图3为正确作法,图4为错误作法。
+1+1+0.5+0.50-0.5-0.5-0.5图4错误误差曲线图这是因为在作图时,纵坐标和横坐标所取的比例是不同的,纵坐标y轴的比例是放大的,且放大倍数很大,横坐标x轴的比例是缩小的,缩小倍数也很大,当x轴或y轴所取的比例不同时,对同一组测量数据包容线之间的垂直距离也不同,因此在图上的两包容线之间的垂直距离是没有实际意义的,而包容线之间的y轴坐标方向的距离却始终不变。
水平仪测量导轨直线度误差数据的处理方法
水平仪测量导轨直线度误差数据的处理方法作者:戴国东来源:《科技风》2017年第16期摘要:在机床导轨的制造、装配、检修过程中,经常要对导轨精度进行检查和测量。
特别要对导轨直线度误差进行检查和测定,并对测量数据要进行数据处理,以便求出导轨直线度线性误差值。
本文对水平仪测量导轨直线度误差数据的处理方法作详尽论述。
关键词:水平仪;直线度误差;曲线图;数据处理1 用水平仪测量导轨直线度误差的方法如下首先初步调平导轨,将导轨分段,用水平仪依次首尾相接逐段测量,并记录下各段的误差读数,注意正、负和零。
其次,在平面直角坐标系中,根据导轨各段的测量读数作误差曲线图,作图时横坐标为导轨长度,纵坐标为水平仪误差读数,每后一段的读数必须在前一段读数的基础上叠加上去,并确定最大误差的位置和格数。
或直接根据导轨各段原始读数采用计算法确定最大误差的位置和格数。
然后根据公式△= n·i·l将最大误差格数(角值)换算成线性误差值(毫米)。
公式中:△——导轨直线度线性误差值(mm);n——最大误差格数;i——水平仪精度;l——导轨分段测量长度(mm)。
2 在进行上述过程时,要注意下列几方面问题(1)作误差曲线第一段应从坐标原点“O”开始,其余各段依次首尾相连,当格数为“+”时,线段向上倾斜“/”;格数为“-”时,线段向下倾斜“\”;格数为“O”时,线段平行于x轴。
(2)首尾连线“I-I”,一定从原点开始,通过尾点。
图1为正确作法,图2为错误作法。
(3)曲线图中最大误差格数一定是曲线最高点在垂直于水平坐标(x轴)方向上两平行线间的格数,也就是y轴方向的格数,而不是两平行线间距离的格数,图3为正确作法,图4为错误作法。
这是因为在作图时,纵坐标和横坐标所取的比例是不同的,纵坐标y轴的比例是放大的,且放大倍数很大,横坐标x轴的比例是缩小的,缩小倍数也很大,当x轴或y轴所取的比例不同时,对同一组测量数据包容线之间的垂直距离也不同,因此在图上的两包容线之间的垂直距离是没有实际意义的,而包容线之间的y轴坐标方向的距离却始终不变。
直线度误差的测量

实验三直线度误差的测量
一、实验目的
1. 掌握直线度误差的测量原理和数据处理方法。
2. 掌握框式水平仪的使用方法
二、实验仪器
框式水平仪、被测平板
三、测量原理及计量器具说明
常用的框式水平仪,主要由框架和弧形玻璃管主水准器、调整水准组成。
利用水平仪上水准泡的移动来测量被测部位角度的变化。
框架的测量面有平面和V 形槽,V形槽便于在圆柱面上测量。
弧形玻璃管的表面上有刻线,内装乙醚(或酒精) ,并留有一个水准泡,水准泡总是停留在玻璃管内的最高处。
若水平仪倾斜一个角度,气泡就向左或向右移动,根据移动的距离(格数) ,直接或通过计算即可知道被测工件的直线度,平面度或垂直度误差。
四、实验步骤
量出被测表面总长,按桥板节距L将被测平板等分成若干段。
1.将被测件固定定位。
2.根据水平仪工作长度在被测件整个长度上均匀布点,将水平仪放在桥板上,按标记将水平仪首尾相接进行移动,逐段进行测量。
3.测量时,后一点相对于前一点的读数差就会引起汽泡的相应位移,由水准器刻度观其读数(后一点相对于前一点位置升高为正,反之为负)。
正方向测量完后,用相同的方法反方向再测量一次,将读数填入实验报告中。
4.将两次测量结果的平均值累加,用累积值作图,按最小区域包容法,求出直线度误差值f。
5.将计算结果与公差值比较,作出合格性结论。
思考题
1. 评定形状误差时应遵循什么原则?
2. 用作图法求解直线度误差值时,总是按平行于纵坐标计量,而不是垂直于两条平行包容直线之间距离,原因何在?。
直线度误差的实验报告
直线度误差的实验报告直线度误差的实验报告引言直线度误差是衡量物体表面平直程度的一个重要参数。
在工程领域中,直线度误差的大小直接影响着零件的质量和精度。
因此,准确测量和评估直线度误差是非常关键的。
本实验旨在通过实际测量和分析,探究直线度误差的产生原因和测量方法。
实验方法1. 实验仪器和材料准备本实验所需的仪器和材料包括:直线度测量仪、测量标准件、卡尺、测量软件等。
2. 实验步骤(1)将待测物体放置在直线度测量仪的工作台上,并固定好。
(2)使用卡尺等工具,确定测量起点和终点,并在待测物体上做好标记。
(3)启动测量软件,按照仪器说明进行测量参数的设置。
(4)将测量仪的测头沿着待测物体的表面移动,确保测量仪能够覆盖整个测量范围。
(5)完成测量后,保存测量数据,并进行数据分析和处理。
实验结果与分析1. 直线度误差的测量结果经过一系列的测量操作,我们得到了待测物体的直线度误差测量结果。
以某零件为例,测量结果如下:测量点直线度误差(mm)1 0.022 0.033 -0.014 0.005 0.022. 直线度误差的分析通过对测量结果的分析,我们可以得出以下几点结论:(1)直线度误差的产生原因主要包括工艺、材料和设备等因素的综合影响。
例如,加工过程中的切削力、热变形等都会对零件的直线度产生影响。
(2)直线度误差的测量结果呈现出一定的波动性,这是由于测量仪器本身的精度以及测量过程中的人为误差所致。
(3)测量数据中的正负值表示了待测物体表面的凸出和凹陷情况。
正值表示凸出,负值表示凹陷,而接近于零的数值则表示表面相对平直。
3. 直线度误差的影响直线度误差的大小直接影响着零件的质量和精度。
具体来说,直线度误差较大的零件在装配和使用过程中容易产生摩擦、卡阻等问题,从而影响整体性能。
因此,在工程设计和制造过程中,需要对直线度误差进行严格控制和评估。
结论通过本实验的测量和分析,我们对直线度误差有了更深入的了解。
直线度误差的产生与工艺、材料和设备等因素密切相关,测量结果的波动性和正负值的表示方式也为我们提供了更多的信息。
直线导轨直线度误差检测方法
机床导轨的直线度误差直接会影响到零件的加工质量,检测导轨直线度可以提高机器制造机安装的精度、延长机器的工作寿命有着非常重要的作用。
可以掌握测试数据的处理及误差曲线的绘制,掌握方框水平仪及测量平尺的使用方法。
直线导轨直线度检测需准备平尺、方框水平仪、桥板。
下面一起来看看检测步骤:
使用长度500mm的平尺,上面放置200mm的框式水平仪,以500mm长等分机床导轨成若干段,将水平仪放置在导轨的左(右)端,作为检测工作的起点,记下此时水平仪气泡的位置,然后按导轨分段,首尾相接依次放置水平仪,记下水平仪每一段时气泡的位置,填入检测报告中。
检测床身前,直线导轨,擦净导轨表面将床身安置在适当的基础上,并基本调平。
最后作出检测坐标图并计算导轨误差。
直线度误差的测量实验报告
竭诚为您提供优质文档/双击可除直线度误差的测量实验报告篇一:实验二直线度误差测量实验报告实验二直线度误差测量实验报告1.简述直线度误差测量步骤2.记录测量数据3.作图:以测点数为横坐标轴,累计误差为纵坐标。
用最小区域法判断直线度误差篇二:直线度误差的测量实验三测量直线度误差一、实验目的:1、掌握用水平仪测量垂直平面内的直线度误差的方法。
2、掌握用作图法求直线度误差,用最小区域法评定直线度误差的方法。
3、了解其他测量直线度误差的方法。
二、实验内容:测量导轨直线度误差或测量平板一对角线的直线度误差。
三、框式水平仪的结构、工作原理、读数方法:1、框式水平仪的结构框式水平仪一般是制成200mm×200mm的矩形框架,它们互相垂直平行,下方框边的上面装有一个水准器(密封的玻璃容器),本实验用i=0.02mm/l000mm框式水平仪。
水准器是一个具有一定曲率半径的圆弧形玻璃管,管内装有粘度很小的液体如乙醚或乙醇,不装满,留有一定长度的气泡,称水准气泡。
我们就利用液体往低处流,气泡往高处跑的道理进行测量的。
水准器玻璃管表面上的刻度相等,以圆弧中心相对称,其刻线间距为2mm。
2、测量工作原理:以自然水平面为测量基准(摸拟理想要素)。
用节距法(又称跨距法)对被测直线进行逐段测量,得到各段的读数然后经过数据处理,就可以用作图法或计算法求出误差值。
3、水平仪的读数方法:实验采用双向读数法。
双向读数法读数较准确。
具体方法是:把水准器的刻度分成两大区间:二基线内为负区闭,二基线外为正区间。
如下图所示。
正区间正区间读数时.看气泡左基线相距几格,气泡右端相距右基线几格,分别以n左、n右表示,并带上“十”、“一”符号。
气泡相对水平位置移动的格数由公式算出:(n左?n右)2(格)式中:n左一一气泡左端相距左基线几格n右一一气泡左端相距右基线几格n一一水平仪的实际移动格数(水平仪读数)。
绝对值前面的“+”、“-”符号的确定:我们约定,当整个气泡移向对称线的右边,绝对值前冠“+”号,反之为“-”号。
框式水平仪分度值误差的校准方法研究
- 42 -工 业 技 术0 引言作为通用角度计量器具,框式水平仪能够在设备安装水平和铅锤位置校正等领域得到应用。
但要想保证水平仪测量结果准确性,还要完成水平仪分度值误差校准。
结合水平仪分度值误差校准相关规定,还要加强对校准方法的分析研究,从而为水平仪的运用提供便利。
1 框式水平仪测量原理框式水平仪在工作过程中,可以利用液面水平恒定原理进行相对水平位置和铅锤位置微小倾斜度的测量,也可以对各种工作面的平面度、直线度及相互平行度进行测量。
在测量期间,利用水准器,能够对角位移进行直接显示。
水准器作为水平仪主要部件,实际为密封玻璃管,内壁拥有一定曲率半径,将对测量精度产生决定性影响。
在水准器曲率半径较大时,可以获得较高分辨率,反之则分辨率较低。
玻璃管内存在酒精、乙醚等混合体,黏滞度较小,留有一气泡,在测量工作面水平时气泡将停留在玻璃管内表面刻度中间,说明工作面与水平面平行。
如果工作面不平,气泡将向高的一端偏移。
2 框式水平仪分度值误差校准规定按照JJF1084 —2002《框式水平仪和条式水平仪校准规范》规定,采用框式水平仪进行测量,标称分度值与任意实测分度值的差值应不超过标称分度值的20%。
一旦超出这一数值,则要进行水平仪分度值误差校准。
按照规定校准方法,需要利用分度值为0.005 mm/m 和示值误差不超±6%的水平仪检定器对分度值误差进行校准。
在校准操作过程中,需要对检定器进行调整,确保水平仪气泡与左边或右边起始线对正,并使检定器示值为整数。
在此基础上,对检定器示值进行改变,每次改变量为标称分度值,直至气泡维持稳定,从一端进行读数,获得2次读数平均值。
采用相同步骤,能够完成气泡另一端校准。
按照式(1),可以对实测平均分度值进行求取框式水平仪分度值误差的校准方法研究郭 辉(烟台市计量所,山东 烟台 264003)摘 要:使用框式水平仪,需要掌握分度值误差校准方法,以确保测量结果准确。
基于这种认识,该文对该种水平仪测量原因和分度值误差校准规范进行了分析,然后针对无法采用检定器校准的情况,提出采用小角度检查仪和量块实现校准操作,并以0.02 mm/m 分度值的水平仪为例进行了方法验证,最终得到的分度值误差不确定度能够满足要求。