
摩托车轮毂生产工艺
摩托车轮毂生产工艺
摩托车轮毂是指摩托车上的轮子中心部分,用于支撑轮胎并使其能够旋转,具有承载轮胎和传递动力的重要作用。
摩托车轮毂的生产工艺主要包括以下几个步骤:铸造、加工、热处理、表面处理和组装。
首先是铸造过程。
摩托车轮毂一般采用铝合金材料进行生产。
选用合适的铝合金材料,将其熔化后倒入轮毂的模具中,经过一定的冷却时间后,将其取出,即可得到初步成型的轮毂。
接下来是加工过程。
将初步成型的轮毂进行加工,主要包括车削、铣削、钻孔等步骤。
通过这些加工工艺,可以使轮毂的外形尺寸和内部结构满足设计要求,提高轮毂的精度和质量。
然后是热处理过程。
热处理是为了提高轮毂的机械性能和耐腐蚀性。
主要包括固溶处理和时效处理两个步骤。
固溶处理是将轮毂加热至一定温度,使其内部固溶体均匀化;时效处理是在固溶处理后进行一定时间的加热处理,使轮毂的结构进一步稳定化,提高其强度和硬度。
接下来是表面处理过程。
主要包括喷砂、阳极氧化等步骤。
喷砂是为了去除轮毂表面的氧化层和杂质,使其表面光洁度和粗糙度满足要求;阳极氧化是将轮毂浸泡在含有合适的电解质溶液中,通过施加电流,在轮毂的表面形成一层氧化膜,提高其抗腐蚀性和表面硬度。
最后是组装过程。
将经过表面处理的轮毂与轮辐、轮胎等部件
进行组装,完成最终的摩托车轮毂。
综上所述,摩托车轮毂的生产工艺是一个复杂的过程,需要铸造、加工、热处理、表面处理和组装等多个步骤的协同作用。
通过这些工艺步骤的合理组合和控制,才能生产出质量优良的摩托车轮毂。
轮毂的制作工艺

轮毂的制作工艺轮毂的制作工艺包括设计、铸造、机械加工、表面处理和质量控制等多个步骤。
下面我将详细介绍轮毂的制作工艺。
首先是设计阶段。
在设计阶段,轮毂的形状、尺寸、材料和结构等要素需要根据使用要求和市场需求进行确定。
设计人员通常使用计算机辅助设计软件绘制轮毂的三维模型,并根据需要进行模拟和优化。
接下来是铸造过程。
通常采用铝合金进行轮毂的铸造。
首先,将经过预处理的铝合金熔炼成液态,然后通过铸造设备将液态铝合金注入轮毂模具中,待凝固后取出轮毂模具,得到初始轮毂。
然后是机械加工。
初始轮毂需要进行精密机械加工以达到设计要求。
首先,通过车床、铣床和钻床等机械设备对轮毂进行粗加工,包括铣削、车削和钻孔等操作。
然后,通过研磨和切割等工艺对轮毂进行精加工,使其表面光滑且尺寸精确。
接下来是表面处理。
为了提高轮毂的外观和耐腐蚀性能,通常需要对其进行表面处理。
常见的表面处理方法包括阳极氧化、电镀、喷涂和喷砂等技术。
阳极氧化是一种常见的表面处理方法,通过在轮毂表面形成一层氧化铝膜来提高抗腐蚀和耐磨损能力。
电镀则是将金属镀层附着在轮毂表面,提高外观和耐腐蚀性能。
最后是质量控制。
轮毂制作过程中需要进行质量控制,以确保产品符合设计要求和标准。
质量控制包括对原材料、铸造过程和加工过程的监控和检测。
常见的质量控制手段包括化学分析、金相检验和尺寸测量等。
只有通过严格的质量控制,才能保证轮毂的质量和性能。
总结一下,轮毂的制作工艺包括设计、铸造、机械加工、表面处理和质量控制等多个步骤。
每个步骤都需要经过严格的操作和检验,以确保最终产品的质量和性能达到设计要求。
随着科技的进步和制造技术的创新,轮毂的制作工艺也在不断改进和完善,以满足不断增长的市场需求。
轮毂生产工艺流程
轮毂生产工艺流程轮毂生产工艺流程是指将原材料经过一系列的加工和处理,最终制成轮毂的过程。
下面是一个典型的轮毂生产工艺流程,大致包括以下几个步骤:1. 原材料准备:轮毂的原材料一般是铝合金或钢材。
首先需要根据设计要求选择合适的原材料,并对原材料进行检测和质量验收。
2. 模具制作:根据轮毂的设计图纸,制作相应的模具。
这些模具一般由铸造模具、加工模具等组成,用于后续工序的操作。
3. 铸造:将铝合金或钢材熔化,并倒入铸造模具中进行注射或浇铸,形成初步的轮毂形状。
4. 精密加工:经过铸造得到的轮毂需要进行精密加工,包括修整外表面、铣削轮缘和孔径、钻孔或滚丝等操作。
5. 表面处理:对轮毂进行表面处理,包括喷砂、抛光、镀铬等工艺。
这些工艺可以改善轮毂表面的光洁度、耐腐蚀性和装饰性。
6. 精加工:经过表面处理的轮毂需要进行精加工,包括钻孔、搅拌轧辊、修整孔径和轮缘等操作。
这些工艺可以提高轮毂的尺寸精度和表面质量。
7. 色彩处理:一些轮毂需要进行涂装或喷涂,以增加产品的美观度和耐久性。
通常要经过底漆、涂装、烘干和固化等多个步骤。
8. 轮毂组装:如果轮毂是多部件组成的,需要进行组装。
这包括预装轮缘和中心盖、紧固螺栓和气门芯等。
9. 检测和质量控制:在各个工序中需要进行检测和质量控制,以确保产品符合设计要求和标准。
常见的检测方法包括外观检查、尺寸测量和材料质量检测。
10. 包装和出厂:经过检测和质量控制的轮毂可以进行包装,并准备出厂。
通常要将轮毂包装在适当的包装箱中,以保护产品免受损坏。
以上是一个典型的轮毂生产工艺流程,每个工艺流程都需要经过严格的操作和控制,以确保产品的质量和性能。
这个流程只是一个概述,并不具体说明每个步骤的细节和操作方法。
实际的轮毂生产过程可能会因不同的厂商和工艺而有所不同。
镁合金摩托车轮毂液态挤压铸造

A s r c :T eS u e i g C s i g t r d c ga ly A 6 B h e so u o y l a e n i t o u e b t a t h q e z n a t n op o u e M lo s( M O )w e l fa t c c e h s b e n r d c d
重要 的安全 性能 结构 件 。 目前 的市 场上 铸造 铝合 金轮
毂 占据着 主导地 位 。 随着 汽车 摩托 车轻 量化 和节 能环
08 %; :. %~ .0 Mg余量 ) 不 同之处 在于 :l . 0 Mn01 5 05 %; 。 A 和Z n含量 较低 , Mn允许 高 于 05 较 低 的杂 质 含量 .%,
维普资讯
材 料 工 艺 M TRA &T C N L G A E IL E H O O Y
镁合金摩托车轮毂液态挤压铸造
S u e i g Ca tn f g Al y h eso t c ce q e zn si g o l sW e l fAu o y l M o
Байду номын сангаас阎峰 云 张 占领 刘 真 。 顾 晓东 。
(. 1 兰州理工大学 有色金属合金省部共建教育部重点实验室 , 兰州 7 0 5 ; 30 0 2兰州理工大学 甘肃省有色金属新材料省部共建国家重点实验室 , . 兰州 7 0 5 ; 30 0 3天水雄风轮毂制造有限公司, . 甘肃 天水 7 1 0 4 0 0) 摘要 : 轮毂是汽车和摩托车上极为重要的运动部件 。 本文详细介绍 了采 用 A 6 B镁合金和液态挤压铸造 M0 技术成形摩托车轮毂 , 对该铸件的成形工艺进行 了详尽的分析 , 并对铸件材料性能 、 液态挤压铸造的成形工艺 参数、 铸件 的缺陷分析及其解决的措施进行 了讨论。实践证明, 液态挤压铸造技术对镁合金轮毂来说是一种较 为适宜的成形工艺 , 并对复杂镁合金铸件批量生产具有参考价值。
轮毂模具制作工艺
轮毂模具制作工艺
轮毂模具是用于制作汽车、摩托车等车辆轮毂的模具,它的制作工艺主要包括以下步骤:
1.设计轮毂模型:根据客户需求和车辆型号,设计轮毂的3D模型,确定轮毂的尺寸、形状和细节等。
2.制作轮毂模型:将轮毂模型的CAD数据导入到CNC数控加工设备中,利用铣床、数控车床等设备进行加工,逐步制作出轮毂模型。
3.制作轮毂模具:根据轮毂模型,制作轮毂模具的各个零件,包括模具底座、模具芯、模具壳体等。
4.组装轮毂模具:将各个零部件进行组装,进行调试和测试,确保轮毂模具的精度和稳定性。
5.进行轮毂生产:将轮毂模具安装在冲压机、注塑机等生产设备上,经过成型、冷却、修整等工序,完成轮毂的生产。
以上就是轮毂模具制作的基本工艺流程,需要注意的是,每个步骤都需要严格按照工艺要求进行操作,以确保模具和轮毂的质量和精度。
同时,制作过程中要注意安全,保护好设备和工人。
- 1 -。
旋压车轮
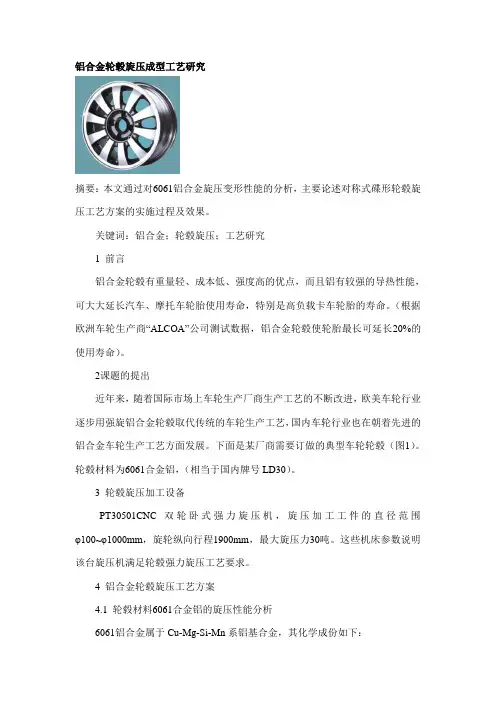
铝合金轮毂旋压成型工艺研究摘要:本文通过对6061铝合金旋压变形性能的分析,主要论述对称式碟形轮毂旋压工艺方案的实施过程及效果。
关键词:铝合金;轮毂旋压;工艺研究1 前言铝合金轮毂有重量轻、成本低、强度高的优点,而且铝有较强的导热性能,可大大延长汽车、摩托车轮胎使用寿命,特别是高负载卡车轮胎的寿命。
(根据欧洲车轮生产商“ALCOA”公司测试数据,铝合金轮毂使轮胎最长可延长20%的使用寿命)。
2课题的提出近年来,随着国际市场上车轮生产厂商生产工艺的不断改进,欧美车轮行业逐步用强旋铝合金轮毂取代传统的车轮生产工艺,国内车轮行业也在朝着先进的铝合金车轮生产工艺方面发展。
下面是某厂商需要订做的典型车轮轮毂(图1)。
轮毂材料为6061合金铝,(相当于国内牌号LD30)。
3 轮毂旋压加工设备PT30501CNC双轮卧式强力旋压机,旋压加工工件的直径范围φ100~φ1000mm,旋轮纵向行程1900mm,最大旋压力30吨。
这些机床参数说明该台旋压机满足轮毂强力旋压工艺要求。
4 铝合金轮毂旋压工艺方案4.1 轮毂材料6061合金铝的旋压性能分析6061铝合金属于Cu-Mg-Si-Mn系铝基合金,其化学成份如下:Cu-0.15%~0.4%,Mg-0.45%~0.9%,Si-0.4%~0.8%,Mn-0.15%;该种材料在固溶时效状态下的机械性能指标为:σb≥320Mpa,δ5≥12%,ψb≥25%,HB≥120。
因此,6061合金铝在固溶时效状态下的可旋性指标值——单道次极限减薄率为:φmax=ψb/(0.17+ψb)×100%=0.25/(0.17+0.25)×100%=60%。
这个指标值说明它的可旋性比高强度钢的可旋性要差一些,旋压工艺中,必要时应适当加热,工件加热温度310℃~350℃。
另外,为提高铝合金的可旋性,可适当加入一些矿物元素——锑和锶(0.02%)。
4.2轮毂旋压工艺方案的选择像这种对称式碟形轮毂,旋压工艺方式一般可采用取板材劈开式旋压或用铸(锻)件毛坯进行强力旋压成型两种工艺方式。
车轮毂制造工艺流程

按工艺复杂度(档次)由低到高为:涂装、车亮面(车轮缘)、精抛、真空镀、铬电镀
5、特殊装饰件:
有不锈钢包边、飞轮等
钢轮毂铝合金轮毂镁铝合金轮毂目前国内外中档以上车基本采用铝合金轮毂2按制造工艺分
车轮毂制造工艺流程
轮毂的分类
轮毂的分类
1、按原材料分:
钢轮毂、铝合金轮毂、镁铝合金轮毂(目前国内外中档以上车基本采用铝合金轮毂)
2、按制造工艺分:
重力铸造、低压铸造、锻造(工艺难度由低到高,产品质量由低到高)
3、按轮毂结构分:
摩托车轮毂生产工艺流程
摩托车轮毂生产工艺流程
嘿,朋友们!今天咱来聊聊摩托车轮毂生产工艺流程这档子事儿。
你想想看,那摩托车在路上风驰电掣的,轮毂可太重要啦!就好比人的脚,得结实、得耐用。
先来说说材料准备吧。
那得挑好的铝合金呀、钢材啥的,这就跟做饭得选好食材一个道理。
要是材料不行,后面再怎么折腾也白搭呀!
然后呢,就是铸造啦!把那些材料融化成液态,灌到模具里,等它冷却凝固,嘿,初步形状就有啦!这就好像盖房子打地基,基础得打好。
接着就是加工啦!把轮毂打磨得光滑溜溜的,边边角角都处理得妥妥当当。
这就像给人梳妆打扮一样,得精致。
然后还有热处理呢!让轮毂变得更坚硬、更耐磨。
这可不能马虎,不然跑着跑着出问题咋办?
再后来就是检测啦!可别小看这一步,就像给轮毂做体检一样,有啥毛病都得查出来。
要是有个小裂缝啥的没发现,那在路上跑着多危险呐!
最后就是包装啦,把轮毂好好地包起来,准备送往各个地方,装到摩托车上,开始它们的使命。
你说这摩托车轮毂生产工艺流程是不是挺有意思?就像精心培育一个小生命一样,每一步都得小心翼翼,都得用心去做。
要是哪一步出了岔子,那可就麻烦咯!咱骑摩托车不就图个安全、爽快嘛,这轮毂可得靠得住呀!所以啊,那些生产轮毂的师傅们可真是了不起,他们用自己的双手和智慧,打造出一个个坚固耐用的轮毂,让我们能安心地在路上飞驰。
这难道不值得我们竖起大拇指夸一夸吗?。
摩托车轮毂生产工艺流程
摩托车轮毂生产工艺流程朋友们!今天咱们来聊聊摩托车轮毂生产的工艺流程。
这可有点意思呢!首先呢,得准备原材料。
这原材料啊,那肯定得是质量靠谱的。
具体用啥材料,这就看生产厂家的要求和成本考虑啦。
我觉得呢,在选择材料的时候,一定要多对比几家供应商,这样才能找到性价比最高的材料,你说是不是?接下来就是铸造环节啦。
这个环节可重要了!把原材料融化之后,倒入特定的模具里。
这模具的设计啊,那得花不少心思呢。
不同的摩托车轮毂可能需要不同的模具。
在铸造的时候,温度的控制很关键哦!要是温度不对,那铸造出来的轮毂可能就会有缺陷。
我就见过有的厂家,因为温度没控制好,结果好多轮毂都得重新做,多浪费呀!然后呢,就是加工处理啦。
这一步要让轮毂的形状更加精确,表面更加光滑。
怎么加工呢?这就有很多方法啦,像切削啊之类的。
这时候,操作人员的技术就很重要了。
根据经验,熟练的工人做出来的轮毂质量就是要好一些。
这加工的过程啊,其实也挺考验耐心的,刚开始可能会觉得麻烦,但习惯了就好了。
再接着就是热处理环节啦。
这一步是为了让轮毂的性能更好。
不过呢,热处理的参数设置可不能随便来,得根据轮毂的材质和设计要求来确定。
这个环节可以根据实际情况自行决定一些小的调整,但大方向可不能错哦!之后就是表面处理啦。
这一步是为了让轮毂看起来更漂亮,也能起到一定的保护作用。
可以喷漆啊,或者做一些电镀处理之类的。
小提示:在做表面处理的时候,一定要保证表面是干净的,不然效果可就不好啦!最后就是质量检测环节啦。
这可不能马虎!要检查轮毂的尺寸是否合格,有没有裂缝之类的问题。
这一步要特别注意!要是有质量问题的轮毂流到市场上,那可就危险了。
铝合金轮毂加工工艺设计3
铝合金轮毂加工工艺设计摘要近年来,随着汽车工业的快速发展,铝合金轮毂的市场潜力日趋显现,需求不断扩大;同时跨国公司的采购量、出口量也在迅猛增长,使铝合金轮毂行业迎来大发展的良好机遇期。
随着市场全球化的发展,轮毂行业既面临新的发展机遇,也面临新的挑战。
为了适应汽车更安全、更节能、降低噪声、污染物排放不断加严的要求,铝合金轮毂正在向大直径、轻量化、高强度、更美观等方向发展。
大直径轮毂与轮胎组合,更显示现代、霸气和时髦。
由于大直径、宽轮辋,使轮胎与地面的接触面积更大,从而增加汽车与地面的附着力和摩擦力,使汽车的操纵性能更好,提高汽车的安全性。
一般要求与扁平轮胎相匹配。
但大直径、宽轮辋,也会产生使轮胎磨损加快的不利影响。
为了减轻轮毂重量、提高强度,一般采用锻造工艺、组装式工艺生产轮毂,可减轻重量20%左右。
还可采用高强度镁合金、钛合金制造轮毂,但成本也相应增加。
为了使轮毂更美观,一般采用镀铬、抛光、喷漆、喷粉、加装不锈钢或塑料毂盖、压铸花纹、改进轮毂设计图案等办法。
与之相比,轮毂的加工质量要求是满足客户需求的首要条件,这表明对轮毂机械加工工艺流程的优化和控制,提出了更高的要求。
目前,国内铝合金轮毂制造主要采用成本较低的低压铸造工艺,约占全部产量的80%以上;其次是采用最简便的重力铸造工艺,不到其全部产量的20%。
在铝合金轮毂加工方面,一般采用数控机床,高精度自动化柔性加工系统;采用自动化涂装工艺,喷粉技术在表面涂装方面,渐有替代喷漆之势,少部分企业还采用先进的真空电镀涂装技术;在热处理试验检测方面,基本都接近或达到国外先进水平。
随着现代制造技术的不断发展,轮毂的加工工艺不断完善,轮毂制造技术也日趋成熟。
但是到目前为止,还没有形成一套完整的轮毂加工工艺文件,希望该课题的研究,将对这项制造技术的大缺口,给以一定的填补。
目录一、毛坯的选用及制造 (1)1-1毛坯的选择……………………………………………………………………………1.1.1 毛坯种类选择中应考虑的问题 (1)1-2毛坯的形成工艺………………………………………………………………………1.2.1 低压铸造原理及特点 (1)1.2.2 低压铸造模具………………………………………………………………………1.2.3 低压铸造工艺………………………………………………………………………1-3毛坯的铸造工艺设计 (1)1-4毛坯的质量检查………………………………………………………………………1二、毛坯的热处理工艺 (1)2-1热处理工艺方法及分类 (1)2-2毛坯热处理工艺流程设计 (1)2.2.1 毛坯的固溶处理………………………………………………………………………2.2.2 毛坯的淬火处理………………………………………………………………………2-3毛坯热处理后的机械性能检测……………………………………………………2-4几种轮型的热处理工艺 (1)2.4.1连续炉OPEL轮热处理工艺 (1)2.4.2 连续炉美国通用标准轮热处理工艺 (1)2.4.3 连续炉宝马标准轮热处理工艺 (1)2.4.4 连续炉大众轮热处理工艺……………………………………………………………三、零件机械加工工艺流程设计 (1)3-1毛坯的热处理工艺……………………………………………………………………3-2零件的工艺分析 (1)3.2.1 零件结构分析…………………………………………………………………………3.2.2 零件的技术要求分析…………………………………………………………………3-3毛坯的选择 (1)3-4工艺路线的确定 (1)3.4.1 定位基准的选择………………………………………………………………………3.4.2 加工方案的确定………………………………………………………………………3.4.3 加工阶段的划分………………………………………………………………………3.4.4 工序的划分………………………………………………………………………3.4.5 工序顺序的安排………………………………………………………………………3-5 机床及工艺装备的选用……………………………………………………………3-6加工余量的确定 (1)3-7切削用量的确定 (1)四、机加工后轮毂的气密性检测 (1)4-1气密性检测的意义……………………………………………………………………4-2气密性检测方法 (1)五、轮毂喷涂工艺流程 (1)5-1喷涂工艺概述 (1)5-2轮毂的表面预处理……………………………………………………………………5-3喷涂工艺流程安排 (1)参考文献 (11)致谢 (11)下面以宝马车轮型号为421-775为例,对其加工工艺流程进行设计,设计内容如下:一毛坯的选用及制造1.1 毛坯的选择毛坯的确定,不仅影响毛坯制造的经济性,而且影响机械加工的经济性。
铝合金轮毂工艺流程
铝合金轮毂工艺流程
《铝合金轮毂工艺流程》
铝合金轮毂是一种轻质、耐用、外观漂亮的汽车零部件,其制作工艺复杂,需要经过多道工序才能完成。
下面就是铝合金轮毂的工艺流程。
第一道工序是铝合金锻压。
首先将铝合金锭放入加热炉中进行加热,然后通过锻压机进行锻压。
这一步是为了将铝合金锭变成轮毂的初步形状。
第二道工序是精密锻造。
经过第一道工序,轮毂的形状已经初步成型,但是还需要进行精密锻造,以确保轮毂的强度和密度。
第三道工序是精密车削。
在这个工序中,需要使用数控车床对轮毂进行精细加工,以确保其符合设计要求的尺寸和形状。
第四道工序是热处理。
经过精密车削后的轮毂需要进行热处理,以提高其硬度和耐磨性。
第五道工序是喷涂。
在这一步,需要对轮毂进行喷涂,以增强其表面的耐腐蚀性和抗氧化性。
第六道工序是组装。
最后,将轮毂的其他配件如轮胎和轴承组装到轮毂上,完成整个制作过程。
通过以上工艺流程,铝合金轮毂制作完成。
这些工序各自都十
分关键,需要严格控制,以确保最终的产品符合质量要求和使用要求。