
焊锡炉操作规范1
5
4
3
2
1
0
A
9
8
7
6
5
4
3
2
1
0
版本
版次
ECN NO.
日期
修订页次
变更描述
核准
审核
制订
发行签章
BY
DATE
一、目的
为了保证量测的准确性,减少人为误差,确保量测过程的一致性,特制订此操作规范。
二、适用范围
本操作规范适用于MC20-100型焊锡炉。
三、校正周期
半年
四、参考文件:
操作说明书
五、操作步骤
5.1、打开主电源开关此时电源指示灯亮,旋转调节旋钮调整温度至245℃,产品另有规定时,依另外的规定调整温度。
5.2、用摄子或尖嘴钳夹住产品(产品焊锡端必须垂直对准焊锡炉)垂直缓慢地将被焊锡部分浸入焊锡炉中,10~20秒后将产品取出。
5.3、测试完成后将产品取走。
六、日常保养
6.1、每日必须对焊锡炉外表面进行清洁。
6.2、每个月必须对焊锡炉的各按钮进行保养,确认,并做好保养记录。
6.3、当发现焊锡炉出现故障时,必须立即停止使用,并通知厂常进行维修,并将维修结果详细记录下来。
6.4、焊锡液必须每个月更换一次,并做好更换记录。
锡炉操作规程
温馨小提示:本文主要介绍的是关于锡炉操作规程的文章,文章是由本店铺通过查阅资料,经过精心整理撰写而成。
文章的内容不一定符合大家的期望需求,还请各位根据自己的需求进行下载。
本文档下载后可以根据自己的实际情况进行任意改写,从而已达到各位的需求。
愿本篇锡炉操作规程能真实确切的帮助各位。
本店铺将会继续努力、改进、创新,给大家提供更加优质符合大家需求的文档。
感谢支持!(Thank you for downloading and checking it out!)阅读本篇文章之前,本店铺提供大纲预览服务,我们可以先预览文章的大纲部分,快速了解本篇的主体内容,然后根据您的需求进行文档的查看与下载。
锡炉操作规程(大纲)一、锡炉操作基本知识1.1锡炉的定义及作用1.2锡炉的分类及特点1.3锡炉操作的安全注意事项二、锡炉设备与材料准备2.1锡炉设备检查与维护2.2锡炉加热系统介绍2.3锡炉周边设备与工具2.4锡料及助焊剂的选择与准备三、锡炉操作步骤3.1锡炉开机前准备3.2锡炉加热及温度控制3.3锡炉焊接操作流程3.4焊接过程中常见问题及解决方法四、锡炉维护与保养4.1锡炉日常维护4.2锡炉定期保养4.3锡炉加热元件更换方法4.4锡炉设备故障排除五、锡炉操作安全规范5.1锡炉操作人员安全培训5.2锡炉操作过程中的安全隐患及预防措施5.3火灾、触电等突发事件的应急处理5.4锡炉操作安全检查与考核六、锡炉操作环境与废弃物处理6.1锡炉操作环境要求6.2锡炉操作过程中的环保措施6.3废弃物处理方法6.4锡炉操作与环境保护七、锡炉操作质量检验与控制7.1锡炉焊接质量检验标准7.2锡炉焊接质量影响因素7.3锡炉焊接质量控制措施7.4锡炉焊接质量改进方法八、锡炉操作培训与考核8.1锡炉操作培训内容与方法8.2锡炉操作考核标准与流程8.3锡炉操作人员职责与权益8.4锡炉操作培训效果评估与改进一、锡炉操作基本知识1.1锡炉的定义及作用:锡炉是一种用于熔化和保温锡的设备,主要用于电子制造业中的焊接作业。
焊锡试验与锡炉操作规范
束
1. 作业时尽量站立操作,须小心谨慎,注意安全。
故
障 1.
排 除
2.
要
领
通电后锡炉不发热须检查通电是否良好,有无接头松脱。 炉温由组长每天点检一次,若发现不达标或超出默认温度范围则须 反映组长通知仪校员维修确认。
注 2.
意
事 项
3.
所抽取样品之包装袋须能做相应标记,以便试验结果 不一致时能对号入座,追溯不良包装区分隔离。 操作过程中切勿摇晃工作台或碰撞锡炉,以免锡液飞 溅溢出造成烫伤。
前
取加严确认,抽取量要求 50PCS 以上,并且持续追踪三天交货质
准 备
2.
量确认。(针对凡属返镀品亦可采用此抽取试验条件) 将锡炉温度调至 器具之放置于旁边。
4. 锡条使用规格:锡:铅=63:37(成份比例)。
说
1. 打开锡炉电源开关(锡炉型号:PS-1000 可常开电源,适宜于 10 ~ 12H 连 明
须贴附紧密,无剥离或脱落。
4. 锡炉表面有杂物或氧化层时须用刀片或铁撬刮开做清除,避免影响
作业效果。
5. 焊锡过之零件须置放专用回收盒收集保留(每天收集一次注明日期
电
保留备查),切勿混入货品中。
源
开
关
作 1. 清理工作台面杂物,物品用具归位放置。
业 结
2.
试验结果须保留记录(记录于成品检验报告“焊锡性”项目)。
焊锡试验与锡炉操作规范
文件编号
管
设备名称
锡炉
制定日期
版次
页次
制
适用用途
适用于镀锡,镀银及马 口铁之可焊性确认。
核
准
审查
制定
章
1. 取样试验条件与时机:
设备操作规范-焊锡炉

一准备工作
1.先打开电源开关。
2.把锡炉温度调到指定标准(450-480℃)。
3.适量加锡让锡面能达到标准位置。
二、基本操作方法
将产品要浸的部位放出置锡炉内,但只能浸没该浸的正确位置不能过深,否则将会损坏该产品,浸泡2-5秒钟后将产品缓缓提起,以保被浸端的清洁光滑,每浸一次应刮去表面的锡渣,保持炉面清洁。
三、注意事项
1.浸锡的工作人员在工作时应当配戴手套,慎防被锡液烫伤。
2.请不要在打瞌睡的情况下镀锡,以免烧伤。
3.镀锡完成应对产品进行检查,将有虚焊、连焊焊锡大头及其他不良现象挑出。
4. 锡炉温度标准(450-480℃),特殊产品要求不同另行调整。
5.完成每日锡炉温度记录。
四、设备保养
1.每日保养
1.1每天工作前后应擦拭工作台面,把废锡渣倒掉,保持表面清洁。
1.2检查好温度表、发热管是否工作正常。
2.每月保养
2.1检查电源开关与指示灯是否损坏。
2.2检查电源线与发热管交接处是否有误点。
3.每年保养
3.1清换锡炉内的锡液,将锡炉彻底清洗。
焊锡炉操作规程(三篇)
焊锡炉操作规程一、工作原则:1. 统一领导,责任到人。
2. 事故防范,安全第一。
3. 严格操作,精细管理。
二、操作规程:1. 开机准备(1)检查设备及工具是否正常,保证无故障。
(2)清理工作区域,保持整洁。
(3)穿戴工作服和劳保用品,确保个人安全。
2. 加热操作(1)取出锡丝,按需求切割成适当长度。
(2)将锡丝放入锡丝篮中。
(3)将锡丝篮放入焊锡炉加热区域。
(4)调节焊锡炉温度至适当范围。
3. 焊接操作(1)将需要焊接的物品放置在工作台上。
(2)调整焊锡炉的温度和锡丝供给速度,确保焊接温度和速度的一致性。
(3)用焊锡炉加热的锡丝对焊接物进行加热,使其达到熔点。
(4)在焊接物达到熔点后,迅速进行焊接操作,将锡丝涂抹在焊接物表面。
(5)焊接完成后,等待焊接物冷却,确保焊点固定牢固。
4. 关机和清洁(1)焊接完成后,关闭焊锡炉电源。
(2)待焊锡炉冷却至安全温度后,进行清洁工作。
(3)用清洁剂和刷子清洗焊锡炉内外的附着物,保持干净。
(4)存储焊锡炉于指定位置,以保证安全和方便使用。
5. 安全注意事项(1)禁止在焊锡炉周围堆放易燃物品。
(2)操作过程中,禁止用手直接接触焊锡炉和熔化的锡丝。
(3)严禁使用带有损坏的焊锡炉。
(4)操作人员必须穿戴劳保用品,如防护手套、防护眼镜等。
(5)操作人员离开工作岗位时,必须关闭电源和气阀等设备。
三、事故处理1. 烧伤事故(1)立即停止操作,确保个人安全。
(2)用冷水迅速冲洗烧伤部位,降低温度。
(3)尽快寻求医疗救助。
2. 火灾事故(1)立即使用灭火器将火灾扑灭。
(2)如无法控制火势,立即报警并撤离现场。
(3)通知相关领导进行事故处理。
3. 电器故障事故(1)立即停止使用故障设备,并切断电源。
(2)通知维修人员进行检修。
四、操作纪律1. 必须经过培训及考核合格后方可上岗操作。
2. 操作时必须佩戴劳保用品,如防护眼镜、防护手套等。
3. 严禁乱翻设备按钮和随意调节设备参数。
4. 严禁在操作中吃喝、吸烟。
焊锡炉操作规程
焊锡炉操作规程焊锡炉是一种用于焊接电子元件的设备,保证焊接质量和工作安全是焊锡炉操作中最重要的事项。
以下是对焊锡炉操作规程的详细描述,共计2000字。
第一章焊锡炉操作前的准备工作1.1 工作环境准备1.1.1 确保使用焊锡炉的场所通风良好,避免烟尘积聚,防止危险物质的聚集。
1.1.2 确保工作场所没有易燃物品存在,避免发生火灾事故。
1.1.3 确保工作环境干爽,避免水汽进入焊锡炉内引起电器故障。
1.1.4 确保工作环境整洁、宽敞,方便操作。
1.2 设备准备1.2.1 检查焊锡炉的外观和内部结构是否完好,并检查所有控制开关和指示灯是否正常工作。
1.2.2 检查炉内的电源线是否与大功率电器设备分离,并检查电源线是否有损坏。
1.2.3 清理焊锡炉内部的灰尘和杂物,并保持焊锡炉的内部干净。
1.3 工具准备1.3.1 准备好焊锡炉专用的焊锡架,并确保其稳定性和耐高温性能。
1.3.2 准备好焊锡炉专用的引焊吸焊器,并保持其通风良好。
1.3.3 准备好焊锡炉专用的焊锡丝,并保持其保存完好,避免受潮。
第二章焊锡炉的操作流程2.1 打开焊锡炉电源2.1.1 确保电源线连接稳固,并检查电源插头是否与电源插座相匹配。
2.1.2 将电源插头插入电源插座,并确认电源插头已经插紧。
2.1.3 开启电源开关,观察指示灯是否亮起,表示焊锡炉的电源已经打开。
2.2 设置焊锡炉参数2.2.1 根据焊接需要,选择适合的温度和时间参数。
2.2.2 调节焊锡炉上的温度调节旋钮或按钮,将焊锡炉的温度调整至所需的温度。
2.2.3 根据焊接工件的要求,选择适合的时间参数,调整焊锡炉上的时间调节旋钮或按钮。
2.3 预热焊锡炉2.3.1 打开焊锡炉的上盖,将焊锡架放入焊锡炉内,确保焊锡架与炉底平行。
2.3.2 将焊锡架上的焊锡丝放入焊锡嘴中,注意保持焊锡丝的通畅。
2.3.3 关闭焊锡炉的上盖,等待焊锡炉预热。
2.4 进行焊接操作2.4.1 确保焊锡炉的温度已经达到预定温度。
焊锡机安全操作规程
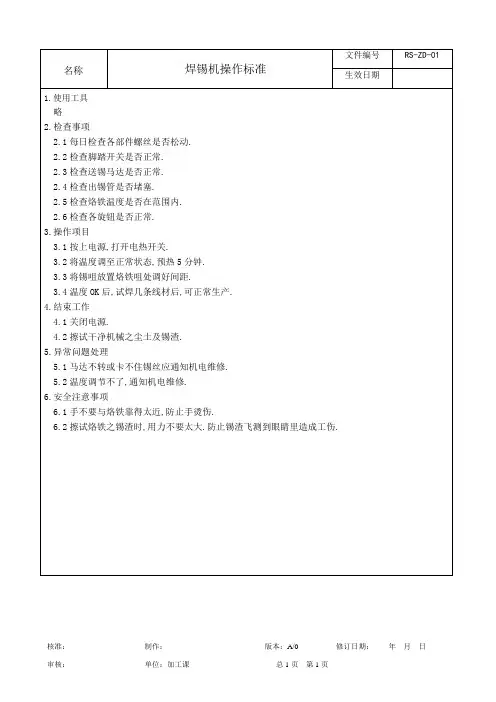
核准: 制作: 版本:A/0 修订日期: 年 月 日
审核: 单位:加工课 总1页 第1页
名称
焊锡机操作标准 文件编号 RS-ZD-01 生效日期
1.使用工具 略
2.检查事项
2.1每日检查各部件螺丝是否松动.
2.2检查脚踏开关是否正常.
2.3检查送锡马达是否正常.
2.4检查出锡管是否堵塞.
2.5检查烙铁温度是否在范围内.
2.6检查各旋钮是否正常.
3.操作项目
3.1按上电源,打开电热开关.
3.2将温度调至正常状态,预热5分钟.
3.3将锡咀放置烙铁咀处调好间距.
3.4温度OK 后,试焊几条线材后,可正常生产.
4.结束工作
4.1关闭电源.
4.2擦试干净机械之尘土及锡渣.
5.异常问题处理
5.1马达不转或卡不住锡丝应通知机电维修.
5.2温度调节不了,通知机电维修.
6.安全注意事项
6.1手不要与烙铁靠得太近,防止手烫伤.
6.2擦试烙铁之锡渣时,用力不要太大.防止锡渣飞测到眼睛里造成工伤.。
自动焊锡机安全操作规程(最新版)
自动焊锡机安全操作规程(最新版)The safety operation procedure is a very detailed operation description of the work content in the form of work flow, and each action is described in words.( 安全管理 )单位:______________________姓名:______________________日期:______________________编号:YK-AQ-0752自动焊锡机安全操作规程(最新版)自动焊锡机安全操作规程适合以下型号:WD-6202、WD-6203A、ETS-2E、YCH-2A、YCH-2R、QF-360A、QF-360B以及手镀锡锅一:作业前1.作业前操作员工应正确配戴防护口罩;严格按该类设备的点检制度进行点检,并做好记录;2.每日工作前,清理锡锅周围的锡渣和锡炉内壁的杂质。
二:作业中1.接通电源,置焊锡机的电源开关于“开(ON)”的状态;2.设置温度的方法:(1):(按“︽”键设置温度上升,按“︾”键设置温度下降,SV栏显示设置温度,PV栏显示测量温度。
(适用于ETS-2E、ETS-2MT);(2):先按SET键,SV栏显示温度闪烁,用△向上为数字加,▽向下为数字减。
<选择个、十、佰位数字键键。
(适用于WD-6202、WD-6203A、YCH-2A、YCH-2R、QF-360A、QF-360B);3、当锡锅加热焊锡至熔化状态后,打开气阀,检查气压是否大于O.4Mpa,大于O.4Mpa为正常情况,否则及时通知维修工和班组长;4.焊锡机显示温度为锡炉内感温头测量的温度,比实际焊锡温度不同,以使用温度量具测量的温度为准,镀锡温度必须符《一次镀锡工艺规程》中的相应要求。
5.锡锅的锡面必须水平。
锡面不平时必须停止生产并通知维修工;6.程序设置:根据产品浸锡工艺要求,确定程序段数、段数范围;1)按[起始步序]→输入起始数→按[输入],2)按[结束步序]→输入结束段数→[输入],3)按[步序设定]→按[输入],4)设定焊锡机程序的方法:首先复位,用步序设定和输入键来选择预热点、焊锡点、焊锡脱离、预热时间、焊锡时间、预热速度、焊锡速度、角度、拔焊(亮灯有效)、焊杯(亮灯有效)等参数。
小锡炉操作规范
小锡炉操作规范一.操作说明:1.设备开机:接上电源线,将电源开关POWER打到ON位置2.设备预热:调节面板上的按钮,将温度调到300+10℃,预热30分钟后,再将炉温调至250+10℃3.机板浸锡前准备﹕3.1选择锡槽治具﹕浸锡前根据不同组件大小﹐选择不同锡槽治具3.2清理氧化物﹕浸锡前应该用金属铁勺清理小锡炉液态焊锡表面上的氧化物.3.3贴耐高温胶带﹕浸锡前将需浸锡周围祼露的元器件用耐高温胶带贴好以防高温烫伤.4.PCB板浸锡﹕4.1PCB板浸入助焊剂浸及零件脚的2/3左右即可。
因为助焊剂的比重比焊锡小,所以零件脚浸入锡液时,助焊剂会顺着零件脚往上推,直至PCB板面。
如果浸及助焊剂过多,不但会造成锡液上助焊剂对有残留污垢影响锡液的质量,而且会造成PCB板反正面都有大量助焊剂残留。
如果助焊剂的抗阻性能不够或遇潮湿环境及易造成导电现象,影响产品质量。
4.2浸锡时,手不能抖动,应注意操作姿势。
尽量避免将PCB板垂直浸入锡液,当PCB板垂直浸入锡面时,易造成元件浮高。
另外容易产生“锡爆”(轻微时会有“扑”“扑”的声音,严重的会有锡液溅起。
主要原因是PC板浸锡前未经预热。
当PCB板上有零件较为密集时,会有冷空气遇热迅速膨胀。
从而产生锡爆现象)。
正确操作应是将PCB板与锡液表面呈30°斜角浸入,当PCB板与锡液接触时,慢慢向前推动PCB板,使PCB板与液面呈垂直状态,然后以30°角拉起.如果元件不规整、不到位,则用手加以调整后再上锡。
用夹子夹紧板,不能将板掉入锡炉4.3浸板时间约1~2秒钟。
浸锡完毕后﹐待机板冷却25-35秒钟后,拆下所贴防焊胶带.二.注意事项:1易燃易爆物品严禁靠近小锡炉.2操作时,配带静电手环,高温手套及护目眼镜.3操作时,人员保持与锡炉20CM的距离,以防烫伤.4注意做好小锡炉7S,以确保PCBA的焊接质量.5浸锡时注意不要将松香水滴入浸锡炉内,以免引起火灾6.工作完毕及时断电停炉,清理卫生。
焊锡炉管理作业规范
1.目的:建立焊錫爐作業程序及達到規範作業之目的.2.適用範圍:適用於所有焊錫爐生產機種之參數管理.3.名詞定義:無.4.職責:錫爐操作人員: 每日做機台點檢記錄、各參數之設定、調整與量測.5.作業內容:5.1開機操作程序(適合公司所有波峰焊機):5.1.1設定好錫爐時間制,在上班前6H使錫爐自動打開 :(1)錫溫加熱器,使錫溫達至工作溫度.5.1.2檢查Flux是否足夠,不足應加滿; 檢查爪片清洗液是否足夠,不足應加滿;檢查氣壓是否正常.總氣壓表是否達到;檢查預熱區域是否有雜物,有則清除;檢查運輸鏈條爪片是否正常;檢查錫波馬達是否正常;打開抽風機檢查工作正常否.5.1.3打開各開關:(1)照明(LIGHT);(2)鏈條(Speed);(3)助焊劑自動噴霧(nozzle spray fluxer);(4)預熱器(PREHEATER):Zone 1 Calod、Zone 2 Caold、Zone 3 Calod;(5)第二錫波馬達(SOLDER WAVE);(6)第一錫波馬達(CHIP WAVE);(7)運輸鏈爪片清洗馬達;(8) 冷卻風扇.5.1.4生產開機前及更換機種前,依據錫爐制程規格品質保證表進行量測並記錄各項參數.在制程規格範圍內,方可正常生產.如出現異常事故,立即按急停開關.5.2關機操作程序:5.2.1關機前應全面檢查一遍機器內是否有PCB'A在機器內,各部件運行是否正常;如有異常情況,關機后應馬上處理.關機時,應先關掉錫波.然後再依開機順序逆向順序關掉其餘按鈕.關掉電源總制(如果用時間制控制自動開關機.則不應關總制).5.3保養程序:5.3.1錫爐每日保養依錫爐<<日保養檢查記錄表執行>>.5.3.2每周、每月、半年保養依<<錫爐保養計划表>>5.4錫爐所使用之輔材規格,注明機台所使用之輔材詳細規格.5.5各項參數需明確注明以下選項:5.5.1客戶代碼(Owner Code).5.5.2基板版本(PCB Rev).5.5.3基板板號(PCB number).5.5.4所用程式命稱(program name).程式命名方式:新程式名為(機種全名(注:如超出8個字符可用簡要名稱)+後綴A/00)後續升版之程式管控以A/01 A/02以此類推,並記錄程式變更記錄表.5.5.5助焊劑噴霧氣壓; (依產品需要進行設定)助焊劑噴霧延時距離; (依產品需要進行設定)助焊劑噴霧停止距離; (依產品需要進行設定)霧化距離(Pitch); (依產品需要進行設定)噴嘴起動位置(Start Position); (依產品需要進行設定)噴嘴返回位置(Stop Position); (依產品需要進行設定)噴嘴移動速度(Speed); (依產品需要進行設定)噴霧量(Pump frequency); (依產品需要進行設定)5.5.6預熱器使用類型:5.5.6.1有指定PTH貫穿孔需上錫到75%時需使用板面加熱器.5.5.6.2預熱器溫度:Zone 1 Calod設定; (依產品需要進行設定)Zone 2 Calod設定; (依產品需要進行設定)Zone 3 Calod設定; (依產品需要進行設定)板面預熱一段設定; (依產品需要進行設定)板面預熱一段設定; (依產品需要進行設定)5.5.7鏈條速度; (依產品需要進行設定)鏈條角度; (依產品需要進行設定)手指爪片類型(本公司所有錫爐使用直鉤型爪片).5.5.8焊錫溫度設定; (依產品需要進行設定)5.5.9焊錫波峰類型:5.5.9.1有SMT零件必須使用雙錫波(第一錫波 +第二錫波),沒有SMT零件可使用單錫波(第二錫波).5.5.9.2當PCB與PCB的過爐之間間距小於10CM時不需要使用追蹤斷續性波峰,反之則設定為追蹤斷續性波峰.5.5.9.3chip wave為第一錫波峰(擾流波)其噴嘴到板底高度: (依產品需要進行設定)main wave為第二錫波峰(主流波)其噴嘴到板底高度; (依產品需要進行設定)5.5.9.4第一錫波峰馬達轉速;(依產品需要進行設定)5.5.9.5第一錫波峰馬達轉速; (依產品需要進行設定)5.5.9.6調整波峰高度後需重新測量波峰接觸面積.5.5.10以上所有量測頻率依<錫爐制程規格品質保証表>進行量測.5.5.11排風管風速率(Exhaust range):噴霧系統排風口風速700±100CFM;錫槽排風口風速700±100CFM.5.6操作注意事項:5.6.1安全:工作時必須戴防毒口罩、護目鏡、靜電手套或靜電手環. 5.6.2品質: (1)不能有假焊與短路(2)不能有錫珠,錫渣(3)錫點要飽滿,光滑.5.6.3技術員每小時抽樣6pcs(抽樣標准為5%).5.6.4嚴禁有撞板和卡板現象,PCB進入鏈條軌道時需平穩.5.6.5PCB'A在進入錫爐時PCB'A保持的間隔距離不能少於5cm的距離.5.6.6PCBA出爐口溫度需低於125℃.5.6.7在調整過爐品質時(如調整波峰高度等)需保証爐內無PCB,方可進行調試.5.6.8爪片清洗劑統一用超盟CM-801清洗劑.5.6.9無鉛系列要有無鉛圖示(如圖).5.7助焊劑噴霧系統測量:本公司所有錫爐使用來回式噴霧系統.5.7.1助焊劑比重量測作業:5.7.1.1從flux槽里取出250毫升flux放進清潔乾燥的量筒內.5.7.1.2把比重計放進量筒,待比重計靜止後,眼睛必須平視凹液面刻度觀看flux比重值是否在管制範圍內(比重管制範圍依SOP規定),並記錄於錫爐制程參數記錄表.5.7.1.3當flux比重值超出管制上限時適量釋放槽里的flux於空桶里,再往槽內添加稀釋劑直到比重定於規格範圍內;當比重值超出管制下限時適量釋放槽里的flux,再往槽里添加全新的助焊劑直到比重定於規格範圍內(此項用於flux發泡式).5.7.1.4當flux比重值超出管制上下限時需更換槽內所有flux,加入全新flux.(此項用於flux噴霧式).5.7.2Flux酸值滴定測試作業:5.7.2.1從 Flux 槽提取 30 毫升 Flux 液體倒進清潔,乾燥的燒杯內.5.7.2.2將3滴 Phenolphtalein滴于FLUX中,並搖勻.5.7.2.3在玻璃滴管中加入 KOH 溶液直到 " 0" 刻度.5.7.2.4讓 KOH 溶液滴進 Flux 與 Phenolphtalein 混合液中,同時輕輕搖動燒杯, 混合液體呈現粉紅色即停止滴定.5.7.2.5平視滴管刻度,然後算出 Flux 酸值(參見附表)並記錄於錫爐制程參數記錄表.5.7.2.6當flux酸值超出管制上限時適量釋放槽里的flux於空桶里,再往槽內添加稀釋劑直到比重定於規格範圍內;當酸值超出管制下限時適量釋放槽里的flux,再往槽里添加全新的助焊劑直到酸值定於規格範圍內(此項用於flux發泡式).5.7.2.7當flux酸值超出管制上下限時需更換槽內所有flux,加入全新flux.(此項用於flux噴霧式).5.7.3霧化均勻度量測作業.5.7.3.1將鋁板(霧化均勻度量測作業專用鋁板)清潔干淨.5.7.3.2在鋁板一面貼滿一層傳真紙,傳真紙面向上.5.7.3.3將其放入錫爐進口進入錫爐噴霧,噴霧完成後經過預熱在過完預熱一段後將其拿出.(雙手托板邊,手指不要觸及板面和板底).5.7.3.4確認噴霧均勻度是否合格(板底傳真紙前後邊緣露出之半圓部分不可有噴到FLUX以及中間部份變色均勻,板面传真纸目視無回落点為合格狀態),並記錄於錫爐制程參數記錄表.噴霧均勻OK 未噴到FLUX NG OK OK已噴到FLUX NG OK5.7.3.5每次所測合格之傳真紙需在其右下腳處註明所測日期,技術員簽名,所生產之機種名.5.7.3.6如有不合格狀態需調試flux噴霧霧化均勻度,直到合格.5.7.4 Flux厚度測量作業.5.7.4.1 將一塊干淨的鋁板(Flux厚度測量作業專用鋁板規格為:250mm*250mm*1.5mm)放在電子秤上稱出其淨重量.5.7.4.2然後將鋁板放入錫爐過噴霧噴上助焊劑以及預熱.5.7.4.3在過完噴霧&預熱,將鋁板在波峰口上面取出.5.7.4.4取出後立即將附有助焊劑的鋁板放在電子秤上秤出其重量.5.7.4.5將秤得之數據套入以下公式計算出Flux所噴在PCB上的厚度(如下图):鋁測試板: W * L* H =25*25*0.15(cm)G = W*L*T*rT=G/(W*L*r)r=1.23g/cm3 (Dry)重量=密度*體積(長*寬*厚度)G=重量T=松香厚度r=松香密度W=鋁板寬度L=鋁板長度H=鋁板厚度5.7.4.6如有不合格狀態需調試flux噴霧噴霧量大小,直到合格(2.0±0.3um)方可,並記錄於錫爐制程參數記錄表.5.7.5助焊劑噴霧量檢查:5.7.5.1當噴頭有助焊劑噴出時,檢查噴霧機流量計所顯示之數據,並記錄於錫爐制程參數記錄表.5.7.6助焊劑延遲、持續時間測量作業:5.7.6.1相應字母表示因子:A1 = 感應器到噴頭之間距離單位:mmA2 = PCB前端非有效焊接面積約二分之一單位:mmA3 = PCB後端非有效焊接面積約二分之一單位:mmA4 = 速度單位:mm/sec A5 = 距離(PCB長度) 單位:mm當PCB進入錫爐後,從感應器到噴頭之間的時間段為噴霧延遲時間,計算公式如下:(A1+ A2)/速度=延遲時間單位:sec從開始噴霧到噴霧完成為噴霧持續時間,計算公式如下:[A5-(A2+A3)]/速度=持續時間單位:sec.5.7.6.2如有不合格狀態需調試flux噴霧Ontime&Offtime(具體設定可依據當線所使用之SOP),直到合格方可,並記錄於錫爐制程參數記錄表.5.7.7噴霧機噴嘴距離PCB板底高度測量作業:5.7.7.1噴霧機噴嘴距離PCB板底高度用數顯深度尺進行測量,將深度尺開關打開.5.7.7.2將PCB放入錫爐,讓其輸送至噴霧機噴嘴正上方,停下鏈條速度進行測量噴霧機噴嘴距離PCB板底高度,記錄其數據.5.7.7.3將所測噴霧機噴嘴距離PCB板底高度減去PCB厚度等於噴霧機噴嘴距離PCB板底高度實際高度,並記錄於錫爐保養、檢查記錄表.5.7.8助焊劑發泡高度量測作業.5.7.8.1雙手扶住支架把手按正確方向( )讓其進入錫爐 .5.7.8.2發泡高度應當接觸第2格(1.6mm)或第3格玻璃板(0.8mm),而不接觸第一格玻璃板(2.4mm),由此可測出發泡高度為0.8mm<H<2.4mm ,如發泡高度未接觸第3格玻璃板(0.8mm),則發泡偏低需進行適當調整;又如發泡高度接觸第1格(2.4mm), 則發泡偏高需進行適當調整;直到發泡高度定於正常規格0.8mm<H<2.4mm范圍內方可正常生產,並記錄於錫爐制程參數記錄表.5.7.9FLUX發泡接觸面積量測作業:5.7.9.1雙手扶住高溫玻璃並按正確方向(--->)讓其進入錫爐.5.7.9.2在輸送到FLUX發泡面時讀取高溫玻璃與FLUX發泡面的接觸面積((標准為30mm-50mm)高溫玻璃每格為10mm),並記錄於錫爐制程參數記錄表.5.7.10FLUX噴霧氣壓檢查作業:5.7.10.1檢查第一個氣壓表,此為助焊劑噴霧氣壓.5.7.10.2檢查第二個氣壓表,此為助焊劑出水壓力.5.7.10.3檢查第三個氣壓表,此為助焊劑噴嘴氣壓.5.7.10.4以上項目如有不合格狀態需調試到合格方可,並記錄於錫爐制程參數記錄表.5.7.11FLUX發泡氣壓檢查作業:5.7.11.1檢查錫爐正面氣壓表,此為助焊劑發泡氣壓.5.7.11.2如有不合格狀態需調試合格方可,並記錄於錫爐制程參數記錄表.5.8預熱溫度測量作業:5.8.1測溫模板制作:5.8.1.1測溫線及測量點選擇:5.8.1.1.1首先依據使用之錫條、助焊劑.PCB 耐熱性.元件熱敏度項目之間都需滿足的條件最大輿最小值定義標准曲線.(圖1)圖一上限下限5.8.1.1.2據PCB 板上零件耐熱溫度:客戶指定元件=>BGA=> QFP=>Connector =>Cap=> Chip元件次序,以及PCB過爐時,由於受熱方式的緣故,其本身的溫度又比IC的溫度高的特點,選取PCB邊緣的IC、PCB中央的IC以及線檢反應最多問題的零件選擇5個測量點.(原則上5個點之點間距在3CM以上,其中一量測點需為PCB板面,測量PCB板面溫度,當PCB 板尺寸≦100MM 時可選擇4個測量點).( 依客戶要求除外)5.8.1.1.3PCB 板為Top,Bottom 兩面制程時,在制作測溫板時,需在Top 面選擇一熱敏度最差及體積校大而吃錫面小的元件作為測量點,以防止溫度過高造成Top面元件脫落.5.8.1.1.4擇OK的測溫點記錄於標准工程PROFILER中.5.8.1.1.5擇其外層為玻璃纖維包覆、內層是鋁、鉻合金有兩根內芯,其耐熱最高溫度為330℃的測溫線.5.8.1.2測溫線之安裝:5.8.1.2.1測溫線一端連接在測試插頭上,另一端焊接於選擇OK 的測量點PCB 板上.5.8.1.2.2測溫線在連接測試插頭上時需分清正負,紅芯接負,黃芯接正,不可錯接.5.8.1.2.3安裝在測量點上時測溫線不可斷裂.(如圖一) 5.8.1.2.4測溫線不可有絞線情形(如圖二);必須兩端焊接成0 點為OK(如圖三);5.8.1.2.5安裝OK後的測溫線焊接於IC 腳時,不可翹高(圖一) 5.8.1.2.6測溫線設置高於IC 腳1/2 處為佳.(如圖二) 5.8.1.2.7測溫線頭焊在IC Pin 上時,若IC Pin腳間距≧0.5 時,測量線頭要求焊在兩個Pin 腳上, 若IC Pin 腳間距<0.5 時,測量線頭要求焊在三個Pin上.Fine Pitch最多只能焊3隻腳.(如圖三)5.8.1.2.8如板底無任何零件時,測溫線直接焊於DIP零件銅箔處.5.8.1.2.9 測溫線使用高溫錫絲(規格: 熔點為285℃以上,錫銀合金)將測溫線頭焊接(固定)於量測板上(如圖).5.8.1.2.10再用導熱高溫膠將焊接OK測溫線在板上固定防止松散.5.8.1.2.11模板及測溫線使用記錄卡進行管制,同一模板和測溫線使用同一記錄卡進行管制,在記錄卡上標明機種名稱及編號.模板及測溫線使用一次在記錄卡上就以"V"標識.(模板使用期限為40 次,測溫線使用期限為120 次).5.8.2錫爐溫度設定及量測(工程標准曲線圖制作) 依據材料,設備,热传导、焊接等方面以及標准曲線設定爐溫參數.5.8.2.1預熱區設置:预热区通常指由室温升至125℃左右的区域。
锡炉安全操作规程
锡炉安全操作规程
1.操作规程及注意事项:
1-1、调节锡炉高度为80cm,对准抽烟斗放置;
1-2、闭合总电源开关,然后将锡炉开关及定时器开关调节至“ON”位置上,再进行定时调节。
使用到下班时关闭,上班前60分钟启动。
1-3、观其电流表指针指向15A位置上,则为正常发热状态。
1-4、调节锡炉温控为260℃~280℃。
1-5、把锡条放置锡炉内,但锡不宜太满,应离炉面10mm为宜。
1-6、操作之前必须用量程高于300℃的温度计进行温度检测;
1-7、锡炉操作员每天对使用的锡炉温度进行周期测量,即每隔4小时测量一次并记录测量结果,以保证锡炉运转符合规定要求;
1-8、在操作过程中因锡条内焊有杂质,造成炉面不干净,须予清除后才可进行。
2.维护保养:
2-1、定期检查定时功能,温控温度是否正常;
2-2、视其电流表指针是否指向10A的位置上,假使指向8A的位置上,证明发热丝被烧断一条,应进行更换;
2-3、要注意炉面周围清洁,要远离易燃物品。