
塑料橡胶压延成型工艺
小结:
材料最大松驰时间大,回复慢,收缩大;松驰 时间短,回复快,收缩小。 温度高,回复快,收缩小;温度低,回复慢, 收缩大。 转速慢,胶片在辊筒表面停留时间长,变形时 间长,回复充分,收缩小。
5.弹效应
高聚物实际上是一种粘弹体,兼 有粘性和弹性两种性质。 在压延过程中物料的形变如(图 4-22),包括弹性形变(AB段), 粘弹性形变(BC段)和粘性流动 (CD段)。 外力取消后物料进行回复,包括 弹性回复(DE段),粘弹性回复 (EF段),热弹性回复(FG段) 和永久变形(GH)段。
结论:
在中心钳住点O处具有最大的速度梯度,当 物料流过此处时,受到最大的剪切作用, 物料被拉伸、流动、辗延而成薄片。 当物料离开O点后,由于弹性恢复的作用而 使料片增厚,最后所得料片的厚度大于辊 间距。
5.2.4 物料在压延中的粘度效应
1.物料的粘度效应 物料的流动性与其粘度大小有关,在 压延中其粘度会随压延条件,如剪切 速率、温度等因素而变化。生产中要 使压延顺利进行要求物料有良好的流 动性,粘度越小,流动性越好。
2.辊筒的半径要足够大
Δh=h1-h2 ,当R1=R2=R时 Δh/2=R-O2C2=R(1-COS α) Δh/2=R(1-COS α) h1= Δh+e α 越大h1越大,但α 必须小于 β 。当辊距e一定时,辊半径R越 大,能进入辊间的供料最大厚度h1 就越大。 是否通过提高e来提高h1呢?
是压延机的主要部件它与物料直接接触并施压和加热, 制品的质量很大程度受辊筒控制。
对辊筒的要求
有足够的刚度和强度,辊筒的弯曲变形不超过允许值。 表面有足够的硬度,耐磨、耐腐蚀。 有较高的加工精度,保证尺寸精度和表面粗糙度。 辊筒的加热冷却装臵可通入蒸汽、过热水或冷却水来控 制辊筒表面温度。
辊筒间的压缩形变
5.2.1.2压延时物料的延伸变形
聚合物高弹体几乎是不可 压缩的,压延过程其体积不变。 L1 ·1 ·1 = L2 ·2 ·2 b h b h 当b1≈ b2时 h2/ h 1= L1/ L2 片材压延时厚度减少,宽 度不变,长度增加,压延厚度 要求一定时,在辊筒接触角范 围的积胶厚度h1增加,压延后 的长度增长。
拉入辊筒间隙。 辊筒间隙对物料的挤压力将物 料推向前进。
压延使物料发生塑性流动变 形的过程。表面上看只是物 料成型的过程,但实质上它 是物料受压和流动的过程。 物料发生流动变形是由辊筒 间隙的压力分布决定的。
5.2.1.1 进入压延机辊筒的条件
1.物料与辊筒的接触角α 必 须小于其摩擦角β 压延机辊筒对物料的作 用原理与开炼机基本是一样 的。物料与辊筒的接触角α 必须小于其摩擦角β 时,才 能在摩擦力作用下被带入辊 间隙。
1)剪切速率与粘度的关系
在低和高剪切速率范围 时粘度不变(牛顿区), 当剪切速率达到一定范 围(如压延成型时10~102 s-1)时,出现剪切变稀现 象(非牛顿区),剪切 速率增大物料粘度下降。 剪切速率很高时,粘度 再次保持恒定。
logηo
logη∞
logγ 聚合物的粘度与 切变速率的关系
2)压延速度与粘度的关系
5.2.3物料在压延辊筒间隙的流速分布
在最大压力处b和终钳住点d 物料流速vx等于辊筒表面线 速度v, vx =v。速度分布为 直线,没有速度梯度。 从b→o,接触辊筒表面的物 料速度vx =v外,随着与辊筒 表面距离的增加, vx 逐渐增 大,速度分布呈凸状曲线, 在o点速度梯度达到最大值, 即“超前现象” 。过o点后 速度梯度逐渐变小。
5.2.2 物料在压延机辊简间隙的压力分布
物料受压区域在a-d之间, 称钳住区。 辊筒开始向物料施压的点a 称始钳住点,p=0。 物料受压终点d称终钳住点, p=0。 两辊筒中心的连线的中点o, 称中心钳住点, p=1/2pmax。 最大压力点b,p=pmax。
横压力
在钳住区内各点压力的部和称为横压力,是压 延机设计的重要参数,会使辊筒弯曲,影响压 延制品沿辊筒轴向厚度的均匀性,因此要采用 补偿措施。 辊筒所受的横向力与物料的粘度(硬度),辊 筒的尺寸、速度、速比、辊距有关,生产上常 通过控制粘度和辊距来控制横压力。如粘度大 硬度高时,先用大辊距,的料变软后再缩小辊 距。
5.1.1.2 压延机的类型
1.按辊筒数量分类 两辊压延机常用于塑炼和压片; 三辊压延机常用于橡胶压延,正逐步被四辊取代; 四辊压延机常用于塑料压延。速度较三辊快2~4 倍; 五辊压延机用于UPVC片材生产。
2.按辊筒排列方式分类
可分为Ι型、 Δ型、 Γ型、 L型、z型、S 型。常用 L型、S(斜Z) 型。 S 排列的主要优点一是 各辊相对独立互不干 扰易调节间距,二是 易拆卸检修。 L 排列的主要优点供料 方便,便于观察存料 情况。
压延工艺的最大优势在于精密、连续、高效。 这一工艺的工作线速度一般为100 m/min左右, 新型机台可达200~250m/min,甚至已经超 过了300m/min。一台普通的塑料四辊压延机 的年加工能力可达5000~10,000吨。
3)精密化
A、调距装臵由伺服电机驱动或液压调距机构,使辊 筒间隙的调整更加精准。 B、使辊筒工作表面的温度控制在±1℃。 C、采用镜面辊筒,可使辊筒在工作温度(如:180℃) 状态下,其辊面的径跳可达0.001mm,粗糙度在 Ra0.025以下,保证了薄膜的纵向精度。 E、辊筒 间的速比可以通过调节电机的转速来调节,速比可在 0.5~1之间。 D、对压延制品的厚度进行适时在线监测和对压延机 与制品厚度有关的系统进行自动闭环反馈控制,使制 品的厚度精度得到极大的改善。
2)加热冷却装臵
轴交法
2.制品厚度调整机构
制品厚度控制是通过调节 辊筒之间的距离实现。 辊简的弹性形变对压延产 品横向断面的影响。 补偿辊简弹性形变的方法
中高度法
轴交叉法 预应力法
预 应 力 法
3.其他机构
传动机构 包括联轴器、减速箱、速比齿轮和 电机(一般为直流电机)。主要任务是驱动辊 筒,调节速度和速比。 机架和轴承 主要作用是通过轴承将辊筒固定 在机架上。 辅助装臵 包括牵引、轧花、冷却、卷取和切 割等装臵。(图4-3)
3.按用途分类
压片材(薄膜)压延机 通常三辊或四辊; 擦胶压延机 用于织物擦胶,通常中辊速大于 上、下辊速; 通用压延机 多功能,多用途; 压型压延机 其中有一辊表面有花纹。
5.1.1.3 压延机的规格表示
压延机规格一般用辊筒外直径(mm)x辊 简工作部分长度(mm)来表示。如Φ610 x 1730压延机, Φ610为辊筒外直径, 1730为辊筒工作部分长度。 根据压延机用途、辊筒数量、排列方式 及辊筒工作部分长度表示。如XY-4Ґ1730。
优点: 压延成型速度快、生产能力大、可自 动化连续生产、产品厚度尺寸精确,质量好。 缺点:设备庞大,精度要求高,辅助设备多, 投资较高,维修也较复杂,而且制品宽度受限 制。所以生产连续片材方面不如挤出发展快。
压延成型机
压延制品生产过程
供料阶段包括原料的混合、塑化和供料工艺过 程。所需设备包括混合机、开炼机、密炼机和 挤出机。 压延阶段包括压延、牵引、轧花、冷却、卷取 和切割工艺过程。所需设备包括压延机及上述 相应辅助设备。
辊筒转速很慢时,变形时间远大于材料的松驰时间,形变 主要为粘性流动变形,材料表现出良好的流动性,容易压 延成型; 辊筒转速很快时,变形时间远小于材料的松驰时间,形变主 要为弹性变形,材料表现出流动性差,弹性大,难以压延成 型。 提高物料温度,会增加大分子动能,提高运动速度,缩短材 料最大松驰时间,相当于减慢转速,或延长形变时间。
学习主要内容
5.1 压延设备 5.2 压延原理 5.3 压延工艺
5.1 压延设备
5.1.1压延机的结 构类型及规格表 示 5.1.1.1 压延机的 结构
辊筒和加热冷却装臵 制品厚度调整机构 传动机构 辅助装臵 机架和轴承
1.辊筒和加热冷却装置
1)辊筒
辊筒作用
5.1.3 压延联动装置
1.压延联动装臵 压延联动装臵根据生产用途不同,由压延机和 不同的辅机组成。
2.干燥装置
1)作用: 控制布料含水率在 1%~2%左右; 控制温度在700C左 右。 2)干燥机
3.贮布器
1)组成 由导辊和松紧辊组成 2)作用 通过松紧辊调节接头、干 燥、冷却和卷取等辊速的暂时不协 调。贮布长度取决于压延速度和接 头时间,一般为长达100m。
5.测厚装置
射线法
4.扩布器
5.定中心装臵 使帘布保持在各辊的中间 位臵。 6.冷却器 冷却定型,防粘附,防过早 硫化,将材料降温到200C~350C。一般 由6~10辊组成。
5.2 压延原理
5.2.L 压延时聚合物的塑性流动和变形
压延时推动物料流动的力:
物料与辊筒间的摩擦力把物料
学习目的与要求 掌握塑料、橡胶压延成型工 艺原理、工艺条件的控制方 法,了解压延成型设备的工 作原理及实际应用等。
第五章 压延成型
概述
压延成型是利用压延机的辊筒之间的挤压力 作用并在适当的温度(接近粘流温度)条件 下,使聚合物发生塑性变形,制成薄膜或片 状材料的加工工艺。是加工塑料薄膜、片材 如地板胶及胶布、人造革、等制品的主要方 法。 压延成型的塑料主要适用于热塑性非晶态塑 料和部分橡胶。以非晶型的聚氯乙烯及其共 聚物最多,如PVC灯箱布,其次是ABS。近年 来也有压延聚丙烯、聚乙烯等结晶型塑料。
压延成型工艺—压延成型操作(塑料成型加工课件)
原料
称量
捏合
密炼机 (塑炼)
切割
压延
双辊机 (供料)
双辊机 (塑炼)
二、压延一般操作方法
启动前检查压延机的辊隙和加热油箱的润滑油, 当油温到50-60℃停止加热,开启油阀对轴承润滑。
辊筒升温是在辊筒转动情况下1℃/min,并经 常检查加热系统和测量辊筒表面温度。 (1)投料前半小时对引离辊筒加热(蒸汽压力 0.7-0.8MPa) (2)检查冷却辊筒和轧花装置的冷却水是否达到 预定要求 (3)按照产品宽度要求装好切刀 (4)调节投料挡板的距离
压延成型
压延工艺操作
一、压延工艺流程
压延成型分为前后两个阶段:前段为压延前的备料阶 段,后段包括压延、牵引、轧花、冷却、卷取、切割等。 以PVC为例其工艺供料 压延 引离
轧花
挤开 密 双 挤 出炼 炼 辊 出 机机 机 机 机
冷却
卷取
切割
制品
首先按规定配方,将材脂和助剂加入高 速混合机(或管道式捏合机)中充分混合。混 合好的物料送入到密炼机中去预塑化,然后 输送到挤出机(或炼塑机)经反复塑炼塑化。
塑化好的物料经过金属检测仪,即可送 入压延机中压延成型。压延成型中的料坯, 经过连续压延后得到进一步塑炼并压延成一 定厚度的薄膜,然后经引离辊引出,再经轧 花、冷却、测厚、卷取得到制品。
硬质聚氯乙烯片材的生产工艺流程和生产软质聚 氯乙烯膜大致相同,但要求干混料要在短时间内达到 塑化要求,尽量缩短混炼时间和降低混炼温度,应采 用专用的双螺杆挤出机进行塑化,再经双辊机混炼后 连续供料。
橡胶的成型工艺

橡胶的成型工艺
橡胶的成型工艺主要有以下几种:
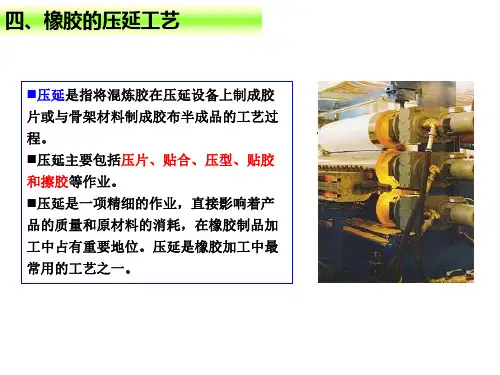
1. 压延成型(Rolling Process):将橡胶料通过压延机辊轧制
成所需形状。
2. 注塑成型(Injection Molding):将加热熔化的橡胶注入到
模具中,通过冷却固化后取出成型。
3. 压缩成型(Compression Molding):将加热软化的橡胶放入模具中,再施加压力使其填充整个模具腔体,冷却后取出成型。
4. 喷涂成型(Spray Molding):将橡胶料喷涂在模具内壁上,通过加热后或者化学反应固化成型。
5. 挤出成型(Extrusion Molding):将加热软化的橡胶料通过
挤出机的螺杆和模具形成连续的截面形状。
以上是常见的橡胶成型工艺,具体选择哪种工艺主要取决于产品形状、尺寸、要求以及生产批量等因素。
聚合物加工原理压延成型
V
Vx Vx , Vx 0 y x x
运动方程的进一步简化
根据润滑近似, 运动方程可进一步简化:
(Vx
Vx x
Vy
Vx y
)
P x
( xx
x
yx
y
)
(Vx
Vy x
Vy
Vy y
)
P y
( xy
x
2
x,2 3
(10)
(c).压力分布方程
dP
dx,
V
H
18R H
x,2 1
2
x,2
3
(10)
将(10)式通过有理式积分得:
ηV
P= H0
18R H0
x,2 -λ2 (1 + x,2)3
dx,
= ηV H0
V
P H
9R 32H
g( x, , ) 53
(11)
P=0
ⅲ、钳住区几个特殊点的压力及压力分布曲线
(b)、当x’=-λ时, dp/dx’ = 0, P = Pmax 将x’= -λ代入 g函数(11)得:
g(x’, λ) = g(-λ, λ) = C = 5λ3
---(7)
无量纲的间隙
R
H0 h
-x0
h H0 (1 x,2 )
R2 x2 R
x2
2R
h 1 x,2 H0
--- (8)
无量纲的流动速率
塑料成型加工技术第10章 压延成型

三、尼龙、聚酯帘线的热伸张处理
1.热伸张区
在材料的软化点以上的高温下,并受较大的张力拉伸作用,使大分 子链被充分拉伸变形和取向,提高取向和结晶度。
2.热定型区
比热伸张区温度相同或略低 5-10度,张力稍低一点,作用时间同 热伸张区。主要作用使帘线在高温下消除内应力,同时保持热伸 张区的取向度,而其不会再收缩变形。
(作用:减小内应力)
(5)收卷装置
①关键因素:张力 过大:在存放中产生应力松弛(导致 摊不平、严重收缩) 过小:堆放时易把薄膜压皱
② 怎样控制张力
(6)金属检测器、进料料斗、切割装置
10. 3 压延过程中的流动分析(略)
10.4 PVC压延成型工艺
观看动画
图10-7 聚氯乙烯薄膜成型用压延机生产线
4-滚筒 5-传动装置 6-机座
(1)机座
用混凝土固定于地下,前述机器的机座在地下深1.16
米,宽3.56米,长5.6米
(2)机架
用铸钢制成。主要是两侧的夹板(用于支撑辊筒的轴
承、调节装置和其它附件)
(3)轴承
轴承的作用
轴承的分类(滑动、滚动)、优缺
点
(4)辊距调节装置
第二辊固定,其余均可调。
辊距不同,产品的厚度不同,且对物料的剪切也不同
具体示例: 胶片压延 (一)压片定义:
是利用压延机将胶料制成具有规定厚度和宽度的表 面光滑的胶片。厚度小于3毫米的胶片,可以利用压延 机一次完成压延。压片也可利用开炼机,但厚薄精度低 且常存气泡。
质量要求:表面光滑、梧绉缩;内部密实、无空穴; 断面厚度均匀、精确。
工艺方法:三或四辊压延机、两辊压延机、开炼机。
擦胶法原理图
10.1.3 压延成型的主要原材料
塑料成型工艺学第十章压延成型

1.辊筒直径和长度
辊筒直径D(外径)和长度L(有效长度)通常用以表征压延机的 规格,是重要的特征参数。 辊筒长度越大,表示所能加工制品的宽度越大。平常所说辊 筒长度,是指有效长度,并非实际长度。一般实际长度比有 效长皮多20—30mm,这跟操作技术有关。有效氏度就是制 品的最大幅宽。 随着辊筒长度增大,辊筒直径也要相应增加,以增大辊筒的 刚性,否则辊筒变形大,无法保证制品的精度。 压延机辊简的长径比是指辊筒有效长度与辊筒直径的比值。 加工软质塑料制品,由于辊筒所受的分离力比硬质制品小, 其长径比可以大些,常取L/D=2.5~2.7, 一般不超过3; 而硬质制品,L/D=2~2.2。长径比的取大取小,跟冶金和 机械制造技术水平有关,各国不尽相同。 长径比取小,对提高制品精度有利,但会使单位产量的功率 消耗增大。
第十一章 压延成型
压延成型是生产高分子材料薄膜和片材的主要 方法。 它是将接近粘流温度的物料通过一系列轴向旋 转着的平行辊筒的间隙,使其受到挤压和延展 作用,成为具有一定厚度和宽度的薄片状制品。 压延成型的主要塑料是聚氯乙烯、ABS、聚乙 烯醇、纤维素、改性聚苯乙烯、聚乙烯等塑料。
压延成型产品
• 塑料压延成型一般适用于生产厚度为0.05~05mm的 软质PVC薄膜和厚度为0.3~1.00mm的硬质PVC片 材。
图9—8表示物料进入两个相向旋 转的辊筒间的挤压情况,压延时, 物料是被摩擦力带入辊缝而流动。 由于辊缝是逐渐缩小的,因此当物 料向前行进时,其厚度越来越小, 而辊筒对物料的压力就越来越大。 然后胶料快速地流过辊距处.随着 胶料的流动,压力逐渐下降,至胶 料离开辊筒时,压力为零。 压延中物料受辊筒的挤压,受到压 力的区域称为钳住区,辊筒开始对 物料加压的点称为始钳住点,加压 终止点为终钳住点,两辊中心(两 辊筒圆心连线的中点)称为中心钳 住点,钳住区压力最大处为最大压 力钳住点。
橡胶加工工艺—橡胶压延工艺(高分子成型课件)
a,b-两辊压型(v1=v2); c-三辊压型(v1v2=v3); d-四辊压型(v2=v3=v4v1)
三、橡胶的压延工艺
(二)压延工艺方法 3 胶片贴合
胶片贴合:通过压延机将两层或多层薄胶片贴合在一起的工艺过程。
通常用于制造较厚、质量要求较高 的胶片和两种不同胶料组成的胶片、 夹布层胶片等。 贴合方法有二辊压延机贴合法、三 辊压延机贴合法、四辊压延机贴合法。 四辊压延机可一次同时完成两个新 鲜胶片的压延与贴合。贴合效率高、 质量好、精度高,但压延效应大。
三、橡胶的压延工艺
(二)压延工艺方法 1 压片
压片:利用压延机等速辊筒将胶料制成具有规定断面厚度和宽度的表面 光滑的胶片。胶片应表面光滑,无绉缩,内部密实,无孔穴、气泡或海绵; 断面厚度均匀,精度,各部分收缩变形一致。 设备:压片压延机一般为三辊或四辊压延机,但多采用三辊压延机
压片工艺分类: ①积胶压延法片材表 面光滑,密实,减少气泡,但会增大压 延效应,适于丁苯橡胶。②普通挤胶法 适于NR。
三、橡胶的压延工艺
(三)压延制品厚度的控制
1 沿辊筒轴线方向上厚度
三高两低现象
(1)辊筒的弹性弯曲变形(横压力) 辊筒弹性弯曲变形(横压力)使压延制品中间厚两边薄 克服方法: a 中高度补偿法 ; b 轴交叉法 ; c 预应力法 (2)辊筒表面温度 轴承润滑油带走部分热量,辊筒温度中间高两边低使压延制品两边 较中间厚。 克服方法: a 中间鼓风冷却; b 两边红外加热
厚擦法:T上>T下>T中; 薄擦法: T上>T中> T下
三、橡胶的压延工艺
(二)压延工艺方法 5 纺织物挂胶的工艺影响因素
(1)胶料的可塑度 为了保证胶料对布孔的充分渗透,胶料要有较高的可塑 度(比压片胶料大)。天然橡胶的贴胶可塑度为0.4-0.5、 擦胶可塑度为0.5-0.6较为合适。 (2)辊温 辊温控制比压片时高,以增大胶料的流动性及胶料与纺织 物间的附着力。但辊温过高易产生焦烧。
tpe材料成型工艺
tpe材料成型工艺摘要:1.TPE 材料的概述2.TPE 材料的成型工艺3.TPE 材料的优点4.TPE 材料的应用领域正文:1.TPE 材料的概述TPE,即热塑性弹性体,是一种具有良好弹性和耐磨性的塑料材料。
它具有橡胶的弹性和塑料的可塑性,可以在较广的温度范围内保持其良好的性能。
TPE 材料具有较高的抗拉强度、良好的耐疲劳性能和耐化学品性,因此在各种工业领域得到了广泛应用。
2.TPE 材料的成型工艺TPE 材料的成型工艺主要包括以下几种:(1)压延成型:压延成型是将TPE 材料通过压延机进行连续压延,形成所需厚度和宽度的片状产品。
这种成型方法适用于生产较薄的产品,如薄膜、片材等。
(2)注塑成型:注塑成型是将TPE 材料通过注塑机注入模具中,经过一定的压力和温度作用,形成所需形状的产品。
这种成型方法适用于生产较复杂的结构件,如齿轮、螺丝等。
(3)挤出成型:挤出成型是将TPE 材料通过挤出机进行连续挤出,形成所需形状的产品。
这种成型方法适用于生产线材、管材等长条状产品。
3.TPE 材料的优点TPE 材料具有以下优点:(1)良好的弹性和耐磨性:TPE 材料具有较高的弹性和耐磨性,可以在各种恶劣环境下保持其性能。
(2)耐化学品性:TPE 材料具有较好的耐化学品性,对于大多数酸、碱、盐等化学物质具有良好的耐受性。
(3)良好的耐热性和耐寒性:TPE 材料可以在较广的温度范围内保持其良好的性能。
(4)可回收利用:TPE 材料可回收再利用,降低生产成本,有利于环境保护。
4.TPE 材料的应用领域TPE 材料广泛应用于以下领域:(1)汽车工业:TPE 材料可用于生产汽车密封件、减震器、油箱等部件,提高汽车的性能和安全性。
(2)电子电器:TPE 材料可用于生产电线、电缆、插头等电子电器产品,具有良好的绝缘性和抗干扰性。
(3)医疗卫生:TPE 材料可用于生产医疗器械、注射器等产品,具有良好的生物相容性和耐消毒性。
(4)建筑工程:TPE 材料可用于生产防水材料、密封胶等建筑工程材料,具有良好的耐候性和耐老化性。
第3章塑料压延成型生产工艺
➢塑化后的熔融物料均匀地向压延机供料。
目前连续供料方法已取代间歇喂料操作。向压延机供料必 须前经过金属探测仪监测。
第四章 压延成型
二、压延阶段
2021/2/21
经过金属监测器然后加到四辊压延机的第一道辊隙,物料 压延成料片,然后依次通过第二道和第三道辊隙而逐渐被挤 压和延展成厚度均匀的薄层材料。
XY -3I230×630
第四章 压延成型
2021/2/21
辊筒长度、直径和长径比的确定:
主要根据制品的生产工艺要求确定,即: ➢原料的种类 ➢制品的厚度范围和宽度范围 ➢压延速度(即产量)等 ➢加工软质料,取长径比为2.5~2.7; 加工的硬质料,取 长径比为2.0~2.2
辊筒长度、直径的标准系列: φ360 × 1120;φ450 × 1200;φ550 × 1600; φ610 × 1730; φ710 × 1800;
第四章 压延成型
2021/2/21
软质PVC薄膜的压延成型工艺
第四章 压延成型
2021/2/21
第四章 压延成型
2、硬质PVC片材的压延成型工艺
2021/2/21
PVC硬片包括普通级和无毒级、全透明、半透明、彩色 不透明片。
硬质片材采用的原料,除不加或少加增塑别外,均与软 PVC薄膜相同。
第四章 压延成型
第四章 压延成型
2021/2/21
钻孔式辊筒
是在辊筒表面淬火层附近,但需避开淬火层,沿其圆 周钻孔并与中心孔相通。钻孔部分的硬度要均匀,以防止 钻偏。
钻孔式辊筒的加热冷却型式又可分为单钻孔和成组钻孔 (3~5个孔为一组)两种,后一种可以加快蒸汽或冷却水的 流动速度,传热效果好。
压延成型工艺—压延成型工艺(塑料成型加工课件)
在压延操作过程中, 辊筒的转速一般控制为: V辊Ⅲ≥V辊Ⅳ>V辊Ⅱ>V辊Ⅰ。 辊筒速比则根据制品的 厚度和辊速来条件,一 般 在 1:1.05~1:1.25 的 范 围之间,速比过大会出 现包辊现象,而速比过 小制品的吸辊性差,会 出现“脱壳”现象。
在压延操作过程中, 由于物料有易粘附于高 温和高转速的辊筒上的 特点,为了使物料能依 次贴合辊筒,防止夹入 空气而导致薄膜带有气 泡,辊筒温度控制应为: T 辊 Ⅲ≥T 辊 Ⅳ > T 辊 Ⅱ > T 辊 Ⅰ , 一般辊间温差控制在 5~10℃。
辊Ⅳ比
压延机辊筒最合适的转速主要由压延的物料 和制品厚度要求来决定的,一般软制品压延时转 速要高于硬质品。压延机相邻两个辊筒线速度之 比称为辊筒的速比,其目的在于使压延物料依次 黏辊,使物料受到剪切能更好的塑化,还可以使 物料取得一定的延伸和定向作用。
压延成型
压延工艺控制
压延成型的工艺控制主要是用过通过确定压延操 作的条件来实现的。包括辊温、辊速、速比、辊筒间 距和存料量等,它们之间是相互联系和制约的。
1.辊筒温度
辊筒具有足够的热量 是使物料熔融塑化、流动 延展的必要条件,辊筒温 度主要来源于两个部分, 一部分是辊筒的加热装置 供给,另一部分是物料通 过辊隙时与料筒之间的摩 擦热以及物料自身的剪切 摩擦热。
辊Ⅳ 辊Ⅲ
辊Ⅱ 辊Ⅰ
3.辊筒间距
压延时各辊筒间距的调节是为了适应不同厚 度制品的要求,也是为了改变各道辊隙之间的存 料量。黏流态物料在两辊之间所受的压力是随辊 筒间距的减小而增大的,可以提高制品密实度, 赶走气泡,同时有利于辊筒对物料的转热塑化, 从而提高制品的质量。
压延成型原理
压延成型原理
压延成型原理,嘿,这可真是个超级有趣的东西哇!你想啊,就好像我们做面包的时候,把那一团面团通过不断地挤压、拉伸,最后变成了一片片薄薄的面包片,这是不是很神奇呀?压延成型就有点类似这样的过程呢!
比如说我们常见的塑料薄膜,那就是通过压延成型来制作的哟!想象一下,一大块塑料原料,进入到那神奇的压延机里,然后就像被施了魔法一样,慢慢地被挤压变薄、变宽,最后出来的就是那平整光滑的薄膜啦!这就好比魔法师挥动魔法棒,把普通的东西变得不一样了呢!
咱再说说橡胶轮胎吧,那也是压延成型的杰作呀!橡胶原料进入压延机,经过一道道工序,逐步变成了轮胎需要的形状和厚度,哇塞,这多了不起呀!这不就像一个雕塑家一点点地把一块普通的材料雕琢成了精美的艺术品嘛!
我记得有一次啊,我和几个朋友去工厂参观,亲眼看到了压延成型的过程。
当时我们都惊呆了,看着那原料在机器里翻滚、变形,最后变成我们熟悉的产品,真的觉得太不可思议啦!“哇,原来这就是压延成型呀!”我们都忍不住发出这样的惊叹。
在这个世界上,有那么多的东西都是通过压延成型这个原理制造出来的呀。
它就像是一个默默工作的幕后英雄,虽然我们平时可能不太注意到它,但它却为我们的生活带来了那么多的便利和惊喜呢!你说,压延成型是不是超厉害的呀?
我的观点结论就是:压延成型原理真的超级重要,它是众多工业生产中的关键一环,给我们的生活带来了巨大的影响,我们应该好好珍惜和利用它呀!。