
X2020-6M龙门铣床技术简介
都匀东方机床有限公司 X2020/6M技术参数
1
X2020龙门铣床技术简介
名 称: 龙门铣床
型 号: X2020
规 格: 2000×6000
都匀东方机床有限公司
都匀东方机床有限公司 X2020/6M技术参数
2
X2020×6M龙门铣床参数
一、机床用途
本机床主要用于黑色金属或有色金属零件之平面加工。
二、机床型号、名称、规格
型 号:X2020
名 称:龙门铣床
规 格:2000×6000mm
三、机床结构及配置
机床为龙门框架工作台移动式, 在横梁上配置右垂套筒式铣头一个,
左、右立柱上各配置一个套筒式侧铣头。
四、本机床由以下部件组成
⑴ 床 身。
⑵ 工作台。
⑶ 立 柱。
⑷ 横梁升降机构。
⑸ 横 梁。
⑹ 套筒式铣头(右垂一个)。
⑺ 套筒式铣头(左、右侧各一个)。
⑻ 溜板(垂一个,左、右侧各一个)。
⑼ 工作台进给箱。
⑽ 垂铣头进给箱(一个)。
⑾ 左、右侧铣头进给箱。
⑿ 蜗杆箱。
⒀ 静压润滑系统
⒁ 电气设备。
⒂ 包装箱。
⒃ 附 件。
五.主要技术参数
序号 项 目 单位 规 格
1 工作台的工作面积(宽×长) mm
2000×6000
都匀东方机床有限公司 X2020/6M技术参数
3
2 主 要 尺 寸 垂直铣头主轴端面至工作台面的距离 mm
250~2100
3 侧铣头主轴端面间的距离 mm
1820~2320
4 侧铣头主轴中心线至工作台面的距离 mm
100~1700
5 工作台纵向行程 mm
6500
6 可加工工件最大重量 kg
28000
7 机床外廓尺寸(长×宽×高) mm
15000×5970×6400
8 最大加工工件尺寸(长×宽×高) mm
6000×2000×1500
9 两立柱间距离 mm
2500
10 工作台 进给速度范围 mm/min
10~1000(无级)
11 快速行程速度 mm/min
4000
12
工作台“T”型槽个数 个 11(28/175)
13
铣
头
箱
垂直铣头 个 1(右垂)
14
侧铣头 个 2(左、右各1)
15 垂铣头转速范围 r/min
20~630(无级)
16 侧铣头转速范围 r/min
20~630(无级)
17 垂铣头套筒移动量 mm
250
18 侧铣头套筒移动量 mm
250
19 垂(侧)铣头主轴锥孔号
ISO.NO60
20 垂铣头溜板沿横梁快速移动速度 mm/min
630
21
垂铣头回转角度 度 ±25
22
侧铣头回转角度 度 +20~-15
21 垂铣头溜板沿横梁进给速度 mm/min
40~400(无级)
22 侧铣头沿立柱快速移动速度 mm/min
630
23
侧铣头沿立柱进给速度 mm/min 40~400(无级)
都匀东方机床有限公司 X2020/6M技术参数
4
24
推荐刀盘最大直径 mm 315
25
横梁移动速度 mm/min 520
26
电
机
垂铣头电机功率 KW 15
27
侧铣头电机功率 KW 15×2
28
工作台进给电机功率 KW 15(交流变频)
29
工作台快速移动电机功率 KW 11(交流)
30
垂(侧)铣头沿横梁(立柱)进给电机功率 KW 3×3(交流变频)
31
横梁升降电机功率 KW 7.5
32
横梁夹紧电机功率 KW 0.55
33
机床润滑电机功率 KW 0.25×2KW(交流)
34
机床总重 Kg 106000
六、机床主要结构特点
1. X2020/6M龙门铣床为龙门框架结构,工作台移动,横梁
可升降式龙门铣床。该机床在横梁上布置一个15KW的
套筒式铣头以及左右立柱上各一个15KW的套筒式侧铣
头。
2. 机床的床身、工作台、立柱、横梁、铣头箱体等基础部
件,均采用高强度铸铁及树脂砂造型,以及合理的筋格
布置结构,使机床具有很高的刚性和稳定性。
3. 床身、工作台导轨为V—平形式,其中工作台导轨面涂
HNT耐磨涂层。工作台导轨为开式静压卸荷导轨,以
适应较大的承重。工作台导轨有不锈钢可重叠式护罩。
4. 工作台进给机构由交流变频电机、工作台进给箱、蜗杆
箱及安装于工作台上的蜗母条而组成。蜗杆、蜗母条传
动副接触齿数多,重叠系数大,且蜗母条表面涂有HN
T耐磨层,从而保证了工作台运行的平稳性,特别是低
速工作时运行平稳,无爬行现象。蜗杆为双蜗杆,中间
有弹簧,起到调整间隙及予紧作用。
5. 工作台进给通过变频调速使工作台在进给速度范围内
都匀东方机床有限公司 X2020/6M技术参数
5
实现无级可调。工作台快速由一个11KW的交流电机
单独驱动。
6. 工作台有手动机构及手动刹紧装置。
7. 垂直铣头套筒行程250mm,侧铣头套筒行程250mm,铣
头的进给由交流变频电机驱动,使铣头进给速度无级可
调。垂、侧铣头电机采用交流变频电机,使铣头主轴在
转速范围内无级可调。
8. 横梁沿立柱有升降运动,且横梁在立柱上实现自动夹
紧。横梁夹紧采用多点(6点)夹紧,弹簧夹紧,液压
放松。
9. 横梁沿立柱的升降运动有配重平衡装置。
10. 工作台进给箱的润滑方式为强制式自动循环稀油润
滑,铣头箱内部为自动循环稀油润滑。
11. 机床电气控制采用交流变频调速技术,日本三菱公
司变频器及PLC可编程控制器。
七、设备制造、验收执行的相关标准
金属切削机床通用技术条件 GB9601-2006
金属切削机床检验通则第1部分:无负荷或精加工条件下机床的几何精度 GB/T 17421.1.-1998
龙门铣床精度 JB3028-93
龙门铣床技术条件 JB3029-93
金属切削机床安全防护通用技术条件 GB 15760-2004
机械安全机械电气设备第一部分.通用技术条件 GB 5226-2002
机床包装技术条件 JB/T 8356.1-1996
八、主要外购件配套厂家
名 称 生 产 厂 家 型 号
交流变频器 日本三菱公司原装产品 FR-A740系列
PLC可编程控制器 日本三菱公司原装产品 FX2N系列
都匀东方机床有限公司 X2020/6M技术参数
6
交流变频电机 上海福田电机公司 VFG系列
低压电器 环宇公司
交流变频电机 上海福田电机公司
九、随机技术资料
机床出厂时随机携带二套产品技术资料:
1、机械使用说明书
传动系统图、润滑原理图及润滑说明、易损件清单、
图纸,机床随机附件及安装工具清单、机床安装地基图。
2、电气使用说明书
机床电气原理图、机床接线图、梯形图、悬挂接线图
外购电气设备清单。
3、产品合格证明书、产品装箱单
都匀东方机床有限公司
数控龙门铣床

数控龙门铣床简介优势数控龙门铣床具有高效率﹑高精度和高自动化,极具广阔的应用前景的优势,是典型的[1]产品,综合了精密机械、电子、电力拖动、自动控制、自动检测、故障诊断和计算机方面的技术。
[2]的高效率及高柔性决定了大力推广使用数控机床是我国制造业,提高制造能力和水平,提高市场适应能力和竞争能力的必由之路。
应用发展数控龙门铣床是能源、航空航天、船舶、机车车辆、军工、汽车、工程机械、重型机械、机床等行业不可缺少的重要工艺加工设备。
目前中国生产数控龙门铣床的厂家很多,例如[1],[2],[3]。
数控龙门铣床刀具小孔加工刀具[3]合金刀片潜孔钻,可调直径钻头,8~14毫米微孔镗孔器。
大孔加工刀具各种直径粗镗刀,各种直径的微调镗刀,对刀仪键槽加工刀具合金刀片铣刀,合金玉米铣刀。
加工实例1 精铣面一般精加工表面的时候采用斜角密齿铣刀盘,一般选择每刀2~3毫米的进刀量,走刀速度约150mm/分钟,主轴转速控制在600转/分钟,最后一刀精光表面的时候选择0.10~0.20左右的进刀量,转速提高到1200转左右,走刀速度不变,在乳化冷却液的作用下,一般能达到1.6左右的粗糙度,平面度达到0.03mm。
根据以上机床工作数据可以得到另外几个数据:刀片的线速度V = 2πR x 转速每走一刀时间t(单位分钟)=每刀的走刀距离S(单位毫米) / 155总的加工时间T = t X 刀数2 钻铰孔钻孔一般都是采用浅孔钻,主轴转速1200转左右,在焊接件上钻一个直径30mm,深度约60mm的孔,只需6秒钟左右,比摇臂钻的加工效率要高出很多。
比如在分度圆600mm上钻24个均布的直径30mm深度60mm 数控龙门铣床一次装夹,采用机床原配的测头找圆心,整个加工时间约5到6分钟,而且加工出来的孔位置精度好。
而且采用内部冷却,加工中排屑流畅,一次走刀完成。
3 镗孔数控龙门铣床能够像镗床一样加工孔,但是数控龙门铣床存在一个缺点:机床的主轴在一个主轴方箱中,不能如镗床一样自由伸出,所以只能加工深度较短的孔,深度一般不超过150mm。
龙门铣床数控化改造

龙门铣床数控化改造
一、龙门铣床数控化改造概述
龙门铣床数控化改造是指将普通的龙门铣床进行数控改造,使其能够
按照设置的程序自动运行,以实现自动化的外形加工功能,经过数控改造后,可实现多种加工模式及更高精度的加工结果。
数控化改造可以提高龙
门铣床的效率,节约大量加工时间,有效的提高企业的生产效率,进而提
升企业的经济效益。
二、数控化改造优势
1、操作简便:由于采用了数控技术,只需修改加工程序即可实现快
速更换产品,使操作更为简便,减少人工操作次数,大大提高了生产效率。
2、加工精度高:数控技术采用程序控制,可以准确控制尺寸加工参数,更加准确的实现各种尺寸的加工,提高工件的加工精度。
3、安全性高:数控化改造后可以保证操作更为安全可靠,无需有人
员手动操作铣刀,可以减少事故及伤害的几率,进而提高安全性。
三、数控化改造实施方案
(1)确定目标:首先要明确改造的目标,包括改造的设备、改造的
内容等。
(2)制定方案:根据改造的目标,要有完善的方案,应包括改造方案、技术规格及计划等。
(3)实施改造:根据方案进行数控化改造,完成安装及调试等工作,工作要求符。
龙门铣床——精选推荐

龙门铣床本⼈有此课题全套资料,需要的QQ:561014150 有偿本科⽣毕业设计(论⽂)开题报告论⽂题⽬:龙门铣床横向进给系统设计与实体建模学院:机械⼯程学院专业班级:机械设计制造及其⾃动化学⽣姓名:指导教师:开题时间:2011 年 4 ⽉15 ⽇1、铣床及其分类:1.1、发展历史铣床是⼀种⽤途⼴泛的机床,在铣床上可以加⼯平⾯(⽔平⾯、垂直⾯)、沟槽(键槽、T形槽、燕尾槽等)、分齿零件(齿轮、花键轴、链轮乖、螺旋形表⾯(螺纹、螺旋槽)及各种曲⾯。
此外,还可⽤于对回转体表⾯、内孔加⼯及进⾏切断⼯作等。
铣床在⼯作时,⼯件装在⼯作台上或分度头等附件上,铣⼑旋转为主运动,辅以⼯作台或铣头的进给运动,⼯件即可获得所需的加⼯表⾯。
由于是多⼑断续切削,因⽽铣床的⽣产率较⾼。
⽤铣⼑对⼯件进⾏铣削加⼯的机床。
铣床除能铣削平⾯、沟槽、轮齿、螺纹和花键轴外,还能加⼯⽐较复杂的型⾯,效率较刨床⾼,在机械制造和修理部门得到⼴泛应⽤。
铣床最早是由美国⼈E.惠特尼于1818年创制的卧式铣床。
为了铣削⿇花钻头的螺旋槽,美国⼈J.R.布朗于1862年创制了第⼀台万能铣床,是为升降台铣床的雏形。
1884年前后出现了龙门铣床。
20世纪20年代出现了半⾃动铣床,⼯作台利⽤挡块可完成“进给-快速”或“快速-进给”的⾃动转换。
1950年以后,铣床在控制系统⽅⾯发展很快,数字控制的应⽤⼤⼤提⾼了铣床的⾃动化程度。
尤其是70年代以后,微处理机的数字控制系统和⾃动换⼑系统在铣床上得到应⽤,扩⼤了铣床的加⼯范围,提⾼了加⼯精度与效率。
随着机械化进程不断加剧,数控编程开始⼴泛应⽤与于机床类操作,极⼤的释放了劳动⼒。
数控编程铣床将逐步取代现在的⼈⼯操作。
对员⼯要求也会越来越⾼,当然带来的效率也会越来越⾼。
1.2、主要分类⼀、按布局形式和适⽤范围加以区分(1)升降台铣床:有万能式、卧式和⽴式等,主要⽤于加⼯中⼩型零件,应⽤最⼴。
(2)龙门铣床:包括龙门铣镗床、龙门铣刨床和双柱铣床,均⽤于加⼯⼤型零件。
数控定梁龙门式铣镗床技术参数及商务要求
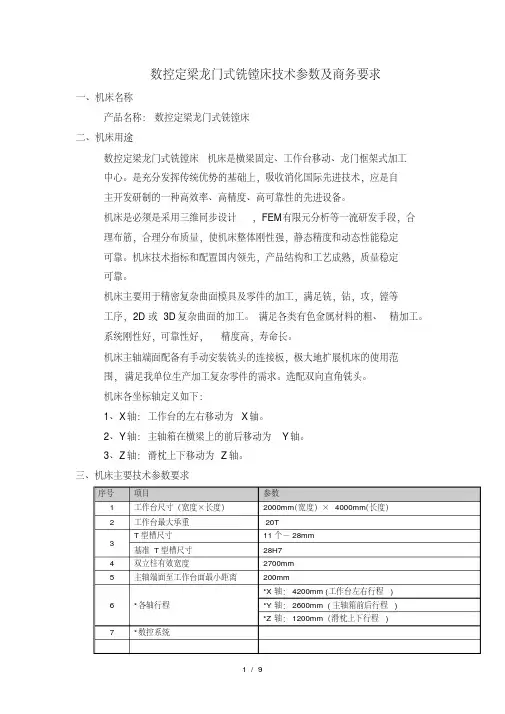
数控定梁龙门式铣镗床技术参数及商务要求一、机床名称产品名称:数控定梁龙门式铣镗床二、机床用途数控定梁龙门式铣镗床机床是横梁固定、工作台移动、龙门框架式加工中心。
是充分发挥传统优势的基础上,吸收消化国际先进技术,应是自主开发研制的一种高效率、高精度、高可靠性的先进设备。
机床是必须是采用三维同步设计,FEM有限元分析等一流研发手段,合理布筋,合理分布质量,使机床整体刚性强,静态精度和动态性能稳定可靠。
机床技术指标和配置国内领先,产品结构和工艺成熟,质量稳定可靠。
机床主要用于精密复杂曲面模具及零件的加工,满足铣,钻,攻,镗等工序,2D或3D复杂曲面的加工。
满足各类有色金属材料的粗、精加工。
系统刚性好,可靠性好,精度高,寿命长。
机床主轴端面配备有手动安装铣头的连接板,极大地扩展机床的使用范围,满足我单位生产加工复杂零件的需求。
选配双向直角铣头。
机床各坐标轴定义如下:1、X轴:工作台的左右移动为X轴。
2、Y轴:主轴箱在横梁上的前后移动为Y轴。
3、Z轴:滑枕上下移动为Z轴。
三、机床主要技术参数要求序号项目参数1 工作台尺寸(宽度×长度)2000mm(宽度)×4000mm(长度)2 工作台最大承重 20T3 T型槽尺寸11个-28mm 基准T型槽尺寸28H74 双立柱有效宽度2700mm5 主轴端面至工作台面最小距离200mm6 *各轴行程*X轴:4200mm (工作台左右行程) *Y轴:2600mm (主轴箱前后行程) *Z轴:1200mm (滑枕上下行程)7 *数控系统主轴电机功率: 22/30Kw (30min)主轴最大输出扭矩:770/1050Nm主轴转速范围: 40~5000rpm滑枕截面尺寸: 435×445mm主轴变速级数:两档无级(1:1,1:5.5) 主轴变速齿轮箱:ZF(2K250)主轴箱平衡方式:双缸液压平衡主轴冷却方式:恒温油箱强制制冷主轴锥孔:ISO No50*机床定位精度(GB/T 20957.4-2007标准)X轴: 0.024mm(闭环) Y轴: 0.020mm(闭环) Z轴: 0.014mm(闭环)9 *机床重复定位精度(GB/T 20957.4-2007标准)X轴: 0.015mm(闭环)Y轴: 0.014mm(闭环)Z轴: 0.012mm(闭环)10 使用刀柄标准MAS403(45°) BT5011 使用拉钉型号P50T-112 各坐标轴快速移动速度X/Y/Z:10000mm/min13 各坐标轴切削进给速度范围X/Y/Z:1~8000 mm/min14 机床重量 55T15 电源要求72KVA3~AC380V+10%-15%+PE+N,50Hz±1Hz 接入电缆由用户负责16 气源要求压力范围:0.5~0.7Mpa (5~7公斤/厘米)流量:150升/分气源输入端:外径φ12mm的PU软管由用户接入17 机床外形 (宽度×高度)7265mm(宽)×6147mm(高) 机床外形 (长度) 10200mm18 铣头配:双向直角铣头四、机床供货范围要求序列名称备注1 主轴恒温冷却系统2 主轴两档无级变速齿轮箱3 中央集中自动润滑系统4 脚踏松刀开关5 主轴吹气清洁装置6 双侧刮板式切屑输送器7 尾部链式排屑输送机及集屑车8 RS-232接口及USB接口9 刚性攻丝功能10 全套机床调整垫铁及地脚螺钉11 工作状态三色警示灯12 机床照明工作灯13 三轴FAGOR直线光栅尺全闭环14 冲削气枪15 操作部防护罩五、机床的结构及性能特点要求1、床身及工作台部机床床身、工作台等大件均采用优质树脂砂造型、优质铸铁铸造,使机床得到高刚性和长久稳定的精度。
龙门铣床操作手册(新)

数控龙门铣床使用说明书最大加工长度3500 mm 最大加工宽度1100 mm 最大加工高度800 mm 制造时间:2011-10-31江苏九星机床制造有限公司龙门铣床使用说明书一.龙门铣床简介龙门铣床是具有门式框架结构和卧式长床身结构以及电路控制系统的刨铣床。
龙门铣床加工精度和生产率都比较高,适合在大批量生产中加工大型工件的平面和斜面。
龙门铣床由立柱和顶梁构成门式框架。
横梁可沿两立柱导轨作升降运动。
横梁上有1-2个带垂直主轴的铣头,可沿横梁导轨作横向运动。
两立柱上还可分别安装一个带有水平主轴的铣头,它可沿立柱导轨作升降运动。
这些铣头可同时加工几个表面。
每个铣头都具有单独的电动机(功率最大可达11千瓦)、变速机构、操纵机构和主轴部件等。
加工时,工件安装在工作台上并随之作纵向进给运动。
龙门铣镗床横梁上装有可铣可镗的铣镗头,其主轴(套筒或滑枕)能作轴向机动进给并有运动微调装置,微调速度可低至5毫米/分。
外形与龙门刨床相似,区别在于它的横梁和立柱上装的不光是刨刀刀架而是带有主轴箱的铣刀架,并且龙门铣床的纵向工作台的往复运动不是主运动,而是进给运动,而铣刀的旋转运动是主运动。
在龙门铣床上可以用多把铣刀同时加工表面,所以生产效率比较高,适用与成批和单件生产,用以加工中型和大型工件。
二、注意事项1.安装前注意事项为了确保安全的的操作本机床,安装时请注意下列事项;●不要接触变压器、电机、接线盒,以及其他有高压电接头的零件,以免被电击。
●不要用湿手接触开关●机床启动前应先检查电线电缆是否损坏,以免漏电●拖板快速移动时,注意碰撞或挂带。
1-1警告事项1.水和油能使地面变滑,为了防止发生意外,地面必须保持清洁干燥。
2.提供充分的工作空间以免危险发生。
3.熟记紧急停止按钮的位置,为在使用时才寻找。
4.切勿不经意的触摸开关。
5.操作任何开关前,必须先确认是否正确6.对机床的任何修理前必须先确认机床已经停止运转并且电源开关已经关闭。
X2020×60型龙门铣床的电气改造及横梁精度修复

() 械零件磨损 , 横梁间隙变大, 机床精度降低 , 加工性 能 故障诊断功能 ;5 可进行 电动机运行性能的自动优 严重下降 , 床 的停 机率 也 越 来越 高 , 高 的每 月 可 化 。同时 , 机 最 该装 置外 部控制 线 路简 单 , 连接 方便 , 系统 达 3% [ 床的月停 机率 =每 月总 的停 机时 间 ÷(4 设有严密的保护功能 , 2 o机 2 且各参数间可用数字方便地进 × 每月天数) 10% J × 00 o 。因此 , 安钢机械设备制造公 行 精确设 定 和调整 。 司决定 对 X 00× 0型龙 门铣床 的 电控 系统 进行 技 2 12 主 控单 元的 选择 22 6 .. 术改造, 并对横梁精度进行修复, 以恢复其加工性能。 X 00× 0型龙 门铣 的控制 单元 由 28个继 电器 22 6 1 和接触器 组成 , 件 多 , 路 复杂 , 元 线 控制 稳 定性 和可靠 2 改造方 案 的选 择 和 实施 性差, 故障率高 , 维修 困难。要克服原 系统 的这些缺 ) 00× 0型 龙 门铣 床 改 造 可 分 为 两 大部 分 。 陷 , ( 2 6 2 采用 P C作 为控 制单元是 最合适 的选 择 。与原继 L 是 电控 系统 改造 。工作 台 、 头 驱动采 用 全数字 直 电器控制 单元 比较 , 铣 它具有 可靠 性 高 、 能稳定 、 制 性 控 流调速系统代替原来 的模 拟调 速 系统 , 电器 控制 改 元件先进 、 继 故障率低 、 维修方便等特点…。经过性能、 为 P C控 制。二是横梁 间隙 、 L 精度 的调 整和修 复。 价 格等 方 面 的 比较 , 定 了西 门子 S 选 7—20 选用 输 0, 2 1 电控 系统 的改造 . 入、 输出点数为 10点 , 中 9 8 其 4点输人 ,0点输出。 9 2 1 1 直流驱动 单元的选择 . . 为 了节约 电控 柜 安 装 的 时 间 , 线 路 设 计 时 , 留 了 在 保 X 0 0× 0型 龙 门铣原 直 流 驱 动 单元 选 用 K B 机床 侧元件 的原代 号 和线号 , 控制 柜 与机 床线路 相 22 6 B 使 I 5 A 可控 硅调速装 置。该装置 由分立元件组 成 , 连 接时 , 致造 成线号错 误 , 一0 不 安装 更加 方便快捷 I 。 2 】 使用几年后 , 元件 老化 , 能变 差 , 速进 给时 速度 不 22 对横 梁 间隙的检 测调整 性 低 . 稳 。该装置虽有 过 流 、 速保 护 , 因不 易调 速 到 理 超 但 横梁是龙门铣机床 的主要部件 , 它的状态好坏直 想范围, 保护动作不灵敏 , 使用中易造成直流电机损 接影响工件的加工精度。虽然横梁体积又大又长, 但 坏。由于直流驱动单元是 X 00× 0型龙 门铣电控 相对 位置 和相 互 运 动 精 度却 很 高 。经 常 对横 梁 的状 22 6 柜的关 键部分 , 的优劣 , 它 直接 关 系到改 造 的成 败 , 态和间隙进行调整是必要 的, 因 尤其在修理前 , 应对横 此驱动单元 的选 择 必须 满 足 以下 3点要 求 : 1 调 整 梁 做全面 的检查 , 能安全 恢复 其精 度 。除 检验横梁 () 才 性 能稳 定可靠 ; 2 系统 保护 功能 齐全 且灵 敏 ; 3 调 本身 的几何 、 置 精 度 外 , 间隙 的检 查 可 以用 塞 尺 () () 位 对 整和维 修方便 , 障率 低 。 故 对横梁与立柱贴合 面、 横梁导轨与刀架滑座 、 各镶条
X2020-60龙门铣床电气改造
X2020-60龙门铣床电气改造
褚延军
【期刊名称】《特钢技术》
【年(卷),期】2014(000)004
【摘要】针对车间X2020-60龙门铣床直流调速系统老化,运行不稳定,提出用直流调速器替代原可控硅-电动机调速系统的改造方案。
【总页数】4页(P56-58,62)
【作者】褚延军
【作者单位】攀钢集团江油长城特殊钢公司,四川江油621701
【正文语种】中文
【中图分类】TG542
【相关文献】
1.西门子840D数控系统在数控13米龙门铣床电气改造中的应用 [J], 庞研
2.X2020×60型龙门铣床的电气改造及横梁精度修复 [J], 李建;司虹
3.2m×7m龙门铣床电气改造 [J], 樊东升;徐斌;王永堂
4.WALDRICH COBURG数控龙门铣床的电气改造 [J], 李敬海
5.数控龙门铣床横梁静动态特性分析与优化 [J], 张国辉;何勇;费胜巍;曾凡超
因版权原因,仅展示原文概要,查看原文内容请购买。
数控龙门镗铣床技术参数xk2030 2500x6000
数控龙门镗铣床简介型号:XK2030规格:2500×6000 名称:数控龙门镗铣床江苏九星机床制造有限公司一、机床的概述及用途本机床主要用于大型、重型黑色金属和有色金属零件的各种平面的加工。
机床具有良好的刚性,可保持各项精度具有良好的稳定性,适用于各类零件粗、精和高速铣削;机床具有加工效率高,操作方便,性能可靠、自动化程度高等特点,可广泛用于中继、冶金、矿山、电力和造船等各行业的零件加工。
二、机床结构及部件机床为工作台移动、横梁固定式龙门铣床。
在机床横梁上配置一个方滑枕铣头(400x400mm)。
机床由下列主要部件组成:(1)床身(2)工作台(3)立柱(4)横梁(5)方滑枕镗铣头(6)溜板(7)工作台进给箱(8)铣头进给箱(9)主驱动齿轮箱(10)润滑系统(11)液压系统(12)数控系统(13)机床电器柜(14)悬挂按钮站(15)传动系统三、机床布局与结构特点1、机床的布局:机床采用龙门定梁框架结构,其左右与立柱上部连接,下部与床身连接,从而形成一个具有高刚性的封闭龙门框架,其结构紧凑,造型美观,操作简单。
主传动为X轴,采用台湾产的滚珠丝杠和淬火硬质直线导轨,Y轴采用高刚性重载滚珠直线导轨和滚珠丝杠传动。
镗头升降为Z轴,采用滚珠丝杠传动。
丝杠轴承采用NSK轴承,丝杠采用台湾上银高精度滚珠丝杆,保证高精度传动以及适应大扭矩重切削。
机床结构特点1)床身为机床的基础部件,分段连接成整体,因合理的铸造结构,具有足够的支撑刚性,床身导轨为直线导轨与工作台配合,保证工作台往复运动的直线精度,导轨的润滑采用强制稀油自动润滑形式,能使导轨得到流量充足的润滑油,从而保证基础件导轨的精度寿命和低速运动的性能。
2)床身导轨的防护采用多层往复移动式防护罩,可使床身导轨不受切削和其它杂物的损伤,而且可保持床身润滑油的清洁,从而提高机床的工作效率和使用寿命。
3)工作台为矩形铸件,是安装共建的基础部件,台面上开有固定共建或夹具的“T”型槽,工作台两导轨间安装有滚珠丝杆及螺母;工作台进给是由伺服电机及减速齿轮箱驱动工作台来实现。
龙门铣床入门操作方法详解
龙门铣床入门操作方法详解龙门铣床是一种广泛应用于金属加工领域的加工设备,它可以用来进行复杂形状零件的铣削、钻孔、攻螺纹等操作。
下面我将详细介绍龙门铣床的入门操作方法。
1. 设备及工具准备:首先要保证龙门铣床的各项设备和工具都处于正常使用状态。
检查床面、丝杠、导轨等零件是否干净,油润。
检查铣刀夹头、刀杆方面是否有异常。
2. 零件固定:将待加工的工件进行固定,可以使用各种夹具来完成这一步骤,例如螺钉夹、卡盘等。
要确保工件固定牢固,不会在加工过程中移动或晃动。
3. 工艺分析:根据工件的形状和加工要求,制定出合理的加工方案。
包括选择合适的铣刀、切削速度、进给速度等参数。
根据工艺要求准备好所需的刀具。
4. 夹具调整:根据工件的尺寸和形状,确定夹具的位置和调整方式。
要确保夹具和工件之间的距离合适,避免刀具与夹具碰撞或其他问题。
5. 机床操作:将机床开关打开,同时观察工作台和铣刀的运动是否正常。
调整南北方向的移动手柄,使刀具靠近工件。
然后使用手柄调整东西方向的移动,使刀具达到合适的位置。
6. 加工操作:完成以上准备工作后,可以开始进行龙门铣床的加工操作了。
根据工艺要求,选择合适的加工模式,手动或自动。
根据工票要求进行切削,保证刀切入工件后,稳定进给,正确掌握进给手轮,掌握进给速度。
7. 条件检查:在加工过程中,需要时刻注意工件和加工表面的状况,及时检查是否有加工质量问题。
如果需要在加工过程中进行刀具更换、夹具调整等操作,应停机后再进行。
8. 加工结束:加工完成后,将机床关机,切勿擅自调整机器床的位置,待工件冷却后,使用工具将工件取出。
检查工件是否符合工艺要求。
需要注意的是,在进行龙门铣床操作时,要始终注意安全。
使用加工液时要避免溅到人体,穿戴好防护用品。
在调整铣刀、夹具等部件时,应确保机床关机,避免受伤。
另外,要定期检查机床的润滑液是否充足,有无异常声响等。
总之,龙门铣床的入门操作方法需要掌握准备工作、零件固定、工艺分析、夹具调整、机床操作、加工操作和条件检查等步骤。
青岛永力x2020F-5龙门铣
青岛永立X2020龙门铣床技术参数工作台工作台尺寸长×宽×高mm 2000*6000允许最大载重Kg 24000T型槽尺寸mm 24工作台传动方式T型丝杠传动国内名牌X轴运动速度mm/min 10-6000加工范围X轴最大长度mm 4000 工作台移动量Y轴最大宽度mm 2550 横梁横向移动Z轴最大行程mm 400铣头垂直移动平行垫块mm×块0 (标配)配置立铣头一台kw 7.5 侧铣头一台kw 7.5电机主电机功率(伺服电机)KW 15 北京时光科技Y轴水平进给电机功率KW 2.2横梁升降电机功率KW 3.0Z轴垂直进给(铣头)KW 0.75侧铣头水平进给KW 0.75侧铣头垂直进给KW 1.5机X轴水平方向直线度6000mm 0.03/1000 每增加1000mm增加0.01mmY轴水平方向直线度2200mm 0.03/1000床精度Z轴垂直方向直线度300mm 0.03/300X轴加工直线度mm 0.04/6000 每增加1000mm增加0.01mmY轴加工直线度mm 0.03/1000平面度mm/m²0.05X轴与Y轴的垂直度mm 0.03/1000 水平方向机床防护罩、电气床身导轨全钢防护罩,横梁导轨风琴式防护罩,主要电气元件采用施耐德、正泰、德力西品牌。
床身导轨中心距1000mm床身导轨采用V、平导轨,超音频淬火。
横梁导轨宽度600mm 矩形导轨,超音频淬火。
立柱导轨宽度450mm 内燕尾、外矩形,超音频淬火。
二、铣头技术参数名称规格型号备注立铣头一台7.5kw侧铣头一台7.5kw轴锥度N.T 50# 7: 24最大刀盘直径≤200mm主轴端外径128.57mm主轴转速段数6段主轴转速83~566r/min三、主要机件材质及热处理机件名称材质热处理配套厂家床身HT250 1.机床导轨表面经超音频淬火硬化处理,精磨而成。
2.机床导轨工作台的润滑领航实现可调试半静压油浮润滑,低摩擦,节约运行动力30%-50%,长久保持导轨精度无摩擦,保障机床精度。