
光缆的主要工艺参数
光缆的主要工艺参数
1、光纤着色工艺应能将油墨固化在光纤上,主要工艺参数应包括下列内容:
1 收、放线张力;
2 排线节距;
3 固化炉光功率和温度;
4 氮气气压和流量;
5 生产速度。
2、复绕工艺应能对光纤、紧包光纤、加强元件或光纤松套管等光缆元件进行筛选或复绕,主要工艺参数应包括下列内容:
1 收、放线张力;
2 排线节距;
3 生产速度。
3、光纤并带工艺应能将数根光纤合并成光纤带,主要工艺参数应包括下列内容:
1 收、放线张力;
2 固化炉光功率和温度;
3 氮气气压和流量;
4 光纤带结构尺寸;
5 生产速度。
4、光纤成束工艺应能将数根光纤并成光纤束,主要工艺参数应包括下列内容:
1 收、放线张力;
2 固化炉光功率和温度;
3 氮气气压和流量;
4 光纤柬结构尺寸;
5 生产速度。
5、光纤紧包工艺应能将塑料或其他适宜材料挤在光纤形成紧包光纤,主要工艺参数应包括下列内容:
1 光纤收、放线张力;
2 挤塑温度;
3 生产速度。
6、塑料管松套工艺应能在数根光纤、光纤带外挤制塑料层形成塑料松套管,主要工艺参数应包括下列内容:
1 光纤、光纤带或光纤束放线张力;
2 绞合形式和节距;
3 挤塑温度;
4 光纤余长;
5 冷却水温度;
6 油膏填充度;
7 塑料松套管收线张力;
8 生产速度。 7、金属管松套工艺应能将不锈钢带焊接成光纤不锈钢松套管,铜带焊接成铜管,铝带焊接成铝管,主要工艺参数应包括下列内容:
1 光纤放线张力;
2 激光或氩弧功率;
3 油膏填充度;
4 金属松套管收线张力;
5 生产速度。
8、骨架槽挤制工艺应能在加强件外挤上表面带有槽形的塑料层形成骨架,主要工艺参数应包括下列内容:
1 加强件放线张力;
2 挤塑机机头温度;
3 骨架槽几何尺寸;
4 骨架槽收线张力;
5 生产速度。
9、填充绳挤制工艺应能将塑料等材料挤制成塑料绳,主要工艺参数应包括下列内容:
1 挤塑机机头温度;
2 生产速度。
10、缆芯绞合工艺应能将光纤单元及加强件等各种光缆单元绞合形成缆芯或成品光缆,主要工艺参数应包括下列内容: 1 光纤单元及加强件放线张力;
2 光纤单元绞合节距;
3 绕包节距;
4 缆芯收线张力;
5 生产速度。
11、铠装工艺应能在光纤松套管、缆芯或光缆外绞合加强件或纵包钢带,主要工艺参数应包括下列内容:
1 光纤单元及钢丝放线张力;
2 绞合节距;
3 钢丝焊接张力;
4 缆芯收线张力;
5 生产速度。
12、护套挤制工艺应能在缆芯上挤制一层塑料护套,主要工艺参数应包括下列内容:
1 缆芯放线张力;
2 排线节距;
3 放带张力;
4 挤塑机机头温度;
5 光缆收线张力;
6 冷却水温度;
7 生产速度。
炼钢主要设备及其工艺参数
主要设备及其工艺参数
混铁炉设备主要工艺参数
公称容量: G 600t
炉容铁量: G 526t
熔池最大深度: h 3.122m
炉体外形尺寸: L×B×H
9545㎜×7897㎜×7520㎜
炉壳重量: 113.475 t
炉衬重量: 349t
最大操作角度: +24.5°
炉体向前倾动极限角度: + 47°
炉体向后倾动极限角度: -5°
炉顶燃烧温度: 1200℃
铁水出炉温度: 1250℃
转炉设备主要工艺参数:
2.1 转炉炉体
转炉公称容量: 60t
炉体总高: 7000㎜
炉壳高度: 6800㎜
炉壳外径: 4700㎜
炉壳内径: 4610㎜
炉壳壁厚: 45㎜
炉壳高度/炉壳外径: H/D=6800/4700=1.45
炉膛内高/炉膛直径: H/D=6652/3480=1.91
有效容积: 47 m3
炉容比: V/t=0.78
GYTA光缆规格书
GYTA53光缆规格书-亚太线缆
GYTA53光缆的结构是将 250μm 光纤套入高模量材料制成的松套管中,松套管内填充防水化合物。缆芯的中心是一根金属加强芯,对于某些芯数的光缆来说,金属加强芯外还需要挤上一层聚乙烯(PE)。
GYTA53 光缆松套管(和填充绳)围绕中心加强芯绞合成紧凑和圆形的缆芯,缆芯内的缝隙充以阻水填充物。涂塑铝带(APL)纵包后挤一层聚乙烯内护套,双面涂塑钢带(PSP)纵包后挤制聚乙烯护套成缆。
● 采用“SZ”双向层绞技术
● 逐道工序阻水油膏填充,全截面阻水
● 钢(铝)带搭边粘结可靠,强度高,扭转不开裂
● 光纤余长控制稳定
● 成缆后,光纤的附加衰减近乎于零,色散值无变化
● 环境性能优良,适用温度区间为-10℃~+70℃
● 适合于架空、管道、直埋等敷设方式
公司简介
亚太线缆(AsiaPacificCable)是一家致力于:网络综合布线、计算机电缆、屏蔽控制电缆 、光纤光缆、电力电缆、通讯产品等研发、生产、销售的科技公司,并提供系统解决方案的公司,是全球知名品牌,总部位于北美,通过其运营子公司在亚太地区从事通讯电缆、电力电缆及漆包线等产品的制造与分销,营运范围主要分布于新加坡、 泰国、澳大利亚和中国大陆。
其客户群包括:政府机关、国家电网、系统集成商、通信运营商和跨国企业,服务亚太地区电力基础设施,光电通信设施等为用户提供完善的产品和服务。
凭借着“科技至上、品质至上,团队至上, 服务至上”的理念,成为全球电缆通讯行业的领先品牌,并拥有实力雄厚的产品设计研发团队,系统方案解决团队,供应链管理团队以及市场营销团队。
亚太线缆为用户搭建稳定可靠的基础构架,帮助企业对未来市场的掌控,协助他们成功。为促进世界经济互补性,改善世界经济贸易逆差的壁垒,鼓励货物流通、服务、资本、技术的融合。致力于为全球经济信息化搭建平等互利的平台,为现代智慧城市,互联网带宽的提升与推进提供助力。
铁路通信光缆测试及配盘工艺要求及方法
铁路通信光缆测试及配盘工艺要求及方法
1、技术要求
(1)光缆配盘技术要求
1)同一个光中继段内宜适用相同生产厂商、相同型号和批次的光缆。
2)应根据设备房屋、区间无线基站、信号中继站等位置里程和径路长度,选择合适的光缆盘厂,光缆分歧接头落在上述相关设备房屋附近。
3)光缆配盘宜按出厂盘号顺序排列。非出厂盘号顺序排列时,相邻两盘光缆的光纤模场直径之差应小于1μm。
4)配盘时应考虑光缆接头点尽量安排在地势平坦、稳固和无水地带。管道光缆接头应尽量避开交通道口;埋式与管道交界处的接头,应安排在人(手)孔内;架空光缆接头尽可能安排在杆旁或杆上。接头位置不宜落在与河流、公路等过渡位置上。
5)应根据光缆盘长和路由情况配盘,尽量减少光缆接头数量、避免短段光缆;短段光缆长度以建设(维护)单位要求为准,一般情况下不宜小于200m。
6)光缆配盘时,如在中继段内有特殊类型的光缆,应先确定其位置,然后从特殊光缆接头点向两端配光缆。
(2)光缆单盘测试
1)根据出厂记录对照实物检查光缆程式、光纤、金属缆芯、绝缘介质、加强芯、外护层、色谱标识及其他机械物理特性,并符合相关技术标准的规定,如发现异常应作重点检查。
2)收集好光缆出厂记录和合格证,工程竣工后作移交归档。
3)不符合要求的光缆严禁使用,属一般缺陷修复合格后方可使用。
4)开盘检验光缆端面,确定A、B端。
5)使用光时域反射仪(OTDR)监测单盘光缆的长度及固有衰减等指标应符合设计和订货合同要求,测试时,应加1~2km的标准光纤(尾纤),以消除OTDR的盲区,并做好单盘测试记录。
6)在光缆开剥、测试及封头过程中,光缆弯曲半径不应小于光缆外径的20倍。
7)光缆单盘固有传输衰耗应满足下列要求:
1310nm波长衰减:α0<0.35dB/km;
1550nm波长衰减:α0<0.22dB/km。
8)光缆单盘测试应做到对所有光缆进行测试,不得抽测。
成缆工序讲义
成缆
成缆工序作用:经过涂覆后的光纤心线虽已具有一定强度,但是经不起弯曲(折)、扭折和侧压力作用,为了适应各种环境条件下如架空、埋地、穿管及过江河等的应用和敷设,必须对经过二次被覆后的光纤进行进一步的物理保护,将其与一些元件组合在一起构成光缆的形式,才能确保其优良的传输性能、机械性能和环境性能等。光纤成缆就是将若干根紧套光纤、松套光纤、光纤束或带状光纤与加强件、阻水材料、包扎带等元件按照一定规则绞合制成层绞式光缆缆芯一个工艺操作过程。成缆目的是为得到结构稳定光缆缆芯,使经护套挤制后光缆具有更好的抗拉、抗压、抗弯、抗扭转、抗冲击等优良机械性能和温度特性,并具有最小几何体积,同时改善因外力引起光纤微弯和环境温度变化引起压缩应变,保持光纤固有优良传输特性。成缆工序要求成缆后光缆缆芯必须具有优良机械性能,满足各种运输、储存、敷设条件和方式及不同环境条件下使用要求。同时,成缆后必须保持原有光纤传输特性,并对温度特性有很大改善。
所用设备:光缆成缆机
所用材料:中心加强件、束管、填充绳、阻水带、扎纱、缆膏。
中心加强件:磷化钢丝或FRP(玻璃纤维增强塑料,俗称非金属加强件)
填充绳:如果只有四个束管可能缆芯包不圆,这是加一根填充绳即可,如果只有3个束管,就要加两根填充绳了。所用材料为PP料或PE.
阻水带:顾名思义,阻水作用,主要原理:遇水膨胀,以达到阻水效果,故又称膨胀阻水带。
扎纱:两种用途,一,在成缆是扎住缆芯,使缆芯不松散。二,在纵包阻水带时使用。
缆膏:也是阻水效果。
(1)旋转放线机 (2)放线支架 (3)控制台 (4)电子柜 (5)包扎开孔头 (6)缓冲器支架
(7)旋转履带 (8)模具支撑 (9)盘绞机
绞合工艺图
层绞式光缆成缆工艺
层绞结构是将含光纤的松套光纤、加强件单元、阻水材料和包扎带等材料或其它形式结构的缆芯作为基本单元元件(如一层或多层骨架槽式带状光纤缆芯单元)利用绞合机通过某种绞合方式绞合成缆的一个工艺操作过程。其工艺基本上延袭了电缆生产的工艺,在三种成缆操作中,它是最成熟的工艺技术。其根据绞合方式的不同,可分为SZ绞合(又称左右绞合)和螺旋绞合(又称单方向绞合、S绞或Z绞)两种,两种工艺生产的光缆性能相近,但成缆工艺和设备却有着很大的差别。在绞合过程中,松套光纤和光缆两者间的长度必须形成一定的余长,而获得这种余长的方法就是采用光纤的SZ绞或螺旋绞合的方法实现,可参阅第四章相关内容。
通信工程光缆安装工艺要求
通信⼯程光缆安装⼯艺要求
1.5传输线路安装要求
1.5.1光缆的选型及使⽤
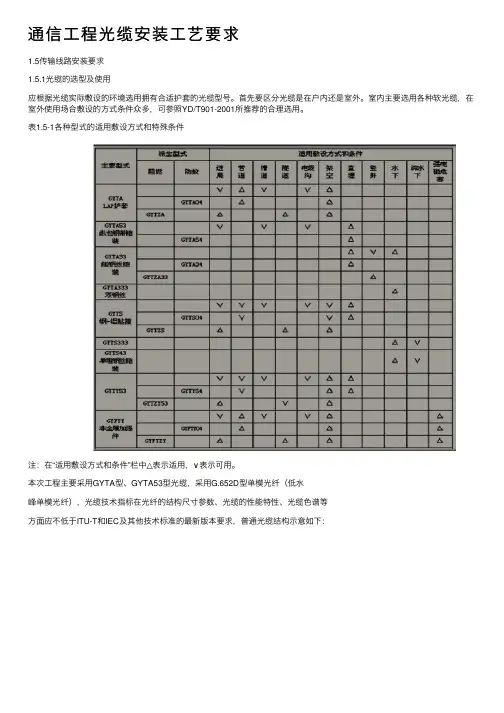
应根据光缆实际敷设的环境选⽤拥有合适护套的光缆型号。⾸先要区分光缆是在户内还是室外。室内主要选⽤各种软光缆,在室外使⽤场合敷设的⽅式条件众多,可参照YD/T901-2001所推荐的合理选⽤。
表1.5-1各种型式的适⽤敷设⽅式和特殊条件
注:在“适⽤敷设⽅式和条件”栏中△表⽰适⽤,∨表⽰可⽤。
本次⼯程主要采⽤GYTA型、GYTA53型光缆,采⽤G.652D型单模光纤(低⽔
峰单模光纤),光缆技术指标在光纤的结构尺⼨参数、光缆的性能特性、光缆⾊谱等
⽅⾯应不低于ITU-T和IEC及其他技术标准的最新版本要求,普通光缆结构⽰意如下:
图1.5-1光纤带松套管光缆结构1.5.2光缆⾊谱
本⼯程选⽤的光缆,其光纤及松套管均采⽤全⾊谱标志,具体见下表:
表1.5-2光纤全⾊谱标志表
表1.5-3松套管全⾊谱标志表
1.5.3传输段传输衰耗的计算
根据本次建设⽅案,本⼯程最长的光缆传输段为秀⽔河基站⾄先锋检测站段,光缆段长为6.166公⾥,光缆接头2个,沿途没有经过ODF架的跳接,采取最坏值设计法,分别从损耗受限距离及⾊散受限距离两个⽅⾯来考虑传输段的受限距离。
表1.5-4最⼤光缆传输段的总衰减
注:总衰耗⼤于26dB宜增加光功率放⼤器。(1)光传输段的损耗受限距离:
L=(Ps-Pr-Pp-C-Mc)/(af+as)
式中:Pp光通道功率代价:1310:1.0dB;1550:1~2.0dB;C每个连接器衰减取0.5dB,共2*0.5=1dB;
⼀个跳接点取0.3~0.5db;Mc光缆富余度:最⼤取 3.0(db);
Af:光纤衰减系数(dB/KM);
As:光纤熔接接头每公⾥衰减系数(dB/km),取0.01-0.02;
1310:af+as=0.36
1550: af+as=0.22
160公⾥内不考虑⾊散。
(2)光传输段的⾊散受限距离:
L=Dmax/D
式中:L-为⾊散受限再⽣段长度(KM);Dmax-S、R间通道允许的最⼤总⾊散(Ps/nm);
opgw光缆生产工艺流程

opgw光缆生产工艺流程
光缆(也称光纤缆)生产工艺流程是指完成光纤、光缆的制造过程,包括光纤预制、光缆纺绕、光缆护套、光缆综合、光缆测试等环节。下面是一份关于光缆生产工艺流程的详细介绍,共计1200字以上。
一、光纤预制
光纤预制是指将光纤的纤芯和包层材料分别均匀地涂布在光纤预制杆上。该工艺流程包括以下步骤:
1.光纤提拉:将预先准备好的原材料通过熔体法拉瓦尔拉丝成型机拉制成光纤束;
2.纤芯涂布:将纤芯材料(通常为高纯度二氧化硅)均匀地涂布在光纤束上;
3.包层涂布:将包层材料(通常为高聚合物材料)均匀地涂布在纤芯上;
4.配留和清洗:对涂布好的光纤束进行剪切和清洗,使其达到工艺要求。
二、光缆纺绕
光缆纺绕是指将预制好的光纤束在钢丝绳或塑料骨架上纺绕成光纤缆的工艺流程。该工艺流程包括以下步骤:
1.光纤束纺绕:将光纤束以一定的规则纺绕在钢丝绳或塑料骨架上,形成光纤束层; 2.填充材料填充:将填充材料均匀地填充在光纤束之间,以保护光纤束;
3.金属屏蔽层纺绕:在填充材料之上,将铝塑复合带等金属屏蔽层绕制在光纤束外,以保护光纤不受电磁干扰;
4.外护套纺绕:在金属屏蔽层之上,将PVC或其他材料的护套层纺绕形成光缆的外护套。
三、光缆护套
光缆护套是指对光纤缆的外部进行护套和绝缘处理,以保护光纤缆的内部结构。该工艺流程包括以下步骤:
1.护套材料选择:根据光纤缆的使用环境需求,选择合适的材料进行护套;
2.总成和剥皮:根据光缆设计的要求,将光纤缆和光纤的一部分剥去外护套;
3.护套层绕制:将护套材料纺绕在光纤缆的外部,同时保证纺绕层的均匀和致密;
4.温度控制:将光缆进行加热处理,以使其护套与光缆之间达到更好的粘合效果。
四、光缆综合
光缆综合是指将预制好的光纤与相关的连接器和拆分器等元器件进行组装和调试的工艺流程。该工艺流程包括以下步骤:
1.连接器组装:将光纤与连接器进行组装,以实现光纤之间的连接; 2.拆分器安装:将光纤与拆分器等元器件进行连接,以实现光信号的拆分和合并;
光缆中继段测试施工工艺标准
原创作品 侵权必究
光缆中继段测试施工工艺标准
1.施工准备
1.1 劳动组织
序 项目 单位 数量 备注
1 测试员 人 1 光缆终端完
2 记录员 人 1
成引入配线 3 司机 人 1
1.2 工机具
序号 名 称 单位 数 型号 备 注 1.3 材料
1 测试车 辆 1 运输测试仪
2 工作台、登 套 2 OTDR用
3 OTDR 台 1 测试光纤损
4 光电话机 部 2 测试联络
5 酒精泵 个 2
6 发电机 台 2 测试电源
7 稳压器 台 2 测试电源保
8 匹配尾纤 盘 1 5m/
9 手术剪 把 2
10 螺丝刀 大号 把 2 十、一字型
11 斜口钳 把 2
12 兆欧表 500V 500M 个 1
序 名称 规格 单位 数量 备注
1 监测尾缆 根 1
2 脱脂棉 包 2
3 无水乙醇 ml 250
4 棉签 盒 1
5 汽油 升 10
原创作品 侵权必究
2.操作程序
2.1 工艺流程
测试 仪表就位预 连接测试匹 光纤 另一端
准备 热设置 配尾纤 测试 测试
2.2 操作要领
2.2.1 测试准备
( 1)施工前应对光缆终端情况进行检查,核实尾纤数量、 标识、出线顺序等现场情况,安置测试工作台,测试电源仪表就位,并根据线路台账,弄清中继段的基本长度。
2.2.2 仪表就位设置
( 1)将 OTDR测试仪表置于工作台上,连通电源,仪表预热。
( 2)进行测试仪表基本测试参数的设置,包括测量模式、测量波长、折射率、测试脉宽、测试范围、处理时间等。
2.2.3 连接测试尾纤
将测试尾纤直接连接在 ODTR测试仪表的输出光口上,并与待测
光纤尾纤通过活动连接器连接。
2.2.4 光纤测试
选择测量光纤衰减测试菜单, 打开激光,向待测光纤进行轨迹取
光纤光缆制作的工艺与设备之二
广州辉鹏网络科技有限公司
资源提供网址:http:/光纤光缆制作的工艺与设备之二
1.4光纤张力筛选与着色工艺
1.4.1张力筛选
经涂覆固化后光纤可直接与机械表面接触。为确保光纤具有一个最低强度,满足套塑、
成缆、敷设、运输和使用时机械性能要求,在成缆前,必须对一次涂覆光纤进行100%张力
筛选。张力筛选方式有两种:在线筛选和非在线筛选。所谓在线张力筛选是指在光纤拉丝与
一涂覆生产线上同步完成张力的筛选,这种筛选方式由于光纤涂层固化时间短,测得的光纤
强度会受到一定影响,独立式光纤张力筛选是在专用张力筛选设备上完成,一般情况下均采
用独立式光纤张力筛选方式进行光纤张力筛选。
1.4.2光纤着色工艺
1.定义:光纤着色是指在本色光纤表面涂覆某种颜色的油墨并经过固化使之保持较强附
着力的一个工艺操作过程。
2.原因:光缆结构中的光纤根数已从每单元内放置一根光纤,发展到放置2、4、8、12、24、
48、144、200、260、140、600、1000、1100、2000、2004等多根光纤,由于这一结构上的变
化,给光纤的接续和维护、查检带来了许多不便,为便于光纤的标记和识别,必须对光纤采取某
种标识方法,以便于人们对其进行区分,这一方法就是着色处理。
着色方法,过去一般紧套光纤在一次涂覆后着色或在二次涂覆材料中加入颜料,同步着
色,而带纤在成带前着色,松套光纤在一次涂覆后着色。现在无论何种光纤,通常都采取在
一次涂覆后着色工艺。
3.要求:对着色工艺要求是着色光纤颜色应鲜明易区分,颜色层不易脱落,且与光纤阻水
油膏相容性要好,且着色层均匀,避免断纤。
4.方式:常采用的着色方法有两种:在线着色和独立着色。在线着色是指在拉丝和一次覆
过程中,同步完成着色的一种方法;而独立着色是利用专门的着色设备在已涂覆的光纤上独
立着色处理的方法,目前采用后一种方法进行着色处理更多些。
1.4.2.1.光纤着色生产线及设备。
光纤着色工艺的完成主要采用着色机实现。着色机是一种在本色光纤表面涂覆不同颜色
光缆工程施工工艺(3篇)
第1篇
一、工程准备
1. 施工图纸审核:对施工图纸进行仔细审核,确保施工图纸的准确性和完整性。
2. 材料设备准备:根据施工图纸要求,准备光缆、连接器、接头盒、光缆架、支撑架等材料设备。
3. 施工人员培训:对施工人员进行技术培训,确保施工人员掌握光缆施工工艺和操作规程。
4. 施工现场准备:清理施工现场,确保施工环境安全、整洁。
二、光缆敷设
1. 光缆敷设前,先进行光缆路由测量,核对光缆路由走向、敷设方式及接头位置。
2. 光缆敷设过程中,预留足够的光缆长度,以便于后续的接头和维修。
3. 光缆敷设时,注意光缆的弯曲半径,避免过度弯曲导致光缆损坏。
4. 光缆敷设过程中,光缆的端头应保持整齐,避免缠绕。
5. 光缆敷设完成后,进行光缆外观检查,确保光缆无损伤。
三、接头制作与熔接
1. 接头制作:根据光缆规格,制作相应的接头。
2. 熔接:使用熔接机对光缆接头进行熔接,确保熔接质量。
3. 熔接完成后,对熔接点进行外观检查,确保熔接点无气泡、杂质等缺陷。
4. 熔接完成后,对熔接点进行光纤衰减测试,确保熔接点衰减符合要求。
四、光缆连接与测试
1. 光缆连接:将熔接好的光缆接头连接到接头盒中。
2. 光缆测试:使用光纤测试仪对光缆进行测试,包括光纤衰减、长度、损耗等参数。
3. 测试完成后,对测试结果进行分析,确保光缆性能符合设计要求。 五、光缆架设与支撑
1. 光缆架设:根据设计要求,将光缆架设到光缆架上。
2. 支撑:使用支撑架对光缆进行固定,确保光缆在架设过程中稳定。
3. 光缆架设完成后,对光缆进行外观检查,确保光缆无损伤。
六、工程验收
1. 施工完成后,对光缆工程进行验收,包括材料、设备、施工工艺、测试结果等方面。
2. 验收合格后,填写工程验收报告,办理工程移交手续。
3. 对验收不合格的工程,及时进行整改,直至合格。
总之,光缆工程施工工艺要求严格,施工过程中需严格按照施工规范和操作规程进行。确保光缆工程的质量和可靠性,为我国信息通信事业的发展提供有力保障。
光缆成型
光缆成型
摘要
光纤是新一代的网络传输介质,与传统的铜介质相比,光纤具有高速度、大容量、高保密等优点。光纤作为新型传输介质本身比较脆弱,需要在外面添加多层保护,制成光缆才能使用。但是光缆的成型并非易事,分为多道工序。本文对光缆、光缆的结构及设计进行了简单介绍,对光缆成型中着色、松套和护套作工序工艺过程进行简要的说明。
关键字:挤出模具;PE塑料;光缆;光缆成型;光纤通讯1 引言
随着社会的发展,信息传输与交换量与日俱增,传统的通信方式已不能满足人们的需要。通过提高通信载波频率可以扩大通信容量,光波是人们最熟悉的电磁波,其频率为1410Hz,比常用的微波频率高410~510倍。因此,用光波作为载波进行通信,通信容量将大大超过传统通信方式。
为了发展光通信技术,人们考虑和尝试了各种传输介质。光纤作为光通信的新一代通信介质,它的发展并不是一帆风顺的。最初,利用最好的光学玻璃制成的光导纤维传输光信号,其损耗在1000dB/Km以上,这么高的传输损耗根本无法用于通信。1966年,美籍华人高锟和霍克哈姆指出利用光纤进行信息传输的可能性和技术途径,奠定了光纤通信的基础。随后,在1970年,美国康宁公司成功研制出损耗只有20dB/Km的单模石英光纤,把光纤通信的开发和研究开发推向一个新阶段;1972年,多模光纤的衰减系数降至4kB/Km;1973年,光纤损耗降低到2.5dB/Km;1974年降到1.1dB/Km;1976年,波长为1.2μm光纤损耗将至0.47dB/Kb;在以后的10年中,1.55μm波长处的光纤损耗逐步接近光纤最低损耗的理论极限。随着光纤技术的成熟,光纤无论在安全性,可靠性还是网络性能方面都比传统的传输介质有了很大程度的提高,除此之外,光纤传输的带宽大大超出铜质线缆,而且其支持的最大连续距离达两公里以上,是组建较大规模网络的必然选择,因此全球光纤的消费额逐年增加,掌握光缆成型技术对机械学子非常的重要。