
注塑配料表
注塑产品原料配比工艺规范
.注塑产品原料配比工艺规范美的集团家用空调事业部发布注塑产品原料配比工艺规范1适用范围本标准规定了美的-东芝开利合资公司注塑产品各种塑料件材料的配比工艺规范。
本标准适用于美的-东芝开利合资公司塑料件自制和外协供应单位、检验及品质管理部门。
2规范性引用文件无3定义本标准采用下列定义。
3.1塑料塑料是一种可塑成型的材料,它是以高分子聚合物为主要成分的混合物,在加热、加压等条件下具有可塑性,在常温下为柔韧的固体。
所谓高分子聚合物,是指由许许多多结构相同的普通分子组成的大分子,它既存在于大自然中(称之为天然树脂),又能够用化学方法人工制取(称为合成树脂)。
合成树脂是塑料的主体。
在合成树脂中加入某些增塑剂、着色剂、稳定剂等添加剂,可以得到各种性能的塑料品种。
3.2热塑性塑料热塑性塑料由聚合树脂制成,受热后软化或熔融,此时可成型加工,冷却后固化,再加热仍可软化。
常用的热塑性塑料有:聚乙烯(PE)、聚丙烯(PP)及各种改性聚丙烯,丙烯腈-丁二烯-苯乙烯(ABS)、阻燃ABS、高抗冲聚苯乙烯(HIPS)、聚甲醛(POM),聚甲基丙烯酸甲酯(PMMA)、聚碳酸酯(PC)、聚酰胺(PA)等。
3.3热固性塑料热固性塑料在开始受热时也可以软化或熔融,但是一旦固化成型就不会再软化,此时即使加热到接近分解的温度也无法软化,而且也不会溶解在溶剂中。
常用的热固性塑料有酚醛塑料,氨基塑料,环氧塑料,不饱和聚酯等。
3.4HIPS塑料HIPS为高抗冲聚苯乙烯,属于聚苯乙烯(PS)的改性材料,其质硬,透光性好,易着色,流动性好,成型收缩率小,成型工艺性好,易制造形状复杂的制品。
主要应用于分体机面板、面框、底盘、导风条、装饰条,柜机进风格栅、出风框、横格栅、顶盖等外观塑料件。
3.5ABS塑料ABS 塑料是一种三元共聚物,由丙烯腈(A),丁二烯(B)和苯乙烯(S)三种单体组成,微黄色、无毒、无味,不透明,吸水性小,遇火会燃烧,ABS冲击性、耐磨性、电性能好,拉伸强度、耐侯性差。
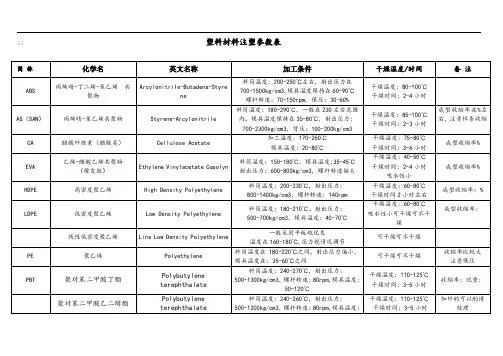
塑料材料注塑参数表
CA
醋酸纤维素(醋酸类)
Cellulose Acetate
加工温度:170-260℃
模具温度:20-80℃
干燥温度:75-80℃
干燥时间:3-6小时
成型收缩率%
EVA
乙烯-醋酸乙烯共聚物
(橡皮胶)
Ethylene Vinylacetate Copolyn
料筒温度:150-180℃,模具温度;35-45℃
一般采用平板硫化发
温度在160-180℃,压力视情况调节
可干燥可不干燥
PE
聚乙烯
Polyethylene
料筒温度在180-220℃之间,射出压力偏小,模具温度在:35-60℃之间
可干燥可不干燥
收缩率比较大
注意保压
PBT
聚对苯二甲酸丁酯
Polybutylene terephthalate
料筒温度:240-270℃,射出压力:500-1300kg/cm3,螺杆转速:80rpm,模具温度:
聚甲醛
polyformaldehyde
料筒温度:180-210℃(温度不宜太高易分解)
注射压力:700-2000kg/cm3(流动性差),
模具温度:30-80℃,螺杆转速80-200rpm
干燥温度:75-85℃
干燥时间:2-4小时
可干燥可不干燥
成型收缩率:
聚丙烯
(均聚PPH)
(共聚PPC)
Polypropylene
射出压力:600-800kg/cm3,螺杆转速偏大
干燥温度:40-50℃
干燥时间:2-4小时
吸水性小
成型收缩率%
HDபைடு நூலகம்E
高密度聚乙烯
注塑设备产品原料配比工艺标准规范标准
-*注塑产品原料配比工艺规范美的集团家用空调事业部发布注塑产品原料配比工艺规范1适用范围本标准规定了美的-东芝开利合资公司注塑产品各种塑料件材料的配比工艺规范。
本标准适用于美的-东芝开利合资公司塑料件自制和外协供应单位、检验及品质管理部门。
2规范性引用文件无3定义本标准采用下列定义。
3.1塑料塑料是一种可塑成型的材料,它是以高分子聚合物为主要成分的混合物,在加热、加压等条件下具有可塑性,在常温下为柔韧的固体。
所谓高分子聚合物,是指由许许多多结构相同的普通分子组成的大分子,它既存在于大自然中(称之为天然树脂),又能够用化学方法人工制取(称为合成树脂)。
合成树脂是塑料的主体。
在合成树脂中加入某些增塑剂、着色剂、稳定剂等添加剂,可以得到各种性能的塑料品种。
3.2热塑性塑料热塑性塑料由聚合树脂制成,受热后软化或熔融,此时可成型加工,冷却后固化,再加热仍可软化。
常用的热塑性塑料有:聚乙烯(PE)、聚丙烯(PP)及各种改性聚丙烯,丙烯腈-丁二烯-苯乙烯(ABS)、阻燃ABS、高抗冲聚苯乙烯(HIPS)、聚甲醛(POM),聚甲基丙烯酸甲酯(PMMA)、聚碳酸酯(PC)、聚酰胺(PA)等。
3.3热固性塑料热固性塑料在开始受热时也可以软化或熔融,但是一旦固化成型就不会再软化,此时即使加热到接近分解的温度也无法软化,而且也不会溶解在溶剂中。
常用的热固性塑料有酚醛塑料,氨基塑料,环氧塑料,不饱和聚酯等。
3.4HIPS塑料HIPS为高抗冲聚苯乙烯,属于聚苯乙烯(PS)的改性材料,其质硬,透光性好,易着色,流动性好,成型收缩率小,成型工艺性好,易制造形状复杂的制品。
主要应用于分体机面板、面框、底盘、导风条、装饰条,柜机进风格栅、出风框、横格栅、顶盖等外观塑料件。
3.5ABS塑料ABS 塑料是一种三元共聚物,由丙烯腈(A),丁二烯(B)和苯乙烯(S)三种单体组成,微黄色、无毒、无味,不透明,吸水性小,遇火会燃烧,ABS冲击性、耐磨性、电性能好,拉伸强度、耐侯性差。
QMKJ注塑产品原料配比工艺规范
Q M K J注塑产品原料配比工艺规范Company number【1089WT-1898YT-1W8CB-9UUT-92108】注塑产品原料配比工艺规范美的集团家用空调事业部发布注塑产品原料配比工艺规范1适用范围本标准规定了美的-东芝开利合资公司注塑产品各种塑料件材料的配比工艺规范。
本标准适用于美的-东芝开利合资公司塑料件自制和外协供应单位、检验及品质管理部门。
2规范性引用文件无3定义本标准采用下列定义。
3.1塑料塑料是一种可塑成型的材料,它是以高分子聚合物为主要成分的混合物,在加热、加压等条件下具有可塑性,在常温下为柔韧的固体。
所谓高分子聚合物,是指由许许多多结构相同的普通分子组成的大分子,它既存在于大自然中(称之为天然树脂),又能够用化学方法人工制取(称为合成树脂)。
合成树脂是塑料的主体。
在合成树脂中加入某些增塑剂、着色剂、稳定剂等添加剂,可以得到各种性能的塑料品种。
3.2热塑性塑料热塑性塑料由聚合树脂制成,受热后软化或熔融,此时可成型加工,冷却后固化,再加热仍可软化。
常用的热塑性塑料有:聚乙烯(PE)、聚丙烯(PP)及各种改性聚丙烯,丙烯腈-丁二烯-苯乙烯(ABS)、阻燃ABS、高抗冲聚苯乙烯(HIPS)、聚甲醛(POM),聚甲基丙烯酸甲酯(PMMA)、聚碳酸酯(PC)、聚酰胺(PA)等。
3.3热固性塑料热固性塑料在开始受热时也可以软化或熔融,但是一旦固化成型就不会再软化,此时即使加热到接近分解的温度也无法软化,而且也不会溶解在溶剂中。
常用的热固性塑料有酚醛塑料,氨基塑料,环氧塑料,不饱和聚酯等。
3.4HIPS塑料HIPS为高抗冲聚苯乙烯,属于聚苯乙烯(PS)的改性材料,其质硬,透光性好,易着色,流动性好,成型收缩率小,成型工艺性好,易制造形状复杂的制品。
主要应用于分体机面板、面框、底盘、导风条、装饰条,柜机进风格栅、出风框、横格栅、顶盖等外观塑料件。
3.5ABS塑料ABS 塑料是一种三元共聚物,由丙烯腈(A),丁二烯(B)和苯乙烯(S)三种单体组成,微黄色、无毒、无味,不透明,吸水性小,遇火会燃烧,ABS冲击性、耐磨性、电性能好,拉伸强度、耐侯性差。
PVC塑料鞋及鞋底配方参考
PVC塑料鞋及鞋底配方参考以PVC为材质的有全塑凉鞋、高筒矿工鞋、雨鞋、拖鞋和鞋底等,由于PVC材料的局限性以及制鞋技术进步和发展的原因,PVC类鞋制品日益减少,更多被聚氨酯及SBS等弹性体材料所取代。
但目前国内市场上仍有一些PVC鞋制品出现,有些还对PVC性能进行了改性。
这里仅就该类制品作一简单介绍。
一、配方设计要点PVC鞋制品有发泡和不发泡两种,有注塑和模压两种不同的加工方式,但配方的主体设计原则基本一致。
1、PVC树脂:以SG-2、3型树脂为主,也有使用SG-4、5型的,这主要取决于鞋制品性能的要求。
对于PVC树脂指标,一般要求表观密度稍小,增塑剂吸收量较高,鱼眼少,粒径均一。
2、增塑剂:其添加量较大,一般在60~80PHR,主要以DOP、DBP为主,适当配以DOS 耐寒增塑剂和廉价的环氧酯和氯化石蜡等。
有时根据需要,也使用环氧大豆油,柠檬酸酯等环保类增塑剂。
3、稳定剂:不透明制品主要以铅盐类复合稳定剂为主,或以三盐、二盐辅以金属皂。
透明制品更多以有机锡和钙锌复合稳定剂为主。
根据品种的不同,添加量有很大差别。
4、润滑剂:一般以硬脂酸和石蜡为主,也可使用聚乙烯蜡或氧化聚乙烯蜡。
5、发泡剂:对于需要发泡的制品,发泡剂是必不可少的。
常使用的发泡剂是偶氮二甲酰胺(AC发泡剂),注塑发泡制品添加量为0.5~1.0PHR,模压发泡制品为5~6PHR。
6、珠光素:珠光凉鞋配方中需要添加珠光素。
珠光素有珠光粉和珠光浆两种。
如B605型珠光粉,化学名称是氯氧化铋,分子式BiOCl,是一种碱式铋盐,在特定条件下合成,有较强的折光能力,和PVC混溶性、分散性好,遮盖力强,在塑料成型过程中不易分解,并能在塑料制品表面呈现珍珠彩虹光泽,增加制品美观。
珠光浆常用的牌号是P35型合成烛光浆,它是碱式碳酸铅颗粒,用硝化棉-醋酸丁酯和DBP作分散剂制成的浆状体。
二、参考配方(重量份)1、PVC鞋底配方(1)PVC仿皮鞋底PVC 100 二碱式亚磷酸铅 2DOP 25 硬脂酸钡0.8 DBP 25 硬脂酸铅0.5 丁腈胶12 石蜡0.2 三碱式硫酸铅 2 (2)PVC鞋底PVC 100 碳酸钙5 P83 20 环氧大豆油3 DOP 80 (3)PVC夹鞋底PVC 100 二碱式亚磷酸铅0.8~1.2 DOP+DBP 60~63 三碱式硫酸铅 1.5~1.8 硬脂酸钡1.2~1.5 石蜡0.3~0.5 碳酸钙2~3 色料适量(4)PVC棉鞋底PVC 100 二碱式亚磷酸铅0.8~1.2 DOP+DBP 53~58 DOS 4~6 环氧酯4~5 硬脂酸钡 1.2~1.5 三碱式硫酸铅1.5~1.8 石蜡0.3~0.5 碳酸钙2~3 色料适量(5)乳白鞋底PVC 100 DOP 18 DBP 39 氯化石蜡 5 三碱式硫酸铅3 二碱式亚磷酸铅 2 硬脂酸钡1.5 (6)鞋底PVC 100 DOP 8 DBP 26 M-50 30 氯化石蜡 5 三碱式硫酸铅2 二碱式亚磷酸铅 2 硬脂酸钡1 碳酸钙 4 (7)发泡鞋底PVC 100 DOP 50~60 ESBO 3 硬脂酸钡/锌 3 碳酸钙5 滑石粉 5 AC发泡剂1~2 (8)模压发泡凉鞋鞋底PVC 100 DOP 20 DBP 20 T-50 25 氯化石蜡 5 三盐 3 硬脂酸0.8 AC发泡剂 6 (9)模压发泡凉鞋鞋底PVC100 DOP 20 DBP 30 三盐 3 硬脂酸0.8 AC发泡剂 6 2、凉鞋(1)不透明凉鞋PVC 100 二碱式亚磷酸铅1 DOP 20 硬脂酸钡1.5 DBP 20 碳酸钙8 M-50 16 硬脂酸0.2 三碱式硫酸铅 2 (2)透明凉鞋PVC 100 有机锡 1.8 DOP 30 Cd/Ba复合稳定剂 1 DBP 30 硬脂酸钡 1.5 环氧大豆油3 (3)不透明注塑凉鞋PVC 100 DOP 13 DBP 19 氯化石蜡 5 三盐基性硫酸铅 2 二盐基性亚磷酸铅 2 硬脂酸钡 1 碳酸钙 4 (4)透明注塑凉鞋PVC 100 DOP 26 DOS6 二月桂酸二丁基锡 1.2 硬脂酸钡0.2 硬脂酸隔0.7 (5)普通模压凉鞋PVC 100 DOP 8 DBP 26 M-50 30 氯化石蜡 5 三盐基性硫酸铅 2 二盐基性亚磷酸铅 2 硬脂酸钡 1 碳酸钙 5 (6)奶白模压凉鞋PVC 100 DOP 18 DBP 39 氯化石蜡5 三盐基性硫酸铅 2 二盐基性亚磷酸铅3 硬脂酸钡 1.5 钛白粉3 (7)注塑发泡凉鞋-1 PVC 100 DOP 22 M-50 11 DBP 41 环氧硬脂酸辛酯 5 三盐基性硫酸铅 1 硬脂酸钡 2 硬脂酸铅0.3 AC发泡剂 1 (8)注塑发泡凉鞋-2 PVC 100 DOP 37~42 DBP 33~40 二月桂酸二丁基锡 1.5~2.9 硬脂酸钡0.5~0.8 硬脂酸隔0.5 AC发泡剂0.8~1 碳酸钙适量(9)注塑珠光凉鞋PVC 100 DOP+DBP 54~60 M-50 3~4 有机锡1~1.5 硬脂酸钡1.5~2.5 硬脂酸隔0.5~0.8 珠光素(粉或浆)0.7~0.9 (10)注塑发泡凉鞋PVC 100 DOP+DBP+M-50 70~75 环氧大豆油2~3 三碱式硫酸铅0.8~1.3 钡镉液体稳定剂1~1.5 碳酸钙3~5 AC发泡剂1~1.5 色料适量(11)注塑凉鞋PVC 100 DOP 24 DBP 18 DHP 10 DCP 10 BBP 6 三盐基性硫酸铅3 二盐基性亚磷酸铅 2 硬脂酸钡1.5 碳酸钙 4 颜料适量(12)注塑凉鞋PVC 100 DOP 32 T-50 19 氯化石蜡6 氯化石油酯8 三盐基性硫酸铅3 二盐基性亚磷酸铅 2 硬脂酸钡1.8 碳酸钙 4 颜料/珠光粉适量(13)发泡凉鞋(上海)PVC 100 DOP 47.5 DBP 33 环氧大豆油 1.5 二盐基性亚磷酸铅 1.5硬脂酸钡 1 AC发泡剂0.5 (14)发泡凉鞋(福建)PVC 100 DOP 51 DBP 30 三盐基性硫酸铅0.8 硬脂酸铅0.4 硬脂酸钡 1 硬脂酸0.1 碳酸钙 3 AC发泡剂 1 (15)发泡凉鞋(广东)PVC 100 DOP 22 DBP 41 环氧大豆油5 M-50 11 二盐基性亚磷酸铅0.8 硬脂酸铅0.3 硬脂酸钡2 AC发泡剂0.9 3、拖鞋拖鞋一般采用分体形式,由鞋底和鞋帮(鞋攀)组成,两部分性能有很大差异,鞋帮还可选用其它类材料。
注塑型材料各项参数表(最全)
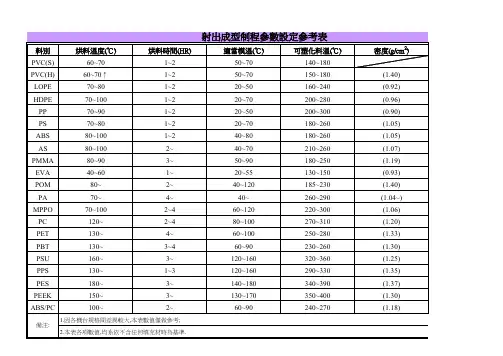
(1.35)
180~
3~
140~180
340~390
(1.37)
150~
3~1Biblioteka 0~170350~400(1.30)
100~
2~
60~90
240~270
(1.18)
收縮率(%) (1.5~) (0.3) (1.5~) (1.5~) (0.8~) (0.4) (0.6) (0.4) (0.4) (1.0~) (1.8~) (0.4~) (0.6) (0.6) (0.3) (1.7) (0.7) (1.1) (0.8) (1.1) (0.6)
(資料來源):射出成型實務
備注:
1.因各機台規格間差異較大,本表數值僅做參考; 2.本表各項數值,均系依不含任何填充材時為基準.
審核:闕伍生
制表:劉麗
(資料來源):射出成型實務
收縮率(%) (1.5~) (0.3) (1.5~) (1.5~) (0.8~) (0.4) (0.6) (0.4) (0.4) (1.0~) (1.8~) (0.4~) (0.6) (0.6) (0.3) (1.7) (0.7) (1.1) (0.8) (1.1) (0.6)
80~100
40~80
180~260
180~260
(1.05)
80~100
2~
40~70
210~260
(1.07)
80~90
3~
50~90
180~250
(1.19)
40~60
1~
20~55
130~150
(0.93)
80~
2~
40~120
185~230
(1.40)
70~
注塑产品原料配比实用工艺要求规范
实用标准文档注塑产品原料配比工艺规范美的集团家用空调事业部发布注塑产品原料配比工艺规范1适用范围本标准规定了美的-东芝开利合资公司注塑产品各种塑料件材料的配比工艺规范。
本标准适用于美的-东芝开利合资公司塑料件自制和外协供应单位、检验及品质管理部门。
2规范性引用文件无3定义本标准采用下列定义。
3.1塑料塑料是一种可塑成型的材料,它是以高分子聚合物为主要成分的混合物,在加热、加压等条件下具有可塑性,在常温下为柔韧的固体。
所谓高分子聚合物,是指由许许多多结构相同的普通分子组成的大分子,它既存在于大自然中(称之为天然树脂),又能够用化学方法人工制取(称为合成树脂)。
合成树脂是塑料的主体。
在合成树脂中加入某些增塑剂、着色剂、稳定剂等添加剂,可以得到各种性能的塑料品种。
3.2热塑性塑料热塑性塑料由聚合树脂制成,受热后软化或熔融,此时可成型加工,冷却后固化,再加热仍可软化。
常用的热塑性塑料有:聚乙烯(PE)、聚丙烯(PP)及各种改性聚丙烯,丙烯腈-丁二烯-苯乙烯(ABS)、阻燃ABS、高抗冲聚苯乙烯(HIPS)、聚甲醛(POM),聚甲基丙烯酸甲酯(PMMA)、聚碳酸酯(PC)、聚酰胺(PA)等。
3.3热固性塑料热固性塑料在开始受热时也可以软化或熔融,但是一旦固化成型就不会再软化,此时即使加热到接近分解的温度也无法软化,而且也不会溶解在溶剂中。
常用的热固性塑料有酚醛塑料,氨基塑料,环氧塑料,不饱和聚酯等。
3.4HIPS塑料HIPS为高抗冲聚苯乙烯,属于聚苯乙烯(PS)的改性材料,其质硬,透光性好,易着色,流动性好,成型收缩率小,成型工艺性好,易制造形状复杂的制品。
主要应用于分体机面板、面框、底盘、导风条、装饰条,柜机进风格栅、出风框、横格栅、顶盖等外观塑料件。
3.5ABS塑料ABS 塑料是一种三元共聚物,由丙烯腈(A),丁二烯(B)和苯乙烯(S)三种单体组成,微黄色、无毒、无味,不透明,吸水性小,遇火会燃烧,ABS冲击性、耐磨性、电性能好,拉伸强度、耐侯性差。
常用塑料配方
常用塑料配方塑料是一种广泛应用的材料,用于制造各种产品。
它具有轻便、坚固、耐腐蚀等特性,因此在不同行业中得到了广泛的应用。
本文将介绍几种常用的塑料配方,包括聚乙烯(PE)、聚氯乙烯(PVC)、聚丙烯(PP)和聚对苯二甲酸乙二醇酯(PET)。
聚乙烯(PE)是一种常用的塑料,它可以分为高密度聚乙烯(HDPE)和低密度聚乙烯(LDPE)。
高密度聚乙烯主要用于制造注塑件、吹塑件和薄膜等产品,低密度聚乙烯主要用于制造薄膜、瓶子等产品。
以下是聚乙烯的常用配方:1.高密度聚乙烯(HDPE):高密度聚乙烯的配方通常包括HDPE树脂、添加剂和填充物。
其中,树脂的比例约为80-90%,添加剂的比例约为5-15%,填充物的比例约为5-10%。
添加剂可以改善高温性能、抗紫外线性能等,填充物主要用于增加强度和刚度。
2.低密度聚乙烯(LDPE):低密度聚乙烯的配方通常包括LDPE树脂、添加剂和填充物。
树脂的比例约为85-95%,添加剂的比例约为2-10%,填充物的比例约为3-5%。
添加剂可以改善加工性能、抗氧化性能等,填充物主要用于增加强度和刚度。
聚氯乙烯(PVC)是一种常用的塑料,它具有良好的电绝缘性能和耐腐蚀性能,被广泛应用于电线、管道、制衣等领域。
以下是聚氯乙烯的常用配方:1.硬质聚氯乙烯(RPVC):硬质聚氯乙烯的配方通常包括RPVC树脂、稳定剂、增塑剂和其他添加剂。
其中,树脂的比例约为50-70%,稳定剂的比例约为3-5%,增塑剂的比例约为20-40%,其他添加剂的比例约为2-5%。
稳定剂可以提高耐热性和耐光性,增塑剂可以增加柔韧性。
2.软质聚氯乙烯(SPVC):软质聚氯乙烯的配方通常包括SPVC树脂、稳定剂、增塑剂和其他添加剂。
树脂的比例约为40-60%,稳定剂的比例约为2-4%,增塑剂的比例约为30-50%,其他添加剂的比例约为2-5%。
稳定剂可以提高耐热性和耐光性,增塑剂可以增加柔韧性。
聚丙烯(PP)是一种常用的塑料,具有良好的热稳定性和耐化学性。
常用塑胶注塑加工资料
220-270
0.9-2.2
280-700
0.70-1.00
7800-8600
中等
無
酸性膠
CA
醋酸纖維
Cellulose Acetate素
1.25-1.35
40-60
160-230
0.2-0.7
560-2250
1.00-7.80
1900-9000
頗易
無
PPO
聚苯醚
Polyhenylene Oxide
軟膠
PVC
聚氯乙烯(約加40%增塑劑)
Polyving1 Chloride (Plasticized)
1.19-1.35
20-40
150-180
1.0-5.0
70-1760
范圍廣闊
1500-3500
困難
有
硬膠
PVC
聚氯乙烯
Polyving1 Chloride (Rigid)
1.38-1.41
20-60
1.13-1.16
20-120
200-320
0.7-1.8
70-1760
0.55-2.10
11000-13700
中等
有
亞加力
PMMA
聚甲基丙烯酸甲酯
Polymethy1 Methacrylate
1.16-1.20
50-90
180-250
0.2-0.8
350-1400
0.33-0.60
7000-11000
190-260
0.2-0.8
700-1400
0.95-7.00
1900-6200
頗易
無
超不碎膠
常用塑料注塑技术参数表注塑机参数设置表
常用塑料注塑技术参数表
成型加工前,塑胶必须被充分的干燥。
含有水分的材料进入模腔后,会使制件的表面出现银绦状的瑕斑,甚至会在高温时发生加水分解的现象,致使材质劣化。
因此在成型加工前一定要对材料进行预处理,使得材料能保持合适的水分。
对于入门级别的同行道友们来说,这份注塑参数详情表是一个不错的记忆方法,对于专业人士来说,随身携带,方便记忆,简单高效。
1. 注塑压力
注塑压力是由注塑机液压系统提供的,液压缸的压力通过注塑机螺杆传递到注塑熔体上,塑料熔体在压力的推动下,由喷嘴进入模具的主流道,经过绕口注入模具型腔,压力是为了让熔体能按流程注入型腔并保证填充完整。
2. 注塑时间
合理的注塑时间对于塑料熔体的填充是由帮助的,注塑时间一般大约是冷却时间的1/10左右。
具体要按不同的注塑材料来定。
3. 注塑温度
注塑温度是影响注塑压力的重要因素,注塑温度必须控制在合理的范围内,温度太低,原料塑化不良;温度太高,原料容易分解。
所以温度的控制是需要有经验的老师傅来合理的控制的。
4. 保压压力与时间
在注塑快要结束的时候,螺杆停止转动,只是向前推进,进入保压阶段。
保压过程中喷嘴不断的想型腔补充原料熔体,以保证制品成型后的完整度。
保压压力一般是填充最大压力的80%左右,根据实际原料和制品的要求来定。
5. 背压
背压是指螺杆反转后退储料时所需要克服的压力。
高背压有利于色料的分散和塑料的融化。
常见塑料的注塑参数。