
0803焊工技能评定记录
试样号、类型
弯头直径
弯曲角度
结果
3/面弯
1δ
180°
合格
5/背弯
1δ
180°
合格
外观检验结果(QW-302.4)合格
射线检验结果(QW-304和QW-305)/
(用于坡口焊缝采用射线检测的另一种评定方法)
角焊缝-断裂试验/缺陷的长度和百分数/in
熔合宏观检查/角焊缝焊脚尺寸/in x/in凸度/凹度/in
焊接电流类型和极性(GTAW)(QW-409)直流反接直流反接
自动/机动焊变数 (QW-360)实际值评定范围W)//
接头自动跟踪//
焊接位置(1G,5G等)1G1G
熔化性嵌条//
衬垫(金属、焊缝金属、双面焊、焊剂等)//
导向弯曲试验结果
弯曲试验类型()QW-462.2(側弯)(√)QW-462.3(a)()QW-462.3(b)
焊接试验执行人
力学试验执行人实验室试验编号
兹证明本报告记载正确,且试验是根据ASME规范第IX卷的要求进行试件的准备、焊接和试验的。
机构胜利油田瑞特机械制造有限责任公司
日期签字人
填充金属标准:E4303 (J422)
每种焊接方法的手工或半自动焊接的变素实际值评定范围
衬垫(金属、焊缝金属、双面焊、焊剂等)(QW-402)//
ASME-No.与ASME P-No. (QW-403)//
母材厚度-OFW(QW403)6mm3.2~12
填充金属F-No.(QW-404)E4303E4303
填充金属种类[实芯/空心/药芯-GTA/PAW(QW-404)]//
熔化性嵌条(GTAW或PAW)/
每种焊接方法的焊缝熔敷厚度63.2~12
焊接位置(1G,5G等)(QW-405)1G1G
焊接方向(上坡焊/下坡焊)//
背面保护气(GTAW、PAW或GMAW)或燃料气(OFW)(QW-408)//
过渡形式(GTAW)(QW-409)//
胜利油田瑞特机械制造有限责任公司
焊工技能评定记录(WPQ)
(参见ASME锅炉及压力容器规范第IX卷,QW-301)RT/JL0803
焊工姓名:上班记时卡车No.钢印号:
所用的焊接方法:SMAW自动化等级:手工
(手工、半自动、机动、自动)
焊工焊接试件时遵照的WPS No.WPS-01
试件母材牌号:Q235A厚度6mm
评分记录表
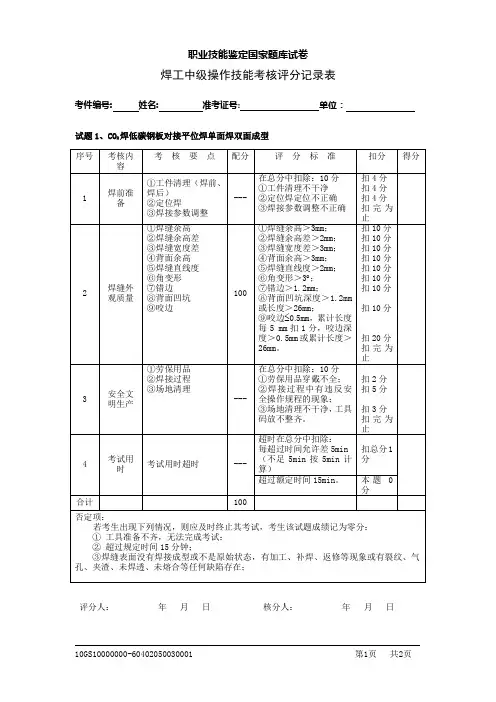
评分人:
年月日
核分人:
年月日
10GS10000000-60402050030001
第1页 共2页
职业技能鉴定国家题库试卷
焊工中级操作技能考核评分记录表
考件编号:
姓名:
准考证号:
单位:
试题 2、CO2 焊低碳钢板对接立位或横位焊单面焊双面成型
序号 考核内 容
考 核 要 点 配分
职业技能鉴定国家题库试卷
焊工中级操作技能考核评分记录表
考件编号:
姓名:
准考证号:
单位:
试题 1、CO2 焊低碳钢板对接平位焊单面焊双面成型
序号 考核内 容
考 核 要 点 配分
评分标准
扣分 得分
1
焊前准 备
①工件清理(焊前、
焊后) ②定位焊
---
③焊接参数调整
在总分中扣除:10 分 ①工件清理不干净 ②定位焊定位不正确 ③焊接参数调整不正确
孔、夹渣、未焊透、未熔合等任何缺陷存在;
评分人:
年月日
核分人:
年月日
10GS10000000-60402050030001
第2页 共2页
扣4分 扣4分 扣4分 扣完为 止
①焊缝余高
①焊缝余高>3mm;
扣 10 分
②焊缝余高差
②焊缝余高差>2mm; 扣 10 分
③焊缝宽度差
③焊缝宽度差>3mm; 扣 10 分
④背面余高
④背面余高>3mm;
扣 10 分
⑤焊缝直线度
⑤焊缝直线度>2mm; 扣 10 分
⑥角变形
⑥角变形>3;
扣 10 分
2
焊缝外 ⑦错边 观质量 ⑧背面凹坑
专项焊工评分表

试题2、板I形坡口平对接双面焊
序号 考核内容 1 2 焊前准备 考核要点 劳保着装及工具准备齐全, 参数设置、设备调试正确 配分 5 5 5 评分标准 工具及劳保着装不符合要求,参数 设置、设备调试不正确有一项扣1 试件空间位置超出规定的范围扣5分 出现任何一项缺陷该项不得分 1.咬边深度≤0.5mm时,累计长度 每5mm扣1分,累计长度超过焊缝 有效长度的15%扣3分 2.咬边深度>0.5mm时扣3分 1.未焊透深度≤15%δ,且≤ 1.5mm时,累计长度每5mm扣1 分,累计长度超过焊缝有效长度的 1ቤተ መጻሕፍቲ ባይዱ%扣3分 2.未焊透深度>1.0mm时扣3分 1.板厚≤6mm时 板厚≤6mm背面凹坑深度≤ 25%δ且≤1mm; 2 (1) 背面凹坑深度≤25%δ且≤1mm 时,总长度超过焊缝有效长度的 10%时扣2分 (2) 深度>0、5mm 时扣2分 双面焊缝余高0~3mm,焊 缝宽度比坡口每侧增宽0.4~ 2.0mm,宽度误差≤3mm 错边≤10%δ 焊后角变形误差≤3 4 内部质量 X射线探伤检验
5
其他
安全文明生产
1
6
定额
操作时间 40
合 计
否定项:1、焊缝表面出现裂纹、未熔合缺陷。2、操作时间超过定额的50%。3、焊缝原始表面破坏。
评分人:
年 月 日
核分人:
年 月 日
年
月
日
0
检测结果 扣分
得分
焊接操作 试件空间位置符合要求 焊缝表面不允许有焊瘤、气 孔、烧穿等缺陷 焊缝咬边深度≤0.4mm,两 侧咬边总长度不超过焊缝有效 长度的15%
3
3
焊缝外观
未焊透深度≤10%δ且≤ 1.5mm总长度不超过焊缝有效 长度的10%(氩弧焊打底的焊 件不允许未焊透)
电焊工操作技能考核评分记录表

超差不得分
焊后角角变形误差≤3°
5
超差不得分
4
焊接质量
强度拉伸试验
30
断裂在母材、塑性断裂及大于母材倍得满分
5
其他
安全文明生产
5
设备、工具复位,试件摆放整齐、场地清理干净,有一处不符合要求扣1分
合计
100
否定项:1、焊缝表面存在裂纹、未熔合缺陷;2、焊接操作时任意更改试件焊接位置;3、焊缝原始表面破坏;
2.未焊透深度超标不得分
背面凹坑深度≤25%δ且≤1mm
4
1.背面凹坑深度≤25%δ,且≤1mm时背面凹坑长度每5mm扣1分,扣满4分为止
2.背面凹坑深度>1mm时不得分
1.双面焊缝余高0~3mm
2.焊缝宽度比坡口每侧增宽~
3.焊缝宽度误差≤3mm
10
每种尺寸超差一处扣2分,扣满10分为止
错边≤10%δ
.序号
考核内容
测评要点
配分
评分标准
检测结果
扣备齐全,参数设置、设备调试正确并符合要求
5
工具及劳保着装不符合要求,参数设置及工具每缺一项或不符合标准一项扣1分
2
焊接操作
试件固定的空间位置符合要求
10
试件固定的空间位置超出规定范围不得分
3
焊缝外观
两面焊缝表面不允许有焊瘤、气孔、烧穿等缺陷
10
有任何一项缺陷不得分
焊缝咬边深度≤,两侧咬边总长度不超过焊缝有效长度的15%
8
1.咬边深度≤
⑴累计长度每5mm扣1分
⑵累计长度超过焊缝有效长度的15%不得分
2.咬边深度>不得分
未焊透深度≤15%δ且≤
总长度不超过焊缝有效长度的10%氩弧焊打底的试件不允许未焊透
电焊工考评定(范本)

高技能人才评价核心能力考核表
续上表
续上表
考核人签署(盖章):
班组(作业队):×××;
项目部(工段):×××;
人力资源部门(子公司、分公司):×××。
说明:1.考核打分参考标准为:十分满意10分、满意8分、尚可6分、需改进4分、不满意0分。
考评者只需在最符合考评对象情形的唯一比分选项下打分即可;
2.考核打分10项合计满分100分,各项目考核平均得分累加达到60分为核心能力成绩合格;
3.班组(作业队)评分、项目部(工段)评分、人力资源部门(子公司、分公司)评分不分权重及所占比例,平均分即为考核内容得分。
主要业绩记录表范例
高技能人才主要业绩记录表(1)
高技能人才主要业绩记录表(2)
高技能人才主要业绩记录表(3)
业绩公示实例
注:1.本人所起作用主要指主持、独立完成、主要参加者和一般参与者。
2.对公示业绩有任何疑问者可向人力资源部门反映,电话:╳╳╳╳联系人:╳╳╳。
本人签字:╳╳╳
╳╳年╳月╳日
业绩评审标准表范例
电焊工(技师)业绩评审标准表
续上表
11。
焊工(初级工)技能鉴定考核评分表

4.超出时限10分钟按不及格论
2.焊接过程中违反安全操作规程,视情节扣1-3分
3.焊接过程中违反焊接技术要求的,每项次扣2分
4.焊接过程中,乱扔焊条头扣2分
2
1.安全规范操作 安全文明 2.现场文明施工
5.节约材料,有浪费材料现象的扣1分
施工 4.遵守考场纪律,尊重 6.焊接结束后,工具、材料未收回的,每项扣1分,收
评委,服从管理。
焊工(初级工)技能鉴定考核评分表
题目:V形坡口板对接平焊 第一部分:操作评分(24分)
序号 主要内容
考核技能要求
评分标准 1.不穿工作衣扣4分,工作服穿着不规范,每处扣1分 (领口、袖口未扣好、裤腿卷起等) 2.不戴电焊手套扣4分,电焊手套不完好扣1分
3.不按规定穿防护鞋扣2分
配分
扣分原因
1. 不 穿 工 作 衣 扣 4 分 , 工 作 服 穿 着 不规范,每处扣1分(领口、袖口 未2.扣不好戴、电裤焊腿手卷套起扣等4)分 , 电 焊 手 套 不完好扣1分 3.不按规定穿防护鞋扣2分
回未按规定摆放整齐的,每项扣0.5分
7.未清扫场地卫生的扣2分,清扫不干净扣1分
8.不尊重监考老师、不服从管理,按不及格论
1.在考核时限内完成不加分
3
时限
焊件必须在规定考核时 2.超出考核时限≤5min,扣2分 限内完成(30分钟) 3.超出考核时限≤10min,扣5分
4.超出时限10分钟按不及格论
4.不按规定戴防护脚盖扣1分 1.进入考场必须按规定
ቤተ መጻሕፍቲ ባይዱ
穿戴好劳动保护用品 2.清理试件,坡口两侧
5.试件未清理扣3分
10-20mm内的油污锈垢 清理干净。
焊接操作人员焊绩记录表

记录人:XXX
日期:XXXX 年 XX 月 XX 日
焊接操作人员:XXX
焊绩记录:
序 焊缝类
号
型
焊接材 料
焊接工艺 焊接时间 焊接质 量
备注
1 平焊
钢材Βιβλιοθήκη 手工电弧 焊3 小时
优
无缺陷
2
立焊 不锈钢
氩弧焊 2.5 小时
良
小气泡,已修复
3 横焊
铝材
MIG 焊接 2 小时
优
无缺陷
4 对接焊 钢材
TIG 焊接 3.5 小时
优
无缺陷,冷却效果好
总结:今日操作人员 XXX 共进行了 4 次焊接操作,整体质量良好,无重大缺陷。其中, 立焊存在小气泡,但已及时修复。建议在今后的操作中,加强对接头的检查和处理,确 保焊接质量。
请注意,这只是一个示例表格。实际的焊绩记录表可能包含更多详细信息,如温度、湿 度、气体流量等环境参数,以及具体的焊接参数、焊缝尺寸等。这有助于更全面地评估 焊接操作的效果和潜在问题。
建筑焊工安全操作技能考核评分(评定)记录
20
空作业的注意事项,回答错误每处扣2分
2
焊接接头质 应能正确回答如何判别焊接接头的力学性能,回答错误扣3分;应能 量判别 正确回答焊接接头的外观质量缺欠,回答错误每处扣2分;
10
3
工作环境以 及安全防护
正确穿戴防护用品,每错误一处扣1分;应正确识别接线,包括焊接 部件连接以及焊机外壳接地,每错误一处扣3分;应能正确识别不得 进行焊接操作的电源电压降值,不能识别的扣3分
10
4
ቤተ መጻሕፍቲ ባይዱ
焊接准备
应能正确选择焊接工艺,不能正确选择的扣5分;应能正确判别焊接 钢筋的外观要求,不能正确判别的扣5分
10
5
焊接过程及 成品要求
操作不熟练,扣10分;未完全焊合的,扣15分;对焊接头弯折大于4 °扣5分;接头处无适当镦粗扣3分;钢筋横向有裂缝扣5分;钢筋接 头处有烧伤扣3分;接头出轴线位移大于0.1d,或大于2mm扣3分
建筑焊工安全操作技能考核评分(评定)记录
考生姓名:
.
身份证号:
准考证号:
.
粘贴近期免冠一寸 照片1张,并加盖县
市建管局钢印
.
总得分:
折算100分制后得分:
.
记录(1)
钢筋闪光对焊技能考核评分记录
序号 项目
扣分标准
分值 扣分 实得分
应能正确回答进入施工现场的安全注意事项,回答错误每处扣2分;
1
焊工安全知 应能正确回答如何防止火灾爆炸事故,回答错误每处扣2分;应能正 识 确回答触电事故的主要原因,回答错误每处扣2分;应能正确回答高
10
3
氧气表 直流修复
氧气表直流修复操作错误,每处错误扣2分
10
4
特种设备焊工焊绩记录表
特种设备焊接操作人员焊绩记录表单位: (公章)焊工姓名: 《特种设备作业人员证》编号:焊接检验员: 焊接责任工程师:日期:日期:共页第页备注:焊工焊绩记录表每半年提交一次。
根据TSG特种设备安全技术规范TSD Z6002-2010《特种设备焊接操作人员考核细则》(特种设备作业人员证)每四年复审一次。
第二十四条《特种设备作业人员证》每四年复审一次首次取得的合格项目在第一次复审时,需要重新进行考试;在第二次以后(含第二次)复审时,需要在合格项目范围内抽考。
第二十五条持证焊工应当在期满3个月前,将复审申请资料提交给原考试机构,委托焊工考试机构统一向发证机关提出复审申请;焊工个人也可以将复审申请资料直接提交原发证机关,申请复审。
跨地区作业的焊工,可以向作业所在地的发证机关申请复审。
第二十六条申请复审时,持证焊工应当提交以下资料: (一)《特种设备焊接操作人员复审申请表》(见附件G,1份);(二)《特种设备作业人员证》(原件);(三)《特种设备焊工焊绩记录表》(见附件H,1份);(四)《特种设备焊工考试基本情况表》(见附件D,1份);(五)焊接操作技能考试检验记录表(适用于重新考试或抽考的焊工,1份);(六)医疗卫生机构出具含有视力、色盲等内容的身体健康证明(原件)。
《特种设备焊接操作人员复审申请表》由用人单位(或者考试机构)签署意见,明确申请人经过安全教育和培训的内容和课时,有无违规、违法等不良记录。
第二十七条复审时,满足以下所有要求的为复审合格: (一)提交的复审申请资料真实齐全;(二)年龄不超过55周岁(超过55岁的按照本细则第二十九条要求)的;(三)没有因违反工艺纪律以致发生重大质量事故;(四)重新考试合格的项目或者按照本细则附件A的A8,附件B的B7抽考合格的项目。
第二十八条发证机关应当在5个工作日内对复审资料进行审查,或者告知申请人补正申请资料,并且做出是否受理的决定。
能够当场审查的,应当场办理。
焊工中级操作评分记录表
评分人:
年月日
核分人:
年月日
09GS20000000-60402050040001
第5页 共5页
考件编号:
姓名:
准考证号:
单位:
若考生出现下列情况,则应及时终止其考试,考生该试题成绩记为零分: ① 工具准备不齐,无法完成考试; ② 超过规定时间 15 分钟; ③焊缝表面没有焊接成型或不是原始状态,有加工、补焊、返修等现象或有裂纹、气 孔、夹渣、未焊透、未熔合等任何缺陷存在; ④焊缝外观质量得分低于 24 分。
扣完为 止
5 考试用时 考试用时超时
超时在总分中扣除: --- 每超过时间允许差 5min 扣总分 1
09GS20000000-60402050040001
第4页 共5页
职业技能鉴定国家题库试卷
焊工中级操作技能考核评分记录表
考件编号:
姓名:
准考证号:
单位:
(不足 5min 按 5min 计 算) 超过额定时间 15min。
职业技能鉴定国家题库试卷
焊工中级操作技能考核评分记录表
考件编号:
姓名:
准考证号:
单位:
总成绩表
序 号
试题名称
配分
得分
权重
最后 得分
焊条电弧焊低碳钢板对接横焊单面焊双面成型
60
焊条电弧焊低碳钢对接垂直固定管单面焊双面成
型
40
备注
合
计
100
统分人:
年月日
09GS20000000-60402050040001
⑤焊缝直线度>2mm; 扣 4 分
⑥弯折
⑥弯折>1.5/100;
扣4分
焊缝外观 ⑦错边
2
焊工技能考试检验记录表
姓名试件编号
焊接方法
焊机操作工□,手工焊焊工□
焊接工艺规程编号
母材钢号
试件板材厚度
试件管材外径和壁厚
螺拴直径
焊材名称及型号
考试项目代号
试件外观检查
焊缝表面状况
焊缝余高
焊缝余高差
比坡口每侧曾宽
宽度差
焊缝边缘直线
背面焊缝余高
裂纹
未熔合
夹渣
咬边
未焊透
背面凹坑
气孔
焊瘤
变形角度
错边量
结果
检验员Biblioteka 金相检验报告编号及日期结果
式样Ⅰ
式样Ⅱ
式样Ⅲ
检验员
螺拴侧弯试验
折弯方法
检验结果
报告编号及日期
结果
式样Ⅰ
式样Ⅱ
式样Ⅲ
式样Ⅳ
式样Ⅴ
检验员
本焊工考委会确认该焊工按《锅炉压力容器管道焊工考试与管理规则》进行焊接操作
技能考试和检验、数据正确,记录无误。
该项目焊接操作技能考试结果评为(合格、不合格)
主任委员
年 月 日
通球检验
角焊缝凹凸度
焊脚
堆焊焊道接头平面度
堆焊焊道高度差
堆焊凹下量
外观检查结果(合格、
不合格)
检验员
无损检验
射线透照质量等级
焊缝缺陷等级
报告编号及日期
结果
渗透检测方法
渗透检测结果
报告编号及日期
结果
无损检测人员
无损检测人员证书号
弯曲试验
面弯
背弯
侧弯
报告编号及日期
结果
检验员
断口检查
检验结果
报告编号及日期