
传动齿轮轴的加工工艺设计说明书
摘要齿轮轴零件的主要作用是支撑回转零件、实现回转运动并传递转矩和动力。
齿轮轴具备传动效率高、结构紧凑和使用寿命长等一系列优点,是通用机械特别是工程机械传动中的重要零件之一。
齿轮轴加工材料、热处理方式、机械加工工艺过程的优化,将对提高齿轮轴的加工质量及寿命有着重要借鉴意义。
本设计首先分析了齿轮轴零件的作用和零件的材料,之后把加工传动齿轮轴所用的材料和生产类型确定下来。
然后确定毛坯的种类,绘制铸件零件图。
接下来设计零件的加工工艺性,包括零件表面的加工方法及热处理方法等。
最后进行工艺规程设计,选定加工所用的机床,刀具,夹具等。
齿轮轴零件的机械综合性能要求较高,一般选择锻件作为毛坯。
合理安排工艺路线,划分加工阶段对保证零件加工质量至关重要.关键词: 齿轮轴;工艺分析;工艺规程设计AbstractThe main function of the gear shaft is to support rotating parts, achieve rotary mo tion and transfer torque and power. Gear shaft has a series of advantages, such as high transmission efficiency, compact structure, long service life and so on. It is one of the important parts in the general machinery, particularly the engineering machinery tran smission. The optimization of the gear shaft’s machining materials, thermal treatmen t method and machining process will have great significance on the machining quality of the gear shaft and the service life.The first design of the gear shaft parts and parts of the material, then fix the processing gear shaft of the materials used and the type of production. And then determine the blank type, drawing casting parts diagram. The processing of the next design of parts, including the components surface processing method and heat treatment method. Finally, technological process design ,selection of the machine tool, cutting tool, fixture etc…Comprehensive mechanical performance requirements higher gear shaft parts, as general forging blank. Reasonable arrangements for the process, dividing the processing stage is very important to ensure the machining quality of parts.Keywords gear shaft; process analysis; process planning design目录摘要 (I)ABSTRACT (II)第1章绪论............................................................................................................. - 1 -第2章零件的分析 (2)2.1零件的作用 (2)2.1.1零件的作用 (2)2.1.2零件的结构特点及技术要求 (2)2.2零件材料分析 (3)2.3确定生产类型 (3)2.4毛坯的确定 (4)2.5绘制铸件零件图 (4)2.6本章小节 (5)第3章加工工艺过程分析 (5)3.1加工工艺过程的组成 (6)3.2定位基准的选择原则 (6)3.2.1基准的概念 (6)3.2.2 定位基准的选择 (7)3.2.3 定位基准的确定 (8)3.3零件表面加工方法的选择 (10)3.4加工工序安排 (10)3.5热处理工序的安排 (11)3.6工序的划分 (11)3.7加工余量及工序尺寸的确定 (12)3.7.1 加工余量的概念 (12)3.7.2 加工余量的确定方法 (12)3.8本章小结 (13)第4章选择加工设备及工艺设备 (14)4.1各机床的作用 (14)4.1.1车床的作用 (14)4.1.2铣床的作用 (15)4.1.3 磨床的作用 (16)4.1.4 零件加工中各机床的确定 (17)4.2刀具的选择 (17)4.2.1 刀具材料的确定 (17)4.2.2 刀具的分类 (17)4.2.3 常用车刀刀具的用途 (18)4.2.4 铣刀 (19)4.2.5 磨削 (20)4.2.6 加工零件刀具的确定 (20)4.3夹具的确定 (20)4.3.1 夹具的组成及作用 (20)4.3.2 夹具的分类 (21)4.3.3 选择夹具 (22)4.4量具的选择 (22)4.5本章小结 (23)第5章齿轮轴的工艺卡拟定 (24)5.1工艺卡的拟定 (24)5.2问题的提出 (28)5.3本章小结 (29)总结 (30)参考文献 (31)致谢 (32)第1章绪论本文设计的主要是齿轮轴的加工工艺,通过总结零件的的加工,提高所加工工件的质量,完善产品,满足要求,提高经济效益和劳动生产率。
一般齿轮轴有两个支撑轴径,工作时通过轴径支撑在轴承上,这两个支撑轴径便是其装配基准,通常也是其他表面的设计基准,所以它的精度和表面质量要求较高。
对于一些重要的轴,支撑轴除规定较高的尺寸精度外,通常还规定圆度、圆柱度以及两轴径之间的同轴度等形状精度要求等。
对于其他工作轴径,如安装齿轮、带轮、螺母、轴套等零件的轴径,除了有本身的尺寸精度和表面粗糙度外,通常还要求其轴线与两支承轴径的公共线同轴,以保证轴上各运动部件的运动精度。
轴是支承转动零件并与之一起回转以传递运动、扭矩或弯矩的机械零件。
一般为金属圆杆状,各段可以有不同的直径。
机器中作回转运动的零件就装在轴上。
根据轴线形状的不同,轴可以分为曲轴和直轴两类。
根据轴承载情况,又可分为:①转轴,工作时既承受弯矩又承受扭矩,是机械中最常见的轴,如各种减速器中的轴等;②心轴,用来支承转动零件承受弯矩而不传递扭矩,有些心轴转动,如铁路车辆的轴等,有些心轴则不转动,如支承滑轮的轴等;③传动轴,主要用来传递扭矩而不承受弯矩,如起重机移动机构中的长光轴、汽车的驱动轴等。
轴的材料主要采用碳素钢或合金钢,也可采用球墨铸铁或合金铸铁等。
轴的工作能力取决于强度和刚度,转速高时还取决于振动稳定性。
本文的设计内容主要包括对45钢的性能和应用进行说明介绍及45钢生产齿轮轴的生产工艺和热处理工艺,并根据齿轮轴的生产条件确定齿轮轴的生产类型和成形工艺和齿轮轴的加工工艺。
本文对齿轮轴设计,使齿轮轴起到它的作用,更好的支撑传动部件、传递扭矩和承受载荷。
从而使产品更加畅销,寿命延续更长,具有长远的意义,齿轮轴机件的损坏、磨损、变形以及失去动平衡,严重时会导致相关部件的损坏。
第2章零件的分析该零件是齿轮轴,它属于台阶轴类零件,由圆柱面、轴肩、螺纹、和键槽等组成。
轴肩一般用来确定安装在轴上零件的轴向位置,各环槽的作用是使零件装配时有一个正确的位置,并使加工中磨削外圆或车螺纹时退刀方便;键槽用于安装键,以传递转矩;螺纹用于安装各种锁紧螺母和调整螺母。
2.1零件的作用2.1.1零件的作用齿轮轴是转轴,支撑作用,两端轴承支撑,中间安装轴承,一般键连接。
用来支撑传动零部件,传递扭矩和承受载荷,以及保证装在主轴上的工件或刀具具有一定的回转精度。
2.1.2零件的结构特点及技术要求轴用轴承支承,与轴承配合的轴段称为轴颈。
轴颈是轴的装配基准,它们的精度和表面质量一般要求较高,其技术要求一般根据轴的主要功用和工作条件制定,通常有以下几项:(1) 尺寸精度起支承作用的轴颈为了确定轴的位置,通常对其尺寸精度要求较高(IT5~IT7)。
装配传动件的轴颈尺寸精度一般要求较低(IT6~IT9)。
(2) 几何形状精度轴类零件的几何形状精度主要是指轴颈、外锥面、莫氏锥孔等的圆度、圆柱度等,一般应将其公差限制在尺寸公差范围内。
对精度要求较高的内外圆表面,应在图纸上标注其允许偏差。
(3) 相互位置精度轴类零件的位置精度要求主要是由轴在机械中的位置和功用决定的。
通常应保证装配传动件的轴颈对支承轴颈的同轴度要求,否则会影响传动件(齿轮等)的传动精度,并产生噪声。
普通精度的轴,其配合轴段对支承轴颈的径向跳动一般为0.01~0.03mm,高精度轴(如主轴)通常为0.001~0.005mm。
(4) 表面粗糙度一般与传动件相配合的轴径表面粗糙度为Ra0.63~2.5μm,与轴承相配合的支承轴径的表面粗糙度为Ra0.16~0.63μm。
2.2零件材料分析一般轴类零件常用45号钢,根据不同的工件条件采用不同的热处理规范(如正火、调质、淬火等),以获得一定的强度、韧度和耐磨性。
淬火后表面硬度可达45~52HRC。
对中等精度而转速较高的轴类零件,可选用40Cr等合金钢。
这类刚经调质和表面淬火处理后,具有较高的综合力学性能。
精度较高的轴,有时还用轴承钢GCr15和弹簧钢65MnT等材料,它们通过调质和表面淬火处理后,具有更高耐磨性和耐疲劳性能。
表面硬度可达50~58HRC。
对于高转速、重载荷等条件下工作的轴,可选用20CrMnTi、20Mn2B、20Cr 等低碳合金或38CrMoAlA氮化钢。
精密机床的主轴(例如磨床砂轮轴、坐标镗床主轴)可选用38CrMoAl氮化钢,这种钢经调质和氮化后,不仅能获得较高的表面硬度,而且能保持较软的芯部,因此耐冲击韧性好,与渗碳淬火钢比较,它有热处理变形小、硬度更高的特点。
2.3确定生产类型生产纲领是指某种产品(或零件)包括备品或废品在内的年产量。
齿轮的机械加工工艺规程设计
3.设计毛坯图..................................................8
六.工序设计(选择加工设备和工艺设备)..............................9
3.制定工艺路线...............................................6
五.确定机械加工余量及毛坯尺寸,设计毛坯图...........................6
1.确定机械加工余量............................................6
任务书
课程设计题目:机床传动齿轮的工艺规程设计
专业:姓名:
班级:学号:
完成期限:从20**年12月26日起到20**年0 1月06日
课程设计的意义:课程设计作为我们学生专业课程学习的重要组成部分,是对课程理论学习的综合运用,通过课程设计可以使我们学生系统的将所学的专业知识进行回顾和总结,并在此基础上针对设计题目进行具体分析和应用。达到理论学习与教学实践相结合,更好的保证我们学生的学习效果。
参 考 文 献.............................................................24
一.计算生产纲领,确定生产类型:
某产品上的一个齿轮零件。该产品产量为10000件,某生产备品率为10%,机械加工废品率为1%,现制定该齿轮零件的杰械加工工艺规程:
课程设计的主要任务:
1、完成课程设计说明书一份(6000u字左右)。
2、完成零件毛坯图一张(A2或A3)。
齿轮齿条传动机构设计说明书
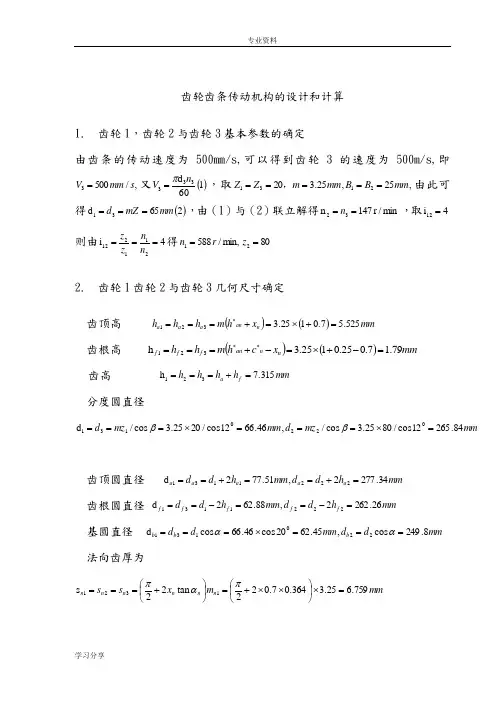
专业资料齿轮齿条传动机构的设计和计算1. 齿轮1,齿轮2与齿轮3基本参数的确定由齿条的传动速度为500mm/s,可以得到齿轮3的速度为500m/s,即,/5003s mm V =又()160d 333n V π=,取,25,25.3202131mm B B mm m Z Z =====,由此可得()265d 31mm mZ d ===,由(1)与(2)联立解得min /r 147n 32==n ,取4i 12=则由4i 211212===n n z z 得80min,/58821==z r n 2. 齿轮1齿轮2与齿轮3几何尺寸确定齿顶高 ()()mm x h m h h h n an a a a 525.57.0125.3321=+⨯=+===* 齿根高 ()()mm x c h m h h n n an f f f 79.17.025.0125.3h 321=-+⨯=-+===** 齿高 mm h h h h f a 315.7h 321=+=== 分度圆直径mmmz d mm mz d 84.26512cos /8025.3cos /,46.6612cos /2025.3cos /d 0220131=⨯===⨯===ββ齿顶圆直径 mm h d d mm h d d a a a a a 34.2772,51.772d 2221131=+==+== 齿根圆直径 mm h d d mm h d d f f f f f 26.2622,88.622d 2221131=-==-== 基圆直径 mm d d mm d d b b b 8.249cos ,45.6220cos 46.66cos d 220131===⨯===αα 法向齿厚为mm m x s s n n n n n n 759.625.3364.07.022tan 22s 1321=⨯⎪⎭⎫⎝⎛⨯⨯+=⎪⎭⎫ ⎝⎛+===παπ端面齿厚为mm m x s s t t t t t t 94.632.3367.0cos 7.022tan 22s 2321=⨯⎪⎪⎭⎫ ⎝⎛⨯⨯+=⎪⎭⎫⎝⎛+===βπαπ齿距 mm m p p 205.1025.314.3p 321=⨯====π 3. 齿轮材料的选择及校核齿轮选用45号钢或41Cr4制造并经调质,表面硬度均应在56HRC 以上。
齿轮轴设计课程设计

齿轮轴设计课程设计《机械加工工艺规程及工装设计》课程设计说明书12020年4月19日文档仅供参考设计题目:进给箱轴的机械加工工艺规程及钻孔工序的专用机床夹具设计班级:机制101班设计者:韩乾坤指导教师:***河南机电高等专科学校12月14日2 2020年4月19日目录第一章计算生产纲领、确定生产类型 (2)第二章零件分析……………………………………………………………………………………………… .32.1 零件的结构分析 (3)2.2 零件的工艺分析 (3)第3章毛坯的确定 (4)3.1 毛坯的选择 (4)3.2外圆尺寸的确定 (4)3.3外圆表面沿轴线长度方向加工余量及公差的确定 (4)3.4毛坯图的设计 (5)第4章工艺规程的确定 (6)4.1 基准的概念和分类 (6)4.2进给箱轴的基准选择 (6)4.3制定工艺路线 (7)3 2020年4月19日第5章拟定加工工艺路线方案 (9)第6章选择加工设备及工艺装备 (11)6.1机床的选择 (11)6.2 刀具的选择 (11)6.3量具的选择 (11)第7章确定工序尺寸 (13)7.1确定圆柱面的工序尺寸 (13)7.2确定轴向工序尺寸 (13)7.3 确定铣槽的工序尺寸 (13)7.4磨外圆至工序尺寸 (13)第8章切削用量的选 (14)第9章夹具的设计 (15)9.1专用夹具设计的基本要求 (15)9.2夹具的特点 (15)4 2020年4月19日9.3夹具的设计要点 (16)9.4钻床夹具的总体设计 (16)9.5夹具的工作原理与结构设计 (17)9.6夹具装配图总尺寸 (23)总结 (25)致谢 (26)参考文献 (27)第1章计算生产纲领、确定生产类型生产纲领的大小对生产组织和零件加工工艺过程起着重要的作用,它决定了各个工序所需的专业化和自动化的程度,决定了所应选用的工艺方法和工艺装备。
零件生产纲领能够按以下公式计算:N=Q n(1+a)(1+b)N:零件的年产量(件∕年);5 2020年4月19日Q:产品的年产量;a:零件的备品率;b:零件的废品率。
传动轴加工工艺课程设计

辽源职业技术学院课程设计论文传动轴轴加工工艺规程的设计专业机电一体化班级0931组号第七组学生姓名******指导教师******完成日期 2011年 10月 28日目录前言1、计算生产纲领,确定生产类型 (6)2、零件分析 (6)2.1、材料分析 (6)2.2、精度等级的选择 (6)2.3、热处理要求 (6)3、毛坯的确定 (6)3.1、毛皮种类可分五种 (6)3.2、零件毛皮的确定 (7)3.3、零件毛坯图 (7)4、定位基准 (7)5、工艺路线 (8)5.1、零件表面的加工方法 (8)5.2、加工路线的确定 (8)5.3、加工工艺路线 (8)6、余量与工艺尺寸的确定 (9)7、选择加工设备及工艺装备 (11)7.1选择加工设备 (11)7.2选择夹具 (11)7.3选择量具 (11)8、切削用量的确定 (11)9、工艺过程、工序 (11)总结 (12)附录: (13)课程设计(论文)任务书课程设计(论文)题目:传动轴轴加工工艺规程的设计专业:机电一体化班级: 0931 组号: 7 组长: ****** 课程设计(论文)起止时间: 2011.10.3——2011.10.23毕业设计(论文)的内容要求:⒈分析、抄画零件工作图样或计算机绘图设计;⒉确定毛坯种类、余量、形状,并绘制毛坯图;⒊编制机械加工工艺规程卡一套;⒋机械加工工艺规程编制说明书一份。
指导教师: *******2011年10月 28日前言机械加工工艺是我们在生产工作中最基本,最重要的环节之一,是工作人员加工零件的前提。
所以在学校的时候要把机械加工工艺的理论知识学好,在课程设计中加以实践,把自己从中学到是知识和经验有效的利用到实践中去。
本课程设计是我们在将要走到工作岗位之前的一次最好的锻炼,为我们在今后的工作中打下良好的经验基础。
由于第一次参加课程设计,对相关知识不太了解希望老师给予帮助教育指导。
1、计算生产纲领,确定生产类型经分析工件为单件小批量2、零件分析2.1、材料分析本课程设计的轴为40Cr钢40Cr钢用于较重要的调质零件,如汽车的转向节、连杆、螺栓、进气阀、重要齿轮、轴、曲轴、曲柄、汽轮发电机环形锻件。
毕业设计 - 摩托车从动齿轮轴加工工艺规程设计说明书
台州职业技术学院机电学院毕业设计过程材料(2011届)题目摩托车从动齿轮轴加工工艺规程设计实习单位浙江双环传动机械股份有限公司实习岗位数控精车操作工专业班级数控0832学生姓名周明指导教师应一帜2011年5 月10 日目录●文本成果摘要 (4)关键词 (4)引言 (4)1.数控技术概述 (4)1.1数控机床的产生 (5)1.2数控机床的发展趋势 (5)1.3数控机床加工的特点 (5)1.4数控机床的适用范围 (6)2.刀具和切削用量的选择 (7)2.1数控机床对刀具的要求 (7)2.2数控刀具材料的择 (7)2.3切削用量的选择 (8)2.3.1主轴转速的确定 (9)2.3.2进给速度的确定 (9)2.3.3背吃刀量确定 (10)2.4数控车床刀具的选刀过程 (11)2.5夹具的选择与类型 (11)2.5.1夹具的选择 (11)2.5.2夹具的类型 (12)2.5.3零件的安装 (12)3.数控机床的坐标系统 (13)3.1机床坐标系 (13)3.2工件坐标系 (13)4.任务分析 (14)5.课题简介 (14)6.零件机械加工工艺设计 (15)6.1 零件的分析 (15)6.1.1 零件的作用 (15)6.1.2 零件的工艺分析 (15)6.1.3 零件毛坯的选择 (16)6.1.4 零件的定位基准面选择 (16)6.1.5 制定加工工艺路线 (16)6.2 填写机械加工工艺过程卡和机械加工工序卡 (22)7.总结评论 (23)致谢 (25)参考文献 (25)●实际成果一、实物(照片)……………………………………………………二、顶岗实习成绩评定表(复印件)……………………………摩托车从动齿轮轴加工工艺规程设计摘要:本设计是关于摩托车从动齿轮轴加工工艺规程设计,主要内容包括:零件的分析,零件的作用,零件的工艺分析,零件的毛坯选择,零件的定位基准面选择,加工工艺路线制订,制订零件加工工艺规程。
关键词:齿轮轴工艺分析工艺规程设计机械制造工艺及设备毕业设计是我们完成本专业教学计划的最后一个极为重要的实践性教学环节,是使我们综合运用所学过的基本课程,基本知识与基本技能去解决专业范围内的工程技术问题而进行的一次基本训练。
机床传动齿轮的工艺规程设计(大批量)

目录封面 (1)课程设计任务书 (2)目录 (3)正文 (4)一.计算生产纲领,确定生产类型 (4)二.审查零件图样的工艺性 (4)三.毛坯的选择 (4)四. 工艺过程设计 (5)1.定为基准的选择 (5)2.零件表面加工方法的选择 (5)3.制定工艺路线 (6)五.确定机械加工余量及毛坯尺寸,设计毛坯图 (6)1.确定机械加工余量 (6)2. 确定毛坯尺寸 (7)3.设计毛坯图 (8)六.工序设计(选择加工设备和工艺设备) (9)1.选择机床 (9)2.选择刀具 (10)3.选择夹具 (10)4.选择量具 (10)5.确定工序尺寸 (12)七.确定切削用量及基本时间(机动时间) (14)1.工序Ⅰ切削用量及基本时间确定 (14)2.工序Ⅱ切削用量及基本时间的确定 (17)3.工序Ⅲ切削用量及基本时间的确 (18)4.工序IV切削用量及基本时间的确定 (20)5.工序Ⅶ切削用量及基本时间的确定 (20)6.工序VI切削用量及基本时间的确定 (21)7.工序VII切削用量及基本时间的确定 (22)总结 (23)参考文献 (24)一.计算生产纲领,确定生产类型:某产品上的一个齿轮零件。
该产品产量为10000件,某生产备品率为10%,机械加工废品率为1%,现制定该齿轮零件的杰械加工工艺规程:N=Qn(1+a%+b%)=10000*1*(1+10%+1%)件/年=11100件/年式中:Q——产品的年产量;n——每台产品中该零件的数量;a,b——零件生产备品率(%),废品率(%)。
齿轮零件的年产量为11100件/年,现已知该产品属于轻型机械。
根据≤机械制造基础≥表1——1生产类型与生产纲领的关系,可确定其生产类型为大批生产。
二.审查零件图样的工艺性:齿轮零件图样的视图正确完整。
尺寸,公差及技术要求齐全。
本零件个表面的加工并不困难,只需要注意其基准孔 95.20其表面粗糙度要求为Ra=0.8µm,以及所需要加工的齿轮面的表面粗糙度要求也为Ra=0.8µm 。
(完整word版)齿轮泵主动轴课程设计说明书
(完整word版)齿轮泵主动轴课程设计说明书目录序言一、零件的分析------------------------------------------------------3二、工艺规程的设计------------------------------------------------4(一)确定毛坯的制造形式---------------------------------------4(二)基准的选择---------------------------------------------------8(三)工艺路线的拟订及工艺方案的分析---------------------9(四)机械加工余量及毛坯尺寸的确定------------------------------11(五)各工序的定位夹紧方案、切削用量选择及基本工-----------12三、总结--------------------------------------------------------------28四、主要参考资料--------------------------------------------------29序言机械制造工艺学课程设计,是我们在学完了大学的全部基础课和大部分专业课后进行的。
这也是我们在进行毕业设计之前对所学各课程做一次综合性的复习,也是一次理论联系实际的训练,它在我们四年的学习中有着很重要的地位。
通过此次此次设计,应该得到下述各方面的锻炼:1)能熟练运用机械制造工艺设计中的基本理论以及在生产实习中学到的实践知识,正确地解决一个零件在加工中的定位,夹紧以及工艺路线安排,工艺尺寸确定等问题,保证零件的加工质量。
2)提高结构设计的能力。
通过设计夹具的训练,应当获得根据被加工零件的加工要求,设计出高效省力,经济合理,而且能保证加工质量的夹具的能力。
3)学会使用手册及图表资料,掌握与本设计有关的各种资料的名称出处,能够做到熟练使用。
齿轮加工工艺说明书
第一章 零件的分析1.1零件的工作状态及工作条件汽车行驶时,齿轮始终在重载荷、高转速中工作。
在换挡时,还承受冲击载荷,所以要求齿轮具有较高的耐磨性和抗冲击性。
在齿轮加工中,为保证齿轮能满足以上要求,应对齿轮在滚齿之后采取磨齿,对齿轮的热处理应采用渗碳淬火,在最终加工中还应采取磷化处理以提高齿轮的防腐性能。
第五速齿轮从结构上来分析属于多联齿轮,由结合齿和传动齿组成。
为使润滑用能充分的起到润滑作用,在齿轮钻出3个油孔。
换挡时为减少齿轮的冲击,在齿轮大端加工出四个止口。
1.2零件的技术条件分析齿轮加工分为齿坯和齿轮轮齿加工。
齿轮的加工部位有轮缘、轮辐、轮毂和内孔。
齿坯的加工精度对齿轮的加工、检验和装配精度影响很大,所以其加工精度应满足GB10095-88的要求。
齿轮轮齿的加工部位有齿形和倒角,同时还要进行热处理,以提高承载能力和使用寿命。
热处理后还要进行内孔、内孔端面的磨削加工和齿形的精整加工。
综上所述,零件的技术条件主要分以下两种: 1.零件的表面粗糙度和加工精度如零件图所示:齿面的粗糙度Ra 0.8,加工精度IT5~IT6; 齿轮内孔尺寸ø025.0030+,由于齿轮与第二轴上的轴承有配合要求,故其不仅加工经济公差等级比较高而且其表面粗糙度为Ra 0.4。
一般载货汽车变速器和拖拉机变速箱齿轮的精度一般是6到7级精度,表面粗糙度不大于Ra 3.2. 2.各表面间的位置精度如零件图所示,零件的D 、E 、F 面三处具有形位公差要求;D 面对于定位基面φ029.001.070++的定位基准垂直度为0.015,平面度为0.01;E 面对于内孔的定位基准的垂直度为0.05,端面的平面度为0.01;F 面对于内孔的定位基准的垂直度为0.03;1.3零件的其它技术要求1.未注明倒角1X45○2.应除去加工时产生的毛刺,夹角平滑。
3.强力喷丸处理(磨齿后)。
4.热处理:渗碳淬火表面硬度650~800HV;以大端齿根部为准,渗碳层厚度为0.4~1.0mm;心部硬度513HV。
设计齿轮轴承座零件的机械加工工艺规程及工艺类装备
设计齿轮轴承座零件的机械加工工艺规程及工艺类装备课程设计说明书班级:04机制三班姓名:王豆豆学号:0405110061指点教员:赵彤涌目录设计要求 (2)一、零件的剖析 (3)⒈零件的主要技术要求..................................... . (3)⒉零件的工艺剖析 (11)二、工艺规程 (11)⒈确定毛坯的制造方式 (11)⒉基面的选择 (11)⒊制定工艺路途 (12)⒋机械加工余量、工序尺寸及毛坯尺寸确实定 (13)⒌确定切削用量及基本工时 (16)三、夹具设计 (23)⒈效果的提出 (23)⒉夹具设计 (23)四、设计小结 (28)五、参考资料 (28)设计要求:机械制造技术基础课程设计标题为:设计齿轮轴承座零件的机械加工工艺规程及工艺类装备。
消费纲领为中批或大批消费。
设计要求:零件图1张毛坏图1张机械加工工艺进程综合卡片1张工艺装备设计1-2套工艺装备主要零件图1张课程设计说明书1份一、零件的剖析〔一〕零件的工艺剖析齿轮轴承座共有三组加工外表,它们之间有一定的位置要求,现剖析如下:1、以Ф80H7的空心圆柱的内外表、上外表、下外表及其倒角,其主要为Ф80H7的内外表。
2、与两个圆柱体相衔接的平面。
这组加工面包括:两个长为30宽为25的坑面,以及梯外形的平面一个底面为140,另一面与Ф52H7的空心圆柱相接。
3、Ф52H7孔的空心圆柱的加工面。
这组加工面包括:一个Ф52H7的空心圆柱的内外表、下外表、倒角及6个M6螺纹孔。
4、这三组加工外表有一定的位置要求:两空心圆柱底面与Ф52H7孔中心的垂直度公差为0.005。
由以上剖析可知,关于这几组加工外表而言,可以先加工其中一组外表,然后用公用夹具加工另一组外表,并且保证它们之间的位置精度要求。
〔二〕工艺剖析:工件毛坯为铸件,在铸造后机械加工前,普通要经过清算和退火,以消弭铸造进程中发生的内应力。
粗加工后,会惹起工件内应力的重新散布,为使内应力散布平均,也应经适当的时效处置。
传动齿轮轴的加工工艺
传动齿轮轴的加工工艺 Document serial number【NL89WT-NY98YT-NC8CB-NNUUT-NUT108】摘要齿轮轴零件的主要作用是支撑回转零件、实现回转运动并传递转矩和动力。
齿轮轴具备传动效率高、结构紧凑和使用寿命长等一系列优点,是通用机械特别是工程机械传动中的重要零件之一。
齿轮轴加工材料、热处理方式、机械加工工艺过程的优化,将对提高齿轮轴的加工质量及寿命有着重要借鉴意义。
本设计首先分析了齿轮轴零件的作用和加工工艺性,然后进行工艺规程设计。
齿轮轴零件的机械综合性能要求较高,一般选择锻件作为毛坯。
合理安排工艺路线,划分加工阶段对保证零件加工质量至关重要。
关键词:齿轮轴;工艺分析;工艺规程设计;目录齿轮轴加工工艺设计 (4)绪论本文研究的目的和意义本设计是在我们学完了大学的全部基础课程、技术课程以及全部专业课之后进行的。
此次的设计是对大学期间所学各课程及相关绘图软件的一次深入的综合性复习,也是使我们综合运用所学过的基本知识与基本技能去解决专业范围内的工程技术问题而进行的一次基本训练。
因此,它在我们四年的大学生活中占有重要的地位。
我们在完成毕业设计的同时,也培养了我们正确使用技术资料、国家标准、有关手册、图册等工具书,进行设计计算、数据处理、编写技术文件等方面的工作能力,也为我们以后的工作打下了坚实的基础。
本次设计的目的在于:(1)培养综合分析和解决本专业的一般工程问题的独立能力,拓宽和深化所学知识。
(2)培养树立正确的设计思想、设计思维,掌握工程设计的一般程序、规范和方法的能力。
(3)培养正确地使用技术知识、国家标准、有关手册、图册等工具书,进行设计计算、数据处理、编写技术文件等方面的工作能力。
(4)培养自己进行调查研究、面向实际、面向生产,向工人和工程技术人员学习的基本工作态度、工作作风和工作方法。
(5)熟悉齿轮轴零件加工工艺过程的方法步骤,为以后从事相关的技术性工作打下坚实的基础。