
细纱机的主要工艺参数
细纱机的主要工艺参数
摘要:
I.细纱机概述
A.细纱机的定义
B.细纱机的作用
II.主要工艺参数
A.牵伸参数
1.牵伸形式
2.主牵伸区工艺参数
3.辅助牵伸区工艺参数
B.加拈参数
1.加拈方式
2.加拈器工艺参数
C.卷绕参数
1.卷绕形式
2.卷绕器工艺参数
III.工艺参数对成纱质量的影响
A.牵伸参数对成纱质量的影响
B.加拈参数对成纱质量的影响
C.卷绕参数对成纱质量的影响
IV.总结 A.细纱机主要工艺参数的重要性
B.优化工艺参数的意义
正文:
细纱机是一种将粗纱或条子经过牵伸、加拈、卷绕等工艺过程,制成细纱管纱的纺纱机器。在细纱机的工作过程中,主要工艺参数包括牵伸参数、加拈参数和卷绕参数。这些参数的设置对成纱质量具有重要影响。
首先,牵伸参数是细纱机的关键工艺参数之一。牵伸参数包括牵伸形式和主牵伸区、辅助牵伸区的工艺参数。牵伸形式的选用会影响到纤维的伸直度和纱线的均匀性。主牵伸区和辅助牵伸区的工艺参数设置恰当,可以保证纤维在牵伸过程中受到良好的控制,从而提高成纱质量。
其次,加拈参数是细纱机另一个重要的工艺参数。加拈参数包括加拈方式和加拈器的工艺参数。加拈方式的选择和加拈器工艺参数的设置,会影响到纱线的拈度、强度和外观。合适的加拈参数可以使纱线具有良好的品质。
最后,卷绕参数是细纱机的另一个关键工艺参数。卷绕参数包括卷绕形式和卷绕器的工艺参数。卷绕形式的选择和卷绕器工艺参数的设置,会影响到纱线的卷绕紧密度、形状和稳定性。合理的卷绕参数可以保证纱线在卷绕过程中不受到损伤,从而提高成纱质量。
总之,细纱机的主要工艺参数对成纱质量具有重要影响。优化这些工艺参数,可以提高细纱机的生产效率和成纱质量,满足纺织行业对高品质纱线的需求。
炼钢主要设备及其工艺参数
主要设备及其工艺参数
混铁炉设备主要工艺参数
公称容量: G 600t
炉容铁量: G 526t
熔池最大深度: h 3.122m
炉体外形尺寸: L×B×H
9545㎜×7897㎜×7520㎜
炉壳重量: 113.475 t
炉衬重量: 349t
最大操作角度: +24.5°
炉体向前倾动极限角度: + 47°
炉体向后倾动极限角度: -5°
炉顶燃烧温度: 1200℃
铁水出炉温度: 1250℃
转炉设备主要工艺参数:
2.1 转炉炉体
转炉公称容量: 60t
炉体总高: 7000㎜
炉壳高度: 6800㎜
炉壳外径: 4700㎜
炉壳内径: 4610㎜
炉壳壁厚: 45㎜
炉壳高度/炉壳外径: H/D=6800/4700=1.45
炉膛内高/炉膛直径: H/D=6652/3480=1.91
有效容积: 47 m3
炉容比: V/t=0.78
光缆的主要工艺参数

光缆的主要工艺参数
1、光纤着色工艺应能将油墨固化在光纤上,主要工艺参数应包括下列内容:
1 收、放线张力;
2 排线节距;
3 固化炉光功率和温度;
4 氮气气压和流量;
5 生产速度。
2、复绕工艺应能对光纤、紧包光纤、加强元件或光纤松套管等光缆元件进行筛选或复绕,主要工艺参数应包括下列内容:
1 收、放线张力;
2 排线节距;
3 生产速度。
3、光纤并带工艺应能将数根光纤合并成光纤带,主要工艺参数应包括下列内容:
1 收、放线张力;
2 固化炉光功率和温度;
3 氮气气压和流量;
4 光纤带结构尺寸;
5 生产速度。
4、光纤成束工艺应能将数根光纤并成光纤束,主要工艺参数应包括下列内容:
1 收、放线张力;
2 固化炉光功率和温度;
3 氮气气压和流量;
4 光纤柬结构尺寸;
5 生产速度。
5、光纤紧包工艺应能将塑料或其他适宜材料挤在光纤形成紧包光纤,主要工艺参数应包括下列内容:
1 光纤收、放线张力;
2 挤塑温度;
3 生产速度。
6、塑料管松套工艺应能在数根光纤、光纤带外挤制塑料层形成塑料松套管,主要工艺参数应包括下列内容:
1 光纤、光纤带或光纤束放线张力;
2 绞合形式和节距;
3 挤塑温度;
4 光纤余长;
5 冷却水温度;
6 油膏填充度;
7 塑料松套管收线张力;
8 生产速度。 7、金属管松套工艺应能将不锈钢带焊接成光纤不锈钢松套管,铜带焊接成铜管,铝带焊接成铝管,主要工艺参数应包括下列内容:
1 光纤放线张力;
2 激光或氩弧功率;
3 油膏填充度;
4 金属松套管收线张力;
5 生产速度。
8、骨架槽挤制工艺应能在加强件外挤上表面带有槽形的塑料层形成骨架,主要工艺参数应包括下列内容:
1 加强件放线张力;
2 挤塑机机头温度;
3 骨架槽几何尺寸;
4 骨架槽收线张力;
纺纱学2思考题-终极
1、棉纱(普梳、精梳)生产工艺流程及各工序作用?
普梳纺纱:原料-开清棉-梳棉-并条(2-3道)-粗纱-细纱-后加工
精梳纺纱:原料-开清棉-梳棉-并条(2-3道)-粗纱-细纱-后加工
↓ ↑
精梳前准备-精梳
(预并条、条卷);(条卷、并卷);(预并条、条并卷)
2、棉纺粗纱机常用的牵伸机构形式?列出粗纱机的主要牵伸工艺参数。
牵伸机构形式:三罗拉/四罗拉双短皮圈牵伸
参数:定量、总牵伸倍数、后区牵伸倍数、罗拉握持距、罗拉加压、钳口隔距
3、粗纱捻系数确定的原则。
一般纤维长度长、整齐度好、细度细、粗纱定量重、加工化纤、冬季干燥时,粗纱捻系数偏小掌握;当细纱机采用较大后区牵伸和较大后区隔距时,粗纱捻系数偏小掌握。
4、粗纱张力是如何形成的,一般以什么来衡量?
粗纱在卷绕过程要克服锭翼顶端、空心臂和压掌等处的摩擦阻力而形成粗纱张力。
一般以粗纱伸长率来间接衡量粗纱张力。粗纱伸长率(%)=(实际长度-理论长度)/理论长度*100%
1、细纱工序的作用。
牵伸:将粗纱均匀地抽长拉细到所需要的线密度。
加捻:给牵伸后的须条加上适当的捻度,赋予成纱以一定的强度、弹性和光泽等物理机械性能。
卷绕:将细纱按一定要求卷绕成形,便于运输、贮存和后道加工。
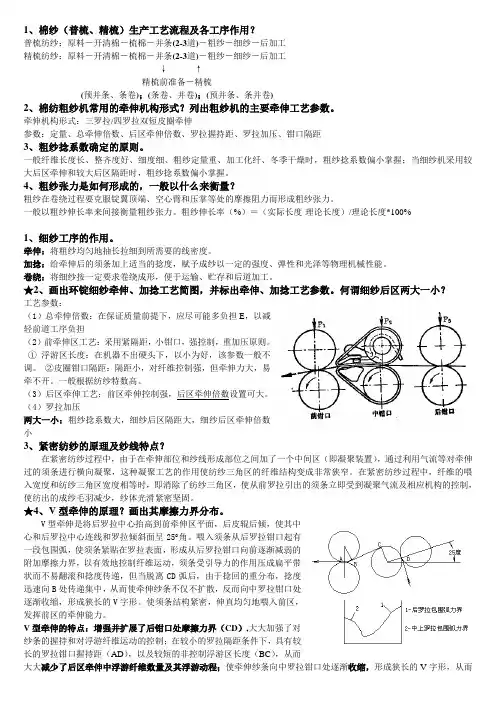
★2、画出环锭细纱牵伸、加捻工艺简图,并标出牵伸、加捻工艺参数。何谓细纱后区两大一小?
工艺参数:
(1)总牵伸倍数:在保证质量前提下,应尽可能多负担E,以减轻前道工序负担
(2)前牵伸区工艺:采用紧隔距,小钳口,强控制,重加压原则。
① 浮游区长度:在机器不出硬头下,以小为好,该参数一般不调。 ②皮圈钳口隔距:隔距小,对纤维控制强,但牵伸力大,易牵不开。一般根据纺纱特数高。
(3)后区牵伸工艺:前区牵伸控制强,后区牵伸倍数设置可大。
气焊和气割主要工艺设计参数

(一)气焊主要工艺参数
气焊的焊接工艺参数包括焊丝的牌号和直径、熔剂、火焰种类、火焰能率、焊炬型号和焊嘴的号码、焊嘴倾角和焊接速度等。由于焊件的材质、气焊的工作条件、焊件的形状尺寸和焊接位置、气
(一)气焊主要工艺参数
气焊的焊接工艺参数包括焊丝的牌号和直径、熔剂、火焰种类、火焰能率、焊炬型号和焊嘴的号码、焊嘴倾角和焊接速度等。由于焊件的材质、气焊的工作条件、焊件的形状尺寸和焊接位置、气焊工的操作习惯和气焊设备等的不同,所选用的气焊焊接工艺参数不尽相同。
下面对一般的气焊工艺参数(即焊接规范)及其对焊接质量的影响分别说明如下:
1.焊丝直径的选择
焊丝的直径应根据焊件的厚度、坡口的形式、焊缝位置、火焰能率等因素确定。在火焰能率一定时,即焊丝熔化速度在确定的情况下,如果焊丝过细,则焊接时往往在焊件尚未熔化时焊丝已熔化下滴,这样,容易造成熔合不良和焊波高低不平、焊缝宽窄不一等缺陷;如果焊丝过粗,则熔化焊丝所需要的加热时间就会延长,同时增大了对焊件的加热范围,使工件焊接热影响区增大,容易造成组织过热,降低焊接接头的质量。
焊丝直径常根据焊件厚度初步选择,试焊后再调整确定。碳钢气焊时焊丝直径的选择可参照表2—2。
表2-2 焊件厚度与焊丝直径的关系 (mm)
工件厚度 1.0~2.0 2.0~3.0 3.0~5.0 5.0~10.0 10~15
焊丝直径 1.0~2.0
或不用焊丝 2.0~3.0 3.0~4.0 3.0~5.0 4.0~6.0
在多层焊时,第一、二层应选用较细的焊丝,以后各层可采用较粗的焊丝。一般平焊应比其它焊接位置选用粗一号的焊丝,右焊法比左焊法选用的焊丝要适当粗一些。
2.火焰性质的选择
一般来说,需要尽量减少元素的烧损时,应选用中性焰;对需要增碳及还原气氛时,应选用碳化焰;当母材含有低沸点元素[如锡(Sn)、锌(Zn)等]时,需要生成覆盖在熔池表面的氧化物薄膜,以阻止低熔点元素蒸发,应选用氧化焰。总之,火焰性质选择应根据焊接材料的种类和性能。
高速纺丝主要工艺参数

一、 高速纺丝主要工艺参数
1、 纺丝温度:包括螺杆温度,箱体温度,联苯温度等.一般在275~295℃之间。
2、 熔体压力:包括滤前压,滤后压力和组件压力;滤后压力一般疫定在80~100BAR之间;组件压力一般在80~150BAR之间。
3、 侧吹风:包括风速成(风压),风湿。风速在0、3~ 0。5m/s左右;风温20±2℃左右;风湿65±5﹪左右。
4、 集束上油们置:一般根据纺制品种和所需纺丝张力迁当调节上油们置。通常集束上尚未位置离喷丝板面的垂直距离控制在130~160cm左右;水平位于控制在离侧吹风网面22~23cm左右。
5、 计量泵和油剂泵转速:计量泵转速根椐年纺品种的规格计算而得;油剂泵转速则根据丝条所需上油率而定,P0Y上油控制在0。3~0。7。
另外:纺间的温度、湿度、室内空气气流等环境对纤维成形也有一定的影响,一般要求温度25左右;湿度65﹪左右,室内空气无紊流干扰。
二、 高速纺丝采用何种方式上油?
高速成纺丝纺速高,必须使用油嘴上油方式才能保证计量准确各个部位上油量比较一致.无油丝不但影响纺丝成型,而且直接后加工的正常进行,造成无法退绕,断头和无强力丝的出现,要杜绝无油丝产生。
三、 POY含油一般以0.3~0.7﹪左右较为适当。丝条含油率低会使纤维松散,摩擦阻力增大,发生毛丝;若含油量过高,会造成油污染增加.
四、 造成纺丝细丝的原因有哪些?
主要原因是组件原因:1、喷丝板镜检不干净;2、分配板不干净;
3、组件组装不合格;4、铲板不及时等,出现这种情况,应立即铲板或更换组件。
五、 在什么情况下需要紧急更换组件?
1、 纺丝发生细丝,硬头丝、竹节丝等不正常丝,经板面清理后仍不能清除;
2、 组件漏浆严重,无法正常生产;
3、 卷绕毛丝、断头多,检查导丝器,丝道无损伤.
六、 熔体压力有哪三种?怎样设定熔体压力?
熔体压力通常有螺杆出口压力(一般系过滤器前压)、滤后压力和组件压力三种。滤后压力的确定一般是减去熔体管道的压力损失,保证熔体进入计量泵前的工作压力(一般不低于3.0MPa),不致使各计量泵吐出量有差异.一般根据纺丝需要设定好一定的后压,前压(螺杆出口压力)则是为了保证后压的稳定,一般随过滤器芯使用时间的增加而增大。当后压(包括前压)低于一定值或前压高于一定值时纺丝就无法正常进行,甚至造成停车.
FA503细纱机工艺流程与工序概述
FA503细纱机工艺流程与工序概述
一、引言
FA503细纱机是纺织行业中常用的一种设备,主要用于生产纱线。其工艺流程和工序对生产效率和产品质量具有重要影响。本文将对FA503细纱机的工艺流程和工序进行概述,以便读者更好地了解该设备的操作与管理。
二、工艺流程概述
FA503细纱机的工艺流程可以分为以下几个主要步骤:
1. 原料准备
在生产纱线之前,首先需要准备原料,包括纤维原料和添加剂。这些原料需要经过严格的筛选和混合,以确保细纱品质的稳定性。
2. 梳理处理
原料准备完成后,需要经过梳理处理,以去除纤维中的杂质和短纤维,提高纤维的纯度和长度。梳理处理是细纱制备的重要一步。
3. 精炼制备
经过梳理处理的纤维需要进行精炼制备,以确保纤维的均匀性和拉伸性。精炼处理过程中需要严格控制温度、湿度等参数,以获得理想的纤维品质。
4. 精纺拉幅
经过精炼制备的纤维需要进行精纺拉幅,以形成细纱。在这一步骤中,需要调节纤维的细度和强度,以满足不同细纱品质的需求。
5. 细纱包装
最后一步是将细纱进行包装,以便运输和储存。包装过程需要保证纱线的整洁和干燥,以免影响纱线的质量。
三、工序概述
FA503细纱机的工序主要包括以下几个环节: 1. 纤维预处理
在进入细纱机之前,需要对纤维进行预处理,包括卷绕、绞线等,以便后续工序的顺利进行。
2. 梳理工序
梳理工序是将经过预处理的纤维进行梳理处理,去除杂质和短纤维,使纤维更加纯净和均匀。
3. 精炼工序
精炼工序是将经过梳理处理的纤维进行精炼制备,以确保纤维的均匀性和拉伸性,为后续细纱制备奠定基础。
4. 精纺工序
精纺工序是将经过精炼制备的纤维进行精纺拉幅,形成细纱。这一工序需要严格控制纤维的细度和强度,确保细纱品质的稳定性。
5. 包装工序
最后一道工序是将细纱进行包装,以便运输和贮存。包装过程的完成需要保证纱线的整洁和干燥,避免纱线受潮或受损。
四、结论
通过对FA503细纱机的工艺流程和工序进行概述,我们可以更好地了解该设备的操作和管理。合理掌握工艺流程和工序,能够提高生产效率和产品质量,为纺织行业的发展做出贡献。
自动机主要成型工艺参数规定
稳可自动机主要成型工艺参数规定
一、 制定目的
为保证产品质量(特别是平衡度),特制定以下工艺参数
二、 主要参数如下
产品规格 摊料时间(秒) 主机保压时间(秒) 涉及机台 备注
100-102X3-4 3.2 --- 20,21,22,23,24,25,26,27,28
100X3-4 3.2 1.5 38,39,42,46,47,50,54
100X5 3.5 --- 20,21,22,23,24,25,26,27,28
100X5 3.5 1.5 38,39,42,46,47,50,54
100X6 3.5 1.5 38,39,42,46,47,50,54
100X2.5 3.0 1.5 38,39,42,46,47,50,54
105-107X1 3.4 --- 20,21,22,23,24,25,26,27,28
115-125X1-2 4.0 --- 20,21,22,23,24,25,26,27,28
115-125X2.5-3.5 3.6 --- 20,21,22,23,24,25,26,27,28
115-125X4-6 3.8 1.5 37,39,50
150X1.6-6 4.5 1.5 36,37
180X1.6-6 5.2 1.5 36,37
230X1.9-6 5.8 1.5 36,37
350X3 6.8 2.0 十工位
400-405X3 7.5 2.0 十工位
三、 注意事项
1、 本年度新工价已参照此工艺参数规定。
2、 任何人严禁更改,擅自修改者罚款50元/次。
3、 在保证以上重要参数不变,且不影响产品质量的情况下,其他辅助参数可更改,并尽可能减少产品总节拍。
稳可磨具
2012-1-3
FA 506细纱机
南通纺织职业技术学院课程论文
基于PLC的FA506-21(B)型细纱机
李毅
班 级 10纺机电
专 业 新型纺织机电
教 学 系 机电系
指导老师 穆征
完成时间 2012年05月 19 日至 2012 年 05 月 24 日 南通纺织职业技术学院课程论文 基于PLC的FA506-21(B)型细纱机
2
摘 要........................................................................................................................................... 3
第一章 细纱机技术发展过程和未来走向 ..................................................................................... 4
1.1 国外细纱机技术发展过程 ............................................................................................... 4
1.3 未来细纱机的构想 ........................................................................................................... 5
1.4 未来细纱机所带动的产业演变 ....................................................................................... 6
成型压机主要工艺参数记录表
成型压机主要工艺参数记录表
设备编号 产品规格 主机保压时间(秒) 摊料时间(秒) 单片节拍(秒) 备注
24工位 1#
2#
磨片
125X3
115,125X1双网
20工位 磨片
2#
3#
4#
5#
老36工位 125X6
150X6
180X6
230X6
新36工位 125X6
150X6
180X6
180X3
150X3
54工位 100X5
100X6
50工位 100X5
100X6
100X2
125X6
46工位 100X2
100X3
100X4
100X2-3外单
100X6 外单
47工位 100X2
100X3
100X4
100X2-3外单
100X6 外单
42工位 100X2
100X3
100X4
38工位 100X2
新10工位 350X3
400X3
405X3.5
老10工位 350X3
400X3
405X3.5
DTM139—1200锭高速细纱机性能分析与工艺优化(一)
识器l;}。 Text.1e Accessories VOI.39 NO.3 May 2012
DTM139—1200锭高速细纱机性能分析与工艺优化(・)
王婵娟,曹小华
(上海东飞现代纺织技术研究所,上海200083)
摘要:为实现DTM139—1200锭细纱机设备使用价值和运行效益最大化,详细分析了该机器材配
置与纺纱工艺效果、纺纱速度的优化设计,阐述了集体落纱机构的特点、卷绕工艺及集体落纱工
艺的优化,着重分析了确保集体落纱留头率的生产管理要点。指出东飞牵伸系统和新型落纱控
制系统,可以满足各种纺纱工艺需求,包括重定量、大牵伸工艺;在对各种原料、各品种的生产实
验跟踪中发现,落纱留头率可达98 以上;纺纱断头减少是改善落纱断头的必要条件;在生产中
纺纱速度设定要根据纺纱环境、条件、品种、纺纱断头及后道质量要求确定,并且应通过不断的方
案优化,才能找到最合理、最有效益的设计方案;在设备安装调试正常时,还应确保纺纱环境、纺
纱条件正常,保证运转中的各种基础管理,做到精、细、实,这是确保设备高质、高产、高速、高效运
行的必要条件。
关 键 词:DTM139—1200锭;高速化纺纱;留头率;断头率;集体落纱;运转管理
中图分类号:TS103.2 文献标识码:B 文章编号:1001—9634(2012)03—0012—05
0 引言
DTM139—1200锭细纱机是一款适合各种棉型
纤维纺纱生产的新型高速细纱机。该设备采用了东
飞牵伸系统和新型落纱控制系统,在高速条件下,不
仅牵伸系统能满足各品种纺纱工艺的要求,而且其
独创的卷绕、落纱机构,可根据所纺品种特点灵活调
整卷绕工艺和落纱工艺,以满足用户高速化生产的
需要。在适当的纺纱条件下,可确保各个品种落纱
留头率达到98 以上,从而实现用工少、设备使用
效率高、纺纱质量好的生产效果。本文从以下几个
方面,分析该设备的高速化性能与工艺优化效果。
1 器材配置与纺纱工艺效果