
锻造台车热处理炉技术要求
- 1 -
锻造热处理大型炉窑采购项目招标技术要求
一、 工程范围
投标方负责4台燃气台车式热处理炉群的设计、制作、运输、安装、调试至验收合格交付使用等一体化交钥匙工程。
投标方负责1台燃气台车式热处理炉群的拆除、运输、改造、安装、调试至验收合格交付使用等一体化交钥匙工程。
1.1炉子规格
有效尺寸 承重 数量 类型
6m×13m×5m 450t(不含垫铁) 1台 燃气锻后热处理炉
4.5m×23m×4m 500t(不含垫铁) 1台 燃气锻后热处理炉
4.5m×11m×4m 300t(不含垫铁) 2台 燃气锻后热处理炉
7.5m×16m×5m 600t(不含垫铁) 1台 燃气锻后热处理炉搬迁
1.2招标方负责炉子基础、管道、电气等外部接口施工。招标方负责将设备电源引至电源柜前;
1.3投标方报价要分别列出单台设备:部件名称、数量、规格、重量(结构件)、外购件厂家、单价、总价。
1.4投标方需附承担此项目主要设计人员名单及相关业绩。
二、技术参数
2.1技术参数
燃气台车式热处理炉窑技术参数
参数类型 单位 参数 备注
烧嘴类型 自身预热式
最高炉温 ℃ 950
控温精度 ℃ ±1
炉温均匀性 ℃ ±10 GB30824-2014
炉衬类型 全纤维结构
空气预热方式 自身预热
台车行走速度 m/min 8-10
炉门升降速度 m/min 5-10 - 2 -
空气过剩系数 1.05―1.1
空气预热温度 ℃ 350-650
燃烧介质 天然气
燃气压力 kPa 100
NOX含量 mg/m3 ≤150
炉顶表面温升 ℃ ≤50注1
炉墙表面温升 ℃ ≤40注2
升温速度(满载) ℃/h 100(可控)
控制方式 自动、手动 远程+现场
垫铁高度 mm 450
噪音 <85dB
注1:搬迁炉炉顶表面温升≤60℃。
注2:搬迁炉炉墙表面温升≤50℃。
2.2典型工艺曲线
三、技术要求
提供炉炉子尺寸参数核算资料、加热能力、温场模拟报告书。
提供的设备及自动化控制应成熟可靠,技术达到国际先进水平。
所有钢构原材料选用符合GB/T706-2008、GB/T709-2006标准产品,型钢要求使用国标B料。
钢构表面必须进行除锈喷砂处理,并按照标准涂刷防锈底漆(高温部分使用高温底漆)两遍、银粉面漆两遍(高温部分使用高温面漆)。
单台炉子按标准配置可燃气体报警探头、安全警示标志及主机,主机要求安装在仪表控制室内。
标段内所有耐热件设计时考虑统一性、互换性。
所有梯台踏步、检修平台使用花纹钢板。
控温热偶和测温热偶分开布置。 - 3 -
投标方须在单台炉窑醒目位置设置警示标识和中文警示说明。警示说明应当载明设备性能、可能产生的职业危害、安全操作和维护注意事项、职业病防护以及应急救治措施等内容。
所有紧固连接部位,要预留维修空间。
炉体上安装的控制、执行、反馈等零部件采取隔热措施。
投标方按照GB/T 30824-2014标准实施炉温均匀性测试。
元件选型符合下表要求:
序号 元件名称 供货厂家
1 烧嘴 霍克德、广州思能
2 耐火纤维及其制品 摩根、山东鲁阳、烁砺注3
3 浇注料及其制品 河南濮耐、北京利尔、荣大
4 保温砖、隔热砖 河南濮耐、洛阳耐火材料
5 燃烧控制器单元(BCU) 霍尼韦尔、中景科技、广州思能
6 UPS电源 山特、伊顿、APC
7 变送器 西门子、横河、川仪
8 PLC 西门子
9 变频器 西门子
10 HMI WINCC、亚控组态王
11 接线端子 魏德米勒、菲尼克斯、WAGO
12 低压元件 西门子、ABB、施耐德
13 电气柜 威图、GDD
14 电机(风机) 西门子、贝德、佳木斯、南洋
15 风机 上海通用风机
16 台车减速机 国内名牌产品
17 阀件(烧嘴前) 霍克德、中景科技、广州思能
18 热电偶 川仪、重庆正大
19 流量积算仪 北京盛华吉
20 无纸记录仪 英华达、千野
21 天然气报警探头及主机 中安、安仕得
22 温度巡检仪 富士 - 4 -
23 压力表(调试测压用) 德威尔
24 燃气安全切断阀 朱丽安尼、博雷、广州思能
25 燃气调压阀 冬斯、朱丽安尼、马达斯、广州思能
26 激光打印机 佳能、惠普
27 紧固件 国标产品
28 遥控器 台湾禹顶、意大利奥泰克
29 钢板、型钢 宝武钢、首钢、河钢、鞍钢、沙钢
注3:Ⅰ.投标方提供所选炉衬材料的5年厂商业绩及厂商证明材料;Ⅱ.验收之日起5年之内投标方提供炉衬免费维护、维修服务;Ⅲ.验收之日起5年之内如果因炉衬材料质量或施工原因造成投标方经济损失的,投标方按照损失全额赔偿。
3.1新购炉窑技术要求
台车式热处理炉主要由炉体、炉门及升降装置、台车及其驱动装置、燃烧系统、管路系统、电气控制系统等主要部分组成。
3.1.1 炉体
炉体主要由钢网架骨架、钢结构龙门架、炉衬及炉口护件、遮火板组成。
3.1.1.1钢网架骨架
板材厚度≥6mm。设计寿命不小于20年
钢构设计应充分考虑到高温热膨胀、冷态收缩对结构的影响,确保炉子在频繁升温、降温状态下结实、牢固、可靠。结构所有焊缝均匀平滑,没有气孔、夹渣、裂纹、未熔合等缺陷,炉体外观平直、光滑,无皱折凹凸不平现象。
炉顶或炉侧设置方便检修符合国标的直斜梯、走台、护栏并涂装规定色漆。炉体后墙设窥视孔。
3.1.1.2钢结构龙门架
炉门立柱选用格构式结构。板材厚度≥12mm。立柱迎火面需设置隔热层,防止立柱长期受热变形。立柱结构设计必须保证结构稳固、长期受热的情况下具备强的抗弯性、强度和刚度。
龙门架上横梁底面需安装厚度≥30mm陶瓷纤维板。
炉门上滑道选用钢板制作,钢板厚度≥12mm。下滑道选用4Cr9Si2铸钢制作,材料厚度≥12mm。上、下滑道上设置便于炉门拆装的缺口;
立柱内部配重块需考虑配重增减的便利性。
3.1.1.3炉衬 - 5 -
选用全纤维结构。
选用选用24级威盾陶瓷纤维模块或1350型纤维模块。纤维模块使用304锚固。炉顶锚固方式选用外锚固。设计使用寿命不少于10年。
投标方需对结构及砌筑形式作详细论述。
3.1.1.4炉口护件
炉口护板材料选用ZG30Cr18Mn12Si2N,角形护板截面厚度≥30mm。炉口护板拼装完成后应形成“冂”形密封线。
角形护板底板宽度L1、龙门架立柱宽度L、下滑道宽度L3及角形护板、下滑道间间距L2之间关系如下图。L2≤15mm,角形护板+炉门下滑道拼接处设置燕尾槽或半圆槽并用纤维绳填充。
3.1.1.5遮火板
炉口上部遮火板距离炉口至少300mm,最少设置一个方便开合的检修门。
3.1.2 炉门及升降装置
3.1.2.1炉门
钢制框架(冷面)选用单独双横加强梁设计(抵抗热变形),确保炉门钢构不变形。耐火隔热衬(热面)除纤维模块锚固板外,其它板材厚度≥12mm。耐火隔热衬选用24级威盾陶瓷纤维模块或1350型纤维模块(含304锚固件)。模块安装完成后呈中间低四周高形态,同炉口配合形成迷宫型双密封面。四周高出来的纤维模块安装选用外锚固形式。炉门热面钢板处安装耐热护件。护件材料ZG30Cr18Mn12Si2N,护件呈“L”型保护边框立钢板。
炉门压紧选用双滑道自重压紧形式。
炉门设计检修吊挂装置。
炉门安装调试完成后,正常使用情况下,需保证1年不跑火不吸冷风。 - 6 -
投标方需对结构及砌筑形式作详细论述。
3.1.2.2升降装置
炉门升降选用板链式设计,升降通过减速机和链轮组机构完成。
炉门提升机构选用套筒链式传动+链轮组机构+配重,电机直联减速机传动。
炉门开关选用无线式的现场遥控、现场手动控制。
炉门提升设上下冗余限位并同台车进出到位联锁。炉门升降传动机构带自锁装置。
炉门传动装置检修平台按国标设置护栏,上下平台选用国标斜梯。
3.1.3 台车及其驱动装置
3.1.3.1台车
3.1.3.1.1车架
设计要求满足炉车高度前提下,保证重载时有足够的强度和刚性,同时考虑装料及使用过程中的偏载现象、高温状态下的热膨胀变形,10年内不影响台车正常进出及密封。
台车车架选用钢板焊接箱型梁结构,钢板≥20mm。车架设计冲击载荷应取台车实际承受载荷的4—5倍(实际承重=加热工件 + 垫铁 )。
车架载荷设计按照实际承重载荷2倍以上设计。设计时应考虑台车底部热空气的对流和散热。
设计同时要考虑维修时的易操作性。
台车边框材料选用ZG30Cr18Mn12Si2N,截面厚度≥30mm,边框拼接处设置燕尾槽或半圆槽并用纤维绳填充。为了减少台车边框外翻情况边框同台面用304圆钢可靠拉紧。圆钢直径≥20mm。
台面选用砖砌结构。设计要考虑台车台面快速修复。
3.1.3.1.2台车密封
侧密封优先选用自动压紧密封,炉后软密封形式,保证台车周围不跑火和不吸入冷风。
3.1.3.2驱动装置
台车选用钝轮牵引、双排销齿条传动方式,齿轮及钝轮均选用锻钢件,台车行走电机选用变频器调速控制,传动设置台车机械定位。
台车的运转可以实现无线式的远程控制和手动控制两种控制方式。提供最大轮压数据。
承载及驱动系统设计时必须考虑有足够的富裕量,拖动系统按整体载荷(工件 + 垫- 7 -
铁 + 台车自重)1.5倍设计。
台车进、出配置电气+机械双限位。电气限位同炉门开启限位联锁。下轨道末端配置阻挡缓冲器,防止电气故障时损坏后墙。
炉内轨道使用中容易产生上翘变形(特别是末端),设计时需要采取措施保证不发生此类问题。
台车安装紧固件除台车底部,全部选用304不锈钢螺栓组件。
3.1.4燃烧系统
燃烧系统选用自身预热式烧嘴。烧嘴寿命10年以上。
烧嘴外壁温升低于70℃。
选用全数字脉冲控制,脉冲控制方式选用on/off模式,同时每个烧嘴均能够根据炉温要求实现单独自动控制。
烧嘴点火、大火、小火、熄火自动调节燃烧、熄火报警、再点火等自控功能选用带通讯BCU产品,BCU做隔热处理。单台炉窑BCU配置数量:安装数量+2(备件)。
烧嘴点火、大小火切换、熄火复位选用远程及现场两处控制方式。
烧嘴具备完善的燃烧安全保护系统:点火前的管道吹扫,燃气、空气欠压保护等功能。
3.1.5管路系统
为了方便今后备件采购,本标段内炉窑烧嘴前管路、管件、阀门、电磁阀等设计时统一规格。
管道系统按照招标方要求涂刷明确的颜色和流向标识。
3.1.5.1燃气管路
单台炉子燃气总管必须设置:手动切断阀+排污阀+过滤器+电动盲板阀(眼镜阀)+稳压阀+安全切断阀+放散阀+压力变送器+涡轮流量计(带温压补偿)+压力表(稳压阀前后)+高压开关+低压开关等。
燃气管道必须采用消除静电和防雷措施。
燃气管路易发生爆炸的位置需设泄爆阀。设有安全放散管路,安全放散管路在高处多点布置,集中放散,放散管高出厂房,厂房高度40m。放散装置按照标准设计执行。
燃气烧嘴前管路必须设置2道手动阀。烧嘴前电磁阀断电后必须处于关闭状态。
燃气管路敷设必须遵守GB 6222-2005 《工业企业煤气安全规程》所述规定。
3.1.5.2助燃空气管路
助燃空气总管必须设置:手动切断阀+压力表+压力变送器+孔板流量计。
大型燃气台车式热处理炉炉温偏差超差的控制

2013年第5期 2013年10月 铸造设备与工艺 FOUNDRY E0UIPMENT AND TECHNOLOGY
・应用研究・
大型燃气台车式热处理炉炉温偏差超差的控制
马进。时军 (共享铸钢有限公司,宁夏银川 750021)
摘要:针对大型天然气台车炉炉温不均、温度偏差大的现状,通过采取改善炉体保温}生、密封性,及时处置 烧嘴故障、调整火焰等措施,最终检测结果显示炉温偏差明显减小并符合工艺要求。 关键词:燃气台车炉;炉温偏差;密封性;烧嘴 中图分类号:TG155.1 文献标识码:A 文章编号:1674—6694(2013)05—0045~03
Control on Temperature Deviation in Big Gas Car Type Heat Treatment Furnace
MA J/n,sHl Jun (Kocel Steel Foundry CO.LTD,Yinchuan Ningxia 750021,China) Abstract::Based on the temperature unevenness and the big deviation of temperature for the big car type furnace of natural gas,taking the method of improving heat retaining prope ̄y and air tightness for furnace body,disposing burner s failure,adjusting the flame in time,the temperature deviation decreases obviously which meets tim requirements for technology. Key Words:gas-fired car type gas furnace,temperature deviation,air tightness,burner
台车式燃气退火炉技术附件

攀钢集团江油长城特殊钢有限公司 新建12t真空感应炉、自耗炉项目台车式燃气退火炉技术附件
台车式燃气退火炉技术附件
甲方:攀钢集团江油长城特殊钢有限公司
乙方:
12t真空感应炉、自耗炉项目部
2018年2月
攀钢集团江油长城特殊钢有限公司 新建12t真空感应炉、自耗炉项目台车式燃气退火炉技术附件
目
录
附件1 基础技术数据
附件2 设备说明书
附件3 供货和服务范围分割
附件4 卖方工程和文件准备
附件5 买方工程和文件准备
附件6 买卖双方之间的设计联络
附件7 备件清单
附件8 检验
附件9 设备安装与调试
附件10性能指标和验收方法
附件11项目进度参考方案
附件12技术服务和培训
附件13方案图
攀钢集团江油长城特殊钢有限公司 新建12t真空感应炉、自耗炉项目台车式燃气退火炉技术附件
附件1 基础技术数据(单台炉)
本次建设炉子数量:2台
序号 产品名称 台车式燃气热处理炉
1. 有效工作尺寸(L×W×H) 4000×3000×3000mm
2. 最大装载量 40t(非均匀载荷,不含炉内垫铁重量)
3. 炉门升降 电动升降
4. 额定工作温度 950℃ (最高炉温:1000℃)
5. 升温速度 满载时0~180℃/h可调
6. 控温区数 4温区
7. 烧嘴数量 8个
8. 烧嘴 “高速烧咀”、 SIC烧咀套管,品牌为SIC105HB或同等品牌
9. 天然气最大耗气量 330Nm3/h
10. 燃料 天然气;热值:8460Kcal/Nm3
11. 天然气控制方式 脉冲控制,连续调节
12. 台车行走 台车采用车轮结构,电机驱动,变频控制,以减小台车启动和到位的冲击。
13. 台车移动速度 3~12 m/min(变频调速)
14. 有效加热区炉温均匀性 工作温度(工艺保温温度)在550~900℃区间内任意温度保温时,炉温均匀性应≤±10℃;
新型台车式热处理炉的设计
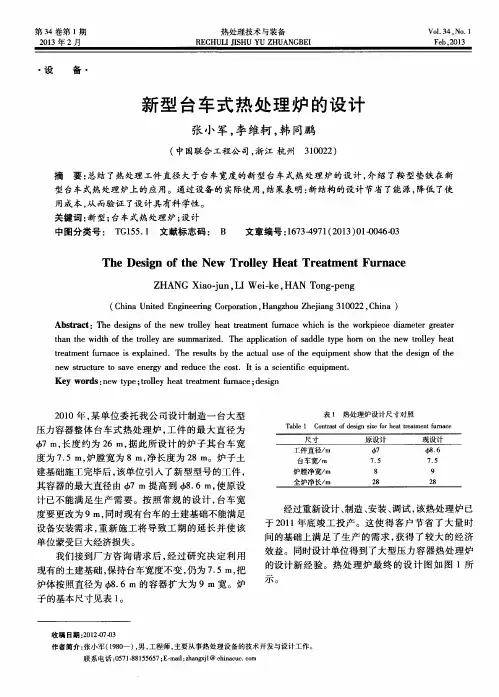
第34卷第1期 2013年2月 热处理技术与装备 RECHULI JISHU YU ZHUANG BEI Vo1.34.No.1 Feb,2013
・设 备・
新型台车式热处理炉的设计
张小军,李维轲,韩同鹏
(中国联合工程公司,浙江杭州310022)
摘要:总结了热处理工件直径大于台车宽度的新型台车式热处理炉的设计,介绍了鞍型垫铁在新
型台车式热处理炉上的应用。通过设备的实际使用,结果表明:新结构的设计节省了能源,降低了使
用成本,从而验证了设计具有科学性。
关键词:新型;台车式热处理炉;设计
中图分类号:TG155.1文献标志码:B 文章编号:1673-4971(2013)01-0046-03
The Design of the New Trolley Heat Treatment Furnace
ZHANG Xiao-jun,LI Wei—ke,HAN Tong・peng
(China United Engineering Corporation,Hangzhou Zhejiang 3 10022,China)
Abstract:The designs of the new trolley heat treatment furnace which is the workpiece diameter greater
than the width of the trolley are summarized.The application of saddle type horn on the new trolley heat
treatment furnace is explained.The results by the actual use of the equipment show that the design of the
new structure to save energy and reduce the cost.It is a scientific equipment.
65KW高温台车式电阻炉设计
佳木斯大学热处理设备设计说明书
目 录
1 前 言 ......................................................................................................................................... 1
1.1 本设计的目的、意义 .......................................................................................................... 1
1.1.1 本设计的目的 ............................................................................................................... 1
1.1.2 本设计的意义 ............................................................................................................... 1
1.2 本设计的技术要求 .............................................................................................................. 1
1.2.1 技术要求 ....................................................................................................................... 1
1.3 热处理炉的发展现状 .......................................................................................................... 2
WCB铸件热处理制度及工艺规范
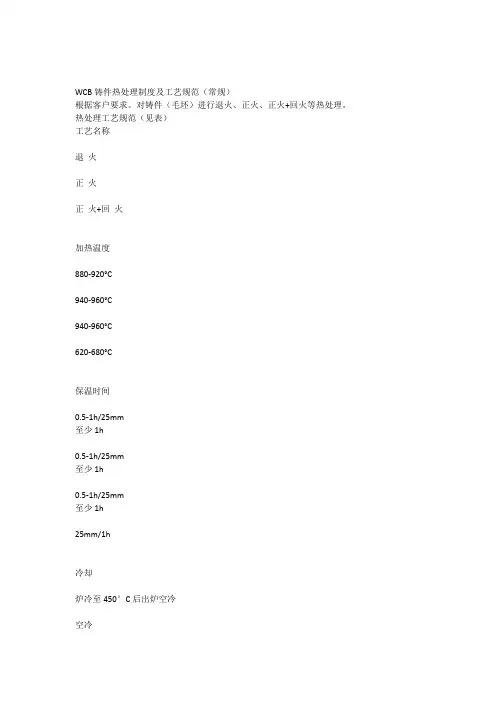
WCB铸件热处理制度及工艺规范(常规)
根据客户要求。对铸件(毛坯)进行退火、正火、正火+回火等热处理。
热处理工艺规范(见表)
工艺名称
退火
正火
正火+回火
加热温度
880-920°C
940-960°C
940-960°C
620-680°C
保温时间
0.5-1h/25mm
至少1h
0.5-1h/25mm
至少1h
0.5-1h/25mm
至少1h
25mm/1h
冷却
炉冷至450°C后出炉空冷
空冷
空冷
铸钢件焊后去应力退火
加热温度 600-650°C 保温 1h / 25mm 空冷。
装炉温度及升温要求
1、室温或者400°C以下装炉,升温至500-600°C时保温1-2h,再升温。
2、升温速率100-200°C / h,随炉冷却速率100-200°C / h。
装备(设备及设施)
1、采用台车式电阻加热炉,必要时配备机械鼓风冷却。
2、温度控制采用带程序控制的PID调节器进行控温。
六、操作要求
1、所有铸件在热处理前,应清砂、切冒口、清理铸件表面、对裂纹等缺陷进行补焊。且化学成分必须检验合格、外观目视检验合格。同时应带有同铸件冶炼炉次相同的标号的试棒。
2、铸件应放置在加热炉有效加热区内。同炉处理的铸件壁厚相差不应太大。在铸件加热时不至于产生变形的前提下,允许多层叠放。试棒应和其所代表的铸件同炉进行热处理,并放置在具有代表性的位置。
3、严格执行热处理工艺规范。加热过程中应确保温度测量、控制和记录装置的正常运行。铸件热处理后,应按相关标准规定的检验方法检验。
浙江方文特钢有限公司
2014年1月15日
台车式加热炉和热处理炉的比较研究
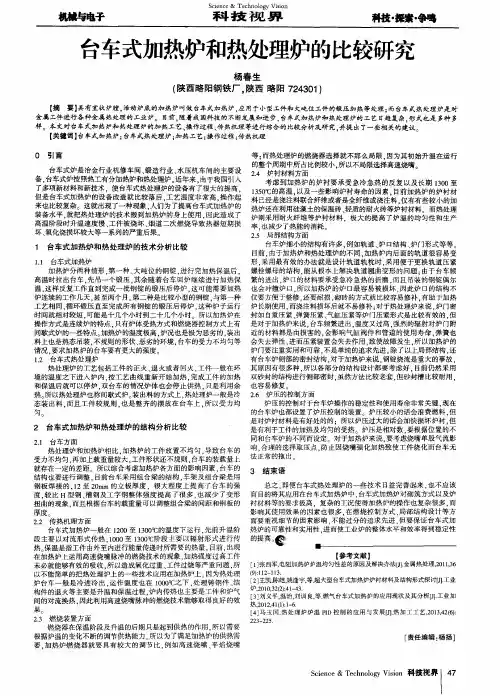
Science&Technology Vision 科技视界 科技・探索・争鸣 台车式加热炉和热处理炉的比较研究 杨春生 (陕西略阳钢铁厂,陕西略阳724301) 【摘要】具有室状炉膛,活动炉底的加热炉叫做台车式加热炉,应用于小型工件和大吨位工件的锻压加热等处理:而台车式热处理炉是对 金属工件进行各种金属热处理的工业炉。目前,随着我国科技的不断发展和进步,台车式加热炉和热处理炉的工艺日趋复杂.形式也是多种多 样。本文对台车式加热炉和热处理炉的加热工艺、操作过程、传热机理等进行综合的比较分析及研究,并提出了一些相关的建议。 【关键词】台车式加热炉;台车式热处理炉;加热工艺;操作过程;传热机理 0引言 台车式炉是冶金行业机修车间、锻造行业、水压机车间的主要设 备,台车式炉按照热工有分加热炉和热处理炉。近年来.由于我国引入 了多项新材料和新技术,使台车式热处理炉的设备有了很大的提高. 但是台车式加热炉的设备改造就比较落后.工艺温度非常高.操作起 来也比较复杂。这就出现了一种现象.人们为了提高台车式加热炉的 装备水平.就把热处理炉的技术搬到加热炉的身上使用.因此造成了 高温阶段时升温速度慢、工件被烧坏、烟道二次燃烧导致热器短期损 坏、氧化烧损坏较大等一系列的严重后果。 1 台车式加热炉和热处理炉的技术分析比较 1.1台车式加热炉 加热炉分两种情形.第一种、大吨位的钢锭,进行完加热保温后, 高温时拉出台车.先吊一个锻压.其余随着台车回炉继续进行加热保 温.这样反复工作直到完成一批钢锭的锻压后停炉.这可能需要加热 炉连续的工作几天.甚至两个月。第二种是比较小型的钢锭.与第一种 工艺相同.循环锻压直至完成所有钢锭的锻压后停炉.这种炉子运行 时间就相对较短.可能是十几个小时到二十几个小时 所以加热炉在 操作方式是连续炉的特点.只有炉体受热方式和燃烧器控制方式上有 间歇式炉的一些特点。加热炉的温度极高.炉况也是极为恶劣的,装出 料上也是热态吊装.不规则的形状、恶劣的环境。台车的受力不均匀等 情况.要求加热炉的台车要有更大的强度 1.2台车式热处理炉 热处理炉的工艺包括工件的正火、退火或者回火.工件一般在环 境的温度之下进入炉内.按工艺曲线重新开始加热.完成工件的加热 和保温后就可以停炉.双台车的情况炉体也会停止供热.只是利用余 热。所以热处理炉也称间歇式炉。装出料的方式上,热处理炉一般是冷 态装出料.而且工件较规则.也是整齐的摆放在台车上,所以受力均 匀 2台车式加热炉和热处理炉的结构分析比较 2.1台车方面 热处理炉和加热炉相比.加热炉的工件放置不均匀.导致台车的 受力不均匀.再加上载重量较大.工件形状还不规则,台车的装载量上 就存在一定的差距。所以综合考虑加热炉各方面的影响因素,台车的 结构也要进行调整.目前台车采用组合梁的结构,车架及组合梁是用 钢板焊接的.12至20mm的立板厚度.很大程度上提高了台车的强 度.较比H型钢、槽钢及工字钢整体强度提高了很多,也减少了变形 扭曲的现象.而且根据台车的载重量可以调整组合梁的间距和钢板的 厚度。 2.2传热机理方面 台车式加热炉一般在1200至1300℃的温度下运行,先前升温阶 段主要以对流形式传热.1000至1300 ̄C阶段主要以辐射形式进行传 热 保温是指工件由外至内进行能量传递时所需要的热量。目前,出现 在加热炉上运用高速烧嘴脉冲的燃烧技术的现象。加热强度过高工件 未必就能够有效的吸收,所以造成氧化过重、工件过烧等严重问题,所 以不能简单的把热处理炉上的一些技术应用在加热炉上。因为热处理 炉台车一般是冷进冷出.运作温度也在IO00'E之下,处理铸钢件、结 构件的退火等主要是升温和保温过程,炉内传热也主要是工件和炉气 间的对流换热.因此利用高速烧嘴脉冲的燃烧技术能够取得良好的效 果。 2-3燃烧装置方面 燃烧器在保温阶段及升温的后期只是起到供热的作用,所以需要 根据炉温的变化不断的调节供热能力。所以为了满足加热炉的供热需 要.加热炉燃烧器就要具有较大的调节比,例如高速烧嘴、平焰烧嘴 等;而热处理炉的燃烧器选择就不那么局限.因为其初始升温在运行 的整个周期中所占比例较小.所以不局限选择高速烧嘴 2.4炉衬材料方面 考虑到加热炉的炉衬要承受急冷急热的反复以及长期1300至 1350 ̄(]的高温,以及一些影响炉衬寿命的因素.目前加热炉的炉衬材 料已经是浇注料联合纤维或者是全纤维或浇注料.仅有有些较小的加 热炉还在利用硅藻土的保温砖、轻质的耐火砖等炉衬材料。而热处理 炉则采用耐火纤维等炉衬材料.极大的提高了炉温的均匀性和生产 率.也减少了热能的消耗 2.5局部结构方面 台车炉细小的结构有许多,例如轨道、炉口结构、炉门形式等等。 目前,由于加热炉和热处理炉的不同.加热炉内后面的轨道很容易变 形.采用最有效的办法就是设计轨道轨枕时.采用便于更换轨道压紧 螺栓螺母的结构,能从根本上解决轨道翘曲变形的问题:由于台车频 繁的进出,炉口的材料要承受急冷急热的折磨.而且吊装的钢锭偶尔 也会冲撞炉口.所以加热炉的炉口最容易被损坏.因此炉口的结构不 仅要方便于整修,还要耐损.砌砖的方式就比较容易修补.有助于加热 炉长期使用,而浇注料损坏后就不易修补;对于热处理炉来说.炉门密 封如自重压紧、弹簧压紧、气缸压紧等炉门压紧形式是比较有效的.但 是对于加热炉来说.台车频繁进出.温度又过高.强烈的辐射对炉门附 近的材料都是由损害的.会影响气缸阀件和管道的使用寿命.弹簧也 会失去弹性,进而压紧装置会失去作用,致使故障发生.所以加热炉的 炉门要注重实用和可靠。不是单纯的追求先进。除了以上局部结构.还 有台车炉侧部的密封结构,对于加热炉来说,钢锭烧流是重大的事故, 其原因有很多种.所以各部分的结构设计都要考虑好.目前仍然采用 双砂封的结构进行侧部密封,虽然方法比较老套.但砂封槽比较耐用. 也容易修复。 2.6炉压的控制方面 炉压的控制对于台车炉操作的稳定性和使用寿命非常关键 现在 的台车炉也都设置了炉压控制的装置 炉压较小的话会浪费燃料.但 是对炉衬材料是有好处的的:所以炉压过大的话会加快损坏炉衬,但 是有利于工件的加热及均匀的受热 炉压是相对数.要根据位置的不 同和台车炉的不同而设定 对于加热炉来说.要考虑烧嘴单股气流影 响.合理的选择取压点.防止因烧嘴强化加热致使工件烧化而台车无 法正常的拖出 3结束语 总之.即便台车式热处理炉的一些技术日益完善起来,也不应该 盲目的将其应用在台车式加热炉中.台车式加热炉对砌筑方式以及炉 衬材料等的要求极高.复杂的工况使得加热炉的操作也复杂很多.而 影响其使用效果的因素也很多,在燃烧控制方式、局部结构设计等方 面要重视细节的因素影响.不能过分的追求先进.但要保证台车式加 热炉的可靠性和实用性.进而使工业炉的整体水平和效率得到稳定性 的提高。e ・ 【参考文献】 『1]张西军.电阻加热炉炉温均匀性差的原因及解决办法lJ1.金属热处理,,2011,36 f91:112—113. 『2]王凯,陈皑,姚逢宇,等.超大型台车式加热炉炉衬材料及结构形式探讨f J】l工业 炉,2010,32(2):4l一-43. [31 30JSL平,温治,刘训良,等.燃气台车式加热炉的应用现状及其分析册.工业加 热,2012,41(1):1一-6. [4]马玉国.热处理炉炉温PID控制的应用与发展[J].热加工工艺,2013,42(6): 223-225 [责任编辑:杨扬] science& chn。 。gy Visi。n科技视界I
热处理操作规程15篇
第 1 页 共 18 页 热处理操作规程15篇
1【第1篇】电阻炉热处理工普通热处理安全操作规程
1、开炉前先检查炉内是否有遗留的工件杂物,并清除氧化皮。
2、长期停歇的炉子,送电前先用500v摇表检查绝缘(应不低于0.5兆欧)。送电升温不能太快,按升温曲线升温。
3、检查仪表,必须完好齐全,发热元件与引出棒接头,接触器触点等必须接触良好。
4、检查转动部份是否灵活,各部元件、部件是否良好可靠,有无徒震和不均匀现象。
5、工件入炉、装炉时,不得碰坏炉膛砌砖体,工件与发热元件及炉墙之间距离应大于50毫米,靠近炉门口不放工件,以防炉门口温度低而影响工件质量(连续生产的链条炉除外)。
6、若井式电炉装料时,工件不得超出料筐,防止碰撞,砂封槽必须有足够细砂。
7、按工艺装料完毕后,关闭炉门,行程开关应动作。
8、调定好测温仪表,合上电源,绿灯亮,旋转开关到“开”位置,红灯亮,炉子通电加热,将开关旋转到 “自动”位置,炉子炉温即可自动控制。如需人工控制温度,将开关位置于“手动”位置上。
9、按制定的工艺,升温到所需温度,控制仪表动作,红灯灭,绿灯亮,炉子断电。如用手动控制,达到工艺要求温度后,即停电保温。
10、各种电阻炉,温度不得超过该炉设计或说明书所允许的最高温 第 2 页 共 18 页 度。
11、保温结束,开启炉门行程开关“断开”。工件出炉时不得撞伤炉膛砌砖体。
12、出炉完毕,关闭炉门,开关置于“关”位置,控制仪表指针拨到“0”位。切断总电源。并做好交接班。
【第2篇】热处理火工安全技术操作规程
1.必须两人以上方可操作高频设备,并指定操作负责人,检查屏蔽、保护遮栏是否良好,工作时闲人免进。
2.检查设备各部分接地线是否可靠,淬火机床是否良好,机械液压传动是否工作正常。
3.开启水泵,检查冷却水出水是否正常,冷却水压为0.12~0.2mpa之间,不准用手触及设备的冷却水。
台车炉井式炉箱式炉铝合金淬火炉——丹阳高皓
台车炉、井式炉、箱式炉、铝合金淬火炉——丹阳市高皓
中温翻转式台车炉
中温翻转式台车炉用途:合金钢加热快速淬火用。温度:950?
特点:
1、从炉门开启--台车驶出至池边--台车倾斜、工件全部倾入淬火池的全过程时间大约在1分钟左右。工件入淬火介质时间快,提高热处理工艺质量;
2、中温翻转式台车炉加热温度采用PID过零触发可控硅、高精度智能表控温,控温精度高,温差波动?1?左右。另用圆图自动记录仪记录温度和超温报警,双重控制,确保工件加热不超温;温度根据工艺自行设定;
3、台车倾斜采用电动液压装置,台车倾斜平稳,不抖动,倾斜角度大于35?;
4、台车倾斜、台车进出、炉门升降均为电动控制,且设有连锁保护装置,可防止因误操作而产生的故障和事故;
5、中温翻转式台车炉无污染,环保效益好。
中温翻转式台车炉详情登录:
台车炉(可倾式台车电阻炉)
产品用途
RT3系列翻转式台车式电阻炉是国家标准节能型周期式作业炉,超节能结构,节电30%。台车采用防撞击密封砖,自动翻砖机构,自动密封台车和炉门,一体化连轨,不需基础安装,放在水平地面与基础垫铁或膨胀螺丝固定即可使用。主要用于高铬、高锰钢铸件、球墨铸铁、轧辊、钢球、45钢、不锈钢等淬火、退火、时效以及各种机械零件热处理之用。 产品简介
本系列电炉外壳有钢板和型钢焊接而成,炉体底部与台车轻轨连为一体,用户不需要基础安装,只须放于平整的水泥地面即可使用。 炉衬采用超轻质耐火砖作炉衬,相对传统砖式炉膛节能30%左右,采用优质长纤维刺毯、硅藻土砖、蛭石粉为保温材料,炉口采用重质防撞砖、台车面层重质高铝防压砖。电炉炉体与台车之间采用迷宫式耐火材料砌筑外,还用通过自行动作的密封机构来减少电炉的热辐射及对流损失,并可改善炉温均匀性。
加热元件采用高温电阻合金丝绕制成螺旋状,分布在炉侧、炉门、后墙及安放台车搁丝砖上,并用国标插口砖固定,安全简洁。
台车上按装有耐压抗高温的铸钢炉底板,以承载工件之用。为了防止工件加热后产生的氧化皮通过炉底板间的缝隙落入加热元件周围而造成加热元件损坏,因此炉底板与炉体接触处采用插入式接触。为保证正常使用,需要经常吹扫台车炉底板下方的氧化皮,一般每周吹扫一次,吹扫时将炉底板吊起,用压缩空气将电阻丝槽内的氧化皮屑吹扫干净,注意防止氧化皮卡在炉丝内引起短路。
热处理炉
热处理炉
3.2.1工艺技术简述
钢板热处理 设备有:外部机械化炉8座,车底式热处理炉3座,70㎜以下需热处理的钢板由3500㎜宽厚板厂的辊底式热处理线完成热处理工艺,该线布置有85M长辊底式常化炉和辊底式淬火炉各一座,并配有抛丸机组、热矫直机、冷床等,这是一套配置齐全,能完成多品种、多规格钢板热处理工艺的完整的、高水平的热处理生产线,目前在国内的同类生产线中也是不多见的。
(八)热处理线
热处理车间设有车底式热处理炉3座;外部机械化炉8座,所用燃料为高炉煤气;辊底式常化炉和辊底式淬火炉各一座,所用燃料为转炉煤气。
(1) 车底式热处理炉
车底式热处理炉的热处理工艺为三种:退火、回火、正火。可处理钢板规格为:厚20~300㎜,宽1500~3600㎜,长4000~12000㎜。热处理温度:450~900℃。每炉装炉量:退火、回火钢板为成垛装炉,每炉装炉量平均为130t,热处理周期平均为40小时,日历作业率按70%计算,每年每炉可处理20000 t:
如果用车底式炉进行单张正火(常化),则产量太低,不宜采用。
(2) 外部机械化(室式)热处理炉
外部机械化炉热处理工艺主要是正火、回火、淬火、调质(淬火+回火)。处理钢板规格:厚50~300㎜,宽1500~3600㎜,长3000~8000㎜;最大单重:20000㎏。
外机炉为单张钢板热处理,用装出料机每炉装一块板子,平均小时产量为2.5 t/h·炉,日历作业率按80%计算,则每炉每年可处理钢板量为17500
t,4座炉子年处理量为70000 t,6座炉子时,年处理量为105000 t。配合完成热处理工艺的设备有:装出料机1台,上料台架2个,淬火水槽1个,淬火专用吊车1台。
(3)厚度为6~70㎜需热处理的钢板,送到宽厚板厂热处理车间,由辊底式炉完成其退火、回火、正火、淬火或调质热处理工艺。
2.3.3.2生产工艺流程图 3.1.2车底式加热炉(预留)
RT2-320-8台车式电炉采购规范
第 1 页 共 6 页 RT2-320-8台车式电阻炉采购技术规范
编号
编 制
校 对
审 核
会 签
审 定
批 准
第 2 页 共 6 页 RT2-320-8台车式电阻炉采购规范
1 设备名称:RT2-360-8台车式电阻炉
2 设备数量:壹台
3 适用范围
本采购规范适用于回火、去应力退火处理,其中包括台车炉的技术参数要求,炉体结构,控制系统及检验。
4 主要技术参数:
序号 名 称 RT2-320-8台车电阻炉
1. 台数量 1台
2. 工作电源 380V,50Hz,3P
3. 额定功率 320KW (以设计计算为准)
4. 有效加热区尺寸(长×宽×高) 3500×1700×1300mm
5. 额定温度 850℃
6. 常用工作温度 600~750℃
7. 升、降温速度 25~120℃/h(连续自动调控,温度均匀性在30℃范围内)
8. 加热区接法 Y;Y;
9. 炉温均匀性 ±5℃
10. 控温精度 ±1℃
11. 加热区段数 3区
12. 记录仪 ER183有纸记录仪 0.5级
13. 控温仪 FP93 0.3级
14. 循环风机功率 2(台)
15. 单机风量、风压 以设计计算为准
16. 台车进出方式 电动自行走:速度6~8米/分
17. 炉门升降系统 电动驱动
18. 控温方式 3相固态PID过零调功
19. 空炉升温 ≤3.5h
20. 台车与炉体密封 气动柔性压紧密封
21. 炉门与炉体密封 气动柔性压紧密封
22. 最大装载量 10T(单件最大重量5T)