
铸铁件焊接工艺总结
铸铁焊接工艺
铸铁件的焊接工艺一般分为热焊、半热焊、冷焊三种工艺,不同的焊接工艺选用的焊接材料各不相同。
铸铁热焊工艺是将铸铁件整体或局部预热至600~700℃,并在焊接过程中保持温度,焊后趁红热状态覆盖石棉粉或其他保温材料,缓慢冷却,有利于石墨析出。
热焊方法的优点是降低焊缝与母材的温差,从而降低焊接接头应力水平,有利于防止裂纹产生,避免产生白口及淬硬组织。
铸铁半热焊工艺是将铸铁件整体或局部预热到300~400℃,并在焊接过程中保持温度。
半热焊方法改善了施工条件,降低了焊接成本,但焊缝抗裂性能下降。
铸铁冷焊工艺一般焊前不进行预热,当环境温度较低或焊接拘束较大时,焊前可以预热100~150℃,铸铁件冷焊时往往要采用特殊的焊接材料和必要的工艺措施。
铸铁焊条焊补球墨铸铁件
铸铁焊条,Z117低氢型,直流,高钒钢,用于铸铁缺陷的焊补,如汽车缸体、机架齿轮箱等,也可焊补高强度铸件及球墨铸铁件,焊件不进行预热,焊后可以进行切削加工,但加工性能不如Z508、Z308和Z408。
Z208是低碳钢芯、强石墨化型药皮的铸铁电焊条,焊缝在缓冷时可变成灰口铸铁,抗裂性能较差。
可交直流两用,价格低廉。
用途:用于焊补灰口铸铁的缺陷。
Z238是低碳钢芯、强石墨化型药皮的球墨铸铁焊条,由于加入一定量的球墨化剂,使熔敷金属中的石墨在受冷过程中呈球状析出,可交直流两用。
用途:用于焊补球墨铸铁件。
Z308是纯镍焊芯、强还原性石墨型药皮的铸铁焊条,施焊时,焊件可不预热,具有良好的抗裂性能和加工性能。
镍价格昂贵,应该在其它焊条不能满足时才可选用。
交直流两用。
用途:用于铸铁薄件及加工面的补焊,如发动机座、机床导轨、齿轮座等
重要灰口铸铁件。
Z408是镍铁合金焊芯,强还原性石墨药皮的铸铁焊条,具有强度高、塑性好、线膨胀系数低等特点。
抗裂性对灰口铸铁与Z308差不多,但对球墨铸铁则比Z308强,对含磷量高(0.2%P)的铸铁,也具有良好的效果,切削加工性能比Z308和Z508稍差。
用于常温或稍经预热(至200℃左右)灰口铸铁及球墨铸铁的焊接。
交直流两用。
用途:适用于重要高强度灰口铸件及球墨铸件的补焊。
如汽缸、发动机座、齿轮、轧辊等。
Z508是镍铜合金(蒙乃尔)焊芯,强还原性石墨药皮的铸铁焊条。
其工艺性能及切削加工性能都接近Z308,但由于收缩率较大,抗裂性较差。
焊接接头强度较低,所以不宜用于受力部位的焊接,可用于常温或低温预热(至300℃左右)的灰口铸铁的焊接。
交直流两用。
用途:用于强度要求不高的灰口铸件的焊补。
Z268是低碳钢芯、强石墨化型药皮的球墨铸铁焊条,由于加入一定量的球墨化剂,使熔敷金属中的石墨在受冷过程中呈球状析出,可交直流两用。
用途:用于焊补球墨铸铁件。
铸铁的焊接工艺

铸铁的焊接工艺铸铁是一种常见的工程材料,具有良好的可铸造性和机械性能,但其焊接难度较高。
铸铁的焊接工艺需要特别的注意和技术,以下是铸铁焊接工艺的一般流程和注意事项:1. 准备工作:在焊接铸铁前,需要对铸铁进行充分清洁和预处理。
清除铸铁表面的杂质、油脂和锈蚀物,并用合适的工具将焊接部位打磨光滑。
2. 选择合适的焊接方法:铸铁的焊接方法多种多样,常见的有手工电弧焊、氩弧焊和等离子焊等。
根据具体情况选择适合的焊接方法,以保证焊接质量和效果。
3. 制定焊接工艺参数:根据铸铁的材质和焊接要求,制定合适的焊接工艺参数,如焊接电流、电压、焊接速度等。
这些参数的选择应根据实际情况,并可在焊接过程中进行调整和优化。
4. 预热和后续退火处理:由于铸铁容易发生焊接变形和裂纹,为了减少热应力,一般需要对焊接部位进行预热。
预热温度一般在300-500摄氏度之间,可提高铸铁的可塑性和焊接质量。
焊接完成后,还需要进行后续的退火处理,降低残余应力和恢复材料的力学性能。
5. 选择合适的焊接材料:铸铁的焊接材料主要有铸铁焊条、铜合金焊条和铜铝焊条等。
根据具体应用场景和焊接要求,选择合适的焊接材料,以保证焊缝的强度和耐腐蚀性。
6. 控制焊接速度和电流:在焊接过程中,要控制焊接速度和电流,避免焊接速度过快或电流过大,造成铸铁的过热和过烧。
焊接速度应适中,电流应调整到适当的范围,保证焊接质量。
需要注意的是,由于铸铁本身的组织结构和化学成分的差异,不同种类的铸铁可能需要不同的焊接工艺和参数。
因此,在焊接铸铁前,最好进行焊接实验或咨询专业人员,以确定最佳的焊接工艺。
总的来说,铸铁的焊接工艺需要严格控制焊接温度、速度和材料选择等多个因素,并进行适当的预热和后续处理,才能保证焊接质量。
掌握正确的焊接方法和技术,能够有效地解决铸铁焊接中的问题,提高焊接质量和效率。
铸铁是一种广泛应用于工程领域的重要材料,具有优异的力学性能和耐磨性。
然而,铸铁的焊接工艺相对复杂,常常面临着一些问题,如裂纹、变形和气孔等。
铸铁焊接方法

铸铁焊接方法铸铁是一种常见的金属材料,它具有优良的机械性能和耐磨性,因此在工业生产中得到广泛应用。
然而,铸铁的焊接却是一项相对困难的工艺,因为铸铁的熔点较高,热膨胀系数大,热导率低,易产生焊接变形和裂纹。
因此,选择合适的焊接方法对于保证焊接质量至关重要。
本文将介绍几种常见的铸铁焊接方法,希望能为大家在实际工作中提供帮助。
首先,最常见的铸铁焊接方法是电弧焊。
电弧焊是利用电弧的热量将焊接材料熔化,形成焊缝的方法。
在铸铁焊接中,通常采用石墨型铸铁电焊条作为填充材料,焊接时应控制好电流和焊接速度,避免产生过多的热量导致焊接变形和裂纹。
此外,还可以采用预热和后热处理的方法,降低焊接应力,提高焊接质量。
其次,气体保护焊也是一种常用的铸铁焊接方法。
气体保护焊是利用惰性气体(如氩气、氩氩混合气体)对焊接区域进行保护,防止氧、氮等气体的侵入,从而减少氧化和氮化物的生成,提高焊接质量。
在铸铁焊接中,气体保护焊可以有效降低焊接变形和裂纹的产生,适用于对焊接质量要求较高的场合。
另外,电渣焊也是一种常见的铸铁焊接方法。
电渣焊是利用焊接电弧和焊接电流在焊缝上形成熔融金属的方法。
在铸铁焊接中,电渣焊可以通过选择合适的焊接电流和电极直径,控制好焊接速度,减少焊接变形和裂纹的产生。
同时,还可以采用预热和后热处理的方法,提高焊接质量。
最后,激光焊也是一种较新的铸铁焊接方法。
激光焊是利用激光束对焊接材料进行加热,形成熔融池,实现焊接的方法。
在铸铁焊接中,激光焊可以实现局部加热,减少热影响区,降低焊接变形和裂纹的产生,适用于对焊接精度要求较高的场合。
综上所述,铸铁焊接是一项相对困难的工艺,但通过选择合适的焊接方法和工艺参数,可以有效降低焊接变形和裂纹的产生,提高焊接质量。
希望本文介绍的几种常见的铸铁焊接方法能够为大家在实际工作中提供参考,实现高质量的铸铁焊接。
铸铁的焊接

铸铁的焊接铸铁的焊接性:铸铁的焊接性较差(铸铁含碳量高,含S、P等杂质较多,强度低,塑性差),原因:.5 铸铁的焊接2.5.1①焊接接头易产生白口组织——C.Si的大量烧损;冷却速度大,不利于G析出;②易产生焊接裂纹——铸铁为脆性材料,易产生白口和淬硬组织,在焊接应力作用下产生裂纹;③易产生气孔和夹渣——C.Si氧化,形成CO气体和硅酸盐熔渣。
2.5.2 铸铁焊接的应用——铸铁的焊接性差,不宜作为焊接结构材料,可对铸铁件进行焊补修复。
(1)铸造缺陷的焊补;(2)已损坏的铸铁成品件的焊补;(3)零件的生产——即把铸铁件(主要为球墨铸铁件)与钢件或其他金属件焊接成零部件。
2.5.3 铸铁的焊补方法:铸铁件的焊补方法通常采用气焊和手工电弧焊,要求不高时也可采用钎焊,按焊前工件是否预热,分为热焊法和冷焊法。
(1)热焊法:即将工件整体或局部预热到600~700℃,然后进行焊接,焊后缓慢冷却或进行去应力退火的方法。
1)焊接方法:常采用气焊和手工电弧焊,其中气焊较方便;2)焊接材料:手工电弧焊时,采用铸铁芯铸铁焊条(如Z248)或钢芯石墨化铸铁焊条(如Z208);气焊时,采用铸铁焊丝(高硅)和气剂201或硼砂熔剂(去除氧化物)3)焊接特点:①可有效地防止白口、淬硬组织及裂纹,接头切削加工性好。
②需加热设备,成本高、生产效率低、劳动条件差。
4)一般用于小型、中等厚度(大于10mm)的铸铁件和焊接后需要加工的复杂、重要的铸铁件,如汽车的汽缸、机床导轨等。
(2)冷焊法:即焊前不预热或只进行400℃以下的低温预热的焊接方法:1)焊接方法:气焊和手工电弧焊,对于小型薄壁铸件常用气焊,对于大型厚壁铸件,一般采用手工电弧焊。
2)焊接材料及焊接工艺:①焊接材料:冷焊焊条分为两大类:一类为同质型焊条,即焊缝金属为铸铁型,如Z208、Z248另一类为异质型焊条,即焊缝金属为非铸铁型,如镍基铸铁焊条(Z308、Z408)、高钒铸铁焊条(Z116、Z117)及铜基铸铁焊条(Z607)等。
焊接工艺的铸铁焊接技术要点

焊接工艺的铸铁焊接技术要点焊接是一种常见且重要的金属连接方法,广泛应用于各行各业。
而铸铁焊接作为其中的一种特殊焊接技术,在实践中具有一些独特的要点。
本文将重点讨论焊接工艺的铸铁焊接技术要点,以帮助读者更好地理解和掌握铸铁焊接技术。
1. 选择合适的焊接材料对于铸铁焊接,选择合适的焊接材料是至关重要的。
一般来说,常用的焊接材料包括铸铁电极、铜硅、银铜等。
根据具体焊接情况和要求,选择合适的焊接材料以提供良好的焊缝质量和强度。
2. 控制焊接温度铸铁焊接过程中,焊接温度的控制非常重要。
铸铁具有较低的熔点,较高的线性膨胀系数和脆性特点。
因此,焊接温度过高容易导致焊接材料熔化过度,热应力过大,引起开裂等问题。
相反,温度过低则会影响焊接强度和质量。
在焊接过程中,应根据具体情况控制好焊接温度,以确保焊缝的质量和强度。
3. 注意焊接电流和电压焊接电流和电压是影响焊缝形成的重要因素。
过高或过低的电流和电压都会影响焊缝的质量和强度。
通常情况下,选择适宜的焊接电流和电压,保证焊接过程中电弧的稳定性和焊缝的形成,是实现良好焊接效果的关键。
4. 操作规范在铸铁焊接过程中,正确的操作规范非常重要。
首先,要做好焊前准备工作,包括焊接面的打磨、清洁和预加热等。
其次,要选择合适的焊接方法和技术,包括手工焊接、气焊、电弧焊等。
还要注意焊接速度和角度的掌握,保持稳定的焊接参数和姿势,确保焊接质量和效率。
5. 控制焊接过程中的应力铸铁具有较高的线性膨胀系数和易受热应力的特性。
在焊接过程中,产生的热应力容易导致铸铁材料的变形和开裂。
因此,要通过控制焊接温度、预加热和焊接速度等方式,减少焊接过程中的应力集中,提高焊接质量和可靠性。
6. 后续处理焊接完成后,还需要进行适当的后续处理。
首先,焊缝需要进行清理和修整,以消除焊接过程中可能产生的缺陷和不良影响。
其次,可以进行热处理、机械加工和表面处理等工艺,提高焊接部位的性能和外观。
综上所述,焊接工艺的铸铁焊接技术要点包括选择合适的焊接材料、控制焊接温度、注意焊接电流和电压、操作规范、控制焊接过程中的应力以及后续处理等。
铸件的焊接工艺

铸件的焊接工艺
铸件的焊接工艺一般分为以下几种:
1. 电弧焊接:包括手工电弧焊、埋弧焊和气保焊等。
适用于较大尺寸的铸件,能够提供较高的焊缝质量和强度。
2. 气焊:使用氧-乙炔或氧-煤气混合物燃烧的火焰加热铸件表面,并在预热、熔化和冷却过程中进行组织调整。
3. 感应焊接:通过高频感应电流在铸件焊缝附近产生热量,将铸件表面熔化并与填料金属融合。
4. 激光焊接:利用激光束在铸件焊缝附近产生高密度能量,将铸件表面熔化并进行焊接。
5. 焊锡焊接:使用焊锡和焊锡膏对铸件进行焊接,适用于小尺寸和精密铸件的连接。
不同铸件的材质和要求会影响选择焊接工艺的决策。
在进行铸件焊接前,还需要进行预处理、清除污染物和控制焊接过程参数等操作,以确保焊接质量和强度。
球墨铸铁的焊接工艺
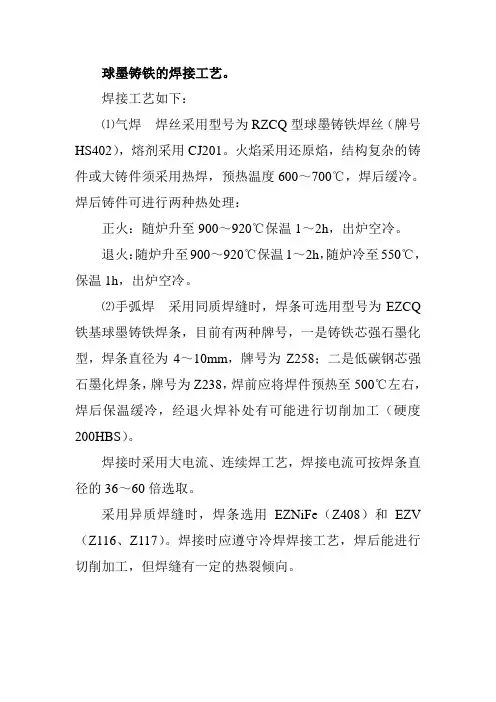
球墨铸铁的焊接工艺。
焊接工艺如下:
⑴气焊焊丝采用型号为RZCQ型球墨铸铁焊丝(牌号HS402),熔剂采用CJ201。
火焰采用还原焰,结构复杂的铸件或大铸件须采用热焊,预热温度600~700℃,焊后缓冷。
焊后铸件可进行两种热处理:
正火:随炉升至900~920℃保温1~2h,出炉空冷。
退火:随炉升至900~920℃保温1~2h,随炉冷至550℃,保温1h,出炉空冷。
⑵手弧焊采用同质焊缝时,焊条可选用型号为EZCQ 铁基球墨铸铁焊条,目前有两种牌号,一是铸铁芯强石墨化型,焊条直径为4~10mm,牌号为Z258;二是低碳钢芯强石墨化焊条,牌号为Z238,焊前应将焊件预热至500℃左右,焊后保温缓冷,经退火焊补处有可能进行切削加工(硬度200HBS)。
焊接时采用大电流、连续焊工艺,焊接电流可按焊条直径的36~60倍选取。
采用异质焊缝时,焊条选用EZNiFe(Z408)和EZV (Z116、Z117)。
焊接时应遵守冷焊焊接工艺,焊后能进行切削加工,但焊缝有一定的热裂倾向。
铸铁的焊接方法
铸铁的焊接方法铸铁的焊接方法:1、电弧焊:指两种焊材通过电弧伴随产生的高温效应,来加热焊材而使之融合成一体的焊接方法,是最常用的一种焊接方法,可覆盖各种金属材料,尤其适合铸铁焊接。
2、焊剂焊:是指在两种材料之间涂布特定的焊接材料,再通过热锻或机械处理来使其熔融起来的方法,这种方法比较简便,在铸铁的焊接中广泛应用。
3、剪切焊:是指两件表面无焊接材料,通过快速交替加热、冷却来达到焊接的方法,特点是可以在很短的焊缝中获得良好的焊接性能。
这种方法是比较适合大范围铸铁焊接的有效方法。
4、氩弧机械焊:这种方法是将特殊的焊材加热到适宜温度再与基材结合,使其熔接而成焊缝的方法,广泛用于各种金属的焊接,也是在铸铁焊接中常用的一种方法。
5、噴焊:是指在两种金属材料之间使用高压的气体喷射,熔化材料的一种方法,可用于密封密封铸件及紧密连接金属零件的焊接处理,是铸件焊接表面形态美观,焊缝强度高的方法。
电弧焊是十分常见,而且适合于铸铁焊接的一种焊接方法。
它的工艺步骤是将金属材料切割成合适的形状,然后在机械方面进行处理,把它们放到适当的位置,并用合适的焊接工具加电弧,使用高温的电弧来熔化金属材料两部分,再用相应的工具冷却固定,就完成了电弧焊的整个过程。
电弧焊的优点是操作简单,焊缝质量好,防腐性好,焊接范围广,焊缝强度高,可以采用自动化或连续作业,焊接效率高。
焊剂焊也是一种比较常用的铸铁焊接方法,它的工艺步骤是将金属材料处理成合适的形状,然后在它们之间涂上合适的焊剂,再通过热锻或机械处理来使之融合,然后进行冷却处理,焊剂焊接完成。
它的优点是简单易行,设备维护成本低,焊接质量好,可在较大的温度渗透焊的成熟可靠的过程,焊接质量就非常好,对流动特性要求不是很高,比较适合在大范围铸铁焊接工艺中使用。
剪切焊是一套非常高效的铸铁焊接技术,主要是以快速交替加热、冷却的方法,使金属材料在短时间内完成熔融和熔化,然后冷却固定,就可以实现金属材料两部分焊缝完成焊接。
铸铁的焊接工艺
铸铁的焊接工艺铸铁是指含碳量2%以上的铁碳合金。
工业用铸铁一般含碳量为2%~4%。
碳在铸铁中多以石墨形态存在,有时也以渗碳体形态存在。
除碳外,铸铁中还含有1%~3%的硅,以及锰、磷、硫等元素。
合金铸铁还含有镍、铬、钼、铝、铜、硼、钒等元素。
碳、硅是影响铸铁显微组织和性能的主要元素。
我国各种铸铁的年产量现约为800万吨,有各种铸造缺陷的铸件约占铸铁年产量的10%~15%,即通常所说的废品率为10%~15%,若这些铸件工报废,以1997年铸铁平均价格计算,其损失每年高达10亿元以上。
采用焊接方法修复这些有缺陷的铸铁件,由于焊接成本低,不仅可获得巨大的经济效益,而且有利于及时完成生产任务。
铸铁按断口颜色分为灰铸铁、白口铸铁、麻口铸铁;.按化学成分分为普通铸铁、合金铸铁;按生产方法和组织性能分为普通灰铸铁、孕育铸铁、可锻铸铁、球墨铸铁、特殊性能铸铁。
在相同基体组织情况下,其中以球墨铸铁的力学性能(强度、塑性、韧性)为最高,可锻铸铁次之,蠕墨铸铁又次之,灰铸铁最差。
但由于灰铸铁成本低廉,并具有铸造性、可加工性、耐磨性及减震性均优良的特点,是工业中应用最广泛的一种铸铁。
灰铸铁抗拉强度及硬度的变化是由于机体组织及石墨大小、数量不同的结果。
纯铁素体为基体的灰铸铁:强度、硬度最低纯珠光体为基体的灰铸铁:强度、硬度较高改变基体中铁素体及珠光体相对含量,可得不同的抗拉强度及硬度的H T,石墨呈粗片状的灰铸铁,抗拉强度较低,石墨呈细片状的灰铸铁其抗拉强度较高。
灰铸铁中碳的存在状态及其基体组织决定于铸件冷却速度①铁水以很快速度冷却时,第一阶段石墨化过程(共析温度以上)及第二阶段石墨化过程(共析温度下)完全被抑止将得到共晶渗碳体+二次渗碳体+珠光体组织,即白口铸铁组织。
[铁碳相图:铁水当温度冷却到液相时,开始从液相析出(γ)。
1147共析温度。
L→γ+Fe3C(共晶渗碳体)温度下降,A的饱和固溶碳量随温度下降而降低,因而析出二次渗碳体,此反应持续到共析温度。
铸铁焊接工艺
铸铁焊接工艺铸铁件的焊接工艺一般分为热焊、半热焊、冷焊三种工艺,不同的焊接工艺选用的焊接材料各不相同。
铸铁热焊工艺是将铸铁件整体或局部预热至600~700℃,并在焊接过程中保持温度,焊后趁红热状态覆盖石棉粉或其他保温材料,缓慢冷却,有利于石墨析出。
热焊方法的优点是降低焊缝与母材的温差,从而降低焊接接头应力水平,有利于防止裂纹产生,避免产生白口及淬硬组织。
铸铁半热焊工艺是将铸铁件整体或局部预热到300~400℃,并在焊接过程中保持温度。
半热焊方法改善了施工条件,降低了焊接成本,但焊缝抗裂性能下降。
铸铁冷焊工艺一般焊前不进行预热,当环境温度较低或焊接拘束较大时,焊前可以预热100~150℃,铸铁件冷焊时往往要采用特殊的焊接材料和必要的工艺措施。
铸铁焊条焊补球墨铸铁件铸铁焊条,Z117低氢型,直流,高钒钢,用于铸铁缺陷的焊补,如汽车缸体、机架齿轮箱等,也可焊补高强度铸件及球墨铸铁件,焊件不进行预热,焊后可以进行切削加工,但加工性能不如Z508、Z308和Z408。
Z208是低碳钢芯、强石墨化型药皮的铸铁电焊条,焊缝在缓冷时可变成灰口铸铁,抗裂性能较差。
可交直流两用,价格低廉。
用途: 用于焊补灰口铸铁的缺陷。
Z238是低碳钢芯、强石墨化型药皮的球墨铸铁焊条,由于加入一定量的球墨化剂,使熔敷金属中的石墨在受冷过程中呈球状析出,可交直流两用。
用途: 用于焊补球墨铸铁件。
Z308是纯镍焊芯、强还原性石墨型药皮的铸铁焊条,施焊时,焊件可不预热,具有良好的抗裂性能和加工性能。
镍价格昂贵,应该在其它焊条不能满足时才可选用。
交直流两用。
用途: 用于铸铁薄件及加工面的补焊,如发动机座、机床导轨、齿轮座等重要灰口铸铁件。
Z408是镍铁合金焊芯,强还原性石墨药皮的铸铁焊条,具有强度高、塑性好、线膨胀系数低等特点。
抗裂性对灰口铸铁与Z308差不多,但对球墨铸铁则比Z 308强,对含磷量高(0.2%P)的铸铁,也具有良好的效果,切削加工性能比Z3 08和Z508稍差。
铸铁焊接方法
铸铁焊接方法铸铁是一种常见的金属材料,由于其较高的硬度和脆性,使得铸铁的焊接工艺相对较为复杂。
在实际工程中,铸铁的焊接是一项常见的工艺,因此掌握铸铁的焊接方法对于提高工程质量和效率具有重要意义。
下面将介绍几种常见的铸铁焊接方法。
一、熔化焊接。
熔化焊接是一种常见的铸铁焊接方法,主要包括气焊、电弧焊和等离子焊等。
在进行熔化焊接时,需要使用相应的焊接材料,如铁氧体焊丝或铁氧体焊条,以及适当的焊接工艺参数。
在焊接过程中,需要注意控制焊接电流、电压和焊接速度,以确保焊接质量。
此外,还需要进行焊后热处理,以消除焊接产生的残余应力,提高焊接接头的强度和韧性。
二、压力焊接。
压力焊接是利用外加压力将焊接件连接在一起的焊接方法,主要包括冷压焊、热压焊和爆炸焊等。
在进行压力焊接时,需要确保焊接接头的清洁度和平整度,以及适当的焊接压力和温度。
此外,还需要选择合适的焊接工艺,如选择合适的压力焊接设备和工具,以确保焊接接头的质量和可靠性。
三、摩擦焊接。
摩擦焊接是一种利用摩擦热产生熔融金属,然后利用外加压力将焊接件连接在一起的焊接方法。
在进行摩擦焊接时,需要控制摩擦热的产生和传递,以确保焊接接头的质量和可靠性。
此外,还需要选择合适的摩擦焊接设备和工具,以确保焊接接头的平整度和表面质量。
四、激光焊接。
激光焊接是一种利用激光束产生高温熔融金属,然后利用外加压力将焊接件连接在一起的焊接方法。
在进行激光焊接时,需要选择合适的激光功率和焦距,以及适当的焊接速度和焊接气体。
此外,还需要控制焊接接头的热输入和冷却速度,以确保焊接接头的质量和可靠性。
综上所述,铸铁的焊接方法包括熔化焊接、压力焊接、摩擦焊接和激光焊接等多种形式。
在进行铸铁焊接时,需要根据具体情况选择合适的焊接方法和工艺参数,以确保焊接接头的质量和可靠性。
同时,还需要进行焊后热处理和检测,以确保焊接件的性能和使用寿命。
希望以上内容能够对铸铁焊接方法有所帮助。