
面膜布及包装材料来料检验验收标准规范
面膜布及包装材料来料检验验收标准规范
一、面膜布来料检验验收标准
1目的
确保公司采购的原材料符合规定要求。
2范围
适用于本公司各种面膜布检验
3职责
3.1采购部:按此验收标准进行包装材料的采购及不合格
处理。
3.2品质部:按此标准进行包装异常的验收及确认,并
实施监督。
4质量标准
4.1外观检测
4.1.1外观:不得检出蚊虫、毛发、金属屑、玻璃屑等
杂质,膜布洁净无黑点、灰尘、油污、异物附着等;
表面平整,无褶皱、裂痕、破损、纤维外露,两者之
间不粘连;切边刀口光滑、无毛边、碎屑;整体周
正、不倾斜,左右对称。
30cm目测,黑点异物面积
≥0.1mm2,数量>2个不可接收。
4.1.2颜色:30cm目测,同批不允许有色差,与封样
对比允许轻微色差(在同一色系范围内)
4.1.3气味:无味,在周围没有异味的环境下,通过嗅
觉进行检查气味。
4.1.4材质:与封样一致。
4.1.5形状:与封样一致。
4.2工程检测
4.2.1脸型重量:公差0.2g
4.2.2厚度:公差0.02mm
4.2.3尺寸:以标样为准,尺寸超过10mm的公差2mm,
尺寸不大于10mm的公差为1mm。
4.3功能检测
4.3.1配套测试:将面膜纸按照要求折叠成型,将其
装入对应的铝膜袋内,目测观察。
大小适中,无过大、过小现象。
4.3.2拉伸度测试:将面膜布浸入水中至彻底浸湿,
取出后观察,要求眼部、嘴部不可过大或过小,脸型宽度不可过大,长度不可过长。
4.3.3稳定性测试:将面膜布按照要求折叠成型,将其。
面辅料检验标准

面辅料检验标准一、目的:为了更好地对公司的原辅材料进行检验,特制定产品检验规范标准二、范围:适应于公司的原辅材料的进料检验。
三、原辅材料的分类:A类:面布、里布、棉(行棉)B类:衬布(纸)、拉链罗纹针织(下兰、领头)、铁扣C类:包装袋、商标、洗水标、合格证、织带、松紧带、扣(钮扣、铁扣)A类的检验项目、方法抽样说明及合格范围判定:色差利用左、中、右、缝合对比验布时左右折合对比;段头、段中取样对比经缝合后,无明显跑色或对比阴阳色≥4级外观疵点在验布机上进行检验,用标示号为记(污点、破洞、纱头)每批每色须抽检,若疲点严重,可重检损耗≤3%(100码(米)≤10个疵点手感根据采购部提供大样,用手触摸比较批色每缸任意段与大样无明显差异无起泡无脱层在水温≥40℃,加洗衣粉浸泡搓洗30分钟,晒干,晾干。
批次每缸各一支取布端2米处经晒干,不允许有脱层、起泡型号(厚度)根据采购单要求打克重或尺测量每批抽验2支与采购单相符弹性用于挤压扭曲使其变形每批任意抽检扭曲变形后,随即恢复原状行棉外观摊开、平放、目测每批抽检2匹不断线、不松线、不刮纱、不打折色牢度在水温≥60℃,加适当洗衣粉或皂片,按比例样布:水=1:50;浸泡水洗30分钟,晒干;晾干。
每批每色每次抽50公分对样本≥4缩水率依据采购单提供数据,取样不少于1×1M,在经纬行各作3点记号后,在水温≥40℃,加适量洗衣粉,浸泡搓洗30分钟后,晒干,晾干。
每批每缸不少于1M×1M第一批基础上±1%门幅根据采购单提供要求用尺测量(针洞以内)每批每色抽100%±2cm色差利用左、中、右、缝合对比验布时左右折合对比;段头、段中取样对比经缝合后,无明显跑色或对比阴阳色≥4级外观疵点在验布机上进行检验,用标示号为记(污点、破洞、纱头)每批每色抽检20%,若疵点严重,加倍检验或全检损耗≤3%(100码(米)≤10个疵点里布密度根据采购单提供数据,用密度器或张拉批色每缸各1支符合数据,不开裂棉类里布注:里布根据相应要求进抽检。
包装材料检验标准
一、目的1.规范进厂所有包装材料的验收,保证进厂的包装材料都是合格的。
2.此标准对于包装内袋(铝箔包装袋)、卷膜、铁盒、纸盒、热收缩膜以及纸箱的质量要求、检验方法以及检验规则作出具体规定。
二、范围本标准适用于进厂的包装内袋、卷膜、铁盒、纸盒、热收缩膜以及纸箱的验收。
三、职责1、采购部负责确定产品材质、规格、版面等技术参数,并根据生产需要下订单。
2、质量部负责产品验收和审核,并作好相关记录以及检验报告的索取。
3、包装材料库负责按订单收货入库,并作好相关记录。
四、引用标准:1.GB2828-2003逐批检查计数抽样程度及抽样表(适用于连续批的检查)2.GB/10004-1998耐蒸煮复合膜、袋3.GB/T 10005-1998 双向拉伸聚丙烯(BOPP )/低密度聚乙烯(LDPE )复合膜、袋4.GB 6543-2008 瓦楞纸箱 5.GB 12904-2003 商品条码 6.GB191-2000包装贮运图示标识 7.GB 9683-88 复合食品包装袋卫生标准 8.YS/T 435-2000易拉罐罐体用铝合金带材附件1 包装材料验收标准文件编号:XYLT/ZLB/0179.GB7718-200410.GB/T21302-200711.GB/T11680-198912.GB/T13024-2003五、检验程序1.运输要求:预包装食品标签通则包装用复合膜、袋通则食品包装用原纸卫生标准箱纸板运输车辆符合卫生要求,干净无污染,有必备的防雨、防尘措施2.内包装材料:铝箔包装袋和卷膜2.1标样的确定:由采购部与供应商共同协商确定,定版后将标样以及相关技术参数交予质量部,质量部按标样进行验收。
如果标样有所改动,请及时通知质量部。
2.2抽样方案:采用正常检查一次抽样方案,具体如下表:表1表2.3样本采集:确定样本量后,采样要全面。
箱(袋)的上中下三个方位都要采集到。
2.4技术要求及检测方法:2.4.1材质:按GB/T10005—1998要求。
食品包装袋、膜质量验收标准
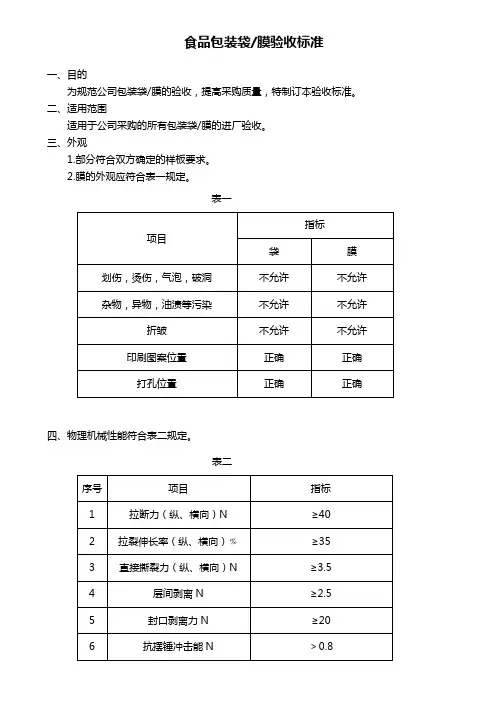
食品包装袋/膜验收标准
一、目的
为规范公司包装袋/膜的验收,提高采购质量,特制订本验收标准。
二、适用范围
适用于公司采购的所有包装袋/膜的进厂验收。
三、外观
1.部分符合双方确定的样板要求。
2.膜的外观应符合表一规定。
表一
四、物理机械性能符合表二规定。
表二
五、卫生指标符合GB5009.60要求
六、封口度偏差符合如下规定:封口宽度≤5mm 的封口宽度偏差为±1.0mm;封口宽度>5~10mm的封口宽度偏差为±1.5mm
七、长度、宽度偏差符合以下要求。
0.5丝(包括0.5丝)视为符合验收标准。
比如,双方约定厚度为8.0丝,那么我们的验收标准为7.5~8.5丝(包括7.5丝和8.5丝),否则视为不合格。
九、引用标准
1、QB/T1871-93《双向拉伸尼龙/低密度聚乙烯复合膜、袋》
2、GB/T5009.60-1996《食品包装用聚乙烯、聚苯乙烯、聚丙烯成型品卫生标准的分析方法》。
面膜布及包装材料来料检验验收标准
面膜布及包装材料来料检验验收标准一、面膜布来料检验验收标准1目的确保公司采购的原材料符合规定要求。
2范围适用于本公司各种面膜布检验3职责3.1采购部:按此验收标准进行包装材料的采购及不合格处理。
3.2品质部:按此标准进行包装异常的验收及确认,并实施监督。
4质量标准4.1外观检测4.1.1外观:不得检出蚊虫、毛发、金属屑、玻璃屑等杂质,膜布洁净无黑点、灰尘、油污、异物附着等;表面平整,无褶皱、裂痕、破损、纤维外露,两者之间不粘连;切边刀口光滑、无毛边、碎屑;整体周正、不倾斜,左右对称。
30cm 目测,黑点异物面积≥0.1mm2,数量>2 个不可接收。
4.1.2颜色:30cm 目测,同批不允许有色差,与封样对比允许轻微色差(在同一色系范围内)4.1.3气味:无味,在周围没有异味的环境下,通过嗅觉进行检查气味。
4.1.4材质:与封样一致。
4.1.5形状:与封样一致。
4.2工程检测4.2.1脸型重量:公差 0.2g4.2.2厚度:公差 0.02mm4.2.3尺寸:以标样为准,尺寸超过 10mm 的公差 2mm,尺寸不大于 10mm 的公差为1mm。
4.3功能检测4.3.1配套测试:将面膜纸按照要求折叠成型,将其装入对应的铝膜袋内,目测观察。
大小适中,无过大、过小现象。
4.3.2拉伸度测试:将面膜布浸入水中至彻底浸湿,取出后观察,要求眼部、嘴部不可过大或过小,脸型宽度不可过大,长度不可过长。
4.3.3稳定性测试:将面膜布按照要求折叠成型,将其完全浸湿在装有与其配套的料体容器内或铝膜袋内,密封,将其分别放置在恒温箱(50℃±1℃)、冰箱(-20℃±1℃)、常温中一个月,并在第一周、第二周和最后一天观察结果。
无变黄、明显变形、开裂、腐变等现象。
4.3.4附着力测试:涂层不得脱落或掉色。
4.4安全性检测4.4.1重金属的限量(mg/kg)(参照供应商检测报告):锑(Sb):30 mg/kg砷(As):0.2 mg/kg铅(Pb):0.2 mg/kg镉(Cd):0.1 mg/kg铬(Cr):1.0 mg/kg六价铬【Cr(VI)】:0.5 mg/kg钴(Co):1.0 mg/kg铜(Cu):25 mg/kg镍(Ni):1.0 mg/kg汞(Hg):0.02 mg/kg4.4.2 荧光现象检测:不得有荧光现象检出。
面膜检验标准
*
5
可靠性
3M胶带
3M胶带、目视
1、用3M胶带对面膜的表面磨砂层做测试,撕起胶带时磨砂层不会有脱落。
2、撕开背胶保护膜看背胶不能有汽泡、少背胶的现象,确认背胶材质型号与我司要求一致。
3、背胶可靠性检测,将面膜贴在外壳上放到恒温箱做高低温交变测试(-20至60度)老化24小时,不能有边角翘起、鼓起现象。(此项做抽检,适合新供应商、样品导入)
页码:第1页,共1页
制定部门:品质部
制定/日期
审核/日期
批准/日期
抽样标准: GB/T2828.1-2003
面膜检验标准
编号Hale Waihona Puke 检验 项目检验 依据
测试工具
检验标准
类别
MIN
MAJ
1
外观
资料
目视
1、外表面无破损、刮伤、起泡、刮花、凹痕、指甲印、脏污等现象。
2、面膜表面要有保护膜,透明视窗背面区域保护膜可容易撕掉,要有可操作性。
*
6
包装
资料
目视
产品内外包装应完整(除散装件外),无明显破损、影响安全防护等异常,并有品牌、规格、数量标识,且规格与实物相符。
*
7.本制度自发布之日起实施。
3、显示区域无刮伤、刮花;黑、白点异物允许¢≤0.2MM,数量≤2个,间距≤50MM,有感刮伤不允许,无感刮伤允许长度≤6MM、宽度≤0.2MM、数量≤2条、间距≤50MM。
*
2
尺寸
资料
卡尺
与工程资料要求相符。
*
3
色差
资料
样品、色卡
包装材料验收标准

包装材料验收标准
1.外观要求
1.1规格尺寸:50*80
1.2包装是OPP+无纺布+透明编织袋,内加印彩色二维码,边缝三复合编织袋,内套塑料薄膜袋。
2 .验收项目
2.1裁剪:保证切口平直不散边、上口必须完全撕开,缝底线洁白,不允许有脱针、断线、未缝住卷折处、缝线松弛现象。
2.2印刷:具体位置及款式按图稿设计方案确认及产品生产颜色确认。
2.3材料标准:不得添加再生料及其它非食品包装用添加剂,卫生指标符合国家标准规定,定期(一年两次)查验厂家提供法定检验部门检验报告。
3.验收方法
3.1 长度、宽度:将袋摊平,用精确至1mm的直尺在中间和离边10cm 处量取,直尺应与袋边平行,以最大偏差为测试偏差;
3.2 重量:以100条/叠为一样本单位, 按到货数量比例抽取样本,用分度值为1g的电子秤称取,取平均数为批量产品重量;
3.3 缝底线:查缝底针数、线头长度及是否脱针、断线、松紧度、未缝住卷折处;
3.4 裁剪:检查上口是否完全撕开、是否散边;
3.5 印刷:套印是否准确、上下左右是否均匀、不歪不斜、是否有字体图案模糊、掉色情况;彩印袋是否有杂色条;。
面膜无纺布标准规范
面膜无纺布标准规范概述面膜无纺布是一种用于制作各类面膜产品的材料。
为了确保面膜无纺布产品的质量和安全性,本文档将提供面膜无纺布的标准规范,包括原材料要求、生产工艺、物理性能测试等内容。
原材料要求纤维材料使用于面膜无纺布的纤维材料应符合以下要求: - 纤维材料应具有良好的透气性,以确保面膜在使用时能够呼吸舒适。
- 纤维材料应具有良好的吸湿性,以便面膜能够有效吸收和保持水分。
- 纤维材料应具有良好的柔软性,以便面膜能够贴合肌肤。
粘合剂使用于面膜无纺布的粘合剂应符合以下要求:- 粘合剂应具有良好的粘合强度,以确保面膜无纺布的层间粘合牢固。
- 粘合剂应具有低毒性和低刺激性,以确保面膜在接触皮肤时不会对皮肤产生不良反应。
- 粘合剂应符合相关法规和标准的要求,以确保面膜无纺布产品的安全性。
生产工艺纤维制备1.选择合适的纤维材料,并确保其符合上述原材料要求。
2.将纤维材料进行切割和混合,以获得均匀的纤维混合物。
3.将纤维混合物进行纺织或非织造工艺,以形成面膜无纺布的纤维网状结构。
粘合1.将制备好的纤维无纺布叠放起来,注意在叠放过程中保持纤维干净和整齐。
2.使用合适的粘合剂将纤维无纺布的层间进行粘合,粘合剂的使用量应适中,以确保粘合牢固但不影响面膜的舒适性。
整理1.将粘合好的面膜无纺布进行整理,包括修边、打磨等工艺,以提高面膜产品的外观和使用感受。
2.对整理好的面膜无纺布进行质量检查,确保无纺布无破损、无污染等问题。
物理性能测试为了确保面膜无纺布产品的质量,应进行以下物理性能测试: - 透气性测试:采用相关仪器测试面膜无纺布的透气性能,确保面膜在使用时能够呼吸舒适。
- 吸湿性测试:采用相关仪器测试面膜无纺布的吸湿性能,以确保面膜能够有效吸收和保持水分。
- 柔软性测试:采用相关仪器测试面膜无纺布的柔软性,以便面膜能够贴合肌肤。
- 粘合强度测试:采用相关仪器测试面膜无纺布的层间粘合强度,确保粘合牢固。
化妆品包装材料验收标准
0.65
印刷效果
清晰,颜色套印均匀
参照样品,采用目测
张
表面特殊处理
按合同要求
参照样品,采用目测
张
使用配套性(长、宽度)
与企划配套瓶能正常使用
采用配套瓶进行试贴
张
主
要
缺
陷
材 质
按合同要求
参照样品,用千分尺测量厚度
张
2.5
尺寸(长、宽度)
±0.5mm偏差
参照样品尺寸,用直尺测量
张
版面裁切
均匀、整齐、方正、不裁切到版面文字内容,剂型标识线宽度2—3mm
无少包、无多包
抽样,采用目测进行实际包装点数
件
包材使用配套性
与产品企划要求包材一致
投产时进行材料配套性全检
批
生产日期
正确,无漏印
抽样进行目测
件
主
要
缺
陷
包装密封性
无漏粉,包装袋无破损
抽样进行目测及用手挤压
袋
2.5
包装袋封口压线
封口宽度均匀,平整
抽样进行目测
袋
产品合格证、随箱资料
无漏放
抽样进行目测
件
次要
采用实际点数及目测
袋包装箱质量验收标准质 Nhomakorabea等级分类
检验项目
控制指标
检验方法
抽样单位
AQL判定值
严
重
缺
陷
材 质
按合同要求
参照样箱,采用目测
个
0.65
版面内容
与样箱一致
参照样箱,采用目测
个
坑型
与样箱一致
参照样箱,采用目测
个
成型抗压强度
化妆品包装材料验收标准
化妆品包装材料验收标准
1、供应商必须为采购部备案的合格供应商,证照齐全。
2、货物外包装完整、无破损、无污染;无变形,标识清楚。
3、标样的确定:采购部与供应商共同协商确定,定版后将标样及
技术参数交予品控部,品控部按标样进行验收,如标样有任何改动,必须及时通知品控部。
4、纸盒:每批随机抽查20个,检查图案、文字、色彩是否与标
样一致,尺寸大小是否合适(实物装箱检查)。
每个品种留样1个,记录生产日期、批次。
5、纸箱及隔板:每批随机抽查2个包装单位,每包装单位随机抽
查2套。
检查图案、文字、色彩是否与标样一致,尺寸大小是否合适(实物装箱检查),隔板与纸箱强度是否合格。
每个品种留样1个。
6、玻璃瓶:每批随机抽查5包,每包抽20个,检查图案、文字、
色彩是否与标样一致,检查外观、破损率、瓶与盖的符合性(实物装水拧盖试验)、次品率。
7、瓶盖:每批随机抽查20个。
检查气味、重量、卫生、大小、
色泽是否合格。
8、标签:每批随机抽查20个。
检查印刷图案、文字、色彩是否
与标样一致,大小是否合适。
每个品种留样1个。
9、面膜袋:每批随机抽查20个。
检查印刷图案、文字、色彩是
否与标样一致,外观及封口是否合格。
每个品种留样1个。
10、无纺布:每批随机抽查5包,检查外观及切口是否规整。
每个
品种留样1个。
11、判定规则:不合格数超过1个,加倍复查,复查仍不合格,判
整批不合格。
食品包装袋及膜质量检验标准
食品包装袋及膜质量检验标准1.外观指标2.尺寸偏差3.袋耐压性能4. 卷膜其它要求:1).卷膜出卷方向:卷膜成品按顺时针方向卷时,光标位置在上口,出卷方向先出“光明商标”。
2).接头数≤3个/卷、接头胶带符合食品级要求,接头应牢固并有明显标记3).每卷卷膜长度约为1200米/卷、净重约12.0-13Kg/卷、卷膜筒芯为φ76mm+2、每卷卷膜用食品级塑料薄膜包囊,再装入瓦楞纸箱,每箱装2卷,净重约24.0-26Kg/2卷。
4.袋的跌落性能5.物理机械性能5.1 拉断力、断裂伸长率、剥离力、热合强度、氧气透过率、水蒸气透过量等指标5.2 分类6.抽样及判断7. 合格判定7.1.1 不合格品项判定标志、外观、印刷质量和尺寸偏差,若有一项不合格,则该卷或只为不合格。
物理力学性能检测结果中有一项不合格,应在原批中抽取双倍数量的样品,对不合格项进行复检,复检结果全部合格,则判定该项为合格。
卫生指标若有一项不合格,则卫生指标不合格。
溶剂残留量若有一项不合格,则溶剂残留不合格。
7.1.2 合格批的判定标志、外观、印刷质量和尺寸偏差按表5判定标志、外观、印刷质量和尺寸偏差、物理力学性能、卫生指标、溶剂残留量测试结果全部合格,则整批合格。
8 标志、包装、运输、储存8.1 标志产品的每件包装内、外均应附产品合格证,并标明生产厂名、厂址、产品名称、产品类别、材料结构、规格、执行标准号、装箱数量、净重、批号、生产日期、合格标记、检验章。
8.2 包装膜、袋一般采用瓦楞纸箱包装,内衬塑料薄膜或牛皮纸,也可由供需双方商定。
8.3 运输运输时应防止机械碰撞或接触锐利物质,不得抛摔和重压,应保持包装完好无损,防止日晒雨淋、不受环境污染。
其标志方法按照GB/T 191规定执行。
8.4储存应储存于整洁、阴凉、干燥、空气流通的库房内,应放置于垫仓板上离墙20厘米堆放、堆放应整齐。
8.5 数量包装袋、膜数量及净重不许出现负偏差9 各包材尺寸及材质要求9.1.内袋膜尺寸及厚度:见各规格产品内袋膜尺寸及厚度、材质要求。