
五金成本核算表
五金产品成本分析表

部品名称/料号: 供应商: 报价人员: 报价日期/Quotation Date:
材料费(1) NO 1 2 3 4 5 6 7 8 9 10 11 12 13 小计: 1.模具寿命为: 5.其它: 备注: 1.以上报价均为人民币未税报价 其它说明:
名称/型号
密度 2.750 材质
拉包 整形 冲切 冲切
抽芽压毛边
⊙ ⊙ ⊙ ⊙ ⊙ ⊙ ⊙ ⊙
1 1 1 1 1 1 1 1
模具分摊单 价
材料费(1) 加工费(2)
0.00 0
包装费 运输费
(材料费+加工费+包装费 +运输费)制造成本合计
成型 铆钉 攻牙 检测 清洗
0.00
管理费 利润 0 2.开模周期: 3.产品产能每天总价 工程名称
0
400T 300T 200T 160T 110T 80T 45T 35T 其它 用量
模具价格
单价
L*W*H=尺寸
单位 重量 0
用量
1
损耗率
总价
0.00 0.00 0.00 0.00 0.00 0.00 0.00 0.00
工序内容
吨位 模具费
材料 铆钉
8% 0% 0.00
0 管理费 0
% %
利润 总计
4.模具及产品付款条件:
工厂五金模具定制通用报价单制造生产成本评估分析Excel表格模板 (2)

合计费用 (RMB) 750 1000 0 1750
合计费用 (RMB) 900 900 0 2475 51965 15589 54439
细孔放电机 线割慢走丝 线割快走丝 平面小磨床 平面大水磨
普通铣床 深孔钻 小计(E)
模具总费用 (含17%税)
150 50 50 30
9255
0 60 9000 60 3000
60 60 50
人工费用
工时(H) 4 20
120
合计费用 (RMB) 240 1200 6000 7440
项目
高速CNC 普通CNC 镜面放电 普通放电
工费率 (RMB/H)
100 50
20
工时(H) 30 40
80
合计费用 (RMB) 3000 2000 0 1600
项目
单价(RMB/KG)
表面处理 工时(H)
普通抛光
50
15
镜面抛光
50
20
咬花
小计(D)
项目
其他费用
单价(RMB/KG)
次数(次)
试模费用(F) 修模费用(G) 运输费用(H) 管理费用(Y):5% 模具成本W:(RMB) 利润/风险P:W*30% 模具总费用Z(未税)
备注:以上报价 为创佳内部成本分析 表,不对外公布
300
3
300
3
(A)+(B)+(C)+(D)+(E)+(F)+(G)+(H)+(Y) P+W
90
7200
滑块
P20 30
30
900
斜顶/镶件
800
铜料
3000
五金表格模板

五金表格模板
五金表格模板通常指的是用于记录五金商品信息的电子表格,内容可能包括但不限于以下几类数据:
1. 商品名称:记录五金商品的具体名称。
2. 规格型号:记录五金商品的具体规格尺寸和技术参数。
3. 单位:商品计量单位,如个、千克、米、套等。
4. 库存数量:现有库存数量。
5. 进货价:采购该商品时的成本价格。
6. 零售价/建议售价:对外销售的价格。
7. 供应商信息:包括供应商名称、联系方式等。
8. 材质:五金产品的材质,如铁、铜、不锈钢、铝合金等。
9. 生产日期/保质期:对于有保质期要求的商品,需要记录这些信息。
10. 备注:可以记录特殊说明、到货日期或其他重要信息。
以下是一个简单的五金表格模板示例:
可以根据实际需求定制或修改以上这个模板,以便更有效地管理五金商品库存和销售。
五金成本核算标准模板
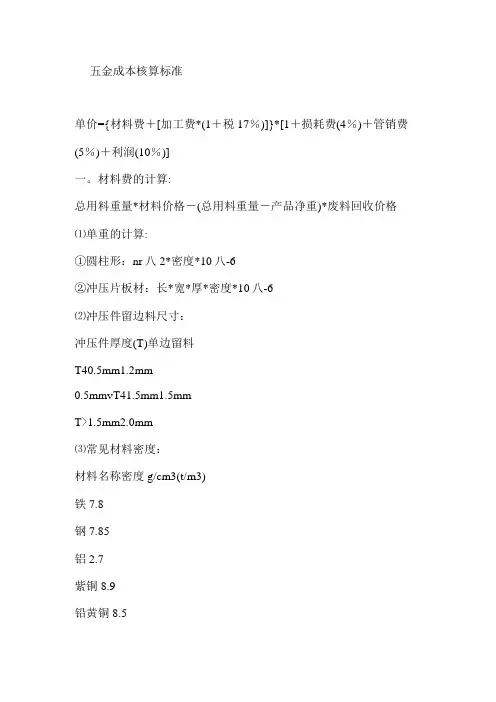
五金成本核算标准单价={材料费+[加工费*(1+税17%)]}*[1+损耗费(4%)+管销费(5%)+利润(10%)]一。
材料费的计算:总用料重量*材料价格-(总用料重量-产品净重)*废料回收价格⑴单重的计算:①圆柱形:nr八2*密度*10八-6②冲压片板材:长*宽*厚*密度*10八-6⑵冲压件留边料尺寸:冲压件厚度(T)单边留料T40.5mm1.2mm0.5mmvT41.5mm1.5mmT>1.5mm2.0mm⑶常见材料密度:材料名称密度g/cm3(t/m3)铁7.8钢7.85铝2.7紫铜8.9铅黄铜8.5猛铜8.5⑷常见材料价格:材料名称含税(17%)价格(元/Kg)单光铁¥6.2不锈钢¥18铝¥20紫铜¥76铅黄铜¥51猛铜¥85⑸废料回收价格:材料名称价格(元/Kg)废铁¥2.2不锈钢¥14.6紫铜¥44.0铅黄铜¥33.0二、冲制费:一个产品往往由多个工序构成,每个工序可能用不同吨位的压机,现将不同吨位啤机冲制一次的价格列如下:冲床吨位(T)冲制费(元/次)16T¥0.00625T¥0.00835T¥0.01045T¥0.01260T¥0.01580T¥0.020110T¥0.025160T¥0.030200T¥0.0502001(双轴)¥0.0602501(双轴)¥0.090连续模,以上的吨位的冲制费要少,例如2501(双轴)-¥0,050三、机加工费:加工机床种类每小时收费(RMB)传统机床(车,铣,平面磨,内外园磨等)¥30快走丝线切割¥40CNC加工¥60慢走丝线切割(日立)¥100长1米,宽0.9米(90公分),厚度0.05米(5公分)解:先计算体积:V=0.9x1x0.05=0.045(立方米)再计算重量因为钢的密度一般就用铁的密度进行计算(误差能够忽略不讦)而铁的比重是7.8吨/立方米(7.8克/立方厘米)因此钢板的重量是0.045x7.8=0.351(吨)=351(千克)因此,90公分宽,5公分厚,1米长的钢板大约重量是351公斤钢板重量计算公式:钢管重量(公斤)=0.00617、直径、直径、长度方钢重量(公斤)=0.00785x边宽x边宽x长度六角钢重量(公斤)=0.0068x对边宽x对边宽x长度八角钢重量(公斤)=0.0065x对边宽x对边宽x长度螺纹钢重量(公斤)=0.00617x计算直径、计算直径、长度角钢重量(公斤)=0.00785x(边宽+边宽-边厚)x边厚x长度扁钢重量(公斤)=0.00785x厚度x边宽x长度钢管重量(公斤)=0.02466x壁厚x(外径-壁厚)x长度钢板重量(公斤)=7.85x厚度、面积园紫铜棒重量(公斤)=0.00698、直径、直径、长度园黄铜棒重量(公斤)=0.00668、直径、直径、长度园铝棒重量(公斤)=0.0022、直径、直径、长度方紫铜棒重量(公斤)=0.0089x边宽x边宽x长度方黄铜棒重量(公斤)=0.0085x边宽x边宽x长度方铝棒重量(公斤)=0.0028x边宽1x边宽x长度六角紫铜棒重量(公斤)=0.0077x对边宽x对边宽x长度六角黄铜棒重量(公斤)=0.00736x边宽x对边宽x长度六角铝棒重量(公斤)=0.00242x对边宽x对边宽x长度紫铜板重量(公斤)=0.0089x厚x宽x长度黄铜板重量(公斤)=0.0085x厚x宽x长度铝板重量(公斤)=0.00171x厚x宽x长度园紫铜管重量(公斤)=0.028x壁厚x(外径-壁厚)x长度园黄铜管重量(公斤)=0.0267x壁厚x(外径-壁厚)x长度园铝管重量(公斤)=0.00879x壁厚x(外径-壁厚)x长度注:公式中长度单位为米,面积单位为平方米,其余单位均为毫米园钢重量(公斤)=0.00617、直径、直径、长度。
五金零件成本分析表
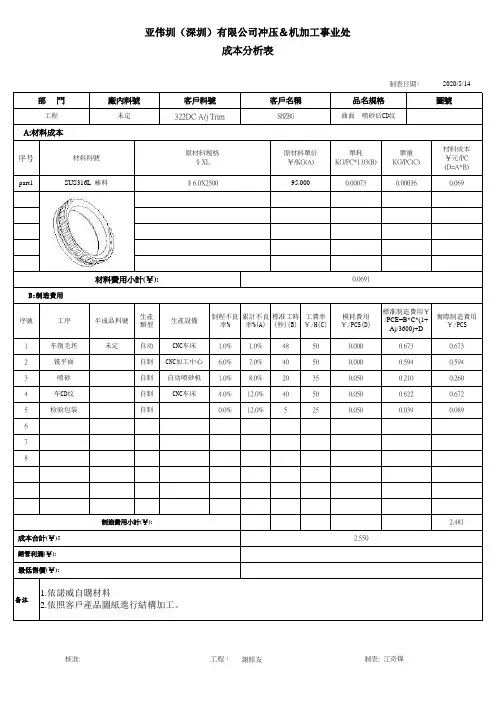
序号part1序號生產類型制程不良率%累計不良率%(A)標准工時(秒)(B)工費率¥/H(C)1自动 1.0% 1.0%48502自制 6.0%7.0%40503自制 1.0%8.0%20354自制 4.0%12.0%40505自制0.0%12.0%525678备注核准:工程:謝照友制表:江奇锦最低售價(¥):1.依諾威自購材料2.依照客戶產品圖紙進行結構加工。
制造費用小計(¥): 2.481成本合計(¥)﹕2.550銷管利潤(¥):0.0500.0390.089车CD纹CNC车床0.0500.6220.672检验包装0.5940.594喷砂自动喷砂机0.050车削毛坯未定CNC车床0.0000.2100.260铣平面C NC加工中心0.0000.6730.673材料費用小計(¥):0.0691B:制造費用工序半成品料號生產設備模耗費用¥/PCS(D)標准制造費用¥/PCE=B*C*(1+A)/3600)+D實際制造費用¥/PCS材料成本¥元/PC (D=A*B)SUS316L 棒料∮6.0X250095.0000.00073322DC A/j TrimSHZBG0.000360.069A:材料成本材料料號原材料規格∮X L 原材料單价¥/KG(A)單耗KG/PC*1.03(B)單重KG/PC(C)曲面 喷砂后CD纹部 門廠內料號客戶料號客戶名稱品名規格圖號工程未定亚伟圳(深圳)有限公司冲压&机加工事业处成本分析表制表日期﹕2013-4-42004 年10 月4日。
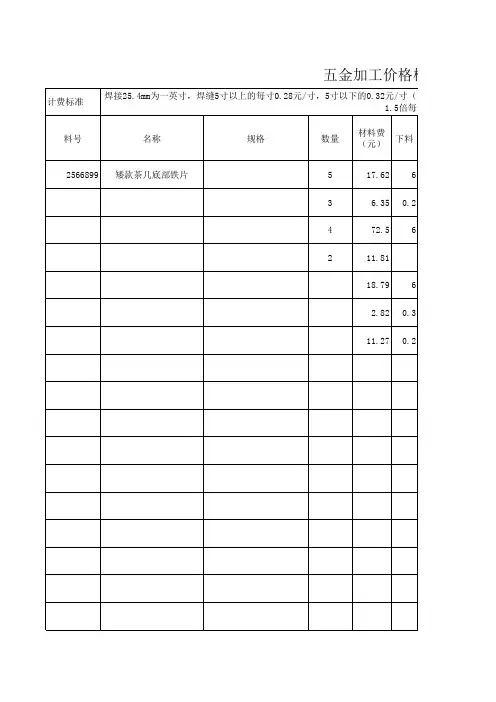
五金件加工-价格分析核算-自动计算表
焊接
冲
(焊缝 数量)
单价
点焊 次数
单价
压 次
英寸
数
单 价
折弯 次数
单价
攻牙
单价
打磨
抛光 (平方 米)
单 价
电镀拉 丝(平 单价 方米)
0.32
0.15 10 0.2
0.2
0.2
60
145
0.32 8 0.15 3 0.2
0.2 4 0.2 0.5
60
145
0.32 10 0.15 10 0.2
0.2
0.190 22 0.2
24 10 ¥117.75 ¥471.00
0.173 22 0.2
24 10 ¥30.20 ¥60.41
0.180 22 0.2
24 10 ¥44.54
¥0.00
0.061 22 0.2
24 10 ¥10.68
¥0.00
0.200 22 0.2
24 10 ¥24.98
¥0.00
计费标准 料号
五金加工价格核算(价格分
焊接25.4mm为一英寸,焊缝5寸以上的每寸0.28元/寸,5寸以下的0.32元/寸(不足一寸按一寸算) 1.5倍每米,喷粉:24元/平米
名称
规格
数量
材料费 (元)
下料
2566899 矮款茶几底部铁片
5
17.62 6
3
6.35 0.2
4
72.5 6
2
11.81
18.79 6
60
145
60
145
60
145
60
145
60
145
60
145
60
五金零件报价明细表(冲压件核价)Excel版
材料长(mm)40材料宽(mm)47材料=材料面积(mm*mm)1880
材料厚度(mm) 1.2*损耗重=部品长,宽各加15mm
a 材料费=材料重量*原料单价(元)0.1055808*黄色区域数据自动生成,不用输
b 冲制费=机台单价*冲压次数另附机台冲制费:
c 攻牙费(0.05/pcs)吨数(T) 6.3101625456080110160200250
d 铆螺柱费(0.05/pcs)费用(HKD)/
次000.0060.00800.020.020.02500.10.09
e 点焊费(0.4/pcs)
f 螺柱费(0.15/pcs)冲裁力计算:
g 烤漆费(25/m )0.047
h 印刷费(0.5~1/次)
m电镀费(45/m )
n 加工总费=b+c+d+e+f+g+h+m0.047Fr=C*T*(35-37.5)*1.2*1.2/ 1000
材料单价
k 制程损耗=n*3%0.00141SECC:
SPCC:
j 营销费=(a+n)*10%0.01525808材料名称密度g/ cm 3( t/ m3 )
铁8 p 利润=(a+n)15%0.02288712钢8
铝3部品单价=a+n+k+j+p0.192136紫铜9
铅黄铜 /猛铜9
冲压件厚度T=MM 单边留量MM
T≤0.5mm 1.2 0.5mm<T≤1.5mm 1.5 T>1.5mm2
Fr = K1*K2*C*T/1000 (吨)K1:安全系数1.5~2 T:料厚(mm)
K2:抗剪强度35~40
五金零件报价明细表
2 2。
五金件成本核算
钣金件成本构成一般分为下面几个部分组成:1、材料费2、标准件费用3、工序加工费4、包装费5、运输费6、管理费用7、利润详见《成本核算格式》表。
一、材料费材料费指按图纸要求的净材料费用=材料体积*材料密度*材料单价二、标准件费用指图纸要求的标准件费用。
三、工序加工费指加工成产品所需要的每道工序所需的加工费用。
各工序构成详见《成本核算格式》和《各工序成本构成表》。
现列举主要工序成本构成进行说明1、CNC落料其成本构成=设备折旧摊销+人工成本+辅助材料设备折旧摊销:设备折旧按5年计算,每年按12个月,每月22天,每天8小时记。
例如:200万的设备,每小时设备折旧=200*10000/5/12/22/8=189.4元/小时人工成本:每台CNC需要3个技术员操作,每个技术员月平均工资=1800元,每月上班22天,每天8小时,即每小时成本=1800*3/22/8=31元/小时辅料成本:指设备工作所需的润滑剂、挥发液等辅助生产物料,每台设备每月大概需要1000元,按每月22天,每天8小时计,每小时成本=1000/22/8=5.68元/小时2、折弯其成本构成=设备折旧摊销+人工成本+辅助材料设备折旧摊销:设备折旧按5年计算,每年按12个月,每月22天,每天8小时记。
例如:50万的设备,每分钟设备折旧=50*10000/5/12/22/8/60=0.79元/分钟折一道弯一般花10秒到100秒不等,故折弯每刀设备折旧=0.13-1.3元/刀。
人工成本:每台设备需要1个技术员操作,每个技术员月平均工资=1800元,每月上班22天,每天8小时,即每分钟成本=1800/22/8/60=0.17元/分钟,每分钟平均可以折1-2个弯,故:每道弯的人工成本=0.08-0.17元/刀辅料成本:折弯机每台每月所用的辅料成本为600元,按每月22天,每天8小时计,每小时成本=600/22/8/60=0.06元/刀3、表面处理外发的按采购价格(如:电镀、氧化)喷涂费用构成:喷涂费=粉末材料费+人工费+辅料费+设备折旧粉末材料费:计算方法一般按平方米计算,每公斤粉末价格在25-60元不等(主要与客户要求有关),每公斤粉末一般可以喷4-5个平方。
小五金部件成本计算
计算公式
单价
A.材料单价: 1006低碳钢:5HKD/KG; 1018低碳钢:5.5HKD/KG SUS302:23HKD/KG; SUS303:31HKD/KG; F12L14快削钢: 7HKD/KG; B3604快削黄铜:16.9HKD/KG B.电镀单价: 镀镍:3HKD/KG; 镀蓝锌、白锌、五彩锌: 2.5HKD/KG; 镀黑锌: 3.7HKD/KG; 滚镀铬: 29HKD/KG; 除氢: 1.5HKD/KG; 三价铬: 45.28HKD/KG; 五价铬:14.15HKD/KG. C.热处理单价: 2HKD/KG; D.普通螺丝模具折旧费: 针模: 10HKD/1000Kpcs=0.00001HKD/pcs; 主模: 300HKD/3000Kpcs=0.0001HKD/pcs; 牙板: 800HKD/8000Kpcs=0.0001HKD/PCS; Total: 0.00021HKD/pcs E.车面:0.05HKD/PCS(华虹) A.材料单价: 1006低碳钢:5HKD/KG; 1018低碳钢:5.5HKD/KG SUS302:23HKD/KG; SUS303:31HKD/KG; F12L14快削钢: 7HKD/KG; B3604快削黄铜:16.9HKD/KG B.电镀单价: 镀镍:3HKD/KG; 镀蓝锌、白锌、五彩锌: 2.5HKD/KG; 镀黑锌: 3.7HKD/KG; 滚镀铬: 29HKD/KG; 除氢: 1.5HKD/KG; 三价铬: 45.28HKD/KG; 五价铬:14.15HKD/KG. C.热处理单价: 2HKD/KG; D.台阶及其它特殊螺丝模具折旧费: 针模: 40HKD/30Kpcs=0.00133HKD/pcs; 牙板: 800HKD/600Kpcs=0.00133HKD/PCS; 一冲: 100HKD/500Kpcs=0.0002HKD/pcs; 刀车: 25HKD/60Kpcs=0.0004167HKD/pcs; 成型模: 800HKD/400Kpcs=0.002HKD/pcs. Total: 0.005276HKD/pcs
五金件核价单(模板)
根据批量生产损耗定 0.0000 工人小时 人工费 设备折旧 加工费 人数(个) 工资 (元/个) (元/个) (元/个) #DIV/0! 总价占比 (%) 备注
加工费(不含税)
根据批量生产损耗定 0.0000 金额 核算项目 金额 金额(元) #DIV/0! 总价占比 (%)
1、管理费=财务费 用+管理人员工 根据实际核算 根据实际核算
材料费(含税)
序号 1 2 3 4 材料名称 不锈钢 辅料成本 包装材料 材料损耗 合计 型号规格 开料方式 开料尺寸 毛重(克) 净重(克)
加工费(不含税)
序号 1 2 3 4 5 6 7 8 9 10 工序名称 落料 拉深一 拉深二 拉深三 拉深四 设备名称及吨位 功率 小时产能 电费单价 (个) (元/kw) 电费(元/ 个)
Hale Waihona Puke 包装 加工损耗 合计其它费用
序号 1 2 3 4 5 费用名称 管理费 厂房折旧 运输费 利润 税金 核算项目 金额 核算项目 金额 核算项目
合计
价格总计
总价格 0.0000
材料费 0.0000
材料费(含税)
原材料单 边角料单价 材料成本 价(克/ (克/元) (元) 元) 用量 金额 (元) 总价占比 (%) 说明
#DIV/0! #DIV/0!
加工费 0.0000
其他费用 0.0000