
水泥刨花板生产工厂的生产过程图解
刨花板生产工艺流程图名称

盛阳机械制造厂刨花板生产线工艺流程备料工段:101.皮带运输机102.皮带运输机103.鼓式削片机104.鼓式削片机105.永磁除铁器106.皮带运输机107. 矩形振动筛108.斗式提升机Belt conveyer Belt conveyer Drum chipper Drum chipper Metal remover Belt conveyer Rectangular screen Bucket lift 201.木片料仓202.皮带运输机203.皮带运输机204.永磁除铁器205.环式刨切机206.环式刨切机207.皮带运输机208.斗式提升机Chip silo Belt conveyer Belt conveyer Metal remover Knife-ring flaker Knife-ring flaker Belt conveyer Bucket lift301.湿刨花料仓302.皮带运输机303.转子式干燥机304.皮带运输机305.皮带运输机306.矩形振动筛307.矩形振动筛308.皮带运输机309.筛环式打磨机Wet flake silo Belt conveyer Rotor flake dryer Belt conveyer Belt conveyer Rectangular screen Rectangular screen Belt conveyer Stream mill调施胶段:401.表层刨花料仓402.芯层刨花料仓403.皮带运输机404.皮带运输机405.刨花计量料仓406.刨花计量料仓407.环式拌胶机408.环式拌胶机409.调供胶系统Surface flake silo Core flake air conveying system Belt conveyer Flake metering bin Flake metering bin Knife-ring flaker Glue regulating and supplying system 铺装工段:501.皮带运输机502.皮带运输机503.永磁除铁器504.除尘风送系统505.皮带运输机506.皮带运输机507.皮带运输机508.机械分级铺装机组509.永磁除铁器Belt conveyer Belt conveyer Metal remover De-dusting and air conveying system Belt conveyer Belt conveyer Mechanical classi-former Metal remover预压热压:510.连续式预压机511.锯边运输机512.纵向锯边机513.板坯横截距514.加速运输机515.快速运输机516.打散回收机517.翻板运输机518.储存运输机Continuous pre-press Trimming conveyor Lengthwise edge saw Mats cross saw Accelerate conveyer Fast conveyer Recycle device Turn-board conveyor Store conveyer519.储存运输机520.储存运输机521.装板运输机522.装板机523.热压机524.卸板机525.出板皮带运输机Store conveyer Store conveyer Loading conveyor Loader Hot press Unloader Outfeeding belt conveyer成型处理:601.斜辊台运输机602.冷却进板运输机603.翻板冷却机604.纵向锯边机605.横向锯边机606.横向辊台式升降台607.横向辊台运输机Roller conveyer Infeed roller conveyer Star cooler Longitudinal edge saw Transversal edge saw Transversal roller lift Transversal roller conveyor砂光工段:701.横向干板运输机702.横向辊式升降台703.推板机704.纵向进料辊台705.双砂架砂光机706.过渡辊台707.四砂架砂光机708纵向出料辊台709.堆垛机Transversal board conveyor Transversal roller lift Board pusher Longitudinal feed roller conveyor 2-head wide belt sander Transition roller4-head wide belt sander Longitudinal feed roller conveyor Stacker710.横向辊式升降台711.横向辊式升降台Transversal roller lift Transversal roller lift。
年产30000m3刨花板生产线工艺设计
年产30000m3刨花板生产线工艺设计1,设计要求1.1 ,年产30000m3渐变结构刨花板车间工艺布置图1.2,原料:小径原木马尾松,胶合板木芯1.3,生产方法:连续式平压机1.4,产品规格:2440×1220×16mm 密度:0.75g/cm3 含水率:10%1.5,生产质量:符合GB/T4897-032,设计方案2.1工艺流程图2.2,工艺参数2.2.1,原材料2.2.1.1,主要原料来源:马尾松绝干密度:0.44g/cm3 含水率:60% 2.2.1.2,辅助材料胶黏剂:固含量为60%的脲醛树脂胶用量为绝干刨花的10%固化剂:氯化铵溶液用量为固态胶黏剂的1%防水剂:石蜡乳液用量为绝干刨花的1%捕捉剂:氨水溶液用量为固态胶黏剂的5%2.2.2施胶量:表层刨花12% 芯层刨花8%2.2.3板坯表芯层刨花量:表层刨花40% 芯层刨花60%2.2.4单层连续式热压机压力P=3.0MPa 温度T=200℃加压时间t=0.4min/mm 2.2.5转子式干燥机压力P=1.3MPa干燥前刨花含水率=60%干燥后刨花含水率=5%3设计验算3.1制定和验算生产能力热压机幅面宽2540mm ,毛板厚度17mm完成产品设计产量,热压机输送带理论运行速度0745.298.0016.044.2605.2228030000'=⨯⨯⨯⨯⨯==YTBHK Q μm/min式中:μ——热压机理论运输平均速度;Q ——年产量,设计任务书给定量30000 m 3; T ——日工作时,22.5小时; B ——刨花板净宽,取 2.44m ; H —- 刨花板净厚,取0.016 m ;K ——压机工作时间利用系数,为0.96~0.98 这里取0.98; Y ——车间年工作日,取280 d ;热压机输送带理论平均运行速度min /205.210174.0150003"m h t L =⨯⨯=⨯=-μ取热压机真正运行速度'μ<μ<"μ 取μ=2.2m/minam BHK YT Q /32.3519098.0017.054.22.2605.222803=⨯⨯⨯⨯⨯⨯==μ考虑砂光量和裁边量,规格锯割量10%,产品合格率为98%,则实际年产量 Q =35190.32×(1-10%)×0.98=31037.86m 3 >30000m ³满足条件3.2 原、辅材料的需求量以年产3万m 3单层连续式压机生产线为设计依据,计算厚度为17mm ,计算密度为750kg /m 3,工作制度:年工作日为280天,每天3班,每天有效工作小时为22.5小时,毛板含水率10%,胶耗量为绝干刨花重的10%,防水剂石蜡耗量为绝干刨花重的1%,固化剂耗量为胶耗量的1%,捕捉剂耗量为胶耗量的5%。
水泥制作流程图(PPT32页).ppt

煤粉动态选粉机是煤磨闭路系统中 专用的分级设备。主要由壳体、进 出风管、导流叶片、转子、传动装 置和防爆阀所组成。物料由进风管 随气流进入选粉机,经灰斗与下壳 体间的环形缝隙到达上壳体。气流 通过沿切向布置的导向叶片时被改 变方向,形成涡旋并进入转子,在 气流向内的向心力和转子旋转向外 的离心力的共同作用下,对物料进 行分选。合格的物料(细粉)随气 流进入转子内部,经由出风口排出, 由下一级收尘设备将成品物料收集 下来;不合格的物料(粗粉)则失 去动能落入灰斗,通过回料管送回 磨内再次循环
旋风除尘器
冷凝水回用
干法回转窑
生料喂料口 60% 煤 粉 煤 粉 仓
40% 煤 粉
水蒸汽
旋风除尘器
粗粉
24 破碎机
窑头废气
19
AQC
(120℃ )
余热锅炉
窑头废气 (360℃ )
充气梁式篦冷机
粉煤灰
水
图例
物 流: 气流:
产尘点及
除 尘器编 号:
数字
噪声 点:
固体废 物:
旋 风 除 尘 器:
说 明 :设 有 除 尘 器 的 位 置 均 产 生 固 废, 图 中 标 注 省 略
17 煤磨
石膏仓
水 余热发电系统
水
电能
发 电 机 动能
增湿塔 降温
14 生 料 均 化 库 (空 压 机 )
15
18 动态选粉机
余热锅炉余气 (235℃ )
细粉 空气输送斜槽
SP余 热 锅 炉 余 气 (热 源 )
SP余 热 锅炉
水蒸汽
汽轮机
16
窑尾废气 (340℃ )
五级旋风预热器 TSD型 分 解 炉
水泥生产工艺流程图
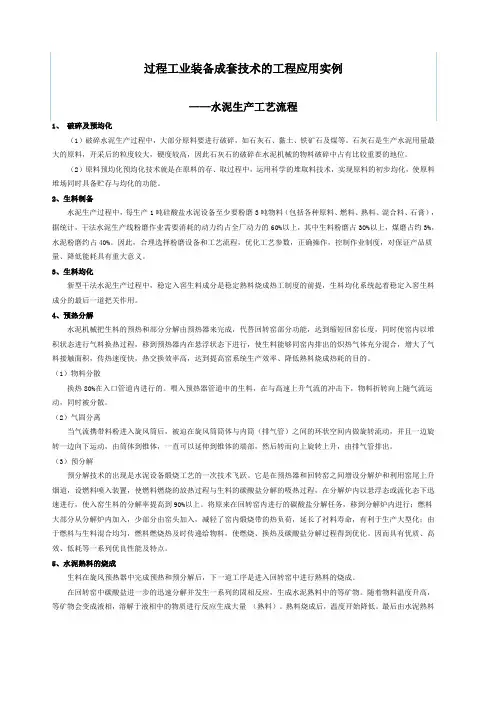
过程工业装备成套技术的工程应用实例——水泥生产工艺流程1、破碎及预均化(1)破碎水泥生产过程中,大部分原料要进行破碎,如石灰石、黏土、铁矿石及煤等。
石灰石是生产水泥用量最大的原料,开采后的粒度较大,硬度较高,因此石灰石的破碎在水泥机械的物料破碎中占有比较重要的地位。
(2)原料预均化预均化技术就是在原料的存、取过程中,运用科学的堆取料技术,实现原料的初步均化,使原料堆场同时具备贮存与均化的功能。
2、生料制备水泥生产过程中,每生产1吨硅酸盐水泥设备至少要粉磨3吨物料(包括各种原料、燃料、熟料、混合料、石膏),据统计,干法水泥生产线粉磨作业需要消耗的动力约占全厂动力的60%以上,其中生料粉磨占30%以上,煤磨占约3%,水泥粉磨约占40%。
因此,合理选择粉磨设备和工艺流程,优化工艺参数,正确操作,控制作业制度,对保证产品质量、降低能耗具有重大意义。
3、生料均化新型干法水泥生产过程中,稳定入窖生料成分是稳定熟料烧成热工制度的前提,生料均化系统起着稳定入窖生料成分的最后一道把关作用。
4、预热分解水泥机械把生料的预热和部分分解由预热器来完成,代替回转窑部分功能,达到缩短回窑长度,同时使窑内以堆积状态进行气料换热过程,移到预热器内在悬浮状态下进行,使生料能够同窑内排出的炽热气体充分混合,增大了气料接触面积,传热速度快,热交换效率高,达到提高窑系统生产效率、降低熟料烧成热耗的目的。
(1)物料分散换热80%在入口管道内进行的。
喂入预热器管道中的生料,在与高速上升气流的冲击下,物料折转向上随气流运动,同时被分散。
(2)气固分离当气流携带料粉进入旋风筒后,被迫在旋风筒筒体与内筒(排气管)之间的环状空间内做旋转流动,并且一边旋转一边向下运动,由筒体到锥体,一直可以延伸到锥体的端部,然后转而向上旋转上升,由排气管排出。
(3)预分解预分解技术的出现是水泥设备煅烧工艺的一次技术飞跃。
它是在预热器和回转窑之间增设分解炉和利用窑尾上升烟道,设燃料喷入装置,使燃料燃烧的放热过程与生料的碳酸盐分解的吸热过程,在分解炉内以悬浮态或流化态下迅速进行,使入窑生料的分解率提高到90%以上。
《水泥制作流程图》课件
# 水泥制作流程图
## 简介
本PPT介绍了水泥的制作流程。水泥是建筑材料的重要组成部分,广泛应用于 房屋、桥梁等建筑物的建设中。
矿山开采
石石
从矿山开采石灰石作为水泥生产的主要原料之一。
粘土
从矿山开采粘土作为水泥生产的主要原料之一。
原料处理
1 粉碎
石灰石和粘土经由破碎机等设备进行粉碎处 理,以便后续的原料混合。
2 筛选
筛选处理过的石灰石和粘土,确保去除杂质。
原料混合
石灰石
按照比例将石灰石和粘土混合,以确保水泥品质的 稳定性。
粘土
按照比例将石灰石和粘土混合,以确保水泥品质的 稳定性。
原料煅烧
1 煤气窑
将混合后的原料放入煤气窑中进行煅烧,产生熟料。
2 高温处理
在高温下进行处理,以确保熟料的品质。
熟料研磨
包装
1 袋装
将水泥混合物包装成标准袋装供销售和运输。
2 散装
将水泥混合物以散装形式供应给大型工程项目。
总结
通过以上流程,我们可以制备出优质的水泥产物,为建筑等领域的发展做出贡献。
1
研磨设备
将熟料经过研磨设备处理,使其成为细粉。
2
加入适量石膏
在适当的时间加入石膏等物质,调整水泥的硬化速度和性能。
3
筛选
对研磨后的水泥进行筛选,确保其质量。
混合物制备
熟料粉
将研磨成细粉的熟料作为水泥 制备的主要成分之一。
石膏
加入适量石膏等物质,调整水 泥的性能和硬化速度。
其他添加剂
添加其他辅助材料,以调整水 泥的特性和性能。
流程图——水泥厂主要生产工艺流程
水泥厂主要生产工艺流程水泥生产过程主要分为三个阶段,即生料制备、熟料烧成和水泥粉磨(俗称“两磨一烧”)。
其生产工艺总流程示意见图3-1。
采用五级旋风预热及窑外分解的新型干法水泥的生产工艺流程说明如下:(1)石灰石破碎及储存由自备汽车从矿山运来的石灰石经生产能力为500-600t/h的PCF2022单段锤式破碎机破碎后,进入φ80m的圆形预均化堆场中均化,圆形预均化堆场储量23100t,储期8.6d。
(2)粘土、铁粉储存粘土、铁粉分别由汽车运进厂内的堆栅储存,粘土的储量是5600吨储期11.2d;铁粉的储量是1600吨,储期13.1d。
储存在堆栅的粘土、铁粉由铲车送入斗式提升机,经斗式提升机分别送入2-φ5×10m的钢板库中储存,储量分别为200吨、250吨。
(3)原煤的储存原煤进厂后堆放在一30×160m的堆栅中,储量5000吨,储存期16.8天。
原煤经预破碎后,由皮带机、斗式提升机送到煤粉制备车间的原煤仓。
(4)生料制备出预均化堆场的石灰石经皮带机送入一座φ8×20m配料库,粘土、铁粉通过共用提升机各自进入一座φ5×10m 的钢板配料库。
出配料库的三种原料经电子皮带秤计量,并由QCS系统进行控制。
配制后的混合的混合料经由皮带输送机送入HRM3400立式磨内,在磨机入口处设有锁风阀。
出磨生料经连续取样器取样,并经多元素分析仪分析,分析结果输入配料计算机与标准值进行比较,计算后发出修改指令,重新调整各物料的喂料量,使配料保持在精度±2%的范围内。
含综合水分约3.5%左右的物料由锁风喂料机喂入磨内,同时从磨机底部抽入热风。
经磨辊碾磨过的物料在风环处被高速气流带起,经分离器分离后,粗物料落回磨内继续被碾压,细粉随气流出磨,经收尘器收下即为成品。
从窟尾预热器引来的320℃左右的高温废气,分成二路:一路经多管冷却器、混合室至窑尾袋收尘器;一路进出料磨作为烘干介质,出生料磨的废气由磨房主排风机引入混合室与从高温风机过来的废气混合后进入窑尾收尘器,净化后排入大气。
水泥生产工艺流程图
水泥生产工艺流程水泥的生产工艺可以简述为两磨一烧,即原料要经过采掘、破碎、磨细和混匀制成生料,生料经1450℃的高温烧成熟料,熟料再经破碎,与石膏或其他混合材一起磨细成为水泥。
一、水泥生产的生料制备1 破碎工艺水泥生产过程中,很大一部分原料要进行破碎,如石灰石、黏土、铁矿石及煤等。
2生料的预均化工艺原料预均化,实现原料的初步均化,。
3 生料的烘干工艺烘干工艺是将生料通过烘干机加热干燥。
烘干设备有回转式和悬浮式烘干机、烘干塔等,回转式烘干机内温度约700℃,排放废气量约1300m3/t料。
4 生料的粉磨工艺二、水泥生产的煅烧目前大中型水泥厂多使用回转窑,小型水泥厂多使用立窑,我国还有50﹪以上的水泥仍使用立窑生产。
1 立窑煅烧立窑工艺的设备是静止的竖窑,分为普通立窑和机械化立窑,属于半干法生产。
立窑的日产量已达250~300t/d。
立窑又分普通立窑和机立窑,普通立窑采用间歇式生产,能耗热耗较高,产生的废气量约3900立米/吨熟料,粉尘浓度15g/m3。
2 新型干法旋窑煅烧它是在旋窑煅烧增加预分解窑与悬浮预热工艺。
生料在预热器以内悬浮状态或沸腾状态下与热气流进行热交换,又在分解炉中加入占总燃料用量50~60%的燃料,使生料在入窑前的碳酸钙分解率达80%以上。
预热分解把生料的预热和部分分解由预热器来完成,代替回转窑部分功能。
(1)物料分散换热80%在入口管道内进行的。
喂入预热器管道中的生料,在与高速上升气流的冲击下,物料折转向上随气流运动,同时被分散。
(2)气固分离当气流携带料粉进入旋风筒后,被迫在旋风筒筒体与内筒(排气管)之间的环状空间内做旋转流动,并且一边旋转一边向下运动,由筒体到锥体,一直可以延伸到锥体的端部,然后转而向上旋转上升,由排气管排出。
(3)预分解预分解技术是在预热器和回转窑之间增设分解炉和利用窑尾上升烟道,设燃料喷入装置,使燃料燃烧的放热过程与生料的碳酸盐分解的吸热过程,在分解炉内以悬浮态或流化态下迅速进行,使入窑生料的分解率提高到90%以上。
水泥厂生产流程及主要设备PPT课件
• 3.石灰石混匀堆取料机
18
二:生料磨制
球磨机
19
立磨机
20
4. 辊式磨 5.窑尾袋收尘器
规格型号 户外型 用 途 用于窑尾及原料磨废气生料粉的捕集 布置位置 位于增湿塔与原料磨后面 6.窑尾袋收尘器排风机 用途 用于窑尾及原料磨系统废气处理 布置位置 位于窑尾袋收尘后 工作风温 正常: 80~150℃ 极限温度:200℃ 7.窑尾高温风机 用途 用于抽引预热器废气 布置位置 位于预热器后面、增湿塔后面 工作风温 正常温度:320~350℃; 极限温度:450℃; 风机叶片需采用优质耐磨材料制成,保证转子叶片有较长的寿命。 8.原料磨循环风机 用途 用于原料磨系统通风 布置位置 位于原料磨组合式旋风筒后 工作风温 正常:90~100℃ 极限温度(短时):250℃ 风机叶片需采用优质耐磨材料制成,保证转子叶片有较长的寿命。
熟料烧制分解炉22预热器把生料的预热和部分分解由预热器来完成代替回转窑部分功能达到缩短回窑长度同时使窑内以堆积状态进行气料换热过程移到预热器内在悬浮状态下进行使生料能够同窑内排出的炽热气体充分混合增大了气料接触面积传热速度快热交换效率高达到提高窑系统生产效率降低熟料烧成热耗的目的
水泥厂生产流程及主要设备
干法生产的特点
干法是将生料粉直接送入窑内煅烧,入窑生料的含 水率一般仅1%~2%,省去了烘干生料所需的大量热量。 以前的干法生产使用的是中空回转窑,窑内传热效率较低, 尤其在耗热量大的分解带内,热能得不到充分利用,以致 干法中空窑的热效率并没有多少改善。干法制备的生料粉 不易混合均匀,影响熟料质量,因此40—50年代湿法生 产曾占主导地位。50年代出现了生料粉空气搅拌技术和悬 浮预热技术,70年代初诞生了预分解技术,原料预均化及 生料质量控制技术。现在干法生产完全可以制备出质量均 匀的生料,新型的预分解窑已将生料粉的预热和碳酸盐分 解都移到窑外在悬浮状态下进行,热效率高,减轻了回转 窑的负荷,不仅热耗低使回转窑的热效率由湿法窑的30% 左右提高到60%以上,又使窑的生产能力得以扩大。
水泥刨花板
需 要 对板
虽 然 用 普通 钢 制 的 工 具 也
作 喷 浆或刷 漆 处 理 据测试
,
加 以保 护
。
但需要 有 较高 的耐磨 性
0 毫 米 厚 平板加聚氨 脂 绝热 材 1
水泥 刨花板 也可用钉 子 或螺钉 固 定 到 龙
表 转
标 准 自重
水 泥刨花 板的应 用 技 术 参数 值 量 的固 次
o
.。ຫໍສະໝຸດ 细 料 在第 二组 冲压 式 细研 磨 内继
,
1250 m m
,
,
而粗 料 则被 一转 子加 速 分 离到磨机 由 于 磨 仓有 一 特殊 的 结构
,
粗料 会
J
3 m l n
不断地 回返入 磨 仓 内 料
。
继续 细序
。
这 样就 可
一一加工成 带 凹 槽梯 形 企 口 或 斜 边 的异 型 板
通 常 这种板 的标 准 裁 切 尺 寸 是 3 2 0
。
若 此 类材
。
) 将 定 型 板材 运 到 养 护 仓 内 ( 1 4
也可 用不 剥皮的碎木若代
但要采
。
天
,
继续 硬 化
。
。
5 而 后 在 隧道式 干 燥 室 内 ( 1
,
只 用碎木 不 是用刨 片机
对板材作 调质处 理
3 %
将其含水 量烘 干 到
、
而 是送 到研磨 机 组 内作纤维化处 理
, ,
密 度
2 l
水 泥刨 花 板 的 物 理 力 学 性 能 值
N N n r
“
性
量 的 因次
数
> > <
水泥厂生产工艺流程图
水泥厂生产工艺流程图
水泥厂生产工艺流程图主要包括原材料准备、烧制过程、磨矿过程和包装运输过程,以下是对这些工艺的详细介绍:
首先是原材料准备。
水泥生产的原材料主要包括石灰石、粘土和铁矿石。
这些原材料首先经过采矿和破碎,然后通过运输设备将其输送到预混料堆场。
在预混料堆场,原材料按照一定的比例进行配料,然后通过输送带进入磨机。
接下来是烧制过程。
在磨机中,原材料经过研磨和混合后成为粉状物料,这些物料被称为生料。
生料在高温下进入旋转窑中进行烧制。
旋转窑是一种特殊的设备,可以使生料在内部进行流动燃烧。
在旋转窑中,生料经过不断的升温、分解和反应,最终烧成熟料。
熟料由旋转窑底部排出,并通过冷却器进行冷却。
然后是磨矿过程。
熟料进入水泥磨矿系统进行细磨。
首先,熟料经过破碎设备进行初磨,然后进入水泥磨机进行进一步的细磨。
水泥磨机是一种粉磨设备,可以将熟料磨成细度适中的水泥粉末。
磨矿过程中可以添加适量的矿物掺合料,如石膏、矿渣等,以调节水泥的性能。
磨好的水泥粉末通过空气输送系统进入水泥储存仓,等待包装。
最后是包装运输过程。
水泥厂对水泥进行包装,一般采用纸袋或水泥罐进行包装封装。
包装完成后,水泥袋经过称重、堆垛等工序,最终通过货车或火车运输到目的地。
在运输过程中,水泥要防止潮湿和堆压,以保证质量。
总结起来,水泥厂生产工艺流程图可以简单描述为:原材料准备→烧制过程→磨矿过程→包装运输过程。
这个过程涉及到多个设备和步骤的协同配合,以确保水泥的质量和资源的高效利用。