
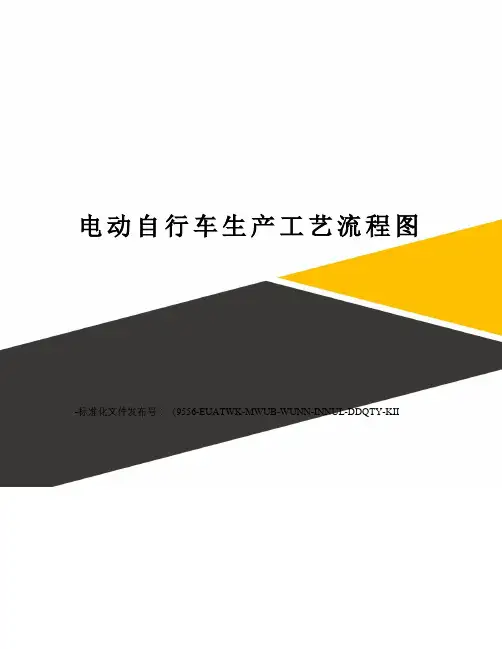
电动自行车生产工艺流程图
中轴组装
2
车架与前叉组装
3
链轮与曲柄组装
装前后泥板
5
装链条前后轮及双支架
6
装车把与前闸
7
装脚踏塑料导板
8
装衣架及保护架9装链罩脚蹬10装鞍管鞍座11
装后闸线并调整
12
安装线束塑料件
*13控制器装配
14装车筐及后座贴花
*15
整车调试
16
出厂检验
17包装入成品库
安装车架碗前叉下档
前后泥板组合
内外胎组合
飞轮抱闸组合
车把组合
组装电池盒
返工返修
*重点工序质控点
设计(日期)
审核(日期)
标准化(日期)
批准(日期)
标记
处数
更改文件号
签字
日期
标记
处数
更改文件号
签字
日期
电动自行车工作原理与图解

电动自行车工作原理与图解————————————————————————————————作者:————————————————————————————————日期:E-bike电动自行车工作原理电动自行车是具有电力驱动、脚踏驱动、电力和脚踏并用等功效的绿色环保交通工具。
电动自行车的原理和结构都不复杂,可以认为是在自行车的基础上加一套电机驱动机构组成(见图 1-1)。
蓄电池经过一个控制器给一个电机送电,电机放在后车轮中,电机的旋转带动自行车的行进。
电动自行车的控制器连接一个调速手柄,在脚踏中轴上装有助力传感器,转动调速手柄可以让控制器检测到不同的电压值,控制器根据电压值大小,模拟调节输送给电机电压的高低,从而控制了电机的转速。
图 1-1电动自行车控制方框图控制器无刷电机控制的方法是根据电机的位置反馈信号,控制电机三相驱动上下臂MOS管的导通和截止,从而实现电子换向。
如下图所示,电机为三角形连接,三相驱动上下臂各MOS管导通顺序组合为:V1-V2,V2-V3, V3-V4,V5-V4,V5-V6,V1-V6。
图 1-2驱动电路2 系统方框图电动自行车采用SPMC65P2404A作为主控MCU。
MCU主要任务是进行调速电压检测,电池电压检测,电流检测,过流中断检测,3路霍尔位置信号检测,1路霍尔位置信号中断检测,刹车信号检测,1:1助力检测,温度检测,故障显示输出,PWM控制电机转速输出,6路电机驱动输出,系统方框图如下:图 2-1系统方框图3 控制器电气规格★型式:直流无刷★额定功率:240W★额定电压:36V ★额定转速:210R/MIN★额定扭矩:8.5N.M ★欠压保护:31.5 ± 0.5V★过流保护:15 ± 1A4 控制器功能介绍★1:1助力;★刹车断电,刹车灯供电;★自动巡航;★欠压保护(31.5V ± 0.5 );★电子刹车;★休眠省电功能。
★过流保护(限流为 15A ± 1 );★堵转断流(倒转,转把复位,重电源,自动复位);4.1 1:1助力1:1助力,是指在没有旋转调速车把,电动车电池打开时,电动车会根据骑行者的骑行速度提供1:1助力。
电动车生产工艺

装
油 漆 车 身
总 装
底盘件 电器件
车身附件
……
整 库车
入
焊装工艺
焊装工艺
– 冲压好的车身板件局部加热或同时加热、加压而接 合在一起形成车身总成。在电动车车身制造中应用 最广的是点焊,焊接的好坏直接影响了车身的强度。
焊装线
焊接机器人
焊装工艺
焊接方式
典型应用实例
电阻焊
点焊 凸焊
车身主体总成、车身侧围总成 螺母
电动车生产工艺
优选电动车生产工艺
简介
一、工艺基础
– 工艺基础:概念 – 工艺基础:管理
二、电动车车身制造三大工艺定义及特点
– 焊装工艺 – 涂装工艺 – 总装工艺
粘接法:需粘接的零部件,内饰件一般有衬垫、隔音材料、车门内装饰护板,外饰件一般有挡风玻璃、车灯、标志等。
在四轮电动车制造业中,焊装、涂装、总装合为三大核心技术(即三大工艺)。
工艺参数 按产品的零、的某一工艺阶段编制的一种工艺文件。
一、电动车装配概念及其特点
工用焊艺数接卡 据 工片格艺(式参或来数作描:业述电指产源导–品极书结性)为如构/达电的焊文丝到流件直加、。径/工电电产极弧电品压压预力/焊期压接的等电流技。/术气体指流标量/,焊工接速艺度过/焊程丝中伸出选长用度/和直控流回制路的电感有等关。 量,
工艺设计过程
– 策划(产品定义)-产品设计和开发(产品数据)-过程设计和开 发-产品与过程确认-生产-(持续改进)。
电动车车身制造三大工艺定义及特点
在四轮电动车制造业中,焊装、涂装、总装合为三大核心 技术(即三大工艺)。从结构上看,四轮电动车属于有骨架车身,
它的生产工艺流程大致为:
焊
白车身
电动自行车车生产工艺设计
8X10刀、字螺丝刀、钳子、十字十螺丝、具动)工手、气动(电手扳14X17扳扳扭力手。
审核(日期)标准化(日期)设计(日期)
批准(日期)
记标
处数
件更改文号
字签
日期
记标
处数
号更改文件
签字
日期
司限公电动车有XXXXX线装装配工艺卡片
型车
共页17页第6
图部件号
时序工工
序工号6
闸前与名称把车装工序
罩
管鞍座
11整
2.1/2 4.1 5.1 5.2 6.1 13.1 16.1返组装前工.2飞内车后装安电池轮把返修外组胎盒泥架车刹组合叉前板车组挡碗合组合合
*重点工序质控点
设计(日期)
审核(日期)
标准化(日期)
批准(日期)
标记
处数
改更文件号
签字
日期
记标
处数
文更改件号
签字
日期
电动自行车线装装配工艺号:件文编102XXXX-GY– ):计(日期设 :期)日审核(
支泥、装1、安前泥板前板架。接连板架前安、2装泥板支。支泥装、泥装3、安后板安后板架板连架支泥装、4安后板接。安、5装射反后器。
1、泥板不得有明显的扭曲及偏斜。2、后反射器紧固无松动。3、裙网安装应可靠无松动。
4、车轮与车架或前叉内侧间隙。2mm相等,其偏差小于
工艺装备及辅料
)动(电扳手、气动十字螺丝刀、8X10具工
电动自行车生产工艺流程图101XXXX-GY–文件编号:
12*13 14 *15 1 16 17包出安装中整控装厂装制轴车车入线器组调筐检成束及试装验装品后配塑
库座料贴件花
2车架
3链轮
电动车生产流程及环节
电动车生产流程及环节
嘿,你知道一辆电动车是怎么生产出来的吗?那可真是一个超级有趣的过程啊!
先来说说车架吧,那就像是电动车的骨骼,得坚固又轻巧。
工人们精心打造车架,把一根根钢材弯曲、焊接,就如同在塑造一件艺术品,这难道不神奇吗?
接着是电池,这可是电动车的动力之源啊!就好像是电动车的心脏,为它提供源源不断的能量。
电池的组装可是个精细活,不容一丝马虎。
电机呢,就像是电动车的肌肉,让它能快速奔跑。
那强大的动力,可全靠电机来发挥呢!
然后就是各种零部件的装配啦,车把、车轮、刹车系统等等,每一个都有它独特的作用。
这就像是给一个勇士装备上各种武器和装备,让它能够在道路上英勇驰骋呀!
还有那漂亮的外壳,给电动车穿上了一件时尚的外衣。
不同的颜色和款式,满足了大家各种各样的喜好。
在生产线上,工人们忙碌而又专注,他们的双手就像是魔术师的手,把各种零件变成了一辆辆崭新的电动车。
这难道不值得惊叹吗?
当一辆辆电动车下线,准备驶向千家万户的时候,你能想象到它们会给人们的生活带来多大的便利吗?它们会带着人们穿梭在城市的大街小巷,会陪伴人们上下班、购物、游玩。
它们不只是交通工具,更是我们生活中的好伙伴啊!
所以说,电动车的生产流程真的是太神奇、太重要啦!这是科技和人类智慧的结晶,让我们的生活变得更加美好和便捷。
电动自行车生产工艺流程图
安装车架碗前叉下档
前后泥板组合
内外胎组合
飞轮抱闸组合
车把组合
组装电池盒
返工返修
*重点工序质控点
设计(日期)
审核(日期)
标准化(日期)
批准(日期)
标记
处数
更改文件号
签字
日期
标记
处数
更改文件号
签字
日期
电动自行车生产工艺流程图
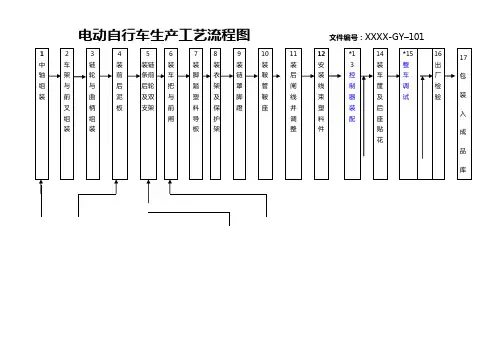
电动自行车生产工艺流程图文件编号:XXXX-GY–101
中轴组装
2
车架与前叉组装
3
链轮与曲柄组装
装前后泥板
5
装链条前后轮及双支架
6
装车把与前闸
7
装脚踏塑料导板
8
装衣架及保护架
9
装链罩脚蹬
10
装鞍管鞍座
11
装后闸线并调整
12
安装线束塑料件
*13控制器装配
14装车筐及后座贴花
*15
电动自行车生产工艺流程图
前后泥板组合
5.1
内外胎组合
5.2
飞轮抱闸组合
6.1
车把组合
13.1
组装电池盒
16.1返工返修
*重点工序质控点
设计(日期)
审核(日期)
标准化(日期)
批准(日期)
标记
处数
更改文件号
签字
日期
标记
处数
更改文件号
签字
日期
电动自行车生产工艺流程图文件编号:XXXX-GY–101
中轴组装
2
车架与前叉组装
3
链轮与曲柄组装
装前后泥板
5
装链条前后轮及双支架
6
装车把与前闸
7
装脚踏塑料导板
8
装衣架及保护架
9
装罩脚蹬
10
装鞍管鞍座
11
装后闸线并调整
12
安装线束塑料件
*13控制器装配
14装车筐及后座贴花
*15
整车调试
16
出厂检验
17包装入成品库
电动自行车生产工艺流程图
前后泥板组合
内外胎组合
飞轮抱闸组合
车把组合
组装电池盒
返工返修
*重点工序质控点
设计(日期)
审核(日期)
标准化(日期)
批准(日期)
标记
处数
更改文件号
签字
日期
标记
ቤተ መጻሕፍቲ ባይዱ处数
更改文件号
签字
日期
电动自行车生产工艺流程图文件编号:XXXX-GY–101
中轴组装
2
车架与前叉组装
3
链轮与曲柄组装
装前后泥板
5
装链条前后轮及双支架
6
装车把与前闸
7
装脚踏塑料导板
8
装衣架及保护架
9
装链罩脚蹬
10
装鞍管鞍座
11
装后闸线并调整
12
安装线束塑料件
*13控制器装配
14装车筐及后座贴花
*15
整车调试
16
出厂检验
17包装入成品库
电动自行车有限公司型电动生产线装配工艺
电动车生产线装配工艺卡片
编制:
审核:
批准:
年月日发布年月日实施
电动自行车组装工艺卡片
电动自行车组装工艺卡片
电动自行车组装工艺卡片
电动自行车组装工艺卡片
电动自行车组装工艺卡片
电动自行车组装工艺卡片
电动自行车组装工艺卡片
电动自行车组装工艺卡片
电动自行车组装工艺卡片
电动自行车组装工艺卡片
电动自行车组装工艺卡片
电动自行车组装工艺卡片
电动自行车组装工艺卡片
电动自行车组装工艺卡片
电动自行车组装工艺卡片
电动自行车组装工艺卡片。
(生产管理知识)电动自行车车生产作业指导书
******有限公司电动自行车生产作业指导书编制:审核:批准:零件图号:H01-2192-001★质量控制电动自行车装配工艺流程图★★↓↓↓↓↓↓↓↑↑产品名称电动自行车零件名称共1页第1页工序号 1 工序名称车架上线车间总装工段总装设备总装线工序工时3min工序号工步内容工艺装备技术要求工时定额(min)1 2 在后接头孔内装入鞍管螺丝,适度拧紧,不能使车架管孔变形将车架前叉组合件的鞍管孔插入总装线的夹具上总装线夹具车架与夹具紧密配合车架无偏斜、倾侧现象设计(日期)审核(日期)标准化(日期)会签(日期)批准(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期有限公司装配工序卡片产品型号零件图号H01-05-10 H01-2392-002产品名称电动自行车零件名称中轴共1页第1页工序号 2 工序名称中轴装配车间总装工段总装设备总装线工序工时3min 工序号工步内容工艺装备技术要求工时定额(min)1 2 3 4 5 6 左、右中轴碗上润滑脂左、右中轴碗中安装球架(或Φ6钢珠每边12颗)注意球架正反右轴碗装入车架中接头(螺纹为左旋)必须拧紧到底装中轴辊,中轴辊长端在右边装左轴碗,松紧适宜,保证中轴转动灵活且无松动将中轴锁母拧紧在左中轴碗上右轴碗专用扳手左轴碗专用扳手锁母扳手中轴转动灵活且无松动紧固力矩不小于30N.m设计(日期)审核(日期)标准化(日期)会签(日期)批准(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期有限公司装配工序卡片产品型号零件图号H01-05-00 H01-2392-003产品名称电动自行车零件名称中轴共1页第1页工序号 3 工序名称曲柄链轮装配车间总装工段总装设备总装线工序工时3min工序号工步内容工艺装备技术要求工时定额(min)1 2 3 4 检查右曲柄的方孔内壁及曲柄方体部无附着物,然后将曲柄用木锤敲入方孔内壁拧入止退螺母,用套筒扳手紧固装上螺母端盖将左曲柄与右曲柄成180度方向,用同样方法装于中轴棍左端木锤14mm套筒扳手扭力扳手两曲柄方向相反紧固扭矩不小于30N.m链轮端面跳动量不大于2mm设计(日期)审核(日期)标准化(日期)会签(日期)批准(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期有限公司装配工序卡片产品型号零件图号H01-16-00 H01-2392-004产品名称电动自行车零件名称中轴共1页第1页工序号 4 工序名称前后泥板装配车间总装工段总装设备总装线工序工时3min工序号工步内容工艺装备技术要求工时定额(min)1 2 3 4 装配前泥板取M6*35螺丝装上垫图把前泥板装上装配后泥板(1)把后泥板插入后三角架内,使其前端的安装孔与平叉接片安装孔对齐,用M5*10螺丝初步固定,注意应先固定平叉上的螺丝(2)在立叉接片上用M5*10螺丝初步固定后泥板(3)调整后泥板安装角度,把平、立叉接片上螺丝拧紧2#十字螺丝刀2#十字螺丝刀泥板无明显扭曲、偏斜现象紧固件应无松动设计(日期)审核(日期)标准化(日期)会签(日期)批准(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期有限公司装配工序卡片产品型号零件图号H01-05-00 H01-2392-005产品名称电动自行车零件名称后轮共1页第1页工序号 5 工序名称链条装配车间总装工段总装设备总装线工序工时3min工序号工步内容工艺装备技术要求工时定额(min)1 装配链条(1)将链条突出销头的一端放在后链轮上,此时链条向外(2)将链条的另一端穿过飞轮,一直到后平叉的下侧(3)把链条两端用链条弹簧片连接弹簧片应装在外侧,开口端应与运动方向相反设计(日期)审核(日期)标准化(日期)会签(日期)批准(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期有限公司装配工序卡片产品型号零件图号H01-2392-006产品名称电动自行车零件名称共1页第1页工序号 6 工序名称前轮、前闸装配车间总装工段总装设备总装线工序工时3min工序号工步内容工艺装备技术要求工时定额(min)1 2 装配前轮(1)松开前轴螺母,将前轮轴分别插入前叉两侧内(2)将有泥板支辊固定孔插入前轴两端(3)调整叉腿内侧与车圈左右侧面之间间隙,使之相等,拧紧前轮回转灵活且无松动装配前闸(1)取M5内六角螺栓套上垫圈,把前闸分别拧在前叉两螺孔内(2)调整左右闸皮,使之与轮辋受闸部平行,高低一致(3)拧紧左右两侧前闸闸皮自由梅花扳手扭矩扳手内六角扳手内六角扳手前轮与前叉相对偏差不大于2mm紧固力矩不小于18N.m紧固件无松动设计(日期)审核(日期)标准化(日期)会签(日期)批准(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期有限公司装配工序卡片产品型号零件图号H01-2392-007产品名称电动自行车零件名称共1页第1页工序号7 工序名称后轮、后闸、支架装配车间总装工段总装设备总装线工序工时3min工序号工步内容工艺装备技术要求工时定额(min)1 23 4 将后闸套在后轮轴上,轴两端套垫片。
电动机生产工艺流程图
浸漆
将带线的定子在绝缘漆中浸30±5分钟后吊出
吊车
3
烘干
烘箱
把吊出后的整框送入烘箱,于90±10℃烘90±30分钟
4
压铜
压模
用压模把线卷压入外壳中
5
接线
把线放入接线柱相应孔内,拧紧带平垫和螺帽压线的螺丝
6
装前盖
用3枚6×30标准六角螺丝将前盖装好
螺丝刀
7
放转子
将转子放进里面
8
放轴承
把轴承放在转子上
更改内容
编制
审核
批准
有限公司
产品型号
另件名称
喷漆
另件号
每台件数
1
下料方式
共1页
第1页
工艺卡片
材料
油漆
毛坯尺寸
责任车间
第车间
工序
安装
工步
工序内容
加工
车间
设备
工艺装备名称与编号
工时定ቤተ መጻሕፍቲ ባይዱ(分)
工夹具
刃具
量具
准备
操作
1
1
气泵上压力表设置为8kg开始喷漆
喷涂车间
2
2
进行旋转喷漆2次.
3
检查喷漆后的产品有无流痕、有无花斑
看电流、电压
11
罩线盒
用4枚5×14圆头螺丝将线盒固定好
12
安风叶
用一字螺丝刀和郎头把风叶固定在转子上
13
安后风罩
用3枚5×6圆头一字螺丝将后风罩固定好
14
放销子
用1枚8×30的销子置入销子套中
15
喷漆
用喷枪把油漆均匀喷于电机外壳壳体上,自然晾干90±30
气泵