
管道及设备如何进行脱脂
200
500
700
1/2~2
1/2~2
1/2~2
1/2~2
1/2~2
类型
1500
3200
循环法
循环法
四氯化碳
四氯化碳
四氯化碳
1100
3500
1/2~2
1/2~2
液氧容器
150~4000m3
10t以上贮槽
蒸汽冷凝法
擦洗法
四氯化碳
四氯化碳
0.3L/m2
(表面积)
0.1~0.5
脱脂时需要注意以下几点:
1)含油量小于50mg/L的脱脂剂可作为净脱脂用,含油量在50~500mg/L范围的脱脂剂,则只能作粗脱脂用,而后必须以净脱脂剂进行再次清洗。含油量大于500mg/L的则必须蒸馏再生,并检验其含油量后才能用来脱脂;
2)如果管道、阀件和设备在制造后已脱脂、并封闭良好,安装时可不必脱脂;
3)四氯化碳、水洗涤剂对金属的腐蚀性较强。为抑制其腐蚀性,应采用抑制添加剂如下:每升四氯化碳可添加1.34g酚和0.96g苯甲酸;水洗涤剂可在每升水内添加1g二铬酸钾或2g亚硝酸钠(不适用于有色金属脱脂);
4)因脱脂剂具有毒性或爆炸性,使用时必须注意防止中毒和形成爆炸混合气。
脱脂剂名称
适用范围
附注
四氯化碳
管道及设备如何进行脱脂
常用的脱脂方法有4种:灌注法、循环法、蒸汽冷凝法、擦洗法。空分塔、液氧容器以及管路的脱脂方法及脱脂剂用量列于表44中。脱脂质量可按脱脂后脱脂剂内含油量的相对增加量检定。一般内表面脱脂合格标准为:再次清洗时脱脂剂内含油相对增加量不大于20mg/L。外露表面的脱脂合格标准为:用白色滤纸擦拭脱脂表面,纸上看不出油渍。
杜瓦容器/L
5
10
15
25
灌注法
灌注法
灌注法
灌注法
四氯化碳
四氯化碳
四氯化碳
四氯化碳
2
4
6
10
1/6~1/3
1/6~1/3
1/6~1/3
1/6~1/3
管子公称直径/mm
15
20
25
50
80
100
125
300
每米管子脱脂剂用量/L
0.12
0.2
0.3
0.6
0.8
0.9
1.0
2.3
铸铁件,钢、合金钢制件,铜制件
有毒
95%乙醇
铝制件
易燃、易爆
碱性清洗
油污较多的管道
10%氢氧化钠溶液加热至60~90℃,然后用15%硝酸中和,并用清水冲洗
设备种类
脱脂方法
脱脂剂
脱脂剂用量/L
脱脂时间/h
空分设备容量/m3·h-1
20
50
150
300
1000
灌注法
灌注法
灌注法
循环法
循环法
四氯化碳
四氯化碳
管道脱脂方案

管道脱脂方案管道脱脂是一种常见的清洗工艺,用于去除管道内壁的油污和污垢。
在实际应用中,我们可以根据不同的管道材质、污染程度和清洗要求等因素来选择最适合的脱脂方案。
以下是一种常用的管道脱脂方案供参考:1.准备工作在开始脱脂之前,必须保证管道系统处于停止状态,并且已经排空管道内的液体。
2.选择脱脂剂根据管道材质、污染程度和清洗要求等因素,选择合适的脱脂剂。
常见的脱脂剂包括有机溶剂、表面活性剂和碱性清洗剂等。
3.清洗剂的稀释根据脱脂剂的使用说明,将脱脂剂按照所需浓度稀释至适宜的浓度。
4.清洗剂的循环将稀释好的清洗剂注入到管道系统中,通过合适的循环设备将清洗剂循环起来。
在循环过程中,注意控制循环速度和温度,以确保清洗剂能够充分接触到管道内壁。
5.清洗剂的停留时间根据脱脂剂的使用说明,确定清洗剂的停留时间。
一般情况下,停留时间需要达到一定的要求,才能够有效去除油污和污垢。
6.高压冲洗在清洗剂循环一段时间后,使用高压水冲洗管道内壁。
高压水能够迅速冲刷掉残留的清洗剂和污垢,并确保管道内壁的彻底清洁。
7.水洗在高压冲洗后,使用清水进行冲洗,以彻底清除管道内的残留物和清洗剂。
8.干燥使用适当的方法将管道内部完全干燥,以防止水分残留导致再次污染。
需要注意的是,在进行管道脱脂过程中,应注意安全事项,如佩戴好个人防护用具,避免脱脂剂接触皮肤和眼睛。
同时,根据具体情况可以对脱脂方案进行调整和优化。
此外,还需要考虑环保因素,选择对环境影响较小的脱脂剂,并尽量减少废水的产生。
在使用过的脱脂剂处理上,可以采用再生利用或者专业的处理方法,以降低对环境的影响。
综上所述,通过选择合适的脱脂剂、稀释、循环、停留时间、高压冲洗、水洗和干燥等步骤,可以有效地进行管道脱脂,达到清洁管道内壁的效果。
同时,也要加强环保意识,选择环保脱脂剂,并采取合理的废水处理方法,以减少对环境的影响。
管道脱脂国家规范标准最新

管道脱脂国家规范标准最新一、目的和适用范围本规范旨在指导管道脱脂作业,确保管道内壁清洁,防止油脂、污垢等杂质对流体造成污染,适用于石油、化工、食品加工等行业中的管道系统。
二、脱脂前的准备工作1. 对管道进行全面检查,确保无损伤、无泄漏。
2. 制定详细的脱脂方案,包括脱脂方法、工具、材料和安全措施。
3. 准备脱脂所需的化学清洗剂、清洗设备和防护用品。
三、脱脂方法1. 物理脱脂:使用高压水枪、蒸汽或机械刷洗等方法,去除管道内壁的油脂和污垢。
2. 化学脱脂:选用合适的化学清洗剂,通过浸泡或循环清洗,溶解管道内壁的油脂。
四、脱脂流程1. 管道清洗:首先使用清水冲洗管道,去除松散的杂质。
2. 化学脱脂:注入化学清洗剂,根据管道材质和污垢类型选择适当的清洗剂。
3. 循环清洗:启动循环泵,使清洗剂在管道内循环,确保清洗剂与油脂充分接触。
4. 清洗剂排放:清洗完成后,排放管道内的清洗剂和溶解的油脂。
5. 清水冲洗:使用清水多次冲洗管道,直至水样清澈无油脂。
6. 干燥:使用压缩空气或氮气吹干管道,确保管道内无残留水分。
五、质量控制1. 定期检测管道内壁的清洁度,确保达到规定的标准。
2. 对清洗剂和清洗过程进行监控,确保清洗剂的有效性和安全性。
3. 清洗后对管道进行压力试验,检查管道的密封性和完整性。
六、安全与环保要求1. 严格遵守操作规程,确保作业人员的安全。
2. 使用环保型清洗剂,减少对环境的影响。
3. 妥善处理清洗过程中产生的废水和废物,避免污染。
七、维护与记录1. 定期对管道进行维护和检查,延长管道的使用寿命。
2. 记录脱脂过程的所有参数和结果,便于追溯和改进。
八、结束语通过遵循上述国家规范标准,可以确保管道脱脂工作的质量和效率,为管道系统的安全运行提供保障。
同时,也有助于提升企业的环保意识和社会责任。
请注意,上述内容仅为示例,实际的国家规范标准可能会有所不同,需要根据具体的行业标准和法规进行调整和执行。
氧气管道脱脂及检验方法

氧气管道脱脂及检验方法
氧气管道及附件、阀门需进行脱脂处理,脱脂方法如下:碳钢管、不锈钢管采用三氯乙烯脱脂,脱脂采用稠布沾脱脂剂在管内抽拉清洗或灌洗法,灌入溶剂要超过50%以上,并不断滚动浸泡15分钟,脱脂合格后填写脱脂记录。
专职检查人员预检合格后,报以监理抽查,抽查合格后进行管道安装。
脱脂后,用氮气或干燥的空气吹干管内壁。
脱脂检查方法:用紫外线灯照射管道内壁,如无紫蓝荧光,即为合格。
所用仪器:12W手提紫外灯,3650A紫外U型管。
脱脂剂含油量要求:油量<100mg/l用于净脱脂含油量,>100~500mg/l时仅用于粗脱脂,>500mg/l时不得使用,使用脱脂剂必须采用分析,含油量不超过0.03%。
含油量检验:不定期取样送专检部门化验。
除锈、脱脂后的管道应用塑料布将管端封好,防止再被污染。
4.9管道的脱脂
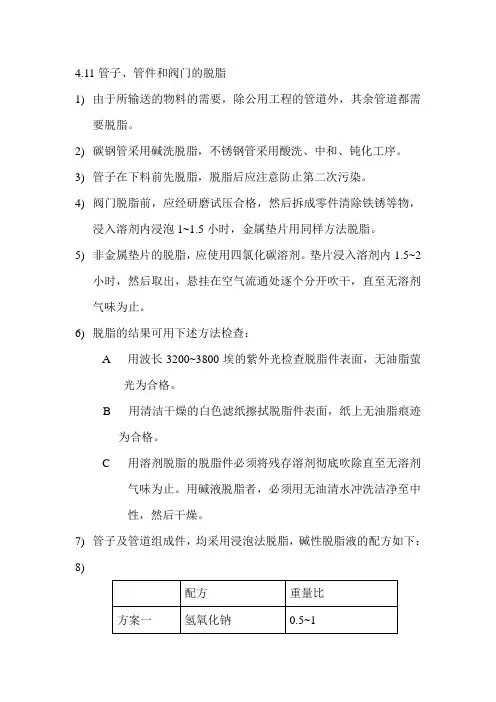
4.11管子、管件和阀门的脱脂
1)由于所输送的物料的需要,除公用工程的管道外,其余管道都需
要脱脂。
2)碳钢管采用碱洗脱脂,不锈钢管采用酸洗、中和、钝化工序。
3)管子在下料前先脱脂,脱脂后应注意防止第二次污染。
4)阀门脱脂前,应经研磨试压合格,然后拆成零件清除铁锈等物,
浸入溶剂内浸泡1~1.5小时,金属垫片用同样方法脱脂。
5)非金属垫片的脱脂,应使用四氯化碳溶剂。
垫片浸入溶剂内1.5~2
小时,然后取出,悬挂在空气流通处逐个分开吹干,直至无溶剂气味为止。
6)脱脂的结果可用下述方法检查:
A 用波长3200~3800埃的紫外光检查脱脂件表面,无油脂萤
光为合格。
B 用清洁干燥的白色滤纸擦拭脱脂件表面,纸上无油脂痕迹
为合格。
C 用溶剂脱脂的脱脂件必须将残存溶剂彻底吹除直至无溶剂
气味为止。
用碱液脱脂者,必须用无油清水冲洗洁净至中
性,然后干燥。
7)管子及管道组成件,均采用浸泡法脱脂,碱性脱脂液的配方如下:8)
碳钢管道采用酸洗、中和、钝化的方法
不锈钢管道酸洗配方如下:
硝酸15%
氢氟酸1%
水84%。
管道脱脂施工工艺

管道脱脂施工工艺1)材料选用:本工程管道脱脂采用三氯乙烷溶剂,其使用方法简便、安全。
不需要特种劳动保护和安全措施,对环境污染程度较小。
除清洗溶剂外,对于配管阀门、管路附件中油脂较重,内壁较脏的清洗物件.为降低溶剂使用量及成本,可选用工业用金属清洗剂(5F836型金属清洗剂,水配比3--5%),做为粗清洗的材料在各种溶剂清洗前使用。
2)脱脂程序:原则上按工艺系统化分单元分区,分系统进行溶剂清洗作业(但大口径管采用浸洗法随管路预制同步进行的除外),其工艺程序如下:进入的)及精密仪表等,用人工擦拭擦洗法。
a. 管道按设计图和现场设备安装情况实测尺寸下料,预制完,必要时先进行预组装,然后编号拆下备洗,设备待安装就位后擦洗,仪表在安装前擦洗。
b. 将事先准备好的清洗溶剂用塑料盆或桶盛装,用毛刷或无脂布,丝绸等织品擦洗管子、设备、仪表内表面。
较长的管段可用干净的铁线(镀锌铁丝)捆扎擦布双向拖拉擦洗。
c. 被清洗物擦拭后在洁净场地通风处自然风干。
d. 清洗后的物件用黑光灯进行脱脂质量检查,符合标准后,用干净的塑料布将敞口处包封,设备清洗后将全部管口用塑料布包封装。
e. 阀门,仪表配件,常规仪表阀件及设备附件等用浸泡法清洗。
f. 管道安装阀门、仪表用阀门进行解体脱脂清洗,仪表接头、压力表管嘴、(不论各种型式的)等可不解体。
在塑料制品的盆中加入适量溶剂,然后将清洗阀件等放置于溶剂中浸泡30分钟,并在浸泡时随时翻动清洗件,使其得到较好的脱脂效果。
不进行解件的仪表件或小型设备等,在溶剂清洗前先用金属洗洁剂灌水预清洗之后,用净水冲洗干净并用净化风吹干再往其内灌注清洗溶剂。
g. 灌注浸泡清洗时,要保持30分钟的浸泡时间并在倒出溶液后用净化风吹干,用黑光灯检查清洗质量。
h. 清洗合格后的部件应用塑料布包封,并尽量能将解体清洗附件及时组装。
6)质量标准:(1)脱脂清洗合格质量标准,国内工程按《脱脂工程施工验收规范》(HGJ202-82)用清洗剂取样化验,当油脂含量不大于350mg/L为合格;引进工程的脱脂施工一般按照装置的清洁度要求将脱脂清洗划分为A、B、C、D四个清洗等级,确定四个相应的验收标准。
简述管子内表面脱脂方法。

简述管子内表面脱脂方法。
管子内表面脱脂是一种常见的管道表面处理方法,主要是为了去除管道内壁的油污、脂肪、氧化物等污染物,以确保管道内壁的清洁和平滑,提高管道的使用寿命和流体流动性能。
管子内表面脱脂的方法有多种,下面简要介绍几种常用的方法:
1. 机械刮除法:通过使用专用的刮刀或刷子等工具,对管道内壁进行刮除,将附着在内壁上的污染物物理性地去除。
这种方法适用于较为粗糙的内壁表面。
2. 化学脱脂法:通过使用化学溶剂或脱脂剂,将管道内壁的油污等有机物溶解或分解,从而达到去除的目的。
常用的化学脱脂剂有酸性脱脂剂、碱性脱脂剂等。
3. 高压水射流脱脂法:利用高压水射流的冲击力和切削力,将管道内壁的污染物冲刷下来。
这种方法不仅能彻底清洁管道内壁,还可以去除一些表面上的锈蚀和氧化物。
4. 爆破脱脂法:这种方法适用于管道内壁附着较为严重的污染物,通过使用爆破装置,在管道内产生爆炸性冲击波,将污染物震落或炸掉。
由于操作较为危险,一般情况下只在特殊情况下使用。
除了上述方法外,还有其他一些脱脂方法,如超声波脱脂法、喷砂脱脂法等,根
据实际情况和需求选择合适的脱脂方法。
在进行管子内表面脱脂时,需要根据管道的材质、污染物的性质和程度等因素进行合理选择,并注意安全和环保。
用氧设备及管道脱脂方法及验收标准
7.8 应防止脱脂剂溅出和溢到地面上。溢出的溶剂应立即用木屑、啥子等吸干并和脱脂用过的织物一并收集在专用的密闭金属容器内;对溢出的酸、碱应立即用大量的水冲洗至中性。
7.9 把溶剂从一个容器倒入另一个容器时,应穿戴好防毒面具等防护用具后,在露天进行操作。
4分析法:取样检查合格后的脱脂剂,油脂含量不超过350mg/L为合格。
6.3 当设计规定检验标准时,应按设计规定的标准检验。
6.4 验收过程中,设备及管道安装部分检验应符合相关标准。
7
7.1 脱脂现场应清除一切易燃易爆物及其他杂物,划分脱脂专责区域,无关人员不得进入。严禁烟火,消除一切可能发生火花的来源,并设置“严禁烟火”、“有毒物品”等标示牌。脱脂现场应备有防火、防毒设施,并处于良好的备用状态。
目次
前言
氧气与油脂接触后,极易引起着火燃烧事故,所以设备、管道、阀门、管件等,凡与氧气接触的部分都必须严格脱脂。本标准规定了用氧设备管道初次投用及检维修后脱脂的方法、验收标准及安全注意事项,明确了脱脂及验收工作的责任部门。
本规程由云南天安化工有限公司总工室提出。
本规程由云南天安化工有限公司设备部归口管理。
脱脂剂名称
脱脂剂用量/L
脱脂方式
详细施工记录
槽浸法□
灌浸法□
擦拭法□
喷淋阀□
循环法□
脱脂质
量
验
收方法
检验方法
合格标准
紫外光法□
无油脂荧光
滤纸法□
纸上无油脂痕迹
樟脑法□
冷凝液中樟脑粒不停旋转
分析法□
油脂含量﹤350mg/L
管材及管件脱脂处理
管材及管件脱脂处理在进行脱脂处理工作前先应对管材、附件清扫除锈。
碳钢管、管件阀门都要进行除锈。
不锈钢管、铜管、铝合金管只需要将表面的泥土清扫干净即可。
1.脱油剂的选用。
工业用四氯化碳、精馏酒精、工业用二氯乙烷都可以作为脱脂用的溶剂。
A.碳钢、不锈钢及铜的管道、管件和阀门宜用四氯化碳。
B.铝合金的管道、管件及阀门宜用工业酒精。
C.非金属的垫片只能用工业用四氯化碳。
2.脱脂方法:A.管材与管道脱脂:●先将管子一端用木塞堵住,报脱油溶剂从另一端灌入管内,然后用木塞堵住管口。
●先将管子放平,停留10~15min,在此时间内要把管子翻动3~4次,使管子内表面全部被溶剂洗刷到,然后将溶剂放出(这些溶剂仍可使用)。
●使用的溶剂为四氯化碳或精馏酒精时,溶剂放出后,可利用自然吹干,或无油、水分的清洁压缩空气吹干。
若用二氯乙烷溶剂时,因为二氯乙烷易燃易爆性强,则应用氮气吹干管内壁,一直吹到没有溶剂气味时为止,并继续放置24h以上。
●脱脂和吹干后的管子为了防止再被污染,应将管子两端堵住,并包以纱布。
干燥。
●管子安装好后,如因污染而必须进行内脱脂,可将安装好的管路分卸成为没有死端的单独部分,分别充满四氯化碳进行脱脂。
脱脂后可用清洁干燥的加热空气进行吹洗(流速不小于15m/s),吹除干净后将管路组装起来。
应注意,安装后的管子脱脂工作严禁用其他溶剂。
B.管路附件与垫片脱脂●阀门及金属管件脱脂时,应拆卸后浸没在装有溶剂的密闭容器内,浸泡5~10min后,然后取出进行干燥,直到没有气味为止。
●在氧气介质管件的填料函中的石棉盘根与石棉垫片的脱脂方法,是将其放在300度的温度下焙烧2~3min,焙烧后应涂以石墨粉。
●非金属垫片只许用四氯化碳进行脱脂,垫片放在装有溶剂的容器内放置1.5~2h后,从溶剂中取出并用铁丝分开串挂在室外通风良好的地方干燥,时间不宜少于24h。
●锻制铜垫、铝垫等经退火处理后可不再脱脂。
●脱脂后的所有管件及垫片用白色滤纸擦拭表面,纸上看不出油渍,或检查使用过的脱脂剂的含油量不超过10~15g/L时,即可认为合格。
设备、管道安装与使用前的脱脂处理技术
设备、管道安装与使用前的脱脂处理技术一、概述:1、管道脱脂:当管道中含有油脂时,有些介质不能送入管道,特别是氧气,不然要燃烧,甚至要爆炸,因此管道要脱脂除油处理。
2、脱脂目的分为两类:2.1油脂等有机物与物料、催化剂接触,会造成危险或危害的工程,如遇油脂发生燃烧或爆炸的氧、浓硝酸等强氧化剂工程;遇油脂引起生产用的触媒中毒,影响化工过程正常进行。
2.2清除设备、管道的工作表面氧化物,提高其清洁度,如油润滑系统、液压系统。
二、脱脂剂的选择:1、无机脱脂剂:主要包括水、无机酸、碱、盐类等。
其中,水是最常用的脱脂剂,通过水的洗涤可以去除设备、管道表面的灰尘、污垢和油脂等污染物。
2、有机脱脂剂:主要包括有机溶剂、清洗剂等。
其中,有机溶剂如酒精、甲苯、汽油等,可以有效地溶解油脂、油漆、涂料等污染物。
清洗剂则是根据其特定的配方,可以有效地去除设备、管道表面的各种污染物。
3、在选择脱脂剂时,需要考虑以下因素:3.1污染物的种类和性质:根据设备、管道表面的污染物种类和性质,选择合适的脱脂剂。
3.2设备、管道的材质:不同的设备、管道材质对脱脂剂的适应性不同,应选择与设备、管道材质相兼容的脱脂剂。
3.3操作安全性:脱脂剂在使用过程中应注意安全,应选择无毒、无害、不易燃、不易爆的脱脂剂。
三、清洗工艺及控制要点:1、水冲洗及管道系统试压:1.1水冲洗及试压的目的是除去管线中的积灰、泥沙、及其他污垢。
并在模拟清洗状态下对临时接管处泄漏情况进行检查。
1.2冲洗时,先以高位注水,低点排放,以便冲洗掉系统内的杂物,控制进出水平衡,必要时进行正反向切换冲洗。
在冲洗的同时应当定时进行排空和导淋,当进出水的浊度差小于5ppm时,冲洗结束。
1.3水压检漏试验时,将全系统注满水,调节出口回水阀门,控制泵压到0.5~1MPa。
检查系统中焊缝、法兰、阀门、短管连接处,有泄漏情况应及时处理,以保证清洗过程的正常进行。
2、脱脂:2.1脱脂的目的是去除系统中各类机油、防锈油等有机物油脂,确保氧气管线的使用安全。
不锈钢管道的脱脂方法
不锈钢管道的脱脂方法
不锈钢管道在加工过程中会涂上一层油脂,这会影响其表面质量和使用寿命。
因此,脱脂是不锈钢管道加工的一个重要步骤。
下面介绍几种常用的不锈钢管道脱脂方法。
1. 碱性清洗法
将不锈钢管道浸泡在碱性清洗液中,清洗液的配方为:氢氧化钠
50g/L、磷酸三钠20g/L、表面活性剂5g/L、水温60℃-80℃。
浸泡时间根据油脂厚度和管道长度而定,通常为30分钟至2小时。
清洗后用水冲洗干净,并用干燥布擦拭干燥。
2. 有机溶剂法
将不锈钢管道放入有机溶剂中浸泡,如丙酮、甲苯等。
浸泡时间根据油脂厚度而定,通常为15分钟至1小时。
清洗后用水冲洗干净,并用干燥布擦拭干燥。
3. 高温高压法
将不锈钢管道放入高温高压清洗机中,清洗液为水。
温度和压力根据
管道材质和油脂厚度而定,一般为80℃-120℃,压力为0.3MPa-
1.0MPa。
清洗时间通常为10分钟至30分钟。
清洗后用水冲洗干净,并用干燥布擦拭干燥。
不同的脱脂方法适用于不同的情况,选择合适的方法可以提高工作效
率和清洁度。
同时,在使用脱脂方法时需要注意安全,避免对人体造
成伤害或环境污染。