
看板作业流程说课讲解
料篮
的量,可为厂商&SEM节省大量料架/料篮分摊成本
料篮分摊费ห้องสมุดไป่ตู้高。
4
码头吞吐量可
因看板厂商交货时间可控性高(交货时段有作规定),故可合理规
因订单无严格之交货时间规定,故各码头各时段吞吐量无法掌
合理规划 划各时段各码头吞吐量,从而避免码头吞吐量不平衡而造成堵车
控,易造成码头吞吐不及而堵车。
5
优 点
物料易做到先 进先出
12、
车辆形式及台数
13、
厂商料架是否可以悬挂看板
14、
成品、半成品料帐明确否
15、
生产安排与看板交货之间连接关系是否明确
16、 17、 18、
库无存量反馈机制完善否
料 管
帐 理
EO/PO导入看板之管理
看板结束件之管理
19、
不良零件之管理
20、
物料欠交管理体制是否完善
2020/6/27
人人是老师
人人是学生
按生产计划生产
看板:
SEM交货看板 分时段取得
转换为内部 制程看板
安排生产
二、生产异常管理工时低减:利用看板指示交货,可有效降低主机厂因生产异常而临时追加频 度,减少对应异常工时。
*说明:主机厂因组立不良或作业耗损,均会提前消耗主机厂在库库存。若以订 单交货,须待下次结转旬订单时方会补入因不良/耗损而消耗之订单,往往 易造成物料接应不上而追加;而导入看板交货后,上述异常生产消耗 量可
看板作业流程
人人是老师
人人是学生
KANBAN导入之目的
一、生产管理单纯化:达到JIT(Just In Time)管理之目的。通过主机厂与配 套厂之KANBAN运作,配套厂能以此交货指示方式与其厂内制程看板相结 合,进而可低减进行生产排程之工时&避免零件生产过剩而产生呆料;
订单: SEM旬订单取得
生产计划排程排定
一、交货时段平准化(即两趟交货之间隔时间相等为Base) 二、包装小量化(看板投递&各时段厂商之装载易平准) 三、用量高,种别少之零件&厂商优先导入(体制、信心&管
理建立) 四、包装仕样规格化(减少装载LOSS) 五、交货频度拉升化(即看板交货频度愈高,库存愈低,每时
段卸货/接收/占用码头时间短) 六、延迟趟次缩短化(以延迟趟次为“1”为最理想,即厂商每
备注
5
KANBAN导入之项目评估
NO 担当
项目
1、 2、 3、 4、 5、 6、 7、
SEM 8、 9、 10、 11、 12、 13、 14、
厂商看板交货流程是否已经教育训练成熟 人员面
厂内人员教育训练是否进行完成 库存主档是否已经维护 看板资料档案维护否 资讯面 是否已经通知计划组,厂商交货形式变更 看板张数核算否 交货码头订定否 物流面 交货时段订定否 看板交货实施时间确定否 厂商回收看板及收料单之回收箱设定否 设备面 厂商刷读时段管制表新增否 看板是否制作完成 实施前 实施前厂内物料看板是否悬挂 准备 次日要刷读之看板按时段分好否
12
安全量低,待 检须≦1HR
以SEM现行Base,看板件安全量仅1HR,即物料纳入后1HR内必须 完成物料之品质检验→物料入库→物料上线动作,否则将造成生产线 停工待料。
因安全量可达1天,故对物料之品质检验→物料入库→物料上线 时间上要求无看板苛刻
2020/6/27
人人是老师
人人是学生
3
KANBAN导入考量要件
①因库存量低,翻堆工作量少,易做到物料先进先出 ②因交货频度高,可进行大量直上线推动,零件纳入无需入库房 定位,从而避免翻堆动作。
库存量高,翻堆工作量大,不易做到物料先进先出。
6
零品可及时管
因部分厂商可依SEM看板进行生产,当某时段出现品质异常时,
厂商排定日生产计划,当出现品质不良时,易造成大批量不良品
由看板提早投出而自动调节维持一定库存量,使管理效率提高。
2020/6/27
人人是老师
人人是学生
2
三、物流成本低减:节省大量库房面积、库存金额&周转料架/料篮制作成本
PS:看板交货特点:
NO
看板特点
看板
说明(以1-A-B之起跳)
订单
1
降低库存
以“趟”为单位指示厂商交货,可视SEM之产量&厂商交货量与厂 商检讨合理之交货频度,SEM之库存量可降低为1/A。并随着SEM产量 提升进行厂商交货频度提高,库存量相应可低减。
期限
1、
交货之物料是否常出现大批不良品
品质面
2、
交货之零件是否有固定之包装规格、包装量
3、
看板交货,人员教育训练否
人员面
4、
各相关人员职掌明确否
5、
是否有固定之交货时段
8、
日 管
常 理
看板出货管理水准是否已经具备
6、
物料三定是否落实执行
9、
厂商看板回收箱是否制作完成
10、
厂商是否建立看板出货区
11、 厂商 设备面 厂商料篮是否钻孔
以“日”为单位指示厂商交货,故SEM每日之MAX库存量大于1天 的用量,库存量高。
2
减少库房面积
因看板库存量降低,同时可大量低减库房面积
因库存量高,库房面积需求量大。
3
减少周转料架&
因看板交货频度高,故厂商之周转料架/周转料篮亦只须备约2/A
厂商须准备约对应SEM两天产量之料架/料篮,SEM&厂商之料架/
10
缺
送料平准性要 厂商之生产造成困扰。
求高
②因看板零件安全量低,故物料上线后看板须及时投出,否则易
造成物料接不上。
点
11
生产超前易造
因看板发行量为生产计划所决定,当生产超前而未及时告知看板
成物料接不上 作业人员时,易造成看板发行量不足而物料接不上。
物料面对生产平准性无过高要求。 送料之平准性要求无看板苛刻。 生产超前时,不会产生物料接不上困扰。
控到厂商异常 SEM零品可及时发现,避免大量不良品之产生。
产生。
7
可灵活对应SEM
因看板为SEM生产状况之及时反馈(零件上线方投出看板),故针
当SEM生产计划调整时,须追加/追减厂商订单量,厂商再根据修
生产调整 对SEM生产计划之调整可灵活对应。
正之订单量调整其生产计划,反应速度慢。
8
零件结束时可 减少呆料产生
次取回之看板为下趟交货看板,厂商取回之看板不会时段 混淆,而且看板不易遗失 七、中间仓各厂商交货类别&交货时段统一化(中间仓各时段 看板结转不易MISS,中间仓装载易搭配,各时段交货不 易混淆
2020/6/27
人人是老师
人人是学生
4
KANBAN导入之项目评估 ----厂商面考察评估
NO 担当
项目
准备状况 OK 进行中 NG
因库存量低,当零件结束时,不会产生大批量呆料。
因库存量高,当零件结束时,若料帐不符,易产生大批量呆料。
9
车型生产平准 性要求高
因看板建立于理想化生产条件上,故对车型生产计划之平准性要 求高(即同一车型不可连续性上线),否则,该车型之专用件会出现物 料接不上。
①送料须平准,不可超送,否则将造成看板投出量忽高忽低,给
看板方式教程
采购件已到货
扫描信息传输
采购看板
1.2.4在库量时时更新
零部件出库
生产线使用
扫描信息传输
在库量时时更新 制成品入库
制成品出库
2.较复杂应用阶段举例 较复杂应用阶段举例
2.1供应商数据互动 当所采购零部件到货并由看板扫描输入系统后,供应商可由与客户相 连的EDI平台在第一时间得以确认。并根据客户零部件及制成品库存量及时 调整生产和采购。
根据上面的例子,一个供应商一天4次交货,而看板被延后了2次传递。这意味着在第1次 提货时收到的看板,会在第3次看板传递时才开始交货。
5. 看板数量计算
AC RT K= Cont
●
●
SF + C
-K:看板数量 -Cont:每张看板对应的零部件数量(收容数) -SF:安全系数(最关键参数) -RT:每张看板的补料时间(通常为1) -AC:单位时间零部件的平均消耗量 -C:常数 1.当单位数量零部件全部使用完的状态下看板状态被设为“空”,C=1; 2.当单位数量零部件第一个零部件被使用的状态下看板状态被设为“空”,C=0。
生产看板
看 板
取料看板
(4) 供应看板
客户看板
(5) 客户看板--- 客户的采购看板
厂内外看板循环示意图
工序1
工序2
看板
生产线
……
成品 工序N 仓库
看板
看板
客户
零部件仓库
看板
供应商1
供应商2
供应商3
…… 供应商N
2. 生产看板
2-1. 流程看板 这类看板用于专用的生产线,例如总装配线以及某种部件的生产线。 (1) 产品看板
TPS、JIT与看板的关系 TPS、JIT与看板的关系
看板流程(PPT42页)
零件号 零件名称 装箱数
Supply Point Section/Takt/Rack/Compartment 补充点:工段/工位/料架/层
Buffer Info.
内库信息
Logitic Centre Infor. 物流中心信息
Assembly Line Side 流水线旁
Line Runner Side 补料面
Move Box to Palette
料箱移至托盘
Supply Zone 备料区 Part A,B,C,D,E,F 零件 A,B,C,D,E,F
Material from logistic centre 物流中心拨料
Load Palette to
LKW 托盘装车
Material from logistic centre 物流中心拨料
Kanban confirm 看板确认
Assembly Line Side 流水线旁
KANBAN (Card)
看板卡
Material number Material description Quantity per bin
零件号 零件名称 装箱数
Supply Point Section/Takt/Rack/Compartment 补充点:工段/工位/料架/层
Kanban Process 看板过程
Kanban Thrown Out Process 看板扔出过程
Kanban Thrown Out Process 看板扔出过程
Material Withdrawal
物料取用
Material Withdrawal
物料取用
Assembly Line Side 流水线旁
把空箱放在特定的搁板上
看板图示流程

一、看 板作业 流程图
上线
使用到该物料 时将看板投出
看 板
②
物流:
将看板投入库房 边之看板回收箱
看板流:
看
看板回收箱
③
由看板管理员, 每小时回收一次
①
⑤
④
接
条码刷读,并进行收料
收
单结转及核对看板与
中
收料单
心
接收员点收料及确认 看板是否悬挂正确
厂商依SEM收料单及 交货时间进行备料交 货
厂商交货人员进行确认看 板张数与实际是否相符并 签收,将看板与收料单带
二、
SEM
1、各时段看板管理事项
2、每日看板管理事项 3、每周看板管理事项
1、看板回收(1次/HR) 2、看板刷读(依各厂商交货时段刷读) 3、看板物料纳入、看板悬挂状况确认 4、看板物料欠交报表稽核与催交 5、看板投出状况稽核
1、电脑自动结转看板遗失报表,对遗失报表进行确认与看板追加补制 2、每日16:30结转本日投出看板量不足次日生产之看板不足报表 3、每日看板投出平准化稽核报表结转确认,对不平准项目进行管制
1、确认次月看板EO新件增加项数、次月即将结束项数,并制定看板发行、回收日期 2、确认次月生产状况,对看板张数进行及时调整 3、确认本月看板交货执行状况进行汇总,并对看板张数进行总盘点
制作人: 黄盛雄 2021/4/10
1、针对次周产量变化,看板张数核算,及相关认本周看板作业执行状况,并进行分析
制作人: 黄盛雄 2021/4/10
3、每周看板管理事项 4、每月看板管理事项
1、针对次周产量变化,看板张数核算,及相关看板张数调整(每周三)于当周最后一工作日将看板发出 2、确认本周看板作业执行状况,并进行分析 3、确认本周看板零件EO新件看板发行状况
看板流程详解范文

看板流程详解范文
看板流程是指在一个团队或组织中使用看板来管理工作流程的方法。
它可以帮助团队更好地组织和跟踪任务,提高工作效率和质量。
下面是对看板流程的详细解释。
看板是一个分成不同列或区域的面板,每个区域代表工作流程的一个阶段。
通常,看板的列分为“待办事项”、“进行中”和“已完成”三个区域。
团队成员将任务(或卡片)从一列移动到另一列,以表示其进展状态。
创建一个看板后,团队成员可以开始将任务添加到待办事项区域。
每个任务应该以卡片的形式呈现,上面标有任务的名称、描述、负责人和截止日期等信息。
这些卡片可以根据优先级或其他标准进行排序。
一旦任务被添加到待办事项区域,团队成员可以根据他们的工作负荷和能力选择任务,并将其移动到“进行中”区域。
在这一阶段,任务的负责人应该开始执行任务,并及时更新任务的状态和进展。
这可以通过在任务卡片上添加注释、更新进度和标注相关问题来实现。
当一个任务完成后,负责人可以将任务卡片移动到“已完成”区域,表示任务已完成。
完成后,团队可以根据需要对任务进行归档或删除。
在看板流程中,团队应该进行定期的看板审核和更新。
这可以帮助团队成员了解项目的当前状态和进展,并及时发现和解决问题。
在看板审核过程中,团队成员可以讨论任务的状态、进展和问题,并作出相应的调整和改进。
总之,看板流程是一个简单而有效的工作管理方法。
它可以帮助团队更好地组织和追踪任务,提高工作效率和质量。
通过使用看板,团队可以
清晰地了解任务的状态和进展,并及时发现和解决问题,从而实现更好的团队协作和成果。
看板使用流程
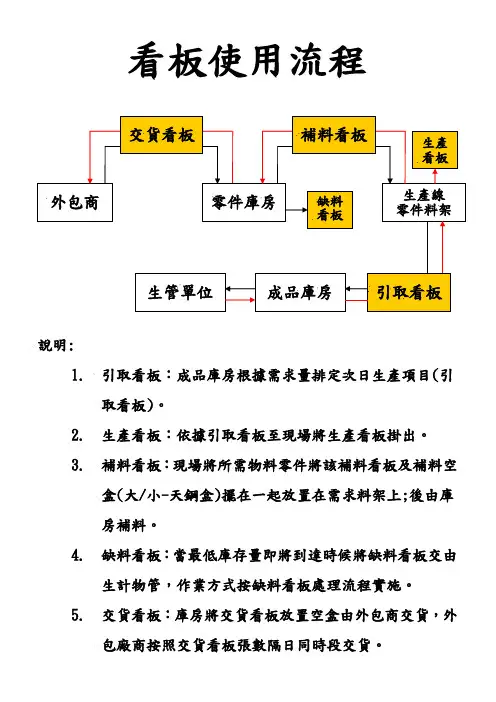
看板使用流程
說明:
1.引取看板:成品庫房根據需求量排定次日生產項目(引
取看板)。
2.生產看板:依據引取看板至現場將生產看板掛出。
3.補料看板:現場將所需物料零件將該補料看板及補料空
盒(大/小-天鋼盒)擺在一起放置在需求料架上;後由庫房
補料。
4.缺料看板:當最低庫存量即將到達時候將缺料看板交由
生計物管,作業方式按缺料看板處理流程實施。
5.交貨看板:庫房將交貨看板放置空盒由外包商交貨,外
包廠商按照交貨看板張數隔日同時段交貨。
工序内看板的使用流程

工序内看板的使用流程1. 什么是工序内看板工序内看板是一种生产管理工具,用于优化生产过程中的信息传递和协调工作。
它以简洁的方式展示相关信息,帮助生产团队实时了解生产进度、资源状况和问题解决情况,从而提高生产效率和质量。
2. 工序内看板的基本组成工序内看板一般由以下几个部分组成:•进度展示:显示当前工序的进度情况,可以通过不同颜色或进度条表示。
•问题反馈:列出当前工序中出现的问题,包括问题的描述、责任人和解决状态。
•资源安排:记录工序所需的相关资源,包括设备、人力和原材料等。
•通知事项:集中展示需要团队成员关注的事项和信息。
3. 工序内看板的使用流程步骤一:准备看板1.在合适的位置悬挂看板,确保所有团队成员都可以方便地看到。
2.设置好看板的基本信息,包括工序名称、负责人和时间周期等。
步骤二:更新进度1.每日开始时,团队负责人需更新当前工序的进度情况。
可以使用不同颜色的贴纸或进度条标记,直观地展示工序的进行情况。
2.如果工序存在多个阶段,可以使用不同的板块或列点的方式来表示。
步骤三:记录问题1.团队成员在工作过程中如果发现问题,需要及时记录在看板上。
可以使用便签纸或卡片,记录问题的简要描述、责任人和发现时间等信息。
2.负责人需定期检查看板上的问题,并及时更新问题的解决状态。
步骤四:安排资源1.工序所需的资源(如设备、人力、原材料等)需要在看板上进行安排。
可以使用列点的方式列出每个资源项,并标注对应的时间和数量等信息。
2.负责人需定期检查资源安排情况,确保每个资源项及时到位。
步骤五:发布通知1.如果有需要团队成员关注的事项或信息,负责人可以使用看板来发布通知。
2.通知内容可以用简单的文字描述,或者在看板上贴上便签纸。
负责人需定期检查通知,确保团队成员都能看到并理解。
4. 工序内看板的优势和应用场景工序内看板的使用具有以下优势和适用场景:•提高生产效率:通过及时展示进度、问题和资源安排等信息,协调和优化生产过程,提高生产效率。
看板的使用流程解
看板的使用流程解1. 什么是看板?看板是一种用于组织和管理工作任务的可视化工具。
它通常包括列、卡片和标签,用于表示不同的工作流程、任务状态和优先级。
2. 为什么要使用看板?使用看板可以帮助团队更好地组织和跟踪工作任务,提高工作效率和协作能力。
以下是几个使用看板的好处:•可视化工作流程:通过看板,团队成员可以清晰地看到任务的不同状态和进度,帮助他们更好地理解整个工作流程。
•任务分配和跟踪:通过在看板上创建任务卡片,团队成员可以明确任务责任和优先级,并及时更新任务状态。
•协作与沟通:团队成员可以在任务卡片上留言、添加备注,方便沟通和交流。
3. 看板的使用流程使用看板的流程可以分为以下几个步骤:步骤1:创建看板选择一个适合团队需求的看板工具,如Trello、Asana、Jira等。
在工具中创建一个新的看板,并设置好基本信息,如标题、描述等。
步骤2:定义列和任务状态根据团队的需求和工作流程,定义看板中的列和任务状态。
一般来说,看板中的列代表不同的任务状态,如“待办”、“进行中”、“已完成”等。
你可以根据实际情况自定义列的数量和名称。
步骤3:创建任务卡片在看板中的每个列下,创建对应的任务卡片。
任务卡片可以包含任务的标题、描述、负责人、截止日期等信息。
你可以根据需要自定义任务卡片的字段。
步骤4:移动任务卡片根据任务的状态变化,将任务卡片从一个列移动到另一个列中。
例如,当一个任务开始进行时,将其从“待办”列移动到“进行中”列;当一个任务完成时,将其从“进行中”列移动到“已完成”列。
步骤5:更新任务状态和信息随着任务的进行,及时更新任务卡片中的状态和信息。
可以使用标签、评论、附件等功能来记录任务的进展和相关信息。
步骤6:协作与沟通在任务卡片上留言、添加备注,与团队成员进行协作和沟通。
可以使用提醒、讨论等功能来提高团队成员之间的交流效率。
步骤7:评估和优化定期评估和优化看板的使用效果。
根据团队的反馈和实际情况,调整看板中的列、任务状态等,以达到更好的工作效率和协作效果。
看板的制作与使用说明[文字可编辑]
看板的机能
? 看板作业指示情报
? 看板中记载着生产量、时间、方法、顺序以及运送 量、运送时间、运送目的地、放置场所、搬运工具 等讯息.
? 生产指令只下达到总装配线,各个前制程的生产均 依据看板来运行.
? 装配制程逐次向前制程追溯,在装配线将所使用的 零件從所带的看板取下,以此在去前制程领取,前 制程则只生产被这些看板所领走的量.
BTS料品領料看板 數量:20PCS 編號:MA0007
料號
DKBA4252000 DKBA4440002 DKBA8049009 DKBA8049012 DKBA80381017
品名
旋轉把手 門鎖 軸銷 止檔棒 彈簧
領料數 量
20PCS 20PCS 20PCS 40PCS 20PCS
使用單位 領料儲位
? 一定要随物品而移动
? 看板必须按照既订的运用规则来使用。
? 「没有看板不能生产,也不能运送」。 ? 看板的运用能够做到自动防止过量生产以及过量运送。
看板的机能
? 改善工具
? 看板数量的减少意味着制程间的制品储存量减少 ? 在制品库存量较高,即使设备出现故障、不良产品
数量增加,也不会影响到后制程的生产,所以容易 把这些问题掩盖起来 ? 人员过剩,不易察觉。 ? 根据看板的运用规则之一「不能把不良品运往后制 程」,后制程所需得不到满足,就会造成全线停工, 因此可立即使问题曝露,必须立即采取改善措施来 改善问题。
生產者
生產看板
Q/DKBA80391307
再豐公司生產看板
圖片
數量:20PCS 編號:M00009
品名 加工工序 使用設備 送貨地點
頂 1)剪料 剪床 衝床 梁 2)落料 衝床 折床
看板作业流程解读
6 7 8
9
车型生产平准 求高(即同一车型不可连续性上线),否则,该车型之专用件会出现物 低,给
10 缺 点 11
送料平准性要 厂商之生产造成困扰。 ②因看板零件安全量低,故物料上线后看板须及时投出,否则易 求高
造成物料接不上。
送料之平准性要求无看板苛刻。
生产超前易造 因看板发行量为生产计划所决定,当生产超前而未及时告知看板 成物料接不上 作业人员时,易造成看板发行量不足而物料接不上。
以SEM现行Base,看板件安全量仅1HR,即物料纳入后1HR内必须
生产超前时,不会产生物料接不上困扰。
12
安全量低,待 因安全量可达1天,故对物料之品质检验→物料入库→物料上线 完成物料之品质检验→物料入库→物料上线动作,否则将造成生产线 时间上要求无看板苛刻 检须≦1HR 停工待料。
2019/3/17
人人是老师
人人是学生
4
KANBAN导入考量要件
一、交货时段平准化(即两趟交货之间隔时间相等为Base) 二、包装小量化(看板投递&各时段厂商之装载易平准) 三、用量高,种别少之零件&厂商优先导入(体制、信心&管 理建立) 四、包装仕样规格化(减少装载LOSS) 五、交货频度拉升化(即看板交货频度愈高,库存愈低,每时 段卸货/接收/占用码头时间短) 六、延迟趟次缩短化(以延迟趟次为“1”为最理想,即厂商每 次取回之看板为下趟交货看板,厂商取回之看板不会时段 混淆,而且看板不易遗失 七、中间仓各厂商交货类别&交货时段统一化(中间仓各时段 看板结转不易MISS,中间仓装载易搭配,各时段交货不 易混淆
SEM上班时段 1 2 3 4 5 6 7 8 9 10 11 12 13 14 北京德尔福 交货时段 第1趟 第2趟 第3趟 第4趟 第5趟 第6趟 第7趟
看板作业流程
一、 看板图示二、看板卡片的设定1.红色区域红色区域为安全库存,主要是用于设备异常,需求量临时增加的备用库存,正常情况下库存不允许降到红色区域。
2.黄色区域黄色区域的库存数量主要以零件生产的经济批量为依据而设定,正常情况下,库存降至黄色区域后,注塑开始安排生产,并连续生产至库存恢复到绿色区域。
3.绿色区域在合理的总库容、红色安全库存、以及黄色弹性生产量的基础上,设定绿色库存数量。
Market or Warehouse 超市或仓库 Injection machines ,注塑机 3Kanbancards看板回收Kanban看板可视化超市Schedule boad,计划板三、注塑计划的安排按以下原则由注塑主管根据看板上的库存情况安排注塑件生产:·没有卡片,就没有生产!·卡片只能由注塑主管、班组长和仓库入库及发料人员接触。
·注塑主管每天固定一个时间点,对每台看板管理下的注塑机,只拿取24小时以内的卡片,只安排未来24小时的生产计划。
·原则上仅对已进入黄色区域的零件进行生产安排。
如同一Machine Group内的零件均普遍进入绿色区域,在生产力富裕的情况下,为平滑生产计划,也可继续生产绿色区域的库存。
·生产的优先级别:(针对生产周期:以周生产和月、季度度生产)1)同为红色区域时,生产频率越高的优先级就越高2)同为黄色区域时,生产频率越高的优先级就越低3)一次性的卡片,生产优先级大于所有黄色区域的生产,小于红色区域·实际生产数量必须以卡片为前提,为单张卡片的整数倍。
·在生产设备发生异常的情况下,如果注塑主管根据卡片信息,有把握在红色区域耗用结束前恢复正常生产,且不影响同一Machine Group内其他零件的库存,则可自行处理。
否则,必须报告上级主管并作为紧急事件召集所有看板系统的相关人员商议对策。
·在完成某一零件当批的生产后,发生由检验产生的不合格品,如此时已换模生产下一零件,则此批零件不需要再补充生产。