
乙炔裂解炉烧嘴设计手册
乙炔裂解炉烧嘴设计手册
乙炔裂解炉烧嘴设计手册
1. 引言
乙炔裂解炉是一种广泛应用于化工行业的设备,用于生产乙烯等有机
化合物。
其中,烧嘴是乙炔裂解炉中的重要组成部分,对生产效率和
产品质量具有重要影响。
本手册旨在提供乙炔裂解炉烧嘴的设计指导,以帮助工程师和设计人员进行合理的烧嘴设计。
2. 烧嘴工作原理
乙炔裂解炉烧嘴的主要作用是将乙炔气体均匀地喷洒到反应炉中,以
促进乙炔的裂解反应。
烧嘴通过调节进气速度、燃料气体混合比以及
燃烧条件等参数,实现燃烧效果的优化和控制。
3. 烧嘴设计要求
在进行乙炔裂解炉烧嘴设计时,需满足以下要求:
(1)保证乙炔气体的均匀喷洒,以促进反应炉内的反应效率。
(2)控制烧嘴进气速度,确保乙炔在燃烧过程中的稳定性和安全性。
(3)考虑烧嘴的结构强度和耐火性,以满足工业生产的长期运行需求。
(4)尽可能减少燃烧产物中的杂质和有害物质的生成,提高产品的纯
度和质量。
4. 烧嘴设计参数
在进行烧嘴设计时,应考虑以下参数:
(1)烧嘴形状和尺寸:根据炉体结构和工艺要求选择合适的烧嘴形状
和尺寸,确保燃料气体在燃烧过程中能够充分混合和燃烧。
(2)进气速度:根据乙炔气体的流量和炉体结构确定烧嘴的进气速度,保证燃烧稳定和安全。
(3)烧嘴材质:选用高温耐火材料,确保烧嘴的结构强度和耐火性能。
(4)烧嘴布置:根据炉体结构和燃烧要求进行合理的烧嘴布置,以实
现均匀的气体喷洒和燃烧效果。
5. 烧嘴维护和保养
为了确保乙炔裂解炉的正常运行和延长烧嘴的使用寿命,需要进行定期的维护和保养工作。
具体包括:
(1)定期检查烧嘴的磨损情况,并及时更换损坏的部件。
(2)清理烧嘴内部的积碳和杂质,保持通气畅通。
(3)定期检查燃烧参数,确保燃烧效果的稳定和优化。
6. 总结
乙炔裂解炉烧嘴的设计对于生产效率和产品质量具有重要影响。
通过合理选择烧嘴形状和尺寸、控制进气速度和优化燃烧条件,可以实现乙炔的高效裂解和产品纯度的提高。
同时,定期的维护和保养工作也是保证乙炔裂解炉正常运行的关键。
常用乙烯裂解炉简介

常用乙烯裂解炉简介①鲁姆斯公司的SRT型裂解炉鲁姆斯公司的SRT型裂解炉(短停留时间裂解炉)为单排双辐射立管式裂解炉,已从早期的SRT-I型发展为近期的SRT-Ⅵ型。
SRT型裂解炉的对流段设置在辐射室上部的一侧,对流段顶部设置烟道和引风机。
对流段内设置进料、稀释蒸汽和锅炉给水的预热。
从SRT-Ⅵ型炉开始,对流段还设置高压蒸汽过热,由此取消了高压蒸汽过热炉。
在对流段预热原料和稀释蒸汽过程中,一般采用一次注入蒸汽的方式,当裂解重质原料时,也采用二次注汽。
早期SRT型裂解炉多采用侧壁无焰烧嘴烧燃料气,为适应裂解炉烧油的需要,目前多采用侧壁烧嘴和底部烧嘴联合的布置方案。
底部烧嘴最大供热量可占总热负荷的70%。
SRT-Ⅲ型炉的热效率达%。
图1—21为SRT型裂解炉结构示意图。
图1-21鲁姆斯SRT-Ⅱ型裂解炉结构示意图②斯通-伟伯斯特公司的USC型裂解炉的USC裂解炉(超选择性裂解炉)为单排双辐射立管式裂解炉,辐射盘管为W型或U型盘管。
由于采用的炉管管径较小,因而单台裂解炉盘管组数较多(16-48组)。
每2组或4组辐射盘管配一台USX型(套管式)一级废热锅炉,多台USX废热锅炉出口裂解气再汇总送入一台二级废热锅炉。
近期开始采用双程套管式废热锅炉(SLE),将两级废热锅炉合并为一级。
USC型裂解炉对流段设置在辐射室上部一侧,对流段顶部设置烟道和引风机。
对流段内设有原料和稀释蒸汽预热、锅炉给水预热及高压蒸汽过热等热量回收段。
大多数USC型裂解炉为一个对流段对应一个辐射室,也有两个辐射室共用一个对流段的情况。
当装置燃料全部为气体燃料时,USC型裂解炉多采用侧壁无焰烧嘴;如装置需要使用部分液体燃料时,则采用侧壁烧嘴和底部烧嘴联合布置的方案。
底部烧嘴可烧气也可烧油,其供热量可占总热负荷的60%-70%。
由于USC型裂解炉辐射盘管为小管径短管长炉管,单管处理能力低,每台裂解炉盘管数较多。
为保证对流段进料能均匀地分配到每根辐射盘管,在辐射盘管入口设置了文丘里喷管。
裂解(裂化)工艺危险性分析
反应类型
高温吸热反应
重点监控单元
裂解炉、制冷系统、压缩机、引风机、分离单元
工艺简介
裂解是指石油系的烃类原料在高温条件下,发生碳链断裂或脱氢反应,生成烯烃及其他产物的过程。产品以乙烯、丙烯为主,同时副产丁烯、丁二烯等烯烃和裂解汽油、柴油、燃料油等产品。
烃类原料在裂解炉内进行高温裂解,产出组成为氢气、低/高碳烃类、芳烃类以及馏分为288℃以上的裂解燃料油的裂解气混合物。经过急冷、压缩、激冷、分馏以及干燥和加氢等方法,分离出目标产品和副产品。
裂解炉进料压力、流量控制报警与联锁;紧急裂解炉温度报警和联锁;紧急冷却系统;紧急切断系统;反应压力与压缩机转速及入口放火炬控制;再生压力的分程控制;滑阀差压与料位;温度的超驰控制;再生温度与外取热器负荷控制;外取热器汽包和锅炉汽包液位的三冲量控制;锅炉的熄火保护;机组相关控制;可燃与有毒气体检测报警装置等。
再生、待生滑阀正常情况下分别由反应温度信号和反应器料位信号控制,一旦滑阀差压出现低限,则转由滑阀差压控制。
再生温度由外取热器催化剂循环量或流化介质流量控制。
外取热汽包和锅炉汽包液位采用液位、补水量和蒸发量三冲量控制。
带明火的锅炉设置熄火保护控制。
大型机组设置相关的轴温、轴震动、轴位移、油压、油温、防பைடு நூலகம்振等系统控制。
在装置存在可燃气体、有毒气体泄漏的部位设置可燃气体报警仪和有毒气体报警仪。
工艺危险特点
(1)在高温(高压)下进行反应,装置内的物料温度一般超过其自燃点,若漏出会立即引起火灾;
(2)炉管内壁结焦会使流体阻力增加,影响传热,当焦层达到一定厚度时,因炉管壁温度过高,而不能继续运行下去,必须进行清焦,否则会烧穿炉管,裂解气外泄,引起裂解炉爆炸;
裂解炉热效率降低原因及处理措施

裂解炉热效率降低原因及处理措施摘要:裂解炉是石化企业乙烯装置中的高耗能设备。
采取有效措施提高裂解炉热效率是提高整个乙烯生产装置运行效率的关键。
在乙烯装置的实际生产运行过程中,由于生产过程中各种因素的影响,裂解炉的热效率不是很高。
因此,加强对影响裂解炉热效率因素的分析并采取改进措施具有重要意义。
关键词:热效率;裂解炉;乙烯;热量引言在石化企业中,裂解炉是乙烯裂解装置的重要组成部分。
乙烯裂解装置的整体运行效率直接取决于裂解炉的热效率。
本文主要分析了影响乙烯装置裂解炉热效率的因素,提出了提高裂解炉热效率的改进措施,以促进乙烯装置裂解炉热效率的提高,实现石化生产装置的节能减排。
1、乙烯装置裂解炉热效率低的影响因素分析(1)裂解炉设备热效率低1)喷嘴堵塞。
裂解炉长期运行期间,喷嘴可能堵塞。
喷嘴一旦堵塞,将影响裂解炉内的热分布不均匀,从而影响裂解炉的整体热效率。
2)裂解炉上进出炉的对流段模块安装和密封不严。
为了防止对流段的热量损失,有必要有效防止外部冷空气的进入,进出炉膛的对流段模块应密封。
如果对流段模块的密封性不好,在对流段积灰严重的情况下,很容易导致二次燃烧,这不仅会导致热量损失,还可能导致对流段炉管损坏。
3)裂解炉炉衬安装不到位或材料老化。
炉墙的散热主要包括两个方面:辐射室炉墙的散热和对流室炉墙的散热。
为了有效减少热损失,在炉壁上涂一层隔热材料。
完整的炉墙保温内衬可以有效阻挡热量的反射,从而减少通过炉墙钢结构的传热损失,达到保温效果。
如果裂解炉炉衬的保温材料安装不到位,将严重影响裂解炉的热效率。
随着裂解炉生产运行周期的增加,炉内炉衬的保温材料会损坏或老化,导致炉内大量热损失,热效率降低。
(2)裂解炉排烟温度对热效率的影响分析裂解炉的废气温度对裂解炉的热效率有很大影响,特别是在管式裂解炉中,废气温度引起的热损失越大,裂解炉的热效率越低。
裂解炉排气温度高主要受以下两个因素影响。
1)裂解炉原料结构发生变化。
管式裂解炉工艺流程
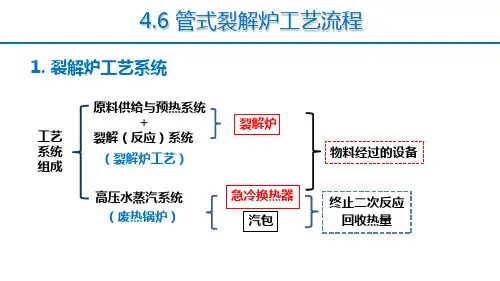
裂解炉是乙烯生产装置的重要设备,其能耗约占乙烯装置总能耗70~75%。
4.6 管式裂解炉工艺流程
2) 急冷换热器
换热方式、作用和任务
① 间接急冷换热 采用高压热水作为换热介质,与来自裂解炉出口的裂解气进行间接快速换热。 间接换热的优点:不影响产品的质量,可回收高品位热能。产生约10MPa的超 高压蒸汽,被送入蒸汽管网用于驱动后续流程中的压缩机等动 力设备。 裂解气经间接急冷换热后,温度降到约400~500℃(停留时间控制在小于0.04
预分馏系统
急冷换热器
终止二次反应 回收能量
裂解炉
辐射段
裂解反应
图4-14 SRT-I立式管式裂解炉工艺流程图
3. 管式炉工艺主要设备
裂解炉和急冷换热器是该工艺的重要且关键设备。
1)管式裂解炉及炉管的结构
管式裂解炉 是通过外部加热的管式反应器, 结构通常为立式厢式炉。由炉体和裂解炉管
裂解 原料
两部分组成。大部分裂解炉炉体外观相似。
裂解 炉体
急冷换热器
裂解气
裂解 原料
裂解 原料
裂解
东方化工厂裂解炉外观照片
炉管
(荷兰GK公司)
炉管形式(结构) 辐射段内炉管结构形式多样, 专利商根据原料特性、生产规模和乙烯收率等 设计并制造出结构、排布形式不同的炉管。 例如,图4-14-1是4组各8程的炉管。
图4-14-1 SRT-I立式管式 裂解炉及炉管图
结焦 是裂解炉和急冷换热器常遇到的问题,主要来源于二次反应。 危害 直接影响裂解炉的操作周期。
i) 使炉管出口压差增大; 炉内有过热现象发生,光亮点; 燃料量增大; 裂解气中乙烯含量降低 ii) 使急冷换热器出口温度升高,压降增大,系统压力增大影响裂解炉正 常运转,甚至不能终止二次反应。 清焦 清焦的方法比较简单。(略)
KBR 乙烯裂解炉烧嘴

LN2-C烧嘴的性能
– 在试验裂解炉中 – 在商用裂解炉中
SC-1裂解炉的持续开发
– 更大能力的裂解炉 本文所述性能反映了ExxonMobil Chemical在使用SC-1裂解炉时所获得的历史性数据,由KBR提供 给第三方SC-1裂解炉项目的性能预测及保证值将反映具体项目的操作条件。
乙烯裂解炉烧嘴(及其他SC-1技术发展) KBR烯烃会议:北京,2009年9月
D. B. Spicer, G. Stephens ExxonMobil Chemical 2009年9月
乙烯裂解炉烧嘴(及最新SC-1技术发展)
乙烯裂解炉烧嘴要求
– 安全、工艺、环保、维护
ExxonMobil LN2-C烧嘴的开发
– 所有烧嘴都处于相同的气流条件下......使所有烧嘴的空气流通量均匀一致 – 一次火焰面对辐射管的低温部分......火焰面对的”heat sink”温度越低,NOx生成
量越低
要求:烧嘴不应易出现火焰翻滚
LN2-C 烧嘴开发:起点(LN1-C)
分级 空气
裂解炉 底部
二次燃烧 一次燃烧
二次空气
LN2-C 烧嘴开发:结果
LN2-C 烧嘴开发:结果
NOx(lb/MBtu HHV)
0.09
0.08 0.07
上一代SA/FGR 烧嘴 - 商业数据,常温空气
0.06
新烧嘴 - 商用 数据,350F空气预热
0.05 0.04 0.03
新烧嘴 - 试验裂解炉 数据,350F空气预热
新烧嘴 - 试验 裂解炉数据, 常温空气
乙烯裂解炉烧嘴:底部燃烧的优势
操作方便
– 所有烧嘴调整和维护都可在地面上进行 – 在需要时烧嘴的调节更方便 – 启动点火时无需在炉子上部操作
天然气制乙炔装置裂解炉操作要点分析
天然气制乙炔装置裂解炉操作要点分析摘要:简述天然气制乙炔装置原理,对工艺操作过程中影响乙炔收率因素及操作要点分析关键词:天然气;裂解炉;操作要点引言乙炔在常温常压下为无色、可燃性气体。
乙炔本身无毒,具有麻醉性,在高浓度时会引起窒息。
乙炔比空气轻,极易燃烧和爆炸,在空气中爆炸极限2.3%~72.3%。
易溶于酒精、丙酮、苯、乙醚等,微溶于水。
在高压下乙炔很不稳定,火花、热力、摩擦均能引起乙炔的爆炸性分而产生氢和碳。
乙炔与汞、银、铜等化合生成爆炸性化合物,能与氟、氯发生爆炸性反应。
1.裂解炉反应原理乙炔裂解炉,主要由混合段、烧嘴版、炉膛(反应室)、淬冷水管、壳体、刮炭机构组成。
天然气和氧气在混合器中混合,混合器是一个里面装有浮筒的圆简。
在混合区域,天然气流经环状段,氧气经由气流的两侧吹入天然气中进行混合。
混合物的出口速度大于50m/s进入烧嘴。
烧嘴有两个环形流道,在每个流道中有6个导向块用于流体涡流,来自烧嘴的甲烷——氧气混合物的出口速度大于300m/s。
为了防止火焰被吹灭,一小部分稳定氧气被送入烧嘴中。
天然气和氧气的混合物在裂解炉烧嘴被点燃燃烧发生反应:生产乙炔裂解反应:2CH4→C2HC2+3H2-Q (1)完全的和不完全的氧化反应:CH4+O2→CO2+H2O+Q (2)CH4+0.5O2→CO+2H2+Q (3)乙炔分解反应:C2H2→2C+H2+Q (4)天然气和氧气的反应为天然气裂解生产乙炔提供热量,同时也会是乙炔受热分解产生炭黑。
2.反应温度和停留时间对乙炔收率的影响从热力学角度看,在温度超过1200°时,乙炔时一种比甲烷更加稳定的化合物。
为了从甲烷中获得足够高收率的乙炔,甲烷应该在非常短的时间内被加热到1200°以上,然后快速冷却反应产品避免反应(4)中的乙炔分解。
如何能快速使甲烷升至1200°以上保证乙炔收率:甲烷和氧气经过预热炉加热到600-650°按照一定的氧气与甲烷的比例进入裂解炉混合后进行燃烧反应,首先是甲烷与氧气发生(2)(3)的甲烷完全燃烧和不完全燃烧提供大量的热是裂解炉温度快速上升到1400°-1500°,甲烷在此温度下进行(1)的裂解反应产生乙炔。
天然气制乙炔装置裂解炉操作要点分析
原料天然气和原料氧气经管道送入界区袁 经过滤除去机械杂 发生早期着火的最大根源遥
质袁铁锈等固体杂质袁天然气通过调节阀稳定流量袁氧气由流量比
渊 2冤天然气流量波动容易造成早期着火遥
值调节系统根据进入天然气流量来调定流量袁 两种气体分别流经
渊 3冤操作人员的操作水平也是早期着火的原因之一袁主要包括:
天然气预热器 H 1 04A ~E 和氧气预热器 H 1 02A ~E袁 被加热到 预热温度过高曰抑制氧过少曰氧比过高遥
结合相关理论尧实践知识分析袁做出措施建议袁力争减少此类问题发生袁进一步确保装置安全生产遥
关键词院天然气曰乙炔曰裂解炉
中图分类号院TQ 221 .1 +2
文献标识码院A
文章编号院2096-4390渊2021冤20-0058-02
乙炔性质院乙炔在常温常压下为无色尧可燃性气体遥 乙炔本身 无毒袁具有麻醉性袁在高浓度时会引起窒息遥 乙炔比空气轻袁极易燃 烧和爆炸袁在空气中爆炸极限 2.3% ~72.3% 遥 易溶于酒精尧丙酮尧苯尧 乙醚等袁微溶于水遥在高压下乙炔很不稳定袁火花尧热力尧磨擦均能引 起乙炔的爆炸性分而产生氢和碳遥 乙炔与汞尧银尧铜等化合生成爆 炸性化合物袁能与氟尧氯发生爆炸性反应遥 在管道中的乙炔压力保 持在 1 atm 的表压以下遥 乙炔溶解在丙酮等溶剂及多孔物中才能 安全运输和贮存曰装入钢瓶内存放在阴凉通风干燥之处袁库温不宜 超过 30℃遥
(2)
CH 4+0.5O 2→CO +2H 2+Q
(3)
CO 转移反应院
作者简介院刘光明 渊 1987-冤 袁男袁籍贯院陕西延安袁学历院本科袁职称院工程师袁研究方向院化学工程与工艺遥
2021 .20 科学技术创新 - 59 -
裂解炉操作规程及注意事项
裂解炉操作规程及注意事项裂解炉操作规程及注意事项一、综述1、岗位任务乙烯装置裂解炉系统利用鲁姆斯工艺技术,使用五台SRT-IV型高选择性裂解炉和一台CBL-II型炉在高温、短停留时间、低烃分压的裂解条件下分别裂解丙烷馏份、丁烷馏份、液化气、拔头油、石脑油以及分离单元来的循环乙烷、丙烷馏份、生产以乙烯、丙烯、丁二烯为主要组分的裂解气,本装置裂解原料范围较宽,裂解炉操作灵活性较强。
裂解气在TLE中同BFW换热产生超高压蒸汽为GT-201提供动力。
2、流程简介(以1#炉BA-101为例)在进入裂解炉之前循环乙饶、丙烷及其它原料都需注入微量硫以保护炉管。
裂解气态乙烷在FIC-101-l控制下,进入裂解炉对流段,丙烷/LPG在FIC-101-3~4控制下进入裂解炉对流段。
在对流段原料被予热后,分别与由FIC-101-9~12控制的DS混合后,进入裂解炉的4组辐射段炉管。
在其中很快被加热达到裂解温度,4组炉管的反应产物在离开裂解炉后两组合并分别进入TLE。
在E-EA101A/B中立即冷却,冷却后的裂解气合并通过输送线阀与其它来的裂解气一起被送到急冷器。
裂解液态原料时C4+拔头油、石脑油分别在FIC-101-5~8的控制下,进入裂解炉的对流段,初步预热后与DS混合进入辐射段。
被裂解后进入TLE中被降温,与其它裂解炉裂解气汇合通过输送阀进入急冷器。
裂解炉在烧焦时,在DS 管线上可分别接入空气和DS。
在炉管内燃烧和碳反应,从而达到烧焦目的。
TLE除了回收热能外,最重要作用是迅速降低裂解气温度,终止二次反应。
由公用工程来的BFW在裂解炉的对流段预热后送往废热锅炉的汽包FA-l01后分别沿汽包的降液管进入TLE,经在FA-101A和B换热产生328℃,12.25MPa蒸汽后又返回FA-101,从FA-101出来的超高压蒸汽又回到BA-101的对流段。
经过两段过热,由TIC-101-1调节无磷锅炉给水注入量,控制过热到520℃后并入总网,作GT/201的动力。
浅谈天然气裂解制乙炔中频繁早期着火的原因及对策
浅谈天然气裂解制乙炔中频繁早期着火的原因及对策天然气部分氧化裂解制乙炔,在生产过程中频繁发生早期着火现象,本文将对发生该现象的原因进行综合分析,从理论到实践,提出整改措施,以减少早期着火的发生频率。
标签:天然气;乙炔;早期着火;原因;对策1、引言某公司利用天然气部分氧化法制乙炔工艺,裂解装置关键设备乙炔炉在冬季运行时频繁发生早期着火,严重影响到生产的安、稳、长运行。
通过长时间观察和总结,并将有关的工艺参数结合仪表存在的问题加以认真的分析和研究,对乙炔炉频繁早期着火的发生得出了基本结论,可以肯定的说这些早期着火是真实的,不是仪表误动作。
造成这些早期着火的原因有铁屑杂质、天然气流量波动等。
2、天然气裂解原理裂解炉由混合室、燃烧器、反应室、冷却室和壳体构成,预热后的天然气和氧气在混合室快速混合后,经燃烧器进人反应室,混合气在燃烧器出口处燃烧;另外,还要向裂解炉燃烧器提供部分氧气(即辅氧,以使天然气一氧气混合气体燃烧稳定)此氧气经由燃烧器喷嘴送人反应室,流量控制器控制燃烧用氧气的流量恒定。
天然气在反应室中于1400℃—1500℃下进行部分氧化和热裂解反应。
3、天然气裂解制乙炔中频繁早期着火的原因在天然气部分氧化法制乙炔生产工艺技术中,最怕的就是铁屑之类的粉尘物质,裂解炉的安稳长运行很大程度上取决于它的存在,它是裂解炉发生早期着火的最大根源。
其次,也与冬季天然气中含有少量水分及操作人员的平稳操作有很大关系。
所谓裂解爐早期着火就是指在裂解炉混合室发生提前燃烧的反应。
3.1铁屑杂质的影响和产生原因由于冬季气温较低,甚至有的地方冬季温度在零度以下,在这个环境下发生乙炔炉早期着火的频次很高,原因是天然气当中夹杂着水分冷冻结冰,而且它当中的丙烷很可能和水形成了固态水合物,这些颗粒在天然气管道里流动时常常会出现严重的撞击,这样就会将有些铁屑或焊渣之类的杂质脱落,从而随气流至乙炔炉的混合段当中,这时铁就会和氧气发生氧化反应,产生二氧化铁,这是一种发热的反应效果,会把本就已经560多度的天然气温度再次升高,达到天然气的着火点从而发生早期燃烧,它会使气体的体积变大,造成乙炔炉混合段压差变大,迫使单台炉子停车。
管式裂解炉(第六章)
第六章管式裂解炉第一节概述制取乙烯的方法很多,以管式炉裂解技术最为成熟,具有结构比较简单、运转稳定性好和烯烃收率高等优点,世界乙烯产量的99%都是由管式炉裂解法生产的。
管式裂解炉是乙烯装置的一个关键设备。
炉膛中设置了一定排列形式的金属管,管内通以裂解原料,裂解反应所需的热量,由管外的燃料燃烧来提供。
裂解炉的性能对乙烯收率有重大影响,并且影响整个乙烯装置的操作。
裂解炉的能耗占装置能耗的70%~85%左右。
由此可见裂解炉在乙烯装置中占举足轻重的地位。
自1964年开发成功垂直悬吊立管式裂解炉以来,乙烯裂解技术一直在发展,在缩短停留时间、改善裂解选择性、提高产品收率、降低能耗、增强对裂解原料的适应性等方面进行研究、开发。
本节就裂解的基本原理、裂解炉的炉型和结构等问题作简单介绍,以期对读者了解管式裂解炉有所帮助。
第二节管式炉裂解的工艺过程管式炉裂解的工艺流程包括原料供给和预热、对流段、辐射段、高温裂解气急冷和热量回收等几部分。
不同裂解原料和不同热量回收,形成各种不同的工艺流程。
图6—1是管式炉裂解的流程示意图。
一、裂解原料预热和稀释蒸汽注入裂解原料主要在对流段预热,为减少燃料消耗,也常常在进入对流段之前利用低位能热源进行预热。
裂解原料预热到一定程度后,需在裂解原料中注入稀释蒸汽。
稀释蒸汽注入的方式大致分为原料进入对流段之前注入,原料在对流段中预热到一定温度后注入和二次注入(原料先注入部分稀释蒸汽,在对流段中预热至一定程度后,再次注入经对流段预热后的稀释蒸汽)等。
二、对流段管式裂解炉的对流段用于回收烟气热量,回收的烟气热量主要用于预热裂解原料和稀释蒸汽,使裂解原料汽化并过热至裂解反应起始温度后,进入辐射段加热进行裂解。
此外,根据热量平衡也可在对流段进行锅炉给水的预热、助燃空气的预热和超高压蒸汽的过热。
稀释蒸汽是从对流段炉管注入裂解原料中的。
稀释蒸汽不仅对降低烃分压、减少结焦有利,而且也有助于烃类在对流段炉管中的气化。