
数控车床刀架常见故障维修
数控车床刀架常见故障维修
数控技术及数控机床的应用,成功地解决了某些形状复杂,一致性要求高的中、小批零件的自动化问题,这不仅大大提高了生产效率和加工精度,还减轻了工人的劳动强度,缩短了生产准备周期。但是,在数控车床使用过程中,数控车床难免会出现各种故障,所以故障的维修就成了数控车床使用者最关键的问题。一方面销售公司售后服务不能得到及时保证,另一方面掌握一些维修技术可以快速判断故障所在,缩短维修时间,让设备尽快运转起来。在日常故障中,我们经常遇见的是刀架类、主轴类、螺纹加工类、系统显示类、驱动类、通信类等故障。而刀架故障在其中占有很大比例。在这里,分类介绍一下日常工作中遇见的四工位电动刀架各类故障及相应地解决方法,希望能给大家提供一些有益的借鉴。所用数控系统是广州数控设备有限公司所生产的gsk系列车床数控系统。中国国际模具网
故障现象一:电动刀架锁不紧 中国国际模具网
故障原因 处理方法 中国国际模具网
①发信盘位置没对正 :拆开刀架的顶盖,旋动并调整发信盘位置,使刀架的霍尔元件对准磁钢,使刀位停在准确位置。 中国国际模具网
②系统反锁时间不够长:调整系统反锁时间参数即可(新刀架反锁时间t=1.2s即可)。 中国国际模具网
③机械锁紧机构故障 :拆开刀架,调整机械,并检查定位销是否折断。中国国际模具网
故障现象二:电动刀架某一位刀号转不停,其余刀位可以转动 中国国际模具网
故障原因 处理方法 中国国际模具网
①此位刀的霍尔元件损坏:确认是哪个刀位使刀架转不停,在系统上输入指令转动该刀位,用万用表量该刀位信号触点对+24v触点是否有电压变化,若无变化,可判定为该位刀霍尔元件损坏,更换发信盘或霍尔元件。 中国国际模具网
②此刀位信号线断路,造成系统无法检测到位信号:检查该刀位信号与系统的连线是否存在断路,正确连接即可。 中国国际模具网
③系统的刀位信号接收电路有问题:当确定该刀位霍尔元件没问题,以及该刀位信号与系统的连线也没问题的情况下更换主板。
数控技术及数控机床的应用越来越广泛,其加工柔性好,精度高,生产效率高,还减轻了工人的劳动强度,缩短了生产准备周期,具有很多的优点,但由于技术越来越先进、复杂,而数控车床使用过程中,难免会出现各种故障,故障及时排除就成了数控车床正常使用的保证。我校有十几台数控设备,数控系统有FANUC-OI、广数、华中等多种类
在数控机床维修中,经常会遇见一些刀架系统故障,给生产带来较大影响。如何快速判断故障所在,缩短维修时间,让设备尽快运转起来,显得尤为重要。本文针对四工位立式数控刀架系统在实践中所遇到的故障现象进行了研究和分析,找出了导致故障的原因,并对故障处理的关键技术也给出了相应地说明,能够较好地解决数控车床刀架故障的维修问题。
在数控车床使用过程中,难免会出现各种故障,在这些故障中,我们经常遇见的是刀架类、主轴类、系统显示类、驱动类、通信类等故障,而刀架系统故障在其中占有很大比例。下文将从刀架结构特点、电气部分接线原理、报警提示信息含义、PMC程序和系统参数的内涵等几个方面进行有
数控车床刀架经常出的故障分为以下几种:
1,不换刀。对于这种故障,首先判断是刀架内部机械问题还是刀架电机故障,换刀时,用手触摸电机,看有无振动及测量电机电压来判断是否为电机故障。如电机正常,那么就机械问题,一般都为刀架内部机械卡死,把刀架拆下洗干净重新装上即可。有时候也可能是内部机械损坏。
2,找不到刀位。表现为刀架不停的转。这种问题为刀架的感应圈的霍尔元件因刀架换刀时的振动而与刀架的磁钢产生偏移。校准即可。也有可能是刀架感应圈损坏,或感应圈无电压输入。
3,找不到某一号刀。表现为找不到某一号刀,而其他刀位可以正常换,这种问题有可能是刀架感应圈霍尔元件产生偏移或这一号刀霍尔元件损坏,或该刀位的信号线断路。
4,刀架锁不紧,这种故障有可能是机床参数中的刀架反锁时间设置的太短,也有可能是刀架内部锁刀螺母太松。
刀台定位误差 ,刀台不换刀, 这两个应该是常见得故障,液压加紧的刀台用的不多...不太清楚。说说维修吧,刀台定位误差,首先把刀架拆开,只拆开上面的的封盖就行了,检查里面的磁条,就是一个很小的长方体,磁条应该对齐一号刀的位置,如果对不齐就会造成,定位误差,或者是换刀时刀号错误,即调刀错误。 刀台不换刀,检查刀台的下面是不是有异物阻挡,如果有可把机床电源断掉,将位于刀台垂直平面的一个封口螺丝拆下,用六角板子逆时针旋转,这时刀台也会随之转动,将内的异物清除即可,如果还不行就检查电路是否有铁屑。不过如果是严重撞刀的话,还是换刀台比较好.....
闻摘要:数控技术及数控机床的应用,成功地解决了某些形状复杂,一致性要求高的中、小批零件的自动化问题,这不仅大大提高了生产效率和加工精度,还减轻了工人的劳动强度,缩短了生产准备周期。但是,在数控车床使用过程中,数控车床难免会出现各种故障,所以故障的维修就成了数控车床使用者最关键的问题。一方
新闻摘要:数控技术及数控机床的应用,成功地解决了某些形状复杂,一致性要求高的中、小批零件的自动化问题,这不仅大大提高了生产效率和加工精度,还减轻了工人的劳动强度,缩短了生产准备周期。但是,在数控车床使用过程中,数控车床难免会出现各种故障,所以故障的维修就成了数控车床使用者最关键的问题。一方面销售公司售后服务不数控技术及数控机床的应用,成功地解决了某些形状复杂,一致性要求高的中、小批零件的自动化问题,不仅大大提高了生产效率和精度,还减轻了工的劳动强度,缩短了生产准备周期。但,在使用过程中,数控车床难免会出现各种故障,所以故障的维修就成了数控车床使用者最关键的问题。一方面销售公司售后服务不能得到及时保证,另一方面掌握一些维修技术可以快速判断故障所在,缩短维修时间,让设备尽快运转起来。在日常故障中,我们经常遇见的是刀架类、主轴类、加工类、系统显示类、驱动类、类等故障。而刀架故障在其中占有很大比例。在这里,分类介绍一下日常工作中遇见的四工位电动刀架各类故障及相应地解决方法,希望能给大家提供一些有益的借鉴。所用数控系统是广州数控设备有限公司所生产的GSK系列车床数控系统。 故障现象一:电动刀架锁不紧
故障原因处理方法
①发信盘位置没对正:拆开刀架的顶盖,旋动并调整发信盘位置,使刀架的霍尔元件对准磁钢,使刀位停在准确位置。
②系统反锁时间不够:调整系统反锁时间数即可(新刀架反锁时间t=1.2s即可)。
③锁紧机构故障:拆开刀架,调整机械,并检查定位销是否折断.
故障现象二:电动刀架某一位刀号转不停,其余刀位可以转动
故障原因处理方法
①此位刀的霍尔元件损坏:确认是哪个刀位使刀架转不停,在系统上输入转动该刀位,用万用表量该刀位触点对+24V触点是否有变化,若无变化,可判定为该位刀霍尔元件损坏,更换发信盘或霍尔元件
②此刀位信号线断路,造成系统无法检测到位信号:检查该刀位信号与系统的连线是否存在断路,正确连接即可
③系统的刀位信号接收电路有问题:当确定该刀位霍尔元件没问题,以及该刀位信号与系统的连线也没问题的情况下更换主板
刀架换刀故障的诊断与排除
学习目标:在了解数控车床(CK6132、CK616i)刀架控制部分电气原理图、电气接线图、电气布局图及数控车床刀架结构基础上,观察数控车床不能换刀的故障现象,查阅数控车床的刀架控制原理图,建立刀架换刀故障原因列表。小组协作完成刀架换刀故障逐步诊断及排除工作计划,按计划逐步实施刀架换刀故障诊断及排除,例如更换霍尔开关等。刀架换刀故障排除后进行机床运行调试,并估算数控机床修复成本,书写维修记录表,建立本台机床的维修档案。向用户提出数控车床使用相关建议。 工作对象:CK6132数控机床、CK616i数控车床、Siemens 802D、华中数控系统的报警系统、数控机床修理记录表、刀架换刀故障可能的原因列表、刀架换刀故障逐步诊断与排除计划。
工作对象之一:CK616i 工作对象之二:CK6132
学习重点:CK6132、CK616i数控车床刀架换刀故障相关电气与机械部件工作原理、刀架换刀故障可能原因列表制作、刀架换刀故障逐步诊断与排除操作要点与安全规范。
故障排除工具:CK6132、CK616i数控车床刀架控制相关电气原理图、数控系统报警信号说明书、机械结构图、维修手册、通用工具。
一、资讯 数控车床的刀架故障是在中小型加工制造类企业经常遇到的问题。数控车床在数控设备中的比例非常高,刀架的故障有许多现象,比如刀架不转、刀架转动不能停止、刀架不能正常到位、刀架不能锁紧等等,这些故障并不复杂,但如果处理不好就会影响生产,对于这类简单故障,我们必须要在现场能解决。
根据企业工作规范以及上一个情境的要求,填写数控机床修理记录表,以建立数控机床维修的技术档案。
1.维修记录示例
维修实例:CK6132数控车床在手动方式下进行换刀动作,不能旋转,无反应。同时,机床没有报警信息。
分析及处理过程:打开电气柜,查看刀架继电器是否吸合,查看PLC中输入位状态,检查刀架电机工作是否正常。
以此为例,填写数控机床修理记录表。
数控机床修理记录表
工业中心S207教学车间
CK6132数控车床
2008年9月3日
有报警信息
继电器
查看刀架继电器是否吸合,查看PLC中输入位状态,检查刀架电机工作是否正常。
在进入实际操作之前,需查阅数控机床故障可能部位机械系统、电气系统、数控系统的技术资料,从而形成数控机床故障诊断成果――较为完整的可能故障原因列表。
2.数控车床刀架主要技术指标
刀架,包括刀架溜板,连接在刀架溜板上的固定螺栓,安装在刀架溜板上的刀架体,刀架体具有上下贯通的内腔,固定螺栓的顶部设有刀架上压盖及锁紧螺母,在固定螺栓的底部套装有固定在刀架溜板上的齿形定位盘,所述的刀架体的下底板上设有与齿形定位盘对应的空腔,在齿形定位盘上方的刀架内腔中固定安装有与齿形定位盘齿数对应的下齿形定位盘,下齿形定位盘的上方设有与其齿数对应的上齿形定位盘,在刀架体中还设有与齿形定位盘对应的弹性定位销,锁紧螺母底部设有单向齿槽,刀架上压盖内设有与单向齿槽对应的弹性锁紧销。
刀架外观
主要型号刀架技术参数
型 号 电动
功率W 电机转速
r/min 夹紧
力T 重复定位
精度mm 寿 命
(次) 换刀时间(S)
90° 180° 270°
LD4-CK0625 60 1400 0.6 ≤0.005 >300000 2.5 3 3.5
LD4-CK6125 60 1400 0.6 ≤0.005 >300000 2.5 3 3.5
LD4-CK6132 90 1400 1.2 ≤0.005 >300000 2.5 3 3.5
LD4-CK6136 90 1400 1.2 ≤0.005 >300000 2.5 3 3.5
LD4-CK6140 90 1400 1.2 ≤0.005 >300000 2.5 3 3.5
3.数控车床电动刀架的一般工作过程
数控车床四工位电动刀架的维修
F 备与维簪 quipment and Maintenance
数控车床四工位电动刀架的维修
广东省工业高级技工学校 (韶关51 2049) 林志辉
学校引进了20台经济型数控车床作为实训教
学,电动刀架采用的是LD4系列,笔者在对其维修
中,发现电动刀架的故障率很高,约占数控车床故
障的l/3,以下是笔者在维修中对电动刀架的工作
原理和常见故障以及笔者在维修中遇到的疑难故障
的一个总结。
1.工作原理
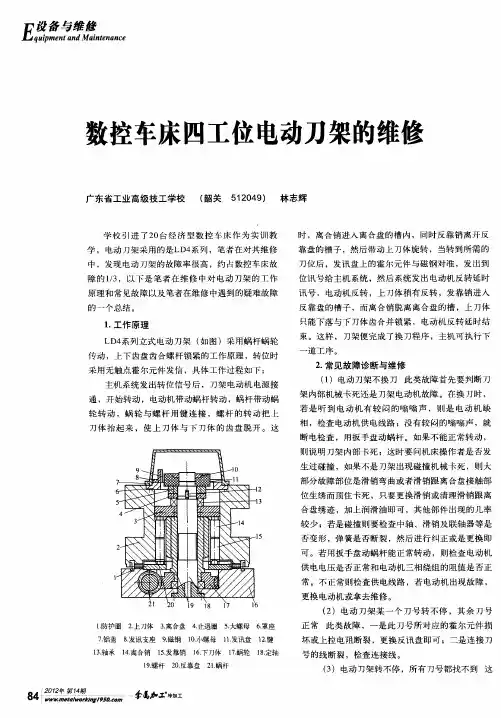
LD4系列立式电动刀架(如图)采用蜗杆蜗轮
传动,上下齿盘齿合螺杆锁紧的工作原理,转位时
采用无触点霍尔元件发信,具体工作过程如下:
主机系统发出转位信号后,刀架电动机电源接
通,开始转动,电动机带动蜗杆转动,蜗杆带动蜗
轮转动,蜗轮与螺杆用键连接,螺杆的转动把上
刀体抬起来,使上刀体与下刀体的齿盘脱开。这
2 3
1.防护圈2.上刀体3.离合盘4.止退圈5.大螺母6.罩座 7.铝盖8.发讯支座9.磁钢1Ol,j、螺母11.发讯盘12.键 13.轴承14.离合销15.发靠销16.下刀体17 呙轮18.定轴 19.螺杆2O.反靠盘21.蜗杆
84 争磊 工 时,离合销进入离合盘的槽内,同时反靠销离开反
靠盘的槽子,然后带动上刀体旋转,当转到所需的
刀位后,发讯盘上的霍尔元件与磁钢对准,发出到 位讯号给主机系统,然后系统发出电动机反转延时
讯号,电动机反转,上刀体稍有反转,发靠销进入
反靠盘的槽子,而离合销脱离离合盘的槽,上刀体
只能下落与下刀体齿合并锁紧,电动机反转延时结
束。这样,刀架便完成了换刀程序,主机可执行下
一道工序。
2.常见故障诊断与维修 (1)电动刀架不换刀此类故障首先要判断刀
架内部机械卡死还是刀架电动机故障。在换刀时,
若是听到电动机有较闷的嗡嗡声,则是电动机缺
相,检查电动机供电线路;没有较闷的嗡嗡声,就
断电检查,用扳手盘动蜗杆。如果不能正常转动,
则说明刀架内部卡死;这时要问机床操作者是否发
数控车床刀架转不停的原因【秘籍】

1、故障原因
下面以配备GSK980TD系统(广州数控系统)的车床为例进行说明:
该车床在加工工件外圆时外圆刀突然出现“扎刀”待操作人员按“复位”按钮退回参考点后仔细检查:首先检查刀具是否松动或破损检查后刀具完好;其次检查工件毛坯余量是否过大经测量符合要求;由于是中途出现这一现象可以肯定加工程序不会有问题;于是操作人员又怀疑可能是“刀具补偿值”改错了经重新对刀后“刀具补偿值”与原来的一样;故障原因一时难以查出。
操作人员将机床系统复位后重新装夹另一个工件试车结果运行正常。就在连续加工几个工件后突然又出现同样的故障再次经过上述一系列的检查故障原因仍然没有查出最后找来了专业维修人员经过与操作人员沟通后维修人员首先测量机床系统输入电压和电流结果均正常怀疑可能是机械故障。
于是手动试车移动纵横向拖板、启动主轴、转动刀架就在连续手动转动刀架时突然发现刀架有些松动在机床运行过程中并未自动锁紧判断是刀架系统故障可是在加工过程中出现故障后并未显示“报警号”于是肯定是刀架机械故障。 维修人员将刀架拆卸后发现里边的1个弹簧定位反靠销断裂(数控电动四工位方刀架里边配有4个弹簧定位反靠销)在加工工件过程中当毛坯余量稍大或硬度过高时刀架转动到某一工位未断裂的弹簧定位反靠销受力时刀架可以自动锁紧刀具车削正常当刀架转动到某一工位断裂的弹簧定位销受力过大时刀架便不能自动锁紧刀具车削时便出现上述的故障。
2、故障处理
机床维修人员全面检查后该刀架电器控制部分正常属机械故障经过更换掉断裂的弹簧定位反靠销后安装好刀架重新试车故障得到排除。
数控刀架一直转或刀位不停的故障原因及处理
下面以配备DTM系统(帝特马数控系统)的车床为例进行说明:
1、故障原因
该车床在自动运行过程中偶尔出现刀架连续运转或某刀位不停的现象有时连续运转2~3个刀位后又停转锁紧了。当连续运转或某刀位不停时显示屏上出现“301”号报警(刀架故障)机床自动运行停止当连续运转2~3个刀位停转锁紧后并未显示报警号机床自动运行正常。
数控车床刀架发信盘的故障诊断与维修
机床电器2010.4 数控·数显——数控车床刀架发信盘的故障诊断与维修 数控车床刀架发信盘的故障诊断与维修 陈仕华。段文艳(秦皇岛职业技术学院,066000) 摘要:刀架作为数控车床的重要配置,在机床运行工作中起着至关重要的作用,一旦出现故障很可能造成工件报 废,甚至造成卡盘与刀架碰撞的事故。本文针对数控车床电动刀架最易出现故障的发信盘人手,分析其内部结构以 找出解决故障的最佳方法,以提高维修效率和降低维修成本。 关键词:电动刀架;发信盘:霍尔器件 中图分类号:TG502.7 文献标识码:B 文章编号:1004—0420(2010)04—0012—03 0 引言 随着数控技术的提高,成功地解决了某些形状复 杂,一致性要求高的中、小批零件的自动化问题。但 是,在数控机床使用过程中,难免会出现各种故障,维 修数控机床结构和控制电路比较复杂。掌握一些数控 设备维修技术可以快速判断故障所在,缩短维修时间, 以降低维修成本。 在日常故障中,我们常见的是刀架类、主轴类、螺 纹加工类、系统显示类、驱动类、通信类等故障。而刀 架故障在其中占有很大比例。 1 数控车床电动刀架故障分析 电动刀架作为数控车床的重要配置,在机床运行 中起着至关重要的作用,一旦出现故障很可能造成工 件报废,甚至造成卡盘与刀架碰撞的事故。在数控机 床的故障维修中,电气控制部分线路复杂,故障现象多 变,有些故障现象不太明显,查找难度比较大,而机械 部分与普通机床比较类似,故障相对容易排除。 电动刀架一般有四工位或六工位,由电动机、机械 换刀机构、发信盘等组成,当系统发出换刀信号,刀架 电机正转,通过减速机构和升降机构将上刀体上升至 一定位置,离合盘起作用,带动上刀体旋转到所选择刀 位,发信盘发出刀位到位信号,刀架电机反转,完成初 定位后上刀体下降,齿牙盘啮合,完成精确定位,并通 过升降机构锁紧刀架。刀架出现故障时就会出现下列 现象: 1.1刀架不换刀 对于这种故障,首先判断是刀架内部机械问题还 是刀架电机故障。换刀时,用手触摸电机,看有无振动 一1 2一 及测量电机电压来判断是否为电机故障。如电机正 常,那么就是机械问题,一般都为刀架内部机械卡死。 把刀架拆下洗干净重新装上即可。但有时候也可能是 内部机械损坏。 1.2刀架锁不紧 这种故障有可能是机床参数中的刀架反锁时间设 置的太短,也有可能是刀架内部锁刀螺母太松以及发 信盘的霍尔元件位置与磁钢没对准。 1.3找不到刀位 表现为刀架不停的转。这种问题可能存在于刀架 发信盘出现问题;CNC系统的刀位信号接收电路的问 题;通信线路故障的问题等。 1.4找不到某一号刀 表现为找不到某一号刀,而其他刀位可以正常换, 这种问题有可能是刀架发信盘霍尔元件产生偏移或这 一号刀的霍尔元件损坏,或该刀位的信号线断路。 前两种故障通常是:机械原因导致的比较容易判 断和维修,而后两种故障是电气原因导致的。 在实际生产过程中,由于刀架发信盘的原因导致 数控车床刀架故障的情况较多,下面着重分析刀架发 信盘的二[:作原理和诊断、维修。 2 电动刀架发信盘的工作原理 电动刀架发信盘是固定在刀架内部中心固定轴 上由尼龙材料作为封装的圆盘部件。发信盘的内部根 据刀架工位数设有四个或六个霍尔元件,并与固定在 刀架上的磁钢共同作用来检测刀具的位置,如图1
数控车床电刀架的故障诊断与维修

第1期(总第141期)
0引言电动刀架是数控车床上,故障发生频率较高的关键部件之一。由于电动刀架生产厂家无统一的标准,因此其结构、尺寸、元器件类型也各不相同。不管是哪一类刀架,要使其正常工作,均要求机械、电气、控制等系统,多方面稳定、可靠地运行。一旦出现某种故障,可能是机械原因,也可能是电气、或控制系统方面的原因。维修人员必须根据发生故障的现象,判断故障的性质,才能“对症下药”,根除“病患”,使机床能够正常工作。数控机床的机械故障,在诊断技术上,既有传统的实用诊断方法,又有利用先进测试手段的现代诊断方法[1-5]。只有依据不同故障类型,找准原因,准确迅速确定故障点,方能及时排除故障,提高机床的工作效率。本文以目前使用较多的LD4系列立式电动刀架及其可能出现的各种故障进行分析,确定其故障,提出维修与具体的排除方法,以供维修人员、教学实训人员参考[6-8]。1数控机床刀架故障诊断的方法和一般步骤当数控机床刀架发生故障时,应根据故障情况结合其工作原理进行全面细致分析,查找故障源。由于刀架,其结构、尺寸、元器件类型各不相同,故障处理和维修一般应用排除、直观、试验、先易后难、原理判断等方法按下列的步骤进行。(1)了解:当机床刀架发生故障时,要详细了解故障情况,对数控机床刀架进行初步检查。(2)分析:根据故障情况仔细分析,弄清与故障有关的各种因素,确定故障源查找的方向和手段。(3)查找:按照由表及里、由易到难的顺序进行排查;也就是首先应该检查可直接接近或简单拆卸的部分。(4)维修:根据查找的结果,对零部件进行修复或更换。(5)检验:对维修后的刀架进行试用,确定正常后再使用。2数控机床刀架常见故障诊断、维修的方法和步骤2.1LD4系列立式电刀架结构及工作原理(1)立式电动刀架结构,如图1所示[9]。
(2)工作原理。电动机正转,通过蜗杆、涡轮、螺杆将刀架销盘上升至一定高度时,离合销进入离合盘槽中,离合盘带动离合销、离合销带动销盘、销盘带动上刀架体转位,当上刀体转到所需到位时,霍尔元件发出刀位信号,电动机反转,反靠销进入反靠盘槽中,离合销从离合盘槽中爬出,刀架完成粗定位。同时销盘下降端齿啮合,完成精定位,刀架锁紧。2.2车床电刀架常见故障诊断、维修的方法和步骤(1)排除法:零件故障发生在部件的内部,无法从外观判断其故障的确切位置,故采用由表及里逐一检查,这一方法虽繁琐,但一定会找到故障点。故障描述:由于换刀时刀架与尾座碰撞,导致换刀时浅析数控车床电刀架的故障诊断与维修
数控车床刀架故障诊断与维修

数控车床刀架故障诊断与维修
数控车床刀架故障诊断与维修
威海市水产学校夏华玉
摘要:本文通过对数控车床刀架的结构与工作原理的阐述,并以其在日常生产中遇到的常见故障为依据,剖析了生产中刀架出现的故障,并提出相应的维修方案。
关键词:数控车床;刀架;故障;维修
数控机床的故障有系统类、驱动类、刀架类、主轴类、进给类等等,电动刀架作为数控车床的重要配置,在机床运行工作中起着至关重要的作用,一旦出现故障很可能使工件报废,甚至造成卡盘与刀架碰撞的事故,而且刀架故障在数控车床故障中占有很大的比例,常常包括电器方面、机械方面以及液压方面的问题。本文通过对数控车床刀架的结构与工作原理的阐述,并以其在日常生产中遇到的常见故障为依据,剖析了生产中刀架出现的故障,并提出相应的维修方案。
一、刀架简介
四工位电动刀架正常情况下可以装4把刀,它是以脉冲电波的形式接受指令的,刀架内部有一端带涡轮的蜗杆刀架和底座接触面上各有一个端面齿轮和两个限位块正常情况下两个端面齿轮时咬合的底座上面装有马达并有连轴蜗杆当接收到换刀指令时马达正传蜗杆带动涡轮同时刀架蜗杆转动使刀架上升端面齿轮分离当刀架升高到一定程度时刀架连同刀架蜗杆一起旋转旋转90度后遇到限位块阻挡由于马达受阻力量达到一定时开始反转自然刀架下降于底座端面齿轮咬合限位块锁死完成换刀。
1松开:刀架电动机与刀架内一蜗杆相连,刀架电动机转动时与蜗杆配套的涡轮转动,此涡轮与一条丝杠为一体的(称为“涡轮丝杠”)当丝杠转动时会上升(与丝杠旋合的螺母与刀架是一体的,当松开时刀架不动作,所以丝杠会上升),丝杠上升后使位于丝杠上端的压板上升即松开刀架;
2换刀:刀架松开后,丝杠继续转动刀架在摩擦力的作用下与丝杠一起转动即换刀;
3定位:在刀架的每一个刀位上有一个用永磁铁做的感应器,当转到系统所需的刀位时,磁感应器发出信号,刀架电动机开始反转:、
4锁紧:刀架是用类似于棘轮的机构装的只能沿一个方向旋转,当丝杠反转时刀架不能动作,丝杠就带着压板向下运动将刀架锁紧,换刀完成(电动机的反转时间是系统参数设定的,不能过长不能太短,太短刀架不能锁紧,太长电动机容易烧坏……)
数控车床四方刀架故障分析和维修

ECHNOL0GY lNFORMATlON 数控车床四方刀架故障分析和维修 金志刚 (苏州工业园区工业技术学校 江苏苏州 21 51 23) 工业技术
摘要:经济型数控车床所产生的故障中,刀架的故障率占有很大的比例 熟悉刀架的工作原理和结构才能准确迅速的排除故障。 关键词:数控车床 刀架原理 故障分析 维修 中图分类号:TP2 文献标识码:A 文章编号:1672--3791(201 0)05(c)一o104一o1 传统机床在使用了一段时间后就会产生 故障。同样数控车床在使用过程中也会产生 故障,其中刀架产生的故障占有很大比例约 40%要排除要排除经济型数控车床方刀架的故 障,首先应该熟悉刀架的工作原理和结构特 性。该型刀架是由传统的四方刀架改进而来, 外形与传统刀架相同,每边装一把刀,总共可 装四把不同的车刀。而刀架的内部装有一套传 动机构和电气识别系统。 整个刀架零部件有电动机、蜗杆、蜗轮丝 杆、刀架螺母、销、定位齿盘及电气定位检测元 件组成。 在加工过程中系统发出指令水平安装的 电动机启动,带动蜗杆转动。蜗杆带动蜗轮丝 杆转动,使水平转动变为垂直转动。(由于丝杆 和蜗轮是连在一起的姑且称为蜗轮丝杆)。此时 由于刀架体底面的端面定位齿和刀架坐的下 端面定位齿尚处于啮合状态。刀架螺母无法转 动和螺母连在一起的刀架只能沿心轴垂直上 升,等刀架体下端面定位齿逐步脱离。当刀架 上升到一定高度端面定位齿完全脱离时,此时 由于转位销的作用使刀架和丝杆连接,刀架体 就随丝杆一起转动。当转动到所须的位置时, 刀架定位检测元件—_;l:目应的霍儿开关检测到 信号,指使电动机反转,在反拷销的作用下刀 架体不能反转只能蜗轮丝杆的带动下垂直下 降,并进行反拷精确定位。 当刀架下降到端面定位齿完全啮合时电 动机再延时转动,直到达到一定力矩时才停 下,以增加一定的锁紧力。保证刀架位置在加 工时不发生变动。至此换刀结束。 对结构和原理有了基本了解后才能着手 进行分析和排除故障。 例如:某机床方刀架换位时,每当刀架体 转到将要到位但尚未到位时,电动机就开始反 转并带动刀架体一起到下一个刀位并锁紧刀 架。这是一种误动作现象。 经观察刀架在换位过程中运转平稳也无 异常声音,操作过程也无差错。刀架换位过程 的动作:刀架体上升一转动一到位一反靠一下 降一锁紧都有。问题出在刀架体将要到位但还 未到位时电动机就提前一点反转了。从表面现 象看很象反靠装置不起作用。经检查反靠销完 好滑动灵活,弹簧也无折断和缩短疲劳现象。 那么,根据工作原理要电动机反转必须要有一 个指令。发出指令的电器元件是一个霍尔开 关,它装在刀架体内的一个发讯盘上,如果它 的位置不准确必然会使刀架定位不准确,就会 引起以下动作的不准确。所以必须检查这个霍 尔开关状态是否完好。故障原因再逻辑能解释 通了,找到就可以打开刀架体盖进行修理。经 检查发现固定发讯盘的锁紧螺母已松动,在经 过振动后装有霍尔开关的发讯盘也已经移位, 使得反转信号提前发出。于是采取措施,重新 调整发讯盘的位置使霍尔开关的位置和感应 元件对应,并旋紧锁紧螺母。原结构螺母上无 止退装置,在维修中再加上止退装置,经试验 故障排除,并保证以后不易松动。 其它故障如:刀架旋转不停;刀架定位不 准;所选刀号定位时越位……都应该通过先 观察再从逻缉分析最后才动手的方法去维 修。有可能的话还应该重新演示刀架产生故 障情况,以便更准确地判断故障发生原因。但 是,如果刀架发生了碰撞事故后,就不宜重演 过程。而是要询问操作人员了解机床当时的 运行情况,或者查看机床的加工程序是否准 确。如退刀程序是否依据工件形状准确编 制;换刀点的设置是否合理,(离工件和机床有 足够的空间)等等。在这些情况没有判断清楚 之前就动手修复,并启动机床投入运行。那只 是治标不治本同样的故障将会重新发生。 总之数控机床是一个机电一体化的设备, 技术含量比较高。数控机床所产生的故障不比 传统机床那么直观,它的许多故障是由电器元 件或电信号所产生,它的外在动作只是电信号 作用的结果。也有一些是程序编制错误导致。所 以数控机床的维修也不能单纯依赖以前的经 验,用机械传动原理的逻辑和机械的典型结构 去分析、确定故障的修理方案。如果单纯根据外 在动作去判断故障所在,并着手进行维修,那 肯定会损坏机床的。因此必然对维修人员有比 较高的要求:既要熟悉机械传动的一般原理和 典型的机构性能,又要掌握基本的数控原理。 每一位数控维修人员如果学一点理论、掌握一 些机床原理以及数控机床编程、操作方法,那 么在使用和维修数控机床时虽然不会象庖丁 解牛那样游刃有余,想也会起到事半功倍的效 果。只有如此才能在遇到故障时不至于感到束 手无策。
数控车床刀架典型故障的检测与维修
襄阳职业技术学院学报
第13卷 第3期
双月刊 2014年5月 doi:13.3969 ̄.issn.2095-6584.2014.03.031
数控车床刀架典型故障的检测与维修
宋超 ,袁静
(1.襄阳职业技术学院汽车工程学院, 湖北襄阳441050;
2.襄阳汽车职业技术学院, 湖北 襄阳441050)
摘要:刀架类故障在数控机床中是一类很常见的故障。文章以沈阳机床厂生产的CAK366SJ数控车床
为例,对数控机床常见的刀架故障的类型进行分析,并提出解决方案。
关键字:电动刀架;数控车床;CAK3665SJ;PLC
中图分类号:TG519 文献标识码:A 文章编号:2095—6584(2014)03—0031—04
数控刀架是数控车床最普遍的一种辅助装置,
它可使数控车床在工件一次装夹中完成多种甚至
所有的加工工序,以缩短加工的辅助时间,减少加
工过程中由于多次安装工件而引起的误差,从而提
高机床的加工效率和加工精度。Ⅲ
刀架故障在数控机床中是一类很常见的故障,
本文以沈阳机床厂生产的CAK366SJ数控车床为
例,对数控机床常见的刀架的类型进行分析,并提
出解决方案。
一、AK21 136X4型数控转塔刀架的换刀
过程
CAK366SJ数控车床是沈阳机床厂生产的数控
车床,采用华中数控HNC21TF数控系统,x轴与z
轴伺服单元采用华中数控生产的HSV一160交流伺
服驱动器,主轴单元采用艾默生Commander SK变
频器,刀架采用AK21136X4型四工位电动刀架。
AK21136X4型电动刀架的电气控制分强电和
弱电两部分,强电部分由三相电源驱动三相交流异
步电动机正、反向旋转,从而实现电动刀架的松开、
转位、锁紧等动作;弱电部分主要由传感器一发讯
盘构成,发讯盘采用霍尔传感器发讯。 机床四工位自动刀架换刀过程基本动作是主
机控制系统发出指令、电动机转动、螺母带动夹紧
齿盘升起、传动销与螺杆上的传动盘接合,从而带
数控车床自动回转刀架常见故障诊断与排除
数控车床自动回转刀架常见故障诊断与排除 王东阳 (抚顺市技师学院辽宁抚顺 113123) 摘 要:介绍了数控车床自动回转刀袈常见的故障现象,对其发生的原因进行了分析,并提出了相应 的检查方法及排除措施。 关键词:数控车床;刀架故障;诊断方法;排除措施 中图分类号:TG659 文献标识码:A 数控机床是一种典型而复杂的机 电一体化产品,种类繁多,形式多样,通 常是集机械、电气、液压、气动等于一体 的加工设备.其中任何一部分出现故 障,都可能使机床停机,从而造成生产 停顿.给企业的正常生产带来较大的影 响 因此,加强数控设备使用与管理、降 低数控机床故障发生率已是一个必须 要解决的重要问题。 自动回转刀架是数控车床最常用 的一种典型换刀刀架.通过刀架的旋转 定位来实现机床的自动换刀动作。经济 型数控车床一般都配有四工位自动回 转刀架,它是根据微机数控系统改造传 统机床设备的需要.同时兼顾刀架在机 床上能够独立控制的需要而设计的。在 实际操作中.自动回转刀架经常出现刀 架不转、每个刀位都转动不停或刀架某 一位刀号转不停.其余刀位可以转动、 刀架越位过冲、刀架转不到位等故障。 下面以沈阳第一机床厂生产的经济型 数控车床CAK6150Dj选配的SLD150A 四工位自动回转刀袈为例.对其可能出 现的各种常见故障现象加以诊断.确定 其排除方法 1 故障实例 1.1电动刀架不转故障 诊断一:刀架电机无电源供给。 排除方法:检查刀架电机电源供给 回路是否存在断路,各触点是否接触良 好.强电电气元器件是否有损坏:检查 熔断器是否熔断 收稿Et期:2011-03—11 诊断二:刀架电机三相反相或缺 相。 排除方法:将刀架电机线中两条互 调或检查外部供电 诊断三:系统的正转控制信号TL+ 无输出 排除方法:用万用表量系统出线 端.量度+24V和TL+两触点,同时手动 换刀.看这两点的输电压是否有+24V。 若电压不存在.则为系统故障,需送厂 维修或更换相关IC元器件。 诊断四:系统的正转控制信号TL +输出正常.但控制信号这一回路存在 断路或元器件损坏。 排除方法:检查正转控制信号线是 否断路.检查这一回路各触点接触是否 良好:检查直流继电器或交流接触器是 否损坏。 诊断五:上拉电阻未接人。 排除方法:将刀位输入信号接上 2K上拉电阻.若不接此电阻,刀架在宏 观上表现为不转.实际上的动作为先进 行正转后立即反转.使刀架看似不动。 诊断六:刀架预紧力过大。 排除方法:调小刀架电机夹紧电流 排除故障。 诊断七:机械卡死。 排除方法:通过手摇使刀架转动, 通过松紧程度判断是否卡死,若是.则 需拆开刀架,调整机械,加入润滑液。 诊断八:反锁时间过长造成的机械 卡死。 排除方法:在机械上放松刀架,然 后通过系统参数调节刀架反锁时间 诊断九:刀架电机损坏 排除方法:拆开刀架电机,转动刀 架.看电机是否转动,若不转动,再确定 线路没问题时,更换刀架电机。 诊断十:刀架电机进水造成电机短 路。 排除方法:烘干电机,加装防护,做 好绝缘措施。 1.2电动刀架的每个刀位都转动不停 故障 诊断一:系统无+24V;COM输出。 排除方法:用万用表量系统出线 端.看这两点输出电压是否正常或存 在.若电压不存在,则为系统故障,需更 换主板或送厂维修。 诊断二:系统有+24V;COM输出, 但与刀架发信盘连线断路:或是+24V 对COM地短路。 排除方法:用万用表检查刀架上的 +24V、COM地与系统的接线是否存在 断路:检查+24V是否对COM地短路, 将+24V电压拉低。 诊断三:系统有+24V:COM输出, 连线正常.发信盘的发信电路板上+24V 和COM地回路有断路。 排除方法:发信盘长期处于潮湿环 境造成线路氧化断路.用焊锡或导线重 新连接。 诊断四:刀位上+24V电压偏低,线 路上的上拉电阻开路 排除方法:用万用表测量每个刀位 上的电压是否正常.如果偏低。检查上 PIONEERING WITH SCIENCE&TECHNOLOGY MONTHLY NO.6 201 1
数控车床电动刀架工作原理及故障诊断
数控车床电动刀架工作原理及故障诊断
一、工作原理
1.电机:电动刀架通常采用交流电机作为动力源,通过数控系统控制电机的运转。电机的功率和转速要根据切削任务的要求进行选择。
2.传动系统:传动系统将电机的旋转运动转化为刀架的旋转运动。常见的传动方式有齿轮传动、皮带传动和直接驱动等。
3.刀杆夹持机构:刀杆夹持机构用于夹持刀杆,确保刀杆能够固定并旋转。常见的夹持方式有内锥形夹持和切削液压夹持。
4.刀片夹持机构:刀片夹持机构用于夹持刀片,确保刀片能够固定并旋转。常见的夹持方式有机械夹持和液压夹持。
通过数控系统的控制,电动刀架可以实现精确的刀具位置和速度控制,从而实现对工件的精确切削加工。
二、故障诊断
1.电机无功率输出:可能是电机本身故障或电源供电问题,可以通过检查电机线路和电源线路来判断。
2.传动系统卡阻或传动失效:可能是齿轮、皮带或直接驱动等传动部件损坏或松动,只需检查传动部件的状态并进行必要的修复或更换。
3.刀杆夹持失效:可能是内锥形夹持机构损坏或松动,也可能是切削液压夹持系统失效。可以通过检查夹持机构和液压系统来确定问题所在。 4.刀片夹持失效:可能是刀片夹持机构损坏或松动,可以通过检查夹持机构的状态来判断。如果是液压夹持系统失效,需要检查液压系统是否正常工作。
5.数控系统控制错误:可能是数控系统的编程或设置错误导致刀架位置或速度不正确。可以通过检查数控系统设置和编程来解决问题。
总之,数控车床电动刀架的工作原理是通过电机驱动,传动系统转化旋转运动,刀杆和刀片夹持机构固定和旋转刀具,实现对工件的精确切削加工。故障诊断主要从电机、传动系统、夹持机构和数控系统等方面进行,根据具体情况进行检查和修复。
数控车床电动刀架故障诊断与维修
数控车床电动刀架故障诊断与维修
摘要:电刀支架失效是数控车床中最常见的一种故障。以FANUC0i数控机床为实例,对LDB4四工位电动刀架的机械结构、电动刀架的操作次序进行了分析;本文对电动刀架的电控原理和 PLC编程进行了深入的探讨,并以电动刀架的故障诊断为例,对同类产品的分析、诊断和维修方法进行了归纳,为同类产品的诊断和维修工作提供了依据。
关键字:数控车床;电动刀架;故障诊断与维修;
1.引言
数控车床分为刀架、系统、进给型等几种故障,其中电动刀架是 CNC机床的重要组成部分,它能促进机床的高效运转。如果电动刀片出现问题,将会造成很大的损伤,甚至会造成刀片与卡头的碰撞,造成不可预见的意外。目前,电动刀架的故障问题时有发生,严重地影响着机床的工作,因此,对其进行及时的诊断和修理是非常必要的。
2.数控车床电动刀架的工作原理
作为一个例子,LDB4的电动刀架。这种电动刀架是一种四工位刀架,它包括电动机、蜗轮、螺杆、螺帽、螺杆等部件,在这种电动刀架的正向旋转时,电机将传动传递到螺杆上,用一个键槽把螺丝帽与转动的刀座连接起来,使螺丝和刀架总是能保持上下滑动,而不能相互转动,用齿轮啮合实现螺帽和电机的紧固,螺母在这一对齿轮没有脱离之前,不能旋转,刀架也不能旋转,一开始,丝杠就会随着螺旋轴的顺时针方向旋转,从而带动刀柄和螺帽的相反方向向上运动,直到啮合齿真正脱离,才能充分发挥螺杆与止推槽的作用,按照规范的程序:螺杆转动一螺帽,刀座一转一进行切刀,到达所需工位后,使用霍尔单元定位系统将信号输入 CNC设备,实现旋转,通过霍尔元件的定位和辅助定位销,精确定位;因为推进器和销子的影响,螺帽和刀座都不允许出现倒退的现象,所以,螺母系统会不断地向下运动,直至两对啮合的牙齿再次咬合,如此,整个替换程序就完成了。
3.数控车床电动刀架的故障诊断和维护
(一)电动刀架换刀时不动作
(1)刀座被机械卡住。刀架机械卡住会导致刀架马达卡住,产生超负荷报警,并且,在排除机械卡住的情况下,可以将刀架从马达上拆下来,用扳手盘动蜗杆,如果不能旋转,说明机械有问题。此时,即可按正确的拆卸顺序拆卸刀架,并对中轴、各种销钉、联轴器等进行检验。因刀架的机械故障,通常因碰撞而发生的变形。