
栓钉焊接作业指导书
1目的和适用范围:
为了规范焊接管理,指导生产提高焊接质量制定本作业指导书
本作业指导书适用于黄石电厂“大代小”技改工程钢梁制作中的栓钉焊接
2相关文件及标准:
中南电力设计院设计的黄石电厂有关栓钉的施工图
《钢结构工程施工及验收规范》(GB50205-2001);
《质量保证手册》(Q/15Y.09.01-98);
《质量管理程序文件》
3施工责任人及职责:
钢梁栓钉焊接施工由安装队结构厂负责实施,归口安装队工程部管理,质安部,物资部预以配合;工程部负责编制作业指导书及技术交底,确定具体的焊接工艺,做好相关的施工记录;安质部负责栓钉焊接各道工序的质量监督管理,并对班组进行安全交底物资部负责提供焊接过程中所需合格的材料机具。
4施工机具设备
RZN-2000B栓钉螺栓专用焊机3台,及配套的栓钉焊枪,手锤2把,角磨机2台。
5材料要求
检查栓钉尺寸
检查瓷环
禁止使用不干燥的焊接瓷环;禁止使用已经破裂或有缺损的焊接瓷环;
如施工过程中瓷环受潮必须在高于150℃的烘箱中进行1小时以上的烘焙方可使用。
6焊接工艺
(1)焊接顺序
①将焊枪与焊接电源连接起来,把栓钉和瓷环套在焊枪上,按在被焊母材
上;
②按动焊枪开关,电流就熔断焊接瓷环上的药座帽并开始发生弧光;
③将定时器定在适当的时间上,经过一定的时间的弧光后,栓钉以预定的速度顶紧母材,开始使电流短路。
放掉焊枪开关,栓钉的焊接操作就全部完成。
(2)工艺参数
(3)焊接方法
①如在同一电源上接出二个或更多的焊枪使用时,必须将导线连接起来,以保证同一时间内只能有一个焊枪在工作,并须保证焊接电源在完成每次焊接后,能恢复到准备状态,再开始另一次焊接;
②当焊枪在焊接时应保持其正确的姿势不动,直至焊接金属凝固;
③栓钉应保持无锈,无油或其他材料上的损坏,否则将对焊接操作带来有
害影响;
④在焊接前,不应在栓钉底脚油漆或电渡;
⑤构件上需焊接栓钉处,要用砂轮处理,做到无杂屑、无锈蚀或其他材料
损坏,以保证焊接取得满意的效果;
⑥当作为焊接基础的金属受雨雪淋湿时,均不得进行焊接。
7工地检查
焊前检查
在正式焊接前对采用的焊钉和钢材焊接进行焊接工艺评定,首先在每块试验板上焊二个栓钉,待其冷却后,用手锤敲击栓钉,使其从原来座标轴弯曲300,以检验焊接栓钉的抗弯强度。
如果在二个栓钉中的任何一个在焊接部位出现损裂,就需调整焊接工艺,重新将二个栓钉焊接,并再做检验。
如果第二次的二个栓钉又有损裂,就要在另外的板上继续试验焊接,直到在连续二次检验均获得合格后,方可将其他栓钉焊接在构件上。
每次焊接工艺有改变时,均需进行上述检验,如发现焊层有不够强的现象,应作出记号并告知有关人员,查明原因并调整焊接工艺后,再行焊接其他栓钉。
外观检查
焊接完毕后,用尖头手锤轻轻敲击每个栓钉的焊接处,进行焊层外观检查,看栓钉根部四周是否有焊层。
如发生焊层不完善;手锤敲击发生空隙回声;焊后的栓钉长度超过规定值15mm 以上,均需用手锤敲击使具从原来的座标轴弯曲300。
如被检验的栓钉没有出现裂缝或断裂,则已焊栓钉被让为合格。
(将焊层不完善的栓钉弯曲300,其弯曲方向应使焊层不完善处受到最大拉力)
8操作注意事项
焊接时不能产生电弧,按下列各条检查:
电源开关是否闭合扳动焊枪开关时微动开关是否发生咔嚓声
焊接药座和母材间是否紧合,是否有绝缘物等杂质。
如发生焊接电缆和操作装置紧拉时,禁止拖拉焊枪
潮湿区域的焊接翼缘上的潮湿或油污处不可进行焊接;
连接电缆的延伸。
在焊接时不允许电缆打圈、缠结,否则电流值将被降低,影响焊接质量。
焊接时需检验的项目
焊层外形缺陷
进行栓钉焊接时,要稳妥地执拿焊枪,严格注意焊接情况,防止水分进入电弧区。
必须按照焊接的规范和标准进行检验。
施工组织及工效
施工组织:一个班组3人(划线、定位:1人;安放栓钉、药座:1人;焊接操作:1人)。
工效:按栓钉专用焊机焊接,一个班组每个台班可焊接600~800套。
其他:为了操作便利,安全施工,确保质量,一定要落实现场操作的安全设施。
9验收
栓钉焊接后应进行弯曲试验,其焊缝和热影响区不应有肉眼可见的裂纹,检查数量按每批同类构件抽查10﹪,且不应少于10件;被抽查构件中,每件检查焊钉数量的1﹪,但不少于1个。
经弯曲检验后无损裂的栓钉可以使其保持弯曲而合格使用,但如果出现达不到要求的情况,在贴近每个不合格的栓钉地方,都要焊上新的栓钉。
在焊栓钉前,应用砂轮将要焊接区域打磨平滑光亮。
如果焊层表面发现砂眼,需用低氢焊条进行电弧焊接,将其填实,从而使焊层饱满光滑。
栓钉施工工艺
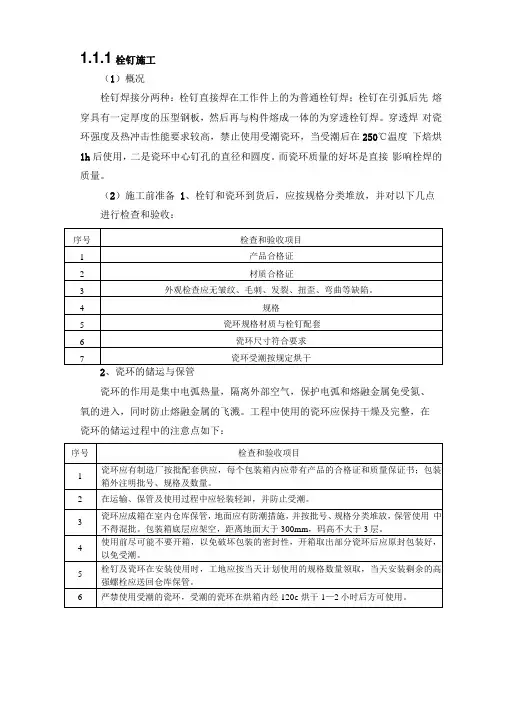
1.1.1栓钉施工(1)概况栓钉焊接分两种:栓钉直接焊在工作件上的为普通栓钉焊;栓钉在引弧后先熔穿具有一定厚度的压型钢板,然后再与构件熔成一体的为穿透栓钉焊。
穿透焊对瓷环强度及热冲击性能要求较高,禁止使用受潮瓷环,当受潮后在250℃温度下焙烘1h后使用,二是瓷环中心钉孔的直径和圆度。
而瓷环质量的好坏是直接影响栓焊的质量。
(2)施工前准备1、栓钉和瓷环到货后,应按规格分类堆放,并对以下几点进行检查和验收:2、瓷环的储运与保管瓷环的作用是集中电弧热量,隔离外部空气,保护电弧和熔融金属免受氮、氧的进入,同时防止熔融金属的飞溅。
工程中使用的瓷环应保持干燥及完整,在瓷环的储运过程中的注意点如下:1、施工工艺流程栓钉焊接流程图2、栓钉施工方法自承式钢筋桁架楼承板栓钉焊接完成图3、注意事项序号具体内容1栓钉必须符合规范和设计的要求。
如有锈蚀,需经除锈后方可使用(尤其是栓钉头和大头部不可有锈蚀和污物),严禁使用锈蚀的栓钉。
2施焊点不得有水分、油污及其它杂质。
3在有风天气施工时,焊工应站在上风头,以防止火花伤害。
4注意焊工的安全防护,尤其焊外围梁时,更应小心谨慎。
5焊工要熟练掌握焊机、焊枪的性能,搞好设备的维护保养。
当焊枪卡具上出现焊瘤、烧蚀或溅上熔渣时,及时清理或更换配件,以确保施工顺利并保证熔焊质量。
(4)施工质量检查(5)焊接栓钉质量保证措施序号栓钉焊接质量检查1焊后检查栓钉底部的焊脚应完整并分布均匀。
2外观检查合格的栓钉还应按照规范要求用铁锤进行锤击,使其弯曲30 °,并检查焊接部位是否出现裂纹。
示意图栓钉检查示意图1.1.2栓钉施工(1)概况栓钉焊接分两种:栓钉直接焊在工作件上的为普通栓钉焊;栓钉在引弧后先熔穿具有一定厚度的压型钢板,然后再与构件熔成一体的为穿透栓钉焊。
穿透焊对瓷环强度及热冲击性能要求较高,禁止使用受潮瓷环,当受潮后在250℃温度下焙烘1h后使用,二是瓷环中心钉孔的直径和圆度。
栓钉焊接工艺

栓钉焊接是一种常用的连接工艺,用于将金属材料的零件通过焊接与螺柱或螺母连接起来。
以下是一般的栓钉焊接工艺步骤:
1. 准备工作:确定需要连接的金属材料和栓钉的规格和型号,并准备好所需的焊接设备、工具和辅助材料。
2. 清洁表面:使用合适的清洁剂或砂轮等工具清洁连接部位的金属表面,确保其干净、无油污、氧化物等。
3. 定位和固定:将栓钉放置在连接部位上,并使用夹具或临时固定装置将其牢固地定位在正确的位置上。
4. 焊接操作:使用适当的焊接设备(如电弧焊机、气体保护焊机等)对栓钉进行焊接。
具体的焊接方法可以根据材料和栓钉的类型选择,如电弧焊、气体保护焊、阻焊等。
5. 检查和测试:焊接完成后,对焊接接头进行外观检查,确保焊缝质量符合要求。
如果需要,还可以进行非破坏性检测(如X射线检测、超声波检测等)来验证焊缝的质量。
6. 后处理:栓钉焊接完成后,可以对焊接接头进行后处理,
如去除焊渣、打磨、防腐处理等,以保证连接的强度和耐久性。
需要注意的是,栓钉焊接的具体工艺步骤和参数可能会因不同的材料、栓钉型号和焊接设备而有所不同。
在进行栓钉焊接前,建议参考相关标准和规范,并遵循焊接设备制造商提供的操作指南。
此外,专业的焊接技术人员应该参与栓钉焊接过程,确保焊接质量和安全性。
焊接工序作业指导书

焊接工序作业指导书文件编号:JZ007版本:A/0 编制:批准:日期:二00九年九月二十五1、目的规定特殊过程:焊接过程作业指导,以确保特殊过程的有效控制。
2、范围适用于电弧焊的作业指导。
3、职责3.1生产技术部负责编制焊接作业指导书。
3.2车间焊工负责按作业指导书要求进行操作。
4、操作要求4.1施工准备4.1.1材料及要求:a) 钢筋:钢筋的级别、直径必须符合设计要求,有出公司证明书及复试报告单。
钢筋应无老锈和油污。
b) 钢材:预埋件的刚才不得有裂缝、锈蚀、斑痕、变形,其断面尺寸和机械性能应符合设计要求。
c) 焊条:焊条的牌号应符合设计规定。
如设计无规定时,应符合下表规定,焊条质量应符合以下要求:①药皮应无裂缝、气孔、凹凸不平等缺陷,并不得有肉眼看得出的偏心度。
②焊接过程中,电弧应燃烧稳定,药皮熔化均匀,无成块脱落现象。
③焊条必须根据焊条说明书的要求烘干后才能使用。
④焊条必须有出公司合格证。
4.1.2 主要机具:弧焊机、焊接电缆、电焊钳、面罩、堑子、钢丝刷、锉刀、榔头、钢字码等。
4.2 作业条件4.2.1 焊工必须持有有效的焊工合格证。
并应穿戴好焊工鞋、焊工手套等劳动防护用品。
4.2.2 帮条尺寸、坡口角度、钢筋端头间隙、接头位置以及钢筋轴线应符合规定。
4.2.3 电源应符合要求。
4.2.4 作业场地应有安全防护措施,制定和执行安全技术措施,加强焊工的劳动保护。
防止发生烧伤、触电、火灾、爆炸以及烧坏机器等事故。
4.3 操作工艺4.3.1 工艺流程:检查设备→选择焊接参数→试焊作模拟试件→送试→确定焊接参数→施焊→质量检验4.3.2 检查电源、焊机及工具。
焊接地线应与钢筋接触良好,防止因起弧而烧伤钢筋。
4.3.3 选择焊接参数。
根据钢筋级别、直径、接头形式和焊接位置,选择适宜的焊条直径、焊接层数和焊接电流,保证焊接与钢筋熔和良好。
4.3.4 试焊、做模拟试件。
在每批钢筋正式焊接前,应焊接3个模拟试件做拉力试验,经试验合格后,方可确定的焊接参数成批生产。
钢结构栓钉施工方案

钢结构栓钉施工方案本工程塔楼外框楼面为组合楼板,为使钢梁与组合楼板能有效的协同工作,设置抗剪栓钉,栓钉主要承受钢构件与混凝土楼板之间的剪力,使钢结构与混凝土结构能共同受力。
栓钉与钢梁中间夹有压型钢板,为穿透焊,部分栓钉直接焊在钢梁顶面为非穿透焊。
1 栓钉施工工艺流程2 栓钉施工技术准备(1)对栓钉的力学性能要求本工程现场焊接栓钉采用直径19mm 的圆柱头抗剪栓钉,栓钉应完全满足现行国家标准《电弧螺柱焊用圆柱头焊钉》GB/T10433 的有关规定。
(2)栓钉焊接的试验方法按规范要求,不同直径的栓钉需做穿透焊试件30个,试板采用厚16mm 以上,80mm×80mm的Q345钢板。
不同直径的栓钉试件各取10个,在拉力试验装置上进行拉伸试验。
若所有试件的抗拉强度值不低于下表规定的值,即认为焊接质量合格。
栓钉抗拉力值(3)弯曲试验不同直径的栓钉各取20个焊接试件在弯曲试验机上进行弯曲试验,用手锤打击或使用套管在相对原轴线往两边作30°交变弯曲,直至栓钉损坏为止。
若全部试件的断裂均发生在试板上或栓钉杆上,而不在焊缝或热影响区内,则焊接质量应视为合格。
若环境温度低于10℃时,不得使用锤击进行试验。
复验:经过拉力和弯曲试验后,若有不合格的试件,则应重新制备试件进行再次试验;如果失败,则认为该批栓钉焊接质量不合格。
(4)焊工资质审查对每一个参加施焊的焊工,按照焊接参数试验的要求,进行焊工资质审查。
3 栓钉施工工艺栓钉焊接时采用带有自动控制焊接时间的专用焊接设备—栓焊机;能在极短的时间(0.3~1.2s)内,通过大电流(200~2000A)直接将栓钉的全面积焊道工件上,其栓钉全面积焊接,接头效率高,焊接质量可靠,应力分布合理,施工技术简单。
栓钉焊接时,每个栓钉应配备一个相应的热稳弧陶瓷环,以便膨径成型和蓄热。
4 施工质量检验(1)栓焊施工班前检验:在每日开工前,若焊接设备及栓钉规格未改变,且焊接参数仍为特定值时,最先焊的两个栓钉应做试验,试验栓钉可直接焊在结构工件上,按实际焊接位置施焊,并做外观检查和弯曲试验。
栓钉焊接施工方案

栓钉焊接施工方案栓钉焊接施工方案适用范围:适用于钢结构中的组合楼盖的剪力连接件的焊接及劲性钢筋混凝土结构中,钢构件与混凝土间的剪力连接件的焊接,以增加两者之间的连接长度。
一、材料要求(一)栓钉。
采用低碳合金钢制成,其化学成分可靠,强度稳S定,可焊性顶锻性能良好。
使用中要防止出现锻造裂纹。
1栓钉化学成分见下表。
2栓钉机械性能见下表。
抗拉强度(N/m) 屈服点(N/m)3焊钉尺寸符合表1-3及图1所示。
图1表9.1.1-3 焊钉尺寸(mm)(二)焊接瓷环。
焊接瓷环是服务于栓钉焊的一次性辅助焊接材料,其主要作用有以下几点:1使融化金属成型,不外溢,起到铸膜的作用。
2使融化金属与空气隔绝,防止融化金属被氧化。
3集中电弧热量,并使成型焊缝缓慢冷却。
4释放焊接过程中的有害气体。
5屏蔽电弧光与飞溅物。
6充当临时支架。
构成焊枪操作系统的一部分。
采用栓钉直接焊在工件上的普通栓钉焊,使用普通瓷环。
栓钉在引弧后先要熔穿具有一定厚度的薄钢板(一般厚度在0.8~1.6mm),然后再与工件熔成一体,穿透焊需要的瓷环壁厚要大于普通瓷环,下部排气孔总面积亦是普通瓷环的1.3倍。
瓷环的尺寸关键是控制支撑焊枪平台的高度和瓷环中心栓钉孔的直径。
由于瓷环生产工艺的差异,其产品尺寸的精确程度和稳定性将直接影响栓钉焊的质量。
瓷环检查内容如下:(1)中心孔的内外直径、椭圆度、薄壁均匀。
(2)禁止使用已经破裂和有缺损的瓷环。
(3)受潮瓷环要经过250℃,1h的烘焙,中间放潮气5min,瓷环见下图。
图9.1.2 瓷环二、主要机具1栓钉焊机。
直流电源,国产有QZL-2000A。
日本大坂栓焊机为降压供电式电源:FRNK-2000电源+制卸装置NC21。
MRN-2000+焊枪GS201或NS101松下栓焊机:YD-2000LS-2型栓焊机+焊枪YS-223G。
其暂载率为15%。
根据现场条件、供电要求、施焊数量确定台数、一次线长度、稳压电源、把线长度。
焊接工艺作业指导书终版

2015-12发布2015-12实施秦皇岛环亚设备发展有限公司技术工艺部门发布前言本作业指导书针对东方电气集团东方锅炉股份有限公司锅炉栓焊钢结构产品而编制,所引用的相关标准以东方电气集团东方锅炉股份有限公司所编制和要求的标准为基础,并结合本公司生产特点而编制。
1范围本标准规范了东方电气集团东方锅炉股份有限公司锅炉栓焊钢结构产品焊接工序的工艺要求。
本标准适用于东方电气集团东方锅炉股份有限公司锅炉栓焊钢结构产品的焊前预热、焊接、焊后热处理。
2 规范性引用文件下列文件对本文件的应用是必不可少的。
凡是注日期的引用文件仅注日期的版本适用于本文件。
凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
当本文的引用文件被新文件代替时,应按最新版本的文件执行。
DG1109-2013 锅炉栓焊钢结构制造JB/T6963-1993 钢制件熔化焊工艺评定DG1411-2006 钢板超声波检测方法DG1411.5-2006 对接焊缝超声波检测方法DG1411.11-2006 T型焊缝超声波检测DG1416-2006 磁粉检测NC334(SG)-2007 钢结构焊工考试与管理明细3 焊接要求本作业指导书的内容全部依据焊接工艺而编制,如果有与焊接工艺相冲突的地方,按焊接工艺执行。
3.1焊接人员要求:3.1.1参与锅炉钢架焊接的焊工必须取得相应项目的合格证方可上岗,且必须有自己的钢印,施焊完后按要求打上焊工钢印号。
焊接施焊完毕后,应打上焊工钢印号。
3.1.2 焊工在作业时,遇有不符合要求的质量问题时,应及时报告项目负责工程师,处理合格后方可施焊。
3.1.3 焊工应遵守工艺规范要求和安全操作规程进行作业。
3.1.4按照规定穿着工作服,焊工手套,劳保鞋,面罩,防护眼镜等。
3.1.5焊工应能根据焊接任务不同,自行选择调节参数,自己识别缺陷。
并能按照要求消除缺陷:①清理焊咀上的飞溅物。
②焊枪把持姿势。
③错误参数引起的弧坑。
焊接作业指导书完整版
焊接作业指导书一、焊前准备规定1、检查焊接电流:在等速送丝下使用平硬特性直流电源,极性采用直流反接。
2、检查送丝系统:推丝式送丝机构要求送丝软管不宜过长(2~4m之间),确保送丝无阻。
3、检查焊枪:检查导电咀是否磨损,若超标则更换。
出气孔是否出气通畅。
4、检查供气系统:预热器、干燥器、减压器及流量计是否工作正常,电磁气阀是否灵活可靠。
5、检查焊材:检查焊丝,确保外表光洁,无锈迹、油污和磨损。
检查CO2气体纯度(应大于99.5%,含水量和含氮量均不超过0.1%),压力降至0.98Mpa时,禁止使用。
6、检查施焊环境:确保施焊周围风速小于 2.0m/s。
7、清理工件表面:焊前清除焊缝两侧100mm以内的油、污、水、锈等,重要部位要求直至露出金属光泽。
8、检查焊接工艺指导书(或焊接工艺卡)是否与实际施条件相符,严格按工艺指导书调节施焊焊接规范。
二、施焊操作规定1、根据CO2气体保护半自动焊根据焊枪不同依说明书操作。
2、引弧采用直接短路法接触引弧,引弧前使焊丝端头与焊件保持2~3mm的距离,若焊丝头呈球状则去掉。
3、施焊过程中灵活掌握焊接速度,防止未焊透、气孔、咬边等缺陷。
4、熄弧时禁止突然切断电源,在弧坑处必需稍作停留待填满弧坑后收弧以防止裂纹和气孔。
5、焊缝接头连接采用退焊法。
6、尺量采用左焊法施焊。
7、摆动与不摆动参照工艺指导书或根据焊件厚度及材质热输入要求定。
8、对T型接头平角焊,应使电弧偏向厚板一侧,正确调整焊枪角度以防止咬边、未焊透、焊缝下垂并保持焊角尺寸。
9、严格按工艺指导书要求正确选择焊接顺序,减小焊接变形和焊后残余应力。
10、焊后关闭设备电源,用钢丝刷清理焊缝表面,目测或用放大镜观察焊缝表面是否有气孔、裂纹、咬边等缺陷,用焊缝量尺测量焊缝外观成形尺寸。
三、焊接参数规范规定1、焊接工艺参数控制:在焊接工艺指导书下的重要焊缝必需严格按工艺卡所示参数施焊。
对未明确指定工艺参数的焊缝施焊时按如下要求施焊:2、焊丝直径:根据焊件厚度、焊接位置及生产进度要求综合考虑。
栓钉焊接现场指导书
一、目的和适用范围:为了规范焊接管理,指导生产提高焊接质量制定本作业指导书本作业指导书适用于绿地²中央广场北地块1号楼现场栓钉焊接二、相关文件及标准:绿地²中央广场北地块1号楼有关栓钉的施工图《钢结构工程施工及验收规范》(GB50205-2001);《圆柱头焊钉》GB/T10433《质量管理程序文件》三、施工责任人及职责:钢梁栓钉焊接施工由现场焊接班组负责实施,工程部负责编制作业指导书及技术交底,确定具体的焊接工艺,做好相关的施工记录;安质部负责栓钉焊接各道工序的质量监督管理,并对班组进行安全交底,采购及后勤负责提供焊接过程中所需合格的材料机具。
四、施工机具设备RST-2500-3栓钉螺栓专用焊机1台,及配套的栓钉焊枪,手锤2把,角磨机2台。
五、材料要求1)检查栓钉尺寸2)检查瓷环3)禁止使用不干燥的焊接瓷环;禁止使用已经破裂或者有缺损的焊接瓷环;4)如施工过程中瓷环受潮必须在高于150℃的烘箱中进行1小时以上的烘焙方可使用。
六、焊接工艺1)焊接顺序①、将焊枪与焊接电源连接起来,把栓钉和瓷环套在焊枪上,按在被焊母材上;②、当焊枪在焊接时应保持其正确的姿势不动,直至焊接金属凝固;③、栓钉应保持无锈,无油或其他材料上的损坏,否则将对焊接操作带来有害影响;④、在焊接前,不应在栓钉底脚油漆或电镀;⑤、构件上需焊接栓钉处,要用砂轮处理,做到无杂屑、无锈蚀或其他材料损坏,以保证焊接取得满意的效果;⑥、当作为焊接基础的金属受雨雪淋湿时,均不得进行焊接。
七、工地检查1)焊前检查在正式焊接前对采用的焊钉和钢材焊接进行焊接工艺评定,首先在每块试验板上焊二个栓钉,待其冷却后,用手锤敲击栓钉,使其从原来座标轴弯曲30°,以检验焊接栓钉的抗弯强度。
如果在二个栓钉中的任何一个在焊接部位出现损裂,就需调整焊接工艺,重新将二个栓钉焊接,并再做检验。
如果第二次的二个栓钉又有损裂,就要在另外的板上继续试验焊接,直到在连续二次检验均获得合格后,方可将其它栓钉焊接在构件上。
栓钉焊接
7.71
9.71
12.65
15.65
18.58
21.58
max
6.24
8.29
10.29
13.35
16.35
19.42
22.42
dk
min
10.65
15.35
18.35
22.42
29.42
32.5
35.5
max
11.35
14.65
17.65
21.58
28.58
31.5
34.5
k
min
5.48
图9.1.2瓷环
二、主要机具
1栓钉焊机。
直流电源,国产有QZL-2000A。日本大坂栓焊机为降压供电式电源:FRNK-2000电源+制卸装置NC21。
MRN-2000+焊枪GS201或NS101
松下栓焊机:YD-2000LS-2型栓焊机+焊枪YS-223G。其暂载率为15%。
根据现场条件、供电要求、施焊数量确定台数、一次线长度、稳压电源、把线长度。因焊接电源耗用电流大,故应考虑专路供电。正确接入初级电压后接地要牢靠。
7.58
7.58
10.58
10.58
10.58
12.7
max
5.00
7.00
7.00
10.00
10.00
12.00
12.00
r
min
2
2
2
2
2
3
3
WA(参考)
4
4
4
4
4
4
4
公称长度l1
40
50
80
100
120
栓钉焊接工艺流程
栓钉焊接工艺流程栓钉焊接这事儿啊,就像一场精心编排的小舞蹈,每个步骤都有它的妙处。
栓钉焊接嘛,得先把要焊接的地方给准备好。
这就好比我们盖房子打地基一样,基础不牢,地动山摇啊。
那焊接的表面得干净,不能有那些乱七八糟的油污啊、铁锈啊啥的。
你想啊,如果这表面脏脏的,就像两个人要牵手,结果手上全是泥巴,能牵得稳吗?肯定不行啊。
这时候呢,就得用砂纸或者专门的工具把那些脏东西给清理掉,让焊接的表面像镜子一样光亮光亮的,这样栓钉才能和它完美结合。
接下来就是栓钉的事儿了。
栓钉得选对呀,就像我们挑鞋子一样,尺码得合适。
不同的工程要求可能需要不同规格的栓钉。
这栓钉的质量也得过关啊,要是质量不好,就像盖房子用的砖头是劣质的,那整个工程能牢固吗?不可能的。
栓钉的头部啊,形状要完整,不能有破损。
这栓钉就像一个个小战士,头部要是受伤了,还怎么在焊接的战场上冲锋陷阵呢?然后就是焊接设备了。
这焊接设备就像是厨师的锅铲,没有好的锅铲,再好的食材也做不出美味的菜肴。
焊接设备得调整好参数,电压啊、电流啊这些都得合适。
要是电压太高了,就像跑步的时候用力过猛,容易摔倒,焊接的时候就可能把栓钉或者焊接面给弄坏了。
电流小了呢,又像是干活的时候没力气,焊接得就不牢固,就像缝衣服,线太松了,衣服穿几次就开线了。
焊接的时候啊,那操作可讲究了。
焊工就像一个艺术家,拿着焊枪就像拿着画笔一样。
要把栓钉准确地放在预定的位置,这位置偏差一点都不行。
就好比我们钉钉子挂画,如果钉子钉歪了,画能挂正吗?不可能的。
焊枪和栓钉还有焊接面之间的角度也很重要,这角度得合适,就像拍照找角度一样,角度不对,拍出来的照片就不好看。
在焊接的过程中,速度也要均匀,不能忽快忽慢的。
快了呢,就像跑步抄近道,看着是快了,但是质量没保证啊;慢了呢,又浪费时间,还可能让焊接的地方过热变形。
焊接完了之后啊,可不能就这么算了。
得检查检查啊。
这检查就像我们做完试卷之后要检查一样。
看看栓钉焊接得牢不牢固,有没有裂缝啊,有没有虚焊的地方。