
tpr双色包胶的检验标准
tpr双色包胶的检验标准
TPR双色包胶是为了制作各种高质量的橡胶产品而开发的一种高性能材料。
下面是一些常见的TPR双色包胶的检验标准:
1. 外观检查:检查TPR双色包胶的表面质量,包括气泡、裂痕、污点、色差等方面。
2. 硬度检测:使用硬度计对TPR双色包胶进行硬度测试。
硬度范围一般在A30到A90之间,具体的硬度标准会因产品类型而异。
3. 耐磨性测试:TPR双色包胶产品通常需要具备一定的耐磨性能,所以需要进行耐磨性测试,包括橡胶的冲击磨损试验、摩擦磨损试验和划痕试验等方面的测试。
4. 拉伸强度和断裂伸长率测试:使用拉力试验机测试TPR双色包胶的拉伸强度和断裂伸长率,以评估其抗拉性能。
5. 密度测试:使用密度计测试TPR双色包胶的密度。
6. 可燃性测试:TPR双色包胶的燃烧性能也是需要测试的项目之一。
在这种测试中,将产品置于微火焰下并测量其燃烧时间和燃烧后的残留物。
在上述测试之外,还可以按照具体产品的使用要求和行业标准进行其他检验项目的测试,以保证TPR双色包胶的质量满足市场需求。
需要注意的是,不同地区和行业的检验标准可能略有不同,建议在具体产品需求和情况下,寻求专业的材料检测和认证机构的帮助来制定合适的检测标准。
简述TPR塑料注塑成型加工前材料和工艺性能检测

简述TPR塑料注塑成型加工前材料和工艺性能检测TPR(热塑性橡胶)是一种具有橡胶弹性和塑料可加工性的材料,常用于注塑成型加工。
在进行TPR塑料注塑成型加工前,需要进行材料和工艺性能检测,以确保产品质量和生产效率。
本文将简述TPR塑料注塑成型加工前的材料和工艺性能检测。
一、TPR塑料的材料检测:1.外观检测:通过目视检查TPR塑料的颜色、表面光洁度、气泡、杂质等外观问题,确保材料质量。
2.密度检测:使用密度计对TPR塑料样品进行密度测量,了解其物理特性和杂质含量。
3.熔流率检测:通过熔流指数测试仪测量TPR塑料的熔流指数,评估其流动性和加工性能。
4.硬度检测:使用硬度计对TPR塑料进行硬度测量,了解其弹性和硬度特性。
5.拉伸强度和断裂伸长率检测:通过拉伸试验仪测量TPR塑料的拉伸强度和断裂伸长率,评估其机械性能和韧性。
6.热稳定性检测:通过热膨胀系数测试仪对TPR塑料进行热稳定性检测,了解其热性能和稳定性。
二、TPR塑料的工艺性能检测:1.熔融指数检测:通过熔融指数仪测试TPR塑料在不同温度和压力条件下的熔融指数,评估其熔融流动性。
2.热稳定性检测:使用热膨胀系数测试仪对TPR塑料进行热稳定性检测,了解其在高温下的热膨胀性。
3.压缩回弹率检测:通过压缩试验仪测量TPR塑料的压缩回弹率,评估其弹性恢复性能。
4.硬度检测:使用硬度计对TPR塑料的硬度进行测量,了解其硬度特性及变化。
5.热导率检测:使用热导率仪对TPR塑料的热导率进行测量,评估其热传导性能。
6.耐候性检测:通过模拟环境测试,如光老化试验、盐雾试验等评估TPR塑料的耐候性能。
综上所述,TPR塑料注塑成型加工前的材料和工艺性能检测对于确保产品质量和生产效率至关重要。
通过对TPR塑料的外观、密度、熔流率、硬度、拉伸强度、断裂伸长率、热稳定性等方面进行检测,可以评估其材料特性。
通过熔融指数、热稳定性、压缩回弹率、硬度、热导率、耐候性等方面的检测,可以评估其工艺性能。
tpr制品 执行标准

TPR制品是指以SBS和SEBS为基材共混改性的苯乙烯类热塑性弹性体。
TPR材料是一种特殊的具有塑料和橡胶双重性能的材料,具有良好的耐油性、耐热性、耐磨损性、耐化学腐蚀性等特点。
关于食品级检测,不同国家或地区有不同的标准。
在美国指的是FDA检测,在欧盟(德国)指的是LFGB检测。
中国对于食品接触材料TPR,采用GB4806.1测试标准与美国FDA类似,要做蒸馏水及正己烷溶出测试。
欧盟普通标准目前采用EU1935/2004,主要做蒸馏水,3%醋酸,50%酒精溶出测试。
TPR制品的执行标准因地区和用途而异。
在中国,TPR制品的执行标准是GB/T 32447-2015《热塑性橡胶》(TPR)。
该标准规定了TPR的定义、分类、要求、试验方法、检验规则和标志、包装、运输和贮存等方面的内容。
测TPR评分标准

测量体温
12Байду номын сангаас
测T、P、R操作评分标准
项目 项目 总分 服装、鞋帽整洁 素质要求 5 仪表大方,举止端庄 态度和蔼可亲 评估 2 洗手 操作前准备 6 备齐用物且放置合理 备体温计(点数、甩表、检查)、秒表、体 温计、笔、纱布、弯盘 核对,解释 口温:水银端斜放舌下,闭口3min取出, 用纱布擦净,看表 腋温:擦净腋窝,水银端置于腋下,屈臂 过胸10min(口述) 肛温:润滑水银端并插入肛门,置 3min(口述) 看:看清体温数值,度数误差不超过0.4 ℃ 测脉用示、中、无名指,部位正确 操作过程 测脉搏 12 时间正确(测0.5min) 误差不超过4次/分 方法、时间准确(测0.5min) 测呼吸 结果汇报 健康教育 绘曲线 5 误差不超过2次/分 2 5 记录:体温:℃;脉搏:次/分;呼吸:次/分 13 绘制:点圆、线直、位置、颜色、符号正 确 每次使用后总消毒 操作后消毒检查 10 体温计检查方法(口述) 操作时间3人为10min 熟练程度 操作总分 理论总分 总得分 8 动作轻巧,稳重,准确,安全 80 1.简述体温表的消毒方法。 20 2.化学消毒灭菌剂的使用原则是什么? 100 10 100 3 80 10 5 5 3 10 5 将结果告知患者 3 2 姓名 要求 标准分 1 2 2 2 2 2 2 2 2 2 2 4 4 4 4 2
胶水检验标准
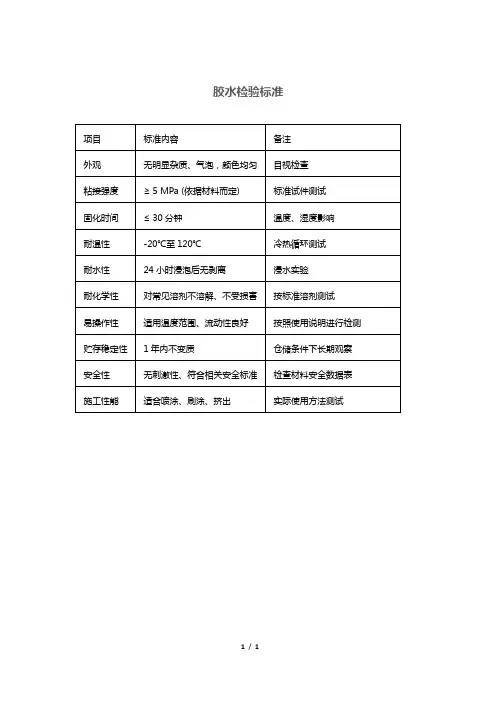
项目
标准内容
备注
外观
无明显杂质、气泡,颜色均匀
目视检查
粘接强度
≥ 5 MPa (依据材料而定)
标准试件测试
-20℃至120℃
冷热循环测试
耐水性
24小时浸泡后无剥离
浸水实验
耐化学性
对常见溶剂不溶解、不受损害
按标准溶剂测试
易操作性
适用温度范围、流动性良好
按照使用说明进行检测
贮存稳定性
1年内不变质
仓储条件下长期观察
安全性
无刺激性、符合相关安全标准
检查材料安全数据表
施工性能
适合喷涂、刷涂、挤出
实际使用方法测试
1.TPE包胶PP
很多人都对TPE包胶不了解,在塑料方面的包胶就是将软胶材料包胶到其他材料上,一般采用的加工方法有双色注塑机一次成型或者用一般的注塑机,采用包胶模具,分二次注塑成型。
今天塑优TPE就来介绍TPE包胶时需要注意的事项。
一、包胶材料的选择不同的基材要选择不同材质的TPE包胶材料。
例如包PP的TPE包胶材料不可以包ABS,包ABS 的TPE包料不可以包PA等等。
现在市场上的包胶TPE,可分为以下几类:与PP二次双色包胶、与ABS二次双色包胶、与PETG二次双色包胶、与PC二次双色包胶、与PA66二次双色包胶等等。
二、包胶层厚薄选择在大多数包胶模塑应用中,壁厚范围为1.5-3.0mm时将能保证达到良好的黏接效果,如果TPE胶位太薄,注塑较为困难,黏接强度较低,手感也较差。
如果TPE胶位太厚,一方面成本较高,另一方面易产生缩水,气泡等缺陷。
TPE胶位的壁厚应尽可能地均匀一致,以达到最佳的成形周期。
不同壁厚之间的过渡应该是逐渐的,以减少流体流动产生的问题,例如气纹和气泡。
三、排气在急剧的拐角处应采用弧度(最小半径为0.5mm),以减小局部的应力。
应该避免较深的无法排气的封闭气室或拱形部份,必要时可在TPE胶位的末端加足够的排气槽(0.015-0.025mm)。
排气不足可能造成困气、烧胶、黏接力不足等不良现象。
四、模具表面处理模具应经过抛光,以获得光滑或清晰的表面。
为了产生热固性橡胶表面那种无光泽的外观,需要一种较粗糙的模具表面。
一般说来,模腔经放电加工(EDM)后所产生的粗糙表面将产生很好的工件外观而且使脱模比较容易。
蒸汽喷射、喷沙或喷丸等研磨方法以及化学蚀刻等也可用来产生具有不同光泽和外观的表面。
五、应用行业(环保要求)不同的应用行业,相应的行业检测标准也不同。
如厨具制品行业与日常五金工具行业,对于TPE的环保要求就不同。
厨具行业大多对TPE有食品级检测要求,而工具五金行业,通常只要ROHS,REACH (SVHC)环保要求即可。
胶水检验规范

采用14g棉纸涂单面胶(25mm*125mm)
胶厚:60±2u测试
180度剥离力实验机
每批
9
持粘
A
1桶/每批
GB4851-84≥24h
采用14g棉纸涂单面胶(25mm*70mm)
胶厚:60±2u测试
持粘仪
每批
10
初粘
A
1桶/每批
GB4852-84≥6#
采用14g棉纸涂单面胶(50mm*230mm)
XXXX有限公司
文件编号:
文件名称:
胶水检验规范
版本号:修改状态:
第页共页
序号
检验项目
缺陷
等级
抽样水平
供方资格
A
/
必须在《合格供方目录》目录内采购
目视
/
每年
2
供货资料
C
/
必须有合格证明、检验报告等相关内容
目视
/
每年
3
粘度
A
1桶/每批
3500—7500cps
测量:旋转粘度法pm/25℃)
胶厚:60±2u测试
初粘测试仪
每批
11
外包装
C
GB2828.1-2003一般检验水准Ⅱ,AQL: 0.65
包装整洁,无明显受损、受潮现象
目视
/
每批
12
标识
A
GB2828.1-2003一般检验水准Ⅱ,AQL: 0.65
标识内容完整、规范、清晰,并附有出货检验报告
目视
/
每批
检验标准
备注:1、抽样水平:GB2828.1-2003一般检验水准Ⅱ,AQL(质量接收限):0.65;
简述TPR塑料注塑成型加工前材料和工艺性能检
简述TPR塑料注塑成型加工前材料和工艺性能检简述TPR塑料注塑成型加工前材料和工艺性能检根据材料的特性和供料情况,一般在成型前应对材料的外观和工艺性能进行检测。
供应的粒料往往含有不同程度的水分、熔剂及其它易挥发的低分子物,特别是具有吸湿倾向的TPR含水量总是超过加工所允许的限度。
因此,在加工前必须进行干燥处理,并测定含水量。
在高温下TPR的水分含量要求在5%以下,甚至2%~3%,因此常用真空干燥箱在75℃~90℃干燥2小时。
已经干燥的材料必须妥善密封保存,以防材料从空气中再吸湿而丧失干燥效果,为此采用干燥室料斗可连续地为注塑机提供干燥的热料,对简化作业、保持清洁、提高质量、增加注射速率均为有利。
干燥料斗的装料量一般取注塑机每小时用料量的2.5倍。
以SBC为基础的TPE在颜色上优于大多数其它TPR材料。
所以,它们只需要较少量的色母料就可达到某种特定的颜色效果,而且所产生的颜色比其它TPR更为纯净。
一般说来,色母料的粘度应该比TPR 的粘度低,这是因为TPR的熔融指数比色母料高,这将有利于分散过程,使得颜色分布更加均匀。
对于以SBS为基础的TPE,推荐采用聚苯乙烯类载色剂。
对于以较硬的SEBS为基础的TPR,推荐采用聚丙烯(PP载色剂。
对于以较软的SEBS为基础的TPR,可采用低密度聚乙烯或乙烯醋酸乙烯共聚物。
对于较软的品种,不推荐采用PP载色剂,因为复合材料的硬度将受到影响。
对于某些包胶注塑的应用,使用聚乙烯(PE)载色剂可能会对与基体的粘接力产生不利的影响。
新购进的注塑机初用之前,或者在生产中需要改变产品、更换原料、调换颜色或发现塑料中有分解现象时,都需要对注塑机机筒进行清洗或拆洗。
清洗机筒一般采用加热机筒清洗法。
清洗料一般用塑料原料(或塑料回收料)。
对于TPR材料,可用所加工的新料置换出过渡清洗料。
在加工注塑过程中,温度的设定是否准确是制品外观和性能好坏的关键。
下面是进行TPR加工注塑时温度设定的一些建议。
食品级TPE胶料的认证标准与测试方法
• 3、21CFR177.2600这是测试TPE,TPR材料食品级标准的方法,也是最为严格的测试方法, 测试方法是分别用去离子水和正己烷在规定时间内测试总提取物的残留量,该测试标准同 时适用于橡胶制品、硅胶、SBS、SEBS等。附:本文提及的TPE,TPR指的是SEBS,SBS 橡胶改性类的材料。
• 下面中塑PTE以美国FDA食品级检测为例,为大家介绍三种测试方法: • 1、21CFR177.1640此检测标准实际上是用于检测PS聚苯乙烯材料中苯乙烯单体的残余含 量,以二氯甲烷作为萃取剂。但有时候也用于检测TPE,TPR材料。
• 2、21CFR177.1810此检测标准用于检测苯乙烯嵌段聚合物,分别以去离子水和50%酒精 做萃取剂检测提取物残留量。用于测试FDA食品接触材料TPE,TPR。
食品级TPE胶料的认证标准与测试方法
• TPE热塑性弹性体近年来在食品包装、厨具用品、婴儿餐具、婴儿用品等行业的应用越来 越大。相应的,了解咨询食品级TPE胶料的用户也呈上升趋势。很多客户会问中塑TPE有 没有食品级TPE胶料,但是当询问客户想要找什么样的食品级TPE胶料,客户却对具体的 食品级认证标准与测试要求却不清楚。那么,下面中塑TPE就给大家普及一下食品级TPE 胶料的认证标准与测试方法。
• 由于食品级食品相关行业的特殊性,对TPE材料的环保要求比较高。不同国家或地区,对于 热塑性弹性体TPE,TPR的食品级标准是不同的,例如中国是GB,欧盟普适标准是 EC/1935/2004标准EN1186,但欧盟内部,不同国家也有差别,如德国是LFGB,法国是 French DGCC RF 2004-64。此外美国是FDA(21CFR,177。2600),日本的又不同。
• 由于过正己烷食品级TPE测试要求苛刻,一般贸易商与小规模的TPE厂家好货后去做食品级检测不通过而耽误交货期日与损失, 建议找实力比较强的TPE生产厂家合作,例如中塑PTE, 一家专业研发、生产和销售热塑 性弹性体(TPE、TPR、TPV、TPU、TPEE、SBS、SEBS)聚合物的高科技企业,台湾 工厂成立于1996年,大陆一厂成立于2003年,大陆二厂成立于2013年,位于中国深圳,面 积达两万平方米,现有13条生产线,年产量可达12000吨。
塑胶模具双色模具设计注意11项,以及软胶与硬胶材质的选用注意
塑胶模具双色模具设计注意11项,以及软胶与硬胶材质的选用注意一、双色模具设计注意事项:1.模具钢材,可用H13、420H、1.2344、NAK80等。
2.在软胶的封胶位留多0.07~0.13作为预压,如果是大面积封胶的情况下,可以预留0.2~0.25MM。
3.硬胶要有钢料作为支持,特别是有软胶的背面,避空间隙不可大于0.5MM。
4.底件与包胶料的软化温度要至少相差20,否则底胶件会被融化。
5.若包胶TPE,其排气深度为0.01MM6.软胶的收缩率要与硬胶一致。
7. TPE料,其浇口不宜潜顶针,可改用直顶,入胶做在直顶上,最好用方形,直顶与孔的配合要光滑,间隙在0.02MM以内,否则易产生胶粉。
8.流道不宜打光,留纹可助出模,前模要晒纹,否则会粘前模。
9. TPE缩水率会改变皮纹的深度。
10.如果产品走批锋怎么办?⑴前模烧焊。
⑵硬胶前模加胶。
⑶硬胶后模加胶⑷后模尽量不要做烧焊,因为后模旋转180度以后要完全一致。
11.软胶粘前模怎么办?硬胶包软件区域做倒扣,或者硬胶区域做粗皮纹来防止软胶粘前模。
二、双色模简述经常说“双色”是怎么回事?1.“双色”实际是一种二次注塑成型,产品一般包括主体(硬胶)部和外包(软胶)部分,在模具制造时,先制造硬胶主体,主体硬胶模具设计按正常设计程序,外包(软胶)模具设计要以硬胶成品作为参照,不用再放缩水,后模部分,本上同硬胶主体一致,前模不同的是有包胶形状,在生产时先生产出硬胶主体,然后把硬胶主体放入外包模具内,进外包软胶注塑生产.2.“双色”也可以称作“包胶”,如果产品产量不高的情况下,可以使用包胶模,先做一套硬胶模具,再通过人工将硬胶放入包胶模具中,成型软胶。
3.软包模具后模部分同主体硬胶一至,有少量避空位,而胶部位要用主体硬胶讨胶不可有虚位要注意的是TPU材料,本身的特性是比较容易粘模的,产品如果可以做沙面尽量做沙面,这样容易脱模!TPU的流动性比较慢,冷却周期也会比较长,只要在生产工艺上注意一些,也不会有什么大问题!三、双色模具双色模标准做法是软胶在模具设计中放收缩水,要与硬胶一致,两套模具公模部分完全一样,母模两个模仁不一样,两套模具装在一台注塑机上注塑(两套模的高度必须一致),第一射硬胶打好后(小水口点进胶),模具旋转180度,做第二射软胶,然后顶出产品,这才叫双色模。
TPR塑料
CAS 000 牌号TR-8005A用途级其他别TPR是SBS弹性体改性高分子材料,外观为透明或本色塑胶颗粒,具有橡胶的弹性,同时又具有塑料的热可注塑性,可采用直接注塑成型,因此也称为TPR塑料,热塑性橡胶,可注塑橡胶。
SBS与其他树脂,无机增容剂,油类等等按不同的比例混合,可得到不同比重,硬度及物性的改性TPR塑料(具体来说比重范围可在0.85~1.5克/立方厘米调整,硬度可在Shore 0~100A变动,材料的拉伸强度,耐磨性,拉伸率等物性指标也可根据客户要求做改性)。
从而在汽车,医疗,玩具,情趣用品,鞋材,日用制品,运动健身用品等领域广泛应用。
TPR 塑料具有类似橡胶的弹性,同时无需硫化直接注塑成型,因此在部分领域,替代硫化橡胶得到应用。
TPR塑料属于无毒环保塑料,替代PVC塑料在玩具,鞋材,运动健身用品,医疗器材,日用制品等行业领域广泛应用。
TPR塑料可喷油,丝印可粘胶水,是软胶玩具理想的原材料。
TPR塑料可应用于复合注塑,与PP,ABS,PC,PS等塑料能良好粘接提升制品的品味。
TPR塑料符合ROHS,REACH,EN71-3,ASTM F963等环保检测标准,不含塑化剂DEHP(邻苯二甲酸盐),不含双酚A等等。
搜了网-供应软性材料TPR塑料,TPR,TPR注塑橡胶,这里云集了众多的供应商,采购商,制造商。
这是供应软性材料TPR塑料的详细页面。
联系我时,请说是在搜了网上看到的,谢谢!捷佳TPR热塑性橡胶有透明,半透明及本色料。
TPR热塑性橡胶具有可调的物性及硬度。
TPR热塑性橡胶用途如下:1.利用TPR独特的软触感,TPR用于工具手柄,握把,电子材料,运动器材包胶,同时赋予制品一定的缓冲性能。
2.利用TPR优异的环保性能,TPR用于取代PVC,生产玩具公仔,并可进行喷油,胶水粘合等后序加工。
材质完全符合欧盟EN71-3,美国ASTM-963玩具行业环保指令。
3.利用TPR的表面光泽度好,及配色容易色彩鲜艳的优点,TPR应用于生产塑胶工艺品,小饰品。