
镁合金压铸件模具设计要点
流及卷入空气) 流道转弯时,截面积应适度减小才不会卷入空气
浇、流道系统设计(2/10)
流道转弯截面积渐缩一般原则如下图:
浇、流道系统设计(3/10)
充填模式
横越式充填模式 (常用于平板充填) 漩涡式充填模式 (常用于中间有孔铸件充填)
模具分割面设置位置对制品尺寸精度、外观 质量之探讨 (参考下页图示)
A处设分割面,则D1, D3须有滑动模心,易造成与D2的 同心精度变差,且D2的真圆度及外观质量亦差,但熔 液流动性则较B,C的分割面为佳。
B处设分割面则D1是在可动模形成的径,D2, D3在固定 模形成的径,因此须注意其可能因偏心所造成相对尺寸 精度的偏差。
侧滑模公差(ADCI-E3-65)(表4)
镁压铸品活动模心投影面积 公差量(mm)
65cm2以下 65cm2 ~130cm2 130cm2~320cm2 320cm2~650cm2
± 0.13 ± 0.20 ± 0.30 ± 0.40
侧滑模公差即是将图2中A之公差追加于表4之公差
例如镁合金压铸活动模心投影面积450cm2, A为20mm则 A=20mm且为精密公差依(表2)其公差值应为± 0.10,活动 模心投影面积为450cm2依(表4)其公差值应为± 0.40,故A 之总公差量应为± (0.10+0.40)= ± 0.50,故A的尺寸及总公 差应标记为20 ± 0.50
决定充填模式的原则
各个充填区域尽量能同时充填完毕 非直接充填区域越小越好 金属流动路径越短越好
浇、流道系统设计(4/10)
扇形浇口系统设计
扇形浇口系统适用于浇口长度受限的铸件 扇形浇口其特性中央速度高,两端速度较小 扇形浇口两端夹角应小于90°,如开的太大两侧并无熔
Remark:镁合金压铸浇口速度40~75 m/s (参考值)
浇、流道系统设计(1/10)
一般通则
浇口应在充填困难地方优先设置 各浇口大小应依其主要充填区、铸件体积比例分配
设置 各浇口设置应在最小阻抗位置 分流道与主流道必须维持平衡及渐缩 流道转弯处应设凸出部以吸收杂质(如铸液之前端
当十字或Y型相接时
当Θ=90°时,则 R1= T1 当Θ=45°时,则 R1= 0.7 T1 & R2= 1.5 T1 当Θ=30°时,则 R1= 0.5 T1 & R2= 2.5 T1
镁合金压铸件成品设计要点 (4/4)
拔模角(依ADAC建议)
一般拔模角 D L / C , (D / L) / 0.01746度
C处设分割面则D1, D2是在可动模形成的径,D3在固定 模形成的径,因此须注意其可能因偏心所造成相对尺寸 精度的偏差。
模具分割面设定要因 (4/7)
模具分割面设定要因 (5/7)
模具分割面设定例一
压铸件因熔液冷却收缩会在铸件内径产生压缩力, 作用于模具而生成磨擦力,所以可利用此惯性来 设定分模面并设计不同拔模角于固定模与可动模, 而使压铸件开模时附着于可动模。
镁合金压铸件成品设计要点 (2/4)
圆角
当T1=T2时;若R2=R1+T1则 R1=T1 ,若R2=0 则 R1=1~1.25 T1
镁合金压铸件成品设计要点 (3/4)
圆角
当T1=最小壁厚时
当T型相交时,则R1=1~1.25 T1
当T2 > T1时,则R1=2/3( T1+T2) & R2=0~(R1+T2)
镁压铸品尺寸公差 (7/9)
平面之角度公差(ADCI-E11-65)
平面和基准面不在同一模穴(分别在可动及固定模侧) 面长75mm以下…………………………..0.20mm 超过75mm每25mm追加公差……………0.04mm
镁压铸品尺寸公差 (8/9)
平面之角度公差(ADCI-E11-65)
汤射出 扇形浇口其特性就是由较窄的流道转变到较宽的浇口 扇形浇口截面积由进口到出口其截面的宽与深建议比例
如下:
流道面积:浇口面积 = 1.5: 1 流道厚度:浇口厚度 = 3: 1 扇形长度:浇口宽度 = 1.34: 1
浇、流道系统设计(5/10)
锥形流道系统设计
锥形流道适用于浇口长度较长的铸件其流道所占体积较小 锥形流道其特性是藉改变流道入口面积与浇口面积比,来
镁合金压铸成型设计要点
大纲
压铸机之选择 热室压铸机构造 镁合金压铸件成品设计要点 压铸方案设计程序 压铸条件之决定(充填时间及浇口速度) 浇、流道系统设计 模具分割面设定要因 镁压铸品尺寸公差
压铸机之选择 (1/2)
选择压铸机
A: 成品投影面积 (cm2)
1.3A: 成品投影面积+ 流道&溢流井等铸件
0.55mm ,故浇口宽度=134.68/0.55=245mm ,但浇口形状
计算值应为实际生产时的75~85% ,以利试铸后之修正
浇、流道系统设计(7/10)
浇口与铸件接合之方式
侧向充填:使熔汤进入模穴时有特定角度
浇、流道系统设计(8/10)
浇口与铸件接合之方式
端部充填:使熔汤容易往上充填,适用于深槽压铸件
铸件模具温度低者宜短
铸件重量重者宜长(反之,轻者宜短)
Remark:镁合金压铸充填时间依平均厚度(mm)参考值如下表
厚度(mm)
充填时间 (Second)
2.0
0.036
3.0
0.055
3.5
0.07
压铸条件之决定 (2/2)
决定浇口速度
铸件平均壁厚薄者宜快 铸件厚度不均形状复杂者宜快 铸件表面光滑度好者宜快 铸件充填长度长者宜快
模具分割面设定要因 (6/7)
模具分割面设定例二
以此例设定分模面,则汤井排气沟位置合理。因 自浇口射出熔液会将气体逼入 A部,而经由汤井 及排气沟顺利排出使熔液的流动性较佳。
模具分割面设定要因 (7/7)
模具分割面设置位置对模具故障及模具寿命影响:
I处设分割面,浇口位置在I分割面上,则喷出的熔液在 模具小体积A部发生激烈冲击,易使A部因热疲劳产生变 形、龟裂及熔损等情形。
投影面积 (cm2)
P: 铸造压力 (Kg/cm2) 热室机镁合金压铸压力
约为200~350 Kg/cm2
锁模力(吨) T=1.3AP/1000
压铸机之选择 (2/2)
热室压铸机之模具安装关系规范
锁模力
拉杆直径 (mm) 拉杆间隔 (mm) 模具行程(mm) 模具高度(最大~最小) (mm) 最大射出力(吨) 柱塞行程(mm) 柱塞直径(Φmm) 可铸重量(g) 铸造压力(Kg/cm2) 射出喷嘴位置(mm) 押出力(吨) 押出行程(mm) 喷嘴最大凸出量(Φmm)
镁压铸品尺寸公差 (2/9)
分模面公差: (ADCI-E2-65)(表3)
镁压铸品投影面积
公差量 (mm)
320cm2以下
± 0.13
320cm2 ~650cm2
± 0.20
650cm2~1300cm2
± 0.30
1300cm2~2000cm2
± 0.40
分模面公差即是将图1中长度A之公差,追加垂直于分模面 方向的尺寸公差。
精级拔模角 D 0.8( L / C) , (D/ L) / 0.01746度
一般级拔模角所需C值
精级拔模角所需C值
内表面(单边)=7
内表面(单边)=7.8
外表面(单边)=14
ห้องสมุดไป่ตู้
外表面(单边)=15.6
孔(全部)=4.76
孔(全部)=5.3
压铸方案设计程序 (1/2)
选择压铸机 决定压铸条件
4
4
5
6
6
镁压铸品模销孔径大于25mm时,直径与深度比 为1:6
镁压铸品模销孔直径 (mm)
3
4
5
7
10 13 16 20 25
镁压铸品模销孔标准深度
单位:倍
1
1 1.5 2
2
2
2.5 2.5
3
镁压铸品尺寸公差 (6/9)
平面之角度公差(ADCI-E11-65)
平面和基准面在同一模穴或同一侧滑模之一部份 面长75mm以下…………………………..0.13mm 超过75mm每25mm追加公差……………0.025mm
热室压铸机构造
镁合金压铸件成品设计要点 (1/4)
壁厚须力求平均 孔径与深度关系
最小孔径d (mm)
深度为孔径d的倍数
经济上合理孔径 技术上可能孔径 不通孔孔径
通孔孔径
2
1.5
d> 5 d <5 d> 5 d <5
5d
4d
10d 8d
肋与壁厚关系
D≦4~5t 在此比例下应不会产生缩水痕,但非必 要还是以力求壁厚平均为佳。
镁压铸品尺寸公差 (4/9)
平面度公差(ADCI-E5-65)(表5)
镁压铸品圆形面直径或矩形之对角线尺寸 75mm以下
公差量 mm 0.20
75mm以上毎25mm追加
0.08
模销孔之角度公差: (ADCI-E11-65)(表6)
最小公差—任意孔 孔深75mm以下之公差
孔深超过75mm以上之公差
浇、流道系统设计(9/10)
浇口与铸件接合之方式
对合充填:适用于圆筒形压铸件
浇、流道系统设计(10/10)
浇口与铸件接合之方式
垫形充填:适用于平板压铸件及整缘容易要求铸件
模具分割面设定要因 (1/7)
典型镁合金的模具设计

∙典型镁合金的模具设计∙AZ31B镁合金薄壁壳形件真空压铸模的设计利用模内直接抽真空的方法可以解决镁合金薄壁壳形件流程长、填充型腔困难的问题,同时可减少镁合金的氧化和内部气孔、提高压铸件致密度、减小变形和达到高的表面质量要求。
分析了薄壁壳形件镁合金真空压铸模设计的要点,指出了模具浇注系统、排溢系统、冷却系统和推出机构等的设计与常规压铸模具设计之间存在的差别,确保真空压铸成型工艺能够顺利实现。
1 引言镁合金薄壁件较好的成形方案是真空压铸,真空压铸成形有2种方法:①利用真空罩密封压铸模成形法;②模腔直接抽真空成形法。
由于模腔直接真空法对装备要求较低,抽气量小且生产周期短,得到较多地应用。
模腔直接抽真空压铸法的关键是真空压铸模的设计与制造。
以笔记本电脑机壳为例,说明薄壁镁合金压铸件真空压铸模设计的要点,以供参考。
2 薄壁壳形件压铸工艺参数选择图1所示压铸件材料为镁合金AZ31B,其化学成分为:2.50%一3, 50% Al、0.61%一1. 40% Zn、0.20%-1 . 0% Mn、Si À≤0. 10%、Fe ≤ 0,005 %、Cu≤0.05%, Ni0. 005%、总杂质0.30%,密度为1. 8g/mm 3。
压铸件最大轮廓尺寸为246mm x 200nvn,均匀壁厚为1. 26mm,最小壁厚为0. 8mm,筋厚为0. 6mm,压铸件总质量约为75.38。
依据压铸件的结构特点和要求,为增强镁合金液的充填能力、减少氧化、提高压铸件质量,采用模腔直接抽真空压铸法成形。
基本工艺过程为:镁合金液注人压室,压射冲头密封注料口后开始抽真空,达到一定真空度后,关闭总排气槽,此时压射冲头转为快速压射,经保压、冷却、开模取件,完成一次真空压铸成形过程。
成形工艺参数初选为:压射比压400MPa、压射速度0. 8m/s、合金的充填速度约35一40m/ s、充填时间取0.03S ,合金浇注温度660 一70090,模具温度取27090,涂料为聚乙烯煤油,精确工艺参数依据试模情况确定。
镁合金压铸件设计指南

± 0.35 ± 0.08
重要尺寸时的许容差
尺寸A的长度
锌合金 铝合金 镁合金 铜合金
25mm以下基准公差 ± 0.08 ± 0.1
± 0.1
A的长度 超过 25mm
25~300m
m每25mm ± 0.025
增加公差
300mm以
上每25mm ± 0.25
增加公差
± 0.04 ±0.025
± 0.04 ± 0.025
不好的案例 好的案例
二. 设计注意事项
不好的案例
好的案例
Rib
3.在选择壁厚时,应考虑压铸的铸造 简便性,且有一定的刚度和强度,为了 防止部分变形,增强强度,利于熔汤流 动可增加骨架.
4.为了节省原料,在有孔和凹进去 的部位将无用的场合减肉.需同时 考虑模具增加的费用,但最终要降 低总体的费用.
不好的案例
A
不重要尺寸时的许容差
尺寸A的长度
锌合金 铝合金 镁合金 铜合金
25mm以下基准公差 ±0.25
A的长 度超过 25mm
25~300m
m每25mm ± 0.04
增加公差
300mm以
上每25mm ± 0.025
增加公差
± 0.25 ± 0.05 ± 0.025
± 0.25 ±
± 0.05
± 0.025
三. 常见设计不良与改善建议
部位
常见不良与原因
建议
通孔
不要连续集中的通孔,制品散 热应考虑流动性及模具强度. 参考附图(二)。
1.以公模铺肉方式,再以机加 铣平。
2.后工程冲压成形。
滑块成 形 滑块易进毛边,且影响设置 Gate与Overflow的空间。
镁合金压铸件模具设计要点

浇、流道系统设计(6/10)
浇口设计
浇口面积计算公式
Ag V Vg t
V:压铸件体积(含溢流井体积)(cm3)
Vg:浇口速度 (m/s)
t:充填时间 (s)
Ag:浇口面积(mm2)
举例说明:铸件(含溢流井)重400g,平均壁厚1.4mm, V=400/1.8=222.22 cm3 (镁铸件比重为1.8) 假设Vg=55m/s, t=0.03 则Ag=222.22/(55*0.03)=134.68 mm2 , 另浇口厚度不得超出铸件厚度的一半,因而在此定为
精级拔模角 D 0.8( L / C) , (D/ L) / 0.01746度
一般级拔模角所需C值
精级拔模角所需C值
内表面(单边)=7
内表面(单边)=7.8
外表面(单边)=14
外表面(单边)=15.6
孔(全部)=4.76
孔(全部)=5.3
压铸方案设计程序 (1/2)
选择压铸机 决定压铸条件
4
4
5
6
6
镁压铸品模销孔径大于25mm时,直径与深度比 为1:6
镁压铸品模销孔直径 (mm)
3
4
5
7
10 13 16 20 25
镁压铸品模销孔标准深度
单位:倍
1
1 1.5 2
2
2
2.5 2.5
3
镁压铸品尺寸公差 (6/9)
平面之角度公差(ADCI-E11-65)
平面和基准面在同一模穴或同一侧滑模之一部份 面长75mm以下…………………………..0.13mm 超过75mm每25mm追加公差……………0.025mm
压铸件设计要点
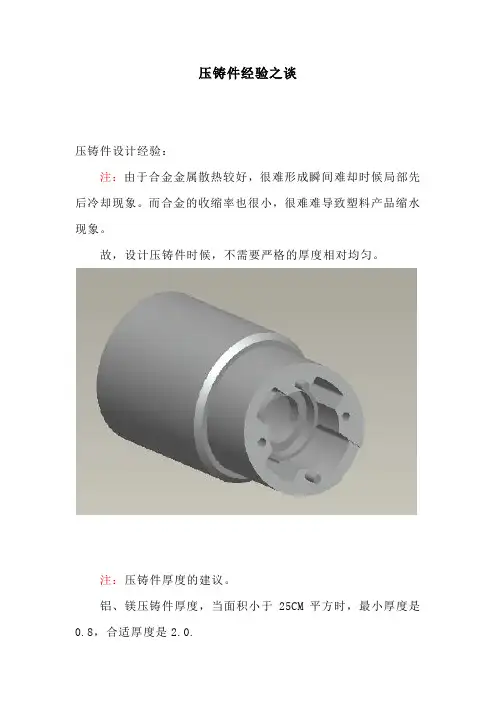
压铸件经验之谈压铸件设计经验:注:由于合金金属散热较好,很难形成瞬间难却时候局部先后冷却现象。
而合金的收缩率也很小,很难难导致塑料产品缩水现象。
故,设计压铸件时候,不需要严格的厚度相对均匀。
注:压铸件厚度的建议。
铝、镁压铸件厚度,当面积小于25CM平方时,最小厚度是0.8,合适厚度是2.0.当面积在25~100之间,最小厚度是1.2,合适厚度是2.5.当面积在100~500之间,最小厚度是1.8,合适厚度是3.0.当面积在500以上,,最小厚度是2.5,合适厚度是3.5.锌金厚度要求,可以设计为:铝合金厚度-0.3~-0.5。
注:压铸件的其他建议。
1.过度之处需要设计圆角。
2.厚度需要均匀过度。
3.最小孔为0.5MM,为了模具的寿命。
4.避免尖角。
5.避免模具上产生薄钢。
注:拔模角一般为2度。
注:压铸件因为是金属材料,设计时候,倘若精度不够,后期可以切削加工。
注:另外,螺纹及螺纹孔,模具费用是比较贵的,产品量少的情况下,建议后期加工。
什么是压铸?压铸是一种利用高压强制将金属熔液压入形状复杂的金属模内的一种精密铸造法。
压铸的设备:压铸机由于压铸合金的不同,在基本上可分成二大类,即冷室机、热室机。
冷室机适合铜、镁、铝等高温合金之压铸,而热室机则应用于锌、锡、铅等压铸机一般能提供150万帕注射压力。
压铸件采用的材料:铝合金铝镁系铝锌系铝铜系锌合金镁合金注:由于压铸材料铝合金含杂质太多,不能氧化便面处理。
氧化的效果很不理想我司可提供压铸模具生产,压铸产品生产。
工程部可以免费提供设计技术支持。
Q—Q:369589423。
镁合金压铸产品设计要点

镁合金压铸产品设计要求1、尺寸公差要求
4、散热齿高度、厚度及拔模斜度等要求
此项指标与铝合金相比,同等尺寸下,高度可以稍高一点、厚度薄一些、拔模斜度稍小一点可行,若按原铝合金设计生产镁没有问题。
5、凸台/凹槽要求
这些没有特殊要求,主要根据产品结构而定,按铝合金设计可以再优化一点。
6、后面机加需留的余量
加工余量根据产品结构和精度要求而定,一般留0.5mm左右即可。
7、其他与铝合金压铸产品不同,设计上需要注意的地方
从制造工艺上来讲,铝合金生产时需用水来冷却,镁合金需加热,贵司产品结构设计考虑功能要求,有点问题我们可以从工艺上进行改良。
压铸工艺及压铸模具设计要点
压铸工艺及压铸模具设计要点压铸工艺及压铸模具设计要点压铸是一种利用压力将液态金属注入模具中,通过冷却凝固形成定形零件的制造方法。
压铸产品在重量、强度、尺寸方面都有非常高的准确性和稳定性,被广泛应用于汽车、摩托车、电子、通讯设备、家电等产业中,成为目前工业生产中不可或缺的一种制造技术。
下面将从压铸工艺及压铸模具设计要点两个方面进行阐述。
一、压铸工艺1. 材料准备:首先需要准备液态金属,一般使用的是微量合金钢、铝合金、镁合金、铜合金等牌号。
材料的纯度、质量直接影响产品的质量。
2. 模具设计:由于压铸的成形过程主要依靠模具的形状和大小,所以模具设计非常重要。
模具一般由流道、高压室、模腔等主要部分组成,需要用CAD 设计软件绘制出预想的产品三维模型,然后进行分析预测。
3. 夹具安装:很多压铸厂家采用自动化流水线作业,这样可以让夹具自动加载模具。
夹具的准确安装和保持最佳状态对产品稳定的尺寸和质量有着至关重要的作用。
4. 液态金属注入:注入过程需要注意金属温度的控制,因为如果注入过热的金属会造成热缩,也会加快金属与模具接触面损耗的速度。
注入金属的速度和压力也需要掌握恰当的水平。
5. 压力保持和冷却:完成注入后,需要将模具保持一定的压力,通常设置的保持时间在15-20秒之间,直到金属凝固成型,然后通过水冷却或空气冷却来加速金属的冷却,降低模腔温度,以便后续顺利脱模。
6. 脱模:经过强制冷却后,模具表面的金属固化成型,可以脱模取出。
如果模具内存在脱模困难的产品,则采用震动或喷水技术来辅助脱模。
二、压铸模具设计要点1. 模具材料:模具材料的决定因素是金属的特性和成本。
有些材料具有良好的抗磨损性和耐腐蚀能力,例如CrMoV 钢,有些材料则具有良好的导热性和导电性能,例如铝合金。
选用模具材料需要考虑两方面因素:一、材料的使用寿命;二、成本。
2. 模具结构:模具结构需要考虑到成品的尺寸、线条、强度和表面质量等因素。
通常情况下,模具结构应该是四侧对称的,以确保在生产过程中的稳定性和成品准确性。
镁合金压铸工艺、安全操作要点
镁合金压铸工艺、安全操作要点1、压铸工艺镁合金的压铸工艺同其他合金的压铸工艺相似,但是由于镁合金的不同特性,在压力、速度、温度及涂料的应用上又有着不同的地方。
1.1压力镁合金压铸分热室和冷室两种形式,压铸时压力也不同,热室机的压射比压在40MPa左右,冷室机的比压要高于热室机,通常的比压在40-70MPa.另外重要的一点是增压建压时间,由于镁合金的凝固潜热低,镁合金在模具内的凝固时间要比铝合金的短的多,如果增压时间太晚的话,浇口和型腔的金属液已经凝固,增压也就失去意义.所以建压时间是衡量镁合金压铸机性能的一个重要因素,大部分压铸机的增压建压时间都在60ms以上,这时浇口的镁合金已经凝固,增压的压力无法传到模具型腔里面,优秀的压射系统建压时间通常在20ms以内.1.2速度镁合金由于密度小(只有铝合金的2/3),因而惯性小。
同时,由于镁合金的凝固也很快,要在金属凝固前充填整个型腔,因此,镁合金的压射速度要快。
热室镁合金的压射速度可达6m/s,冷室压铸机的速度要更高一些,达到8 m/s。
高的压射速度也产生高的浇口速度。
举例来说,锌合金和铝合金的压铸模浇口速度大约在40 m/s至60 m/s之间,否则可能出现模具烧蚀现象,薄壁镁合金铸件的浇口速度很多要超过80m/s,由于镁合金的低热性和对模具钢的低焊合性,对压铸模具的烧蚀也没有铝合金般严重。
1.3温度温度是压铸过程的热因素,为了提供良好的充填条件,保证压铸件的成型质量,控制和保持热稳定性,必须选用相应的温度规范,主要是指合金的浇注温度的模具温度。
热室压铸机的料壶在熔炉里面,压射时的热量损失小,因此,热室机压铸是镁合金的温度要低一些,通常在640℃左右。
冷室压铸机的温度要高一些,一般在680℃左右。
对于镁合金压铸有一点值得注意,就是如果产品的成型不太理想,可以从其它方面,比如压射速度、模具温度等方面改善,不可一味提高合金浇注温度,因为现在镁合金熔炉用的保护气体,在温度过高(超过710℃时)会失去效用。
压铸工艺流程中的模具设计要点
压铸工艺流程中的模具设计要点压铸是一种常用的金属加工工艺,通过将熔融金属注入模具中,并在固化后取出成型件。
模具设计是整个压铸工艺中的关键环节,决定了成型件的质量和生产效率。
本文将从模具结构设计、材料选择和加工工艺三个方面讨论压铸工艺流程中的模具设计要点。
一、模具结构设计要点1. 合理选择模具结构模具结构的设计应根据产品的形状、尺寸和压铸工艺要求进行合理选择。
一般常见的模具结构包括单腔、多腔、合模和分模等。
对于形状复杂的产品,可以采用多腔结构来提高生产效率。
对于尺寸较大的产品,可以考虑采用合模结构来减少模具成本。
2. 考虑产品的冷却和顶针装置在模具设计中,需要考虑产品的冷却和顶针装置。
冷却系统的设计应能够有效地排除熔融金属的热量,以确保成型件的质量。
顶针装置的设计应满足产品的要求,并保证顶针在压铸过程中的精确位置。
3. 设计合理的浇口和溢流槽浇口和溢流槽是模具设计中的重要组成部分。
设计浇口时应考虑熔融金属的流动性和冷却速度,并确保浇口与产品的结合处处于合适的位置。
溢流槽的设计应考虑金属液体的顺利流动,以避免产生气体和杂质。
二、材料选择要点1. 选择耐磨耐热的材料模具在压铸过程中需要承受高温和高压的作用,因此材料的选择至关重要。
一般采用耐磨耐热的工具钢或合金钢作为模具材料,以保证模具的使用寿命和成型件的质量。
此外,还应考虑材料的加工性能和可靠性。
2. 考虑材料的强度和刚性模具的结构设计需要兼顾材料的强度和刚性。
材料的强度直接影响到模具的承载能力,而刚性则影响到模具的稳定性和精度。
因此,在模具设计中应根据产品的要求选择合适的材料,并进行合理的加工和热处理,以提高模具的性能。
三、加工工艺要点1. 精确计算和控制成型参数在压铸工艺中,成型参数的精确计算和控制是保证成型件质量和加工效率的关键。
成型参数包括注射速度、压力、温度和冷却时间等。
合理选择和控制这些参数,可以避免产生缺陷和变形,提高成型件的精度和表面质量。
镁合金模具设计精要
❖壓鑄方案設計
7.1.2 溢流井位置決定:
1> 熔湯最後到達處
2> 空氣模穴積留處
3> 產品頂出困難處
4> 模具溫度平衡處
❖壓鑄方案設計
8. 逃氣道設計:
<1> 逃氣總面積:> 1/3澆口面積 <2> 逃氣道深度為0.10~0.15,寬度:10~30
頂出銷間隙排氣 分模面排氣
❖壓鑄方案設計
3> 型芯間隙逃氣
❖模具結構設計
(三1). 壁內厚模:決設定計於(容模納仁冷部卻水分管) 通過,安排溢流井及固定螺
紋深度
2. 內模公差選用 (1)鑄件縮水率:4%0~6%0(阻礙) (2)6%0~8%0(混合) (3)8%0~10%0(自由) (鎂合金) (4)模具制造公差(成型部分)一般為鑄件公差的
1/5~1/4 (5)內外模配合: a. 高度方向內模應高出外模0.05~0.1mm (考慮到逃氣,應該高出0.15左右) b. 長寬配合為H8配h7(一般模仁為-0.02、模框為
功用:將產品、 gate及overflow頂出
頂針挫曲的計算公式
其中: K:安全係數,鋼取1.5~3; 一般取2.0. N:穩定係數,其值取20.19; E:楊氏模數,鋼取:2.1×10⁶kg/cm2; I:頂出銷最小截面積處之慣性距(cm4), 對於圓形截面 (d為頂出銷直徑); P:為頂出銷所承受的實際壓力(kg); L:為頂出銷的長度(mm);
b.回位銷的常用規格: (Ø12,Ø15,Ø20,Ø25,Ø30,Ø35,Ø40等)
(2) 回位銷的長度計算公式
回位銷的長度 =可動外模高度+模腳高度-頂出板厚度-止位銷厚度
❖模具結構設計
镁合金压铸件成品设计要点
C尺寸 0.55 0.6 0.65
E
D尺寸 0.51~0.66 0.66~0.81 0.77~0.92
E尺寸(C+D) 尺寸(C+D) 1.06~1.21 1.26~1.41 1.42~1.57
六.幾個參數(Mg經驗值)
2.鑽孔後,再用銑刀加工,最後才攻牙
絲攻
A:螺紋倒角(C0.3)
B A
B:有效牙深 C:絲攻的無效牙長度
± 0.25
± 0.025
± 0.025
三.位於分模面上的尺寸公差
分模面上的直角方向因漲模 因素,公母模分開成形的尺 寸,較易變化,其與制品投 影面積成正比關系。
型分割面
壓鑄的投影面積 320CM2以下 320~650CM2 650~1300CM
2
鋅合金
A
鋁合金
鎂合金
銅合金
± 0.1 ± 0.15 ± 0.2 ± 0.3
以切削加工來通孔
一.關於鎂合金壓鑄件成品設計建議
溢流井 溢流井
滑塊 滑塊
L
滑塊
L
L
陰影區域 未充填
湯口
陰影區域 未充填
湯口
附圖( 附圖(二)
一.關於鎂合金壓鑄件成品設計建議
部位 小pin 外圓角 內圓角 原因
小Pin易折斷。 1.外圓角不足易踫傷. 2.模具易龜裂. 參考附圖(四) 內圓角不足易發生制品龜 裂,及應力集中。 參考附圖(四)。
± 0.05mm
2~3um 0.03~0.1mm 一次完成品 50~70um 二次上塗(重工一次) 70~80um 三次上塗(重工二次) 80~100um 一次完成品 60~80um 二次上塗(重工一次) 80~100um 三次上塗(重工二次) 100~120um 厚0.4~0.6mm(視Rib高度5~10mm) 5‰~5.5‰