
大方圆坯连铸技术工艺规程(DOC)
大方圆坯连铸技术工艺规程大方圆坯连铸技术工艺规程1 连铸钢水要求连铸钢水必须经炉外精炼,保证脱氧充分,成分、温度均匀,符合连铸要求。
1.1液相线温度的确定钢水液相线温度按照下式计算:TL=1536℃-[78×C%+7.6×Si%+4.9×Mn%+34×(P+S)%+5×Al%+1.5%×Cr%+2. 0×Mo%+2.0×V%+18.0×Ti%+4.0×Ca%+5.0×Cu%]其中:C%——为钢种中碳的百分含量Si%——为钢种中硅的百分含量Mn%——为钢种中锰的百分含量(P+S)%——为钢种中的硫和磷的百分含量Al%——为钢种中铝的百分含量1536℃——为纯铁的液相线温度,TL——为钢种液相线温度1.2 连铸钢水温度要求钢包钢水温度必须控制在连铸要求的范围内,即:a.低碳钢:TL+(70~80)℃(第一炉)b.中碳钢:TL+(65~75)℃(第一炉)c.高碳钢:TL+(55~65)℃(第一炉)d.三流浇注、零次罐+5:℃e.浇注小断面:+5℃第二炉及以后各炉均比第一炉低10~20℃2中间包准备2.1 中间包修砌2.1.1 绝热层砌砖A.砖与座砖模子应留出120mm的间距。
B.不得使用有裂纹、受潮变质及严重残缺的砖。
C.砖缝≯2mm,并保证砌缝灰浆饱满。
D.砌筑用高温火泥搅拌均匀、稠度合适。
2.1.2 中间包永久层浇注A.投入搅拌机的搅拌量不应超过搅拌机定量的50%。
B.干料加入搅拌机内,应干混1-2分钟,按重量比加入8-10%的水,继续搅拌2-3分钟,混匀即可出料。
C.搅拌好的料应尽快使用,以在15分钟内用完为宜。
D.浇注时应用边加料边振动的连续施工法,一次加料不宜超过300mm高。
E.包底浇注高度距包底钢板180mm。
F.振动以泥料充分泛浆无大的气泡冒出为宜,从料中取出振动棒时,不宜过快,防止造成空洞。
G.浇注完中间包底养生2小时后方可支模板,模板与绝热层间距为123mm。
H.包壁浇注完毕,自然养生24小时后,方可拆模板,拆除模板后需再自然养生48小时。
2.1.3 工作层涂抹A.工作层用料应符合相应技术要求,涂抹料加入量不应超过搅拌机定量的50%。
B.按重量比加水量控制在8-10%,加水后搅拌7~12分钟方可出料。
C.中间包底部工作层厚度为与水口上沿相距10mm为宜,包壁涂层厚度为30~40mm。
2.1.4 冲击板安装A.冲击板安装前要严格检查,不得有裂纹、变形或严重残缺。
B.冲击板下面的包底钢板应平整、无杂物。
C.冲击板窄边和斜边距浇注料30mm,上下冲击板对齐,不得颠倒。
D.浇注部位灰浆饱满,浇注料与冲击板平齐。
2.1.5 挡渣墙的安装A.不得使用有裂纹、变形和严重缺陷的挡渣墙。
B.挡渣墙安装后上面与中间包上口平面平齐。
C.挡渣墙与浇注料之间的高温火泥要饱满,工作面光滑,过渡自然。
2.1.6 中间包水口座砖的安装A.不准使用有裂纹、变形和严重缺损的座砖;B.座砖下面的包底钢板应平整无杂物;C.座砖与对中器中心线偏差小于3mm;D.座砖与浇注料之间要打结密实。
2.1.7 中间包盖浇注A.绝热层、永久层和工作层浇注用的绝热混合料及中间包盖浇注料分别加入搅拌机内干混1-2分钟,按重量比8-10%的水,继续搅拌2-3分钟,混合匀方可使用;B.浇注与中间包浇注技术要求相同;C.中间包盖的干燥方式与中间包永久层干燥方式相同。
2.2 浸入式水口的安装中间包浸入式水口在安装前要严格检查,不得有裂纹和缺陷,安装后需用水平仪检查垂直度。
安装浸入式水口时保证耐火泥填充饱满,安装后的浸入式水口必须垂直于水平面,浸入式水口四流中心线应在同一垂直面上,偏差不得超过3mm,水口下部端面必须在一个水平面上,误差不得超过3mm2.3 塞棒的安装塞棒在安装前要严格检查,不得有裂纹和缺损。
固定塞棒前要调整塞棒导向机构,使塞棒有向下50±1mm的运动余量,塞棒安装完毕,要检查塞棒与水口的对中情况并校准,直到塞棒头部正确复位。
2.4 中间包干燥中间包内衬预热时间为:大于等于1小时。
内衬表面温度1100℃以上。
抽气风机(前4 5分钟)中间包干燥制度小修大修小火 20~24小时 20~30小时中火 4~6小时 20~30小时大火 4~6小时 8~12小时3 开浇前的准备与检查送引锭杆前,要求确认所有信号、通讯及计算机、仪表显示系统正常,设备以及风、水、电、气的供给情况正常,所有条件都应符合浇注要求。
3.1 结晶器的检查A.检查铜板(方坯)、铜管(圆坯)表面是否清洁、干燥。
B.检查结晶器铜板(方坯)或铜管(圆坯)和外水套之间是否漏水或渗水,足辊转动是否正常。
C.用肉眼观察铜板或铜管表面是否有损伤和退火裂纹,结晶器钢水液面处划痕深度≯0.5 mm,结晶器下部划痕≯1.5mm。
3.2 振动装置的检查3.2.1振动参数的选择结晶器振动振幅、振频与拉速三者之间的关系为:2Af=1.6Vg式中:A:振幅方坯:±2.5mm圆坯:±4.5mmVg:拉速mm/min f:频率次/min3.2.2 振动装置的检查振动装置振动时应平稳,无杂音,不得有摆动现象。
3.3 二冷段的检查浇注前对二冷段进行认真检查,保证管路畅通,喷嘴喷水均匀,雾化程程度符合要求,喷嘴若有堵塞应及时更换。
3.4 方坯电磁搅拌器的检查浇注前在计算机终端上调出电磁搅拌器画面,检查搅拌方式、搅拌频率、电流、搅拌时间是否设定完毕。
3.5 冷却水的检查3.5.1 结晶器冷却水结晶器冷却水进水量要保证结晶器水冷套的缝隙中水流速度大于6-10m/s,即进水总量不小于2000L/min。
结晶器冷却水的压力、温度及水质要求如下:冷却水量水压进水温度温升钙硬度水损失 PH值2000L/min 0.75MPa 40℃ <10℃ 15mg/L 0.1% 7.0-9.03.5.2 二冷水的调整二冷水的配水制度根据钢种、拉速和铸坯断面而设定。
二冷水的水质及水压要求如下:杂质颗粒水压进水温度温升钙硬度水损失 PH值<0.2mm 0.7MPa 40℃ 20℃ 150mg/L 10% 7.0-9.0各钢种及断面的二冷水表见连铸工艺卡3.5.3 方坯电磁搅拌器冷却水水质要求:入口温度最大不超过35℃机械纯度为5-10mm过滤器的精细度必须没有能产生磁化的成份光学纯净,没有浑浊,没有沉淀化学中性,允许PH值范围7-8电导率最大为500μΩ/cm碳酸盐硬度最大为6GH不得测出侵蚀性的CO2和NH3亚硝酸盐根(NO2)<0.04mg/L铁(总含量) <0.30mg/L锰<0.05mg/L硫酸盐<250mg/L氯化物<100mg/l3.6 拉矫机冷、热坯压力设定的检查3.6.1 拉矫机冷、热坯压力的设定冷、热坯压力设定值见下表。
开浇前要对冷、热坯压力设定值进行检查、确认。
断面(mm) 冷坯压力(MPa) 热坯压力(MPa)SM1 WSM1 WSM2 WSM3 WSM4 SM0 WSM1 WSM2 WSM3 WSM4 Φ180 0 9.4 9.4 9.4 9.4 0 0.4 0.4 0.7 0.7Φ230 0 9.4 9.4 9.4 9.4 0 0.85 1.00 1.47 1.47Φ270 0 9.4 9.4 9.4 9.4 0 1.15 1.38 2.14 2.14Φ300 0 9.4 9.4 9.4 9.4 0 1.58 1.89 2.93 2.93Φ350 0 9.4 9.4 9.4 9.4 0 2.00 2.61 4.34 4.34280*325 0 12.1 12.1 12.1 --- 1.0 2.0 3.3 5.1 ---280*380 0 12.1 12.1 12.1 --- 1.0 2.5 3.9 6.0 ---319*410 0 12.1 12.1 12.1 --- 1.4 3.4 5.5 8.4 ---240*240(方) 0 12.1 12.1 12.1 --- 0.5 0.8 2.0 2.8 ---240*240(圆) 0 9.4 9.4 9.4 9.4 0 0.8 1.5 2.0 2.53.7 开浇前的材料准备3.7.1 连铸保护渣的技术条件及使用要点A.保护渣入厂前,按质保单进行抽样检化验,每批料抽3个样, 如有不合,整批料不得使用。
B.保护渣必须用塑料薄膜袋纤维编织袋密封、保存、入库。
存放于高于地面300-500m m的木架上,不同品种的保护渣分别存放。
库房保持干燥。
C.开浇前应将规定品种的保护渣运到指定位置待用。
D.保护渣应及时加入:保护渣层应保持黑色,并均匀覆盖结晶器钢液面,适时补加。
整个浇注过程中,结晶器钢液面应保持稳定,否则易产生卷渣和铸坯内部缺陷,且增加保护渣的消耗。
E.保护渣正常消耗量为0.45~0.60Kg/t钢。
F.浇注过程中及时用钢棒挑出结晶器钢液面周围的渣圈。
G.使用时,保护渣必须保持干燥。
3.7.2 中间包覆盖剂的技术条件和使用要点A.A、B、C同3.7.1项的A、B、CB.覆盖剂由人工加入,当钢包开浇后,中间包钢水至5~8吨时就应加入覆盖剂,达到完全覆盖钢液面,加入量在5~8袋(5Kg/袋)。
C.当钢水注入区(T型口)内钢液面超过长水口下口时,应向注入区加入适量的覆盖剂,加入量以不裸露钢液面为准。
D.浇注过程中,向注入区适当补加覆盖剂,始终保持覆盖剂表面呈疏松、黑色。
更换大包后,要向注入区补加适量覆盖剂。
E.覆盖剂的正常消耗量为0.8—1.2Kg/t钢3.7.3 长水口的准备长水口使用前要仔细检查,不得有裂纹和明显缺陷,检查氩气环处是否有损坏,安装时要轻拿轻放。
3.7.4 封引锭头材料的准备封引锭材料要求如下:纸绳或石棉绳10-13mm干燥铁屑或铁板10-15mm干燥无油冷铁普碳钢不同断面的冷铁形式不同开浇前要求所用材料按照规定数量放置在结晶器盖上。
4 上引锭杆及封引锭头操作4.1 上引锭杆前,要求再次确认所有信号、通讯及自动化显示系统、机械设备以及风、水、电、气的供给情况,所有条件都要符合浇注要求。
4.2 上引锭杆前要求检查引锭头,保证绝对干燥无油。
4.3 开始以5m/min的速度送引锭杆至二冷室外,再以1m/min的速度送至结晶器下,圆坯为1600mm,方坯为1600mm。
然后在操作平台以0.5m/min的速度点动送引锭杆,保持引锭头实心部位到结晶器上沿的距离为550mm。
4.4 用Φ10--Φ13mm的纸绳或石棉绳将引锭头和结晶器之间的缝隙塞紧。
4.5 在引锭杆头的上部铺一层10-15mm厚的铁屑或铁板,上面放置几块冷铁。
5 开浇操作5.1 开浇前提5.1.1 已完成对结晶器冷却水、机器冷却水、二冷水、结晶器振动装置等设备的检查,并确认能正常使用。
方坯连铸工艺规程10
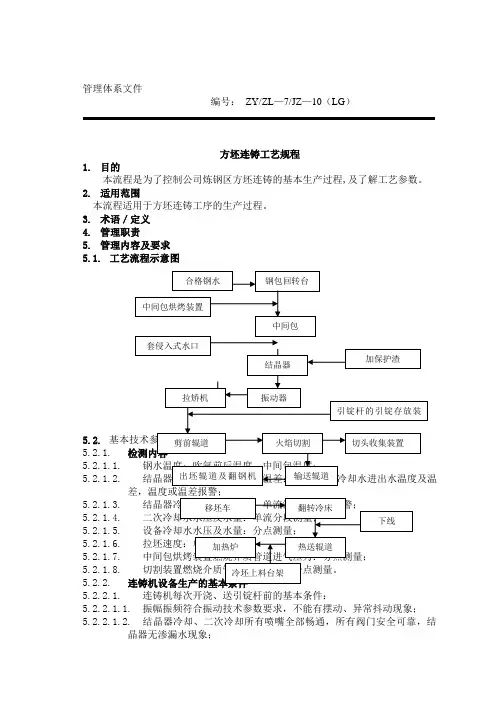
管理体系文件编号: ZY/ZL —7/JZ —10(LG )方坯连铸工艺规程1. 目的本流程是为了控制公司炼钢区方坯连铸的基本生产过程,及了解工艺参数。
2. 适用范围本流程适用于方坯连铸工序的生产过程。
3. 术语/定义4. 管理职责5. 管理内容及要求5.1. 工艺流程示意图5.2.5.2.1. 5.2.1.1. 5.2.1.2. 5.2.1.3. 5.2.1.4. 5.2.1.5. 5.2.1.6. 5.2.1.7. 5.2.1.8. 5.2.2. 5.2.2.1. 连铸机每次开浇、送引锭杆前的基本条件:5.2.2.1.1. 振幅振频符合振动技术参数要求,不能有摆动、异常抖动现象;5.2.2.1.2. 结晶器冷却、二次冷却所有喷嘴全部畅通,所有阀门安全可靠,结晶器无渗漏水现象;5.2.2.1.3.二次冷却及辊道区应无任何障碍物及粘钢;5.2.2.1.4.其他所有机械、电气、仪表仪器等运转正常。
5.2.2.2.铸机弧度误差应符合技术参数要求。
5.2.2.3.结晶器的尺寸、表面光洁度等应符合技术、生产要求。
5.2.2.4.连铸机试车及检修后的条件:5.2.2.4.1.连铸机试车前所有设备应符合设计要求,所有机械、电气、仪器仪表运转正常,连动试车正常;5.2.2.4.2.连铸机设备检修后,应保证所有机械、电气、仪表仪器等设备运转正常;生产前连动试车正常5.2.3.连铸对所浇钢水的基本技术要求5.2.3.1.钢水、钢包要求5.2.3.1.1.钢水成分符合所炼钢种要求5.2.3.1.2.坚持红包出钢,出钢前钢包包衬表面温度应≥800℃,若遇凉包、新包、中小修包必须事先烘烤到包衬表面暗红,气孔不再排气,方可出钢供连铸使用;5.2.3.2.温度控制5.2.3.2.1.HRB400钢液相线温度:1506℃,温度控制见下表:5.2.3.2.2.HRB335钢液相线温度1506℃,温度控制见下表:5.2.3.2.3..Q215、Q235钢液相线温度为1518-1520℃,温度控制见下表:②遇小修包、黑包、新包、带包底的包工序温度按上限控制。
圆坯连铸工艺

24、为什么要控制钢水中的 为什么要控制钢水中的Ca/Al比 为什么要控制钢水中的 比 用铝脱氧的钢液中存在的氧化铝夹杂物,熔点很 高,且夹杂物在钢水的形态是固态,在连铸的过 程中很容易在中间包水口处聚集,引起堵塞。钢 材中的Al2O3在轧制过程中会被破碎,沿轧制方 向连续分布,造成严重的缺陷。为了克服上述缺 点。必须改变Al2O3夹杂物的形态,将固态的 Al2O3 Al2O3夹杂物变为液态的钙铝酸盐夹杂。
10、合金钢连铸机中间包有什么特点
和普通钢连铸机相比,中间包有如下特点: 容量选择较大一些,一般选择有效出钢量的40%; 熔池选择较深一些,有效液面高度最好控制在 800mm以上; 设置挡渣墙和坝,以充分过滤掉大型夹杂物和有 效减少小型夹杂物; 选择专用耐火材料,减少因耐火材料选择不当对 钢水的二次污染,提高钢的纯净度。
23、影响振痕深度的因素有哪些 影响振痕深度的因素有哪些
振动频率和振幅:高频率振动下的振痕深度较浅, 振幅增加,振痕深度增加。因此现代连铸机普遍 采用高频率、小振幅的结晶器振动装置。 拉坯速度:其他条件不变的情况下,拉坯速度增 大,振痕深度变浅。 负滑脱量和负滑脱时间:负滑脱量能够决定是否 有沟状振痕存在,负滑脱时间决定坯壳凹陷的深 度。负滑脱时间越长,坯壳凹陷的越深,振痕也 就越深。 结晶器超前量:超前量越大,形成沟状振痕的机 会越大。 保护渣性能对振痕深度的影响:保护渣黏度越大, 振痕越浅。 采用抛物线结晶器会减少振痕深度
17、什么叫缓冷
缓冷就是将高温铸坯(一般在500度以 上)运入缓冷容器内,在保温状态下 让其缓慢地冷却到200度以下。
18、为什么大多数合金钢钢种需要设置缓冷坑
是因为大多数合金钢,由于合金元素的作用,在 高温冷却过程发生相变,组织应力发生变化而导 致铸坯表面和内部产生裂纹。例如马氏体不锈钢, 当冷却到300~200度时,由于产生马氏体相变, 导致体积膨胀,引起组织应力而形成铸坯的脆性。 再如轴承钢,通过缓冷能够大大降低冷却过程产 生的组织应力和热应力,能够防止白点的产生。 所以一般情况下合金钢连铸铸坯出坯以后都吊入 设置的缓冷坑内。如果条件允许,铸坯最好直接 进行“红送”轧制。
方坯连铸技术操作规程(2010A)
大包工
大包工
大包工
钢包处于正常浇注时,对回动台进行转动调整只能采用点动操作,严禁操作转动选择开关。
回转台的液动操作一般只在电动操作方式失效时才使用,禁止两种操作同时进行。
7、取下油缸和风冷插管,操作回转台将空钢包转至吊运位。
8、操作下一炉大包开浇,或停机操作。
大包工
浇钢班长
机长
大包工
电动和手动不可同时操作。
中间包开浇第一炉,必须得到机长的通知后大包才能开浇。
编写
刘三武
审核
陈曜云
批准
杨胜
方坯连铸技术操作规程
编号
QG/LG—LG—04—17
版号
2010/A
页号
共18页第05页
浇钢工
主控工
浇钢工
主控工
编写
刘三武
审核
陈曜云
批准
杨胜
方坯连铸技术操作规程
编号
QG/LG—LG—04—17
版号
2010/A
页号
共18页第09页
分类别
浇铸准备操作
细分类别
结晶器点检及安装
使用工具:大板手,钢钎,呆板手,手电筒
操作顺序
操作者
特别注意事项
1、结晶器本体点检
1.1结晶器安装前,先检查足辊喷淋架堵头、喷嘴(型号3/4”PZ11167Q2)是否松动,再随机拆取3~5个喷嘴检查是否堵塞。
分类别
中间包测温、排渣操作规程
细分类别
使用工具:测温枪,热电偶,引流管,氧气皮管
大型国企圆坯连铸工艺技术规程

3.0m/min 233 次/分
± 5mm
55 次/分 0.79m/min
70 次/分
3.0m/min 210 次/分
3.4.3
结晶器冷却水旳调整 结晶器冷却水进水量要保证结晶器导向水套缝隙中水流速度达 6~10 米/秒, 即每流结晶器进水总量不不不小于 2000L/min ,一般状况下为 2200 L/min。 结晶器冷却水旳压力、水温及水质规定如下表:
冷却水量(L/min. 流)
水压(Mpa)
水耗损率(%) 进水温度(0C)
2200
0.6
0.1
<45
温升(0C)
钙硬度(dH)
杂质含量(mg/L)
-
<10
<1
<10
-
3.4.4 二冷水旳调整与检查
每次开浇前必须确认:二冷区冷却水管道畅通,喷嘴无堵塞,无歪斜、喷水
均匀,相邻喷水环旳喷嘴位置互相错开。二冷水旳配水制度要根据钢种、拉速
1.50
1.05
0.85
2
最大浇注能力 Kg/min 618.6 609.2 602.3 584.9
3
最大比水量
L/kg
0.81
0.48
0.44
0.39
4
水嘴处最大水压
bar
7
7
7
7
5
足辊段水嘴数
个
16
16
24
25
序号
项目
单位 φ210 φ270 φ310 φ350
6
足辊段最大水量
L/min
97.7
当铸坯拉出结晶器后,逐渐将拉速调到正常拉速,加速时间不小于 2 分钟。
3.6 3.6.1 3.6.2
连铸工艺技术操作规程

连铸操作规程一、主控操作1生产前准备1.1水准备1.1.1机长确认具备送水条件后,通知水泵房送各路生产用水。
1.1.2与中间包班长配合,检查四个流次的足辊段、活动段、固定段水压及流量情况,如有异常,及时向机长汇报。
1.2上引锭1.2.1上引锭前与机长联系,切割班长确认辊道上及拉矫辊内有无障碍物,中间包班长确认二冷室引锭通道是否安全无阻。
1.2.2与液压工联系,确认液压站有无异常情况,开启大包及中包液压、主液压、振动台液压,出坯区液压。
泵开启后,如发现问题及时与相关人员联系解决。
1.2.3与切割工联系确认拉矫辊运转是否正常。
1.2.4确认自动上引锭条件是否达到,如没达到,确定哪项条件不满足,应通知相关人员及时处理。
1.2.5以上条件具备时,启动各流自动上引锭。
1.2.6上引锭时在电脑屏幕及监视器中监视上引锭情况,如发现哪流引锭中途停止或其他异常情况,应立即停止该流,并向机长汇报,检查故障与相关人员联系处理。
处理后,如要继续上引锭,则手动将引锭送上;如要自动再上该流引锭,则需手动将引锭退回原位并收集,待自动上引锭条件满足后,启动自动将引锭送上。
1.2.7浇钢工将引锭杆定位于结晶器后主控工在人机界面进行引锭杆强制在原位操作。
1.3生产前检查及准备工作1.3.1确认结晶器水流量、压力是否在正常范围内,如有异常及时向机长汇报与水泵房联系。
1.3.2确认事故水塔水位是否正常,正常水位不低于4m;结晶器总管压力是否正常,水量调节阀开口度是否正常。
1.3.3检查设备水压力及流量是否达到,正常压力应大于0.35MPa,流量大于450L/min。
1.3.4检查冲渣水压力及水泵状况。
1.3.5检查压缩空气及切割气体是否达到要求。
1.3.6确认电搅水系统水位,启动电磁搅拌水泵,检查压力、流量,确认电磁搅拌无故障。
1.3.7开浇前15分钟打开结晶器水逆止阀及设备水逆止阀。
1.3.8检查浇注许可条件是否达到,浇注前出坯区是否是远程控制。
连铸操作规程

目录1、连铸机主要技术参数及技术要求 (2)1.1生产工艺流程 (2)1.2主要技术参数 (2)1.3结晶器主要参数 (2)1.4振动装置主要参数 (3)1.5拉矫机主要参数 (3)1.6火焰切割机 (3)1.7技术要求 (4)2、岗位技术操作规程 (5)2.1大包浇钢工技术操作规程 (6)2.2中间包浇钢工技术操作规程 (8)2.3主控工技术操作规程 (11)2.4拉矫、切割、出坯工技术操作规程 (12)2.5配水工技术操作规程 (14)2.6推钢工技术操作规程 (16)3、中间包快速更换技术操作规程 (17)3.1准备工作 (17)3.2换包操作 (18)4、中间包准备操作规程 (18)4.1中间包永久层打结规程 (18)4.2中间包机件安装技术操作规程 (19)4.3中间包干式料修砌技术操作规程 (20)4.4翻包操作 (20)1、连铸机主要技术参数及技术要求1.1生产工艺流程大包——中间包——结晶器——二冷段——拉矫机——切割机——辊道——移钢机——冷床——码垛(热送)——精整——装车外运1.2主要技术参数机型:STEL—TEK弧型连铸机铸机半径:1#、2#机(R6/12m)3#机4#机(R8/16m)流数:1#、3#、4#机(5流)2#机(4流)流间距:1#、2#机(1200mm)3#机(1250mm)4#机(1400mm)浇注断面:130×130mm 165×225mm2150×150mm 165×280mm2180×180mm2 Ф150~Ф220 mm定尺:2.8~12.0m浇注方式:定径水口、塞棒式+浸入式水口全保护浇注拉速:平均拉速最大拉速130×130mm 3.0m/min 3.5m/min150×150mm 2.7m/min 3.2m/min180×180mm2 1.8m/min 2.4m/min165×225mm2 1.7m/min 2.0m/min165×280mm2 1.3m/min 1.6m/minФ150~Ф220 mm 2.1~1.2 m/min浇铸钢种:普碳钢、低合金钢﹑优质碳结钢﹑弹簧钢。
方坯连铸机工艺技术操作规程
一、连铸机主要参数:二、连铸机工艺流程图转炉出钢→钢包回转台→中间罐→结晶器→二次冷却→拉矫机→火焰切割机→输送辊道→翻钢机、移坯机→出坯三、中间包的准备与烘烤1、定径水口技术要求:定径水口技术参数控制表2、中间包的检查:必须认真检查中间包水口座砖,发现座砖有问题,应及时更换。
绝热板包应认真检查中间包绝热板和绝热板之间的泥料,发现问题,及时处理;然后方可安装定径水口。
干式料中包应认真检查中包快换机构工作是否正常,是否存在滑块打不到位,滑块打不正等情况。
3、中间包的烘烤:3.1、绝热板包的烘烤:3.1.1、使用绝热板中间包,中包烘烤前必须清扫干净。
正常生产准备条件下,中间包在线烘烤时间为1-2小时,按以下步骤烘烤:小火烘烤不小于20分钟,中火烘烤不小于20分钟,大火烘烤不小于20分钟,大火烘烤时据煤气压力可考虑开风机。
3.1.2、非正常生产准备条件下,中间包在线烘烤时间不得低于40分钟,中火烘烤20分钟,大火烘烤20分钟。
3.1.3、定径水口安装后,应比内衬提前1小时以上进行烘烤,烘烤时间最长不得超过3小时。
3.2方坯干式料包的烘烤:3.2.1、使用干式料中间包,中包烘烤前必须清扫干净,包盖损坏要及时更换。
正常生产准备条件下,中间包烘烤时间2.5-3.5小时,按以下步骤烘烤:小火烘烤不小于50分钟,中火烘烤不小于50分钟,大火烘烤不小于50分钟,确保烘烤温度大于900℃,中包为红热状态。
3.2.2、非正常生产准备条件下,中间包在线烘烤时间不得低于2小时,中火烘烤60分钟,大火烘烤60分钟。
四、基本工艺参数控制:1、连铸钢水准备:1.1、常炼钢种:Q195-Q235、HRB400E等,其成分应符合相应的国家标准规定,并保证有良好的流动性,要求Mn/S必须大于15,Mn/Si不小于2.5。
1.2、钢水必须脱氧良好,钢中酸溶铝≤0.006%。
1.3、钢水必须进行吹N2处理,吹N2时间普碳钢不低于2分钟、低合金钢不低于3分钟,品种钢执行品种钢操作要点,氮气压力和流量以能达到钢包液渣面翻动而不裸露钢水为准。
方坯连铸机工艺技术操作规程
一、连铸机主要参数:二、连铸机工艺流程图转炉出钢→钢包回转台→中间罐→结晶器→二次冷却→拉矫机→火焰切割机→输送辊道→翻钢机、移坯机→出坯三、中间包的准备与烘烤1、定径水口技术要求:定径水口技术参数控制表2、中间包的检查:必须认真检查中间包水口座砖,发现座砖有问题,应及时更换。
绝热板包应认真检查中间包绝热板和绝热板之间的泥料,发现问题,及时处理;然后方可安装定径水口。
干式料中包应认真检查中包快换机构工作是否正常,是否存在滑块打不到位,滑块打不正等情况。
3、中间包的烘烤:3.1、绝热板包的烘烤:3.1.1、使用绝热板中间包,中包烘烤前必须清扫干净。
正常生产准备条件下,中间包在线烘烤时间为1-2小时,按以下步骤烘烤:小火烘烤不小于20分钟,中火烘烤不小于20分钟,大火烘烤不小于20分钟,大火烘烤时据煤气压力可考虑开风机。
3.1.2、非正常生产准备条件下,中间包在线烘烤时间不得低于40分钟,中火烘烤20分钟,大火烘烤20分钟。
3.1.3、定径水口安装后,应比内衬提前1小时以上进行烘烤,烘烤时间最长不得超过3小时。
3.2方坯干式料包的烘烤:3.2.1、使用干式料中间包,中包烘烤前必须清扫干净,包盖损坏要及时更换。
正常生产准备条件下,中间包烘烤时间2.5-3.5小时,按以下步骤烘烤:小火烘烤不小于50分钟,中火烘烤不小于50分钟,大火烘烤不小于50分钟,确保烘烤温度大于900℃,中包为红热状态。
3.2.2、非正常生产准备条件下,中间包在线烘烤时间不得低于2小时,中火烘烤60分钟,大火烘烤60分钟。
四、基本工艺参数控制:1、连铸钢水准备:1.1、常炼钢种:Q195-Q235、HRB400E等,其成分应符合相应的国家标准规定,并保证有良好的流动性,要求Mn/S必须大于15,Mn/Si不小于2.5。
1.2、钢水必须脱氧良好,钢中酸溶铝≤0.006%。
1.3、钢水必须进行吹N2处理,吹N2时间普碳钢不低于2分钟、低合金钢不低于3分钟,品种钢执行品种钢操作要点,氮气压力和流量以能达到钢包液渣面翻动而不裸露钢水为准。
连铸基本工艺规程完整
连铸基本工艺规程1 基本工艺技术参数1.1 炼钢设备60t 顶底复吹转炉2 座出钢量平均62t,最大68t冶炼周期30~35 分1.2 连铸机主要技术参数连铸机机型:全弧形矫直方式:连续矫直连铸机基本半径R=8m连铸机冶金长度~30m浇注断面:方坯:150×150mm矩形坯:165×225mm;165×280mm定尺长度6000~12000mm流间距:1250 mm铸机拉速范围150×150mm 方坯:2.2~2.5m/min,最大3.3m/min;165×225mm 矩形坯:1.3~1.7m/min,最大2.0m/min;165×280mm 矩形坯:1.0~1.4m/min,最大1.8m/min;0.3~4.5 m/min。
送引锭杆速度1.0~3.8m/min结晶器为窄缝导流水套式结晶器,铜管长度900mm振动装置采用全板簧振动装置,并选择合适的振动参数(振幅±3~±4,频率100~280 次/min),以获得最佳的负滑脱率。
铸坯导向及拉矫装置采用连续矫直五辊拉矫机,铸坯通过矫直区时,其曲率半径由R8m连续均匀变化,应变变化均匀,变形速率低而稳定,矫直区内剪切应力接近零。
二冷系统全水冷却,喷淋管式引锭杆装入方式下装式引锭杆存放装置采用电机驱动、弹簧夹紧一对夹辊夹住引锭杆,锁紧销锁紧。
铸坯切割在线火焰切割机切割辊道分流链条集中传动式辊道出坯方式双向移坯机出坯辊道面标高+0.00m浇注平台标高+8.03m1.3 连铸车间工艺流程合格钢水→钢包回转台(钢包称重)→(钢包保护套管氩气密封)→中间罐车→大容量中间罐→(浸入式)水口→结晶器→结晶器振动→二冷自动控制全水喷淋冷却↓连续矫直拉矫机→刚性引锭杆及引锭杆存放装置↓切前辊道→火焰切割机→输送辊道→出坯辊道及移钢机→翻转冷床、固定冷床1.4 钢水质量1.4.1 方(矩形)坯连铸常铸钢种及化学成份见各钢种操作要点。
1#方圆坯连铸工艺技术操作规程
1 连铸工艺流程1.1炼钢厂工艺流程高炉铁水→炉外脱硫→转炉→LF炉(或VD炉)→1#方/圆坯连铸机→连铸方/圆坯1.2方/圆坯连铸工艺流程钢包回转台→中间包→结晶器→二冷区铸坯导向→拉矫机→中间辊道→辅助拉矫→切割机→输送辊道→活动挡板→固定挡板→翻钢机→捞钢机→翻转冷床→收集台架2 主要设备性能及工艺参数连铸机主要的技术性能及工艺参数3 连铸钢水要求3.1对钢水化学成分要求到站钢水化学成分符合钢种要求。
品种钢连铸钢水必须经过炉外精练,保证充分脱氧。
连铸钢水要求成份均匀,温度均匀,连浇炉次炉与炉之间成份波动范围小。
3.2钢水温度控制3.2.1液相线温度计算:1)C<0.51%TL=1534℃-〖90.4×%C+8×%Si+5×%Mn+34×%P+40×%S+10×%Sn+14×%As+1.5×%Cr+4×%Ni+7×%Nb+2×%V+60×%B+2×%Mo+17×%Ti+1%W〗2)C≥0.51%TL=1521℃-〖65×%C+8×%Si+5×%Mn+34×%P+40×%S+10×%Sn+14×%As+1.5×%Cr+4×%Ni+7×%Nb+2×%V+60×%B+2×%Mo+17×%Ti+1%W〗3.2.2中间包中钢水温度:T = TL +T中过TL:钢水液相线温度T中过:中间包中钢水过热度到达连铸平台的钢水温度应符合连铸浇铸的规定。
连铸中间包钢水温度应符合钢种规定要求。
对于新砌钢包及连铸五个流浇注的情况,到达连铸的钢包钢水温度可提高5-10℃。
浇注过程中每减少一个流,到达连铸的钢包钢水温度可提高5℃。
新包、挖补包不能作为第一炉。