
气辅技术总结
气辅技术总结随着公司制模量的增多,气辅应用也越来越多,现总结如下:一.气辅的成功运用:1。
解决制品的变形问题。
如1991洗碗机控制板,由于制品材料为PP,制品较软,所以筋位和侧壁变形,经过几次改模,增加了气道,制品变形明显改善。
图1: 洗碗机控制板原因:制品冷却阶段变成了气体保压,分子有足够的动力重新取向,从而降低产品的内应力,变形减少。
由于PP料较软,效果尤其明显。
2.解决制品缩水问题:成功案例较多,如彩电前壳,2836DMG模具图2 2836 DMG模具小注:材料为ABS,制品基本壁厚为3mm,四个进气点(图中箭头所示)。
流道来解决3.节省原料,减轻制品重量,提高产品表面质量一般用于把手,制品局部壁厚过厚(如东风汽车模具3136,3138)图3 3136左右前门杂物袋小注:材料为PP,制品基本壁厚为3mm,箭头所指处为进气点。
首试时由于进气点处气道太薄,溢料井太小,导致制品大面积渗气,调整后进气可顺畅)二.气辅模具设计应注意事项1.进气口位置:A)应接近浇口,以保证气体与熔体流动方一致,但两者距离应在30mm以上,以避免气体反灌入浇口;对于热流道模具需要由浇口进气时,需在热流道部分增加控制阀,吹气时阀门关闭,避免气体倒灌进流道。
图4 :3138前门杂物袋小注:若进气点开在箭头所指处,气体是由压力低到压力高,阻力较大,难以吹出好的制品,若在所指处进则较好;同时应注意浇口与进气点的距离B)开在制品壁厚最厚的部位。
(如把手)小注:此制品材料为PP,可在填充到80%-90%时进气。
开始设计进气点为1处,此处制品壁厚较2处薄,所以改到2处较好。
同时,由于此制品为中空成型,所以溢料井必须开大,否则当气压足够大时,多余的料因无处排将造成制品被吹胀。
C)气道入口不应设置在外观面或制件承受机械外力处D)由浇口进气时,浇口厚度应大于2mm,如气辅把手,使进气顺畅,避免喷射与蠕动(因制件较厚)2.气道设计i)制品截面最好是接近圆形,避免尖角,采用大的圆角过渡,避免熔体在角部产生堆积图6:气道截面ii)采用矩形截面时,气道通常为椭圆形。
为保证气体穿透的均匀性,应满足b≤(3~5)h 。
图:7矩形截面气道iii)气道与制品壁接触处不要采用圆角过渡,如制品对手指效应要求严格,应开设防缩槽(平缓过渡),以减少与气道相连处的制品壁厚,或直接减少局部制品的壁厚,可减少手指效应。
如DMG 模具图8:DMG汽车模小注:这套模具因为手指效应,不能被客户接受。
为了减小手指效应,应采取以下措施:图中深蓝色部分壁厚减小为2.5mm,其他部分壁厚仍为3mm延迟时间1.5S,短射98%进气气道直径:9mmiv)气道转弯处制件应有足够大的圆角半径,避免内外转角处的壁厚差异。
气道末端应采用梯度变化来逐渐减小气道尺寸图9气道形状v)气道大小要根据制品的壁厚计算,过大易在流动前端形成熔接痕或者气穴,末端形成缩痕;过小易气体不易穿透,手指效应严重vi)气道能直不能弯(弯越少越好)主气道简单,分枝气道长度尽量相等,同时应避免闭路式气道3.溢料井一般制品筋或柱子等易缩水的部位较多,气体保压时对这些部位起补缩作用时,一般不需开设溢料井,如彩电模具、DMG 汽车模具等。
若气辅的作用是为掏空制品的厚壁,如气辅把手,则必须开溢料井,且溢料井需足够大,否则制品掏空效果不好;对于制品局部厚壁较厚的则可能出现大面积渗气,如3117东风汽车模具三.气辅常见问题的产生原因及对策总结人:李延杰2003-3-20MlodFlow 气体辅助分析MPI/GasMPI/Gas 模拟气体辅助成型,这种成型方法就是将通常加了氮气的气体注入聚合物熔体中。
气体推动熔体流进模腔完成充填。
将MPI/Gas 和 MPI/Cool, MPI/Fiber, and MPI/Warp 结合起来,就可以预测哪儿要放置熔体和气体入口,熔体和气体的比例是多少,哪里放置气道,以及气道尺寸。
功能MPI/Gas 可以使你:·评价气体辅助成型对充填模式的影响,包括制品设计,浇口位置和工艺条件设定。
·和 MPI/Cool 结合,来评价气体辅助成型对优化模具冷却设计和缩短循环时间的影响·和 MPI/Warp结合,来预测气体辅助成型对制品收缩和翘曲的影响,从而决定最终的产品质量·结合 MPI/Stress,通过气道对制品加上载荷,来查看制品的性能·优化气道尺寸,以便更好的填充·确定最佳的气道布局,来控制气体渗透·在制品或浇流道系统上的某个位置或多个位置上注入气体·在成型过程中,通过气针同时或不同时的注入气体·探测出气体难于渗入的区域或其它的问题·确定合适的注射尺寸,避免气体穿透·在塑料注射阶段,优化注射速度曲线·确定注射压力和所需的锁模力,从而选定注射机·按照薄壁处固化来确定延长气体注射的时间·自动的确定所需的气体压力,避免短射,迟滞或燃烧·确定最终的制品重量·预测最终的壁厚·准确的预测出熔接纹的位置·准确的预测气穴位置,从而确定排气孔位置所支持的模型/网格类型:·中性层有限元模型所支持的分析类型:·要求 MPI/Flow·与 MPI/Cool 组合·与MPI/Fiber 组合·与 MPI/Warp 组合·与 MPI/Stress 组合特征·基于有限元法/有限差分法的数值方法来求解压力和温度场,并用体积控制法来求解熔体前沿·7个变量的粘度模型来考虑温度,剪切率和压力的影响·13个变量,2维的PVT模型来考虑温度和压力的影响(特定体积上)·准确的预测压力降(由于浇流道系统的尺寸突然变化)·压力求解器能最迅速和最准确的用来模拟流动流动分析:·MPI/Gas 分析塑料熔体的充模过程,还可以优化工艺参数,浇流道平衡和材料的选择·充模流动一旦完成,就进行气体注射分析·可以选定各自独立的气体和熔体的浇口位置·在注射阶段,随着气体渗入熔体,MPI/Gas 能模拟压力的升降保压分析:·MPI/Gas 模拟在保压阶段的气体流动前沿的推进,气体压紧熔体并补充熔体的收缩·MPI/Gas 能预测气体泄露的位置,这将引起短射和不可接受的质量问题·气体的渗透也会改变制品壁厚,影响制品局部强度。
MPI/Gas 能预测气体渗透的壁厚和气路的直径结果:·熔体充填模式·充模时气体的环路·保压阶段,气体的推进·气体泄露的位置·熔接纹的位置·气穴位置·气体渗入薄壁·制品壁厚/气路尺寸·循环时,气体和熔体的压力分布·模穴充填率·所需锁模力含纤维分析:·在塑料制品的设计和制造过程中,纤维扮演着重要的角色。
MPI/Gas 结合MPI/Fiber 能准确的预测出在气体辅助成型中的纤维取向和热属性的分布。
冷却分析:·在气体辅助成型中,模具部件的冷却与不使用气体辅助成型时的差别是很大的,所以要定做模具来满足不同的工艺条件。
MPI/Gas 结合 MPI/Cool 能在最短的循环时间内,优化模具和冷却系统的设计,从而得到均匀的冷却。
翘曲分析:·MPI/Gas 结合 MPI/Warp 能准确的预测气体辅助成型制品的收缩和翘曲。
MPI/Warp 能用来确定气路的设计,排布和尺寸,这些因素都会影响最终制品的收缩和翘曲。
气体辅助注塑有谁知道气体辅助注塑同普通的注塑有什么区别吗? 优点在哪里? 对于模具有什么特殊的要求? 普通注塑使用的模具是否可以直接拿来用气体辅助注塑? 谢谢!气体辅助工艺是综合材质注射过程中的一种特殊工艺,与传统塑料注射模相比,具有以下优点:节省材料最大至50%杜绝缩痕现象增加使用寿命闭合力降低变形量低简化模具设计重量减轻所谓气体辅助射出成形(GAS INJECTION),就是在射出成形加工的树脂射出后、或是在射出中将惰性气体注入树脂内,利用该气体压力,将一般成形中的缩孔或翘曲问题降至最低的成形方法。
这种成形方法已经有何很久的历史了,在1970年代就用于部份杂货类的生产上,然而,因为没有可以活用中空成形特性的制品设计,故直到近年都没有较大的发展。
进入90年代后,着重中空成形所以有之优点的各家厂商开始积极活用,使得此成形技术有了急速的发展。
Gain Technology公司(美国)、Cinpress公司(英国)、Battenfled公司(德国)等公司拥有中空成形的技术专利,因为本文是采用旭化成工业(株)的中空成形方法--AGI(Asahi Gas Injechon),故本文将以AGI为基础来进行气体辅助射出成形的说明。
基本原理一般的射出成形,是将熔融树脂注入模具内,再利用冷却后的体积收缩来抑制收缩缺陷,所以在完成浇口密封前必须施加较高的树脂压力。
然而,这极大压力会在成形品上形成很大的残留应力,进而造成翘曲、变形等质量上的问题。
此外,需要较大的锁模压力(提高成形机的等级)、及因为模具刚性提升所造成的成形成本增加。
相对于此,气体辅助射出成形是在熔融树脂内注入惰性气体,并利用此气体压力从成形品内部来保持压力。
此气体压力会小于树脂保压,在冷却时树脂的收缩会变大,但气体压力会从内部补偿此收缩,故可以在比一般成形方法更低的压力下解决收缩缺陷的问题,另外,因为施加均匀的压力,也可以减少反翘等变形。
气体辅助射出成形的特点1. 收缩缺陷及翘曲变小,且成形变形也较少,可以获得尺寸较安定的成形体。
2. 因为可以自由配置会造成收缩缺陷之棱部,即使厚度较薄时,可利用棱部来提高整体的刚性。
3. 乃因为没有厚度均一化的限制,可以有厚度不同的构造,提升了设计的自由度。
4. 因为成形上需要的压力较小,只需要锁模力较小的成形机,可以降低成形机的等级。
5. 因为是中空构造,可以比同体积之成形体更为轻量化。
6. 因为较厚部份为中空构造,和具有相同厚度之成形体进行比较的话,可以缩短成形周期。
这些特点可以应用在很多成形品上在家电领域方面,可以应用住大型的电视外框、空调机、雷射光盘盘等。
在汽车领域力而可以应用在保险杆或仪表板等大型部品上,而在OA领域方面,则可以活用其较高的尺寸精度而应用在机构部品或底盘类上。
近年来,在住宅相关领域方面,洗脸化妆台及收藏盒等大型成形品应用此方式的情形也有增加的倾向。
气体辅助射出成形的处理过程此处理过程又依照树脂的充填方法,大致分完全射出(full shoot)法及短射出(short shoot)法。
气体辅助注塑工艺原理及优点.

1 气体辅助注塑工艺原理 第一阶段 ;塑料注射:熔体进入型腔,遇到温 第二阶段;气体入射:惰性气体进入熔融的塑料,
度较低的模壁,形成一个较薄的凝固层。
推动中心未凝固的塑料进入尚未充满的型腔。
塑料熔体 熔体凝固层
热熔体
熔体凝固层
熔体流动前沿 尚未充满的型腔
第三阶段;气体入射结束:气体继续推动塑 料熔体流动直到熔体充满整个型腔。
射嘴进气方式,即使用专用的自封闭式或主动式气辅射嘴,在塑料注射结束后,将 高压气体依靠射嘴直接进入塑料内部,按气道形成一个延展的封闭空间-气腔并保持一 定压力,直至冷却,在模具打开之前,通过座台后退使射嘴与制品料道强行分离,使气 体排出制品。
图4自封闭气辅射嘴
图5主动式气辅射嘴 7
(2) 气针进气方式 气针进气方式即在模具的某个特定位置,安装排气装置-气针。当塑料注入型腔后,
2
气辅技术应用
气体辅助注射可以应用在除特别柔软的塑料以外的任何热塑性塑料和部分热 固性塑料。
根据气辅成型制品的结构形状不同,大致分为3类: (1).棒类制品,类似把手之类大壁厚制件; (2).板类制品,容易产生翘曲变形和局部表面收缩的大平面制件; (3).特殊制品,由传统注塑技术难以一次成型的特殊结构的制件。
(5).气道截面尺寸变化应平缓过渡,以免引起收缩不均。 (6).气道入口不应设置在外观面或制件承受机械外力处。
(7).进气口位置应接近浇口,以保证气体与熔体流动方向一致,但两者距离应>30mm, 以避免类制品
气辅注塑成型技术的主要应用之一就是板类制件的成型。因为气体总是沿 着阻力最小的方向前进,容易在较厚的部位进行穿透,因此,在板类制品设计时常 将加强筋作为气道,气道一般设在制品的边缘或壁的转角处。对制品的设计也就是 对加强筋和肋板的设计,即气道的设计。基本原则如下: (1).在设计制作加强筋时,应避免设计又细又密的加强筋。 (2).“手指”效应是大平面制件容易产生的主要问题。 (3).当制件仅由一个气针进气而形成多个加强筋或肋板(气道)时,气道不能形 成回 路。 (4).为避免熔体聚集产生凹陷,气道末端的外形应采用圆角过渡。 (5).采用多点进气时,气道之间的距离不能太近。 (6).气道布置尽量均匀,尽量延伸至制品末端。
气辅注射成型原理与技术

气体注射控制基本参数
1、 2、 3、 4、
熔体温度 熔体预注射量
气体延迟时间
气体注射与保压压力
5、
气体注射时间
气辅注射成型工艺的应用
1、厚壁、偏壁及管棒状制品
*制品内部掏空,减少缩水,减少冷却
时间,气压在制品中均匀传递降低 制品的翘曲和变形;
如:生产塑胶椅子扶手,采用气辅工艺以前, 质量为2。4KG,且收缩十分严重,冷却时 间长;采用气辅注射工艺后,成品质量为1。 8KG,减重达25%,收缩消失,冷却时间减 少至原来的10%;
*制品一体化程度高,可一次成型得到 制品
如:电话听筒,传统的注塑是将两个塑件分别 注射然后再粘贴焊接而成一体;采用气辅注 射,直接把制品掏空,一次得到制品;
2、平板状制品
*对于大型平板制品,传统注射最 容易发生的问题是翘曲,而且生 产时由于流程长,投影面积大锁 模力高;采用气辅注射后,由于气道 的引流作用和短射,大大降低了 锁模力,翘曲减少或完全消失, 提高了尺寸稳定性和钢度,避免 了缩痕; 例如:海尔生产 的电冰箱面板,采用 气辅工艺后,翘曲减少,锁模力由 1700T下降到700T与传统的注塑相比下 降了58.8%,效果明显;
1、设计多样化,外观 优秀 2、外观改善、电镀效 果好、减少或消除后 筋板的缩水减小、内部保压
大型平 板制品
3、家庭用品:桌面、板式家具 4、低压成型、锁模力
4、残留应力小,翘曲减小或消除
目前国内注塑厂家气辅注射的应用情况
1、家电生产(电视机)
长虹、康佳、海信、海尔、 福日、熊猫、飞利浦、厦华、 荣事达等 2、汽车内饰件 上海研丰(上海大众)、四 川航天(富康) 、 哈尔滨塑料九厂(松花江赛 马)等
2024年燃气专业技术的工作总结范本(2篇)

2024年燃气专业技术的工作总结范本一、背景介绍____年,是燃气专业技术发展的新时代。
在全球环保意识不断增强的背景下,燃气作为一种清洁能源,得到了更加广泛的应用和重视。
燃气专业技术的发展和应用对于能源的高效利用和环境的保护都具有重要意义。
本文将对____年燃气专业技术的工作进行总结。
二、工作内容____年,燃气专业技术的工作主要包括以下几个方面:1. 燃气供应与储运技术研究与推广燃气供应与储运是燃气系统中非常重要的环节,直接关系到燃气的安全供应和高效利用。
____年,我们将继续深化燃气供应与储运技术的研究,提高管网的输送能力和储气设施的安全性,确保燃气的稳定供应。
2. 燃气燃烧技术创新燃气燃烧技术是燃气利用的关键环节,直接关系到燃气的能源利用率和环保性。
____年,我们将继续开展燃气燃烧技术的创新研究,提高燃气的燃烧效率和降低排放,推动清洁燃气的广泛应用。
3. 燃气设备技术研发与改进燃气设备是实现燃气利用的重要装备,其技术水平直接关系到燃气系统的安全性和可靠性。
____年,我们将继续加大燃气设备技术的研发力度,提高设备的性能和自动化程度,推动燃气设备的升级换代。
4. 燃气监测与安全管理燃气监测与安全管理是燃气专业技术中的重要环节,直接关系到燃气系统的安全运行和生产环境的健康。
____年,我们将继续完善燃气监测与安全管理体系,加强对燃气系统的监测和预警,提高燃气的安全性和可靠性。
5. 燃气能源的综合利用燃气能源的综合利用是燃气专业技术的重要方向,通过合理利用燃气资源提高能源利用效率。
____年,我们将继续推动燃气能源的综合利用,开发利用燃气余热和废气,提高能源的综合利用效率。
三、工作成果____年,燃气专业技术的工作取得了一系列的成果:1. 燃气供应与储运技术取得突破,提高了燃气的供应稳定性和储运能力。
2. 燃气燃烧技术上取得了新的进展,提高了燃气的燃烧效率和降低了排放。
3. 燃气设备技术得到了改进,提高了设备的性能和自动化程度,提高了设备的可靠性。
气体辅助成型综述

注射成型产品及模具设计综述引言:人们很早就开始研究如何彻底消除裂痕而又能节省材料的有效方法。
曾经研究过的方法有低压注塑、气体补压注塑、混合注塑、气体发泡成型等,但效果都不很理想。
气体辅助注塑工艺是将气体直接注入熔胶中,气体内的压力抵消了塑料在冷却过程中的体积收缩。
用这种方式注塑出来的制品,不仅没有裂痕,而且还有许多其他的优越性。
气体辅助注射成型技术(简称:气辅成型)是20世纪80年代在结构发泡成型工艺基础上发展起来的一项新兴的塑料注射成型技术,是塑料注射成型工艺技术中的一项革命。
气辅成型应用在最近一、二年来有强劲的增长趋势,它具有多种优点,但因为经验不足和气体不易控制,增加了气辅成型产品开发上的困难。
简要介绍:气辅注射模塑,又称气体注射模塑是一种创新的注射成型工艺。
它是自住复式螺杆注射机问世以来.注射成型工业上最重要的发展之一,它能用于生产无内应力、表面光滑且无凹陷的大型制件.在生产较厚的制件时,气辅注射模塑还可以通过减少所需的夹紧吨位、用材量和循环时间来降低制件成本.气辅注射模塑的工艺过程如图1所示。
首先把部分熔融的塑料注射到模具中.我们称此为“欠料注射”。
紧接着再注入一定体积或一定压力的惰性气体(通常为氮气)到熔融塑料流中。
由于靠近模具表面部分的塑料温度低、表面张力高.而处在制件较厚部分中心的塑料熔融体的温度高、粘度低,致使气体易于在制件较厚的部位(如加强筋)形成空腔.而被气体所取代的熔融塑料被推向模具的末端,形成所要成型的制件。
在气辅注射模塑中.由于气体的压力始终使塑料紧贴着模具的表面.制件较厚部分的外表面不能形成“凹陷”.大大提高了制件的质量。
此工艺不但简化了模具设计,降低了模具成本.还增加了制件设计的灵活性。
在合理的设计下,可使制件的重量比传统注射模塑减少10--50%,且使制件得到较高的强度与重量比。
另外。
氮气充满制件的气体压力与传统注射模塑所需的压力柑比要小得多.因此所需的模具夹紧力也较小。
气辅技术
气体辅助注塑成型的预注塑部分与普通注塑成型一样,主要增加了一个氮气注射和回收系统。
根据注气压力产生方式的不同,目前,常用的气体注射装置有以下两种:(1)不连续压力产生法即体积控制法,如Cinpres公司的设备,它首先往汽缸中注入一定体积的气体(通常是氮气),然后采用液压装置压缩,使气体压力达到设定值时才进行注射充填。
大多数的气辅注塑成型机械都采用这种方法,但该法不能保持恒定的高压力。
(2)连续压力产生法即压力控制法,如Battenfeld公司的设备,它是利用一个专用的压缩装置来产生高压气体。
该法能始终或分段保持压力恒定,而且其气体压力分布可通过调控装置来选择设定。
气辅技术为许多原来无法用传统工艺注射成型的制件采用注射成型提供了可能,在汽车、家电、家具、电子、日常用品、办公自动化设备、建筑材料等几乎所有塑料制件领域已经得到了广泛地应用,并且作为一项带有挑战性的新工艺为塑料成型开辟了全新的应用领域。
当前,气辅技术尤其适用于以下几方面的注塑制品:管状、棒状制品: 如手柄、挂钩、椅子扶手、淋浴喷头等,采用中空的结构,可在不影响制品功能和使用性能的前提下,大幅度节省原材料,缩短冷却时间和生产周期。
大型平板制件: 如汽车仪表板、内饰件格栅、商用机器的外罩及抛物线形卫生天线等。
通过在制件内设置内置式气道,可以显著提高制品的刚度和表面质量,减少翘曲变形和表面凹陷,且大幅度地降低锁模力,实现在较小的机器上成型较大的制件。
厚、薄壁一体的复杂结构制品: 如电视机、计算机用打印机外壳及内部支撑和外部装饰件等。
这类制品通常用传统注塑工艺无法一次成型,采用气辅技术提高了模具设计的自由度,有利于配件集成。
另外,对于大型塑料制件来说,用普通注塑模塑的方法成型,经常会出现熔接痕、缩痕、翘曲变形等缺陷,并且在成型过程中需要较大的注塑压力和锁模力,它对机器、模具及产品都会带来不利的影响。
气体辅助技术的引入,突破了CIM的一些局限性和限制,它可以很好地克服CIM的种种缺陷,而且可降低原料成本(可使制件质量减少达10-50%)、缩短成型周期,更重要的是提高了制件的表观质量及其机械使用性能。
气辅技术总结
气辅技术总结随着公司制模量的增多,气辅应用也越来越多,现总结如下:一.气辅的成功运用:1。
解决制品的变形问题。
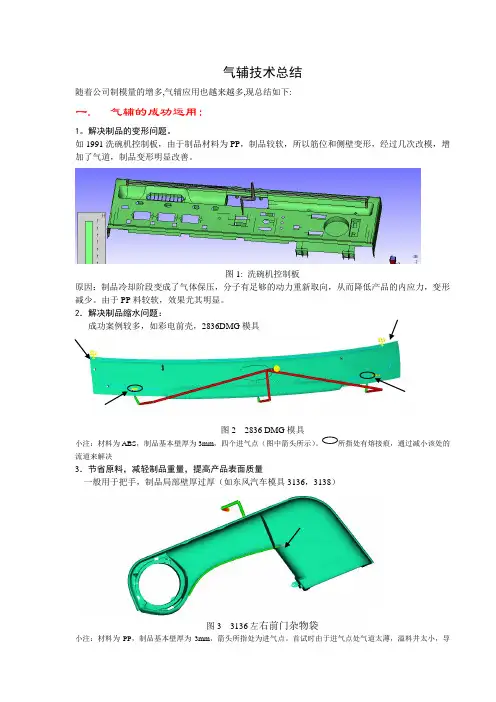
如1991洗碗机控制板,由于制品材料为PP,制品较软,所以筋位和侧壁变形,经过几次改模,增加了气道,制品变形明显改善。
图1: 洗碗机控制板原因:制品冷却阶段变成了气体保压,分子有足够的动力重新取向,从而降低产品的内应力,变形减少。
由于PP料较软,效果尤其明显。
2.解决制品缩水问题:成功案例较多,如彩电前壳,2836DMG模具图2 2836 DMG模具小注:材料为ABS,制品基本壁厚为3mm,四个进气点(图中箭头所示)。
流道来解决3.节省原料,减轻制品重量,提高产品表面质量一般用于把手,制品局部壁厚过厚(如东风汽车模具3136,3138)图3 3136左右前门杂物袋小注:材料为PP,制品基本壁厚为3mm,箭头所指处为进气点。
首试时由于进气点处气道太薄,溢料井太小,导致制品大面积渗气,调整后进气可顺畅)二.气辅模具设计应注意事项1.进气口位置:A)应接近浇口,以保证气体与熔体流动方一致,但两者距离应在30mm以上,以避免气体反灌入浇口;对于热流道模具需要由浇口进气时,需在热流道部分增加控制阀,吹气时阀门关闭,避免气体倒灌进流道。
图4 :3138前门杂物袋小注:若进气点开在箭头所指处,气体是由压力低到压力高,阻力较大,难以吹出好的制品,若在所指处进则较好;同时应注意浇口与进气点的距离B)开在制品壁厚最厚的部位。
(如把手)小注:此制品材料为PP,可在填充到80%-90%时进气。
开始设计进气点为1处,此处制品壁厚较2处薄,所以改到2处较好。
同时,由于此制品为中空成型,所以溢料井必须开大,否则当气压足够大时,多余的料因无处排将造成制品被吹胀。
C)气道入口不应设置在外观面或制件承受机械外力处D)由浇口进气时,浇口厚度应大于2mm,如气辅把手,使进气顺畅,避免喷射与蠕动(因制件较厚)2.气道设计i)制品截面最好是接近圆形,避免尖角,采用大的圆角过渡,避免熔体在角部产生堆积图6:气道截面ii)采用矩形截面时,气道通常为椭圆形。
气辅注塑成型原理及关键技术
气体辅助注射成型( G a s - A s s i s t e d Injection Molding,简称 GAIM)是一种 新型的塑料加工技术。该项技术具有注 射压力低、制品翘曲变形小、表面质量 好、减小用料量、缩短成型周期以及实 现壁厚差异较大的制品一件成型等优点。 近年来,这项技术在发达国家已经得到 了广泛的应用,目前,国内正在家电和 汽车行业中广泛推广。因此,探讨气辅 技术具有一定的意义[1]。
上接第 87 页
生。它能够使零件、模具设计工程师和 生产工艺工程师们的工作整合起来,帮 助确定产品和模具设计方案,验证工艺 的可行性等,进而缩短了设计和试模时 间,降低了时间和金钱的损耗。当前, 应用较为广泛的 C A E 软件有:澳大利亚 的 MoldFlow,我国华中科技大学塑性成 形模拟及模具技术国家重点实验室开发的 H s c 系统等。
第四阶段:排出气体和制件顶出( 图 1 (d))。经过高低压冷却,制件具有了足
够高的刚度和强度,此时排出气体,制 件进一步冷却,随后顶出。利用回收装 置使一部分气体可以重复使用,其余排 入大气。
2.2 气辅注射成型过程中熔体流动分 析
注入塑料熔体和气体穿透这两个过程 组成了气辅成型的充填阶段。塑料熔体 注入型腔,经一定时间的延迟,高压气体 注入,并推动塑料熔体充满整个型腔。在
3.5 历史数据读取和保存程序 该程序模块将每天的计算结果纪录下 来,并保存在实时数据库中,用于数据 历史趋势的观察和报表的生成,同时所 有保存下来的数据可以通过曲线显示程序 对历史数据的变化进行分析。 3.6 报警程序 报警程序根据一系列的判断依据对运 行中计算得到的结果进行判断,当在线值 与参考值偏离较大,报警程序将直接发出 报警指示,并对运行和检修人员给予指导 性的建议。这些判断依据包括汽轮机厂方 提供的汽轮机设计参数、热效率试验结果 以及在实际运行过程中每次计算结果中的 最优值。所有的这些判据均保存在实时数 据库中,并且所有这些判据都是按照不同 工况保存在实时数据库中,当实际运行中 对应工况的计算结果偏离这些判据较大时, 报警程序将提醒工作人员,及时地发现问 题,从而分析和解决这些问题。 3.7 报表程序 报表程序从实时数据库中提取数据, 将整个系统中的重要指标以报表的形式定 期纪录下来,可以有效地记录和分析汽 轮机和锅炉运行的实际情况,同时为运 行指标考核提供了一定的依据。
气辅
气辅目录气辅气辅注射成型原理气辅成型的优点气辅成型过程气体辅助注塑周期气辅成型所需的条件成型条件的设定编辑本段气辅气体辅助成型技术。
[1]编辑本段气辅注射成型原理气辅成型(GIM)是指在塑胶充填到型腔适当的时候(90%~99%)注入惰性高压氮气,气体推动融熔塑胶继续充填满型腔,用气体保压来代替塑胶保压过程的一种注塑成型技术.要点:1、计量管理。
2、利用气辅控制器把高压氮气直接压入到模腔内熔胶里。
3、气体使塑件内部膨胀而造成中空。
编辑本段气辅成型的优点1、降低产品的残余应力,使产品不变形。
2、解决和消除产品表面缩痕问题,应用于厚度变化大的产品。
3、降低注塑机的锁模力,减少成型机的损耗。
4、提高注塑机的工作寿命。
5、节省塑胶原材料,节省率可达百分之三十。
6、缩短产品生产成型周期时间,提高生产效率。
7、降低模腔内的压力,使模具的损耗减少和提高模具的使用寿命。
8、对某些塑胶产品,模具可采用铝合金属材料。
9、简化产品的繁复设计。
编辑本段气辅成型过程分为两种:1、喷嘴进气方式o合模o射座前进o熔胶充填o气体注入o预塑计量(气体保压)o射座后退(排气卸压)o冷却定型o开模o顶出制件2、气针进气方式o合模o熔胶充填o 气体注入o预塑计量(气体保压)o冷却定型(排气卸压)o开模o 顶出制件编辑本段气体辅助注塑周期1、注塑期以定量的塑化塑料充填到模腔内。
(保证在充气期间,气体不会把产品表面冲破及能有一理想的充气体。
)2、充气期可以注塑期中或后,不同时间注入气体。
气体注入的压力必需大于注塑压力,以致使产品成中空状态。
3、气体保压期当产品内部被气体充填后,气体作用于产品中空部分的压力就是保压压力,可大大减低产品的缩水及变形率4、脱模期随着冷却周期的完成,模具的气体压力降至大气压力,产品由模腔内顶出。
编辑本段气辅成型所需的条件o注塑成型机o氮气的来源(高压氮气发生器)o输送气体的管道o 控制氮气压力有效流动的设备(氮气压力控制器)o可以应用气辅工艺的成型模具(气辅模具)编辑本段成型条件的设定1、注塑机的设定o原材料的烘干温度与传统成型一致o料筒的塑化温度比传统注塑偏高o模温要求较严,冷却水路布置要使冷却效果均衡o注塑压力与传统注塑基本一致o注塑速度一般采用高速填充o注塑机的注射保压可禁用2、氮气设备的设定a、氮气发生器的压力一般设定在33MPA左右b、氮气压力控制器的参数设定(气体压力、气体保压时间、升降压速率、启动延迟。
标准气浮设备总结汇报范文
标准气浮设备总结汇报范文标准气浮设备总结一、引言气浮设备是一种广泛应用于水处理工程中的设备,通过利用气泡上升的原理,将水中的悬浮物质从水体中分离出来,起到净化水质的作用。
气浮设备有着较为成熟的技术和严格的标准,对于设备的选型、设计、安装和维护都有着明确的要求。
本次汇报将对气浮设备的标准进行总结,以便在实际应用中能够更好地进行设备的使用和维护。
二、气浮设备的选型标准1. 处理水量:根据实际工程需求,选择适当的气浮设备处理水量。
过小的设备处理量可能无法满足工程要求,过大的设备处理量则会造成资源浪费。
2. 处理效果:根据水质要求,选择具有较好处理效果的气浮设备。
处理效果主要包括悬浮物去除率和水质出水浊度等指标。
3. 设备结构:选择适用于工程的设备结构,包括水箱、气浮池、气浮装置、气源设备等。
设备结构应考虑容量、材质、布置等因素。
4. 经济性:在满足工程要求的前提下,选择经济实用的设备。
包括设备造价、运行维护费用等方面。
三、气浮设备的设计标准1. 设备尺寸:根据处理水量和水质要求,确定气浮设备的尺寸。
包括设备的长度、宽度、深度等尺寸。
2. 泡区长度:根据气泡上升速度和悬浮物去除效果,确定气浮设备的泡区长度。
泡区长度应足够让气泡与悬浮物充分接触。
3. 气浮机构高度:根据气泡上升高度和悬浮物浓度,确定气浮机构的高度。
过大的高度会导致浮渣回流,过小的高度会影响气泡的升浮效果。
4. 气泡尺寸和气流量:根据悬浮物颗粒大小和浮力要求,确定气泡尺寸和气流量。
气泡尺寸要适中,能够与悬浮物发生作用力,将其带到水面。
四、气浮设备的安装标准1. 设备基础:气浮设备要有稳固的基础,能够承受设备本身和水流冲击力。
基础应满足设计要求,施工质量要可靠。
2. 泡区与水箱连接:泡区与水箱的连接要紧密,确保气泡能够顺利上升到水面,悬浮物能够在水面上聚集。
3. 气源管路:气源管路要防止漏气和堵塞,确保气泡供给充足。
管路的布置要合理,便于维护和检修。
气辅技术
一、什么是气辅注塑
它是利用高压惰性气体在注塑件内部产生中空截面,并推动 熔体完成充填过程的一项技术。原理是当氮气注入熔胶后, 沿着阻力最小的路径形成中空的连续通道,包括了3个方面:
1、氮气容易进入产品的厚截面处; 2、氮气从高压处向低压处推动熔胶;
3、氮气推动熔胶充填模腔最后的位置。
二、气辅注塑的分类及应用
11 多型腔多气道成形产品,是否一条气道由一路气来控制成形。
6 气道周边气道白印
气道边缘材料在气道内部气压作用下受挤压而造成边缘一 条白色痕迹。此白印因气辅局部气体保压造成完全消除比较困 难,从工艺角度可减轻。
1 降低气辅成形压力,此白印会减轻。
(包括前面提到解决产品串气在模具上作的改进方法也适用)
2 模具气道边缘皮纹长时间受侧向积压,轻微变形,模具喷砂处理 后白印会减轻。
3 产品皮纹深度深,会掩盖此缺陷。表面白印不会很明显。
(深皮纹对气辅成形有利:A 可掩盖缩瘪,白印缺陷。B 深皮纹产 品同模具表面接触面积大,散热快可提高气道外壁同内部熔融料 的温差,有利于气辅成形。)
4 材料颜色 :浅色材料产品此缺陷不明显 ,黑色材料产品此缺陷 明显。
1 产品气道表面缩瘪
A 整条气道缩瘪 1 产品是否吹气, 气道不吹通产品表面肯定缩瘪 2 吹气压力是否偏低?吹气保压压力低无法抵御材 料收缩引起表面缩瘪。 3 溢料井是否完整?溢料井不完整,吹气压力在溢料井 处被卸压,气道内实际压力低于显示压力。 4 溢料口及溢料冷流道偏小。溢料口和溢料冷流道偏小,气道 内废料不能在短时间内吹出,引起气道表面缩瘪。
b气道未被完全吹通,溢料井未被填满,吹气压力低或发生气针堵塞导 致废料无法完全吹出引起表面缩瘪。调整吹气压力和检查气路是否通 畅。