
阀体设计工艺卡片
准终
单件
23.98
工步号
工步内容
工艺装备
主轴速度(r/min)
切削速度(m/min)
进给量(mm/r)
背吃刀量(mm)
进给次数
工步工时
机动
辅助
1
粗镗φ60
内孔镗刀
300
52
0.5
1.625
1
2
粗镗φ48×2内孔
280
43
1.1
3.26
2
3
半精镗φ48×2内孔
340
44.2
0.4
0.69
2
4
半精镗φ60
1.8
3
4
半精镗φ56、φ54内孔
300
52.75
0.32
1.23
2
铸件
240.2×φ160
共11页
第5页
设备名称
设备型号
设备编号
同时加工件数
卧式车床
C620-1
1
夹具编号
夹具名称
切削液
三爪卡盘
工位器具编号
工位器具名称
工布工时
准终
单件
2.97
工步号
工步内容
工艺装备
主轴速度(r/min)
切削速度(m/min)
夹具名称
切削液
三爪卡盘
工位器具编号
工位器具名称
工布工时
准终
单件
8.35
工步号
工步内容
工艺装备
主轴速度(r/min)
切削速度(m/min)
进给量(mm/r)
背吃刀量(mm)
进给次数
工步工时
机动
辅助
1
攻4×M8-6H的螺纹孔,
钻头
500
12.56
0.5
4
1
背吃刀量(mm)
进给次数
工步工时
机动
辅助
1
车M48-6H的螺纹
YG6 端面车刀,游标卡尺,外径千分尺
100
75.36
0.5
4.5
1
铸件
240.2×φ160
共11页
第10页
设备名称
设备型号
设备编号
同时加工件数
钻床
1
夹具编号
夹具名称
切削液
三爪卡盘
工位器具编号
工位器具名称
工布工时
准终
单件
14.25
工步号
工步内容
500
132
0.4
3.03
1
2
半精车大端面并保证尺寸40mm
550
65
0.7
1.32
2
3
半精车φ70.6H11的沉孔
550
121.93
0.3
5
4
4
车倒角
600
120
1
1
1
铸件
240.2×φ160
共11页
第2页
设备名称
设备型号
设备编号
同时加工件数
镗床
1
夹具编号
夹具名称
切削液
三爪卡盘
工位器具编号
工位器具名称
1
攻M18×1.5螺纹
50
28.26
0.5
1.5
1
铸件
240.2×φ160
共11页
第9页
设备名称
设备型号
设备编号
同时加工件数
卧式车床
C620-1
1
夹具编号
夹具名称
切削液
三爪卡盘
工位器具编号
工位器具名称
工布工时
准终
单件
0.56
工步号
工步内容
工艺装备
主轴速度(r/min)
切削速度(m/min)
进给量(mm/r)
工艺装备
主轴速度(r/min)
切削速度(m/min)
进给量(mm/r)
背吃刀量(mm)
进给次数
工步工时
机动
辅助
1
钻4×φ14的孔,
钻头
500
21.98
0.5
7
1
2
光孔背面锪平φ26
550
45.03
0.755
6
1
铸件
240.2×φ160
共11页
第11页
设备名称
设备型号
设备编号
同时加工件数
钻床
1
夹具编号
1
夹具编号
夹具名称
切削液
三爪卡盘
工位器具编号
工位器具名称
工布工时
准终
单件
10.97
工步号
工步内容
工艺装备
主轴速度(r/min)
切削速度(m/min)
进给量(mm/r)
背吃刀量(mm)
进给次数
工步工时
机动
辅助
1
车M60×2-6H的螺纹
YG6 端面车刀,游标卡尺,外径千分尺
320
60.23
0.45
30
1
清洗毛坯,并检验毛坯
检验
3
热处理
对毛坯进行时效处理
金工
4
车
粗车大断面,半精车大端面,半精车φ70.6H11的沉孔,车倒角
金工
C620-1车床
通用夹具
5
镗
粗镗φ60、φ48×2内孔,半精镗φ60、φ48×2内孔,
金工
镗床
通用夹具
6
车
粗车小端面,半精车小端面,车倒角
金工
C620-1车床
通用夹具
7
镗
粗镗φ56、φ54内孔,半精镗车φ70.6H11的沉孔,半精镗φ56、φ54内孔,
阀体
共1页
第1页
车间
工序号
工序号称
材料牌号
1
粗车端面、镗内孔
HT300
毛坯种类
毛坯外形尺寸
每毛坯可制件数
每台件数
铸件
240.2×φ160
1
1
设备名称
设备型号
设备编号
同时加工件数
卧式车床
C620-1
1
夹具编号
夹具名称
切削液
三爪卡盘
工位器具编号
工位器具名称
工布工时
铸件
240.2×φ160
共11页
第1页
设备名称
铸件
240.2×φ160
共11页
第7页
设备名称
设备型号
设备编号
同时加工件数
钻床
1
夹具编号
夹具名称
切削液
三爪卡盘
工位器具编号
工位器具1.23
工步号
工步内容
工艺装备
主轴速度(r/min)
切削速度(m/min)
进给量(mm/r)
背吃刀量(mm)
进给次数
工步工时
机动
辅助
1
钻φ18的内孔
钻头
工布工时
准终
单件
3.829
工步号
工步内容
工艺装备
主轴速度(r/min)
切削速度(m/min)
进给量(mm/r)
背吃刀量(mm)
进给次数
工步工时
机动
辅助
1
粗镗φ56,
镗刀
300
56.1
0.5
2.32
1
2
φ54内孔,
280
47.48
0.755
2.55
3
3
半精镗车φ70.6H11的沉孔
340
75.37
1.22
机械加工工艺过程卡片
机械加工工艺过程卡片
产品型号
零(部)件图号
产品名称
容积式压缩机
零(部)件名称
阀体
共(1)页
第(1)页
材料牌号
HT300
毛坯种类
铸件
毛坯外型尺寸
φ160×240.2
每毛坯可制件数
1
每台件数
1
备注
工序号
工序名称
工序内容
车间
工段
设备
工艺装备
工步工时
1
铸造
用砂型铸造的方法获得毛坯
铸造
2
检验
设备型号
设备编号
同时加工件数
卧式车床
C620-1
1
夹具编号
夹具名称
切削液
三爪卡盘
工位器具编号
工位器具名称
工布工时
准终
单件
16.91
工步号
工步内容
工艺装备
主轴速度(r/min)
切削速度(m/min)
进给量(mm/r)
背吃刀量(mm)
进给次数
工步工时
机动
辅助
1
粗车大端面并保证尺寸41.4mm
YG6 端面车刀,游标卡尺,外径千分尺
金工
镗床
通用夹具
8
车
粗车φ75、φ32的端面,车倒角
金工
C620-1车床
通用夹具
9
车
车M60×2-6H的螺纹
金工
C620-1车床
通用夹具
10
钻
钻φ18的内孔
金工
钻床
通用夹具
11
攻
攻M18×1.5螺纹
金工
Z525钻床
专用夹具
12
车
车M48-6H的螺纹
金工
C620-1车床
通用夹具
13
钻
钻4×φ14的孔,光孔背面锪平φ26
进给次数
工步工时
机动
辅助
1
粗车小端面
球阀工艺过程卡片

日 期
标记
处数
更改文件号
签 字
日 期
上冶阀门制造
机械加工工艺过程卡片
产品型号
DN100 Q41F-16C
零件图号
100Q41F16C-04
产品名称
球 阀
零件名称
球 体
共1页
第1页
材 料 牌 号
ZCr13
毛 坯 种 类
铸
毛坯外形尺寸
每毛坯件数
1
每台件数
1
备注
工序号
工序
名称
工 序 容
车 间
工 段
设 备
上冶阀门制造
机械加工工艺过程卡片
产品型号
DN100Q41F-16C
零件图号
100Q41F16C-07
产品名称
球 阀
零件名称
限往块
共1页
第1页
材 料 牌 号
Q235
毛 坯 种 类
板 材
毛坯外形尺寸
每毛坯件数
1
每台件数
1
备注
工序号
工序
名称
工序容
车间
工段
设备
工 艺 装 备
工时
夹具
刀具
量具
准终
单件
10
下料
剪
车
CA6140
卡尺
50
划
划两端法兰空钻孔找正线
钳
平台
60
钻
钻左端面法兰孔
钳
Z3050
钻头¢16
卡尺
70
钻
掉头,钻左端面法兰孔
钳
Z3050
钻头¢18
卡尺
80
钳
去掉尖角无刺,铸件表面凸出物
阀门工艺过程卡片
划
划28-M10螺纹孔线
钳
平台
卷尺
70
钻
钻28-M10-6H螺纹孔
钳
Z3050
钻头¢8.5
卡尺
80
镶圈
将此件及¢6胶条装入阀体,用螺纹钉紧固
钳
设计(日期)
校对(日期)
审核(日期)
标准化(日期)
会签(日期)
标记
处数
更改文件号
签字
日期
标记
处数
更改文件号
签字
日期
天津博纳斯威阀门有限公司
机械加工工艺过程卡片
卡尺
50
划
划两端法兰空钻孔找正线
钳
平台
60
钻
钻左端面法兰孔
钳
Z3050
钻头¢16
卡尺
70
钻
掉头,钻左端面法兰孔
钳
Z3050
钻头¢18
卡尺
80
钳
去掉尖角无刺,铸件表面凸出物
钳
手砂轮
90
检
检查
检
卡尺
设计(日期)
校对(日期)
审核(日期)
标准化(日期)
会签(日期)
标记
处数
更改文件号
签字
日期
标记
处数
更改文件号
机械加工工艺过程卡片
产品型号
DN100 Q41F-16C
零件图号
100Q41F16C-02
产品名称
球阀
零件名称
阀体
共1页
第1页
材料牌号
WCB
毛坯种类
铸件
毛坯外形尺寸
每毛坯件数
1
每台件数
1
备注
闸阀工艺过程卡片

零件图号 零件名称 1 工
400Z45T10-7 垫片(一) 1 共1 页 备注 工时 量具 准终 单件 第1 页
每台件数 艺 装 备 刀具
车 间
工 段
钳 检
划垫,按四弧椭圆划线 检查尺寸
钳 检
专用刀具
钢板尺 钢板尺
设计(日期)
校对(日期)
审核(日期)
标准化(日期)
会签(日期)
标记 处数
更改文件号
签 字
车 间
工 段
设 备 夹具
10
划
大平面水平放置, 按两耳及提栏找正, 划中间剖分线及车密封圈槽找 正线
-0.25 上斜胎,车一侧密封圈槽¢408-0.40 ,宽 8-0.04,深 13 至尺寸
钳
平台
钢板尺
20 30 40 50
车 车 钳 检
-0.06
车 车 钳 检
C5010 C5010
YT15 YT15 手砂轮
设计(日期)
校对(日期)
审核(日期)
标准化(日期)
会签(日期)
标记 处数
更改文件号
签 字
日 期
标记
处数
更改文件号
签 字
日 期
上海上冶阀门制造有限公 司
材 料 牌 号 工 序 号 工序 名称
机械加工工艺过程卡片
铸 件 内 毛坯外形尺寸 容
产品型号 产品名称
DN400 Z45T-10 闸 阀 每毛坯件数
钳 车
锯床 C610 中心钻
钢板尺
30
车
车
C610
卡尺
40 50 60 70
车 铣 钳 检
车 铣 钳 检 设计(日期)
C610 X5032 分度头
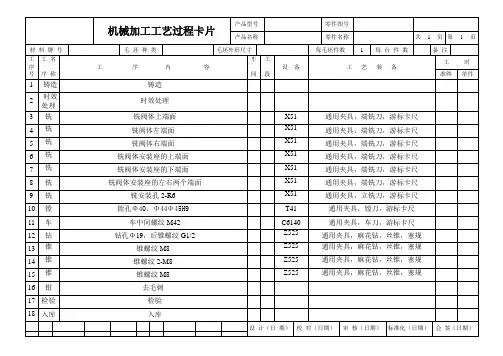
阀体工艺及镗孔夹具工艺过程卡片
产品型号
零件图号
产品名称
零件名称
共
1
页
第
1
页
材料牌号
毛坯种类
毛坯外形尺寸
每毛坯件数
1
每台件数
备注
工
序
号
工名
序称
工序内容
车
间
工
段
设备
工艺装备
工时
准终
单件
1
铸造
铸造
2
时效处理
时效处理
3
铣
铣阀体上端面
X51
通用夹具,端铣刀,游标卡尺
4
铣
铣阀体左端面
X51
通用夹具,端铣刀,游标卡尺
5
铣
铣阀体右端面
X51
通用夹具,端铣刀,游标卡尺
6
铣
铣阀体安装座的上端面
X51
通用夹具,端铣刀,游标卡尺
7
铣
铣阀体安装座的下端面
X51
通用夹具,端铣刀,游标卡尺
8
铣
铣阀体安装座的左右两个端面
X51
通用夹具,端铣刀,游标卡尺
9
铣
铣安装孔2-R6
X51
通用夹具,立铣刀,游标卡尺
10
镗
镗孔Φ40、Φ44Φ45H9
T41
通用夹具,镗刀,游标卡尺
11
车
车中间螺纹M42
C6140
通用夹具,车刀,游标卡尺
12
钻
钻孔Φ19,后锥螺纹G1/2
Z525
通用夹具,麻花钻,丝锥,塞规
13
锥
锥螺纹M8
Z525
通用夹具,麻花钻,丝锥,塞规
14
阀门工艺过程卡片
处数
更改文件号
签 字
日 期
天津博纳斯威阀门有限公 司
材 料 牌 号 工序 工序 号 名称 工
机械加工工艺过程卡片
毛 坯 种 类 序 内 毛坯外形尺寸
产品型号 产品名称 续阀体圈 每毛坯件数 车 间 工 段 设 备 夹具
零件图号 零件名称 1 工 每台件数 艺 装 备 1
500D341X10共2页 备注 工时 量具 准终 单件 第2页
车 钳 检
CA6132 Z4020
卡尺 卡尺
设计(日期)
校对(日期)
审核(日期)
标准化(日期)
会签(日期)
标记
处数
更改文件号
签 字
日 期
标记
处数
更改文件号
签 字
日 期
天津博纳斯威阀门有限公 司
材 料 牌 号 工序 工序 号 名称 2Cr13 工
机械加工工艺过程卡片
毛 坯 种 类 序 棒 料 内 毛坯外形尺寸
材 料 牌 号 工序 工序 号 名称 HT1550 工
机械加工工艺过程卡片
毛 坯 种 类 序 铸件 内 毛坯外形尺寸
产品型号 产品名称
DN500D341X-10 蝶 阀 每毛坯件数
零件图号 零件名称 1 工 地脚架 2
500D341X10共1页 备注 工时 量具 准终 单件 第1页
每台件数 艺 装 备
钻一端中心孔 C4 装夹一端,顶另一端,车外园,平大端面至尺寸 调头,平小端面至尺寸,打中心孔 C4 铣大头平面至尺寸 铣小头平面至尺寸 检查各部尺寸
钳 车 车 铣 铣 检
Z3050 C6132 C6132 X5036 X5036 卡尺 卡尺 卡尺 卡尺
设计(日期)
阀体零件机械加工工艺规程及关键工序夹具设计(机械工艺学课程设计)
机械制造工艺学课程设计说明书题目:阀体零件机械加工工艺规程及关键工序夹具设计专业:班级:设计者:学号:指导教师:机械制造工艺学课程设计任务书题目:阀体零件机械加工工艺规程及关键工序夹具设计内容:1.零件图1张2.毛坯图1张3.机械加工工艺过程综合卡片张4.机械加工工序卡片张5.夹具结构设计装配图1张6.夹具结构设计零件图张7.课程设计说明书1份专业:班级:设计者:学号:指导教师:目录序言 (4)一、零件的分析 (4)(一)零件的功用、材料和性能 (4)(二)形体分析 (4)二、确定生产类型 (5)三、确定毛坯 (5)(一)选择毛坯 (5)(二)确定机械加工余量、毛坯尺寸和公差 (6)四、工艺规程设计 (6)(一)技术要求分析 (6)(二)零件的加工工艺性分析 (7)(三)选择基面 (7)(四)安排加工工艺路线 (8)(五)确定工序内容 (8)五、夹具设计 (17)(一)机床夹具的组成 (17)(二)机床的分类 (18)(三)工件的装夹方法 (18)(四)工件在夹具中的定位 (19)(五)夹紧装置的组成 (21)(六)阀体零件的钻床专用夹具的总体设计 (24)参考文献 (27)序言机械制造技术基础课程设计是在学完了机械制造技术机车和大部分专业课,并进行了生产实习的基础上进行的又一个实践性教学环节。
这次设计使我们能综合运用机械制造技术基础中的基本理论,并结合生产实习中学到的实践知识,独立地分析和解决了零件机械制造工艺问题,设计了机床专用夹具这一典型的工艺装备,提高了结构设计能力,为今后的毕业设计及未来从事的工作打下了良好的基础。
由于能力所限,经验不足,设计中还有许多不足之处,希望各位老师多加指教。
一、零件的分析(一)零件的功用、材料和性能该阀体是一个管道控制阀,通过一处外螺纹,一处带螺纹孔的方形壁与其他物体连接。
顶部内螺纹是用来安装控制阀门,利用阀门来控制液体的开关以及流量的大小。
阀体的材料是普通碳素结构钢Q235,其屈服值为235。
阀的工艺设计方案
工艺设计方案一.阀体的加工工艺设计1.阀体工艺方案设计阀体设计图阀体表面由圆柱面﹑槽﹑圆弧等构成,是回转体结构,形状较为复杂,可以用普通车床或者数控车床进行加工;内部主要由孔构成,深孔可以用车床加工,异型孔形状较为复杂,配合面尺寸精度要求较高,可以选用数控铣床进行加工。
2.阀体工艺路线设计阀体总的加工路线是先进行车削加工,再进行铣削加工。
车削加工工艺路线如下:车削加工工艺路线表工序号夹具名称使用设备车间001 三爪卡盘普通车床加工车间工步工步内容刀具号刀具主轴转速/(r/min)进给速度/(mm/r)背吃刀量/(mm)备注1 粗车端面T01 端面车刀360 0.19 12 精车端面T01 端面车刀530 0.1 0.53 钻中心孔T02 中心钻2484 钻φ20*4孔T03 φ20麻花钻2485 钻φ5*4孔T04 φ5麻花钻360 0.19 56 钻φ30孔T05 φ30麻花钻2487 倒角T01 端面车刀5308 粗车端面T01 端面车刀360 0.19 1 工件调头装夹9 精车端面T01 端面车刀530 0.1 0.510 粗镗孔T05 镗刀360 0.19 511 半精镗孔T05 镗刀360 0.19 112 精镗孔T05 镗刀530 0.1 0.513 粗车外圆T06 外圆车刀360 0.19 0.414 精车外圆T06 外圆车刀530 0.1 0.115 倒角T01 端面车刀530铣削加工工艺路线如下:铣削加工工艺路线表工序号夹具名称使用设备车间002 三爪卡盘FANUC数控铣床加工车间工步工步内容刀具号刀具主轴转速/(r/min)进给速度/(mm/min)背吃刀量/(mm)备注1 粗铣轮廓T01 φ12立铣刀800 30 62 精铣轮廓T01 φ12立铣刀1200 30 0.23.阀体加工程序设计用Master CAM软件进行阀体的造型,构造出阀体的几何形状,利用软件的功能定义刀路并生成NC程序。
截止阀 寸产品零件加工工艺过程卡片
锻件 材
1
料
夹具
编
号
4J961Y-1500LB
名称牌号:A105
单件毛重: ㎏ 净重: ㎏
工艺装备名称及编号
刃具
量具
下料规格: 可制件数:1
辅助工具
10 金工 车工 车面镗孔φ96
车床
三爪卡盘
车刀
卡尺
第1页 共1页
定额工时
20
金工
车工
车
210
0.1 0.2
拉面取长15
车床
三爪卡盘
车刀
卡尺
30 金工 辅助工 清洗涂油入库
更改 记录
编
校
制 年月日
对
年月日
审
会
批
核 年月日 签 年 月 日 准
年月日
江苏理想阀门有限公司
产品零件加工工艺过程卡片
产 名 称:截止阀 品 型号规格:4J961Y-1500LB
工序 编号
车间
工种
零 名称:压盖 件 图号:4J961Y-2500LB.V-18
工序名称及内容
毛坯种类 件数 设备名称 及型号
车床
锻件 材
1
料
夹具 三爪卡盘
4J961Y-1500LB
名称牌号:A105
单件毛重: ㎏ 净重: ㎏
工艺装备名称及编号
刃具
量具
车刀
卡尺
下料规格: 可制件数:1
辅助工具
共1页 定额工时
20 金工 车工 在芯棒上调面车φ188外元
30
装配
钳工
在钻模上打孔攻丝4-M20,中心距φ150, 打活节肖孔2-φ16,中心高46 中心距150
车床C630
阀体的加工工艺
1引言1.1 本课题的意义机械工业是国民经济的基础产业,工艺是机械工业的基础工作。
制造技术是一个永恒的主题,是设想、概念、科学、技术物化的基础与手段,是国家经济与国防的体现,也是国家国家工业化的关键。
工业技术是制造技术的重要部分,也是最有活力的部分。
产品从设计到现实必须通过加工才能完成,工艺是设计和制造的桥梁,设计的可能性往往受到工艺的制约,同样设计可以通过不同的工艺来实现,工艺不同,所需的加工设备工艺装备也就不同,其质量和生产也就有差别。
机床夹具是机械制造行业中不可或缺的重要工艺装备,可以保证机械加工质量,提高生产效率,降低生产成本,减轻劳动强度,实现生产过程自动化,使用专用夹具还可以改变原机床的用途和扩大机床的使用范围,所以夹具在机械加工中发挥着重要的作用,大量专用机床夹具的采用为大批量的生产提供了必要的条件。
因此,好的夹具设计可以提高产品劳动生产率,保证和提高加工精度,降低生产成本等,还可以扩大机床的使用范围,从而使产品在保证精度的前提下提高效率、降低成本。
当今激烈的市场竞争和企业信息化的要求,企业对夹具的设计及制造提出了更高的要求。
所以对机械的加工工艺及夹具设计具有十分重要的意义。
本次设计主要是阀体加工工艺和钻模的设计,从实际生产要求出发,突出实际应用,并以相关理论知识为纽带,紧密联系生产具有很强的实用性。
1.2 我国机械工艺发展现状我国的现代制造技术主要沿着“广义制造”(或称“大制造”)的方向发展,具体的发展方向可以归纳为4 个方面和多个大项目。
这4 个方面体现为现代设计的技术、现代成形和改性的技术、现代加工的技术、制造系统和管理的技术,大项目则包括反求分层制造技术、微纳米技术、中尺度制造技术、极限制造技术、高速加工技术、表面工程技术、质量控制工程、虚拟制造、智能制造、协同制造、绿色制造和共生制造等。
当前,我国工艺发展的重点是并行设计、创新设计、改性技术与现代成形、材料成形过程仿真和优化等。
#一般锲式闸阀零件工艺工序卡
8
钻中法兰螺纹孔
WCB
毛胚种类
毛胚外形尺寸
每台毛胚可制件数
每台件数
铸件
1
1
设备名称
设备型号
设备编号
同时加工件数
普通钻床
1
夹具名称
夹具编号
切削液
钻模板
公步号
工步内容
工艺装备
主轴转速r/min
切削速度m/min
进给量mm/r
切削深度mm
走刀次数
工步工时
机动
辅助
1
钻中法兰螺纹孔
¢25钻头
2
设计<日期)
阀体
第1页
车间
工序号
工序名称
材料牌号
金工
1
车中法兰端面外圆
WCB
毛胚种类
毛胚外形尺寸
每台毛胚可制件数
每台件数
铸件
1
1
设备名称
设备型号
设备编号
同时加工件数
普通立铣
1
夹具名称
夹具编号
切削液
车中法兰通用夹具
公步号
工步内容
工艺装备
主轴转速r/min
切削速度m/min
进给量mm/r
切削深度mm
走刀次数
工步工时
产品型号
300Z41H-40
零件图号
12Z3-FT
共10页
产品名称
闸阀
零件名称
阀体
第6页
车间
工序号
工序名称
材料牌号
金工
6
粗车密封面
Cr13
毛胚种类
毛胚外形尺寸
每台毛胚可制件数
每台件数
铸件
1