
灌胶过程步骤图解
电子灌封(灌胶)工艺技术

电子灌封(灌胶)工艺技术一、什么是灌封?灌封(灌胶)就是将聚氨酯灌封胶、有机硅灌封胶、环氧树脂灌封胶用设备或手工方式灌入装有电子元件、线路的器件内,在常温或加热条件下固化成为性能优异的热固性高分子绝缘材料,从而达到粘接、密封、灌封和涂敷保护的目的。
二、灌封的主要作用?灌封的主要作用是:1)强化电子器件的整体性,提高对外来冲击、震动的抵抗力;2)提高内部元件与线路间的绝缘性,有利于器件小型化、轻量化;3)避免元件、线路的直接暴露,改善器件的防水、防尘、防潮性能;5)传热导热;三、3种灌封胶的优缺点?1)环氧树脂灌封胶环氧树脂灌封胶多为硬性,固化后和石头差不多硬,很难拆掉,具有良好的保密功能,但也有少部分为软性。
普通的耐温在100℃左右,加温固化的耐温在150℃左右,也有耐温在300℃以上的。
有固定、绝缘、防水、防油、防尘、防盗密、耐腐蚀、耐老化、耐冷热冲击等特性。
常见的有环氧灌封胶有:阻燃型、导热型、低粘度型、耐高温型等。
优点:对硬质材料粘接力好,具有优秀的耐高温性能和电气绝缘能力,操作简单,固化前后都非常稳定,对多种金属底材和多孔底材都有优秀的附着力。
缺点:抗冷热变化能力弱,受到冷热冲击后容易产生裂缝,导致水汽从裂缝中渗入到电子元器件内,防潮能力差。
并且固化后为胶体硬度较高且较脆,容易拉伤电子元器件,灌封后无法打开,修复性不好。
适用范围:环氧树脂灌封胶容易渗透进产品的间隙中,适合灌封常温条件下且对环境力学性能没有特殊要求的中小型电子元器件,如汽车、摩托车点火器,LED驱动电源、传感器、环型变压器、电容器、触发器、LED防水灯、电路板的保密、绝缘、防潮(水)灌封。
2)有机硅灌封胶有机硅电子灌封胶固化后多为软性、有弹性可以修复,简称软胶,粘接力较差。
其颜色一般都可以根据需要任意调整,或透明或非透明或有颜色。
双组份有机硅灌封胶是最为常见的,这类胶包括缩合型的和加成性剂的两类。
一般缩合型的对元器件和灌封腔体的附着力较差,固化过程中会产生挥发性低分子物质,固化后有较明显收缩率;加成型的(又称硅凝胶)收缩率极小、固化过程中不会产生挥发性低分子物质,可以加热快速固化。
灌胶工艺
灌胶工艺一、灌胶前1、电源气源:接上220V电源,0.5MPA气源;2、胶水储量:查看AB储料罐要有足够的胶水;3、阀门状态:储料罐干燥阀(装有干燥剂)需要打开,底下出料阀需要打开,预留抽真空阀门关闭;测试吐胶阀门,看阀门是否灵活;4、加热搅拌:如需要加热,一般不要加热A料,直接加热B料即可,加热的时候必须打开搅拌;5、测试:1)测试吐胶阀门,看阀门是否灵活;2)测量AB胶的出胶比例,是否为规定的比例,并做好记录;二、灌胶中1、混合后的胶水:1)外观:混合好的胶水应该是均匀一致的2)重量:单次吐胶总量应该一致注:若出现明显不均匀或重量不一致若出现明显不均匀或重量不一致若出现明显不均匀或重量不一致若出现明显不均匀或重量不一致,请停机检查建议:生产过程中,每每做一定数量的产品,重新核定一次胶水总量2、气压过低报警灯:当气压低于工作气压后,发出蜂鸣报警声,需停止吐胶,待气压恢复蜂鸣,停止报警后,正常生产。
3、注意观察A/B料液位显示管,作好加料准备。
4、在灌封时出现导常是按急停键:按下急停按钮,机器将不吐出胶水;当急停按钮松开弹起时,机器吐出胶水。
三、灌胶结束1、关闭加热,搅拌,功能选择开关旋转至“停止”2、静态混合管清洗:停止吐胶后必须在分钟之内拆卸并清洗混合管。
3、拆卸混合管安装密封盖:在密封盖里装入三分之一的黄油,旋上即可密封。
4、关闭阀门:关闭料桶进气阀(干燥剂阀门)5、关闭电源气源四、设备维护1、A料密封:A料特性是见空气会出现凝结和黏度增加现象,所以A料的储料桶及管道必须密封;2、注黄油:1)每天工作结束后,静态机头注入一次黄油;2)齿轮泵密封圈每周注入一次黄油;3、过滤网清洗:每周清洗一次,待干燥后,再重新在丝口上涂黄油安装复位;4、干燥剂更换:变色硅胶,正常时颜色是蓝色,到颜色变淡后,立即更换5、密封圈更换:1)静态机头里面的密封圈2个月需要更换一次;2)齿轮泵密封圈2个月需要更换。
灌胶方法及要求
控制器灌胶流程及注意事项
灌胶流程
第一步:在线路板与控制面板装配间隙涂上适量的703有机硅橡胶(白色)——目地不让环氧树脂胶水流入控制板内 在大约过15分钟自然晾干
所用工具:毛笔、其它可用工具根据实际怀况暂定
第二步:把控制器放入指定灌胶架子上,且灌胶面朝上,位置要放正,否则会影响灌胶质量
第三步:把调好的环氧树脂胶水装入指定熔器铜中,再灌入控制器相应位置中,灌入量要适当,不能太多易溢出造成
装配不良
注意:灌入量以小为原则
所用工具:量杯、熔器筒、手套、软布
第四步:等灌好一定数量后,要及时查看、清理,以便达到最好效果
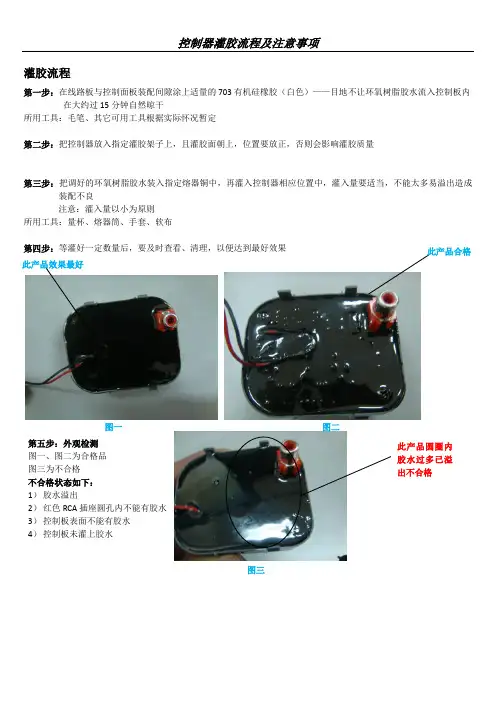
第五步:外观检测
图一、图二为合格品
图三为不合格
不合格状态如下:
1) 胶水溢出
2) 红色RCA 插座圆孔内不能有胶水
3) 控制板表面不能有胶水
4) 控制板未灌上胶水
此产品合格
此产品效果最好
图一 图二 图三。
灌胶工程作业流程图

生产效率评估
安全影响评估
品质评估 NG
设备治具试用OK
设备生产工艺确认
厂商改善
更改相关工艺文件
变更相关流程
以最终结果为导向变更相关文 件
制 定
吴开云
审核
现场作业跟进 OK 制程效果确认
NG
改善试样 N 结果确认
OK
NG
评估是否可用设备作业
OK
根据产品工艺及难易程度评估 是否可以使用治具或设备辅助 生产,并提供可行方案给采购 联系厂商提供相关治具设备
维持手工作业方式
采购提供厂商设备治具
设备治具试用
根据治具设备的实际操作难易 程度及对品质效率、安全因素 的影响来评估治具设备是否适 用,治具设备是否需持续修改 优化。确定产品生产工艺及方 式
灌胶工程作业流程图
生产安排
作业说明
材料确认
确认所用胶料符合规格要求
首件制作跟进
跟进首件制作,确保灌胶前产 品特性OK
灌胶首件确认 OK NG
确认作业方式与灌胶次数及凝 固方式
批量作业
不良分析
根据首件初步判定作业方式等 关键参数,分析不良样品并提 供改善方案进行持续试样。试 样OK后进行小批量试产并现场 确认效果,灌胶前后特性变化 。
灌封胶产品操作指南

灌封胶产品操作指南一.灌封前的准备:工具:搅拌棒(筷子),塑料杯,电子称分别打开A,B两个容器,1.首先,检查A胶底部有无沉淀,如有沉淀,必须先将沉淀搅拌起来,直到搅拌均匀为止。
2.同样方法,检查B胶3.塑料杯放置于电子称上,电子称去皮清零。
4.将搅拌好了的A胶,直接倒入塑料杯中(根据用量要求取用,单次混合不低于50克)5.根据A胶用量,取出一定比例的B胶(按照说明书中的比例),倒入塑料杯中。
6.用搅拌棒(筷子)顺着一个方向,充分搅拌塑料杯中的胶水(这一步很重要!必须充分搅拌均匀,杯壁要刮到)。
如果一次混合100克以内的话,时间一般在3分钟左右,混合量大的话,时间适当延长。
7.将混合好的胶水,静置5分钟左右(目的是排泡),再灌封到产品中。
二.灌封产品工具:混合好胶的杯子,需要灌封的产品。
操作步骤:1.检查需要灌封的产品是否有灰尘,助焊剂,松香,油污等残留物,如发现残留物,必须用洗板水或酒精清洗干净,晾干。
2.灌封的产品,底部或者边缘不能有缝隙,否则可能发生胶液渗漏。
如有缝隙,可以预先用硅橡胶填缝堵漏。
3.将装有胶水的杯子慢慢倾倒(不要一股脑倒下),顺着一个点,流满产品周围。
4.根据产品要求,选择灌封厚度。
三.固化产品根据产品要求,可以选择常温固化或者热固化。
1.常温固化:室温干燥环境中静置即可,无需做任何处理。
2.热固化,直接将产品置于恒温箱中,加热处理。
四.注意事项:1.环氧树脂灌封胶在固化的过程中会放热,混合量越大,放热越大,固化时间相应也会缩短。
2.加成型灌封硅胶,对于含有磷,硫,胺等化学物质的材料,接触到的地方,会产生“中毒”(不凝固)的情况,请一定要注意。
3.单组分硅胶或者缩合型硅胶都不会深层凝固,单组分硅胶,凝固深度不超过3mm,缩合型灌封硅胶,凝固深度不超过8mm。
欢迎您的下载,资料仅供参考!致力为企业和个人提供合同协议,策划案计划书,学习课件等等打造全网一站式需求。
双组份导热硅胶灌胶方法
双组份导热硅胶灌胶方法嘿,朋友们!今天咱就来讲讲双组份导热硅胶灌胶方法。
这可是个很重要的事儿呢,就好比给机器穿上了一件保暖又好用的“小棉袄”!先来说说准备工作吧,那可得像准备一顿丰盛的大餐一样用心。
咱得把要灌胶的地方清理得干干净净,不能有一点灰尘啊、杂物啥的,这就好比你要做蛋糕,模具不干净可不行呀!然后呢,把双组份导热硅胶按照一定的比例调配好,这比例可得拿捏准了,多一点少一点可能效果就大打折扣啦。
接下来就是真正的灌胶啦!就像给小娃娃喂饭一样,得小心翼翼又准确无误。
把调配好的硅胶慢慢地倒入需要灌胶的地方,看着它一点点填满那些缝隙,心里是不是有一种莫名的满足感呀?这时候可别着急,得让硅胶均匀地分布,不能这里多一块那里少一块的,不然这“小棉袄”可就不保暖啦。
灌胶的时候还要注意速度哦,不能太快也不能太慢。
太快了容易产生气泡,那可就像蛋糕里有了空洞一样不好啦;太慢了又怕硅胶凝固了,那就麻烦咯。
就好像跑步一样,得掌握好节奏,才能跑得又快又稳。
等灌胶完成了,可别以为就大功告成啦。
还得给它一点时间让它好好凝固呢。
这就像烤面包,得等它在烤箱里慢慢变得金黄酥脆呀。
在这期间,可别去乱动它,让它安安静静地变好吧。
想象一下,如果灌胶没做好,那会怎么样呢?机器可能会因为散热不好而“发脾气”哦,那可就得不偿失啦。
所以啊,这双组份导热硅胶灌胶方法可一定要认真对待呀!咱再说说细节方面,调配硅胶的时候一定要仔细搅拌均匀呀,不然有的地方硬有的地方软,那可不行。
还有啊,灌胶的工具也要选对,就像你写字得选一支顺手的笔一样。
总之呢,双组份导热硅胶灌胶方法说简单也不简单,说难也不难。
只要咱用心去做,注意每一个细节,就一定能给机器穿上一件完美的“小棉袄”。
让它在工作的时候舒舒服服的,发挥出最好的性能。
这不是挺好的嘛!所以呀,大家可千万别马虎哦,好好掌握这个方法,让我们的机器都能健健康康地工作吧!怎么样,是不是觉得挺有意思的呀?赶紧去试试吧!。
乒乓球拍灌胶方法
乒乓球拍灌胶方法第一步:准备工作1.准备好乒乓球拍灌胶所需的工具和材料,包括乒乓球拍胶水、刮胶刀、刷子、橡皮筋等。
2.将球拍和刮胶刀用湿纸巾擦拭干净,确保表面没有灰尘和污垢。
第二步:刮胶1. 取出乒乓球拍胶水,将胶水涂抹在球拍的胶层上。
建议使用均匀的厚度,一般为0.2-0.4mm。
且要注意胶水的使用寿命,避免使用过期的胶水。
2.用刮胶刀将胶水从拍面中间向四周刮平。
要保持刮胶的速度和力度均匀,确保刮胶的平整度。
3.刮胶时可以使用橡皮筋固定球拍,使球拍保持直线状态,减少刮胶时拍面的尖爆。
第三步:粘合1.将刮平的胶面放在刮胶时使用的地方,等待胶水稍干。
根据不同的胶水,干燥时间一般为10-30分钟。
2.等待胶水稍干后,将刮胶刀轻轻插入胶面和拍板之间的缝隙中,并将刮胶刀平行于球拍表面滑动,使刮胶刀完全插入缝隙中。
3.将刮胶刀缓慢地从球拍顶端向下拉动,以分离拍板和胶面。
要保持拍板和胶面的平衡度,确保胶面完整地贴在拍板上。
4.粘合时也可以使用橡皮筋固定球拍,以保持球拍的直线状态。
第四步:压实1.将球拍放在桌上,用手按压球拍的胶面和拍板,以使胶面充分接触拍板,并确保胶水牢固粘合。
2.可以使用一些重物,如书籍或乒乓球瓶等,放在球拍上增加压力,以确保胶面牢固地粘在拍板上。
3.将球拍静置4-8小时,让胶水充分干燥。
第五步:修整1.使用刮胶刀修整球拍边缘的多余胶水。
刮胶刀要保持与球拍表面平行,以避免损伤胶面。
2.刮胶刀沿着球拍边缘平稳地刮去多余的胶水。
3.检查球拍的胶面和拍板是否牢固结合,如果存在空隙或松动,可以使用胶水再次粘合修复。
总结:乒乓球拍灌胶方法需要耐心和细致的操作。
在操作过程中,要保持手部稳定,并且具有一定的刮胶技术。
同时,选用合适的胶水也是非常重要的,因为不同的胶水对灌胶效果有着明显的影响。
灌胶完成后,应定期检查球拍的胶面状态,以便及时修补和更换。
只有掌握好乒乓球拍灌胶技术,才能保证球拍的使用性能和持久性。
线路板灌胶流程
线路板封胶流程
1.清洁线路板。
用无水酒精和硬毛刷擦洗清洁PCB线路板,尤其是
焊接点的松香残留、焊锡渣等残留物;
2.干燥线路板。
用烘干机或者热风筒烘干线路板,烘干完后再仔细
检查一遍,是否有明显虚焊、短路焊点,以及焊锡渣残留等;
3.防水胶。
将防水胶用毛刷刷一遍线路板,或者线路板浸入防水胶
一遍(先处理再焊接线,或者线接好再处理均可)
4.等待防水胶凝固,需12小时以上干燥才可以继续下一步,部分紧
急情况下可采用人工干燥方式加快进度;
5.测试线路板功能,不正常则修理好后再从3步骤开始进行防水胶
的处理,正常则进入下一步;
6.用环氧树脂/硅胶/胶棒等填充整个线路板到外壳里,接线固定封死,
注意不要存在死角,且胶尽量平整美观;
7.防水胶干燥,需24小时以上。
完成之后,根据实际情况抽测或全
测线路板功能是否正常。
灌胶
灌胶Lamp-LED的封装采用灌封的形式。
灌封的过程是先在LED 成型模腔内注入液态环氧,然后插入压焊好的LED 支架,放入烘箱让环氧固化后,将LED 从模腔中脱出即成型。
LED灌胶工艺看似很简单,但是还要注意以下几个方面:1.将模条按一定的方向装在铝船上。
后进行吹尘后置入125℃/40分钟的烘箱内进行预热。
2. 根据生产的需求量进行配胶,后将已配好的胶搅拌均匀后置入45℃/15分钟的真空烘箱内进行脱泡。
3. 进行灌胶,后进行初烤(3φ、5φ的产品初烤温度为125℃/60 分钟; 8φ-10φ的产品初烤温度为110℃/30分钟+125℃/30分钟)4. 进行离模,后进行长烤125℃/6-8 小时。
如果灌胶的不良,可能会出现以下现象:1.支架插偏、支架插深、支架插浅、支架插反、支架爬胶、支架变黄( 氧化、烘烤温度过高或时间过长)2.碗气泡、珍珠气泡、线性气泡、表面***气泡3. 杂质、多胶、少胶、雾化4. 胶面水纹、胶体损伤、胶体龟裂(胶水老化或比例不对)、胶体变黄(A胶比例过大)。
LED 的封装有很多的步骤,下文将具体介绍各个步骤。
一、生产工艺1.生产:a)清洗:采用超声波清洗PCB或LED支架,并烘干。
b)装架:在led 管芯(大圆片)底部电极备上银胶后进行扩张,将扩张后的管芯( 大圆片)安置在刺晶台上,在显微镜下用刺晶笔将管芯一个一个安装在PCB或LED支架相应的焊盘上,随后进行烧结使银胶固化。
c)压焊:用铝丝或金丝焊机将电极连接到LED 管芯上,以作电流注入的引线。
LED直接安装在PCB 上的,一般采用铝丝焊机。
(制作白光TOP-LED需要金线焊机)d)封装:通过点胶,用环氧将LED 管芯和焊线保护起来。
在PCB 板上点胶,对固化后胶体形状有严格要求,这直接关系到背光源成品的出光亮度。
这道工序还将承担点荧光粉(白光LED)的任务。
e)焊接:如果背光源是采用SMD-LED或其它已封装的LED,则在装配工艺之前,需要将LED焊接到PCB板上。
连接器灌胶工艺
连接器灌胶工艺哎呀,连接器灌胶工艺啊,这玩意儿听起来挺高大上的,其实呢,就是给那些电子小玩意儿穿个“防水衣”,让它们在各种恶劣环境下也能正常工作。
这活儿,我得说,真是个细致活儿,得有耐心,还得有那么点子匠人精神。
首先啊,咱们得准备点东西,比如连接器、胶水、注射器,还有那必不可少的无尘车间。
对,你没听错,无尘车间,这玩意儿可不能马虎,灰尘多了,那胶水就粘不牢了,那可就白忙活了。
好了,准备工作做完了,咱们开始灌胶。
这第一步,得把连接器放在工作台上,用夹具固定好,这可是关键,要是没固定好,那胶水一灌进去,连接器就歪歪扭扭的,那可就完蛋了。
接下来,咱们得把胶水调好,这胶水得调得不稀不稠,刚刚好。
调好了,咱们就开始灌胶了。
用注射器慢慢把胶水推进连接器的缝隙里,这得小心,别太快,太快了,胶水会溢出来,那就得重来了。
慢工出细活,这话一点没错。
灌胶的时候,你得看着胶水慢慢填满缝隙,这过程挺治愈的,就像看着巧克力慢慢融化在热牛奶里一样。
等胶水灌满了,咱们还得等它干透,这得有耐心,不能急,急了,胶水干不透,那可就前功尽弃了。
等胶水干了,咱们还得检查一遍,看看有没有漏胶的地方,有没有气泡,这可是细节决定成败的时候。
有气泡,得用针挑破,漏胶了,得补上。
这活儿,得细心,得有那么点子匠人精神。
最后,咱们的连接器就穿上了“防水衣”,可以安心地在各种恶劣环境下工作了。
这活儿,虽然听起来挺枯燥的,但干好了,看着那些连接器一个个穿上“防水衣”,心里还是挺有成就感的。
所以啊,连接器灌胶工艺,这活儿,虽然听起来挺高大上的,其实呢,就是得耐心,得细心,得有那么点子匠人精神。
这活儿,干好了,那可是给电子小玩意儿们带来了大大的安全感啊。