
干燥机点检标准
用水泵检查标准
厂 领 导 Y Y 设备 状态 运行 停止 √ √ 目测 √ 触摸 √ √ 检查方法 耳听 鼻嗅 测试 其它
Y Y Y Y Y
√ √ √ √ √ √
√
√ √ √
Y
√
√
Y
√
√
√
Y
√
√
Y
√
√
Y
√
√
Y
√
√
Y
√
√
Y
√
√
√
Y
√
√
√
Y
√
√
√
),一日=1D;2周=2W;3月=3M
检修工检查原3D现在改为W
Y
Y
Y
Y
3
轴承
5. 检 查 泵 轴两端与 叶轮和联 轴器的平 键配合是 否良好
3M
3M
3M
6M
4
1. 检 查 轴 轴封装置 封 处 是 否 太紧
M
3M
3M
6M
2M
2M
2M
3M
2 .检查密 封环与叶 轮进口端 外圆之间 的径向间 隙是否过 大或过小
2 .检查密 封环与叶 轮进口端 外圆之间 的径向间 隙是否过 大或过小
T
W W W Y Y
M M M Y Y
M M M Y Y
3M 3M 3M Y Y
T 轴承温度<70℃。
泵轴直线 度 < 0.05mm, 表面粗糙 度<0.8um 轴套外圆 周上圆环 形磨痕的 深度,要 求不超过 0.5mm 平键的两 个侧面应 该与泵轴 上的键槽 的侧面实 现少量的 过 盈 配 合,而与 叶轮孔键 槽 以及联 轴器孔键 槽两侧为 过渡配合 设备运转 时轴承为 潮 湿 现 象,设备 非运转状 密封环与 叶轮进口 端外圆之 间,四周 间隙应保 持均匀。
5
叶轮
对于密封 环与叶轮 之间的轴 向间隙, 一般要求 不高,以 两者之间 有间隙, 而又不发 生摩擦为 宜。 1. 检 查 叶 叶 轮 表 面 轮有无磨 应为光滑 损、腐蚀 表面 叶轮进口 端和出口 2. 检 查 叶 端外圆处 轮径向跳 的径向跳 动量是否 动量要求 过大 不 超 过 0.05mm 1. 检 查 泵 用 手 锤 轻 体上是否 轻敲击泵 出现裂纹 体的各个 泵体的轴 承孔与滚 动轴承的 2. 检 查 轴 外 环 形 成 承孔与轴 过渡配合 承的间隙 。 他 们 之 间的配合 公差为 0 ~ 0.02mm源自2M2M2M
3M
Y
Y
Y
Y
Y
Y
Y
Y
T
W
M
M
3M
6
泵体
W
M
M
3M
UPS电源
切断主电 源后,工 作正常
W
M
M
3M
说明:1、点检周期:班T(team)、日D(day)、周W(week)、月M(month)、年Y(year),一日=1D;2周=2W;3月 2、使用“√”确定点检分工、设备状态、点检方法 注:检修工检查原3D现在改
回用水泵检查标
序号 检查部位 检查内容 检查标准 /项目
1. 地 脚 螺 丝有无松 动或填实 2. 底 座 是 否水平 地脚螺丝 拧紧并填 实 用水平尺
操 作 工 T
检 修 工 W 2M
检查分工及周期 使用 检修 单位 单位 专工 专工 M 2M M 2M
技 术 处 3M 3M
1
泵座
2
联轴器
调整直至 水平 对轮无严 1. 有 无 异 重 磨 损 , 常声音 传动轴无 1. 螺 钉 有 窜动,无 螺钉无松 T 无松动 动 2.轴承 3. 轴 承 是 否弯曲、 磨损、裂 纹、冲蚀 等现象 4. 检 查 轴 套外圆的 磨痕是否 过深
GB6970-粮食干燥机试验方法概要
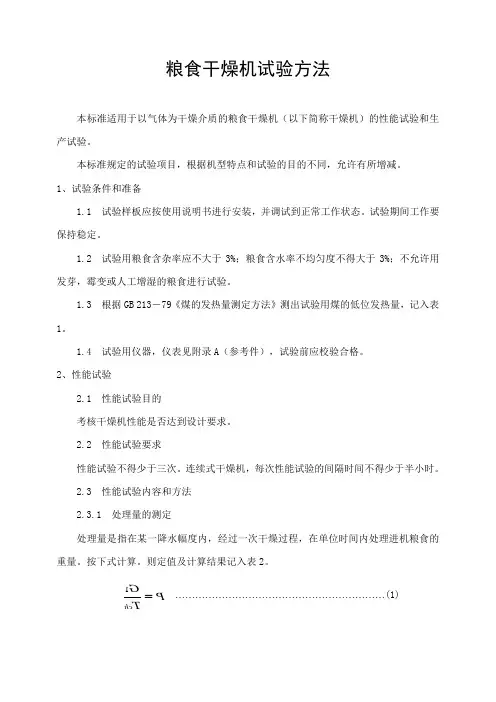
粮食干燥机试验方法本标准适用于以气体为干燥介质的粮食干燥机(以下简称干燥机)的性能试验和生产试验。
本标准规定的试验项目,根据机型特点和试验的目的不同,允许有所增减。
1、试验条件和准备1.1 试验样板应按使用说明书进行安装,并调试到正常工作状态。
试验期间工作要保持稳定。
1.2 试验用粮食含杂率应不大于3%;粮食含水率不均匀度不得大于3%;不允许用发芽,霉变或人工增湿的粮食进行试验。
1.3 根据GB 213-79《煤的发热量测定方法》测出试验用煤的低位发热量,记入表1。
1.4 试验用仪器,仪表见附录A (参考件),试验前应校验合格。
2、性能试验2.1 性能试验目的考核干燥机性能是否达到设计要求。
2.2 性能试验要求性能试验不得少于三次。
连续式干燥机,每次性能试验的间隔时间不得少于半小时。
2.3 性能试验内容和方法2.3.1 处理量的测定处理量是指在某一降水幅度内,经过一次干燥过程,在单位时间内处理进机粮食的重量。
按下式计算。
则定值及计算结果记入表2。
(1)c h T GP 1………………………………………… (2式中:P ——处理量,t/h ;G 1——进机粮食重量,t ;T ch ——处理量测量定时间,h ;G 3——出机粮食重量,t ;ω1——进机粮食含水率,%;ω3——出机粮食含水率,%。
2.3.2 干燥周期的测定连续式干燥机的干燥周期指粮食流长干燥机的时间,根据测得的处理量值按下式计算,结果记入表2。
(3)式中:T ——干燥周期,h ;V ——干燥机有效粮食容积,m 3;r ——机内粮食容量,t/m 3。
分批式干燥机的干燥周期指一批粮食在干燥机内进行预热、烘干、缓苏和冷却的全部时间。
测定结果记入表3,计算结果记入表2。
2.3.3 燃料消耗量的测定连续式干燥机按班次记录燃料消耗量(包括点火用燃料);分批式干燥机按烘干批次记录燃料消耗量(包括点火用燃料)。
计算小时燃料消耗量,并折算成小时标准煤消耗量(标准煤低位发热量为29.3MJ/kg )。
冷冻式干燥机开机前应检查哪些方面?
冷冻式干燥机开机前应检查哪些方面?
冷冻式干燥机运用了物理原理,将压缩空气中的水分冷冻至露点以下,使之从空气中析出的空气干燥机。
受限于水的冰点温度,理论上来说它的露点温度可接近于0度,实际情况,好的冷冻干燥机露点温度一般在5度左右。
那么冷冻式干燥机开机前应检查哪些方面?
冷冻式干燥机开机前应检查如下几点:
1、检查电源电压是否正常;(JRL-10NF/JRL-10NW以下为∮220VAC+5%;JRL-10NF以上
为3∮380VAC+5%)。
2、观查制冷系统:观察冷媒高、低压表,两表在一定压力下达到基本平衡,而这平衡力是根据周围温度的高低而上下波动,一般在(0.5MPa~1.0MPa左右)。
3、检查空气管路是否正常,空气进口压力不得超过1.0MPa(特殊型号除外),进气温度尽量不超过选型时的确定值。
4、若选用的是水冷式,还应检查冷却水是否正常,水压为0.2~0.4MPa,水温≤320C,打开冷却水进水阀门。
5、开机前必须对压缩空气管路系统进行吹扫,以免杂物进入干燥机及过滤器影响使用。
以上就是冷冻式干燥机开机前需要检查的地方,每次开机前,操作人员都应该进行检查,以免机器出现故障问题,从而拖延生产进度。
东莞市尼嘉斯塑胶机械有限公司是一家专业做塑胶车间整厂规划的设备工程制造公司,其中包括有:中央供水系统、中央供料系统、自动化皮带线、机器人、机械手、注塑无人化车间的整体设计、非标自动化设计等等。
30年塑厂流程整体规划超强实力,结合特有辅机设计备为您提供权威设计的一种能够实现集中供料、集中控制,从而实现全厂无人化不间断成型作业的整体性解决方案,欢迎您对我们公司进行考察。
除湿干燥机日常点检表及清扫表
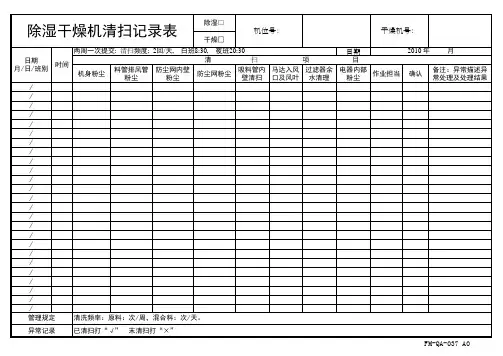
除湿干燥机清扫记录表
日期 月/日/班别
除湿□ 干燥□
机位号:
干燥机号:
2010 年 确认 月 备注:异常描述异 常处理及处理结果
日期 两周一次提交: 清扫频度; 2回/天, 白班8:30, 夜班20:30 扫 项 目 清 时间 料管排风管 防尘网内壁 吸料管内 马达入风 过滤器余 电器内部 机身粉尘 防尘网粉尘 作业担当 粉尘Байду номын сангаас粉尘 壁清扫 口及风叶 水清理 粉尘
/ / / / / / / / / / / / / / / / / / / / / / / / /
管理规定 异常记录 清洗频率:原料:次/周,混合料:次/天。 已清扫打“√” 末清扫打“×”
FM-QA-037 A0
FM-QA-037 A0
FM-QA-037 A0
FM-QA-037 A0
冷干机验收标准(设备管理及维修)

打印文本和电子版
5 有设备安全操作规程
交6 付 资7 料 清 单
8
有维护保养、故障检查维修图纸和作业指导书
所有设备,易损件和推荐备品备件 BOM 表和易损件备 品备件图纸 (包括机械、电气、气动、液压、焊机), 易损件备品备件 BOM 表中应包含有供应商联系方式 及参考价格,所有清单必须与实物相符 有完整的机械结构图、设备原理图
生产节拍达到技术协议中提出的班产率要求。
设1 备 移 交2 手
4在所有 A 类问题 100%解决,其他类问题 80%以上解决, 没有解决的问题都落实有措施、问题解决负责人、问 题解决时间后可以进行设备移交 4设备上使用的计量仪表经送质量部检验合格,贴合格 标签后,列出计量器具台帐清单,移交使用部门 (附 件 1)
冷干机验收报告书
项目名称:
验收日期:
序号
1
2
3
参加验收 4
人员:
5
6
7
8
9
10
11
12
项目负责人 部门
姓名
第1页共6页
设备验收细则
序号
检查内容
1 最终版本的 SOR 及相关 SOR 变更文件
检查结果 备
注
2 有按技术协议<SGMW (SOR)> 要求设计制造的产品使 用说明书
3 有安装基础图和安装作业指导书,生产线平面布置图 (含水、电、气、设备、工装、工位器具等)
1 设备有操作、润滑、功能、位置和安全等各种标牌和
铝牌
标志,这些标牌和标志位置正确应能长期保持清晰
2 设备有完整的仪器、仪表、指示灯等信号指示系统,
外
整齐美观使操作员能够直观的了解掌握设备运行情
双锥干燥机日常点检记录

将异常情况备注:
2、运转声音
无异响
3、温度和真空度是否正常
温度和真空度应在工艺参数范围
4、表面卫生清洁
外观应干净整洁、无可见污渍
5、气体连接管是否完好
检查所有气体连接管,应完好无破裂
检查人签名
说明:1.检查结果,正常的打“√”,异常的打“×”。不符合检查标准的项目,一般故障由车间人员负责维修,特殊故障需维修班组维修的,应填写设备维修与保养记录
双锥干燥机日常点检记录年月
设备名称:双锥干燥机
设备编码:
型号:
安装位置:
设备责任人:
关键部件:双锥、排料阀、捕尘器、电机、减速机
车间点检内容
检查标准及方法
检查结果
1
2
3
4
5
6
7
8
9
10
11
12
13
14
15
16
17
18
19
20
21
22
23
24
25
26
27
28
29
30
31
1、所பைடு நூலகம்连接螺栓是否齐全
目视检查螺栓是否齐全
干燥机的设备操作保养规程 (1)

干燥机的设备操作保养规程
A:开机前检查
1、电源是否到位,有无报警情况,如出现情况应及时到设备维修组报修。
2、管网系统所有阀门均处于正常工作状态。
3、仪表板上冷媒高压表、冷媒低压表指示、且基本相等(小机型只有低压表)。
4、检查电源电压后,不得超过额定值的±10%。
5、检查氟里昂是否在规定值范围内。
6、手动打开排污阀放水。
B:上述检查一切正常、即可开机
7、按下启动按钮,交流接触器延时3分钟后自动收合,冷媒压缩机开始运转(小型机无延时、请勿反复启动)
8、观察仪表板,冷媒高压表应缓慢上升至8.0mpa,冷媒低压表应缓慢下降至3.0mpa,此时已进入正常工作状态。
9、检查出入口空气压力表是否正常,两表续数相差0.03mpa属正常范围。
10、检查自动排水阀是否正常,如有损坏,及时报修,并做好记录。
11、定时检查干燥机情况,记录空气出、入口压力,冷媒高低压力等及日点检表的记录、设备运行、交接班记
录。
12、正常开、关机机器应按开、关机按钮,非紧急情况严禁按紧停按钮。
13、一级保养有考核评分表,除设备电气柜由专业人员维修保养外,设备卫生由操作工负责。
如遇无法解决的问题可以由机修钳工配合。
二级保养以机修钳工为主,操作、协助、卫生、清洁工作由操作工负责,及时做好记录,设备保障处签字认可。
14、设备部门每十天左右有专人对干燥机进行专项检查,确保各项保养措施落实到位。
15、设备如保养不到位,设备保障处会根据《设备检查、处罚、奖励实施办法》对操作人员实施处罚,因领导监管不力需负连带责任。
AQ5214—2013烘干设备安全性能检测方法
烘干设备安全性能检测方法Safety performance test method of drying oven(报批稿)国家安全生产监督管理总局发布目次前言 (3)1 范围 (4)2 规范性引用文件 (4)3 术语和定义 (4)4 检测项目及检测方法 (5)附录A(资料性附录)排气流速、流量的测定 (8)前言本标准第4章为强制性条文,其余为推荐性条文本标准按照GB/T1.1—2009给出的规则起草。
本标准由国家安全生产监督管理总局提出。
本标准由全国安全生产标准化技术委员会涂装作业分技术委员会(SAC/TC288/SC6)归口。
本标准起草单位:北京市劳动保护科学研究所、中国航空规划建设发展有限公司、扬州市恒通环保科技有限公司。
本标准主要起草人:吴芳谷、孙赟、要栋梁、张益铮、陈成新、姜中亚、张璞、李培省、陈虹桥、刘晓评、刘劲松、陆誉文。
烘干设备安全性能检测方法1 范围本标准规定了涂装烘干设备安全性能的检测要求和方法。
本标准适用于涂装烘干设备的出厂检验、验收和运行的安全性能的检测,其他类型烘干设备的安全性能检测可参照本标准执行。
2 规范性引用文件下列文件对于本文件的应用是必不可少的。
凡是注日期的引用文件,仅注日期的版本适用于本文件。
凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB 4942.1 旋转电机整体结构的防护等级(IP代码)—分级GB/T 14441—2008 涂装作业安全规程术语GB 14443—2007 涂装作业安全规程涂层烘干室安全技术规定GB/T 16157 固定污染源排气中颗粒物测定与气态污染物采样方法GB 21431—2008 建筑物防雷装置检测技术规范GB/T 24343 工业机械电气设备绝缘电阻试验规范GBZ/T 189.8 工作场所物理因素测量噪声JJG693 可燃气体检测报警器3 术语和定义GB/T 14441-2008界定的及下列术语和定义适用于本文件。
干燥机自主点检记录表
干燥机自主点检表文件编号版本版次设备名称干燥机设备型号adh100设备编号dxc08010使用位置车桥生产线点检项目班次日期10111213141516171819202122232425262728293031白班夜班白班夜班白班夜班点检人签字白班夜班组长签字白班夜班时间问题点整改措施责任人完成时间确认设备点检标示点检月份
设备名称
序 号
干燥机 点检项目
1 1.控制盒按钮齐全,操作灵敏 外观干净无破损。
干燥机自主点检表
设备型号
ADH-100
设备编号
点检月份:2020年10月
文件编号 版本版次
DXC-08-010
使用位置
车桥生产线
班次
日期
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
白班
夜班
2 2.检查进出口压力表指示应正常,制冷高低压表正常。
白班 夜班
3 3.压缩机运行声音和温度正常,机械电气控制阀正常。
白班 夜班
白班
点检人签字
夜班
白班
组长签字
夜班
时间
问题点
整改措施
责任人 完成时间
确认
年月
日
问题点
年月
日
பைடு நூலகம்
年月
日
年月
日
年月
日
设备点检标示
点 检、正 常 “√”, 异 常 “×”压力表填写显示数值。
干燥机维护检修规程
干燥机维护检修规程1. 设备规格型号设备规格型号:GZTφ2.4×20m 栅格式转筒干燥机2. 设备主要参数及要求2.1 设备参数筒体直径:2.4m筒体长度:20m 传动方式:左右各三台安装斜度:3%扬板型式:十字型升举叶片筒体转速:3~7.5r/min 进气温度:600~800℃ 电机:YCT355-4A、55kW (浙江调速电机厂)减速机:ZSY315(硬齿面,江苏泰星)物料:焦炭/兰炭粒度:0~25mm 容重:700kg/m3 初水份:W1≤18%终水份:W2≤1%生产能力:20t/h2.2设备要求筒体材质:Q235-A ,厚度δ=1,2 筒内加δ=、3 16Mn 材质衬板;滚圈和托轮材质:ZG45#,在踏面上不允许有缺陷;齿圈材质HT3054,小齿轮材质ZG45#。
齿圈及滚圈毛坯需经需方现场认可后方可进行下道工序的加工。
筒体涂漆:采用耐高温漆;筒体密封:采用不锈钢磷片式结构3、安装环境及防腐要求:3.1 现场自然条件参数:a) 海拔高度⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯~1200mb) 最热月平均最高气温⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯20.4 °Cc) 极端最高气温⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯38.7 ° Cd) 极端最低气温⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯~26.2 °Ce) 最大相对湿度⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯55 %3.2 防腐要求:所有金属部件应根据适于规定环境条件的制造厂标准防腐系统进行防腐处理。
干燥筒外表涂醇酸磁漆,筒内涂底漆加工表面涂防锈油,涂漆应均匀不得有脱漆、流痕、气泡和裂痕。
4、日常维护及常见故障处理:4.1日常维护4.1.1 运行前:检查干燥机拖轮、挡轮地角螺栓有无松动、干燥机齿圈有无异常、干燥机轮带表面是否平整、拖轮挡轮表面有无损伤、干燥机拖轮水槽内冷却水是否充足、筒体密封是否良好,有无漏料迹象。
4.1.2 运行中:检查干燥机内有无异常响动,减速机有无异常响动、有无跑冒滴漏现象、联轴器有无异常响动、电机有无异常响动、电机有无发热现象、调速电机是否正常有无异常发热,有无杂音、干燥机有无明显上下窜动4.1.3 运行结束后清扫设备卫生保持环境整洁。
干燥机保养项目及要求
设备名 称
点检、维护
点检项目
判定基准
报警设备 工作状态 报警设备完好 工作状态 正常抽料
责任部 门
保养 保养项目及要求
1、风罩、机器运转的确认 2、配管,配线,电源线的检查
维修
责任部 门
维修项目及要求
责任部 门
1.设备常见故障及可远 程指导进行修复的设备 故障修理
抽料
过滤网 已清理,无堵塞
3、再生、干燥加热器的检查确认 月度保养 4、接触器的确认检查
送料
工作状态 正常抽料
5、开关,按钮以及报警系统是否正常。 6、辅助、温度继电器的确认
2.申购、更换零部件
干燥机
感应器 感应正常 干燥温度 温度符合、并且清洁
物料员
7、温度探头的确认检查
1、吸湿筒的确认(发现不良更换干燥 剂)
2、控制箱内电子元器件灰尘清理
3、整机工作情况确认
年度保养 4、面板显示的确认
5、冷风电扇的检查
设备部
设备部
3.在自己无法维修时, 上报主管领导,请设备 厂家售后维修人员进行 维修。
料桶
清洁状况
料桶盒封闭,树脂无污染 。
6、更换干燥、再生、输送过滤器 7、更换接触器
备注