
注塑机设备点检表
注塑车间机器设备维护保养点检表
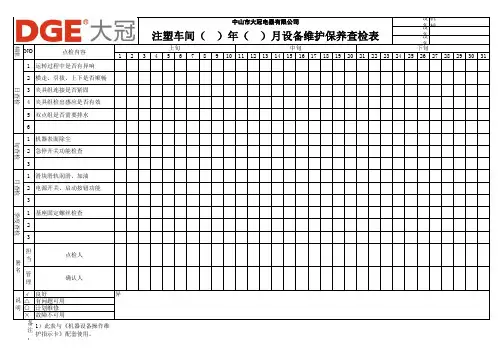
设备名称机械手
设备型号
设备编号
123456789101112131415161718192021222324252627282930311运转过程中是否有异响2横走、引拔、上下是否顺畅3夹具组连接是否紧固4夹具组检出感应是否有效5双点组是否需要排水61机器表面除尘2急停开关功能检查31滑块滑轨润滑、加油2电源开关、启动按钮功能31基座固定螺丝检查23担当点检人管
理确认人
√良好异常记录:△有问题可用
○计划维修
×故障不可用
说明中山市大冠电器有限公司注塑车间( )年( )月设备维护保养查检表频率
NO 点检内容上旬中旬下旬
日查检
旬查检
月查检
季度查检
署
名。
注塑机日常点检表

辅助注塑机正常工作
点检人 主管
修理异常记录
评估:是否影响产品质量和正常生产。 是 c
否c
1 机台内外现场5S 看查 机台内外干净整洁无杂物
2
安全门
看查
打开时机器不合模
3 安全防护罩
看查 防护罩完好螺栓紧固无松动
4 模具安装螺栓
扳手
用扳手确认无松动
模具动作
听力 模具动作开闭无异常响动
5 紧急停止开关
制动
停止
6 润滑油油量
看查
警戒线以上
7 烘干炉状态
仪表 设置温度和仪表温度相符
8 冷却系统
注塑机 日 常 点 检 表
设备编号
机台名称
注塑机
设备型号
文件编号
点检月份
2015年
月
点检时间:开机前、设备维修后、模具工装更换后
N O
点检概括
方法
判定标准
点检日期 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
看查 冷却系统完好畅通,无漏水
9 机器运转
听力
机器运转无明显噪音
10
液压油
看查
液压油警戒线以上
12 液压系统
看查 液压系统无漏油,压力正常
13 液压油油温
仪表
油温标准35~55℃
14
注塑机辅 助设备
①机械手②传送带 ③烘干机④模温机 ⑤动水机⑥温控箱
点 良好
检
√
标 故障不可
识
用
×
有问题可用 △
计划维修 ○
注塑机及机械手每日点检表

检查气压是否在3MPA以及漏气
4.操作面板 操作面板是否异常
干 1.马达油泵 运转是否有异音及风速是否异常 燥
机 2.干燥温度 检查干燥温度是否能达到
整体
5S 检查所有设备是否合标
维 修 记 录
说明:正常打“√” 异常打“×” 维修中打“O”
制表: 日期:
确认: 日期:
LL-ID-011-A0
Hale Waihona Puke 2.润滑系统 是否有漏油及管道磨损及缺油
3.注射系统 有没有松动、漏油 注
塑 4.锁模装置 螺丝、卡簧、限位开关是否异常 机
5.加热装置 是否异常及漏电
6.安全系统
安全门、保险杆、紧急停止开关是 否异常
7.操作面板 操作面板是否异常
1.马达油泵 运转是否有异音
机 2.润滑系统 是否磨损及缺油
械
手 3.气压
东莞XX塑胶制品有限公司
注塑部设备点检表
设备编号:
使用部门:注塑部
设备 检查项目
检查内容
1.马达油泵 运转是否有异音、油温是异常
年( )月份 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
注塑机设备点检表

作动油量 确认缸内油标 作动油度 确认温度计 漏油 确认各阀配件等 接头漏油
模具安装螺栓
确认螺栓是否松动 安全装置停止按钮
干燥机 缓冲量 温调机
滑块,EP动作是否顺畅 润滑油是否用完 金型開閉時是否有异音
点检者停机前,转模ຫໍສະໝຸດ 要清扫机器内外 点检流程第一周
第二周
第三周
第四周
第五周
及周边,以保持车间整洁、整齐 点检者(每天)→班长确认(周末)→主任审查(月末)→部门长承认
机器设备点检表 注塑机设备点检表
点检年月 年 月度 项目 1 2 3 4 5 6 7 8 9 10 11 量 产 时 金型 点检内容 判定基准 中心线以上 50℃±20℃ 无漏油 机械名称 承认 审查
点检者: 用下列标记记入判定基准,并根据指标工作 ○正常 未使用 → / △可运转,但需要修理 × 不可工作,需要修理
安全装置 安全门的限位开关 循环水 滑动部位
模具保护调查
无松动 停止
泄漏及连接接法 是否有异音及异常 设定值确认 确认是否正常 缓冲量的确认 运转是否正常 顶针是否打油 模具是否有破损
前模、后模面是否有生锈
不可泄漏 异音时注入润滑油 定期注入润滑油 0.2~0.3mm 温控器 3mm以上 温控器、液压马达 每天一次 目视 目视 目视 目视 无异音
注塑设备点检表
注塑设备点检表注塑车间艾欧史密斯注塑机每日检查/维护/保养表机台: 检查/维护/保养人: 201 年月日期 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 25 27 28 29 30 31 A B C D E F G H I 检查维护项目:A确定紧急停止按制能切断油泵部份马达电源。
B保持注塑机和机身四周清洁。
C检查温度针与发热筒是否操作正常。
D检查安全门拉开时能否终止锁模。
分别用手动、全半自动操作锁模进行测试。
E检查模具是否稳固安装在锁模头板及移动模板上。
F检查各冷却运水喉管是否有漏水现象,收紧漏水的喉管。
G检查所有罩板是否稳固安装于机器上。
H开机运行一段时间后,检查油温是否上升超过摄氏50度。
检查供应冷却的冷却运水温度,油温应保持30-50摄氏度。
I检查机械安全锁是否操作正常。
注明:正常或已完成此项工作打?;异常打×;待修打◎;修好?;停机打?。
艾欧史密斯注塑机每月检查/维护/保养表检查/维护/保养人: 201 年月日机台 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 25 27 28 29 30 A B C D E F G 检查维护项目:A检查各润滑喉管是否有折断或破损。
B检查各安全门限位咭制的滑轮是否有磨损。
C检查机械各活动组件螺丝是否松脱,如有则重新收紧。
D检查各电器件与接线是否有松脱,如有则重新收紧。
E检查油压系统的工作压力是否过低或过高。
F 检查全机的各部份是否有漏油现象,如有则收紧漏油的油喉接头或更换损坏油压组件油封。
G检查系统压力表是否操作正常。
注明:正常或已完成此项工作打?打;异常打×;待修打◎;修好?;停机打?。
艾欧史密斯注塑机年终检查/维护/保养表检查/维护/保养人: 201 年 12月日机台 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 25 27 28 29 30 A B C D E F G H I J 检查维护项目:A检查安全机械部份的固定螺丝是否收紧。
注塑机点检表

注塑机点检表
序号 检查项目
1 2 3 4 5 7 8 9 10 11 12 13 油箱油位 油管接头 控制面板 油泵马达 油温 安全门 急停开关 润滑系统 干燥机
设备编号: 设备型号: 日期:
年
月
检查内容
在液位计量范围 内 有无漏油 显示,操作功能正 常 有无异响 40±15℃范围内 机械.液压.电器 保险正常 功能正常 油液充足,油泵动 作正常
日常检查记录 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
显示与设定值误 差在±5℃之间 压力高于0.5需更 旁路滤油器 换滤芯 5S 操作台照明 检查设备周边卫 生是否清洁 照明正常 点检人签名:
领班确认 使用车间 注塑 使用责任人 维修责任人
点检标记
良好 ○
有问题(但可用) √
当场修 ×
没有的项目 /
备注:每班生产前由操作工进行点检,有数值的必须填入实际显示值,有异常情况请在“特记事项”栏内填写,每天领班确认一次。其中“良好”是指该项目符合质量和安全的要 求;“有问题但可用”是指该项目的问题对于产品质量或安全没有影响,仍可使用但要注意检查,一旦对质量或安全产生影响时要立即报修。“当场修”是指对产品质量或安全构 成影响,必须立即修理。检查周期 检查方法 班次
每班 每班 每班 每班 每班 每班 每班 每班 每班 每班 每班 每班 目视 目视 目视,手动 测试 耳听 目视 手动测试 手动测试 目视,手动 测试 目视 目视 目视 目视 白班 夜班 白班 夜班 白班 夜班 白班 夜班 白班 夜班 白班 夜班 白班 夜班 白班 夜班 白班 夜班 白班 夜班 白班 夜班 白班 夜班 白班 夜班 白班 夜班
注塑机点检表
故障无大小,责任重如山。
注塑机点检表
设备型号: 设备编号: 记录符号正常 (√ ) 异常( × ) 已修复 (○ ) 检查 项目 检查内容 月 1.机台区域,工作现场整洁 清洁 2.模具表面,导柱是否清洁 1.警急按钮是否有效 2安全门行程开关是否正常 安全 3.机械安全挡板是否正常 1.机台油泵运转声音是否正常 2.模具开合模声音是否正常 3.模具水路、压板螺丝是否正常 4.加热温度是否正常 5.电路部分是否有短路、异味 状态 6.机台模具是否漏水、滴油 7.液压油位是否正常 8.各主要技术性能能否满足生产工艺要求 9.设备操作系统或操作机构是否操作灵活可靠 10.各种指示仪表、计量器具能否准确显示 1.机铰、导轨、模具导柱是否润滑 润滑 2.检查油标及各润滑点加油 班长每周确认: 操 作 人 建议增减项: 技术部每月确认: 厂部审核:
注塑机设备日常点检表
开锁模机构 润滑泵油位/管路/点动确认
2 润滑机构
座台机构 手动润滑泵完整/管路完善/油脂充足
机械手
滑动机构洁净/自动给油/手动给油
机 版本: 点检年月 23年 月度 项目
1 安全
机台号
承认
审查
判定基准 急停开关 手动确认、报警状态OK 安全门机件 机械保险/液压保险/电气保险正常 射嘴防护罩 手动确认/报警状态OK
注塑机设备日常点检表
点检者: 用下列标记记入判定结果。正常状态下,按规定正常作业 ○正常状态 ⇒生产开始 未生产机台用 “ / ”标识 △可以生产状态,但需修理要⇒报告班长,等待指示(制定修理计划) ×不可生产状态,需立即修理⇒生产停止,报告班长,等待指示
开锁模导轨干净无异物
3 导轨
座台机构清洁,无拉伤
哥林柱无拉伤/螺纹无脏污/异物
电箱门关闭/
4 电气部分
上锁/风扇散 电源线/插头
/信号,无踩
液压油位.油 目视油镜上下限位置(白线处或F-B范围内).温度在40 5 位 旁路滤芯 ℃±10℃范围内
压力
滤芯压力表指针在绿线范围内
6 设备5S
设备表面无灰尘,地面无油、无水、无垃圾
7 机ห้องสมุดไป่ตู้手
处于正常使用状态
点检者
停机前,转模时要 清扫机器内外及周 边,以保持车间整
洁、整齐
点检流程 点检者(每天)→班长确认(周末)→课长审查(月末)→部门长承认
第一周
第二周
第三周
第四周
第五周
通用注塑机设备点检表模板
注塑机设备点检表
项 目 点 检 内 容
油缸是否有中心线以上油量 油的温度是否20℃—50℃ 阀门接头有否漏油
1
2
3
4
5
6
7
8
点 检 日 期 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31
油缸油量 油的温度 漏 油
模具安装螺栓 螺栓有否松动 安全装置 安全门限位开关是否良好 装置停止按钮是否失灵 循环水 滑动部件 干燥机 电源线 油泵马达 发热筒 锁模 机台动转 机台紧固件 电箱 循环水是否接通 滑动部件是否正常 干燥机运行是否正常 电源线有否破损 油泵、马达是否有异常噪音 温度升温是否正常 锁模及射胶部分是否有异常震动 机台运转有否异常响声及震动 机台紧固件是否紧固 电箱是否清洁
机台“√”表示正常 核 准:_________
2.“/”表示未使用
3.“△”可运转,但需维修
4.“×”不可工作 保 养 人:_____________
审 核:__________
注塑机日常点检表
责任人 设备担当
部门名:
注塑部
设备号: 号机
NO 点检单元
点项目内容
1 发热管 2 盖子 3 感应器 4 螺栓 5 的确认 顶针感应器确认 安装模具的螺栓 循环冷却水管 电缆线 运转动作
判定基准
所设条件±5℃之内 应不留有清洗剂
责任人设备担当点检单元点项目内容判定基准10111213141516171819202122232425262728293031发热管发热管温度表示的确认盖子清洗密封管的确认应不留有清洗剂感应器顶针感应器确认螺栓安装模具的螺栓紧固不松动水管循环冷却水管确认无渗漏电线电缆线无破损扭曲机台运转运转动作无异常异音震动干燥机干燥的温度的表示10干燥机集尘箱的清扫无灰尘堵塞11干燥机空气过滤器排水管应无水12干燥机空气过滤网的清扫无灰尘及污迹13锁模部位锁模部压板导的柱打油应有油膜无污物14马达进气口的清扫无灰尘15安全门前后安全门的清扫打开动作停止解除恢复16非常停止非常停止按钮的作动确认马上停止解除后恢复17螺杆计量螺杆计量稳定无异音逆流18接触器电磁接触器跳动正常点检方法
点检结果:○OK×异常※异常时先记录×,修理OK后再在× 的外围 画个○(如图: ),并在备注栏内记录修理内容,并及时 向上级进行了报告,数据的场合记入数据值。 备注
确认者
文件编号:XS-P-SC-019
版本/版次:B/0
保存期限:一年
退回确认无067警报 紧固不松动 确认无渗漏
无破损、扭曲 无异常、异音、震动
点检 点检 点检
年
月
方法 周期 时间 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 23 24 25 26 27 28 29 30 31