
SMT原创改善报告
六、对策实施
12、炉后质量整体提升的长期对策: 对策1---使用AOI检测代替人工目检
示图
铲刀放在钢网上
说明
锡膏干后,再次铲锡膏就会导致堵孔 等不良
铲刀不使用时放置瓶子内,防止锡膏干化, 已申请,未买到
六、对策实施
10、不良点检数据: 对策1---13-03-25起真实记录点检数据
改善前 对策
持续进行
说明
未记录真实点检数据,改善时不能对症 下药
记录真实点检数据,由张课监督完成
以上对策实施,设备调整及治具制作由林炎松完成
六、对策实施
3、反向: 对策2---制作IC方向检测套板,每盘IC进行检验
改善前 对策
IC方向检测套板
已完成
示 图
有看到字体说明IC不会反
说 明
用眼睛目检,容易漏看
已制作19B、AUX 的IC各一个套板 (13-03-28完成)
六、对策实施
4、反向: 对策3---制定烧写IC标识
改善前 对策
已完成
1、翻白: 对策1---贴片机的PARTS库增加元件底部的亮度检查 改善效果---改善日期为2013-01-17号
改善前 改善后
示 图
改善后无再发现CHIP件翻白投诉,只有S4/S5出现3个IC反面(S4\S5的YAMAHA设备设置 说 亮度识别后抛料率较高,现未设置亮度识别,但YAMAHA生产空调产品的机率小,生 明 产普通板CHIP件少,所以松下的增加亮度识别后,翻白的不良就能减少很多)
PCB板屑多,导致钢网堵孔 主要为33C双面板过炉,第1面的元件碰到网带 导致掉件 未记录真实点检数据
六、对策实施
1、翻白: 对策1---贴片机的PARTS库增加元件底部的亮度检查
改善前 对策
示 图
说 明
无亮度检查
增加亮度检查后,S1-S3再现无发现翻白不良 (13-01-15完成)
六、对策实施
三、现状问题
4、数据按型号的不良类型进行分析:
30 25 20 15 10 5
9A 19B 15B 16B 16D 17A 33C
各型号不良次数
汇总 26 21 20 16 12 11 10 6 6 5 5 5 4 4 4 汇总4 3 10 3 7 3 3 6 3 5 2 5 1 1 4 1 4 1 4 1 1 4 1 4 1 1 4 1 4 1 3 1 1 3 1 3 1 3 1
提案者 22 组长 55
组员 技术指导 55
组员 执行监督 55
组员 品质监督 55
品质监督: 负责计划改善后品质跟踪。
执行 55
执行 55
3 4 6 1 3 7
三、现状问题
1、统计12年10月至13年2月SMT漏THT不良数据,从数据看漏下不良率高,平均每月漏下次数 为29次(2月份上班天数少,所以不良数较少);详见附件不良数据;
六、对策实施
2、反向: 对策1---制作IC烧写气动装置
改善前 对策
已完成
烧写桌面挖开一个 口,装置装于桌面 下,使IC卡槽高度 与桌面平齐
示 图
IC烧写座
气动压合装置: 通过气缸及压板来一次 打开关闭8个IC卡槽
目前已改完19B型号,改后一次性打开8个IC烧写 说 每个手动打开IC烧写座,作业烦琐 槽,将作业方式简化,提高烧写IC操作一致性, 明 避免IC装反(13-02-20完成)
3 2 2 3 4 4
Байду номын сангаас、现状问题
3、数据按线体的不良类型进行分析:
各体不良次数
总 69 43 31 30 17 2 92
80 60
69 43
40 20 0 S1 S2
31
30 17 2
S3
各线体不良类型次数
S4
S5
喷码
汇总 8 5 1 2 2 8 13 1 11 5 24 9 5 3 4 10 4
9A反向
9A连焊
19B连焊
16B连焊
15B反向
15B连焊
19B翻白
15B漏贴
16B漏贴
16D反向
16D漏焊
19B反向
9B1连焊
16D漏贴
17A翻白
17A其它
19B漏焊
33C其它
从以上数据看,不良主要集中为19B、15B、16B、17A等空调产品上,不 良以连焊、反向、漏焊、翻白、焊贴为主。本次改善也主要集中在这几 点进行。
9B1漏焊
12 10 8 6 4 2 0
各型号不良类型次数
10 7 6
5 5
4 4 4 4 4 4 4
3 3 3 3 3 3 3 3
2 2 2 2 2 2 2 2 2 2 2 2 2 2 2 2 2 2 2 2 2 2
08A翻白 15B翻白 15B其它 16B翻白 16B反向 16B漏焊 16B其它 16D连焊 16D翘脚 16F漏焊 16F漏贴 16H反向 17A连焊 17A漏焊 19B翘脚 20B漏贴 33C漏焊 39H反向 39H1其它 55D反向 9B连焊
PCB板使用夹 具定位
示图
保证刮刀下压 位置在夹具内 加大钢网与 夹具接处面
PCB板直接定位在定位条上 钢网、刮刀容易变形及划伤, 最终导致不良
说明
目前我们的PCB主要以纸板为主,PCB尺寸精度不够,目前使用半自动印刷印刷时使用的定位方法是使用定 位针定位PCB板上的两个插件孔,由于插件孔本身尺寸偏差,装板后PCB位置不能做到很精准,当钢网下压 后,钢网孔与PCB焊盘位置就会存在偏移,偏移位置前后左右及角度都存在,作业员很难一次性调整到; 而全自动印刷机使用的是夹边方式定位,PCB定位后位置较准且稳定,而且全自动印刷机使用MARK示识定 位钢网方式,自动取钢网与PCB板中心位置自动重合印刷,能弥补板材精度不够的问题,保证印刷质量; 在全自动印刷机未到位之前,使用PCB夹具定位,能保证定位的精度,同时钢网不变形、划伤,保证刮刀 不变形,加大钢网接触面,使印刷更平衡;后续再改善PCB定位夹具为抽真空方法,使用定额更稳定。
重新确认钢网验证标准
已完成
示 图
说 明
根据IPC7525(钢网开孔)标准,钢网入厂检验标准制定是合理的
六、对策实施
6、连焊: 对策2---根据钢网检验标准确认钢网开孔是否合理
以19B为例,根据钢网检验标准确认钢网开孔是否合理
IC引脚
引脚宽度
示图
使用品管MEGAVIEW smartmeau设备 进行测试,钢网开孔尺寸有0.25mm
钢网开口标准
钢网出厂检测报告测试结果为0.23
说明
以19B为例进行测量,19B为0.5间距IC,按标准开口应开0.22-0.24之间,可实际测量 为0.243mm,但钢网出厂检测报告为0.23,所以钢网开孔尺寸在要求范围内;
六、对策实施
7、连焊:对策3---制作印刷夹具
改善前 对策
只制作一个15B 还未正式试用
张小龙监督完成生产对各对策的执行情况
齐明完成改善的数据汇总,对改善中的问题点及时提出
六、对策实施
11、印刷工位质量整体提升的长期对策: 对策1---使用全自动印刷机代替半自动印刷机 引进可行性报告如附件
改善前 对策
未完成
示图
说明
引进全自动印刷机不仅可提升生产质量,还可节省两个人的人工成本 4月底及5月初海格会有两台印刷机空闲,可考虑我们用;
33C移位
9D漏焊
9N
0
四、设定目标
29次/月
每月THT 投诉次数
现状
15次/月
目标
可行性分析:
1、由于SMT炉后点检工位未按真实记录点检数据,导致出现不良后, 没有改善的数据参照依据,很难对症入药;从13-03-25号起要求 炉后记录真实点检数据,方便后续改善。 2、加大力度投入工治具协助生产,如制作IC烧写气动装置、制作IC 方向检验套板、制作印刷底座定位治具、制作印刷专用柜子等, 以提高SMT质量。 3、根据SMT行业经验,80%的不良主要为印刷工位造成(从S3[全自动 印刷机]线与其它线的不良对比数据也可看出),本次改善主要 重点就是改善印刷质量,只要控制住印刷质量就能控制住SMT品 质,所以本次改善设定目标是可行。
五、原因分析、制定对策
小组通过分析讨论,分析出主因、制作出对策如下表: 类型 造成不良的主要因素
料架未安装磁垫片,元件编带由于静电导致元件
制定对策
贴片机的PARTS库增加元件底部的亮度 检查,将翻白元件挑出 制作IC烧写气动装置 制作IC方向检测套板,每盘IC进行检验 重新确认钢网检验标准是否合理 根据钢网检验标准确认钢网开孔是否合理
26 21 20 16 12 11 10 6 6 5 5 5 4 4 4 4 3 3 3 3 3 2 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1
9B 9D 6B 16F 9B1 15C 16H 55D 20B 42C 08A 16C 32E 39H 39H1 16G 17B 18B 20A 42B 45D 45H 47A 47F 48D 50E 55C 55D1 58B 62A
负责人
林炎松 林炎松 齐明 林炎松 张小龙
翻白 翻白,设备贴装未能检测出元件翻白,导致不良 反向
IC烧写装盘时装反 钢网开口不合理,焊盘开孔偏大
印刷机PCB定位不平稳,容易造成钢网划伤、变 连焊 形,造成刮刀变形等不良,最终导致锡膏偏厚、 偏宽出焊盘、坍塌等不良
在印刷过程PCB板与钢网接处面小,久而久之钢 网张力变小,导致印刷时第1pcs板正,最后1pcs 板锡膏偏移 IC翘脚导致部分引脚漏焊
制作印刷PCB定位夹具
林炎松 张小龙
制作IC烧写气动装置 制作印刷专用柜,保证铲刀上干的锡膏及 PCB板上的板屑不会污染到钢网 更改生产工艺,IC用高温先生产,LED用 SBA后生产,过炉时使用报废PCB定位 SMT炉后全部记录真实点检数据
SMT不良品整改报告
SMT不良品整改报告第一篇:SMT不良品整改报告不良品统计分析报告篇四:smt不良品控制篇五:不合格品处理流程不合格品处理流程一、原材料来料不良处理方案1.原材料经外协厂依据mil-std-105e 一般检验水准ⅱ级aql(0.4 0.65)一次抽样检验标准进行检验,iqc检验不良的,由外协厂iqc开具来料异常报告,反馈至我司品质,品质进行对存在异常的原材料进行确认。
2.确认完成后,一般确认的结果分为四种:可接受,可特采,不可接受,需进步确认。
2.1 我司品管确认可接受的原材料,需要在外协厂 iqc提供的异常报告中写明可具体情况,并签字确认,外协工厂根据我司给的确认结果进行接受。
2.2 我司品管确认可特采使用的原材料,需在外协厂 iqc的异常报告中写明可特采接受的依据或原因,并与外协工厂的品质一起进行特采的结果确认的实施。
对于我司确认可特采的原材料,外协厂存在异议的,按以下执行:2.2.1若所执行的特采没有造成外协厂的工时浪费、不良严重增加等不良状况,可直接要求外协厂配合执行特采的动作。
2.2.2若所执行的特采会造成外协厂的工时浪费、不良严重增加等不良状况,但仍需继续执行特采动作的,可允许外协工厂申请工时浪费或人力浪费的费用和因此类不良造成的相关物料的损耗。
2.2.3特采动作执行的过程中,由品质、工程并要求外协工厂一起跟进紧密跟进特采执行的全过程,防止问题的发生或扩大。
2.3我司品管确认不可接受的产品,确认不合格的主要责任方后,可按三种方式处理:退货,供方返工,外协厂协助返工。
2.3.1退货的原材料,由我司品管确认后,邮件或书面形式通知生管安排,由生管安排原材料所在的仓库或原材料的管理者将此不合格品退还供方,由供方安排处理。
2.3.2经确认要求供方进行返工的不合格品,由品管通知采购安排人员至外协厂进行返工,生管跟进返工进度。
2.3.3特殊情况下,需要外协厂安排返工的,由我司生管与外协厂相关管理进行协商安排返工,外协厂可要求申请返工费用,如责任在供方的话,此返工费用需要供方承担。
SMT不良分析及改善措施
SMT不良分析及改善措施SMT(表面贴装技术)是电子制造过程中常用的一种表面组装技术,可以将小型电子组件安装在印刷电路板(PCB)上。
然而,在SMT过程中可能会出现一些不良现象,例如焊点不良、元器件偏位、组件缺失等。
这些不良现象会直接影响产品的质量和性能,因此需要进行不良分析并采取相应的改善措施。
首先,针对焊点不良问题,可能出现的原因包括焊接温度不稳定、焊锡量不足、焊接时间过短等。
在进行不良分析时,可以通过观察焊点的形态和外观来判断问题的具体原因。
针对这些问题,可以采取以下改善措施:1.调整焊接温度和时间:通过增加焊接温度、延长焊接时间等方式,确保焊接质量的稳定性和一致性。
2.控制焊锡量:确认焊锡量是否足够,可以使用自动供锡机或者人工供锡的方式进行补充,确保焊点的充盈度和质量。
3.检测焊点质量:使用焊点质量检测设备,例如X射线检测设备或者直观检查仪器,检测焊点的质量和形态,及时发现问题并采取相应的纠正措施。
其次,针对元器件偏位的问题,可能的原因包括元器件粘贴不准确、贴附剂粘度过大或过小等。
针对这些问题,可以采取以下改善措施:1.进行粘贴机的校准:调整粘贴机的定位精度,确保元器件的粘贴位置准确。
2.选择适合的贴附剂:根据元器件类型和尺寸,选择适合的贴附剂,并调整贴附剂的粘度,确保元器件的粘贴质量。
3.进行视觉系统的检测:使用视觉系统检测元器件的粘贴质量,如果发现问题,及时进行修正。
最后,针对组件缺失的问题,主要原因可能是元器件的供应链问题,例如供应商发货错误或者内部库存管理不善。
针对这些问题,可以采取以下改善措施:1.加强供应商管理:与供应商建立良好的合作关系,加强供应链的沟通和管理,确保元器件的质量和数量。
2.设立内部库存管理系统:建立完善的库存管理系统,确保元器件的采购、入库、出库等流程的可控性和准确性。
3.进行组件跟踪和检测:使用条码或者RFID等技术,对每个组件进行跟踪和检测,确保组件的精确性和完整性。
SMT改善报告_20100714

SMT生產改善報告Prepared by : ken改善項目1. 5S 方面 5. 設備管理2. ESD 方面 6. 品質管理3. 人員管理7. 生產效率4. 物料管理改善前改善後1.生產現無狀態標識及其它標示不清楚. 1.制定生產狀態標示卡並实施監控.VS產線無生產看板,無法目視到每小時生2.22.增加生產看板於生產線.產效率及品質.改善前改善後3.區域劃分標示不清晰 3.重新規劃車間分布及增加區域標示.VS4.電源箱無警示標示. 4.粘貼相應標示.改善前改善後5.車間環境溫濕度未進行管控. 5.增加溫濕度計對車間環境溫濕度進行監控並做好記錄.VS6.線別之間過道太窄,不符合消防通道6.已開單重新整改,使通道達到1.0米以上要求,存在安全隱患.改善前改善後7.出貨區產品未區分有鉛無鉛分區放置.7.有鉛無鉛分區放置並標示清楚.VS無鉛區有鉛區改善前改善後1.生產線作業區無ESD靜電線. 1.在生產線作業區已安裝好靜電線.VS2.工作臺無靜電防護措施. 2.申請購買ESD靜電皮並已鋪好在工作臺.,改善前改善後3.員工作業未執行ESD 防護要求(未穿靜電衣/冒/鞋,未戴靜電帶/手套).3.增加ESD 防護用品如:靜電衣/冒/鞋/帶/手套等.VS444.生產線工作椅非靜電椅. 4.更換ESD 靜電椅.3.人員管理改善前改善後1.夜班/周六日輪班設備無技術人員支援,而影響到設備的使用率1.增聘相關技術人員,制定相關夜班/輪班,制度, 以維持生產設備正常運作VS2.員工對工作崗位注意事項要求不清楚,重要崗位未有上崗證.2.對每個員工進行崗位培訓和技能考核.4. 物料管理改善前改善後1.所有物料未有出入記錄賬( Bin Card) .使物料出入帳無法追朔,易導致物料遺失,1.增加“物料管制記錄卡"做好物料出入記錄賬, 安排專人負責物料管理.不符合基本物料管理要求.VS2.所有物料卷盤上未貼有Defond P/N&GRN標識,易2.經於SCML,SQA,QD協商,已依據”識別SMD 導致生產線用錯物料品質隱患和無法追溯零件Label位置要求”文件開始執行,現生產時可以核對P/N及追蹤GRN批次.加強生產品質保證和追朔性.改善前改善後3.錫膏使用未有管控記錄,有鉛與無鉛錫膏在同一個冰箱內存貯,並且無FIFO 的 3.將有鉛與無鉛分開冰箱存貯,所有錫膏入倉時編序列號,根據管制記錄表使用時先進先出,每管控.日由指定人員盤點結存數並由主管確認.VS44.機器拋料未作統計及改善跟蹤記錄.4.制定每四小時記錄一次,如物料拋料超過0.3%的,工程師需提供改善行動記錄.改善前改善後5.XF-SMT 物料於MRP 系統未有專用倉位,造成已上工場之SMT 物料系統中未有明 5 . a.已知會Viola 于MRP 系統建立XF-SMT 倉位.細WIP 數,不便SMT 物料管理,且無法體現各生產單生產狀況及完單狀況.b.統計XF-SMT 所生產型號的SMT SA 組合,通知PPC 阿娟更新于系統Engineering Approval 內的Production scheduler VSscheduler.c.根據MRP 系統跟進物料及半成品WIP 狀況.改善前改善後1.無日/周/月維護計劃/執行與監督. 1.制定設備維護計劃並嚴格執行實施.VS2. 2.機器使用未記錄開動率,維修時未有維修記錄.使用時需記錄開動率,維修時需作好維修記錄.改善前改善後3. Feeder 未作維護保養,影響拋料率及Feeder 的使用壽命,3.已開始文件要求執行維護保養工作.VS4.待報廢Feeder 有33個,無人維修4.經工程師維修後,有15個Feeder 可維修好投入生產.節省金額:15*3900=58,500HKD .8*4F d 3900HKD/注:8mm*4 Feeder 約:3900HKD/個改善前改善後6. SMT車間經常有跳閘現象. 6. 已開單給GE部把裝配拉和SMT機器總閘分開(預計7月份完成).7.設備長時間沒做CPK及年度保養.7.已通知WKK供應商Jul.15來保養及校正.VS8.回焊爐抽風量不夠,導致爐子煙氣流漏8.GE部已按照我們要求的抽風量進行改造到車間.9.貼片機過濾器里發現有大量積水及乾燥9.GE部已維修好乾燥機和增加過濾器.機故障停用, 對設備造成影響.改善前改善後1.產品開拉生產,品質部未作首件品質確.1.QD 部已實施生產品質制程監控.認工作及生產制程無品質制程監控VS2.作業區未有相關生產文件(如:WI,MI 等).2.製作相關文件,機器MI 已完成,產品MI 根據生產型號逐步完成.改善前改善後3.PCB’A 擺放不合理(重疊,未防靜電).3.增加ESD 膠盆和插板.VS444.爐溫未有及時測試,做爐溫曲線圖,過程中的品質未有監控.4.安排技術人員及時測試爐溫並做好測試曲線及記錄.改善前改善後5.PCB'A過爐後沒有及時冷卻導致品質不良. 5.增加爐後冷卻式接駁薹防止回流焊後因溫區太短沒有冷卻導致PCB過熱,容易燙傷作業員存在安全隱患及無法保障PCB'A品質等不良.VS6.PCB'A過爐後堆集在一齊,易導致元件損傷. 6.增加PVC自動流水線工作臺.改善前改善後1.各型號未制定UPH,生產編排及生產組長無法監控每小時生產產能.1.要求技術人員及時對每次生產的型號制定UPH 並及時做好相關記錄.VS2.生產未做品質DPMO 記錄報表.2.已安排相關人員做好品質DPMO 記錄報表及每月DPPM 總結.改善前改善後3.無傳送臺印刷錫膏後PCB需人手放板到貼片機,影響效率.3.增加傳送臺,防止因操作員不正確操作導致機器異常停機影響生產效率等. VS4. 機器5月份平均效率65%. 4. 機器6月份平均效率提昇到75%.(尚有可提升的空間)6月效率%5月效率%7. 生產效率改善前改善後5.XF 設備使用率提高,故障次數及停機時間減少後,有剩餘能力協助HM-SMT 生產5.之前XF-SMT 未有剩餘能力協助HM-SMT 生產個別型號.生產下列型號:•CGQ-SA3074100k pcs CGJ SA195330k pcs VS•CGJ-SA1953 30k pcs •CGJ-SA1952 20k pcs •BGA-SA4455 20k pcs •BGA-SA3924 20k pcs 節省外發費用共: 52,480 RMB。
提升SMT制造能力改善案例总结
提升SMT制造能力改善案例总结我公司实行事业部制,本事业部是电子PCBA和光电产品制造事业部。
SMT是事业部电子PCBA的源头,该区域制造能力的提升是一项长期任务,随着电子PCBA产品的日益扩展,这项任务变得越来越迫切。
在公司和事业部领导的大力支持下,事业部组建了跨部门改善团队,并在外部专家的指导下,逐步展开了一系列改善行动。
组建跨部门改善团队品管部:QC工程师1人、QC技术员1人。
工程部:PE工程师2人、程序技术员1人。
生产部:生产主管1人、生产领班1人。
深度诊断SMT制程一般的QC改善活动往往通过头脑风暴的方式来充分发掘改善课题。
就SMT制程而言,它已经是一个被广泛应用、比较成熟和规范的技术应用门类,我们没有急于运用头脑风暴,而是在外部专家的指导下,展开了“拨洋葱式”的层层剖析和深度诊断。
首先,把存在的改善空间分为六大类:生产管理、品质管理、环境管理、设备管理、5S管理、物料管理。
再进一步,生产管理分为:生产计划、生产实绩、操作人员、作业指导书;品质管理分为:品质体制、品质信息、检查标准、品质改善、检查人员;环境管理分为:防静电管理、温湿度控制、安全管理;设备管理分为:设备保养、设备维护、操作规范、程序管理、技术人员、备件管理;5S管理即整理、整顿、清洁、清扫、素养;物料管理分为:存储管理、作业方式、数量。
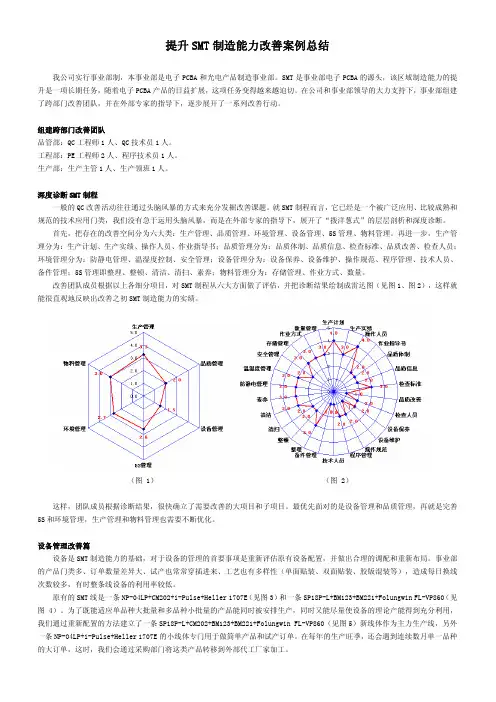
改善团队成员根据以上各细分项目,对SMT制程从六大方面做了评估,并把诊断结果绘制成雷达图(见图1、图2),这样就能很直观地反映出改善之初SMT制造能力的实绩。
(图 1) (图 2)这样,团队成员根据诊断结果,很快确立了需要改善的大项目和子项目。
最优先面对的是设备管理和品质管理,再就是完善5S和环境管理,生产管理和物料管理也需要不断优化。
设备管理改善篇设备是SMT制造能力的基础,对于设备的管理的首要事项是重新评估原有设备配置,并做出合理的调配和重新布局。
事业部的产品门类多、订单数量差异大、试产也常常穿插进来、工艺也有多样性(单面贴装、双面贴装、胶版混装等),造成每日换线次数较多,有时整条线设备的利用率较低。
SMT整改方案(共五篇)

SMT整改方案(共五篇)第一篇:SMT整改方案篇一:smt产品解决方案威力泰商城smt产品介绍1.手动高精度视频贴片机st40 威力泰推出的 st40手动高精密视频对位ic 贴片机,它具有视觉对位,精度高的最大特点,完全解决了中小企业经费困难、科研单位投资浪费的问题。
产品综述:服务出自真诚,技术源于专业您的需求,我的责任以专业的技术让客户放心,以真诚的服务让客户满意st40 提供了一个能在 x 轴向、y 轴向、z 轴向可调节的 pcb 定位贴片平台,同时贴片头能够任意角度旋转,充分保证了对位的高度精确(精度可达到0.01mm)。
自带真空发生器,可以方便的拾取各种ic元器件。
通过四维方向的调整和高清晰光学ccd摄像镜头,配合专业光学镀膜棱镜,使 qfp.plcc 等精密管脚 ic 的贴装显的非常容易。
可以非常方便的将精密的 ic 贴装通过视觉对位贴装到 pcb 板上,实现了高精度元器件的稳定贴装,同时防止手动贴片时,因手颤抖带来的误差。
另外,它还具有配置灵活的优点,系统自带光源,提高图像的清晰度,进一步提高贴片对位的精度。
st40贴片机配合真空贴片泵使用,通过手动开关控制真空气源,可以方便的实现任何细小间距芯片如qfp、plcc、bga 等的准确定位、快速贴装。
同时配备x-y 轴精密机械定位平台,使微小间距芯片的贴装定位更准确,更容易。
技术参数:1、st40贴片机具有机械4维自由度:配有x、y轴紧密机械定位平台可实现x、y轴方向的微调,上下(z轴向)可自由调整,同时θ角可自由旋转。
2、视觉系统:专业彩色高清晰度ccd 摄像机配合光学镀膜棱镜,完成精密ic 的高清晰成像.从而方便快捷的完成ic 的贴装.3、图像:最大可达50倍,轻松完成精密ic的贴装.4、光源:led光源,可调节亮度。
.5、外形尺寸:280mm x 260mm重量:约7.5 kg6、定位精度可达:0.01mm 2.台式无铅回流焊sr200c 2 服务出自真诚,技术源于专业您的需求,我的责任以专业的技术让客户放心,以真诚的服务让客户满意台式无铅回流焊sr200c 2012版,国内首家采用180段控温系统,本机采用微电脑控制,控温段数由原来的2*20段增加到5*40段。
SMT生产不良改善报告
Two-proportions P-Value = 0.03 <0.05 Two-proportions P-Value = 0.038 <0.05 Two-proportions P-Value = 0.04 <0.05 Two-proportions P-Value = 0.021 <0.05 Two-proportions P-Value = 0.031 <0.05 Two-proportions P-Value = 0.043 <0.05
主要改善对象
KPI
Stretch Goal 现 况 竞争社
Combo 1,123
TDR Target
4,00
Break Through IDEA • MD生产供应商问题点追踪
COMBO 作业不良降 (Main) 作业不良 低 为什么要做(背景)? 内/外部环境 外部 •客户要求逐渐提高,品质保证 成为市场重点。
2006.05.10
Great Company Great People
Background Output
D
M
A
I
C
通过4月份工程不良数据分析发现作业不良占比率高,特选定作业不良为活动主题.
4月不良细部分析( PPM )
作业不良改善
TDR改善中
生产规模的迅速扩大,品质控制的
力度相对不足.
1236
P r o p o r t io n
0 .0 0 1 5
_ P = 0.001243
0 .0 0 1 0
0 .0 0 0 5
L C L = 0.000056
0 .0 0 0 0 1 2 3 4 5 6 7 样 本 T e s ts p e r fo r m e d w ith u n e q u a l s a m p le s iz e s 8 9 10 11 12 13
SMT设备管理改善报告
七 (5)制定改善对策
确保换线前程序无误 且效率利用最大化 确保换线时同步进行印刷机 回流焊 轨道的调试 监督操作员使用飞达,转线时 必须检查上料后飞达状态
改善操作员飞达分类使用及 步距/取料位置调整
产前工作准不足
检查TABLE和抛料盒放置到位, 保证设备启动前机台的整洁 确保钢网/刮刀/锡膏/胶纸板 的提前准备
3052 3034 2074
1602 3659 2379 1839
1653 1504 2681 1600 2145 1703 1566 590 839 902 250 1017 1142 744 492
1315 1683 1520 2349 1273 1265 1114 2214 1625 1062 1276 2442 2124 2186 1204 2269 2343 3694 805 310 749 599 614 726 507 727 1042 1182 575 691 265 783 868 519 499 2070 768 394 700 1241
七 (1)制定改善对策
老旧DP马达 DP读数头处理更换 SLEEVE松动 破损处理更换
推动改善增加老设备线体 维护保养时间
板卡老化故障率高, 适当申请备用部分板卡
设备老化故障率高
轨道变形 电磁阀 吸嘴老化更换
GKG印刷机状态差,申请维修
提高老线设备运行稳定性及维修效率
持续创新进取,以零缺陷为本,超越客户期望,迈向全球品牌
保养不到位 人
空压机干燥机故障
物料料槽松动 料
元件表面不平 元件表面有粘性
易损耗配件储备不足 机
持续创新进取,以零缺陷为本,超越客户期望,迈向全球品牌
六 (2)原因分析
SMT原创改善报告
五、原因分析、制定对策
小组通过分析讨论,分析出主因、制作出对策如下表: 类型 造成不良的主要因素
料架未安装磁垫片,元件编带由于静电导致元件
制定对策
贴片机的PARTS库增加元件底部的亮度 检查,将翻白元件挑出 制作IC烧写气动装置 制作IC方向检测套板,每盘IC进行检验 重新确认钢网检验标准是否合理 根据钢网检验标准确认钢网开孔是否合理
示 图
无
说 明
原规定只针对IC程序号的不同进行画 线标识区分,IC装反或漏烧等不良时 不能追究到人
2013-04-15号完成 新规定对IC程序及不同烧写人员进行画线标 识区分,以保证出现不良时追究到人,提高 作业员的责任心; 并重新制作画线治具,以提高画线效率;
六、对策实施
5、连焊: 对策1---重新确认钢网检验标准是否合理
负责人
林炎松 林炎松 齐明 林炎松 张小龙
翻白 翻白,设备贴装未能检测出元件翻白,导致不良 反向
IC烧写装盘时装反 钢网开口不合理,焊盘开孔偏大
印刷机PCB定位不平稳,容易造成钢网划伤、变 连焊 形,造成刮刀变形等不良,最终导致锡膏偏厚、 偏宽出焊盘、坍塌等不良
在印刷过程PCB板与钢网接处面小,久而久之钢 网张力变小,导致印刷时第1pcs板正,最后1pcs 板锡膏偏移 IC翘脚导致部分引脚漏焊
六、对策实施
2、反向: 对策1---制作IC烧写气动装置
改善前 对策
已完成
烧写桌面挖开一个 口,装置装于桌面 下,使IC卡槽高度 与桌面平齐
示 图
IC烧写座
气动压合装置: 通过气缸及压板来一次 打开关闭8个IC卡槽
目前已改完19B型号,改后一次性打开8个IC烧写 说 每个手动打开IC烧写座,作业烦琐 槽,将作业方式简化,提高烧写IC操作一致性, 明 避免IC装反(13-02-20完成)
smt虚焊整改报告
smt虚焊整改报告篇一:SMT电感问题分析报告SMT电感虚焊原因分析针对SMT段电感虚焊问题,对可能造成虚焊的原因做如下分析虚焊:焊点处只有少量的锡焊住,元件引脚与焊端电极金属镀层产生剥离现象,造成接触不良,时通时断。
客户:日本车顶灯,在客户端发现电感L1位置焊点发生开裂,电感一端焊点与PCB的PAD盘没有形成良好的金属合金层。
制程: 此不良发生于SMT段,制程为无铅印锡膏回流焊接制程。
现象:电感一端焊点翘起,未与PAD盘良好焊接,初步判定为电感虚焊。
按照以上现象,做如下分析:综上所述:这次不良虚焊初步判定为不良维修造成,后续将增强跟踪。
避免此种不良产生,做好及早防范。
篇二:smT焊接缺点分析smt 缺点样样观。
和对策。
(精华)1 桥联引线线之间出现搭接的常见原因是端接头(或焊盘或导线)之间的距离不够大。
再流焊时,搭接可能由于焊膏厚度过大或合金含量过量引发的。
另一个原因是焊膏塌落或焊膏黏度过小。
波峰焊时,搭接可能与设计有关,如传送速度过慢、焊料波的形状不适当或焊料波中的油量不适当,或焊剂不够。
焊剂的比重和预热温度也会对搭接有影响。
桥联出现时应检测的项目与对策如表1所示。
表1 桥联出现时检测的项目与对策检测项目一、印刷网版与基板之间是不是有间隙对策一、检查基板是不是存在挠曲,如有挠曲可在再流焊炉内装上防变形机构;二、检查印刷机的基板顶持结构,使基板的维持状态与原平面一致;3、调整网版与板工作面的平行度。
检测项目二、对应网版面的刮刀工作面是不是存在倾斜(不平行)对策一、调整刮刀的平行度检测项目3、刮刀的工作速度是不是超速对策一、重复调整刮刀速度(刮刀速度过快情况下的焊膏转移,会降低焊膏黏度而在焊膏恢恢复有黏度前就执行脱版,将产生焊膏的塌边不良)检测项目4、焊膏是不是回流到网版的反面一测对策一、网版开口部设计是不是比基板焊区要略小一些;二、网版与基板间不可有间隙;3、是不是过度强调利用微间隙组装用的焊膏,微间隙组装常选择粒度小的焊膏,如没必要,可改换焊膏。
SMT原创改善报告
为29次(2月份上班天数少,所以不良数较少);详见附件不良数据;
9
4
60
5 6
50
1
40
5
30
SMT漏THT每月不良数量
51
35 29
6 6
20
17
14
4
10
3
9
0
12年10月
12年11月
12年12月
13年01月
13年02月
9
0
7
0 5
2、对这5个月数据进行分析汇总,结果如下表,其中翻白、反向、连焊、漏焊、漏贴这5项
42B
16F漏贴
45D
16H反向
45H
17A连焊
47A
17A漏焊
47F
19B翘脚
48D
20B漏贴
50E
33C漏焊
55C
39H1其它
39H反向
55D1
55D反向
58B
9B1漏焊
62A
9B连焊
9N
四、设定目标
29次/月
每月THT
15次/月
投诉次数
现状
可行性分析:
目标
1、由于SMT炉后点检工位未按真实记录点检数据,导致出现不良后,
三、现状问题
4、数据按型号的不良类型进行分析:
30 26
25
20
15
10 5
0
12 10
10
87
6
4
2
0
2120
16
55
12 1110
各型号不良次数
6655544443333321111111111111111
4444444