
角钢塔焊接件检验记录
卷尺
搭接构件同心孔中心相对偏差
卡尺
搭接间隙
b≤50
塞尺
b>50
塞尺
T接板倾斜距离
有孔
±
卡尺
板尺
无孔
±
T接板位移
有孔
±
卡尺
板尺
无孔
±
焊缝外观
符合GB/T2694中4.7.2/要求
目测
焊缝尺寸
符合GB/T2694中4.7.3/要求
焊缝尺
有与角钢装配要求的组焊件角度(如:塔脚靴板的90°角)
0 +40′
角度尺
型钢及钢板平面(如塔脚底板等)内的焊接挠曲度 f
b≤80 1000
b>80 L/1000
卡尺
板尺
焊接构件平面内挠曲度
主材 1000
腹材 1000
整个平面 L/1000
卡尺
板尺
检验结论
注:钢材规格尺寸按标准要求填写测量偏差值
检验员: 监造: 检验时间: 年 月 日
角钢塔焊接件检验记录
工程名称:
塔型: 检测设备及状态:正常 制造单位:
检验项目
允许偏差
(mm)
检测
工具
抽检样本及检测结果
材料规格尺寸偏差
技术协议
卡尺
孔径
非镀锌件:+,0
镀锌件:+,
卡尺
孔数
图纸
目测
端距Sd
±
卡尺
无孔节点板位移
±
卡尺
跨焊缝的相邻两孔间距
±
卡尺
相邻两组连接板间距±来自卷尺不相邻两组连接板间距
铁塔安装工程质量现场检查记录表

避雷接地安装应符合设计要求,焊接符合规范。
17
塔身垂直倾斜:
角钢塔和三管塔、自立塔段≤h/750
h被测位高
18
拉线塔拉线及线夹安装:拉线及地锚应符合设计、拉线与拉线棒呈一线,对地夹角允差1度,拉线水平投影间夹角误差≤5度;线夹应双母锁紧。
质量评定及综述:□返工□合格□优良
11
构件运输变形及涂层脱落,应矫正和修补合格后安装
12
现场不得电焊塔件和火割孔
13
法兰盘安装接触面贴合率为75%;节点板贴合面的贴合率为90%
14
钢平台及天支安装应牢固、挂高、方位应符合设计和甲方要求;抱杆垂直度≤1%
15
爬梯、馈线架及过桥应符合设计,与塔体牢固连接。过桥与塔连接低于与馈口连接端
16
铁塔安装工程质量现场检查记录表
基站:塔型及塔高:施工单位:
流程
序号
项目内容及要求
检查记录
备注
施工单位
监理(建设)
构件进场质量检查
1
施工单位应交验原材料的合格证明文件及复检报告和工厂的塔件加工、焊接、防腐分项工程的检查记录
2
现场量测:主材及其他构件的选材应符合设计要求
3
构件加工质量的各要素应符合规范要求
设计有要求时,按要求执行
安装质量检查
8
螺栓安装
塔柱、斜杆、横杆螺栓穿孔率应为100%
塔脚用双母锁紧且做防腐处理;其余双母按设计
螺栓规格等级应符合设计、穿向一致、外漏丝扣2扣以上;禁锢力钜满足设计规范
双螺母时允许平扣
9
铁塔结构形式及截面、高度尺寸符合设计和规范
10
构件安装应顺利就位,禁止强行安装。并且整塔不缺件
铁塔抽检技术要求
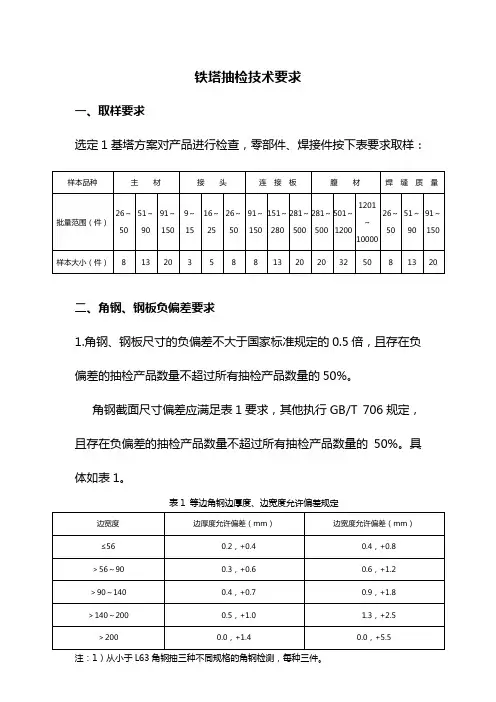
铁塔抽检技术要求一、取样要求选定1基塔方案对产品进行检查,零部件、焊接件按下表要求取样:二、角钢、钢板负偏差要求1.角钢、钢板尺寸的负偏差不大于国家标准规定的0.5倍,且存在负偏差的抽检产品数量不超过所有抽检产品数量的50%。
角钢截面尺寸偏差应满足表1要求,其他执行GB/T 706规定,且存在负偏差的抽检产品数量不超过所有抽检产品数量的50%。
具体如表1。
表1 等边角钢边厚度、边宽度允许偏差规定0.2,+0.4 0.4,+0.80.3,+0.6 0.6,+1.20.4,+0.7 0.9,+1.80.5,+1.0 1.3,+2.5注:1)从小于L63角钢抽三种不同规格的角钢检测,每种三件。
2)从L70角钢至L140角钢范围内抽三种不同规格的角钢检测,每种三件。
3)从L160角钢至L200角钢范围内抽三种不同规格的角钢检测,每种三件。
4)检测角钢须符合GB/T706要求及国网招标文件技术指标相关要求。
2.钢板厚度允许偏差满足表2要求,其他执行GB/T 709规定,且存在负偏差的抽检产品数量不超过所有抽检产品数量的50%。
表2 单轧钢板厚度允许偏差0.23,+0.45 0.28,+0.55 0.33,+0.650.25,+0.50 0.30,+0.60 0.38,+0.750.28,+0.55 0.33,+0.65 0.40,+0.80 0.45,+0.900.33,+0.65 0.375,+0.75 0.45,+0.90 0.55,+1.100.35,+0.70 0.40,+0.80 0.50,+1.00 0.60,+1.200.40,+0.80 0.45,+0.90 0.55,+1.10 0.65,+1.30 注:1)从连接板中抽-6mm至-12mm三种不同规格的板检测,每种三件。
2)从接头板中抽-12mm至-20mm三种不同规格的板检测,每种三件。
3)从-20mm已上任意抽三种不同规格的板检测,每种三件。
钢结构焊接质量检查记录
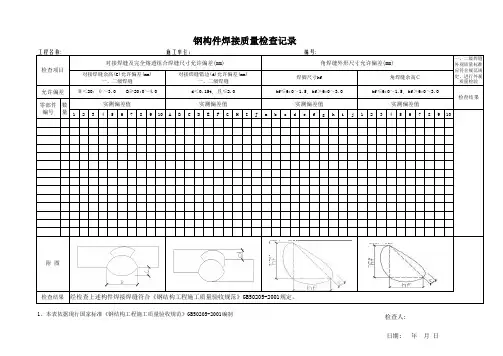
12345678910A B C D E F G H I J a b c d e f g h i j 12345678910hf≤6:0~1.5, hf>6:0~3.0hf≤6:0~1.5, hf>6:0~3.0B<20:0~3.0 B≥20:0~4.0d<0.15t, 且≤2.0零部件
编号数量经检查上述构件焊接焊缝符合《钢结构工程施工质量验收规范》GB50205-2001规定。
实测偏差值实测偏差值 日期: 年 月 日检查结果
1、本表依据现行国家标准《钢结构工程施工质量验收规范》GB50205-2001编制检查人:
实测偏差值允许偏差
附 图技术负责人
实测偏差值对接焊缝余高(C)允许偏差(mm)
一、二级焊缝
对接焊缝错边(d)允许偏差(mm)一、二级焊缝焊脚尺寸hf 角焊缝余高C钢构件焊接质量检查记录
工程名称: 施工单位: 编号:
检查项目对接焊缝及完全熔透组合焊缝尺寸允许偏差(mm)
角焊缝外形尺寸允许偏差(mm)
一、二级焊缝外观质量标准应符合规范规定、进行外观质量检验
检查结果。
角钢塔到货抽检标准
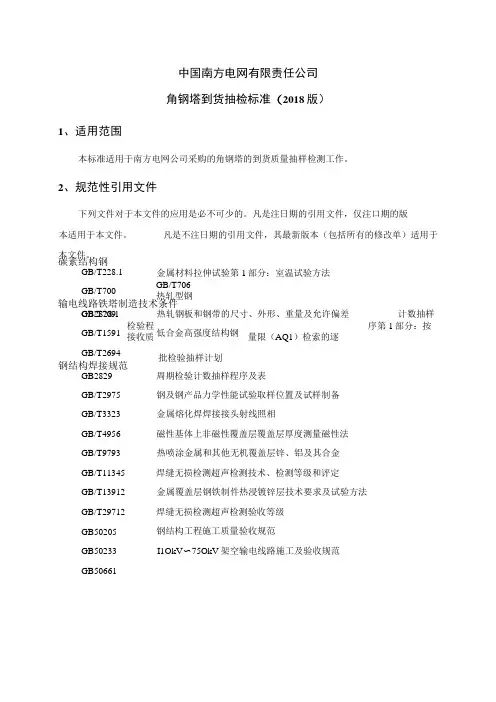
中国南方电网有限责任公司 角钢塔到货抽检标准(2018版)1、适用范围本标准适用于南方电网公司采购的角钢塔的到货质量抽样检测工作。
2、规范性引用文件下列文件对于本文件的应用是必不可少的。
凡是注日期的引用文件,仅注口期的版 凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
碳素结构钢GB/T706 热轧型钢输电线路铁塔制造技术条件计数抽样检验程序第1部分:按接收质量限(AQ1)检索的逐 批检验抽样计划钢结构焊接规范GB/T228.1 金属材料拉伸试验第1部分:室温试验方法GB/T700GB/T709 热轧钢板和钢带的尺寸、外形、重量及允许偏差GB/T1591 低合金高强度结构钢 GB/T2694GB2829 周期检验计数抽样程序及表GB/T2975 钢及钢产品力学性能试验取样位置及试样制备 GB/T3323 金属熔化焊焊接接头射线照相GB/T4956 磁性基体上非磁性覆盖层覆盖层厚度测量磁性法 GB/T9793 热喷涂金属和其他无机覆盖层锌、铝及其合金 GB/T11345 焊缝无损检测超声检测技术、检测等级和评定 GB/T13912 金属覆盖层钢铁制件热浸镀锌层技术要求及试验方法 GB/T29712 焊缝无损检测超声检测验收等级 GB50205 钢结构工程施工质量验收规范GB50233 I1OkV 〜75OkV 架空输电线路施工及验收规范GB50661本适用于本文件。
GB2828.1DITT646 输变电钢管结构制造技术条件中国南方电网有限责任公司角钢塔标准技术标书3、工作内容和方法3.1抽检原则(1)以同一个厂家、同一个合同、同一时期交货的产品为一个供货批,抽检批在供货批中随机选取。
(2)检验前,供应商应提供齐全的设计、设计变更及材料代用说明等资料,并签字盖章,检验过程及检验后提供的资料,不予认可。
(3)供应商提供的抽检批中所有产品必须自检合格并具备被抽检的条件,检验方在抽检批中随机选取1基作为抽检样品。
焊接检验记录

单位:mm 焊接设备 8 焊脚高度
9 焊缝余 高
10
技术要求
一、二级 一、二级 不允许, 不允许, 三级50焊 三级深≤ 缝长度内 不允许 0.2δ , 允许值≤ 长≤0.5δ 4.6δ ,且 ,且≤ ≤3的气孔 20mm 2个,孔距 ≥6倍孔径
一级不允许: 一级不允许: 二级≤0.2+0.2 一级不允许: 二级缺口深度 δ ,且≤1.0; 二级≤0.2+0.2 0.05δ ,三级 三级≤ δ ,且≤1.0; 缺口深度0.1 0.2+0.04δ , 三级≤ δ ,且≤1.0; 且≤2.0;二、 0.2+0.04δ , 二、三级每 三级每100焊缝 且≤2.0;二、 1000,焊缝应 内缺陷总长度 三级长度不限 不超过1处 δ 25
K﹤12
K≥12 手工焊 0 ~4 埋弧焊 0~ 5
手工焊 -1 ~ 2 埋弧焊 -1 ~ 3
手工焊 -1 ~ 3 埋弧焊 -1 ~ 4
操作人
部件名称
结论:
检查员:
日期:
焊接记录表格
焊缝尺寸
符合GB/T2694中4.7.3Z4.7.4
要求
焊缝尺
有与角钢装配要求的组焊件 角度(如:塔脚靴板的90°角)
0+ 40'
角度尺
型钢及钢板平面(如塔脚底 板等)内的焊接挠曲度f
b < 80 1.3L/1000
b > 80 L/1000
卡尺
板尺
焊接构件平间内挠曲度
土材1.3L/1000
腹材1.5L/1000
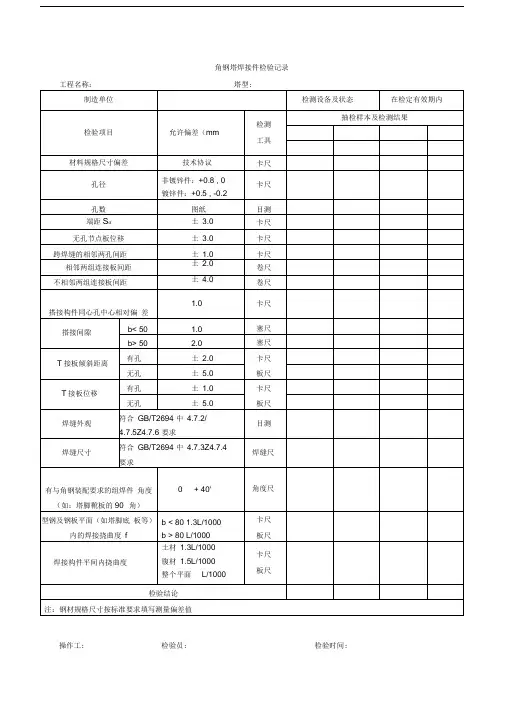
角钢塔焊接件检验记录
工程名称:塔型:
制造单位
检测设备及状态
在检定有效期内
检验项目
允许偏差(mm
检测
工具
抽检样本及检测结果
材料规格尺寸偏差
技术协议
卡尺
孔径
非镀锌件:+0.8 , 0
镀锌件:+0.5 , -0.2
卡尺
孔数
图纸
目测
端距Sd
土3.0
卡尺
无孔节点板位移
土3.0
卡尺
跨焊缝的相邻两孔间距
土1.0
卡尺
整个平面L/1000
卡尺
板尺
检验结论
注:钢材规格尺寸按标准要求填写测量偏差值
操作工:
检验员:
检验时间:
相邻两组连接板间距
土2.0
ห้องสมุดไป่ตู้卷尺
不相邻两组连接板间距
土4.0
卷尺
搭接构件同心孔中心相对偏 差
1.0
卡尺
搭接间隙
b< 50
1.0
塞尺
b> 50
2.0
塞尺
T接板倾斜距离
有孔
土2.0
卡尺
输电线路铁塔产品出厂质量检验规程
输电线路铁塔产品出厂质量检验规程1. 目的规范本公司输电线路铁塔产品出厂质量检验工作,确保铁塔产品质量符合国家相关标准和技术要求。
2. 适用范围适用于本公司所生产的产品并经自检合格,包装完毕待发的产品。
3. 依据GB/T2694—2010等标准编写4. 检验方法、批、抽样等按GB/T2694—2010标准第7条和相关标准或依附表规定执行。
5. 原辅材料技术要求5。
1 钢材5。
1.1产品所使用的钢材应按设计文件要求的规格和等级选用,其各项质量指标应符合相对应的GB/T699、GB/T700、GB/T702、GB/T706、GB/T709、GB/T1591、等标准要求,且应具有出厂质量合格证明书,并经复检合格后使用.钢材取样批次、数量应满足相关标准要求。
5。
1。
2 钢材应具有可追溯标记,在制造过程中,如原有可追溯标记被分割,应于材料分割前完成标记的移植。
5。
1.3热扎钢板和钢带的尺寸、外形、重量及允许偏差,当设计无特殊要求时,应符合GB/T709的N类偏差的规定。
5.1.4 钢材的表面质量:表面不应有裂缝、折叠、结疤、夹杂和重皮:表面有锈蚀、麻点、划痕时,其深度不应大于该钢板厚度允许负偏差值的1/2,且累计误差应在允许负偏差范围内.5.2 紧固件5。
2.1 紧固件规格、等级及防腐形式按设计文件要求选用,其产品质量应符合相对应的GB/T41、GB/T95、GB/T805、GB/T3098.1、GB/T3098。
2、GB/T5780、DL/T764.4等的规定。
5。
2。
2 8.8级及以上的高强度螺栓应有强度和塑性试验的合格证明。
5.2。
3 紧固件采用热浸镀锌防腐,其技术要求应符合相对应的GB/T13912、DL/T764。
4等的规定,其中镀锌层厚度满足GB/T13912的规定。
5。
2.4 紧固件的其他要求按国家相关标准执行。
5。
3焊接材料5.3.1焊接所使用焊接材料(焊条、焊丝、焊剂)的质量要求应符合相对应的GB/T5117、GB/T5118、GB/T5293、GB/T8110、GB/T12470、GB/T17493等标准规定和设计要求。
关键过程质量检验记录
2
焊接质量
检查
1、漏焊、焊穿、虚焊、裂纹、夹渣等焊接缺陷不得多于3处。
2、测量转盘支架与吊耳接触处、各板簧支架与车架的焊角高度必须达到8mm。
3、贯穿横梁在贯穿处,其上下翼板与纵梁接触处不得施焊。
3
主要尺寸参数检查
1、车架长度12990±10
2、车架宽度2490±4
油漆表面不同颜色的油漆边界宽度不超过2毫米。
2
厚度
底漆层15~25微米
面漆层30~40微米
漆层总厚度45~60微米
结论:
作业负责人
质检员
检验日期
工序名称
行走机构安装
序号
检验内容
技术要求
检验结果
备注
1
外观检查
四轮胎牌号相同,花纹一致
左、右气室推杆自由行程差不大于2mm。
车轮转动灵活,无松旷,无擦碰,无异响。目测不得有明显的偏摆现象。
关键过程质量检验记录
车辆制造有限公司
质检部
关键过程质量检验记录
编号:TD/JL03-8.1-03 序号:01
产品型号
TDZ9401
流转单号
作业负责人
质检员
检验日期
工序名称
纵梁焊接
序号
检验内容
技术要求
检验结果
备注
1
外观检查
1、焊缝应平整均匀
2、焊渣清除干净,尖角及焊缝不平整处应打磨,遗漏处不得多于1处。
产品型号
TDZ9401
流转单号
作业负责人
质检员
检验日期
工序名称
喷漆
序号
检验内容
技术要求
检验结果
产品质量检验规程
产品质量检验规程一、总则:1、为加强质量检验工作,切实发挥质量检验的作用,确保产品质量,制定本规程。
2、本规程适用于本公司生产的输电线路铁塔、通信塔、塔式起重机等产品的质量检验以及原材料、外购件的进厂检验或验证。
二、原材料进厂检验:1、原材料指本公司产品制造用钢材类,包括:热轧等边角钢、热轧无缝管、热轧工字钢、热轧槽钢、热轧圆钢、热轧钢板等。
2、检验程序执行《程序文件》中《产品的监视和测量程序》。
3、原材料检验规程见表2-1。
三、外购件进厂检验或验证:1、外购件指本厂所使用的主要外购件。
2、检验程序执行《程序文件》中《产品的监视和测量程序》。
3、外购件检验或验证规程见表3-1。
4、对除了表3-1规定的主要购件之外的其他外购件,由库管员检查,对照采购计划查看合格证、包装、外观、规格型号、数量等符合要求,办理入库,不合格的直接退货。
四、塔机类产品制造检验:塔机在生产过程中的半成品检验以及完工成品检验程序,执行《程序文件》中《产品的监视和测量程序》。
1、塔机检验流程图:原材料 b c组装去锈防腐运输安装外购件注:a、b、c为质量部控制点,其余为车间或工序控制点。
a为组装检验,b为零部件检验,c为出厂(入库)检验。
2、过程检验:(1)、根据有关规定和工艺文件的要求,对新开发型号的产品要进行首检检验,试装检测合格后,还要委托国家规定的有关单位进行型式检验,合格后方可批量生产。
(2)、对零部件焊接及焊接前组装要进行检验,关键的主要构件由车间小组自检合格后报质量部检验,塔身检验支撑节和抽检一节标准节,其它部件全检,一般构件无需报检,车间检验合格即可。
(3)、零部件焊接前组装尺寸检验通用规程见表4-6。
(4)、焊缝质量检验通用规程见表4-5。
3、成品检验:对已完工的各部件进行整体总装试验,检查合格方可入库,塔机成品(入库)出厂检验规程见表4-1、4-2、4-3、4-4,在本厂不能试验的,可在用户工地交付时一并验收。
钢筋焊接质量检验记录
钢筋焊接质量检验记录日期:[填写日期]检验人员:[填写检验人员姓名]1. 检验目的本次检验旨在评估钢筋焊接质量,确保其符合相关标准和要求。
2. 检验内容2.1 焊接材料检查焊接材料的规格、型号和数量是否满足要求,并进行必要的材料检验。
2.2 焊接设备检查焊接设备的型号、参数和维护情况是否符合要求,并进行必要的设备检验。
2.3 焊接工艺检查焊接工艺文件是否齐全,包括焊接方法、参数和焊接顺序等,并进行必要的焊接工艺检验。
2.4 焊接质量对焊接接头进行质量检验,包括焊缝的质量、焊接强度和焊接缺陷等。
3. 检验方法3.1 目视检验通过目视检验来评估焊接接头的焊缝质量和是否存在明显缺陷。
3.2 切割检验对一定数量的焊接接头进行切割,并对断口进行观察和评估,以确定焊接强度和质量。
3.3 破坏检验对部分焊接接头进行破坏性检验,以评估焊缝的强度和质量。
4. 检验结果4.1 焊接材料- 规格:[填写焊接材料的规格]- 型号:[填写焊接材料的型号]- 数量:[填写焊接材料的数量]- 材料检验结果:[填写材料检验的结果,例如合格或不合格]4.2 焊接设备- 型号:[填写焊接设备的型号]- 参数:[填写焊接设备的参数]- 维护情况:[填写焊接设备的维护情况,例如良好或需维修] - 设备检验结果:[填写设备检验的结果,例如合格或不合格]4.3 焊接工艺- 焊接方法:[填写使用的焊接方法]- 参数:[填写焊接工艺文件中规定的焊接参数]- 焊接顺序:[填写焊接的顺序]- 焊接工艺检验结果:[填写焊接工艺检验的结果,例如合格或不合格]4.4 焊接质量- 焊缝质量:[填写焊缝的质量评估,例如优秀、合格或不合格] - 焊接强度:[填写焊接接头的强度评估,例如符合标准要求或不合格]- 焊接缺陷:[填写焊接接头存在的缺陷,例如裂纹或气孔]5. 结论根据本次钢筋焊接质量检验的结果,结论如下:- 钢筋焊接材料,并无质量问题,符合要求。
- 焊接设备表现良好,满足要求。